
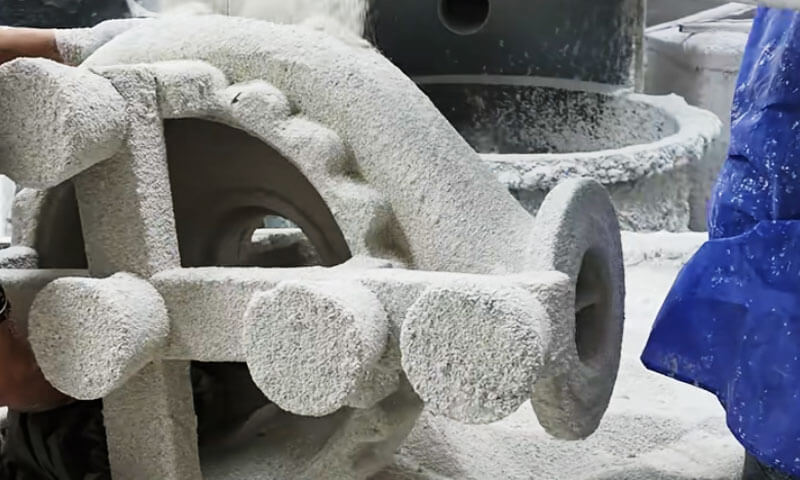
Olen viettänyt suurimman osan työelämästäni tarkkuusvaluhuoneissa.
Olen nähnyt kuivaushuoneessa täydelliseltä näyttävän kuoren epäonnistuvan autoklaavissa; Olen nähnyt halvan natriumsilikaattikuoren säästävän rahaa tarjouksessa ja menevän sen kahdesti romussa.
Ja olen nähnyt hyvin hallitun piidioksidisoolilinjan valmistavan suuria ruostumattomasta teräksestä valmistettuja valukappaleita, joihin asiakkaiden täytyi tuskin koskea suihkupuhalluksen jälkeen.
Suurille ruostumattoman teräksen valukappaleille, kuori ei ole lisälaite. Se on mittatarkkuuden perusta, pinnan laatu, ja tuotto.
Kiinan tarkkuusvaluteollisuudessa, neljää kuorenvalmistusreittiä käytetään laajalti:
- Eräs. Natriumsilikaattikuori
- B -. Komposiittikuori
- C. Silica sol -kuori matalan lämpötilan vahalla
- D -d. Silica sol -kuori keskilämpöisellä vahalla
Kolmella ensimmäisellä reitillä käytetään yleensä matalan lämpötilan vahakuvioita. Valulaadun näkökulmasta, natriumsilikaatti on heikoin; Komposiitti ja piidioksidisooli-matalalämpötilavaha ovat keskellä; piidioksidisol-keskilämpöinen vaha antaa parhaan tuloksen.
Kuorikustannusten näkökulmasta, natriumsilikaatti on halvin, piidioksidisooli-keskilämpöinen vaha on kallein.
Tässä artikkelissa verrataan näitä neljää reittiä valimoinsinöörin – ei luettelon – näkökulmasta.
1. Miksi kuorien valmistus on tärkeää suurille ruostumattoman teräksen valukappaleille
Keraaminen kuori toimii sekä negatiivisena muotina että rakennesäiliönä sulalle metallille.
Sen suorituskyky vaikuttaa suoraan pinnan laatuun, mitat tarkkuus, sisäinen terveys, ja valmiin valukappaleen tuotto.
Suurille ruostumattomille komponenteille, Viisi kuoren ominaisuutta ansaitsevat erityistä huomiota.

Korkeiden lämpötilojen lujuus ja virumisenkestävyys
Ruostumaton teräs kaadetaan yleensä suhteellisen korkeassa lämpötilassa, riippuen seoslaadusta, valugeometria, ja valimokäytäntö.
Keraamisen kuoren tulee säilyttää riittävä mekaaninen lujuus esilämmityksen aikana, kaataminen, ja jähmettyminen.
Vaippa, jonka lujuus korkeassa lämpötilassa on riittämätön, voi deformoitua sulan metallin painon vaikutuksesta.
Tämä voi aiheuttaa mittapoikkeamia, epätasainen seinämän paksuus, paikallinen pullistuminen, tai kriittisten koneistettujen pintojen vääristymiä.
Virumisvastus on yhtä tärkeä. Keraamiset kuoret kokevat jatkuvan kuormituksen korkeissa lämpötiloissa, ja niiden muodonmuutoskäyttäytyminen voi vaikuttaa mittatarkkuuteen, vaikka välitöntä murtumaa ei tapahdukaan.
Tämä on yksi syy, miksi piidioksidilla sidotut kuoret toimivat yleensä paremmin kuin natriumsilikaattisidostetut kuoret vaativissa suurissa valusovelluksissa.
Läpäisevyys ja kaasunpoisto
Kaatamisen aikana, ilman ja muiden muotin ontelon sisällä olevien kaasujen on poistuttava, kun sula metalli täyttää kuoren.
Kosteus, jäljelle jäänyt vaha, ja sideaineen hajoamistuotteet voivat myös edistää kaasuun liittyviä vikoja.
Jos kuoren läpäisevyys on riittämätön, kaasut voivat jäädä loukkuun ja aiheuttaa huokoisuutta, puhallusreiät, tai epätäydellinen täyttö.
Ohutseinäiset osat, kapeita käytäviä, ja monimutkaiset juoksupyörän geometriat ovat erityisen herkkiä näille olosuhteille.
Läpäisevyys riippuu useista tekijöistä:
- Tulenkestävä hiukkaskokojakauma ja raemuoto.
- Kasvokerroksen paksuus ja kuorikerrosten lukumäärä.
- Sideainepitoisuus ja jauhe-neste-suhde.
- Kuivaus- ja polttoolosuhteet.
- Jäljelle jääneen vahan läsnäolo, kosteutta, tai muita epäpuhtauksia.
Korkealaatuisen kuoren tulee tarjota sopiva tasapaino lujuuden ja kaasunläpäisevyyden välillä.
Sideainepitoisuuden lisääminen tai liian tiheän pintakerroksen tuottaminen voi parantaa kuoren eheyden tiettyjä puolia ja rajoittaa kaasun poistumista.
Pinnan viimeistely ja mittatarkkuus
Pintapinnoite koskettaa suoraan sulaa ruostumatonta terästä ja määrittää suurelta osin valupinnan kunnon.
Sen tulenkestävä laatu, hiukkasten jakautuminen, kostutuskäyttäytyminen, ja metalli-muottireaktioiden kestävyys vaikuttavat pinnan karheuteen ja vikojen muodostumiseen.
Korkeaan tarkkuuteen sijoitusvalut, pinnan karheus noin Ra 0,8–4,3 μm ja mittatoleranssiluokat CT3–CT5 on mainittu alkuperäisessä teknisessä vertailussa vaativiin sovelluksiin.
Nämä luvut tulisi ymmärtää prosessista riippuvaisina vertailuarvoina eikä yleistakuina, erityisesti suurille valukappaleille.
Keskikokoiset ja suuret ruostumattomasta teräksestä valmistetut valukappaleet, joissa on vähemmän vaativia pintavaatimuksia, eivät välttämättä oikeuta keskilämpötilan vaha- ja piidioksidi-soli-kuorijärjestelmän lisäkustannuksia.
Tällaisissa tapauksissa, matalan lämpötilan vaha- tai komposiittikuoriprosessit voivat tarjota paremman kokonaistaloudellisuuden.
Lämpöshokin kestävyys ja kuoren eheys
Suuret valukappaleet kuormittavat kuorta huomattavan lämpökuorman. Epätasainen lämmitys, jäännöskosteutta, riittämätön kuivaus, nopea vahanpoisto, ja sopimattomat poltto-olosuhteet voivat aiheuttaa lämpöjännitystä.
Kuoren halkeilu voi johtaa metallin tunkeutumiseen, evät, mittavirheitä, tai täydellinen valun hylkääminen.
Raskaille komponenteille, Viallisen kuoren korjaaminen tai vaihtaminen vie myös huomattavaa työtä, energia, ja tuotantoaika.
Kestävä kuorenvalmistusprosessi vaatii siksi kontrolloitua kuivausta, yhtenäinen ampuminen, sopivia tulenkestäviä materiaaleja, ja vaipan paksuus, joka on sovitettu valukappaleen massaan ja geometriaan.
Tuotantokustannukset ja toimitusaika
Kuoren valmistusprosessi vaikuttaa enemmän kuin keraamisten materiaalien suoriin kustannuksiin.
Se määrittää myös työvoimatarpeen, laiteinvestointeja, energiankulutus, lattiatilan käyttö, ja aika, joka tarvitaan kuviokokoonpanon vapauttamiseen kaatamista varten.
Isolle juoksupyörälle tai venttiilirungolle, joka painaa kymmeniä kiloja, prosessi, joka säästää pienen määrän tulenkestävää materiaalia, mutta vaatii useita lisäkuivauspäiviä, ei välttämättä ole taloudellinen.
Päinvastoin, korkealuokkainen kuorijärjestelmä voi olla perusteltua, kun sen suurempi mittatarkkuus ja pienempi hylkäysaste vähentävät merkittävästi loppupään koneistus- ja laatukustannuksia.
Taloudellisin prosessi on siksi se, joka tuottaa vaaditun valulaadun alhaisin kokonaistuotantokustannuksin, ei välttämättä se, jonka kuorimateriaalikustannukset ovat alhaisimmat.
2. Yleiskatsaus neljään kuoren valmistusprosessiin
Nämä neljä prosessia eroavat pääasiassa sideainekemiasta, kasvopinnoitteen tulenkestävät materiaalit, vara-kuoren rakentaminen, vahakuvion vaatimukset, ja tuotannon valvonta.
| Käsitellä | Sideainejärjestelmä | Tyypillinen vahajärjestelmä | Tärkeimmät edut | Päärajoitukset |
| Natriumsilikaattikuori | Natriumsilikaatti | Matalalämpötilainen vaha | Alhaiset kustannukset, lyhyt sykli, korkea läpäisevyys, suhteellisen helppo kuoren poisto | Alempi lujuus korkeissa lämpötiloissa, vähemmän vakaa laatu, suurempi mittavaihtelu |
| Komposiittikuori | Silica sol kasvotakkiin; natriumsilikaattia taustamaaleissa | Matalalämpötilainen vaha | Parempi pintalaatu kuin perinteiset natriumsilikaattikuoret; suhteellisen lyhyt tuotantosykli | Natriumsilikaatti rajoittaa varakuoren suorituskykyä |
Silica-sol kuori matalan lämpötilan vahalla |
Silica sol koko kuorijärjestelmässä | Matalalämpötilainen vaha | Hyvä kuoren lujuus, ulottuvuusvakaus, pinnan laatu, ja sopeutumiskyky suuriin valuihin | Korkeammat kustannukset ja pidempi kuivausjakso |
| Silica-sol kuori keskilämpöisellä vahalla | Silica sol koko kuorijärjestelmässä | Keskilämpötilainen vaha | Korkean ulottuvuuden tarkkuus, hyvä pinta, alhainen vikapotentiaali kontrolloiduissa olosuhteissa | Korkeat vaha- ja laitekustannukset; suuremmat investointi- ja käyttövaatimukset |
3. Natriumsilikaattikuori: Halpa, Todistettu, Mutta Laaturajoitettu
Natriumsilikaattikuoren valmistus on lähes tuotantohistoria 60 vuotta Kiinassa. Se vastaa edelleen noin 70% Kiinan tarkkuusvalutehtaista.
Tämä ei johdu siitä, että se tuottaa parhaat valukappaleet. Se johtuu siitä, että se on halpaa, nopeasti, ja anteeksiantava.
Vuosikymmenten aikana, parannukset tulenkestävissä materiaaleissa ja uudet kovettimet ovat yli kaksinkertaistaneet kuoren lujuuden.
Valun prosessoitavuus, mitat tarkkuus, ja sato on parantunut. Natriumsilikaattikuorilla on edelleen suuri markkinaosuus, ja ne ovat korvanneet eräitä ulkomaisia hiekkavaluja erävientitilauksissa.
Edut ovat todellisia: alhaiset kustannukset, lyhyt tuotantosykli, hyvä tyrmäyskäyttäytyminen, ja korkea läpäisevyys. Mikään muu kuoriprosessi ei vastaa natriumsilikaattia näissä kohdissa.
Mutta valulaatu - pinnan karheus, vikojen määrä, mitat tarkkuus, tuotto, ja epäonnistumisprosentti - on huonompi kuin kolme muuta reittiä.

Ydinongelmat
Perusheikkous on itse sideaine. Natriumsilikaatti sisältää runsaasti Na20.
Sen lujuus korkeissa lämpötiloissa ja virumiskestävyys ovat paljon alle piidioksidisoolikuorten - vain noin 1/30 -lla 1/60 piidioksidisoolista.
Tämän takia, monet valimot käyttävät edullisia kustannuksia, heikkolaatuista kvartsihiekkaa ja jauhoja, joiden hiukkaskokoluokka on huono tukikerroksille.
Kovettimet rajoittuvat edelleen suurelta osin ammoniumkloridi. Näillä ehdoilla, korkealaatuisia tarkkuusvaluja ei yksinkertaisesti voida saavuttaa.
Toinen ongelma on prosessinhallinta. Kuoren tuotanto vaihtelee suuresti eristä toiseen. Monilta korjaamoilta puuttuu prosessiparametrien tiukka valvonta.
Kovete on syövyttävää, pölynpoistolaitteet ovat usein kuluneet, ja harvoissa työpajoissa on lämpötila-, kosteus-, ja pölyohjatut ympäristöt.
Pinnoitteen valmistelu, kovettuminen, kuivaus, ja vahanpoistoa valvotaan harvoin alan toimintastandardien – viskositeetin – mukaisesti, ominaispaino, kovettimen pitoisuus, ja pH:ta ei tarkisteta aikataulussa.
Kuivaushuoneen lämpötila, kosteus, ja ilman nopeus ovat usein hallitsemattomia. Seurauksena, korkea- tai matalan lämpötilan sää ja kosteat vuodenajat voivat tuottaa erää romua.
Toisin sanoen, monet tehtaat jäävät käsityöpajan tasolle, kokemukseen tieteellisen laadunvalvonnan sijaan.
Tämä on keskeinen syy natriumsilikaattivalujen epävakaaseen laatuun, korkea hylkäysprosentti, ja korkea epäonnistumisaste vuosikymmeniä.
Kehittämissuunta
Ensimmäinen, korvaa tavallinen matalalaatuinen kvartsihiekkajauho erittäin puhtaalla piidioksidimikrojauheella, kuten suonikvartsi.
Käyttää a bimodaalinen hiukkaskokojakauma pyöristettyä kvartsijauhetta kasvopinnoitteen valmistukseen.
Tämä parantaa kasvojen kuoren lämpökemiallista vakautta ja mahdollistaa korkean jauhe-nestesuhteen.
Yhdessä tuotantoesimerkissä, natriumsilikaatin kanssa moduuli 3.4 ja tiheys 1.28 g/cm³, jauhe-neste-suhde saavutettu 2.7.
Märkäkuulajyrsinnän jälkeen, yhden säiliön laskeutus, magneettinen erotus, ja deionisoidun veden käsittely, pyöristetty, bimodaalinen, erittäin puhdas jauhe toimi paremmin kuin keinotekoisesti sekoitettu jauhe.
Toinen, parantaa paikan päällä tapahtuvaa laadunvalvontaa ja noudattaa kansallisia standardeja. Erottele pinnoite, stukkiminen, ja kovettumisalueet kuoren kuivaushuoneesta.
Säädä lämpötilaa ja kosteutta edellisessä; parantaa pölynpoistoa ja korroosiosuojaa jälkimmäisessä. Tämä vakauttaa kuoren laatua ja parantaa työympäristöä.
Kolmas, korvaa ensimmäinen ja toinen kalsiitti-natriumsilikaattikuoren kerros a kalsiitti-piidioksidisooli kasvot ja siirtymäkerros, poistaa täysin natriumsilikaatin ja ammoniumkloridin kovettimen kasvoilta ja siirtymäkerroksista.
Kustannuslaskelmat osoittivat, että valukustannukset nousivat vain 0.46 yuania/kg, kun taas kuoren valmistussykli pysyi verrattavissa natriumsilikaattikuoren sykliin.
4. Silica Sol Shell matalan lämpötilan vahalla: Pragmaattinen keskitie
Piidioksidisooli-matalalämpötilavahareitti sopii hyvin Kiinan markkinoille.
Se on erityisen mukautuva valumiseen 1 kg, ja erityisesti ympärillä 5 kg ja edellä - keskiraskaat valukappaleet - joissa se tarjoaa enemmän joustavuutta ja etua kuin keskilämpötilainen vaha.
Useimmille keskikokoisille ja suurille valukappaleille, pinnan karheus, mitat tarkkuus, ja toleranssivaatimukset eivät ole kovin korkeat.
Korkean sulamispisteen ja keskilämpötilan vahaa ei tarvitse käyttää. Keskilämpötilainen vaha vaatii korkeapaineisen vahainjektion - edellä 6-7 MPa-tai nestemäisen vahan ruiskutus.
Tämä tarkoittaa suuria laiteinvestointeja. Paksu, raskaat keskilämpötilaiset vahakuviot ovat alttiita kutistumaan, muodonmuutos, ja korkeammat kustannukset.
Matalan lämpötilan vaha on helppo muodostaa, vaatii yksinkertaisia laitteita, ja vahakuvion karheusero ei ole suuri.
Komposiittikuoriin verrattuna, tämä reitti antaa vakaamman laadun, erityisesti mittatarkkuus. Se ei sisällä natriumsilikaattia, joten kuorella on hyvät korkean lämpötilan ominaisuudet.
Sintrauksen jälkeen noin klo 1,500° C, kuorella on korkea läpäisevyys ja vahva virumisvastus.
Sitä voidaan käyttää ohutseinäisille osille ja monimutkaisille keskikokoisille ja suurille osille, ja myös painaville osille asti 60-100 kg-pumppukotelot, juoksupyöräilijä, vedenohjaimen kuoret, pumppukappaleet, venttiilirungot, ja vastaavat komponentit.
Paksuseinäisille keskisuurille tai painaville osille, Haarukka-kuori tai hissi-kuori kaataminen suoraan uunin edessä voi saavuttaa korkean tuoton.
Ongelmia
Ensimmäinen, koska käytetään matalan lämpötilan vahaa, useimmista kuorista on poistettu vaha vedessä.
Saippuoitunutta jäännöstä pääsee väistämättä kuoreen – varsinkin kun komposiitti- ja natriumsilikaattikuorista poistetaan vaha samassa vesisäiliössä – aiheuttaen pinnan sulkeumia ja hieman korkeamman vaurioitumisasteen.. Tämä on tärkein heikkous.
Toinen, pitkä kuoren valmistussykli on suurin haitta. Raskaille osille, joissa on syvät reiät tai syvät urat, jokainen kerros saattaa tarvita 24-47 tuntia kuivumisesta.
Eräs 60 kg kaksikanavainen juoksupyörä usein vaatii 10-15 päivää kuoren valmistamisesta. Mikä tahansa kuivaamaton sokea vyöhyke voi aiheuttaa piidioksidin uudelleen liukenemista veden vahanpoiston aikana ja aiheuttaa kuoren halkeamia.
Kolmas, hinta on noin 5 kertaa että natriumsilikaattikuoren - noin 6,000 yuania valutonnia kohden kuorien valmistukseen - ja 18% korkeampi kuin komposiittikuori. Valukustannukset ovat siksi suhteellisen korkeat.
Kehittämissuunta
Välttääkseen saippuoituneita sulkeumia epätäydellisesti käsitellystä matalan lämpötilan vahasta ja saman kuumavesisäiliön jakamisesta komposiitti- tai natriumsilikaattikuorilla, käyttää vahanpoisto höyryllä at 0.3-0,5 MPa ja 130-140°C vahanpoiston sijaan vedellä.
Näin vältytään saippuoitumiselta ja kuoren halkeilulta.
Jos käytetään kuumavesivahanpoistoa, lisätä 1–3 tilavuusprosenttia teollista kloorivetyhappoa veteen, ja vahanpoiston jälkeen huuhtele kuoret happoa sisältävällä kuumalla vedellä saippuoituneiden jäämien vähentämiseksi.
Älä jaa samaa säiliötä natriumsilikaatti- tai komposiittikuorten kanssa. Vaihda vesi tai vahanpoisto erikseen vähentääksesi saippuoituneen aineen pääsyä kuoreen.
Kierrätetylle vahalle, käyttää 3–5 tilavuusprosenttia rikkihappoa kiehuvassa vedessä, riittävällä kiehumis- ja laskeutumisajalla.
Talvella, kovan veden lämpötila on alhainen, natriumsilikaatti- ja komposiittikuoret sisältävät enemmän Na2O:ta, ja vahasaippuointi on vakavampaa.
Lisää rikkihappoa kierrätettyyn vahaan. Vahakäsittelyn jälkeen, välitön polyeetterin lisääminen on myös tärkeää.
Säiliön valmistussyklin lyhentäminen, käyttää nopeasti kuivuva silikasooli. Tämä prosessi on kypsymässä. Kunkin kerroksen kuivumisaikaa voidaan lyhentää noin puoli.
Suurille osille, jokainen kerros viimeistä kerrosta lukuun ottamatta tarvitsee vain noin 3 tuntia. Kuoren valmistusaika voi laskea 62 tuntia asti 24 tuntia.
Keskiraskaille osille, vähennys on noin 60% verrattuna tavanomaiseen silikasooliin.
Markkinahinta on vain 20-30% korkeampi, ja tämä palkkio voidaan saada takaisin pienentämällä lattiatilaa, lämmönkulutus, ja korkeampi tuotto. Nopeasti kuivuva silikasooli on väistämätön suunta piidioksidisoolikuoren uudistamisessa.
Kustannusten vähentämiseksi, tehokkain tapa on korvata zirkoni sulatettua kvartsia tai synteettistä kvartsia tulenkestävää kasvotakkia varten. Zirkonin osuus on noin 65% piidioksidisoolikuoren kokonaiskustannuksista.
Zirkonin korvaaminen kalsiitilla tai kvartsilla alentaa kuorikustannuksia alkaen 6,000 yuan/t valu 2,210 yuania/t, eräs 55.8% vähentäminen. Keskiraskaille osille, sulatettu kvartsihiekka/jauhot on vähitellen korvaamassa zirkonihiekkaa/jauhoja.
5. Silica Sol Shell keskilämpötilaisella vahalla: Laatubenchmark
Silica sol-keskilämpötilainen vaha on kansainvälisesti yleinen tarkkuusvalureitti. Se antaa parhaan valulaadun ja pienimmän epäonnistumisprosentin.
Se sopii erityisen hyvin keskisuurille ja erittäin suurille osille, jotka vaativat suurta pinnan karheutta.Ra 0,8–4,3– ja korkea mittatarkkuus –CT3-CT5.
Varusteiden ja kustannusrajoitusten vuoksi, kuitenkin, sitä käytetään harvoin keskiraskaisiin osiin 5-100 kg etäisyys.

Ongelmia
Ensimmäinen, maksaa. Kuoren hinta on noin 8 kertaa että natriumsilikaatin, ja noin 20% korkeampi kuin matalan lämpötilan vaha-piidioksidisooli.
Pääasialliset syyt ovat korkeammat kuori- ja vahamateriaalikustannukset, paljon suurempi laitteiden virrankulutus, ja suuremmat laiteinvestoinnit.
Toinen, tuotantosykli on samanlainen kuin matalan lämpötilan vaha-piidioksidisooli ja paljon pidempi kuin natriumsilikaatti- tai komposiittikuoret.
Kolmas, puolesta 5-60 kg keskiraskaita valukappaleita, keskilämpötilainen nestemäinen vaha klo 63-75°C ja korkea ruiskutuspaine noin 7.1-8,0 MPa tarvitaan.
Ohutseinäiset vahakuviot ovat alttiita kutistumaan. Mittatarkkuus ei ole erityisen korkea.
Koska keskiraskaat osat eivät vaadi samaa mittatarkkuutta ja karheutta kuin suuret osat, Niille valitaan harvoin piidioksidisol-keskilämpöistä vahaa.
Kehittämissuunta
Kustannusten hallintaan säilyttäen samalla laatu, kalsiitin huonon kostuvuuden ratkaisemisen jälkeen keskilämpötilaisella vahalla, zirkonin korvaaminen synteettisellä kvartsilla tai sulakvartsilla on selkeä suunta.
Sulatun kvartsin lineaarinen laajenemiskerroin on vain 5 × 10⁻⁷/°C, ja sen hinta on vain 1/6 että zirkonia. Ulkomailla, sulatetun kvartsin käyttö laajenee vähitellen.
Nopeasti kuivuva piihapposooli kuorisyklin lyhentämiseksi on yleinen suunta teollisuudessa.
Kotimaisen keskilämpöisen vahan kehittäminen tai matalalämpöisen parafiini-polyeetterivahan parantaminen on tärkeä tehtävä.
Tärkeintä on ratkaista kierrätysvahan käsittelyongelma niin, että vahan ominaisuudet säilyvät tuotannossa vakaina.
6. Komposiittikuori: Kompromissi, Ei lopullinen vastaus
Voit voittaa natriumsilikaattikuorten heikkoudet, monet tehtaat käyttävät nyt zirkonia ja mulliitti-piidioksidia ensimmäisessä ja toisessa kerroksessa, säilyttäen samalla alkuperäisen natriumsilikaattiprosessin tukikerroksille.
Tämä on kompromissi, jossa silikasoolin hyvä prosessoitavuus yhdistyy natriumsilikaatin alhaiseen hintaan ja lyhyeen kiertokulkuun..
Verrattuna natriumsilikaattikuoriin, komposiittikuoret parantavat valun prosessoitavuutta huomattavasti: pienempi karheus, vähemmän pintavikoja, ja pienempi epäonnistumisprosentti.
Niitä voidaan käyttää ruostumattomaan teräkseen, kuumuutta kestävää terästä, ja muut runsasseostetut teräkset. Tuotantosykli on paljon lyhyempi kuin matalan lämpötilan vaha-silikasooli ja samanlainen kuin natriumsilikaatti.
Keskeiset ongelmat
Ensimmäinen, koska tukikerrokset säilyttävät natriumsilikaattisideaineen, kuoren yleinen korkeiden lämpötilojen lujuus ja virumiskestävyys ovat alhaisemmat kuin piidioksidisoolikuoren..
Kuoren sintrauslämpötila on rajoitettu alle 960° C. Edellä 800° C, kuoren muodonmuutos lisääntyy 30%.
Piidioksidisoolikuori voidaan sintrata jopa noin 1,500° C eikä muotoudu ennen tätä lämpötilaa.
Siksi, komposiitti-kuorivalujen mittatarkkuus, mukaan lukien toleranssit, on huonompi kuin piidioksidisoolikuoret.
Kun kaadetaan suuria valukappaleita ympärille 10 kg, ylimääräisiä piidioksidisoolikerroksia – yleensä ainakin 2 lisää kerroksia- tarvitaan korkean lämpötilan lujuuden saavuttamiseksi ja muodonmuutosten estämiseksi.
Toinen, kaksi ensimmäistä kerrosta ovat pääasiallinen kuoren läpäisevyyteen vaikuttava tekijä. Natriumsilikaatista piidioksidisooliin siirtyminen vähentää jyrkästi kuoren yleistä läpäisevyyttä.
Kun sintrauslämpötila on alhainen ja pitoaika ei riitä, kaasuhuokoisuus, väärinkäytökset, ja kylmäsulkeuksia tapahtuu usein.
Komposiittikuoria on siksi vaikea käyttää ohutseinämäisille osille d ≤ 3 mm, suuria osia, ja erittäin suuret osat alla noin 60 kg.
Koska lujuus korkeassa lämpötilassa on pienempi kuin piidioksidisooli, seurauksena voi olla romu. Toisin sanoen, komposiittikuoren läpäisevyys on pienempi kuin sekä natriumsilikaatti- että piidioksidisoolikuorilla.
Kolmas, komposiittikuoren laatu on vakaampi kuin natriumsilikaatti, mutta vähemmän stabiili kuin silikasooli. Taustakerrokset sisältävät edelleen natriumsilikaattisideainetta.
Kustannusten hallitsemiseksi, monet tehtaat käyttävät edelleen edullisia kustannuksia, epävakaat tulenkestävät aineet, kuten savi ja rakeinen hiekka. Prosessin ohjaus on samanlainen kuin natriumsilikaatti, joten laadun vakaus on huono.
Raskaille osille ympärillä 10 kg ja suuret osat alla 1 kg, hylkäämis- ja epäonnistumisasteet ovat korkeammat kuin piidioksidisoolikuorilla.
Neljäs, koska komposiittikuoret käyttävät kallista zirkonia kasvotakissa, kuoren hinta on 6.3 kertaa että natriumsilikaatin.
Jos tukikerroksina käytetään mulliittihiekkaa/jauhoja, kuoren hinta on lähes sama kuin piidioksidisol - vain noin 1 yuania/kg valu ero. Edullinen etu ei ole merkittävä.
Viides, komposiittikuoret eivät voi käyttää keskilämpötilaista vahaa. Keskilämpöisestä vahasta ei voi poistaa vahaa kuumassa vedessä.
Autoklaavissa klo 171°C ja 0.6 MPA, keskilämpöinen damarhartsi reagoi voimakkaasti natriumsilikaatin ja kovettimen jäännöskerrosten kanssa, muodostaen valkoisen tahmean saippuoidun aineen, jota ei voida kierrättää ilman käsittelyä.
Silica Sol -kuoret voivat käyttää sekä matalaa- ja keskilämpötilainen vaha ilman tätä ongelmaa.
Yhteenvetona, komposiittikuori on parannus natriumsilikaattiin verrattuna. Se on parempi valuprosessoitavuudessa, tuotto, ja epäonnistumisprosentti, mutta se eroaa silti olennaisesti piidioksidisoolikuoresta.
Lukuun ottamatta lyhyempää tuotantosykliä ja hieman alhaisempia kuorikustannuksia, sen valulaatu ja luotettavuus ovat huonompia kuin silikasooli.
Kehittämissuunta
Ensimmäinen, vaihda zirkonihiekka kalsiitilla kasvopinnoitteen tulenkestävään materiaaliin. Valun prosessoitavuus ei riipu täysin kasvopinnoitteen tulenkestävästä materiaalista; se liittyy läheisesti sideaineeseen ja myös vahakuvioon – vahakuvion karheus ja saippuoitunut jäännös.
Komposiittikuorissa voidaan käyttää vain matalan lämpötilan vahaa, ja niitä käytetään enimmäkseen tarkkuusvaluihin, joissa on keskikarheus.Ra 6,3-11,5-ja pienempi mittatarkkuus-CT4-CT6.
Tuotantokokemus on osoittanut, että zirkoni-silikasoolin korvaaminen kalsiitti-piidioksidisoolilla kasvopäällysteessä on täysin mahdollista..
Tämä vähentää kuoren kustannuksia 4,150–4 830 yuania/t valu 1,360 yuania/t, vain 460 yuania enemmän kuin natriumsilikaatti.
Toinen, parantaa laadunvalvontaa ja ympäristöä kuoren valmistukseen, varsinkin tukikerrokset.
Kolmas, varakerrosten tulee käyttää vakaata, korkean lämpötilan kestävä, suhteellisen halpoja tulenkestäviä aineita, joiden kosteuspitoisuus on yhteensopiva kasvojen päällysteen kanssa.
Suosittelemme kahta yleistä varmuuskopiomateriaalia. Yksi on tulenkestävä savi-kvartsijauhemaalaus 60%/40%, stukkottu rakeisella hiekalla, joka on valmistettu murskatuista korunditiilijätteistä ja vastaavista tulenkestävästä tiilijätteestä.
Se on laajalti saatavilla, halpa, ja antaa paremman lujuuden korkeissa lämpötiloissa ja virumiskestävyyden kuin mulliitti tai bauksiitti, vain klo 1/2–1/3 bauksiitin hinta.
Se sopii zirkoni- tai synteettisiin kvartsilakkeihin. Toinen on tulenkestävä savi-rakeinen jauhemaalaus tilavuussuhteella 3:7, stukkottu rakeisella hiekalla.
Tämä vaihtoehto sopii vain zirkonikomposiittikuorille. Jotkut tehtaat käyttävät mulliittihiekkaa/jauhoja tai bauksiittia komposiittipohjakerroksina.
Pinnoiteominaisuudet ovat vakaat, kuori on ohut ja helposti sintrautuva, mutta hinta on liian korkea ja korkean lämpötilan ominaisuudet ovat huonompia kuin kaksi yllä olevaa vaihtoehtoa. Bauksiitilla on huono knockout-käyttäytyminen.
Materiaalit, jotka on valmistettu murskatusta posliinijätteestä, kaakeli, tai lattialaatat ovat halpoja, mutta niitä ei polteta korkeassa lämpötilassa, on monimutkainen koostumus, niillä on voimakas taipumus halkeilla korkeassa lämpötilassa, niillä on pienempi tulenkestävyys, ja niitä on vaikea lyödä pois kaatamisen jälkeen – varsinkin raskaita osia varten. Niitä ei suositella.
7. Suurten ruostumattoman teräksen valukappaleiden kuorenvalmistuksen tulevaisuuden kehitystrendit
Kuorenvalmistusteknologian kehitys keskittyy yhä enemmän valulaadun parantamiseen ja tuotantokustannusten alentamiseen, syklin aika, ja ympäristövaikutuksia.
Silica-Sol-sideaineiden laajempi käyttö
Silica-sol-järjestelmät tarjoavat vahvan teknisen perustan korkealaatuiselle sijoitusvalulle suotuisten kuoriominaisuuksiensa ja vakaan tuotantomahdollisuuksiensa ansiosta..
Niiden laajempi käyttöönotto riippuu materiaalikustannuksiin ja kuivausaikaan liittyvien haittojen vähentämisestä.
Nopeasti kuivuva silikasooli, optimoitu kuoren rakenne, ja edullisemmat tulenkestävät järjestelmät voivat auttaa kuromaan tätä aukkoa.
Tulenkestävä optimointi
Kalliin zirkonin korvaaminen laadukkaalla synteettisellä piidioksidilla tai sulatetulla piidioksidilla voi vähentää materiaalikustannuksia, mutta korvausten on säilytettävä kemiallinen yhteensopivuus ja pinnan laatu.
Tulevaisuuden prosessikehityksen tulisi keskittyä koko kasvopinnoitejärjestelmään, mukaan lukien sideainekemia, jauheen lataus, raekokojakauma, kostutuskäyttäytyminen, ja kuivauskestävyys.
Näiden muuttujien optimointi yhdessä on tehokkaampaa kuin tulenkestävän materiaalin kustannusten vähentäminen erikseen.
Nopeampi ja johdonmukaisempi kuivuminen
Nopeasti kuivuvia sideaineita, parannettu ilmavirran hallinta, kontrolloitu kosteus, ja parempi työpajan ympäristön seuranta voi lyhentää kuoren valmistusjaksoaikoja.
Tavoitteena ei ole vain kuivattaa jokainen kerros mahdollisimman nopeasti. Sen tarkoituksena on saavuttaa riittävä lujuus ja mittapysyvyys minimaalisella odotusajalla ja hyväksyttävällä prosessin vaihtelulla.
Tietoihin perustuva prosessinohjaus
Nykyaikaiset valimot voivat parantaa sakeutta kirjaamalla lietteen ominaisuuksia, kuivausolosuhteet, kuorikerrosten määrä, vahanpoistoparametrit, ampumaprofiilit, ja valutarkastusten tulokset.
Näiden tietueiden analysointi auttaa tunnistamaan kuoren halkeamiin liittyvät prosessiolosuhteet, mittapoikkeamat, ja pintavikoja.
Ajan myötä, tämä mahdollistaa luotettavammat käyttöikkunat ja vähentää riippuvuutta yksittäisten käyttäjien kokemuksista.
Kokonaiskustannustuotanto
Pitkän aikavälin suuntaus on arvioida kuorenvalmistusprosesseja hyväksyttyjen valukappaleiden tuotantokustannusten perusteella pelkkien kuorimateriaalien sijaan.
Prosessi, joka vähentää hylkäämistä, koneistusvarat, ja toimitusviiveet voivat tarjota paremman kaupallisen tuloksen, vaikka sen alkuperäinen materiaalikustannus olisi korkeampi.
Tämä on erityisen tärkeää suurille ruostumattoman teräksen valukappaleille, jossa jokainen hylätty komponentti voi merkitä huomattavaa menetystä.
8. Johtopäätös
Investointivalussa käytetyt neljä pääasiallista kuorenvalmistusprosessia – natriumsilikaattikuoret, komposiittikuoret, silica-sol kuoret matalan lämpötilan vahalla, ja silica-sol kuoret, joissa on keskilämpötilainen vaha – jokainen tarjoaa erilaisia etuja valulaadun suhteen, maksaa, ja tuotantosykli.
Suurille ruostumattoman teräksen valukappaleille, tehokkaimpia parannuksia ovat prosessinhallinnan vahvistaminen, optimoida kasvojen pinnoitteen tulenkestävät materiaalit, ottamaan käyttöön validoituja nopeasti kuivuvia piidioksidi-soolijärjestelmiä, parantaa vahan palautumista, ja valitse vaipan rakenne valugeometrian ja tuotantomäärän mukaan.
Lopulta, paras kuoren valmistusprosessi ei välttämättä ole halvin tai kehittynein.
Se on prosessi, joka tuottaa jatkuvasti vaaditut laatustandardit täyttäviä valukappaleita alhaisin kokonaistuotantokustannuksin.
Parempaa laatua ja vakaampaa tuotantoa etsiville valimoille, sopivan silica-sol-teknologian yhdistelmä, päteviä tulenkestäviä materiaaleja, kontrolloitu kuivaus, ja dataohjattu prosessinhallinta tarjoaa käytännöllisen tien kohti korkeamman tuoton sijoitusta.
Faqit
Mikä vaipan valmistusprosessi antaa parhaan laadun suurille ruostumattoman teräksen valukappaleille?
Silica sol kuori keskilämpöisellä vahalla antaa parhaan valulaadun, mitat tarkkuus, ja pienin epäonnistumisprosentti.
Silikasooli matalan lämpötilan vahalla on käytännöllinen vaihtoehto keskiraskaille osille.
Miksi natriumsilikaattia käytetään edelleen, jos sen laatu on huonompi??
Natriumsilikaatti on halpaa, on lyhyt tuotantosykli, hyvä tyrmäyskäyttäytyminen, ja korkea läpäisevyys. Se on edelleen taloudellisesti houkutteleva vähemmän vaativille valukappaleille.
Miksi komposiittikuorissa ei voi käyttää keskilämpötilaista vahaa??
Autoklaavissa vahanpoisto 171°C:ssa ja 0.6 MPA, keskilämpötilainen damarhartsi reagoi natriumsilikaatin ja kovettimen jäännöskerrosten kanssa, muodostaen tahmean saippuoidun aineen, jota ei voida kierrättää ilman käsittelyä.
Mikä on suurten ruostumattoman teräksen valukuorten tulevaisuuden suunta??
Silica sol -kuoret – erityisesti edullisilla kasvojen pinnoitteen tulenkestävällä materiaalilla ja nopeasti kuivuvilla sideaineilla – korvaavat vähitellen natriumsilikaatti- ja komposiittikuoret laatuvaatimusten noustessa.

