
Tapausanalyysi
| Projekti | 310S ruostumattomasta teräksestä valmistettu valupolttimen kansi |
| Referenssiprojekti | Korkean lämpötilan teollinen poltinkomponentti |
| Projektin laajuus | Kompleksin tarkka investointivalu 310S ruostumattomasta teräksestä valmistettu polttimen kansi, mukaan lukien vahakuvion kehittäminen, keraamisen kuoren valu, 310S sulaa ja kaataa, lämmönkäsittely, pinnan viimeistely, mittatarkastus, ja valinnainen NDT. |
| Materiaali | AISI 310S / Sisä- 1.4845 austeniittista ruostumatonta terästä - valittu erinomaisen hapettumisenkestävyyden vuoksi, lämmönvakaus, ja soveltuvuus pitkäaikaiseen korkean lämpötilan huoltoon. |
| Valmistusprosessi | Vaha injektio + piidioksidi-sol investointivalu + keraaminen kuorirakennus + vahanpoisto + 310S tarkkuussulatus + kontrolloitu kaataminen + tyrmäys + katkaisu/hionta + lämpökäsittely tarvittaessa + pinnan viimeistely + mittatarkastus + NDT tarvittaessa. |
| Toimintaympäristö | Korkean lämpötilan hapettava ilmakehä, käyttölämpötilojen mahdollisesti lähestyessä 1,050° C, polttimen todellisen suunnittelun ja käyttöolosuhteiden mukaan. |
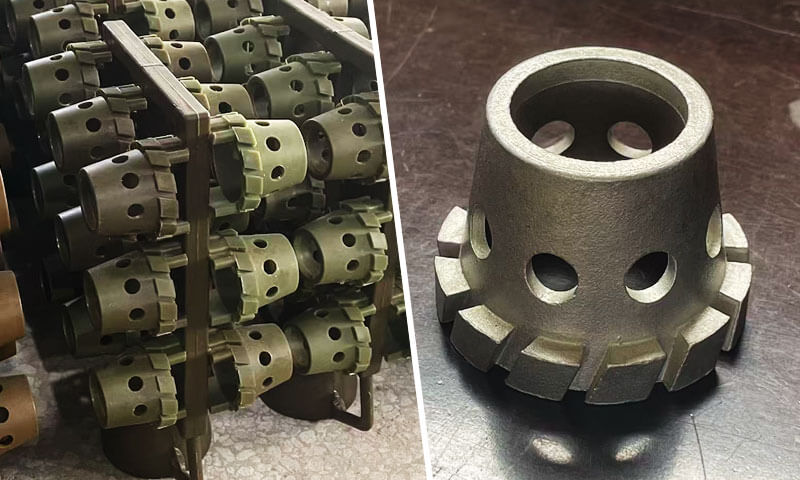
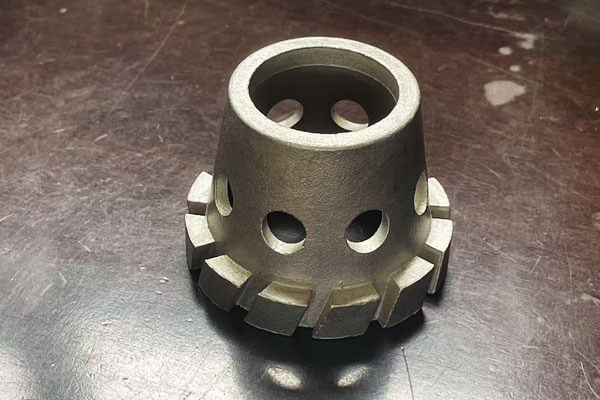
| Tärkeimmät valuominaisuudet | Kapeneva ontto runko, sisäinen ontelo, useita kaasu/ilma-aukkoja, ylempi rengasmainen reuna, ja kehämäiset sahalaitaiset liekkejä stabiloivat hampaat. |
| Ensisijainen suunnitteluhaaste | Luotettava täyttö, kontrolloitu kiinteytys, tarkka reiän geometria, vakaa kiertokulku, ja sisäinen kestävyys säilyttäen samalla 310S:n korkean lämpötilan ominaisuudet. |
1. Hankkeen yleiskatsaus
Tämä tapaustutkimus dokumentoi tosielämän mukautetun piidioksidisoolin investointi 310S ruostumattomasta teräksestä valmistetun poltinkorkin projekti, ydinkulutuskomponentti teollisuuden kaasunpolttolaitteisiin.
Työkappaleessa on kartiomainen ontto päärunko, useita tasaisesti jakautuneita esisekoitusilmareikiä sylinterin seinämän ympärillä, ja kehämäiset sahalaitaiset, liekkejä stabiloivat hampaat alaosassa.
Valmistettu vahavalulla, jota seuraa CNC-viimeistely, osa on suunniteltu jatkuvaan huoltoon korkean lämpötilan hapetusympäristössä aina 1050 ° C.
Lämmönkestävän ruostumattoman 310S-teräksen metallurgiset haitat ja monimutkainen osien geometria, valimomme voitti useita koetuotannon esteitä ja toimitti vakaat massatuotantokomponentit, jotka täyttivät täysin loppukäytön polttotehokkuuden.
Tämä artikkeli tiivistää projektin taustan, teknisiä vaikeuksia, räätälöityjä vastatoimia, laadunvalvonnan työnkulku ja projektin lopputulokset.
2. Projektin tausta
Teolliset polttimen kannet ovat kriittisiä laitteistoja, jotka määrittävät palamisvakauden, uunien lämpötehokkuus ja käyttöikä, lämpökäsittelylinjat ja kaupalliset lämmitysjärjestelmät.
Kotitalouksien polttimen korkit valmistetaan pääosin metallilevymeistamalla, silti raskaat teolliset käyttöolosuhteet vaativat valurakenteita, joilla on suurempi seinälujuus ja ylivoimainen kestävyys korkeissa lämpötiloissa.
Loppukäyttäjän alkuperäinen maahantuodu polttimen korkki kärsi usein ennenaikaisesta viasta: lämpöhalkeilua ja pinnan halkeilua tapahtui lyhytjaksoisen korkean lämpötilan käytön jälkeen.
Asiakas päätti lokalisoida varaosien toimitusketjun ja valitsi 310S:n (Sisä- 1.4845 / AISI 310S) austeniittista lämmönkestävää ruostumatonta terästä sen erinomaisen korkean lämpötilan hapettumisenkestävyyden ja virumisenkestävyyden vuoksi.
Silti, 310S on tunnetusti vaikeaa tarkkuusvalussa. Sillä on laaja jähmettymislämpötila-alue, korkea sulaviskositeetti, ja korkea herkkyys kuumalle repeytymiselle, mikrokutistumahuokoisuus ja oksidikuonasulkeumat.
Yhdistettynä äkillisiin seinämänpaksuusmuutoksiin, pienihalkaisijaiset esisekoitusreiät ja polttimen kannen ohuet hammastetut hampaat, tavanomaisilla valuparametreilla ei saavuteta laadukasta massatuotantoa, mikä loi kiireellisiä teknisiä vaatimuksia ammattimaiselle investointivalu-insinööritiimillemme.
3. Asiakkaan vaatimukset
Teollisuuslaitteiden asiakas esitti moniulotteisen teknisen, tämän mukautetun polttimen kannen mitta- ja suorituskykyvaatimukset:
- Materiaalin erittely: Tiukka kemiallinen koostumus 310S ruostumattomalle teräkselle; Cr 24,0-26,0 %, Klo 19.0-22.0 %, joissa on vain vähän epäpuhtauksia.
Metallografisen rakenteen tulee olla homogeeninen austeniitti liuoshehkutuslämpökäsittelyn jälkeen. - Ulottuvuus & Geometrinen toleranssi: Valun mittatoleranssi noudattaa ISO-standardia 8062 CT-5 standardi. Sisäiset esisekoitusreikien paikat, aukkokokojen ja pohjahammasprofiilien on säilytettävä yhtenäisyys, ennustettavan polttoaineen ja ilman esisekoitusvaikutuksen takaamiseksi.
Avainasennusliitännät varaavat varauksen myöhempää CNC-työstöä varten. - Sisäinen laatu: Ei kuumia halkeamia ja läpitunkevia mikrohalkeamia; kutistumishuokoisuus ja mikrohuokoset eivät saa vaikuttaa mekaaniseen lujuuteen ja suorituskykyyn korkeissa lämpötiloissa.
Hyväksymisstandardi läpäisee magneettisten hiukkasten testin (Mt) ja ultraäänitestaus (Ut). Ei haitallisia kuonasulkeumia valuosien sisällä. - Pinnan laatu: Sileä valupinta, ei tahmeaa hiekkaa, pitting tai kylmä kierros. Pinnan karheus Ra ≤ 6.3 μm ennen suihkupuhallusta.
- Palvelun suorituskyky: Pitkäaikainen vakaa toiminta syklisessä lämpötilassa jopa 1050 ° C; ei lämpöhalkeilua, muodonmuutos tai vakava hapettumishalkeilu normaalien työskentelyjaksojen aikana.
- Kaupallinen kohde: Saavuta vakaa massatuotanto kilpailukykyisellä tuotolla, tukemaan jatkuvaa varaosien toimitusta asiakkaan polttolaitteiden huoltojärjestelmään.
4. Haasteet
Prototyyppikoetuotannon aikana, Suunnittelutiimimme tunnisti toisiinsa lukkiutuvia materiaaleihin ja geometriaan liittyviä haasteita:
Suuri kuumarepeämisriski paksusta ohueksi seinämään siirtymisessä
Kriittisin metallurginen haaste oli riski kuuma repeytyminen jähmettymisen viimeisessä vaiheessa.
Polttimen korkki sisältää suhteellisen raskaan kiinnitysosan, joka liitetään paljon ohuempaan kapenevaan runkoon, jota seuraa herkät sahalaitaiset liekkejä stabiloivat hampaat.
Tämä äkillinen poikkileikkauksen paksuuden vaihtelu tuottaa merkittäviä eroja paikallisessa jäähdytysnopeudessa ja jähmettymisajassa.
310S ruostumaton teräs lisää riskiä edelleen suhteellisen laajan jähmettymisalueensa vuoksi. Ohuet osat voivat muuttua jäykiksi, kun taas vierekkäiset raskaat osat pysyvät osittain nestemäisinä tai puolikiinteinä.
Kun jäljellä oleva nestemäinen metalli kutistuu ja ympäröivä materiaali kutistuu edelleen, paikallinen vetojännitys voi kehittyä alueilla, joilla osittain jähmettyneellä rakenteella on rajoitettu kyky muotoutua tai vastaanottaa lisää nestemäistä metallia.
Vaarallisimmat halkeamat eivät välttämättä ole suuria näkyviä vikoja.
Mikrokuumia kyyneleitä voi muodostua interdendriittisille alueille tai geometrisille siirtymäalueille, ja niitä on vaikea tunnistaa tavanomaisella silmämääräisellä tarkastuksella..
Toistuvassa lämmityksessä ja jäähdytyksessä, nämä epäjatkuvuudet voivat toimia jännityksen keskittäjinä ja vähitellen levitä.
Vaikea syöttö ja kaasun hallinta pienten esisekoitus-ilmareikien ympärillä
Esisekoitusilmareikien joukko toi toisen suuren haasteen.
Nämä reiät ovat toiminnallisia palamisominaisuuksia eikä koristegeometriaa.
Niiden halkaisija, asema, pyöreys, ja tasaisuus vaikuttavat suoraan palamisilman jakautumiseen polttimen kannen ympärillä.
Castingin näkökulmasta, kuitenkin, pienet reiät luovat rajoitettuja virtausreittejä ja paikallisia lämpögradientteja.
Täytön aikana, sulan 310S:n on toistettava suhteellisen hienoja keraamisia piirteitä säilyttäen samalla riittävä juoksevuus.
Kiinteytymisen aikana, näillä alueilla on rajoitettu pääsy metallin syöttöön ja ne voivat olla herkkiä paikalliselle kutistumiselle.
Samaan aikaan, mikä tahansa jäännöskaasu tai pyörteinen virtaus, joka syntyy muotin täytön aikana, voi jäädä loukkuun sisäisten reikien pintojen ympärille.
Ohuet hammastetut hampaat ja ennenaikainen kiinteytyminen
Polttimen kannen alaosassa olevat kehämäiset hammastetut hampaat esittivät toisen geometriaan liittyvän haasteen.
Nämä ohuet ulokkeet on täytettävä kokonaan ja ne on säilytettävä yhtenäisenä ja säilytettävä mekaanisesti kestävinä korkean lämpötilan käytön aikana.
Koska niiden lämpömassa on huomattavasti pienempi kuin päärungon, ne jäähtyvät ja jähmettyvät nopeasti.
Tämä luo kaksi kilpailevaa vaatimusta.
Toisaalta, sulan metallin on säilytettävä riittävä juoksevuus riittävän kauan toistaakseen ohuen hampaan geometrian.
Toisaalta, liiallinen ylikuumeneminen tai pitkäaikainen altistuminen korkean lämpötilan sulalle metallille voi lisätä hapettumista ja keraamisen kuoren vuorovaikutusta.
Hampaat kokevat myös erilaisen supistumishistorian kuin ympäröivässä kehossa.
Jos jähmettyneet hampaat rajoittavat mekaanisesti vielä jähmettyvät osat, jäännösjännitykset voivat kerääntyä hampaan juurien ympärille.
Oksidisulkeumat ja metalli-kuorireaktiot
Keraamisen kuoren laadusta tulee erityisen tärkeä, kun valutetaan lämmönkestäviä ruostumattomia teräksiä, kuten 310S.
Korotetuissa sulamis- ja kaatolämpötiloissa, sula ruostumaton teräs voi olla vuorovaikutuksessa tulenkestävien materiaalien ja ilmakehän hapen kanssa.
Huonosti hallittu kuoren kemia, riittämätön ampuminen, liiallinen kaatolämpötila, tai turbulenttinen metallivirtaus voi lisätä pintareaktioiden ja ei-metallisten sulkeumien riskiä.
Tyypillisiä huolenaiheita mukana:
- Oksidisulkeumat
- Tulenkestävä kontaminaatio
- Keraamiset reaktiotuotteet
- Tahmea hiekka
- Pinnan kuoppaus
- Karkea tai epäsäännöllinen valuva iho
- Loukkuun jääneet oksidikalvot
Näillä puutteilla on kaksinkertainen vaikutus.
Valmistuksen näkökulmasta, ne vähentävät valusatoa ja lisäävät viimeistelyvaatimuksia.
Palvelun näkökulmasta, pinnan epäjatkuvuudet voivat muodostua hapettumisen ja halkeamien alkamispaikoista toistuvan altistuksen aikana korkealle lämpötilalle.
Lähellä toimivalle komponentille 1050 ° C, näennäisesti pieni pintavika voi tulla huomattavasti tärkeämmäksi pitkäaikaisen lämpöaltistuksen jälkeen.
Haasteena oli siis säilyttää metallin puhtaus ja keraamisen kuoren vakaus samanaikaisesti, sen sijaan, että käsitettäisiin pinnan laatua puhtaasti kosmeettisena vaatimuksena.
Monimutkaisen sijoitusvalun mittavakaus
Polttimen korkki vaatii suurta mittatasaisuutta huolimatta sen suhteellisen monimutkaisesta geometriasta.
Investointivalulla voidaan toistaa hienoja yksityiskohtia erittäin tehokkaasti, mutta lopulliseen metallikomponenttiin vaikuttavat mittojen muutokset useissa vaiheissa:
vaharuiskutus → vahajäähdytys → vaipan rakentaminen → kuoren poltto → metallin jähmettyminen → lämpökäsittely → koneistus.
Pieni vahakuvion poikkeama voidaan siirtää keraamiseen kuoreen.
Kuoren muodonmuutos kuivauksen tai polton aikana voi entisestään vahvistaa poikkeamaa, kun taas epätasainen metallin kutistuminen voi aiheuttaa toisen kerroksen mittamuutoksia.
Haasteena ei siis ollut vain yhden prototyypin mittatarkkuuden saavuttaminen.
Todellinen tavoite oli perustaa a toistettava mittaohjausjärjestelmä, joka pystyy säilyttämään johdonmukaisuuden koko sarjatuotannon ajan.
Keraamisen kuoren halkeilu ja kaasunläpäisevyystasapaino
Itse kuori esitti herkän teknisen kompromissin.
Keraamisen muotin oli oltava riittävän vahva kestämään:
- Vahan poisto
- Korkean lämpötilan poltto
- Käsittely
- Sulan metallin isku
- Metallostaattinen paine
Samaan aikaan, se tarvitsi riittävän läpäisevyyden päästääkseen kaasut ulos kaatamisen aikana.
Liian tiheä kuori voi tuottaa hyvän pinnan, mutta rajoittaa kaasun poistumista.
Riittämättömän lujuuden omaava kuori tai huono kerrosten välinen sidos voi halkeilla polton tai kaatamisen aikana, tuloksena metallin tunkeutuminen, mittavirheitä, tai katastrofaalinen valuvirhe.
Monimutkainen poltin-kannen geometria teki tästä tasapainosta vaativamman, koska kapeat piirteet ja sisäiset ääriviivat luovat alueita, joissa kuivuminen, poltto- ja metallin täyttöolosuhteet voivat poiketa päärungon olosuhteista.
Sulan metallin puhtaus ja valuvakaus
Toinen haaste oli säilyttää sulan metallin laatu vakaana uunista muottiin.
Tarkkaan 310S-investointivaluon, Pelkkä kemiallinen koostumus ei takaa valulaatua. Myös sulassa teräksessä on oltava sopiva:
- Lämpötila
- Juoksevuus
- Kaasupitoisuus
- Sisällön taso
- Hapettumistila
- Kaatamisen vakautta
Riittämätön hapettumisenesto voi lisätä oksidin muodostumista, kun taas liiallinen tai huonosti hallittu hapettumisenesto voi tuoda mukanaan ei-toivottuja reaktiotuotteita.
Samalla tavalla, liian korkea kaatolämpötila voi parantaa täyttöä, mutta lisätä metalli-kuorireaktiota ja hapettumista.
Prosessi vaati siksi kontrolloidun toimintaikkunan, jossa juoksevuus, puhtaus ja keraamisen kuoren yhteensopivuus tasapainotettiin samanaikaisesti.
Tämä oli erityisen tärkeää ohuille esisekoitusrei'ille ja sahalaitaisille hampaille, joissa epävakaa metallivirtaus voi välittömästi muuttua epätäydellisiksi täytteiksi tai sulkeutuneiksi sulkeumiksi.
5. Ratkaisumme
Kuten a ammattimainen piidioksidin sijoitusvaluvalimo, emme yrittäneet ratkaista polttimen kannen vikoja yhdellä säädöllä kaatolämpötilaan tai seoskemiaan.
Avain oli perustaa a Geometriakohtainen ja metallurgiaohjattu prosessiikkuna 310S ruostumattomalle teräkselle.
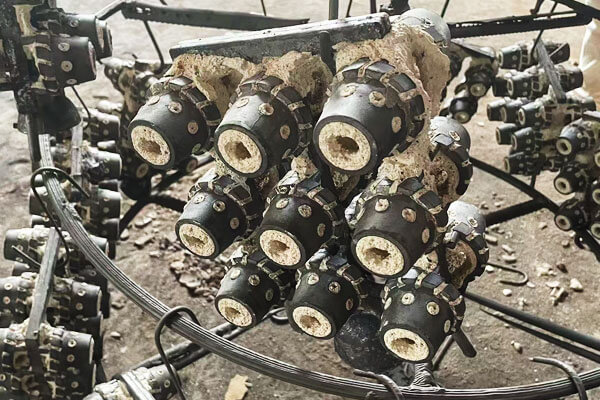
Tätä projektia varten, Käsittelimme polttimen korkkia täydellisenä valujärjestelmänä: vahakuvio → keraaminen kuori → portailu ja syöttö → sulatus → valu → jähmettyminen → lämpökäsittely → CNC-viimeistely → tarkastus.
Jokainen vaihe optimoitiin prototyyppikokeissa tunnistettua tiettyä vikatilaa vastaan.
Prosessikehityksen aikana toteutettiin seuraavat toimenpiteet.
Portituksen ja ruokinnan uudelleensuunnittelu kuuman repeytymisen poistamiseksi
Ensimmäinen merkittävä parannus oli portti- ja ruokintajärjestelmän täydellinen uudelleensuunnittelu.
Alkukokeessa käytettiin suhteellisen tavanomaista ruokintajärjestelyä.
Hylättyjen näytteiden CT/leikkausanalyysi osoitti, että suurin virhepitoisuus esiintyi paksusta ohueen -siirtymän ympärillä kiinnitysulokkeen ja kapenevan rungon välillä., lisää riskiä sahalaitaisten hampaiden juurien ympärillä.
Suunnittelimme siksi castingin uudelleen ennakoitavammaksi suunnattu jähmettymissekvenssi.
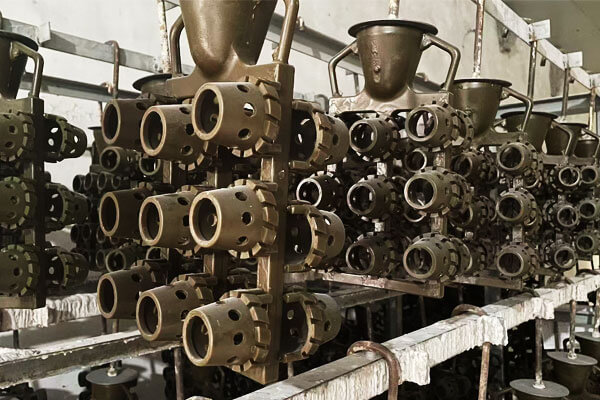
Perusstrategia oli:
Ohuet toiminnalliset osat → kartiomainen päärunko → paksu asennusuloke → syöttölähde
Raskas asennusuloke pidettiin tarkoituksella yhtenä viimeisistä jähmettyvistä alueista, jotta se voisi jatkaa nestemäisen metallin syöttämistä vierekkäisiin osiin tilavuuden supistumisen aikana.
Otimme myös käyttöön paikallisen ruokinnan kriittisissä lämpösolmuissa sen sijaan, että vain lisäsimme nousuputken kokonaistilavuutta.
Prosessikokeiden aikana, vertailimme useita avainnuskokoonpanoja ja seurasimme vikojen jakautumista leikauksen jälkeen.
Optimoitu muotoilu vähensi merkittävästi yksittäisiä kutistumismerkkejä ja eliminoi varhaisissa kokeissa havaitun toistuvan kuuman repeämisen kuvion.
Tälle tietylle komponentille, Tärkeä opetus oli, että nousumetallin lisääminen ei ollut ratkaisu; jähmettymisjärjestys piti ensin suunnitella uudelleen.
Sahalaitaisten hampaiden hallinta täytteen ja lämpötasapainon avulla
Ohuet sahalaitaiset hampaat käsiteltiin erillisenä valuongelmana.
Koska näillä ominaisuuksilla on paljon suurempi pinta-alan ja tilavuuden suhde kuin päärungolla, ne menettävät lämpöä nopeasti ja voivat jäätyä ennen kuin muu valukappale on täytetty.
Ratkaisumme yhdisti kolme säädintä:
- Lyhyet ja vakaat metallivirtausreitit
- Optimoitu kuoren esilämmitys
- Hallittu kaatotulikuumennus
Sen sijaan, että vain nostaisit kaatolämpötilaa metallin pakottamiseksi hampaisiin, optimoimme metallin lämpötilan ja kuoren lämpötilan välisen suhteen.
Työskentelyaluetta säädettiin noin 1580-1620 °C, kun taas kuoren esilämmitys- ja polttoolosuhteet vakiintuivat ennen kaatamista.
Tämä tarjosi riittävän juoksevuuden ohuille hampaille ilman tarpeettoman metallin lämpötilan ja keraamisen kuoren reaktion nostamista.
Muokkasimme myös paikallista portin suuntaa niin, että metalli saavutti ohuet piirteet pienemmällä turbulenssilla ja pienemmällä mahdollisuudella ennenaikaiseen jäätymiseen.
Tuloksena oli huomattava parannus sahalaitaisen profiilin täydellisessä täytössä välttäen samalla yhteistä kompromissia ohut täyttö ja liiallinen hapettuminen.
Esisekoitusilmareikien omistettu ohjaus
Esisekoitusreiät olivat yksi polttimen kannen tärkeimmistä toiminnallisista ominaisuuksista.
Siksi loimme oman ohjausreitin sen sijaan, että käsittelisimme reikiä tavallisena sijoitusvalugeometriana.
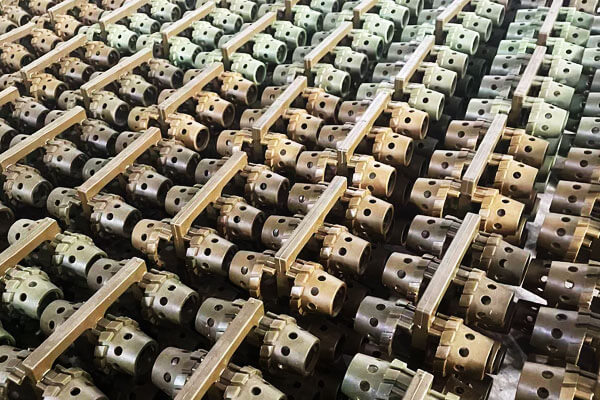
Prosessi keskittyi neljään parametriin:
- Reiän halkaisija
- Reiän asento
- Kehävälit
- Sisäpinnan eheys
Vahavaiheessa, 100% tarkastus suoritettiin reikiä muodostaville ominaisuuksille. Mikä tahansa vahakuvio, jossa on vaurioituneet ytimet, muodonmuutos tai tukkeutuneet kanavat hylättiin ennen asennusta.
Valuvaiheessa, täyttökäyttäytymistä parannettiin hallitun metallin virtauksen ja tyhjiön avulla.
Tavoitteena oli minimoida turbulenssi ja loukkuun jäänyt kaasu halkaisijaltaan pienien käytävien ympärille.
Kriittisille reiän mitoille, eräs valettu koneeseen -strategia adoptoitiin: investointivalu tarjosi lähes verkon geometrian, CNC-työstöä käytettiin lopullisten toiminnallisten mittojen määrittämiseen silloin, kun vaadittiin tiukempia toleransseja.
Tällä lähestymistavalla vältyttiin liialliselta koneistukselta ja saavutettiin paljon parempi johdonmukaisuus kuin pelkkä valureiän mittoihin luottaminen.
Silica Sol Shell -optimointi 310S:lle
Tätä projektia varten, keraamisen kuoren laatu oli suoraan yhteydessä valulaatuun.
Kehitimme a erittäin puhdas piidioksidisooli kuorijärjestelmä hienolla zirkonipohjaisella kasvopinnoitteella, joka sopii erityisesti 310S polttimen kannen pintavaatimuksiin.
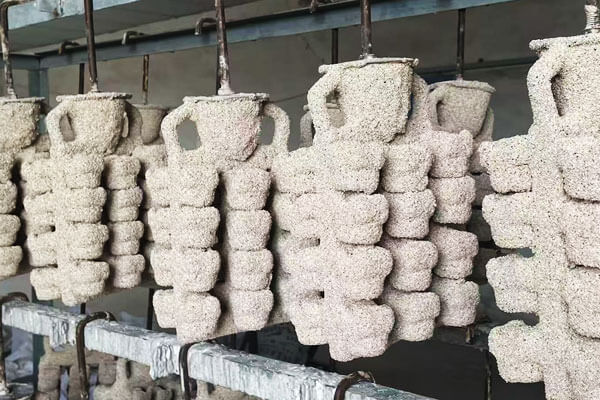
Shell-prosessi optimoitiin kolmella alueella:
Kasvotakki
Erittäin puhdasta tulenkestävää pinnoitetta käytettiin minimoimaan suora kemiallinen vuorovaikutus sulan 310S:n ja keraamisen muotin välillä..
Tämä auttoi vähentämään:
- Tahmea hiekka
- Keraaminen reaktio
- Pinnan kuoppaus
- Tulenkestävät sulkeumat
- Hienon hampaiden geometrian menetys
Varmuuskopiot
Varakerrokset säädettiin tasapainoon kuoren lujuus ja kaasunläpäisevyys.
Tämä oli erityisen tärkeää, koska liian tiheä kuori voi rajoittaa kaasun poistumista, kun taas riittämätön läpäisevyys voi lisätä kaasuun liittyviä vikoja esisekoitusreikien ympärillä.
Kuivaus ja poltto
Jokainen kuorikerros kuivattiin kontrolloiduissa lämpötila- ja kosteusolosuhteissa.
Valmiita ammuksia ammuttiin sitten noin 1180-1220 °C vahajäämien poistamiseen, kosteutta ja orgaanisia materiaaleja sekä vakauttaa tulenkestävää rakennetta.
Hylättyjen kuorien ei annettu kaataa, jos tarkastuksessa havaittiin halkeamia, epätäydellinen kuivuminen, heikko kerrosten välinen sidos, tai epänormaalit pintaolosuhteet.
Sulattu 310S puhtauden valvonta
310S:lle, tunnistimme sen kemiallinen koostumus on vain osa sulan metallin laatua.
Todellinen valuteho riippuu myös oksiditasosta, liuenneita kaasuja, lämpötilan stabiilisuus ja inkluusiokontrolli.
Sulatusmenetelmämme sisälsi siis:
- Hallittu latausmateriaalin valinta
- Keskitaajuinen induktiosulatus
- Lämpö lämmöltä spektrometrianalyysi
- Hallittu deoksidaatio
- Argon-avusteinen kaasunpoisto
- Lämpötilan tarkistus välittömästi ennen kaatamista
Argonkäsittelyä ylläpidettiin tyypillisesti noin 3-5 minuuttia valvotuissa olosuhteissa.
Tarkoituksena oli vähentää liuennutta kaasua ja edistää ei-metallisten sulkeumien erottumista ennen metallin pääsyä keraamiseen kuoreen.
Kemiallinen koostumus varmistettiin ennen kaatamista sen varmistamiseksi, että sula pysyy määritellyn 310S-kemian sisällä, mukaan lukien asiakkaan tarvitsemat kromi- ja nikkelivalikoimat.
Tämä yhdistelmä kemian ohjaus + sisällyttämisen hallinta + lämpötilan säätö oli välttämätöntä sisäisen valun eheyden parantamiseksi.
Tyhjiöavusteinen kaataminen parantaa sisäistä ääntä
Polttimen kannen pienet reiät ja ohuet osat tekivät turbulenssista ja kaasun juuttumisesta erityisen epätoivottua.
Siksi esittelimme tyhjiöavusteinen sijoitusvalu parantaa muotin täyttöä ja vähentää onkaloon jäävän ilman määrää kaatamisen aikana.
Prosessi optimoitiin ohjatun sekvenssin ympärille:
kuoren valmistelu → tyhjiömuodostus → vakaa metallin syöttö → kontrolloitu täyttö → jähmettyminen vakaissa olosuhteissa
Kaatonopeutta ohjattiin tarkoituksella sen sijaan, että se olisi maksimoitu.
Liiallinen turbulenssi voi luoda oksidikalvoja, jotka jäävät loukkuun valukappaleen sisään, kun taas liian hidas täyttönopeus voi aiheuttaa ennenaikaista jäätymistä ohuissa kohteissa.
Tavoitteena oli siis säilyttää a vakaa metallinen etuosa riittävällä täyttönopeudella.
Tämä lähestymistapa oli erityisen tehokas esisekoitetun reiän alueella ja ohuissa sahalaitaisissa hampaissa, jossa täyttölaadulla on suora yhteys polttimen kannen toiminnalliseen suorituskykyyn.
Mittojen vaihtelun hallinta vahasta valmiiseen valuun
Mittaongelmaa käsiteltiin prosessiketjun ongelmana eikä lopputarkastuksen ongelmana.
Perustimme ohjauspisteet jokaiseen suureen ulottuvuusmuutokseen:
Vahakuvio → kuori → poltettu muotti → valu → lämpökäsittely → CNC-komponentti
Vahakuvioon, kriittiset mitat tarkastettiin ennen puun kokoamista.
Keraamiseen kuoreen, kuivaus- ja polttoolosuhteet stabiloitiin muodonmuutosten minimoimiseksi.
Metallivalussa, kutistumisvarat ja koneistusvarastot sisällytettiin työkalu- ja valusuunnitteluun.
Lämpökäsittelyn jälkeen, kriittiset asennusmitat ja toiminnalliset pinnat CNC-koneistettiin ja tarkastettiin.
Tuotantopolttimen korkkiin, soveltuvia valumittoja ohjattiin asiakkaan suuntaan ISO 8062 CT5 vaatimus, kun taas tiukemmat toiminnalliset mitat luotiin tarvittaessa CNC-työstyksellä.
Tämä lähestymistapa vähensi merkittävästi erien välistä mittavaihtelua.
6. Tekniset kohokohdat
| Tekninen painopiste | Tekninen ratkaisumme | Keskeiset prosessitiedot / Tulos |
| 310S Metallurgy Control | Kehittänyt valuprosessin 310S:n erityisen jähmettymisen ja metallurgisen käyttäytymisen ympärille sen sijaan, että olisi käyttänyt yleistä ruostumattoman teräksen valureseptiä. | Hallittu kemia jokaiselle sulalle; argonin kaasunpoisto noin 3-5 min; kaatoikkuna ohjataan klo 1580-1620 °C. |
| Geometriakohtainen portti & Ruokinta | Uudelleensuunniteltu portti ja nousu lämpömassajakauman ympärille; sijoitettu syöttökapasiteetti kriittisissä paksusta ohueseen -siirtymiin ja edistänyt suunnattua jähmettymistä. | Kiinteytysjakso optimoitu ohuista osista kohti raskaampaa syöttöaluetta. |
| Ohut sahalaitainen hampaiden täyttö | Tasapainoinen metallin lämpötila + kuoren lämpötila + portin geometria + täyttönopeus riittävän juoksevuuden ylläpitämiseksi ilman liiallista tulistusta. | Kaato hallinnassa noin 1580-1620 °C. |
| Esisekoitus-ilmareiän laatu | Ohjatut reiänmuodostusominaisuudet vahavaiheessa, optimoitu metallivirtaus, levitetty tyhjiöavusteinen täyttö, ja käytti CNC-kalibrointia kriittisille mitoille. | 100% vahakuvion tarkastus; kriittinen reiän geometria varmistettu valun/CNC:n jälkeen. |
| Silica Sol keraaminen kuori | Käytettiin erittäin puhdasta piidioksidisol-kuorta, jossa on zirkonipohjainen kasvopinnoite ja optimoitu tukikerroksen läpäisevyys ja lujuus. | Shell ampuu noin 1180-1220 °C. |
Kuorikaasun läpäisevyys |
Säädetyt tulenkestävät hiukkasten jakautumat ja kerrosrakenne tasapainottavat läpäisevyyttä mekaanisen lujuuden kanssa. | Valvottu liete, kerroksen paksuus, kuivausympäristö, ja ampumisolosuhteet. |
| Sulan metallin puhtaus | Yhdistetty kontrolloitu hapettumisenesto, argon-avusteinen kaasunpoisto, vahvistetut latausmateriaalit, ja lämpö-lämmöltä kemiallinen analyysi. | Argonkäsittely noin 3-5 min; spektrometritarkistus jokaiselle sulalle. |
| Tyhjiöavusteinen kaataminen | Sovellettu tyhjiöavusteinen täyttö kontrolloidulla kaatonopeudella vakaan metallisen etuosan ylläpitämiseksi. | Täyttöparametrit optimoitu ohutseinäisille ja pienoisominaisuuksille. |
| Suuntautunut jähmettyminen | Koordinoitu nousuputken sijainti, portin suunnittelu, osan paksuus, ja lämpöolosuhteet jähmettymisreitin ohjaamiseksi. | Ruokinta keskittyy valittuihin lämpösolmuihin. |
| Ratkaisu | Kehittänyt sovelluskohtaisen ratkaisuhehkutusprosessin investointivalumikrorakenteelle. | Jälkikäsittelyrakenteen metallografinen tarkastus. |
Near-Net-Shape Manufacturing |
Käytetty investointivalu monimutkaisiin profiileihin ja CNC-työstö vain toiminnallisiin liitäntöihin. | CNC levitetty kierteisiin, pariutuvat kasvot, referenssipinnat, ja valitut kriittiset reiät. |
| Ulottuvuusvakaus | Vakiintunut mittojen hallinta vahatyökalusta valuun, lämmönkäsittely, ja CNC-viimeistely. | Sovellettavat valumitat ohjataan ISO 8062 CT5; vahakuvion kutistuminen kohdistettu noin ±0,3 %. |
| Testi | Toteutettu MT pinta-/pintahalkeamia varten ja UT sisäisiin epäjatkuvuuksiin, tukee metallografinen näytteenotto. | Ei havaittavia kuumarepäisyvirheitä määritellyn MT/UT-tarkastusjärjestelmän mukaisesti. |
| Prosessipohjainen laadunvalvonta | Laadukkaat portit vahakuvioisesta, kuori, sulatus ja kaataminen lämpökäsittelyn kautta, Ndt, ja CNC-tarkastus. | 100% vahakuvion tarkastus sekä erä- ja lämpötason prosessin tarkastus. |
| Tuotannon vakaus | Integroitu metallurgia, portti, kuoritekniikkaa, sulaminen, kaataminen, lämmönkäsittely, koneistus, ja tarkastus yhdeksi standardoiduksi prosessiksi. | Valusaanto parani noin 87% -lla 99.2%. |
| Korkean lämpötilan palvelun suorituskyky | Yhdistetty äänenvalurakenne, optimoitu lämpökäsittely, ohjattu geometria, ja laadukas pinnan kunto. | Vakaa syklinen testaus noin 1050 ° C ilman hyväksymätöntä halkeilua, muodonmuutos, tai voimakasta hapettumishalkeilua. |
7. Tuotanto ja laadunvalvonta
Tiukat monivaiheiset laadunvalvontaportit kulkevat läpi koko tuotantovirran:
- Wax Pattern QC: 100 % pintavirheiden silmämääräinen tarkastus; avainmitan mittaus koordinaattimittaussatuilla. Vaatimustenvastaiset vahakuviot romutetaan suoraan.
- Shell-Making QC: Tarkkaile työpajan lämpötilaa ja kosteutta jokaisessa kuorierässä; tarkista kuoren paksuus, pinnan eheys ja polttovaikutus ennen kaatamista. Säröilleet tai epätäydellisesti poltetut ammukset hylätään.
- Raaka-aineen sulaminen & Koostumus QC: Saapuvien raaka-aineiden tarkastus; Spektrometrikoostumustesti jokaiselle sulan teräksen erälle 310S:n kemiallisen koostumuksen vaatimustenmukaisuuden varmistamiseksi.
- Kaatamisen jälkeinen prosessinaikainen laadunvalvonta: Puristus- ja suihkupuhalluksen jälkeen, pintavirheiden silmämääräinen seulonta suoritetaan.
Edustavat näytteet kustakin erästä valitaan leikkaustarkastukseen sisäisen kutistumisen tai huokoisuuden tarkistamiseksi. - Testi: Eräkohtainen magneettisten hiukkasten testaus (Mt) havaitsee pinnan ja pinnan lähellä olevat mikrohalkeamat; ultraäänitestaus (Ut) tarkistaa sisäisen tilavuuden haitallisten kutistuvien onteloiden ja sulkeumien varalta.
- Lämpökäsittelyn tarkastus: Satunnaisnäytteenotto metallografista analyysiä varten vahvistaa homogeenisen austeniittisen mikrorakenteen liuoshehkutuksen jälkeen.
- Lopullinen mittatarkastus: CNC-viimeistelyistä osista mitataan kriittiset kokoonpanomitat ja esisekoitetun reiän geometria vastaamaan asiakkaan piirustusvaatimuksia. Vain kaikki QC-tuotteet läpäisevät valukappaleet luovutetaan toimitettavaksi.
8. Projektin tulokset
Useiden prototyypin validoinnin ja prosessin optimoinnin kierrosten jälkeen, 310S ruostumattomasta teräksestä valmistettu poltinkansiprojekti siirrettiin onnistuneesti koe-tuotannosta vakaaseen sarjavalmistukseen.
Lopulliset tulokset osoittivat, että optimoitu silica sol investointivaluprosessi voisi samanaikaisesti täyttää komponentin tiukat vaatimukset valun eheydelle, mittojen johdonmukaisuus, pinnan laatu, metallurginen vakaus, ja korkean lämpötilan paloteho.
Vielä tärkeämpää, Hankkeen tuloksia ei mitattu pelkästään tarkastustiedoilla, mutta myös komponentin suorituskyvyn perusteella sen todellisessa teollisessa sovelluksessa.
Merkittävä parannus valutuottoon
Alkuprototyyppivaiheessa valusaanto oli noin 87%. Tärkeimmät tappiot liittyivät kuuman repeytymisen oireisiin, paikallinen kutistuminen, ohut täyttö, ja pintavikoja.
Avainnus- ja ruokintajärjestelmän optimoinnin jälkeen, keraaminen kuoriprosessi, sulan metallin käsittely, kaatoolosuhteet, ja vahakuvion hallinta, tuotannon tuotto nousi noin 99.2%.
Tämä parannus osoitti, että prosessi oli edennyt prototyyppitason toteutettavuutta pidemmälle ja saavuttanut sarjatuotannossa vaaditun vakauden..
| Tuotantoindikaattori | Alkuperäinen oikeudenkäynti | Optimoitu tuotanto |
| Casting Yield | ~87 % | 99.2% |
| Sovellettava heittotoleranssi | Epävakaa | ISO 8062 CT5 |
| Pinnan karheus | Muuttuva | Ra ≤ 6.3 μm ennen lopullista viimeistelyä |
| Kuuman repeytymisen riski | Toistuva | Ei havaittavia halkeamia määritellyssä MT/UT-tarkastuksessa |
| Mikrorakenne | Muuttuva | Homogeeninen austeniittinen rakenne varmistettu |
Tuodun komponentin vaihto onnistui
Asiakkaan näkökulmasta, Yksi tärkeimmistä tuloksista oli aiemmin tuodun polttimen kannen onnistunut lokalisointi.
Valmiit 310S-sijoitusvalut tarjosivat vertailukelpoisen toiminnallisen suorituskyvyn samalla kun ne tarjosivat merkittäviä toimitusketjun etuja:
- Lyhyempi hankintojen läpimenoaika
- Responsiivisempaa varaosien tuotantoa
- Vähentynyt riippuvuus ulkomaisista toimittajista
- Pienemmät hankinta- ja logistiikkakustannukset
- Parannettu tuotannon suunnittelu
- Vakaa toistotilausominaisuus
Projekti tuotti siis arvoa valulaadun lisäksi. Se auttoi asiakasta luomaan luotettavamman paikallisen toimitusketjun kriittisille polttojärjestelmän varaosille.
Hankkeen kokonaistulos
Projekti muutti onnistuneesti vaikean 310S ruostumattoman teräksen investointivalun epävakaasta prototyypistä korkeatuottoiseksi teollisuuskomponentiksi.
Tärkeimmät saavutukset voidaan tiivistää seuraavasti:
Hankkeen laajempi merkitys on osoittaa, että lämmönkestävä 310S ruostumaton teräs voidaan luotettavasti investoida monimutkaiseksi, ohutseinäiset poltinkomponentit, kun koko prosessi on suunniteltu lejeeringin jähmettymiskäyttäytymisen ja komponentin todellisten käyttöolosuhteiden mukaan.
Tälle polttimen korkille, valun laatu oli lopulta erottamaton palamiskyvystä.
Kiinteytymisen hallinnan parantaminen suojasi rakenteellista eheyttä; parannettu kuoren laatu suojatun pinnan kunto; puhtaampi sula metalli paransi sisäistä eheyttä; Tarkka geometria tukee ilma-polttoaineen jakautumista; ja kontrolloitu lämpökäsittely paransivat lämpösyklin kestävyyttä.
Toisin sanoen, projekti onnistui, koska valmistusprosessia ei suunniteltu pelkästään pätevän valun tuottamiseksi, vaan tuottaa luotettava korkean lämpötilan palamiskomponentti.
9. Miksi tämä ratkaisu toimi
Tämän poltinkorkkien valuprojektin menestys johtuu 310S:n metallurgisten ominaisuuksien syvällisen ymmärtämisen yhdistämisestä, osien geometristen heikkouksien täysi huomioiminen, ja järjestelmällinen prosessiiterointi yhden parametrin säädön sijaan.
Ensimmäinen, emme vain kopioineet yleiskäyttöisiä sijoitusparametreja.
Tunnistimme täysin 310S:n laajan jähmettymisalueen, korkea sulaviskositeetti ja taipumus kuumahalkeamiseen, ja kohdistanut nämä materiaaliin liittyvät riskit avainnusputken suunnitteluun, sulamis- ja kaatovaiheet.
Toinen, Käsittelimme polttimen kannen rakenteelliset ominaisuudet – epätasaisen seinämän paksuuden, pienet esisekoitusreiät ja herkät sahalaitaiset hampaat – ydinsyötteenä prosessisuunnittelussa.
Jokainen optimointivaihe reagoi tiettyihin geometrian aiheuttamiin vikatiloihin, sen sijaan, että käyttäisit yhden koon valureseptejä.
Kolmas, laadunvalvonta toteutetaan koko valmistusketjussa, alkaen vahakuvioisista menetelmistä. Mahdolliset viat havaitaan ajoissa, sen sijaan, että tarkastaisit vain valmiita valukappaleita.
Neljäs, jälkivalun lämpökäsittelyä ja CNC-viimeistelyä pidetään välttämättöminä linkkeinä lopullisen komponentin suorituskyvyn kannalta.
Oikea liuoshehkutus vapauttaa 310S:n lämmönkestävän potentiaalin, kun taas tarkkuustyöstö takaa kokoonpano- ja polttotoimintovaatimukset.
Tämä projekti todistaa sen monimutkaisille lämmönkestävälle ruostumattomasta teräksestä valmistettujen mittatilausvalujen osalta, pätevät toimitukset perustuvat integroituun materiaalimetallurgian ajatteluun, valuprosessin suunnittelu, geometriaan mukautettu porttiasettelu ja täyden linkin laadunvarmistus, yksittäisten parametrien säätöjen sijaan.

