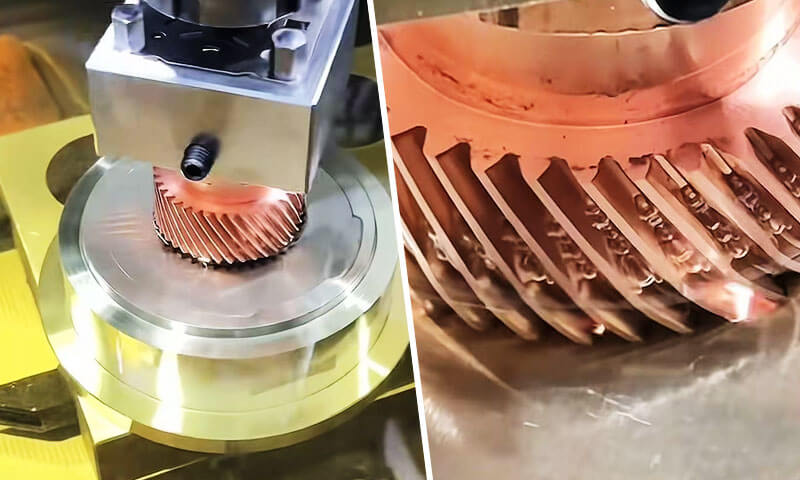
ماشینکاری تخلیه الکتریکی سینکر, همچنین به عنوان ram EDM شناخته می شود, EDM دای سینک یا EDM حفره ای, یکی از دقیق ترین و غیر قابل تعویض ترین فرآیندهای ساخت غیر سنتی در مهندسی دقیق مدرن است..
برخلاف فرز و تراش معمولی که مواد را از طریق نیروی برش مکانیکی حذف می کند, سینکر EDM قطعات کار رسانای الکتریکی را از طریق کنترل شده فرسایش می دهد, جرقه های الکتریکی تکراری, بدون تماس فیزیکی بین ابزار و قطعه.
این تفاوت اساسی به آن اجازه می دهد تا حفره های سه بعدی پیچیده ای تولید کند, گوشه های داخلی تیز, شکاف های باریک عمیق و ویژگی های مواد فوق سخت که ساخت آنها با ابزارهای برش غیرممکن یا بسیار گران است..
برای چندین دهه, سینکر EDM ستون فقرات تولید ابزار و قالب بوده است, و همچنان به ایجاد نوآوری در هوافضا ادامه می دهد, دستگاه های پزشکی, صنایع خودروسازی و نیمه هادی.
توانایی منحصر به فرد آن در ماشینکاری فولادهای سخت شده, کاربیدهای سیمانی, و سوپرآلیاژهای ویژه با دقت در سطح میکرون, با نیروی برش صفر و لبه های بدون سوراخ, آن را برای قطعات با دقت بالا ضروری می کند.
1. Sinker EDM چیست؟?
سینکر EDM(ماشینکاری تخلیه الکتریکی) یک فرآیند حذف مواد ترموالکتریک غیر تماسی است که در آن یک الکترود از پیش شکل گرفته است (ابزار) و یک قطعه کار رسانا در سیال دی الکتریک غوطه ور شده و توسط یک قطعه کوچک از هم جدا می شوند, شکاف جرقه به طور دقیق کنترل شده.
یک سری تخلیه الکتریکی مجزا در سراسر شکاف ایجاد می شود, هر کدام یک کانال میکرو پلاسمای موضعی با دمای 8000 تا 12000 درجه سانتیگراد تولید می کنند که حجم های دقیقه ای از مواد قطعه کار و الکترود را ذوب و تبخیر می کند..
بیش از میلیون ها چرخه تخلیه, الکترود به تدریج در قطعه کار فرو می رود, بازتولید شکل معکوس آن با دقت بالا.

نام "سینکر" از این عمل غوطه ور می آید: الکترود به معنای واقعی کلمه در قسمت فرو می رود تا یک حفره ایجاد کند.
بر خلاف سایر انواع EDM, سینکر EDM با توانایی آن در تولید فرم های کاملاً سه بعدی داخلی و خارجی تعریف می شود, به جای اینکه فقط پروفیل ها را برش دهید.
این شکل اصلی فناوری EDM است و متنوع ترین نوع برای کارهای پیچیده حفره باقی می ماند.
یک ویژگی متمایز کلیدی این است که هندسه قطعه تمام شده یک کپی مستقیم منفی از الکترود است..
این به معنای تمام جزئیات الکترود - دنده ها است, اسلات ها, بافت و شعاع گوشه - به قطعه کار منتقل می شود, با اندازه شکاف جرقه مقیاس شده است.
زمینه تاریخی
فرآیند EDM اولین بار در دهه 1940 توسط دو دانشمند شوروی توسعه یافت, B.R. لازارنکو و N.I. لازارنکو, که کشف کرد که تخلیه الکتریکی می تواند برای فرسایش فلز استفاده شود.
این فناوری در دهه 1950 و 1960 بیشتر اصلاح شد, و در دهه 1970, Sinker EDM به یک فرآیند تولیدی ثابت برای ساخت ابزار و قالب تبدیل شده بود.
امروز, این سنگ بنای تولید دقیق است, به خصوص در هوافضا, خودرو, پزشکی, و صنایع قالب سازی.
2. Sinker EDM چگونه کار می کند?
سینکر EDM, همچنین به عنوان شناخته شده است دای سینکینگ EDM یا ماشینکاری تخلیه الکتریکی, مواد را از طریق یک توالی کنترل شده تخلیه الکتریکی به جای برش مستقیم مکانیکی حذف می کند.
در این فرآیند از یک الکترود شکلی استفاده می شود, یک قطعه کار رسانا, و یک سیال دی الکتریک.
با تولید مکرر جرقه های میکروسکوپی در یک شکاف دقیقاً کنترل شده, Sinker EDM به تدریج هندسه الکترود را در قطعه کار بازتولید می کند.
بر خلاف ماشینکاری معمولی, وجود دارد بدون تماس مستقیم بین الکترود و قطعه کار در طول ماشینکاری تخلیه معمولی.
حذف مواد در درجه اول توسط انرژی پالس الکتریکی کنترل می شود, فرکانس تخلیه, شرایط شکاف, گردش دی الکتریک, و حرکت الکترود.
خرابی دی الکتریک
این فرآیند با قرار گرفتن الکترود بسیار نزدیک به قطعه کار رسانا آغاز می شود در حالی که هر دو در سیال دی الکتریک غوطه ور هستند., معمولا روغن EDM.
یک ولتاژ کنترل شده بین الکترود و قطعه کار اعمال می شود. در شرایط عادی, دی الکتریک به عنوان یک عایق الکتریکی عمل می کند.
همانطور که الکترود به قطعه کار نزدیک می شود و شکاف بین الکترود به سطح مناسبی می رسد, میدان الکتریکی به اندازه کافی قوی می شود تا دی الکتریک را به صورت محلی یونیزه کند.
سپس مایع تحت تأثیر قرار می گیرد شکست دی الکتریک, ایجاد یک کانال پلاسمایی رسانای موقت بین دو سطح.
زیرا تخلیه در نقاط محلی که شرایط الکتریکی مساعدترین است رخ می دهد, فرآیند ماشینکاری می تواند انرژی را در مناطق بسیار کوچک متمرکز کند.
تخلیه الکتریکی و انتشار انرژی موضعی
هنگامی که خرابی رخ می دهد, یک پالس جریان کوتاه مدت از کانال پلاسما عبور می کند. انرژی الکتریکی به انرژی حرارتی موضعی شدید تبدیل می شود.
دمای داخل منطقه تخلیه می تواند به چندین هزار درجه سانتیگراد برسد.
این انرژی شدید اما بسیار موضعی باعث گرمایش سریع هر دو قطعه کار و, به میزان کمتر, الکترود.
تخلیه مواد را از طریق برش مداوم حذف نمی کند. در عوض, هر جرقه فردی یک رویداد ماشینکاری میکروسکوپی ایجاد می کند. اثر ترکیبی میلیون ها مورد از این رویدادها به تدریج حفره مورد نظر را ایجاد می کند.
ذوب و تبخیر قطعه کار
انرژی حرارتی متمرکز به سرعت حجم بسیار کمی از مواد را بر روی سطح قطعه کار ذوب و تا حدی تبخیر می کند.. پس از هر بار تخلیه موثر یک دهانه میکروسکوپی تشکیل می شود.
ابعاد این دهانه ها به شدت به پارامترهای ماشینکاری مانند:
- حداکثر جریان تخلیه
- مدت زمان نبض
- مدت زمان نبض
- ولتاژ تخلیه
- شکاف الکترود-قطعه کار
- شرایط دی الکتریک
انرژی تخلیه بالاتر به طور کلی باعث افزایش می شود نرخ حذف مواد (MRR), اما همچنین می تواند دهانه های بزرگتری تولید کند, یک سطح خشن تر, یک لایه بازسازی شده ضخیم تر, و یک منطقه تحت تاثیر گرما بیشتر.
پالسهای تکمیلی با انرژی کمتر دهانههای بسیار کوچکتری تولید میکنند و بنابراین زمانی استفاده میشوند که دقت ابعاد و کیفیت سطح مهمتر از سرعت حذف باشد..
دیونیزاسیون و فلاشینگ دی الکتریک
بعد از هر پالس تخلیه, جریان قطع می شود. کانال پلاسما فرو می ریزد و دی الکتریک به سرعت به حالت عایق خود باز می گردد..
در عین حال, گردش دی الکتریک ذرات مذاب را حذف می کند, زباله های دوباره جامد شده, و سایر آلاینده های ناشی از شکاف ماشینکاری.
شستشوی موثر ضروری است زیرا زباله های انباشته شده می توانند ترشحات ثانویه ناپایدار ایجاد کنند., اتصال کوتاه, قوس دار شدن, یا حذف ناهموار مواد.
بنابراین دی الکتریک چندین عملکرد را به طور همزمان انجام می دهد: عایق الکتریکی, خنک کننده, حذف زباله, و بازیابی شرایط شکاف پایدار.
کنترل شکاف سروو
یکی از ویژگی های مهم Sinker EDM این است سیستم سروو حلقه بسته که به طور مداوم شرایط الکتریکی را در شکاف ماشینکاری نظارت می کند و موقعیت الکترود را متناسب با آن تنظیم می کند.
اگر شکاف بیش از حد کوچک شود, ممکن است تخلیه ناپایدار یا اتصال کوتاه رخ دهد, بنابراین الکترود کمی جمع می شود.
اگر شکاف بیش از حد بزرگ شود, ترشحات نادر می شوند یا متوقف می شوند, الکترود را وادار به پیشروی می کند.
این بازخورد مداوم یک شکاف کاری مناسب را در سراسر ماشینکاری حفظ می کند.
زیرا الکترود به تدریج به هندسه حفره نهایی نزدیک می شود در حالی که شرایط تخلیه کنترل شده را حفظ می کند., حفره های پیچیده را می توان با تکرارپذیری بالا ایجاد کرد.
تشکیل حفره پیشرونده
الکترود به طور معمول حفره کامل را در یک تخلیه تولید نمی کند. در عوض, هزاران یا میلیون ها تخلیه فردی به تدریج قطعه کار را فرسایش می دهد.
همانطور که این روند ادامه دارد, الکترود در حالی که مسیر برنامه ریزی شده خود را حفظ می کند به داخل قطعه کار می رود. حفره حاصل به طور فزاینده ای مطابق با هندسه منفی الکترود.
برای کاربردهای قالب و قالب دقیق, ماشینکاری معمولاً به خشن تقسیم می شود, نیمه تمام, و مراحل اتمام.
رافینگ از پالس های نسبتاً پر انرژی برای حذف موثر مواد استفاده می کند, در حالی که تکمیل از تخلیه های کم انرژی برای دستیابی به کنترل ابعادی دقیق تر و کیفیت سطح بهبود یافته استفاده می کند.
3. فرآیند گام به گام ماشینکاری Sinker EDM
Sinker EDM صرفاً یک عملیات تولید جرقه نیست.
تولید یک حفره EDM دقیق نیاز به کنترل هماهنگ هندسه الکترود دارد, موقعیت قطعه کار, گردش دی الکتریک, پارامترهای تخلیه, سایش الکترود, گرگرفتگی, و بازرسی.
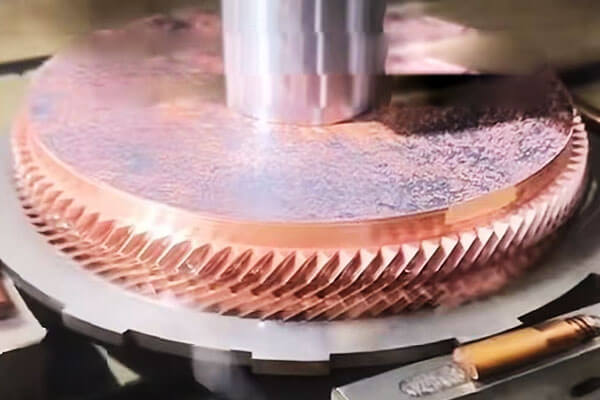
مرحله 1: طراحی و ساخت الکترود
این فرآیند با طراحی یک الکترود شروع می شود که نشان دهنده آن است هندسه مثبت حفره ای که باید ماشین کاری شود.
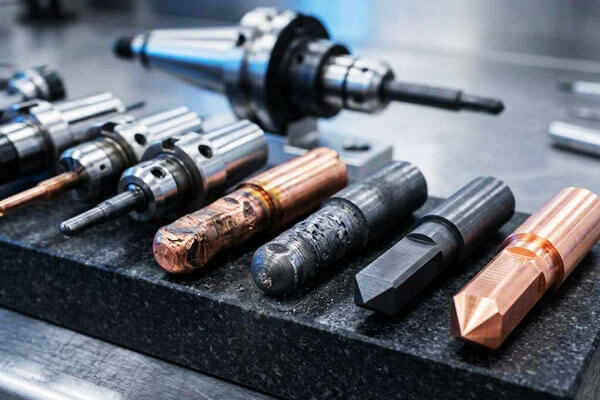
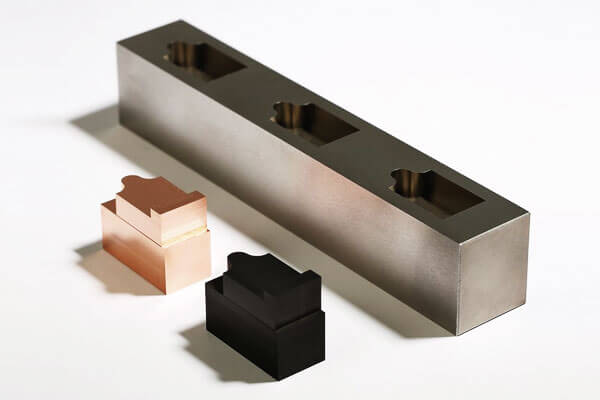
گرافیت و مس دو ماده پرکاربرد الکترود هستند, با توجه به عواملی مانند پیچیدگی حفره انتخاب شده است, پرداخت سطح مورد نیاز, دقت, سرعت ماشینکاری, و سایش الکترود مورد انتظار.
طراحی الکترود باید برنامه ریزی شده را در نظر بگیرد شکاف جرقه, سایش الکترود, الزامات فلاشینگ, و جبران ابعادی مورد نیاز سیستم کنترل EDM.
برای قالب ها و قالب های پیچیده, ممکن است چندین الکترود برای خشن کردن تولید شود, نیمه تمام, و به جای تلاش برای دستیابی به حفره نهایی با یک الکترود، تمام کردن.
کیفیت الکترود به طور مستقیم بر کیفیت حفره نهایی تأثیر می گذارد.
خطا در ابعاد الکترود, لبه های تیز, وضعیت سطح, یا تراز را می توان در طول EDM به قطعه کار منتقل کرد.
مرحله 2: راه اندازی قطعه کار و تراز دقیق
قطعه کار به طور ایمن روی میز دستگاه EDM نصب شده و در داخل مخزن دی الکتریک قرار می گیرد.
تراز دقیق رابطه مختصات بین قطعه کار و الکترود را ایجاد می کند, که هنگام ماشینکاری حفره هایی که باید دقیقاً با سایر ویژگی ها مطابقت داشته باشند ضروری است.
دستگاه های مدرن Sinker EDM معمولا استفاده می کنند پروب های لمسی, تشخیص خودکار لبه, سیستم های مرجع, یا چرخه های اندازه گیری الکترود برای تعیین نقاط صفر قطعه کار و بررسی موقعیت الکترود.
برای ماشینکاری چند الکترود, ارجاع مختصات منسجم به دلیل خشن کردن اهمیت ویژه ای دارد, به پایان رساندن, و الکترودهای جزئیات باید بدون ایجاد خطاهای مکان یابی تجمعی به مکان های صحیح بازگردند.
مرحله 3: آماده سازی دی الکتریک و فلاشینگ
ناحیه ماشینکاری با سیال دی الکتریک پر یا غوطه ور می شود. روغن EDM به طور گسترده ای برای Sinker EDM معمولی استفاده می شود زیرا عایق الکتریکی پایدار و خنک کننده موثر را فراهم می کند.
دی الکتریک به طور مداوم از طریق سیستم های فیلتراسیون و فلاشینگ به گردش در می آید تا زباله های ماشینکاری را حذف کند..
تمیزی دی الکتریک و پایداری دما مهم است زیرا مایع آلوده یا ناپایدار حرارتی می تواند بر رفتار تخلیه و سازگاری ابعادی تأثیر بگذارد..
فلاشینگ به همان اندازه حیاتی است. در حین ماشینکاری, ذرات مذاب و جامد مجدد در حفره جمع می شوند.
اگر این ذرات به طور موثر حذف نشوند, آنها می توانند باعث ترشحات ناپایدار شوند, قوس ثانویه, کاهش راندمان حذف مواد, و عیوب سطحی موضعی.
مرحله 4: برنامه نویسی پارامتر EDM
قبل از شروع ماشینکاری, مهندس فرآیند پارامترهای الکتریکی و سروو را با توجه به مواد قطعه کار, مواد الکترود, مرحله ماشینکاری, هندسه حفره, و پرداخت سطح مورد نیاز.
پارامترهای مهم شامل حداکثر جریان است, ولتاژ تخلیه, زمان روشن شدن نبض, زمان خاموش شدن نبض, مرجع سروو, قطبیت, شرایط فلاشینگ, و راهبردهای چرخش یا حرکت الکترود در صورت لزوم.
هیچ مجموعه پارامتر EDM جهانی واحدی وجود ندارد. خشن کردن به انرژی تخلیه به طور قابل ملاحظه ای بیشتر از اتمام نیاز دارد, در حالی که حفره های باریک عمیق ممکن است نیاز به فلاشینگ و شرایط پالس متفاوت از حفره های باز داشته باشند.
مرحله 5: خشن کردن
EDM خشن اکثر مواد را حذف می کند و هندسه حفره اصلی را ایجاد می کند. انرژی تخلیه نسبتاً بالایی برای دستیابی به سرعت حذف مواد بالا استفاده می شود.
در طول این مرحله, پالس های الکتریکی بزرگتر دهانه های منفرد بزرگ تری تولید می کنند و در نتیجه فرسایش سریع تری ایجاد می کنند.
مقدار کنترل شده ای از کمک هزینه ماشینکاری عمداً برای عملیات بعدی باقی می ماند.
هدف از خشن کردن است حداکثر کیفیت سطح نیست, اما حذف مواد فله کارآمد و پایدار با حفظ کنترل ابعادی کافی برای تکمیل.
برای حفره های عمیق, شرایط فلاشینگ در طول زبر کردن اهمیت ویژه ای پیدا می کند زیرا مقدار بیشتر مواد فرسایش یافته می تواند به سرعت شکاف ماشینکاری را آلوده کند..
مرحله 6: نیمه تکمیل و انتقال الکترود
برای حفره های سخت, یک مرحله نیمه تمام ممکن است بین خشن کردن و تکمیل نهایی معرفی شود.
یک الکترود جداگانه یا یک هندسه الکترود به تدریج تصفیه شده می تواند برای حذف باقیمانده کمک هزینه ماشینکاری و در عین حال کاهش انحراف ابعادی و بهبود قوام سطح استفاده شود..
این مرحله میانی یک انتقال کنترل شده بین خشن کردن تهاجمی و پرداخت ظریف فراهم می کند.
به ویژه برای قالب ها و قالب های حاوی مفید است دنده های عمیق, شکاف های باریک, گوشه های تیز, بافت های ظریف, یا سطوح سه بعدی پیچیده.
مرحله 7: در حال اتمام
در پایان از انرژی تخلیه به طور قابل توجهی کمتری برای تولید ابعاد حفره نهایی و کیفیت سطح مورد نیاز استفاده می شود.
مدت زمان پالس کوتاهتر و جریانهای اوج کمتر، دهانههای فرسایشی کوچکتری ایجاد میکنند, کاهش زبری سطح و به حداقل رساندن ضخامت لایه سطحی تحت تأثیر حرارت.
استراتژی پایان باید متعادل باشد زبری سطح, دقت, زمان ماشینکاری, و یکپارچگی سطح.
پرداخت بسیار خوب ممکن است به چندین پاس نیاز داشته باشد زیرا با کاهش انرژی تخلیه، حذف مواد به تدریج کندتر می شود..
برای برنامه های کاربردی ابزار بحرانی, سطح نهایی ممکن است متعاقباً تحت صیقل قرار گیرد, بافت سازی, پوشش, یا سایر درمان های سطحی بسته به عملکرد مورد نیاز.
مرحله 8: جبران سایش الکترود
سایش الکترود یک ویژگی ذاتی Sinker EDM است. اگرچه قطعه کار معمولاً سریعتر از الکترود فرسایش می یابد, شکل الکترود در طول ماشینکاری به تدریج تغییر می کند.
سایش به خصوص در اطراف مهم است لبه های تیز, گوشه ها, ویژگی های کوچک, و مناطقی که در معرض فعالیت تخلیه متمرکز هستند.
کنترلهای مدرن EDM سایش الکترود را با تنظیم حرکت الکترود و پارامترهای ماشینکاری جبران میکنند.
برای حفره های با دقت بالا, سایش الکترود نیز باید در طراحی الکترود و بازرسی ابعادی در نظر گرفته شود.
مرحله 9: بازرسی نهایی
پس از ماشینکاری EDM, حفره در برابر الزامات مهندسی تمیز و بازرسی می شود.
بازرسی ابعادی ممکن است با استفاده از a انجام شود CMM, سیستم کاوش مخصوص EDM, تجهیزات اندازه گیری نوری, یا گیج های دقیق, بسته به هندسه اجزا و الزامات تحمل.
زبری سطح را می توان با استفاده از پروفیلومتر ارزیابی کرد, در حالی که ابعاد حفره بحرانی و روابط هندسی در برابر مدل یا نقشه CAD تأیید می شوند.
اگر بازرسی انحرافات موضعی را شناسایی کند, عبور تکمیلی EDM اغلب می تواند بدون جایگزینی کل فرآیند تولید انجام شود.
4. الکترود برای Sinker EDM
الکترود یکی از مهمترین عناصر در EDM سینکر است زیرا هندسه آن مستقیماً از طریق فرسایش الکتریکی کنترل شده به قطعه کار منتقل می شود..
بر خلاف ابزارهای برش معمولی, یک الکترود EDM باید به طور همزمان هدایت الکتریکی را فراهم کند, ثبات ابعادی, مقاومت در برابر سایش, و بازتولید هندسی دقیق.
مواد الکترود
| مواد | ویژگی های کلیدی | مزایا | محدودیت ها | برنامه های کاربردی معمولی |
| گرافیت | هدایت الکتریکی بالا; کم پوشیدن; ماشینکاری خوب; نقطه ذوب بالا. | عالی برای خشن کردن; سایش کم الکترود; پرداخت سطح خوب; مقرون به صرفه. | شکننده; ممکن است گرد و غبار ریز تولید کند; به ابزارهای برش تخصصی نیاز دارد. | حفره های قالب; می میرد; خشن و تکمیل. |
| مس | هدایت الکتریکی عالی; هدایت حرارتی خوب; ماشینکاری آسان. | برای تکمیل خوبه; پایان سطح خوب; آبکاری آسان. | سایش بیشتر از گرافیت; نرخ حذف مواد کمتر. | در حال اتمام; حفره های کوچک; ویژگی های ظریف. |
| مس - تنگستن | نقطه ذوب بالا; مقاومت در برابر سایش عالی; هدایت حرارتی خوب. | مقاومت در برابر سایش عالی; برای تکمیل خوب خوب است; ابعاد پایدار. | گران است; ماشین دشوار است. | تکمیل دقیق; الکترودهای کوچک; برنامه های کاربردی با سایش بالا. |
نقره- تنگستن |
رسانایی عالی; نقطه ذوب بالا; مقاومت در برابر سایش خوب. | سایش بسیار کم; اتمام عالی. | بسیار گران. | پرداخت با دقت بالا; برنامه های کاربردی با ارزش بالا. |
| تنگستن | نقطه ذوب بسیار بالا; مقاومت در برابر سایش عالی. | سایش بسیار کم; اتمام خوب. | فوق العاده گران است; ماشین دشوار است. | کاربردهای تخصصی با دقت بالا. |
5. دقت, قابلیت تکمیل و ماشین کاری سطح
یکی از مهمترین نقاط قوت سینکر EDM توانایی آن در ترکیب کنترل ابعاد بالا با ماشینکاری هندسه هایی است که تولید کارآمد آنها با استفاده از ابزارهای برش معمولی دشوار یا غیرممکن است..
دقت ابعادی
با تجهیزات مدرن CNC Sinker EDM و فرآیندی به خوبی کنترل شده, تلورانس های ابعادی در محدوده چند میکرون تا چند ده میکرون برای هندسه های مناسب قابل دستیابی هستند.
نتیجه نهایی به شدت به جبران سایش الکترود بستگی دارد, کنترل حرارتی, پایداری دی الکتریک, و روش بازرسی.
| پارامتر | قابلیت معمولی | ملاحظات مهندسی |
| تحمل ابعادی | 0.005-0.02 میلی متر | تحملهای سختتر ممکن است تحت شرایط تکمیلی بهینه قابل دستیابی باشد |
| تحمل با دقت بالا | تقریباً 0.002-0.005 ± میلی متر | به طور کلی به شرایط حرارتی کنترل شده نیاز دارد, الکترودهای دقیق, و پاس های پایانی اختصاصی |
| دقت موقعیت یابی | تقریباً 0.003-0.01 ± میلی متر | بستگی به پیکربندی دستگاه دارد, کالیبراسیون محور, و راه اندازی قطعه کار |
| تکرارپذیری | تقریباً 0.002-0.005 ± میلی متر | به شدت تحت تاثیر شرایط ماشین و ثبات فرآیند است |
| دقت الکترود به حفره | معمولاً از چند میکرومتر تا دهها میکرومتر | بستگی به بازرسی الکترود دارد, جبران سایش, و کنترل شکاف جرقه |
پایان سطح
Sinker EDM یک سطح مشخصه متشکل از دهانه های تخلیه میکروسکوپی تولید می کند.
زبری سطح در درجه اول توسط انرژی تخلیه کنترل می شود: پالسهای با انرژی بالاتر دهانههای عمیقتر و بزرگتری تولید میکنند, در حالی که پالس های تکمیلی با انرژی کمتر، بافت سطحی ریزتری ایجاد می کنند.
محدوده های معمولی زبری سطح قابل دستیابی در زیر نشان داده شده است.
| زبری سطح Ra | تقریباً. زبری (µin) | شرایط ماشینکاری معمولی | استفاده معمولی |
| 0.2-0.4 میکرومتر | 8-16 میکرومین | پرداخت بسیار کم انرژی | قالب های دقیق, سطوح ابزار با کیفیت نوری که نیاز به پرداخت بیشتر دارند |
| 0.4-0.8 میکرومتر | 16-32 میکرون | اتمام خوب | حفره های قالب, دقیق می میرد, سطوح کاربردی |
| 0.8-1.6 میکرومتر | 32-63 میکرومین | تکمیل کلی | ابزار دقیق عمومی و اجزای مهندسی |
| 1.6-3.2 میکرومتر | 63-125 میکرومین | ماشینکاری با انرژی متوسط | حفره های اولیه و سطوحی که زبری متوسط قابل قبول است |
| >3.2 میکرومتر | >125 µin | زبر با انرژی بالا | حذف مواد فله قبل از اتمام |
کیفیت سطح نهایی به تنهایی توسط جریان تعیین نمی شود. مدت زمان نبض, فاصله نبض, قطبیت, فلاشینگ دی الکتریک, مواد الکترود, مواد قطعه کار, و تعداد پاس های پایانی
قابلیت ماشینکاری
Sinker EDM به ویژه زمانی ارزشمند است که جزء حاوی آن باشد حفره های عمیق, دنده های باریک, جیب های پیچیده, شعاع های داخلی کوچک, انتقال های هندسی تیز, یا خطوط سه بعدی پیچیده.
| ویژگی | قابلیت معمولی | ملاحظات مهندسی |
| حداقل اندازه ویژگی | تقریباً 0.05-0.10 میلی متر | به شدت به قدرت الکترود وابسته است, گرگرفتگی, نسبت تصویر, و تخلیه انرژی |
| شعاع داخلی کوچک | تقریباً 0.05-0.15 میلی متر | محدود به هندسه الکترود و سایش الکترود |
| ویژگی های باریک عمیق | نسبت ابعاد تقریباً 10:1-20:1 ممکن است | با افزایش عمق، فلاشینگ دشوارتر می شود |
| عمق حفره | تا حدود 100-200 میلی متر یا بیشتر | در درجه اول توسط طراحی الکترود محدود شده است, گرگرفتگی, سکته مغزی ماشین, و هندسه حفره |
حفره های سه بعدی پیچیده |
عالی | هندسه های پیچیده الکترود می توانند اشکال حفره ای بسیار پیچیده را بازتولید کنند |
| ماشینکاری فولاد سخت شده | عالی | به خصوص پس از عملیات حرارتی سودمند است |
| ویژگی های داخلی تیز | عالی | عملی تر از ابزارهای چرخشی معمولی برای بسیاری از هندسه های داخلی |
| حفره های کور | عالی | کاربرد عمده EDM دای سینکینگ |
| دنده های نازک و شکاف های باریک | عالی | به طراحی دقیق الکترود و انرژی تخلیه کنترل شده نیاز دارد |
6. چه موادی را می توان توسط Sinker EDM ماشینکاری کرد?
یک مزیت عمده از سینک EDM (ماشینکاری تخلیه الکتریکی) توانایی آن در ماشینکاری مواد رسانای الکتریکی بدون توجه به سختی یا مقاومت مکانیکی آنها است.
| خانواده مادی | مواد معمولی | مناسب بودن | برنامه های کاربردی Sinker EDM معمولی |
| فولادهای ابزار | H13, D2, S7, P20, 4140, 4340 | عالی | قالب های تزریق, مهر زدن می میرد, مشت, تشکیل حفره ها, ابزار سخت شده |
| فولادهای ضد زنگ | 304, 316, 17-4PH, 440سی | عالی | اجزای پزشکی, ابزار دقیق, قطعات هوافضا, تجهیزات فرآوری مواد غذایی |
| سوپرآلیاژها | اینکونل 625, اینکونل 718, هاستلوی, واسپالوی | عالی | اجزای هوافضا, ابزارهای مرتبط با توربین, تجهیزات پردازش شیمیایی |
| آلیاژهای تیتانیوم | Ti-6Al-4V و سایر آلیاژهای تیتانیوم رسانا | عالی | قطعات هوافضا, اجزای پزشکی, حفره ها و ابزار دقیق |
کاربیدهای سیمانی |
WC-Co و سایر گریدهای کاربید رسانا | عالی | ابزار برش, اجزای مقاوم در برابر سایش, مشت, می میرد, ابزار دقیق |
| آلیاژهای مس | مس, برنجی, برنز, مس بریلیم | عالی | اجزای الکتریکی, حفره های دقیق, مخاطبین, اجزای انتقال حرارت |
| آلیاژهای آلومینیوم | 6061, 7075 و سایر گریدهای رسانا | خوب | نمونه های اولیه, قالب ها, قطعات دقیق کم حجم, حفره های پیچیده |
| سایر مواد رسانا | آلیاژها و کامپوزیت های خاص رسانا | وابسته به برنامه | ابزارهای تخصصی و قطعات سخت ماشین |
7. Sinker EDM در مقابل. سیم EDM در مقابل. ماشینکاری CNC
سینکر EDM, سیم EDM, و ماشینکاری CNC همه فن آوری های ساخت دقیق هستند, اما آنها مواد را به روش های اساسی متفاوت حذف می کنند.
| ملاک | سینکر EDM | سیم EDM | ماشینکاری CNC |
| حذف مواد | فرسایش تخلیه الکتریکی | فرسایش تخلیه الکتریکی | برش مکانیکی |
| ابزار سازی | الکترود شکل | الکترود سیم پیوسته | ابزار برش |
| نیاز مادی | رسانای الکتریکی | رسانای الکتریکی | مواد به طور کلی ماشینکاری |
| بهترین برای | حفره ها, سوراخ های کور, ویژگی های پیچیده سه بعدی | پروفایل ها, اسلات ها, محاصره, از طریق برش ها | قطعات منشوری و چرخشی عمومی |
| مواد سخت | عالی | عالی | وابسته به ابزار |
| حفره های کور | عالی | به طور معمول مناسب نیست | خوب, وابسته به هندسه |
| هندسه داخلی پیچیده | عالی | با دسترسی سیمی محدود شده است | متوسط تا عالی |
گوشه های داخلی تیز |
خیلی خوبه, وابسته به الکترود | عالی | با قطر ابزار محدود شده است |
| 3ماشینکاری حفره D | عالی | محدود | با ماشینکاری چند محوره خوب است |
| نرخ حذف مواد | متوسط | متوسط | به طور کلی بالا |
| پرداخت سطح | عالی با پاس های پایانی | عالی با پاس های پایانی | عالی, بستگی به ابزار دارد |
| نیروی برش فیزیکی | اساسا هیچ کدام | اساسا هیچ کدام | قابل توجه است |
| سایش الکترود/ابزار | سایش الکترود رخ می دهد | سیم به طور مداوم مصرف می شود | سایش ابزار برش |
| برنامه های معمولی | قالب ها, می میرد, مشت, حفره ها | پروفیل های دقیق, اسلات ها, مشت | شفت ها, مسکن ها, بشقاب ها, اجزای ساختاری |
8. مزایا و محدودیت های Sinker EDM
مزایای کلیدی
- ماشینکاری مستقل از سختی: فولاد سخت شده را برش می دهد, کاربید و سوپرآلیاژها به آسانی فولاد نرم; ماشینکاری را می توان پس از عملیات حرارتی برای جلوگیری از اعوجاج انجام داد.
- قابلیت پیچیده سه بعدی حفره: هندسه های داخلی را تولید می کند, گوشه های تیز و دنده های عمیقی که با کاترهای چرخان به دست نمی آیند.
- نیروهای برشی صفر: عدم تماس مکانیکی به معنای عدم انحراف است, بدون پچ پچ, بدون فرز و بدون استرس برش باقی مانده, حتی برای دیوارهای بسیار نازک و ویژگی های ظریف.
- دقت بسیار بالا: تحملهای سطح میکرون را با تکرارپذیری عالی برای تولید با حجم بالا به دست میآورد.
- پایان سطح برتر: دارای سطوح با کیفیت آینه ای که پولیش دستی را برای بسیاری از کاربردهای قالب حذف می کند.
- بسیار خودکار: پشتیبانی از تولید بدون مراقبت یک شبه با تعویض الکترود اتوماتیک و نظارت در حین فرآیند.
محدودیت های ذاتی
- فقط مواد رسانا: سرامیک های غیر رسانا را نمی توان ماشین کاری کرد, شیشه یا بیشتر پلاستیک ها.
- نرخ حذف مواد کمتر: حذف مواد فله کندتر از آسیاب است; مقرون به صرفه ترین برای تکمیل و ویژگی های پیچیده به جای خشن.
- هزینه الکترود و زمان تحویل: الکترودهای سفارشی هزینه طراحی و ساخت را اضافه می کنند, مخصوصاً برای کارهای دقیق چند الکترود.
- لایه بازسازی سطحی: زبر با انرژی بالا یک لایه نازک دوباره جامد و منطقه متاثر از گرما ایجاد می کند; پاس های پایانی آن را کاهش می دهند اما به طور کامل حذف نمی شوند.
- سرمایه گذاری بالاتر: ماشین های EDM سینکر دقیق نسبت به مراکز فرز استاندارد هزینه خرید و عملیاتی بالاتری دارند.
- مدیریت سیالات و پسماند: سیال دی الکتریک نیاز به فیلتراسیون و مدیریت مناسب لجن زباله دارد.
9. کاربردهای Sinker EDM
Sinker EDM به طور گسترده ای در هر جا که روش های برش معمولی با محدودیت هایی در سختی مواد مواجه می شوند استفاده می شود, هندسه حفره, قابلیت دسترسی, یا جزئیات داخلی.
تولید قالب و قالب
قالب سازی یکی از مهمترین کاربردهای Sinker EDM است.
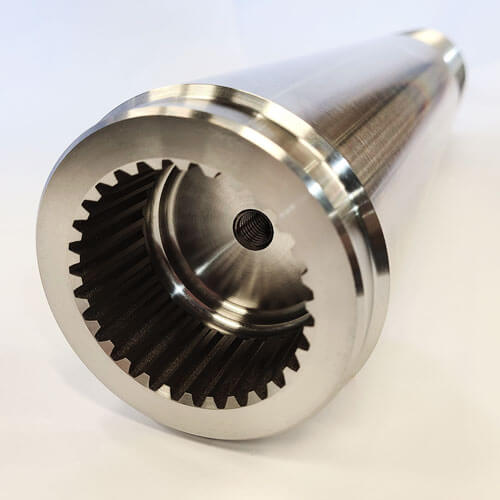
قالب های تزریق, قالب های فشرده سازی, قالب های ریخته گری دایکاست, و سایر سیستم های ابزارسازی اغلب حاوی حفره های عمیق هستند, دنده های باریک, سطوح بافت دار, و هندسه های پیچیده داخلی.
EDM به ویژه پس از عملیات حرارتی ارزشمند است زیرا فولادهای قالب سخت شده را می توان بدون نیروهای برشی مرتبط با آسیاب ماشین کاری کرد..
ابزار دقیق
مشت, تشکیل می میرد, اکستروژن می میرد, ابزارهای تمبر, و درج های دقیق اغلب به تلرانس های ابعادی و ویژگی های داخلی تیز نیاز دارند.
Sinker EDM تولید حفره های پیچیده ای را امکان پذیر می کند که به چندین ابزار برش تخصصی نیاز دارند یا ممکن است از طریق ماشینکاری معمولی غیرقابل دسترسی باشند..
اجزای هوافضا
تولید هوافضا اغلب مستلزم استحکام بالا است, آلیاژهای مقاوم در برابر حرارت و هندسه های پیچیده داخلی.
Sinker EDM را می توان برای ابزارهای تخصصی استفاده کرد, اجزای مرتبط با توربین, وسایل دقیق, و مواد رسانای سخت ماشین کاری.
تولید پزشکی
ابزار دقیق پزشکی و اجزای فلزی انتخاب شده ممکن است به ویژگی های بسیار خوبی نیاز داشته باشند, حفره های پیچیده, و تحمل های سخت.
Sinker EDM به ویژه برای ساخت قالب مناسب است, ابزارهای تشکیل دهنده, و قطعات دقیق تخصصی.
صنایع خودرو و انرژی
این فرآیند برای ابزارهای انتقال استفاده می شود, اجزای سیستم سوخت, دقیق می میرد, قطعات مرتبط با توربین, و تجهیزات صنعتی با کارایی بالا.
قطعات الکترونیکی و میکرو دقیق
تکنیک های Micro-EDM و Sinker EDM دقیق می توانند شکاف های کوچکی تولید کنند, حفره ها, اتصال دهنده ها, و سایر ویژگی های رسانای خوب که در آن ابزارهای معمولی ممکن است خیلی بزرگ یا از نظر مکانیکی شکننده باشند.
10. نتیجه گیری
Sinker EDM بسیار بیشتر از یک جایگزین ساده برای آسیاب برای مواد سخت است.
این یک اصل ساخت اساسا متفاوت است که انرژی الکتریکی را به هندسه دقیق تبدیل می کند, ایجاد اشکال و ترکیب موادی که هیچ فرآیند برش مکانیکی نمی تواند به آن دست یابد.
ترکیب منحصر به فرد آن از استقلال سختی, نیروهای برشی صفر, قابلیت حفره پیچیده و کیفیت سطح آینه ای آن را در ساخت ابزار و قالب غیر قابل تعویض می کند., هوافضا, تجهیزات پزشکی و مهندسی دقیق.
این فرآیند دارای مبادلات ذاتی است: نرخ حذف مواد کمتر, ملاحظات سایش الکترود و نیاز به قطعات کار رسانا به این معنی است که راه حل بهینه برای هر کار ماشینکاری نیست..
هنگامی که به درستی اعمال می شود - برای مواد سخت شده, حفره های داخلی پیچیده و برنامه های کاربردی با دقت بالا - سینک EDM عملکردی را ارائه می دهد که هیچ فرآیند تولید دیگری نمی تواند مطابقت داشته باشد..
به عنوان فناوری ژنراتور, سیستم های کنترل و اتوماسیون به پیشرفت خود ادامه می دهند, سینکر EDM بیشتر به سمت تولید خرد گسترش خواهد یافت, کاربردهای پزشکی و نیمه هادی,
و گردش کار تولید ترکیبی یکپارچه, تقویت موقعیت خود به عنوان یکی از فرآیندهای اساسی تولید دقیق مدرن.
سوالات متداول
تفاوت بین Sinker EDM و Wire EDM چیست؟?
Sinker EDM از یک الکترود شکل برای ماشینکاری حفره های کور و هندسه های داخلی پیچیده استفاده می کند.
Wire EDM از یک سیم در حال حرکت مداوم برای برش مواد رسانای الکتریکی استفاده می کند و در درجه اول برای پروفیل ها استفاده می شود., مشت, می میرد, و از طریق ویژگی ها.
چرا گرافیت و مس معمولا به عنوان الکترود EDM استفاده می شوند؟?
هر دو ماده رسانایی الکتریکی و ماشین کاری خوبی را ارائه می دهند.
گرافیت به طور گسترده برای الکترودهای پیچیده و کاربردهای EDM در دمای بالا استفاده می شود, در حالی که مس می تواند بازتولید جزئیات عالی و کیفیت سطح را در شرایط ماشینکاری مناسب ارائه دهد.
آیا EDM به سطح قطعه کار آسیب می رساند؟?
EDM یک سطح تحت تاثیر حرارت تولید می کند و ممکن است یک لایه باز ریخته شده تشکیل دهد. با پارامترهای نهایی کنترل شده مناسب, لایه آسیب دیده را می توان به حداقل رساند.
اجزای حیاتی ممکن است نیاز به تکمیل سطح یا بازرسی اضافی داشته باشند.
سینک EDM چقدر دقیق است?
دستگاه های EDM سینکر تولیدی با دقت بالا معمولاً تحمل ابعادی 0.002 ± تا 0.005 ± میلی متر را برای اکثر ویژگی ها دارند., با ماشین های فوق دقیق با قابلیت ±0.001 میلی متر در شرایط کنترل شده.
دقت به پایداری ماشین بستگی دارد, کنترل دما و مدیریت صحیح سایش الکترود.
سینکر دستگاه EDM فولاد سخت شده?
بله. Sinker EDM می تواند هر ماده رسانا را ماشین کاری کند, بدون توجه به سختی. این یکی از مزایای اصلی آن نسبت به ماشینکاری معمولی است.
آیا Sinker EDM گران است؟?
ابزار (تولید الکترود) گران است, و زمان دستگاه به دلیل حذف کند مواد پرهزینه است.
با این حال, برای هندسه های پیچیده و مواد سخت, Sinker EDM اغلب مقرون به صرفه ترین گزینه است.