
من تعداد زیادی بسته انتخاب مواد را برای تجهیزات حاوی کلرید بررسی کرده ام, و من متوجه الگویی شده ام.
هنگامی که مشکل خوردگی ظاهر می شود, اولین پاسخ تقریباً همیشه تغییر درجه در ستون مواد نقاشی است: 316L می شود 904L, سپس 904L می شود 254 ما, پس 254 SMO می شود 654 ما. هر مرحله مانند بیمه اضافه شده به نظر می رسد. هر مرحله هزینه اضافه می کند.
اما در زمینه, من تجهیزات ساخته شده را دیده ام 654 SMO در عرض چند ماه از کار می افتد زیرا شکاف واشر هرگز مورد توجه قرار نگرفت, مواد مصرفی جوش بر اساس عادت انتخاب شد, یا دمای interpass هرگز در WPS نوشته نشده است.
این راهنما حول بررسی شش مرحله ای که من در پروژه های واقعی استفاده می کنم سازماندهی شده است: متوسط و دما ← مکانیسم خوردگی ← هندسه شکاف ← فلز پایه ← مواد مصرفی جوشکاری ← ساخت و استاندارد.
هدف این است که نتیجه انتخاب را در نقاشی قابل ردیابی کنیم, مشخصات خرید, و اسناد جوش - نه فقط در ستون مواد.
1. فولادهای ضد زنگ سوپر آستنیتی چیست؟?
فوق آستنیتی فولادهای ضد زنگ فولادهای ضد زنگ بسیار آلیاژی هستند که برای ایجاد مقاومت در برابر خوردگی بهتر نسبت به گریدهای آستنیتی معمولی ساخته شده اند., به ویژه در محیط های غنی از کلرید و مواد شیمیایی تهاجمی.
ریزساختار آستنیتی آنها در درجه اول توسط نیکل و نیتروژن تثبیت می شود. محتوای بالای کروم و مولیبدن مقاومت در برابر خوردگی موضعی را بهبود می بخشد, در حالی که نیتروژن مقاومت حفره ای را بیشتر می کند و به استحکام مکانیکی کمک می کند.
بسته به درجه, مس همچنین ممکن است عملکرد را در محیط های اسیدی احیا کننده خاص بهبود بخشد.
اصطلاح فوق آستنیتی به طور کلی به گریدهایی با محتوای آلیاژی بالاتر نسبت به فولادهای زنگ نزن سری 300 اطلاق می شود..
بسیاری شامل تقریبا 6% یا مولیبدن بیشتر, اگرچه 904L معمولاً با فولادهای زنگ نزن آستنیتی با آلیاژ بالا با وجود محتوای مولیبدن کمتر گروه بندی می شود..
سه درجه در یک نگاه
مقایسه 904L, 254 ما, و 654 ما
| درجه استاندارد | نامگذاری ایالات متحده | در / W.Nr. | محتوای معمولی مو | کاربردهای اصلی خوردگی |
| 904L | N08904 | 1.4539 | تقریباً. 4.5% مو, با افزودن مس | اسید سولفوریک و اسید فسفریک رقیق |
| 254 ما | S31254 | 1.4547 | تقریباً. 6.0% مو, با N اضافه شده است | محیط های پر کلرید, آب دریا, اسکرابرهای FGD |
| 654 ما | S32654 | 1.4652 | تقریباً. 7.3% مو, با محتوای N بالا | محیط های کلرید شدید, گیاهان سفید کننده, برنامه های کاربردی فراساحلی عمیق |
2. ترکیب شیمیایی و ویژگی های متالورژیکی
مقاومت در برابر خوردگی فولادهای ضد زنگ فوق آستنیتی توسط شیمی آلیاژ آنها تعیین می شود, ساختار, و شرایط متالورژیکی.
درک این عوامل به مهندسان کمک می کند تا مواد را بر اساس نام تجاری خود انتخاب کنند.
904L فولاد ضد زنگ (US N08904 / در 1.4539)
904L یک فولاد زنگ نزن آستنیتی با آلیاژ بالا است که حاوی سطوح بالایی از نیکل است, کروم, و مولیبدن, همراه با افزودنی مس.
این به ویژه برای برنامه های کاربردی شامل اسید سولفوریک و سایر محیط های شیمیایی تهاجمی توسعه یافته است.
طراحی آلیاژی معمولی آن تقریباً شامل می شود:
- 19-23٪ کروم.
- 23– 28 درصد نیکل.
- 4– مولیبدن 5 درصد.
- 1-2 درصد مس.
- محتوای کربن کم, به طور کلی محدود به 0.02% حداکثر در مشخصات مشترک.
ترکیبی از نیکل, مولیبدن, و مس 904L مقاومت خوبی در برابر خوردگی عمومی در محیط های اسیدی کاهنده انتخابی می دهد.
محتوای کربن کم آن همچنین به کاهش خطر حساسیت و خوردگی بین دانه ای پس از جوشکاری کمک می کند, به شرطی که مراحل ساخت مناسب دنبال شود.
ویژگی های کلیدی مواد:
- مقاومت خوب در برابر اسید سولفوریک در شرایط غلظت و دمای مناسب.
- مقاومت بهبود یافته در برابر حفره های ناشی از کلرید در مقایسه با 316L معمولی.
- مقاومت خوب در برابر بسیاری از محیط های اسید فسفریک.
- جوش پذیری خوب با استفاده از فلزات پرکننده و روش های مناسب.
- هزینه مواد و ساخت بالاتر نسبت به فولادهای زنگ نزن آستنیتی استاندارد.
یک محدودیت مهم این است که 904L یک آلیاژ جهانی مقاوم در برابر آب دریا نیست.
اگرچه محتوای مولیبدن آن بیشتر از 316 لیتر است, مقاومت در برابر خوردگی موضعی آن به طور کلی برای شرایط شکاف غنی از کلرید و آب دریا کافی نیست..
خاص, آب دریا حاوی گونه ها یا رسوبات اکسید کننده می تواند شرایطی را ایجاد کند که در آن 904L در برابر خوردگی حفره ای و شکافی حساس شود..
254 فولاد ضد زنگ SMO (S31254 ایالات متحده / در 1.4547)
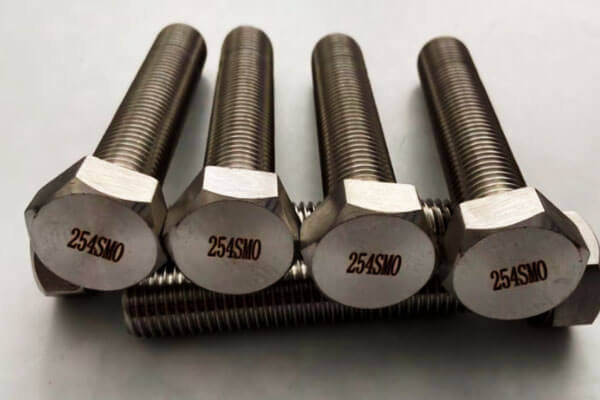
254 SMO یک فولاد ضد زنگ فوق آستنیتی با مولیبدن بالا است که برای محیط های کلرید بسیار تهاجمی ساخته شده است..
طراحی آلیاژی آن تقریباً ترکیب شده است 20% کروم, 18% نیکل, 6% مولیبدن, و افزودنی نیتروژن.
محدوده ترکیب معمولی شامل:
- 19.5-20.5٪ کروم.
- 17.5– 18.5٪ نیکل.
- 6.0– 6.5 درصد مولیبدن.
- تقریباً 0.18-0.22٪ نیتروژن.
- یک افزودنی کوچک مسی.
محتوای بالای مولیبدن و نیتروژن به طور قابل ملاحظه ای مقاومت در برابر خوردگی حفره ای و شکافی را بهبود می بخشد..
در مقایسه با 904L و 316L, 254 SMO برای سیستم های آب دریا مناسب تر است, سیالات فرآیندی حاوی کلرید, و گوگرد زدایی از گازهای دودکش (FGD) تجهیزات.
ویژگی های کلیدی مواد:
- مقاومت بالا در برابر خوردگی حفره ای ناشی از کلرید.
- بهبود مقاومت در برابر خوردگی شکاف در مقایسه با فولادهای زنگ نزن آستنیتی معمولی.
- مقاومت خوب در برابر آب دریا در شرایط کنترل شده مناسب.
- مقاومت خوب در برابر بسیاری از محیط های صنعتی اکسید کننده و کاهنده.
- استحکام بالا نسبت به گریدهای آستنیتی معمولی.
- حساسیت بیشتر به شرایط ساخت نسبت به فولادهای زنگ نزن معمولی.
254 SMO اغلب برای لوله کشی آب دریا انتخاب می شود, مبدل های حرارتی, تجهیزات نمک زدایی, سیستم های پردازش شیمیایی, و اسکرابرهای FGD.
با این وجود, عملکرد آن به شدت به هندسه مولفه بستگی دارد.
الف 254 صفحه SMO ممکن است در برابر سوراخ شدن در یک محیط باز آب دریا مقاومت کند اما خوردگی شکافی را در زیر یک واشر تجربه می کند., سپرده گذاری, یا اتصال فلنجی با طراحی ضعیف.
654 فولاد ضد زنگ SMO (US S32654 / در 1.4652)
654 SMO یک فولاد ضد زنگ آستنیتی بسیار آلیاژی است که برای محیط های خوردگی بسیار تهاجمی توسعه یافته است..
حاوی کروم بالاتری است, مولیبدن, و سطح نیتروژن از 254 ما, به آن مقاومت فوق العاده ای در برابر خوردگی موضعی می دهد.
ترکیب آلیاژ معمولی آن تقریباً شامل می شود:
- 24% کروم.
- 22% نیکل.
- 7.3% مولیبدن.
- 0.45% نیتروژن.
- تقریبا 3% منگنز.
- یک افزودنی مس.
محتوای نیتروژن بالا از اهمیت ویژه ای برخوردار است. ماتریس آستنیتی را تقویت می کند و به میزان قابل توجهی به مقاومت خوردگی موضعی کمک می کند.
سیستم ترکیبی کروم-مولیبدن-نیتروژن می دهد 654 SMO یک مقدار PREN معمولی حداقل است 56.
ویژگی های کلیدی مواد:
- مقاومت بسیار بالا در برابر خوردگی حفره ای.
- مقاومت فوق العاده در برابر خوردگی شکاف در مقایسه با اکثر فولادهای زنگ نزن معمولی.
- پتانسیل عالی برای کاربردهای شدید کلرید و آب دریا.
- استحکام بالا ناشی از آلیاژ نیتروژن.
- گرم کار بیشتر خواستار است, سرد شدن, و الزامات جوشکاری.
- هزینه مواد بالاتر و الزامات ساخت تخصصی تر.
654 SMO برای کاربردهایی که شامل محیط های کلرید بسیار تهاجمی هستند در نظر گرفته می شود, از جمله گیاهان سفید کننده, نیاز به تجهیزات آب دریا, و سیستم های دریایی عمیق.
با این حال, حتی این درجه نیز از خوردگی مصون نیست. تحت شرایط شکاف شدید, دمای بالا, شرایط اکسیداسیون قوی, یا شیوه های ساخت نامناسب, هنوز ممکن است خوردگی موضعی رخ دهد.
بنابراین انتخاب آن باید توسط تست خوردگی مرتبط و ارزیابی مهندسی پشتیبانی شود.
3. مقاومت در برابر خوردگی: قبل از انتخاب نمره، مکانیسم شکست را بدانید
یک اشتباه رایج در انتخاب فولاد ضد زنگ این است که مقاومت در برابر خوردگی را به عنوان یک ویژگی واحد در نظر بگیرید. در عمل, مکانیسم های خوردگی مختلف به روش های ارزیابی متفاوتی نیاز دارند.
ماده ای که در برابر خوردگی یکنواخت در اسید سولفوریک به خوبی عمل می کند ممکن است در اثر خوردگی حفره ای یا شکافی در آب دریا به سرعت از بین برود..
خوردگی یکنواخت: چرا 904L می تواند بهتر از این باشد 254 SMO در برخی اسیدها
904L در درجه اول برای محیط های شیمیایی تهاجمی توسعه یافته است, به ویژه خدمات اسید سولفوریک.
نیکل آن است, مولیبدن, و افزودنی های مس مقاومت خوبی در برابر خوردگی یکنواخت در غلظت ها و دماهای انتخابی اسید سولفوریک ایجاد می کنند.
همچنین می تواند در محیط های خاص اسید فسفریک رقیق عملکرد خوبی داشته باشد. این امر آن را به یک ماده مفید برای تجهیزات پردازش شیمیایی تبدیل می کند, سیستم های ذخیره اسید, و کاربردهای صنعتی مرتبط.
با این حال, وجود یون های هالید می تواند رفتار خوردگی را به طور قابل توجهی تغییر دهد.
اسید هیدروکلریک, اسید هیدروفلوئوریک, اسید سولفوریک آلوده به کلرید, و برخی از محیطهای اسید فسفریک با فرآیند مرطوب ممکن است برای 904 لیتر بسیار تهاجمی باشند..
در چنین شرایطی, 254 SMO یا 654 SMO ممکن است نامزدهای مناسب تری شوند, بسته به ترکیب واقعی اسید, دما, و پتانسیل اکسید کننده.
خوردگی حفره ای: درک نقش PREN
خوردگی حفرهای زمانی اتفاق میافتد که لایه غیرفعال به صورت موضعی شکسته شود و فلز در معرض نتواند تحت شرایط محیطی غالب دوباره فعال شود.. یون های کلرید به ویژه در شروع این فرآیند موثر هستند.
یک پارامتر غربالگری رایج، عدد معادل مقاومت حفره ای است (چوب):
PRE = %Cr + 3.3 × %Mo + 16 × %N
این فرمول سهم کروم را تخمین می زند, مولیبدن, و نیتروژن به مقاومت در برابر خوردگی موضعی. استفاده از ترکیبات معرف, مقادیر تقریبی PREN هستند:
| درجه | مرجع PREN معمولی | تفسیر عمومی |
| 904L | تقریبا 36 | مقاومت در برابر خوردگی موضعی بالا در مقایسه با 316L معمولی |
| 254 ما | تقریبا 43 | مقاومت بسیار بالا در برابر حفره های ناشی از کلرید |
| 654 ما | ≥56 | مقاومت بسیار بالا در میان فولادهای زنگ نزن آستنیتی |
مقادیر بالا برای مقایسه اولیه مفید هستند, اما نباید آنها را به عنوان رتبه بندی عملکرد تضمین شده در نظر گرفت.
نتیجه دقیق به ترکیب شیمیایی گرمای واقعی و قرارداد محاسبه PREN بستگی دارد. برخی از مشخصات و مراجع فنی نیز از فرمول های اصلاح شده استفاده می کنند.
مهمتر, PREN به طور مستقیم دمایی را که در آن یک جزء خاص شروع به حفره شدن در سرویس می کند، پیش بینی نمی کند.
از PREN برای غربالگری مواد کاندید استفاده کنید, عدم تایید عملکرد خوردگی.
CPT: ارزیابی مستقیم تر مقاومت حفره ای
یک روش کاربردی تر برای مقایسه مقاومت حفره ای، اندازه گیری دمای بحرانی حفره است (CPT).
CPT دمایی را که در آن حفرههای پایدار در یک محیط آزمایش و روش مشخص رخ میدهد، شناسایی میکند.
یکی از روش های رایج مورد اشاره ASTM G150 است, که از آزمایش الکتروشیمیایی در محلول کلرید کنترل شده استفاده می کند.
داده های آزمون ذکر شده در مواد فنی ارائه شده در این مقاله به دست آمده است 1 محلول M NaCl, حاوی تقریباً 35,000 میلی گرم در لیتر کلرید, با استفاده از سلول اوستا.
این شرایط مهم است. یک مقدار CPT بدست آمده در 1 M NaCl با استفاده از ASTM G150 نمی تواند مستقیماً به غلظت کلرید متفاوت منتقل شود, PH, پتانسیل اکسید کننده, یا روش تست.
خوردگی شکاف: چرا 654 SMO به چیزی بیش از CPT بالا نیاز دارد
کنترل خوردگی شکافی اغلب دشوارتر از حفره های سطح باز است.
در فضاهای محدودی که تبادل سیال محدود است ایجاد می شود, مانند زیر واشر, سپرده, واشر, صورت فلنج, و صفحات همپوشانی.
داخل یک شکاف, کاهش اکسیژن و تغییرات در شیمی محلی می تواند فیلم غیرفعال را بی ثبات کند. یون های کلرید ممکن است غلیظ شوند, و pH موضعی می تواند کاهش یابد.
هنگامی که فرآیند خوردگی برقرار شد, محیط شکاف ممکن است تهاجمی باقی بماند حتی زمانی که سطح در معرض اطراف بدون تاثیر به نظر می رسد.
این به ویژه برای مبدل های حرارتی آب دریا مرتبط است, مبدل های حرارتی صفحه ای, اتصالات پیچ و مهره ای, و مجموعه های پیچیده جوش داده شده.
برای گریدهای بسیار آلیاژی مانند 654 ما, آزمایش های معمولی حفره ممکن است برای تشخیص عملکرد در شرایط شکاف شدید کافی نباشد.
بنابراین، مواد فنی ارائه شده، ارزیابی دمای خوردگی بحرانی شکاف را توصیه میکند (CCCT) با استفاده از یک روش خاص شکاف.
یکی از مجموعه داده های مرجع استفاده می کند 6% محلول FeCl3 تحت شرایط آزمون MTI-2 برای ارزیابی دمای خوردگی شکاف بحرانی.
CPT و CCCT رفتارهای خوردگی مختلف را اندازه گیری می کنند. آنها را نباید در یک رتبه بندی واحد ترکیب کرد یا بدون در نظر گرفتن راه حل های آزمایشی مختلف آنها مقایسه کرد, تنظیمات نمونه, و رویه ها.
برای تجهیزات با اتصالات واشر, سپرده, شکاف های باریک, یا هندسه داخلی پیچیده, آزمایش خوردگی شکاف ممکن است بیشتر به ریسک خدمات واقعی مرتبط باشد تا یک مقدار PREN بالا به تنهایی.
ترک خوردگی ناشی از استرس: انتخاب آلیاژ باید شامل استرس و محیط باشد
ترک خوردگی تنشی مستلزم حضور همزمان یک ماده حساس است, محیط خورنده مناسب, و تنش کششی.
استرس ممکن است ناشی از بارهای عملیاتی باشد, تنش های جوشکاری پسماند, شکل گیری سرد, یا شرایط مونتاژ.
SCC ناشی از کلرید یک نکته مهم برای فولادهای زنگ نزن آستنیتی است, به خصوص در دماهای بالا.
افزودن نیکل و آلیاژ بالا می تواند مقاومت را در محیط های خاص بهبود بخشد, اما هیچ درجه فوق آستنیتی نباید در برابر هر نوع SCC ایمن باشد.
هنگام ارزیابی 904L, 254 ما, یا 654 ما, مهندسان باید بررسی کنند:
- غلظت کلرید و ترکیب شیمیایی.
- دمای فلز, از جمله نقاط داغ محلی.
- سطوح تنش کششی و پسماند.
- هندسه جوش و مناطق متاثر از حرارت.
- مناطق سرد کار و شکل گیری تاریخ.
- امکان تبخیر, تمرکز, یا سپرده ها.
جایی که خدمات نفت و گاز ترش در میان است, مکانیسم های ترک اضافی مانند ترک ناشی از تنش سولفیدی باید تحت الزامات مواد قابل اجرا ارزیابی شوند.
گذراندن صلاحیت خدمات ترش مقاومت عمومی در برابر خوردگی حفره ای یا شکافی ایجاد نمی کند.
4. کاربردهای آب دریا: دما, کلرزنی, و شکاف ماده هندسه
سرویس آب دریا یکی از پرکاربردترین کاربردها برای فولادهای زنگ نزن آستنیتی است. با این حال, انتخاب یک ماده فقط بر اساس اصطلاح آب دریا کافی نیست.
رفتار خوردگی آب دریا به تصفیه شیمیایی آن بستگی دارد, فعالیت بیولوژیکی, دمای عملیاتی, و هندسه اجزای خیس شده.
آب دریا طبیعی در مقابل. آب دریا کلر: شرایط خوردگی مختلف
یکی از عواملی که اغلب در انتخاب مواد آب دریا نادیده گرفته می شود، طبیعی یا کلر بودن آب است.
آب دریا طبیعی از تشکیل بیوفیلم روی سطوح فولادی ضد زنگ پشتیبانی می کند.
این فیلمهای بیولوژیکی میتوانند شرایط الکتروشیمیایی محلی را تغییر داده و پتانسیل خوردگی مواد را افزایش دهند, افزایش احتمال خوردگی موضعی.
شدت آن با شرایط دریایی متفاوت است, از جمله دمای آب, فعالیت بیولوژیکی, و موقعیت جغرافیایی.
کتابچه راهنمای فنی شرایط تهاجمی خاص را در مناطق آب سرد در دمای تقریباً 25 تا 30 درجه سانتیگراد شناسایی می کند., در حالی که دمای مربوطه در مناطق گرمسیری کمی بالاتر از 30 درجه سانتیگراد است.
این مقادیر باید به عنوان مشاهدات مرجع مرتبط با فعالیت بیولوژیکی منطقه ای درک شوند, به جای آستانه دمای جهانی.
خطر خوردگی واقعی به محیط خاص دریایی و شرایط عملیاتی بستگی دارد.
کلرزنی یک عامل خوردگی اضافی را معرفی می کند. کلر یا هیپوکلریت معمولاً برای کنترل رشد بیولوژیکی به سیستم های آب دریا اضافه می شود, اما این عوامل اکسید کننده پتانسیل الکتروشیمیایی آب را نیز افزایش می دهند.
تحت چنین شرایطی, فیلم غیرفعال روی فولاد ضد زنگ ممکن است در برابر خرابی موضعی آسیب پذیرتر شود.
با افزایش دمای کلر آب دریا, خطر خوردگی حفره ای و شکافی به طور کلی افزایش می یابد.
در نتیجه, معیارهای انتخاب مواد تعیین شده برای آب طبیعی دریا نباید به طور خودکار برای آب دریای کلردار اعمال شود.
هندسه شکاف: چرا طراحی کامپوننت مقاومت در برابر خوردگی را تغییر می دهد؟
حتی زمانی که شیمی و دمای آب دریا بدون تغییر باقی بماند, هندسه اجزا می تواند به طور قابل توجهی بر عملکرد خوردگی تأثیر بگذارد.
ساختار لایه دیگری از دشواری را اضافه می کند. تماس منحنی بین واشر و صفحات در یک مبدل حرارتی صفحه ای شکاف های عمیق تر و موثرتری نسبت به اتصال فلنج ایجاد می کند., و به طور کلی شدیدتر است.
به همین دلیل است 254 SMO دارای یک خط مرزی مجزا برای مبدل های حرارتی صفحه ای است.
مفاصل فلنجی نباید به طور خودکار به عنوان یک مورد ملایم تر در نظر گرفته شوند. هنگامی که پیش بار پیچ تغییر کرد, هندسه شکاف واقعی می تواند به شدت مبدل حرارتی صفحه ای نزدیک شود.
محدودیت دمای مرجع برای 254 SMO و 654 ما
کتاب راهنما چندین مقدار مرجع مفید برای انتخاب فولادهای ضد زنگ فوق آستنیتی در آب دریای کلردار ارائه می کند..
با این حال, این ارقام تنها زمانی معنادار هستند که شرایط خدمات اولیه آنها حفظ شود.
| کاربرد آب دریا | مواد یا محلول توصیه شده | شرایط مرجع | ملاحظات مهندسی |
| سازه جوشی بدون شکاف | 254 ما | محتوای کلر ≤1ppm; تقریباً 45 درجه سانتیگراد | شرایط مرجع برای سازه جوشی بدون شکاف |
| اتصال فلنجی | 654 روکش جوش SMO یا اوستا P16 | بالای 30 درجه سانتی گراد | مقاومت در برابر خوردگی شکاف بالاتر ممکن است در رابط آب بندی مورد نیاز باشد |
| مبدل حرارتی صفحه ای | 654 ما | حداقل 60 درجه سانتیگراد در آزمایش پیوسته ذکر شده | نتیجه آزمون خاص, دمای طراحی جهانی نیست |
| خدمات عمومی آب دریا | 904L | توصیه نمی شود | مقاومت ناکافی برای شرایط آب دریا که توسط راهنمای کتابچه راهنمای آن پوشش داده شده است |
چرا 904L برای سرویس آب دریا توصیه نمی شود؟
کتاب راهنما در مورد 904L موضع روشنی دارد: 904L نباید در سرویس آب دریا استفاده شود.
این توصیه به این معنی نیست که 904L فاقد مقاومت در برابر خوردگی است.
این یک فولاد زنگ نزن آستنیتی با آلیاژ بالا است که تقریباً حاوی است 4.5% مولیبدن و مس, و مقاومت خوبی در برابر خوردگی یکنواخت در محیط های انتخابی اسید سولفوریک و اسید فسفریک رقیق ارائه می دهد..
محدودیت آن مقاومت نسبتا کمتر آن در برابر شرایط خوردگی حفره ای و شکافی است که در آب دریا مشاهده می شود., به ویژه هنگامی که غلظت کلرید, دما, و هندسه های محدود محیط تهاجمی تری ایجاد می کنند.
برای تجهیزات آب دریا, 254 SMO و 654 SMO عموماً نامزدهای مناسب تری هستند:
- 254 SMO برای بسیاری از کاربردهای با کلرید بالا مناسب است، جایی که مقاومت آن در برابر خوردگی حفره ای و شکافی الزامات طراحی را برآورده می کند..
- 654 SMO سطح بالاتری از مقاومت به خوردگی موضعی را ارائه می دهد و کاندیدای شرایط شدیدتر آب دریا با کلر و هندسه شکافی است..
انتخاب نهایی همچنان باید توسط داده های خوردگی خاص برنامه پشتیبانی شود.
در هر ترکیبی از دما، هیچ کدام از این دو درجه نباید به عنوان مصون از خوردگی آب دریا در نظر گرفته شوند, کلرا, و طراحی اجزا.
5. جوشکاری فولادهای ضد زنگ سوپر آستنیتی: فلز جوش باید با وظیفه خوردگی مطابقت داشته باشد
انتخاب فلز پایه صحیح تنها نیمی از کار مهندسی مواد است.
در تجهیزات جوش داده شده, فلز جوش و منطقه متاثر از حرارت نیز باید مقاومت خوردگی کافی را حفظ کند.
این امر به ویژه برای فولادهای زنگ نزن آستنیتی با مولیبدن بالا بسیار مهم است. در حین جوشکاری, مواد ذوب شده و دوباره جامد می شوند.
عناصر آلیاژی لزوماً در طول انجماد به طور یکنواخت توزیع نمی شوند, و فلز جوش حاصل می تواند دارای تغییرات موضعی در ترکیب باشد.
جداسازی مولیبدن از اهمیت ویژه ای برخوردار است. مناطق خالی از مولیبدن ممکن است مقاومت کمتری در برابر خوردگی موضعی داشته باشند و می توانند به مکان های ترجیحی برای حمله حفره ای یا شکاف تبدیل شوند..
در نتیجه, یک فلز پایه مقاوم در برابر خوردگی یک مجموعه جوشی مقاوم در برابر خوردگی را تضمین نمی کند.
جوش 904L: پرکننده متال مطابق
904L تمایل نسبتاً کمتری نسبت به جداسازی شدید آلیاژ دارد 254 SMO و 654 ما. معمولاً از فلزات پرکننده منطبق یا سازگار با ترکیب استفاده می شود.
مرجع فنی ارائه شده یک ترکیب معمولی جوش-فلز رسوب شده تقریباً به دست می دهد:
- 4.5% مولیبدن.
- 1.5% مس.
افزودن مس به حفظ رفتار خوردگی مورد نظر در محیط های اسیدی مناسب کمک می کند. انتخاب پرکننده همچنان باید از مشخصات فلز پایه پیروی کند, طبقه بندی جوش قابل اجرا, و محیط فرآیند واقعی.
جوشکاری 254 ما: از پرکننده بیش از حد آلیاژ شده استفاده کنید
برای 254 ما, مواد فنی ارائه شده، فلز پرکننده P12 اوستا را توصیه می کند, با مقدار معمولی مولیبدن فلز جوش رسوب شده تقریباً 9%.
این به طور قابل توجهی بیشتر از محتوای مولیبدن فلز پایه است, که در اطراف است 6%.
دلیل آن جبران جداسازی آلیاژ در طول انجماد جوش است.
استفاده از یک فلز پرکننده با محتوای مولیبدن بالاتر به کاهش خطر این که مناطق جوش فلزی محلی مقاومت کافی در برابر خوردگی حفرهای و شکافی نداشته باشند، کمک میکند..
انتخاب پرکننده-فلز باید بر اساس فرم و طبقه بندی محصول خاص تأیید شود. به عنوان مثال, ارجاعات محصول ارائه شده مشخص می شود:
- سیم P12: معمولاً با AWS A5.14 ERNiCrMo-3 مرتبط است.
- الکترود پوشش داده شده P12-R: معمولاً با AWS A5.11 ENiCrMo-12 مرتبط است.
این طبقه بندی ها باید قبل از قرار گرفتن در مشخصات خرید با توجه به اطلاعات فنی سازنده مواد مصرفی فعلی بررسی شوند.
نام محصول به تنهایی یک مشخصات کامل مواد مصرفی جوشکاری نیست.
جوشکاری 654 ما: جبران آلیاژ بالاتر مورد نیاز است
654 SMO محتوای آلیاژی بالاتری دارد و نیازمندیهای بیشتری برای فلز جوش دارد.
مطالب ارائه شده اوستا P16 را توصیه می کند, با مقدار معمولی مولیبدن فلز جوش رسوب شده تقریباً 15%. محصول سیم مربوطه به عنوان یک ماده مصرفی از نوع ERNiCrMo-13 شناسایی شده است..
این سطح مولیبدن بالاتر برای جبران جداسازی و حفظ مقاومت خوردگی موضعی در ناحیه جوش در نظر گرفته شده است..
یک فلز پرکننده مناسب برای 254 SMO نباید به طور خودکار به آن منتقل شود 654 ما. طراحی آلیاژ فلز پایه و شیمی جوش فلز مورد نیاز متفاوت است.
تمیز کردن و ترمیم سطح پس از جوش
تغییر رنگ جوش, مقیاس اکسید, ذرات فولاد کربن جاسازی شده, و سایر آلودگی های سطحی می توانند مقاومت در برابر خوردگی فولاد ضد زنگ را به خطر بیندازند.
حتی زمانی که فلز پایه و فلز پرکننده به درستی انتخاب شده باشند, یک جوش ناکافی تمیز شده ممکن است اولین مکانی باشد که خوردگی موضعی را تجربه می کند.
بنابراین روش های تولید باید تمیز کردن مناسب پس از جوش را مشخص کنند, ترشی, و روش های ترمیم سطح.
این عملیات باید با آلیاژ سازگار باشد, هندسه جزء, و الزامات زیست محیطی و ایمنی قابل اجرا.
بازپخت محلول می تواند به کاهش اثرات تفکیک فلز جوش در برخی اجزای ساده کمک کند, به ویژه برخی از اتصالات لوله. با این حال, نباید آن را به عنوان یک درمان جهانی برای تجهیزات پیچیده در نظر گرفت.
کشتی های بزرگ, مجموعه های ساخته شده, و اجزایی با هندسه پیچیده ممکن است برای درمان کامل محلول مناسب نباشند.
مشخصات جوشکاری باید طبقه بندی پرکننده-فلز را مشخص کند, فرم محصول, الزامات فلزات رسوبی, ورودی حرارت, دمای بین گذر, و شرایط سطح پس از جوش.
صرف بیان "استفاده از فلز پرکننده منطبق" برای مواد بسیار آلیاژی کافی نیست.
6. ساخت و عملیات حرارتی: مقاومت در برابر خوردگی آلیاژ را حفظ کنید
فولادهای ضد زنگ فوق آستنیتی در صورت تشکیل می توانند بخشی از مزیت مقاومت در برابر خوردگی خود را از دست بدهند, عملیات حرارتی, یا ماشینکاری ریزساختارها یا شرایط سطح نامطلوب را معرفی می کند.
کار گرم و بارش فاز بین فلزی
مواد فنی ارائه شده خطر بالقوه بارش فاز بین فلزی را شناسایی می کند 254 SMO و 654 SMO در محدوده دمای تقریبی 600-1000 درجه سانتیگراد.
بسته به شیمی آلیاژ و زمان قرار گرفتن در معرض, فازهای نامطلوب ممکن است تشکیل شوند و به طور موضعی در دسترس بودن کروم یا مولیبدن را در ماتریکس اطراف کاهش دهند..
این می تواند مقاومت در برابر خوردگی و, در بعضی موارد, خواص مکانیکی.
برای بازگرداندن شرایط متالورژیکی مورد نیاز پس از کار گرم, مواد ارائه شده درمان محلول را در دمای حداقل 1150 درجه سانتیگراد توصیه می کند, به دنبال آن خاموش شدن سریع.
میزان سرمایش مهم است. خنک شدن آهسته از طریق یک محدوده دمایی حساس به بارندگی می تواند اجازه دهد فازهای ناخواسته دوباره تشکیل شوند, کاهش مزایای درمان محلول.
روش عملیات حرارتی واقعی باید مطابق با مشخصات مواد قابل اجرا تعیین شود, ضخامت محصول, هندسه جزء, و فرآیند تولید واجد شرایط.
مقدار 1150 درجه سانتیگراد مرجعی از مواد فنی ارائه شده است, جایگزینی برای مشخصات عملیات حرارتی درجه خاص نیست.
شکل دهی سرد و سخت کاری
254 SMO و 654 SMO حاوی سطوح نیتروژن نسبتاً بالایی است, که به استحکام و مقاومت در برابر خوردگی موضعی آنها کمک می کند. با این حال, نیتروژن همچنین به سخت شدن کار قابل توجهی در طول تغییر شکل سرد کمک می کند.
در مقایسه با فولادهای زنگ نزن آستنیتی معمولی, این نمرات ممکن است نیاز داشته باشند:
- نیروهای تشکیل دهنده بالاتر.
- ابزار قوی تر.
- شعاع خمشی بزرگتر, بسته به ضخامت و هندسه شکل دهی.
- کنترل دقیق تر فنر بک.
- بازپخت میانی در طی عملیات پیچیده یا شدید شکل دهی.
این امر به ویژه برای مخازن تحت فشار مهم است, اجزای مبدل حرارتی, تشکیل بخش های لوله, و سازه های ساخته شده پیچیده.
شکلدهی سرد همچنین میتواند باعث ایجاد تنشهای پسماند و آسیبهای سطحی موضعی شود.
برای خدمات کلرید بحرانی, مشخصات ساخت باید به شرایط نهایی مواد و هر گونه تنش یا عملیات سطحی ضروری بپردازد.
ماشینکاری و کیفیت سطح
فولادهای زنگ نزن آستنیتی با آلیاژ بالا عموماً نسبت به فولادهای کربنی معمولی برای ماشین کاری سخت تر هستند.
گرایش سخت گیرانه آنها, قدرت, و چقرمگی می تواند نیروهای برش را افزایش داده و سایش ابزار را تسریع کند.
عمل ماشینکاری خوب شامل:
- با استفاده از تیز, ابزار برش مناسب.
- حفظ شرایط برش پایدار.
- اجتناب از مالش و مالش غیر ضروری ابزار.
- استفاده از مایع خنک کننده کافی در صورت لزوم.
- جلوگیری از آلودگی فولاد کربنی جاسازی شده.
- از بین بردن سوراخ ها و لایه های سطحی آسیب دیده از سطوح آب بندی و خیس شده.
برای اجزای مهم خوردگی, پرداخت سطح صرفاً یک الزام ظاهری نیست.
سطوح ناهموار, علائم ماشینکاری عمیق, و آلاینده های تعبیه شده می توانند رسوبات را حفظ کرده و محیط های محلی ایجاد کنند که باعث ایجاد خوردگی شکاف مانند می شود..
بنابراین، نیازهای ماشینکاری و الزامات سطح نهایی باید در نقشه قطعات یا مشخصات ساخت تعریف شوند..
7. کاربردهای صنعتی معمولی 904L, 254 ما, و 654 ما
اگرچه این سه درجه متعلق به یک خانواده گسترده مادی هستند, طرح های آلیاژی مختلف آنها را برای محیط های صنعتی مختلف مناسب می کند.
904L برنامه های کاربردی: پردازش شیمیایی و حمل و نقل اسید
904L به ویژه در سیستم های پردازش شیمیایی که در آن مقاومت در برابر اسیدهای احیا کننده انتخاب شده مهمتر از مقاومت شدید کلرید است مفید است..
کاربردهای معمولی عبارتند از:
- مخازن و تجهیزات انتقال اسید سولفوریک.
- مخازن فرآوری شیمیایی.
- تجهیزات اسید فسفریک رقیق کنید.
- مبدل های حرارتی در محیط های شیمیایی مناسب.
- خطوط لوله و اتصالات گردش اسید.
- تجهیزات دارویی و شیمیایی تخصصی.
254 برنامه های کاربردی SMO: تجهیزات آب دریا و کلرید بالا
254 SMO معمولاً برای تجهیزاتی که در معرض آب دریا هستند در نظر گرفته می شود, کلریدهای غلیظ, و سایر محیطهایی که فولادهای ضد زنگ معمولی در معرض خوردگی حفرهای و شکافی هستند..
کاربردهای معمولی عبارتند از:
- سیستم های خنک کننده آب دریا.
- تجهیزات نمک زدایی.
- مبدل های حرارتی صفحه و پوسته و لوله.
- گوگرد زدایی از گازهای دودکش (FGD) اسکرابرها.
- لوله کشی دریایی و تجهیزات انتقال مایعات.
- سیستم های پردازش شیمیایی حاوی کلرید.
- تجهیزات تصفیه آب دریایی.
654 برنامه های کاربردی SMO: کلرید شدید و محیط های فرآیند تهاجمی
654 SMO برای شرایط خدمات تهاجمی که در آن فولادهای زنگ نزن آستنیتی معمولی و بسیاری از گریدهای آلیاژی بالا ممکن است مقاومت کافی را ایجاد نکنند در نظر گرفته شده است..
کاربردهای بالقوه شامل:
- تجهیزات سفید کننده خمیر و کاغذ.
- مبدل های حرارتی تهاجمی آب دریا.
- تجهیزات نفت و گاز دریایی عمیق.
- سیستم های فرآیند کلرید با غلظت بالا.
- تجهیزات پردازش شیمیایی با خطرات خوردگی شکاف شدید.
- اجزای تخصصی تصفیه آب و نمک زدایی.
8. نتیجه گیری
نقطه پایانی انتخاب مواد درجه بالاتری در ستون مواد نیست.
در حال ساختن رسانه است, ساختار, فلز پایه, جوش, و شرایط ساخت در همان رتبه خوردگی است.
- 904L (US N08904 / در 1.4539): فولاد زنگ نزن آستنیتی با آلیاژ بالا با مقاومت خوب در برابر اسید سولفوریک انتخابی و محیط های اسید فسفریک رقیق. این یک درجه آب دریا همه منظوره نیست.
- 254 ما (S31254 ایالات متحده / در 1.4547): فولاد ضد زنگ فوق آستنیتی با تقریبا 6% افزودن مولیبدن و نیتروژن, ارائه مقاومت بالا در برابر خوردگی حفره ای و شکاف ناشی از کلرید. به طور گسترده ای برای کاربردهای آب دریا و FGD در نظر گرفته می شود.
- 654 ما (US S32654 / در 1.4652): فولاد زنگ نزن آستنیتی بسیار آلیاژی با تقریباً 7.3% مولیبدن و نیتروژن بالا.
این برای محیط های کلرید شدید و کاربردهای سخت در نظر گرفته شده است که در آن مواد کم آلیاژ ممکن است ناکافی باشند..
این رشته ای است که من از هر بسته انتخابی می خواهم. نمره بهتری نیست - یک نمره کامل.
سوالات متداول
تفاوت بین فولاد ضد زنگ فوق آستنیتی و استاندارد آستنیتی چیست؟?
فولادهای ضد زنگ فوق آستنیتی حاوی سطوح بالاتری از عناصر آلیاژی مانند کروم هستند, نیکل, مولیبدن, و نیتروژن نسبت به گریدهای معمولی مانند 304 و 316 لیتر.
این اضافات مقاومت در برابر سوراخ شدن را بهبود می بخشد, خوردگی شکاف, و محیط های شیمیایی تهاجمی خاص.
با این حال, آنها همچنین هزینه های مواد را افزایش می دهند و ممکن است جوشکاری و ساخت را سخت تر کنند.
است 254 SMO بهتر از 904L?
برای محیط های نیازمند کلرید و آب دریا, 254 SMO عموماً مقاومت بهتری نسبت به 904L در برابر خوردگی حفره ای و شکافی به دلیل محتوای مولیبدن و نیتروژن بالاتر دارد..
با این حال, 904L می تواند در محیط های مناسب اسید سولفوریک و اسید فسفریک رقیق، انتخاب اقتصادی و فنی بهتری باشد.
انتخاب صحیح به مکانیسم خوردگی و شرایط فرآیند بستگی دارد تا یک رتبه بندی کلی ساده.
است 654 SMO بهتر از 254 ما?
654 SMO عموماً مقاومت بالاتری در برابر خوردگی موضعی دارد زیرا حاوی کروم بیشتری است, مولیبدن, و نیتروژن. مقدار PREN معمولی آن حداقل است 56, در مقایسه با حدود 42-43 برای 254 ما.
بنابراین کاندیدای محیط های کلرید تهاجمی تر است. با این حال, هزینه بالاتر و الزامات ساخت بیشتر به این معنی است که باید در جایی استفاده شود که شرایط خدمات ارتقا را توجیه می کند.
می تواند 254 SMO در آب دریا استفاده شود?
بله. 254 SMO به دلیل محتوای بالای مولیبدن و نیتروژن به طور گسترده ای برای سیستم های آب دریا در نظر گرفته می شود.
با این حال, مناسب بودن بستگی به دمای آب دریا دارد, کلرا, شرایط جریان, و هندسه شکاف.
اتصالات واشر دار و نواحی راکد ممکن است به مواد با مقاومت بالاتری مانند 654 SMO یا روکش مقاوم در برابر خوردگی با طراحی مناسب.

