

در ساخت مکانیکی, اجزای بیشماری ممکن است از نظر شکل و عملکرد متفاوت به نظر برسند, اما بسیاری از آنها را می توان به تعداد محدودی از اشکال ساختاری معمولی طبقه بندی کرد.
از جمله نماینده ترین ها هستند شفت ها, آستین ها, مسکن ها, چرخ دنده ها, پیستون ها, و میله های اتصال.
چالش در ماشینکاری این قطعات صرفاً انتخاب ابزار یا ماشین برش نیست.
یک طرح فرآیند صحیح باید انتخاب خالی را هماهنگ کند, طراحی تاریخ, دنباله ماشینکاری, توزیع کمک هزینه, عملیات حرارتی, طراحی فیکسچر, پارامترهای برش, بازرسی بعدی, و حجم تولید.
این مقاله مروری سیستماتیک از روش های ماشینکاری ارائه می دهد, مسیرهای فرآیند معمولی, الزامات فنی کلیدی, و چالش های رایج تولید مرتبط با این شش قطعه مکانیکی نماینده.
1. ماشینکاری قطعات شفت: معیار ماشینکاری اجزای چرخشی
قطعات شفت از معرف ترین قطعات در ساخت مکانیکی هستند.
عملکرد اصلی آنها پشتیبانی از عناصر چرخان است, گشتاور انتقال, انتقال قدرت, و موقعیت نسبی بلبرینگ ها را حفظ کنید, چرخ دنده ها, قرقره, کوپلینگ ها, و سایر اجزای انتقال.
کیفیت یک شفت با ترکیبی از دقت ابعادی تعیین می شود, دقت فرم, دقت موقعیتی, و یکپارچگی سطح.
برای شفت های کوچک نسبتا ساده, میله گرد اغلب مقرون به صرفه است زیرا هندسه شروع در حال حاضر به شکل استوانه ای نهایی نزدیک است..
برای محورهای با استحکام بالا یا بارگذاری زیاد, آهنگری ممکن است استفاده بهتر از مواد و خواص مکانیکی مطلوب تری را فراهم کند. شفت های بزرگ یا بسیار پیچیده ممکن است به فرآیندهای ریخته گری یا آهنگری تخصصی نیاز داشته باشند.

فرآیند ماشینکاری شفت معمولی
یک مسیر کلی ماشینکاری شفت را می توان به صورت بیان کرد:
آماده سازی خالی ← حفاری روبه رو و مرکز ← تراشکاری ناهموار ← عملیات حرارتی ← نیمه تمام ← ماشینکاری ویژگی ثانویه ← تراشکاری نهایی ← سنگ زنی یا فوق تکمیلی → بازرسی نهایی
توالی دقیق با توجه به هندسه شفت و مواد تغییر می کند, اما ثبات داده و توالی فرآیند ملاحظات محوری باقی بماند.
برای بسیاری از شفت های دقیق, سوراخ های مرکزی زود ایجاد می شوند و سپس به عنوان مبناهای مرجع برای ماشین کاری بعدی استفاده می شوند.
ماشینکاری بین مراکز اجازه می دهد تا سطوح مختلف استوانه ای خارجی نسبت به یک محور مشترک تولید شوند, که به ویژه هنگامی که هم محوری حیاتی است مفید است.
چرا توالی فرآیندها اهمیت دارد؟
یک اصل اصلی در ماشینکاری شفت، حذف مواد قابل توجهی است در حالی که قطعه کار هنوز استحکام ساختاری کافی دارد..
به عنوان مثال, تراشکاری ناهموار قطرهای بزرگتر معمولاً قبل از ماشینکاری گسترده قطرهای کوچکتر انجام می شود.
اگر مواد بیش از حد از یک منطقه باریک در مراحل اولیه برداشته شود, سفتی موضعی کاهش می یابد و شفت نسبت به آن حساس تر می شود:
انحراف → لرزش → خطای ابعادی → انحراف هندسی
عملیات حرارتی نیز باید در مسیر فرآیند ادغام شود. زمانی که سخت شدن یا تمپر مورد نیاز است, برای از بین بردن اعوجاج عملیات حرارتی در طول عملیات بعدی، باید مقدار کافی پایان کار حفظ شود.
تراش خشن و نیمه تمام
تراشکاری فرآیند ماشینکاری اولیه برای اکثر هندسه های محور معمولی است.
چرخش خشن عمدتاً به حذف کارآمد مواد و ایجاد نمایه پله ای اساسی مربوط می شود.
پارامترهای برش عموماً برای به حداکثر رساندن بهره وری و در عین حال حفظ شرایط برش پایدار و اجتناب از انحراف بیش از حد انتخاب می شوند..
نیمه تمام سطوح کاربردی اصلی را به ابعاد نهایی خود نزدیک می کند و آنها را برای پرداخت با دقت بالا آماده می کند.
برای شفت های باریک, انتخاب پشتیبانی از اهمیت ویژه ای برخوردار است. پشتیبانی Tailstock, استراحت های ثابت, دنبال استراحت, روش های مناسب کوبیدن, و پارامترهای بهینه برش می تواند به طور قابل توجهی انحراف قطعه کار را کاهش دهد.
هدف صرفاً حذف سریع مواد نیست, اما برای تولید یک هندسه میانی پایدار که بتواند به طور قابل اعتمادی از عملیات دقیق بعدی پشتیبانی کند.
تکمیل دقیق سطوح شفت
زمانی که شفت ها به دقت ابعادی و هندسی بالایی نیاز دارند, سنگ زنی اغلب به عملیات دقیق نهایی تبدیل می شود.
سنگ زنی استوانه ای به طور گسترده برای مجلات بلبرینگ استفاده می شود, شفت های دقیق, اجزای هیدرولیکی, و سایر سطوحی که به تلورانس های محکم و پوشش سطح کنترل شده نیاز دارند.
سنگ زنی بدون مرکز برای اجزای استوانهای که در مقادیر زیاد تولید میشوند بسیار کارآمد است, به ویژه زمانی که کار فردی بین مراکز غیر ضروری است.
برای برنامه های کاربردی, تکنیک های تکمیلی اضافی ممکن است شامل باشد:
- در حال تکمیل شدن
- هونگ کردن
- جلا دادن
- برش غلتکی
- لپه
این فرآیندها می توانند بافت سطح را بهبود بخشند و, بستگی به روش دارد, اصلاح خواص نزدیک به سطح مانند تنش پسماند و سختی.
سنگ زنی صرفاً در مورد زبری سطح نیست
یک تصور غلط رایج این است که سنگ زنی فقط برای دستیابی به سطح صاف تر استفاده می شود. در ساخت شفت دقیق, نقش آن بسیار گسترده تر است.
سنگ زنی می تواند اصلاح شود:
- تغییر قطر
- مخروطی
- خطاهای گرد بودن
- خطاهای استوانه ای
- عیوب سطحی موضعی
با این حال, گرمای بیش از حد آسیاب می تواند به لایه سطحی فولاد سخت شده آسیب برساند.
بنابراین, تحویل مایع خنک کننده, انتخاب چرخ, لباس پوشیدن, خوراک, و پارامترهای سنگ زنی باید به دقت کنترل شوند تا از آسیب حرارتی یا تنش های پسماند نامطلوب جلوگیری شود..
کلیدهای ماشینکاری, چلپچین, و موضوعات
شفت ها اغلب حاوی ویژگی های عملکردی ثانویه هستند که باید به طور دقیق با محور چرخشی اصلی مرتبط باقی بمانند.
کلیدهای ممکن است با آسیاب تولید شوند, برچینگ, شکل دادن, یا روش های ماشینکاری تخصصی. عرض آنها, عمق, موقعیت, و جهت گیری زاویه ای بر انتقال و مونتاژ گشتاور تأثیر می گذارد.
اسپلاین ها پیچیده تر هستند زیرا چندین دندان باید به طور دقیق در اطراف شفت توزیع شوند.
بسته به طراحی اسپلاین و حجم تولید, فرآیندهایی مانند برچینگ, شکل دادن, هوس, آسیاب, یا سنگ زنی ممکن است استفاده شود.
رزوه ها را می توان با تراشکاری ماشین کاری کرد, فرز با نخ, برای ویژگی های داخلی ضربه بزنید, یا سنگ زنی برای کاربردهای با دقت بالا.
یک اصل مهم برنامه ریزی فرآیند این است که این ویژگی های ثانویه باید از داده های عملکردی کنترل شده ماشین کاری شوند.
در غیر این صورت, شفت ممکن است ویژگی های فردی دقیق داشته باشد اما روابط زاویه ای یا موقعیتی بین آنها نادرست باشد.
قطعات شفت ویژه: میل لنگ و پیچ های سربی
برخی از اجزای شفت به استراتژی های فرآیندی تخصصی نیاز دارند زیرا هندسه آنها فراتر از تراشکاری معمولی است.
لشکر میل لنگ
میل لنگ حاوی چندین ژورنال افست است, از جمله ژورنال های اصلی و میل لنگ.
بنابراین ماشینکاری آنها نیاز به کنترل دقیق قطر ژورنال دارد, پرتاب میل لنگ, موقعیت زاویه ای, فیله, معابر نفتی, و تعادل پویا.
فرآیندهای معمولی می تواند شامل تراشکاری تخصصی باشد, سنگ زنی, حفاری, تکمیل فیله, جلا دادن, و متعادل کردن.
زیرا میل لنگ بارگذاری چرخه ای شدیدی را تجربه می کند, یکپارچگی سطح در فیله ها و جابجایی های ژورنال از اهمیت ویژه ای برخوردار است.
پیچ های سرب
پیچ های سربی نیاز به کنترل دقیق پروفیل رزوه دارند, زمین, دقت سرب, صراط مستقیم, و پرداخت سطح.
در کاربردهای دقیق, ممکن است پس از عملیات حرارتی، آسیاب نخ یا سایر فرآیندهای با دقت بالا مورد نیاز باشد.
برای چنین اجزایی, هدف فرآیند فراتر از دقت ابعادی است تا شامل شود دقت حرکت در کل طول کار.
2. آستین & ماشینکاری قطعات بوش: دقت سوراخ به عنوان چالش فنی اصلی
قطعات آستین و بوش به طور گسترده ای به عنوان پشتیبانی استفاده می شود, هدایت کردن, موقعیت یابی, آب بندی, و قطعات مقاوم در برابر سایش در تجهیزات مکانیکی.
نمونه های معمولی عبارتند از بوته های بلبرینگ, آستین های راهنما, آستین های اسپیسر, آستین شفت, بوشینگ های هیدرولیک, آستر سیلندر, و آستین بپوش.
اگرچه هندسه اولیه آنها اغلب نسبتاً ساده است - یک سوراخ داخلی استوانه ای همراه با یک سطح استوانه ای خارجی - الزامات ماشینکاری می تواند به طور قابل توجهی بیشتر از آنچه ظاهر آنها نشان می دهد نیاز داشته باشد..
چالش اصلی در ماشینکاری آستین و بوش، تولید یک سوراخ دقیق یا قطر بیرونی نیست..
شرط حیاتی حفظ رابطه هندسی بین سوراخ است, قطر بیرونی, چهره های پایانی, و محور عملکردی.
در بسیاری از کاربردها, حتی یک خطای کوچک در تمرکز یا عمود بودن می تواند باعث بارگذاری ناهموار شود, سایش بیش از حد, نشت, ارتعاش, یا شکست زودرس.

فرآیند ماشینکاری معمولی برای قطعات آستین
یک مسیر ماشینکاری کلی را می توان به شرح زیر توصیف کرد:
آماده سازی خالی ← روکش ← چرخش خشن ← حفاری یا حفاری زمخت ← عملیات حرارتی در صورت نیاز ← نیمه تمام ← حفاری دقیق ← سنگ زنی/هنینگ داخلی → بازرسی نهایی
توالی دقیق به ساختار آستین و دقت مورد نیاز بستگی دارد.
برای بوش های نسبتا ساده و کم دقت, حفاری و به دنبال آن ریمینگ ممکن است دقت کافی حفره را فراهم کند.
زمانی که تلرانس های شدیدتر و کنترل هندسی بهتر مورد نیاز است, خسته کننده, سنگ زنی داخلی, سنگ زنی, یا lapping ممکن است معرفی شود.
یک پیشرفت عملی است:
حفاری → حفاری → ریمینگ → سنگ زنی/هونینگ
هر فرآیند به جای تکرار یک عملیات مشابه با افزایش دقت، هدف متفاوتی را دنبال می کند.
ماشینکاری حفاری: از خشن کردن تا تکمیل دقیق
حفاری
معمولاً از حفاری برای ایجاد سوراخ اولیه در قسمت های جامد استفاده می شود. بهره وری بالایی ارائه می دهد اما معمولاً دقت هندسی مورد نیاز برای یک سوراخ عملکردی دقیق را ارائه نمی دهد..
موقعیت سوراخ, صراط مستقیم, و انحراف مته می تواند بر تمام عملیات بعدی تأثیر بگذارد, بنابراین سوراخ اولیه باید به عنوان یک در نظر گرفته شود هندسه شروع به جای حفره نهایی.
خسته کننده
حفاری مواد را از یک سوراخ موجود حذف می کند و کنترل بسیار بیشتری بر روی قطر فراهم می کند, صراط مستقیم, گرد بودن, و دقت موقعیت.
برای آستین های دقیق, حفاری اغلب عملیات میانی کلیدی است زیرا خطاهای وارد شده در حین حفاری را تصحیح می کند و هندسه قابل اعتمادی را برای تکمیل بعدی ایجاد می کند..
ریمینگ
ریمینگ عمدتاً برای بهبود دقت اندازه سوراخ و پرداخت سطح پس از ایجاد یک سوراخ از پیش ماشینکاری مناسب استفاده می شود..
زمانی که تلورانس مورد نیاز در محدوده توانایی فرآیند باشد، برای تولید نسبتاً ثابت کارآمد است.
با این حال, reaming جایگزینی برای اصلاح یک سوراخ اساساً نادرست یا ناهمتراز نیست. کیفیت نتیجه همچنان به عملیات حفاری یا حفاری قبلی بستگی دارد.
سنگ زنی داخلی
سنگ زنی داخلی زمانی استفاده می شود که دقت ابعادی و هندسی بالایی مورد نیاز باشد, به ویژه برای قطعات سخت شده یا دقیق.
می تواند بهبود یابد:
- قطر سوراخ
- گرد بودن
- استوانه ای
- زبری سطح
میزان سنگ زنی باید به دقت کنترل شود, مخصوصا برای آستین های با قطر کوچک یا دیواره نازک.
هونگ کردن
هونینگ یک فرآیند تکمیلی است که به ویژه برای سوراخ های استوانه ای مناسب است.
این می تواند دقت هندسی و بافت سطح را بهبود بخشد و به طور گسترده برای آستر سیلندر استفاده می شود, اجزای هیدرولیکی, بوشینگ های دقیق, و سطوح بلبرینگ.
یکی از مزایای عمده سنگ زنی، توانایی تولید یک الگوی سطحی کنترل شده متقاطع است که می تواند از حفظ روان کننده در کاربردهای مناسب پشتیبانی کند..
آستین های دیوار نازک: تغییر شکل چالش اصلی است
آستین های دیوار نازک از جمله اجزای سخت تر برای ماشینکاری دقیق هستند زیرا استحکام آنها محدود است..
در حین ماشینکاری, نیروی برش ممکن است قطعه کار را به طور موقت تغییر شکل دهد.
بعد از اینکه فیکسچر آزاد شد, تغییر شکل الاستیک می تواند تا حدی بهبود یابد, باعث می شود سوراخ اندازه گیری شده یا قطر خارجی تغییر کند.
این یک وضعیت مشترک ایجاد می کند:
ماشینکاری شده تحت بار گیره ← بعد درست به نظر می رسد ← رها شده از فیکسچر → تغییرات هندسه
مشکل زمانی که آستین بسیار نازک باشد شدیدتر می شود, طولانی, یا از یک ماده نسبتا نرم ساخته شده است.
سه روش اصلی کنترل تغییر شکل
1. نیروی برش را کاهش دهید
پارامترهای برش مناسب, ابزار تیز, هندسه ابزار مناسب, و عمق کنترل شده برش می تواند نیروهای برش شعاعی را کاهش دهد.
2. بستن را بهینه کنید
سیستم محل کار باید قطعه را بدون اعمال نیروی بیش از حد ایمن نگه دارد.
آرواره های نرم, مندرل های در حال گسترش, پشتیبانی های داخلی, و وسایل طراحی شده خاص می توانند به توزیع یکنواخت بارهای گیره کمک کنند.
3. گرما را کنترل کنید
گرمای برش می تواند باعث انبساط ابزار و قطعه کار شود. اگر دما پایدار نباشد, اندازهگیریهای ابعادی بلافاصله پس از ماشینکاری ممکن است هندسه واقعی دمای اتاق را نشان ندهند.
برای قطعات دقیق, بنابراین تحویل مایع خنک کننده و تثبیت حرارتی ممکن است به اندازه پارامترهای برش اسمی مهم باشد.
تمرکز حفره به OD اغلب مهمتر از اندازه فردی است
یکی از مهم ترین ویژگی های آستین رابطه بین سوراخ آن و قطر بیرونی آن است.
یک بوش را در نظر بگیرید که در یک محفظه نصب شده و یک شفت چرخان را حمل می کند.
حتی اگر قطر سوراخ و قطر خارجی هر دو در محدوده تحمل باشند, خارج از مرکز بیش از حد بین آنها می تواند ضخامت دیواره ناهموار و یک محور در حال حرکت افست ایجاد کند.
این می تواند منجر شود:
- فشار تحمل ناهموار
- سایش تسریع شده
- افزایش اصطکاک
- ناهماهنگی شفت
- گرمایش محلی
- کاهش عملکرد آب بندی
به همین دلیل, فرآیند باید یک رابطه پایدار بین سطوح مرجع داخلی و خارجی حفظ کند.
جایی که تمرکز بالا مورد نیاز است, ماشینکاری هر دو سطح از یک مبنا مشترک یا استفاده از یک استراتژی کنترل شده تک راه اندازی می تواند خطاهای مکان یابی انباشته را کاهش دهد..
ماشینکاری آستین سوراخ عمیق
آستینهای بلند و بوشهای عمیق چالشهای دیگری را در رابطه با انحراف ابزار ایجاد میکنند, تخلیه تراشه, تحویل مایع خنک کننده, و صراحت را متحمل شد.
همانطور که سوراخ نسبت به قطر آن عمیق تر می شود, سیستم ماشینکاری به طور فزاینده ای حساس می شود:
- برآمدگی ابزار
- نیروی برش
- لرزش
- انباشت گرما
- تخلیه تراشه
- ناهماهنگی قطعه کار و ابزار
بنابراین ممکن است به روشهای تخصصی حفاری عمیق و حفاری نیاز باشد.
در عملیات خسته کننده دقیق, چیدمان های حفاری شناور یا خود تراز می توانند به سیستم برش کمک کنند تا سوراخ موجود را با دقت بیشتری دنبال کند, بسته به دستگاه و کاربرد.
تحویل موثر مایع خنک کننده نیز ضروری است. تخلیه ضعیف تراشهها میتواند به تراشهها اجازه برش مجدد دهد, باعث گلزنی خسته کننده می شود, ناپایداری ابعادی, و تسریع سایش ابزار.
3. مسکن & ماشینکاری قطعات جعبه: ماشینکاری ترکیبی سیستم های سوراخ و صفحات مرجع
قطعات محفظه و جعبه اجزای ساختاری اساسی در تجهیزات مکانیکی هستند.
نمونه های معمولی شامل محفظه های ماشین ابزار است, جعبه های گیربکس, محفظه های بلبرینگ, بدنهای پمپ, موارد انتقال, بلوک های موتور, و جعبه های دوکی.
بر خلاف میل و آستین, که سطوح چرخشی بر آنها غالب است, قطعات مسکن معمولاً شامل ترکیبی از صفحات مرجع بزرگ هستند, سیستم های متقاطع سوراخ, سطوح نصب, سوراخ های رزوه ای, حفره های داخلی, و ویژگی های ساختاری خارجی.
بنابراین دشواری ماشینکاری آنها از یک ویژگی واحد ناشی نمی شود, اما از حفظ رابطه فضایی بین سطوح عملکردی متعدد و سیستم های سوراخ.
دقت ابعادی و هندسی این ویژگی ها به طور مستقیم بر کیفیت مونتاژ تأثیر می گذارد, تراز محوری, عملکرد بلبرینگ, ارتعاش, آب بندی, و پایداری عملکرد دستگاه کامل.

الزامات کلیدی ماشینکاری
مهمترین الزامات شامل قطر سوراخ است, دقت موقعیت سوراخ, هم محوری, صافی هواپیما, عمدت, موازی سازی, و پرداخت سطح.
برای بدنه یاتاقان ها و جعبه های انتقال, رابطه بین سوراخ های متعدد به ویژه حیاتی است زیرا هر گونه ناهماهنگی می تواند تراز شفت را تحت تأثیر قرار دهد, بارگیری بلبرینگ, مش بندی چرخ دنده, ارتعاش, و زندگی خدمت.
| مورد نیاز | هدف اصلی |
| دقت سوراخ کردن | یاتاقان و شفت مناسب را تضمین می کند |
| دقت موقعیت سوراخ | هندسه مونتاژ صحیح را حفظ می کند |
| هم محوری | چندین سوراخ یاتاقان را در یک راستا نگه می دارد |
| صافی هواپیما | نصب و مونتاژ پایدار را فراهم می کند |
| عمود بودن / موازی سازی | روابط هندسی صحیح را حفظ می کند |
| پرداخت سطح | از فیتینگ پشتیبانی می کند, آب بندی, و عملکرد تماس |
انتخاب داده و برنامه ریزی فرآیند
انتخاب مبنا پایه ماشینکاری مسکن است. یک سیستم مرجع پایدار و تکرارپذیر باید قبل از ماشینکاری ویژگی های حیاتی ایجاد شود.
در تولید تک تکه یا کوچک, ریخته گری های ناهموار ممکن است به صورت دستی مطابق با منابع طراحی تراز شوند.
در تولید انبوه, سیستم های مکان یابی مبتنی بر وسایل مانند اصل یک صفحه دو پین موقعیت یابی سریعتر و تکرارپذیرتر را فراهم می کند.
توالی ماشینکاری به طور کلی از اصل "مقصد اول" پیروی می کند, هواپیماها قبل از سوراخ, خشن کردن قبل از اتمام."
سطوح مرجع اصلی ابتدا ایجاد می شوند, به دنبال آن سیستم های حفره بحرانی.
نگه داشتن عملیات مهم در یک سیستم مختصات به کاهش خطاهای تجمعی موقعیت کمک می کند.
ماشینکاری صفحات مرجع و سیستم های سوراخ
هواپیماهای مرجع معمولاً توسط ماشین کاری می شوند آسیاب, برنامه ریزی, یا سنگ زنی, بسته به اندازه قطعه و دقت مورد نیاز.
پس از ایجاد سطوح مبنا اولیه, سیستم های سوراخ را می توان با حفاری تولید کرد, دور زدن, خسته کننده, یا ماشینکاری تخصصی.
برای سوراخ های نصب معمولی, حفاری ممکن است کافی باشد. سوراخ های بلبرینگ دقیق اغلب به عملیات خسته کننده یا تکمیل نیاز دارند. جایی که چندین سوراخ باید یک محور مشترک داشته باشند, خط خسته کننده می تواند کنترل کواکسیال عالی را ارائه دهد.
ماشینکاری مختصات و ماشینکاری CNC مراکز به ویژه زمانی مناسب هستند که چندین محل سوراخ باید به طور دقیق کنترل شوند و انعطاف پذیری تولید مهم است.
مسیر ماشینکاری معمولی
یک فرآیند نمایندگی است:
آماده سازی خالی ← ماشینکاری با صفحه مبدأ ← ماشینکاری در صفحه اصلی ← ماشینکاری سوراخ ناهموار ← نیمه تمام ← حفاری/فرزکاری دقیق ← رزوه کاری و ویژگی های ثانویه → تکمیل و بازرسی نهایی
جداسازی زبر و تکمیل به کاهش تأثیر نیروهای برش کمک می کند, استرس پسماند, و اعوجاج حرارتی در دقت نهایی.
برای محفظه های ریخته گری بزرگ, کاهش تنش یا تثبیت نیز ممکن است قبل از ماشینکاری دقیق ضروری باشد زیرا حذف مقادیر زیادی از مواد می تواند تنش های باقیمانده را آزاد کند و باعث حرکت ابعادی شود..
چرا دقت سیستم سوراخ مهم است؟
در یک مسکن, ابعاد فردی تنها بخشی از الزامات کیفیت است.
یک سوراخ یاتاقان ممکن است تحمل قطر خود را برآورده کند، اما اگر محور آن به درستی نسبت به سوراخ یا سطح نصب دیگر قرار نگیرد، همچنان مشکلات عملکردی ایجاد می کند..
بنابراین, هدف اصلی ماشینکاری مسکن است:
ایجاد روابط هندسی دقیق و پایدار بین صفحات مرجع, سوراخ های دقیق, سوراخ های نصب, و سایر ویژگی های کاربردی.
برای تولید انعطاف پذیر, مراکز ماشینکاری CNC ترکیبی موثر از دقت و سازگاری را ارائه می دهند.
برای تولید در حجم بالا, وسایل اختصاصی, سیستم های خسته کننده, تجهیزات خودکار, و بازرسی در فرآیند می تواند تکرارپذیری و بهره وری بالاتری را ارائه دهد.
اصل اساسی همان است: ابتدا سیستم مبنا را کنترل کنید, سپس کل سوراخ و هندسه سطح را در اطراف آن بسازید.
4. ماشینکاری چرخ دنده های استوانه ای: ماشینکاری پروفیل دندان به عنوان هسته فرآیند
استوانه ای چرخ دنده ها اجزای انتقال ضروری هستند که برای انتقال گشتاور استفاده می شوند, تغییر سرعت چرخش, و یک رابطه حرکتی تعریف شده بین شفت ها را حفظ کنید.
نمونه های معمولی عبارتند از چرخ دنده های خار, چرخ دنده های مارپیچ, چرخ دنده های داخلی, و سایر اشکال دنده استوانه ای.
ماشینکاری آنها به طور قابل توجهی بیشتر از تراشکاری معمولی است زیرا سیستم دندان باید روابط دقیقی را در پروفیل حفظ کند, منجر شود, زمین, فاصله گذاری, خروج شعاعی, و با سوراخ چرخ دنده یا محور شفت تراز شود.
کیفیت یک دنده به طور مستقیم بر صدای انتقال تاثیر می گذارد, ارتعاش, توزیع بار, بهره وری, و زندگی خدمت.
بنابراین, ساخت چرخ دنده باید به عنوان یک فرآیند یکپارچه شامل آماده سازی چرخ دنده در نظر گرفته شود., کنترل تاریخ, نسل دندان, عملیات حرارتی, به پایان رساندن, و بازرسی نهایی, به جای یک عمل جراحی ساده دندان.

الزامات ماشینکاری اصلی برای چرخ دنده های استوانه ای
دقت چرخ دنده به طور کلی از چندین دیدگاه عملکردی ارزیابی می شود.
دقت حرکت تعیین می کند که آیا دنده رابطه زاویه ای مورد نظر را منتقل می کند یا خیر, در حالی که دقت دویدن بر صافی و لرزش تأثیر می گذارد.
دقت دندان به دندان و سطح دندان بر نحوه توزیع یکنواخت بار روی دندان های مشبک تأثیر می گذارد..
| مورد نیاز | اهمیت مهندسی |
| دقت پروفیل دندان | از هندسه دندان در پیچ یا اصلاح شده طراحی شده اطمینان می دهد |
| دقت سرب | تراز دندان را در امتداد عرض صورت کنترل می کند |
| دقت پیچ | فاصله دندانی و نسبت انتقال صحیح را حفظ می کند |
| خروج شعاعی | بر قوام چرخشی و توری چرخ دنده تأثیر می گذارد |
| دقت سوراخ کردن | موقعیت صحیح روی شفت را تضمین می کند |
| متمرکز بودن سوراخ به دندان | رابطه صحیح بین محور چرخ دنده و سیستم دندانه را حفظ می کند |
| زبری سطح دندان | اصطکاک را تحت تأثیر قرار می دهد, سر و صدا, پوشیدن, و خستگی |
| سختی و عمق کیس | پس از عملیات حرارتی مقاومت سایش و قابلیت حمل بار را تعیین کنید |
فرآیند ماشینکاری دنده استوانه ای معمولی
یک مسیر تولید دنده نماینده است:
تولید بلانک ← عملیات حرارتی بلنک در صورت نیاز ← چرخش دنده خالی ← ماشینکاری سوراخ و صورت ← برش دنده ← عملیات حرارتی ← ترمیم نقطه ← تکمیل دنده → بازرسی
توالی دقیق به مواد بستگی دارد, اندازه دنده, درجه دقت, روش عملیات حرارتی, و حجم تولید.
یک اصل مهم این است که مقدار کافی ماشینکاری برای عملیات انجام شده پس از عملیات حرارتی ذخیره شود.
فرآیندهایی مانند کربورسازی, خاموش کردن, و تلطیف می تواند باعث تغییرات ابعادی و هندسی شود.
اگر دقت نهایی الزامی باشد, این تغییرات باید در مراحل اولیه ماشینکاری پیش بینی شود.
انتخاب مبنا بسیار مهم است
سیستم دندان, سوراخ, و چهره های انتهایی باید یک رابطه فضایی دقیق را حفظ کنند. بنابراین, انتخاب مبنا یکی از مهمترین تصمیمات در برنامه ریزی فرآیند چرخ دنده است.
برای چرخ دنده های شفت انتگرال, محور چرخشی معمولاً از طریق سوراخهای مرکزی یا سایر مراجع کنترلشده شافت ایجاد میشود. برای چرخ دنده های سوراخ دار, سوراخ و صفحه انتهایی اغلب به عنوان مرجع مکان یابی کاربردی استفاده می شوند.
اصل ساده است:
داده ماشینکاری باید دقیقاً با داده چرخشی عملکردی چرخ دنده همراستا باشد..
انتخاب ضعیف مبنا می تواند چرخ دنده ای ایجاد کند که در آن مشخصات دندان به طور جداگانه دقیق باشد اما کل سیستم دندان نسبت به سوراخ خارج از مرکز باشد..
این ممکن است منجر به مش بندی ناهموار شود, افزایش نویز, بارگذاری موضعی دندان, و لباس زودرس.
روشهای اصلی ماشینکاری دندان
فرآیندهای مختلف برش دنده با توجه به هندسه چرخ دنده انتخاب می شوند, دقت, حجم تولید, و اینکه دنده داخلی یا خارجی باشد.
چرخ دنده هابینگ
هابینگ یکی از پرکاربردترین روش ها برای ماشینکاری چرخ دنده های استوانه ای خارجی است. یک اجاق گاز چرخان به طور مداوم با چرخ دنده درگیر می شود تا فضاهای دندان را ایجاد کند.
مزیت اصلی آن بهره وری بالا است, برش مداوم, و مناسب برای هر دو چرخ دنده های خار و مارپیچ. بنابراین به ویژه برای رسانه ها جذاب است- و تولید با حجم بالا.
شکل دهی چرخ دنده
شکل دهی چرخ دنده از یک برش رفت و برگشتی استفاده می کند که با قطعه کار در یک رابطه تولید دنده مانند مش می شود..
توانایی آن در کار نزدیک به شانه ها و در داخل هندسه های داخلی آن را برای دنده های داخلی و سازه های چرخ دنده خاصی که پختن آنها دشوار است ارزشمند می کند..
تراشیدن دنده
تراشیدن چرخ دنده معمولاً قبل از سخت شدن نهایی برای بهبود دقت و وضعیت سطح دندان استفاده می شود.
این می تواند انحرافات کوچک ایجاد شده در طول عملیات برش قبلی را حذف کند و به ویژه با تولید چرخ دنده های خودرو با حجم بالا مرتبط است..
چرخ دنده
برای دنده های سخت شده با دقت بالا, ساییدن اغلب آخرین عملیات تمام کردن دندان است. این می تواند به طور قابل توجهی مشخصات دندان را بهبود بخشد, منجر شود, رویه, و پرداخت سطح.
سنگ زنی دنده مخصوصاً برای کاربردهایی که صدای انتقال کم دارند مهم است, ظرفیت بار بالا, و انتقال حرکت دقیق مورد نیاز است.
عملیات حرارتی و تکمیل پس از عملیات حرارتی
عملیات حرارتی اغلب یکی از تأثیرگذارترین مراحل در ساخت چرخ دنده است زیرا دنده باید همزمان به سختی سطح برسد., مقاومت در برابر سایش, قدرت خستگی, و ثبات ابعادی.
بسته به جنس دنده و کاربرد, درمان ها ممکن است شامل شود:
- کربورسازی
- کربن سازی
- نیتریدینگ
- سخت شدن القاء
- از طریق سخت شدن
برای چرخ دنده های سخت شده, ترکیبی از یک سطح سخت مقاوم در برابر سایش و یک هسته سخت تر تعادلی بین مقاومت در برابر خستگی تماس و استحکام ساختاری کلی ایجاد می کند..
با این حال, عملیات حرارتی نیز می تواند باعث ایجاد اعوجاج شود, استرس پسماند, و تغییر ابعاد. به همین دلیل است که چرخ دنده های با دقت بالا اغلب پس از عملیات حرارتی نیاز به عملیات سنگ زنی یا سنگ زنی نهایی دارند.
5. ماشینکاری پیستون: شکل دهی دقیق برای محیط های عملیاتی با دمای بالا
پیستون ها اجزای حیاتی رفت و برگشتی در موتورهای احتراق داخلی هستند, کمپرسو, و سایر سیستم های قدرت.
آنها در دمای بالا کار می کنند, فشار بالا, بارهای مکانیکی متناوب, و کنتاکت کشویی پیوسته, بنابراین نیازهای ماشینکاری آنها ارتباط نزدیکی با انبساط حرارتی دارد, روانکاری, آب بندی, و عملکرد خستگی.
پیستون های موتور به دلیل چگالی کم و هدایت حرارتی مطلوب معمولاً از آلیاژهای آلومینیوم ساخته می شوند., اگرچه برنامه های تخصصی ممکن است از مواد دیگری استفاده کنند.
بر خلاف یک جزء استوانه ای معمولی, یک پیستون به ندرت به عنوان یک سیلندر مستقیم ساده تراشیده می شود.
دامنش, تاج, شیارهای حلقه, سوراخ های پین, و حفره های داخلی همگی نیازهای عملکردی متفاوتی دارند.
چالش اصلی این است که هندسه طراحی شده را با دقت کافی بازتولید کنیم تا پیستون در دمای عملیاتی واقعی به فاصله کار و توزیع بار مورد نیاز دست یابد., به جای اینکه صرفاً ابعاد دمای اتاق را برآورده کند.

الزامات ماشینکاری اصلی برای پیستون ها
| مورد نیاز | اهمیت مهندسی |
| قطر و نیمرخ دامن | فاصله بین پیستون و سیلندر را کنترل می کند |
| گردی دامن | تماس یکنواخت را تقویت می کند و بارگذاری موضعی را کاهش می دهد |
| دقت سوراخ سوزن | تناسب پیستون پیستون و انتقال بار صحیح را تضمین می کند |
| موقعیت سوراخ سنجاق | رابطه هندسی بین پیستون و شاتون را حفظ می کند |
| ابعاد شیار حلقه | نشستن و آب بندی رینگ پیستون را کنترل می کند |
| موقعیت شیار و موازی | از بارگیری ناهموار حلقه و مشکلات آب بندی جلوگیری می کند |
| هندسه تاج | روی احتراق تاثیر می گذارد, بارگذاری حرارتی, و توزیع مواد |
| زبری سطح | بر اصطکاک تأثیر می گذارد, روانکاری, و پوشیدن |
دامن پیستون از اهمیت ویژه ای برخوردار است زیرا هندسه عملکرد آن تحت تأثیر انبساط حرارتی و تغییر شکل مکانیکی قرار می گیرد..
نمایه ای که در دمای اتاق کمی غیر استوانه ای به نظر می رسد ممکن است عمدی باشد, به پیستون اجازه می دهد تا پس از گرم شدن به شکل مورد نظر در حال اجرا نزدیک شود.
فرآیند ماشینکاری پیستون معمولی
یک مسیر ماشینکاری نماینده است:
ریختهگری یا آهنگری ← تراشکاری خشن ← ماشینکاری داخلی ← ماشینکاری با سوراخ پین ← ماشینکاری شیار حلقه ای ← پروفیل دامن → تکمیل → بازرسی
توالی دقیق به طراحی پیستون بستگی دارد, مواد, حجم تولید, و رابطه بین ویژگی های پیستون.
ماشینکاری خشن در درجه اول برای ایجاد هندسه اولیه و حذف مواد اضافی استفاده می شود, در حالی که عملیات تکمیلی مسئول بازتولید مشخصات عملکردی و تلورانس های هندسی محکم هستند.
برای تولید با حجم بالا, تجهیزات اختصاصی CNC و اندازه گیری خودکار اغلب برای حفظ ابعاد ثابت از قسمتی به قسمت دیگر استفاده می شود.
ماشینکاری پروفیل دامن پیستونی
یکی از سختترین عملیاتهای فنی، ماشینکاری پروفیل دامن است.
دامن ممکن است به دقت کنترل شود:
- پروفیل بشکه ای
- پروفایل دوربین
- Tapers
- امداد محلی
- هندسه سمت رانش
این ویژگی ها انبساط حرارتی و بارگذاری مکانیکی متفاوتی را که در نواحی مختلف پیستون در حین کار تجربه می شود، جبران می کند..
بنابراین, ماشینکاری پیستون صرفاً تولید قطر اسمی نیست. فرآیند باید الف را بازتولید کند پروفایل سه بعدی کاربردی.
سیستمهای CNC مدرن میتوانند از پروفایلسازی مختصات کنترلشده و جبران ابزار برای دستیابی به هندسه مورد نیاز استفاده کنند., در حالی که سیستم های اندازه گیری دقیق مشخصات واقعی را در برابر مدل طراحی تایید می کنند.
ماشینکاری دقیق سوراخ پین
سوراخ پین پیستون یکی دیگر از ویژگی های مهم است زیرا بار را بین پیستون و شاتون انتقال می دهد..
کیفیت آن بستگی دارد:
قطر + گرد بودن + استوانه ای بودن + موقعیت + هم ترازی
موقعیت نادرست سوراخ پین می تواند بر حرکت پیستون تأثیر بگذارد و بار اضافی را به سیستم شاتون و میل لنگ وارد کند..
بسته به طراحی پیستون, سوراخ ممکن است با حفاری دقیق و به دنبال آن تراشکاری یا عملیات ریزکاری دیگر انجام شود.
ماشینکاری رینگ-گروو
شیارهای حلقه باید عرض دقیق را حفظ کنند, عمق, موقعیت, و موازی سازی به طوری که رینگ های پیستون می توانند به درستی حرکت کرده و آب بندی شوند.
هندسه شیار ضعیف می تواند منجر به:
- آب بندی ناکافی
- مصرف بیش از حد روغن
- چسبیدن انگشتر
- افزایش ضربه توسط
- سایش تسریع شده
بنابراین فرآیند شیار تکمیل نیاز به کنترل دقیق هندسه ابزار و جبران ابعاد دارد., به ویژه هنگام ماشینکاری آلیاژهای آلومینیوم در حجم های تولید بالا.
6. ماشینکاری میله های اتصال: کنترل تغییر شکل برای اجزای کم صلبیت
میله های اتصال پیستون را به میل لنگ متصل می کنند و نیروهای متناوب ایجاد شده در طول حرکت رفت و برگشتی را منتقل می کنند..
آنها باید بارهای چرخه ای بالا را تحمل کنند, تاثیر, خم شدن, و خستگی, در حالی که به اندازه کافی سبک است تا جرم رفت و برگشتی را به حداقل برساند.
اکثر شاتون های معمولی از تولید می شوند فولاد آهنگری, اگرچه آلومینیوم و سایر آلیاژهای تخصصی در کاربردهای خاص مورد استفاده قرار می گیرند.
از دیدگاه ماشینکاری, میله های اتصال چالش برانگیز هستند زیرا ساختار کشیده و مقطع متفاوت آنها استحکام موضعی نسبتاً کمی را به آنها می دهد..
در نتیجه, نیروی بستن, نیروی برش, و استرس پسماند همگی می توانند باعث تغییر شکل شوند, حفظ هندسه دقیق حفره و فاصله مرکز را دشوار می کند.
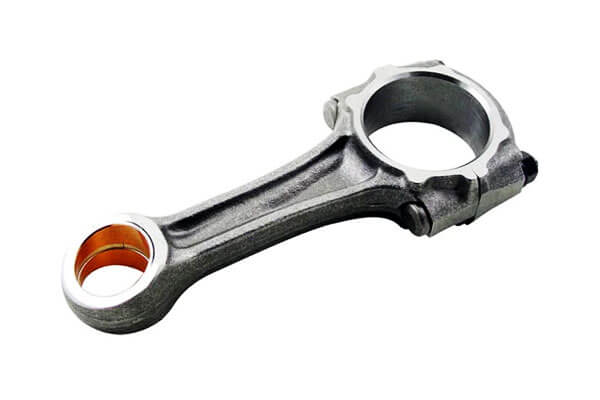
فرآیند ماشینکاری میله اتصال معمولی
یک مسیر فرآیند کلی ممکن است باشد:
آهنگری ← عملیات حرارتی ← ماشینکاری مبدا ← ماشینکاری خارجی خشن ← ماشینکاری سوراخ ← جداسازی کلاهک ← نیمه تکمیل ← حفاری/هونینگ دقیق → بازرسی نهایی
توالی بسته به طراحی شاتون و اینکه آیا ماشینکاری معمولی یا فناوری شکستگی استفاده می شود متفاوت است..
ماشینکاری ناهموار سطوح مرجع پایداری را ایجاد می کند و بخش عمده ای از نیاز ماشینکاری را حذف می کند.
سپس برای دستیابی به ابعاد حفره نهایی و دقت هندسی از حفاری و هونینگ دقیق استفاده می شود.
ماشینکاری و تکمیل حفاری
حفره های انتهایی بزرگ و انتهایی کوچک معمولاً از طریق یک توالی حفره های ناهموار ماشین کاری می شوند, نیمه تمام, و تکمیل دقیق.
خسته کننده اندازه و شکل هندسی دقیق را ایجاد می کند, در حالی که سنگ زنی می تواند گردی را بیشتر بهبود بخشد, استوانه ای بودن, و خصوصیات سطح در صورت نیاز.
برای مونتاژ بزرگ, رابطه بین میله و کلاهک بسیار مهم است.
پس از جدا شدن درپوش و مونتاژ مجدد, سوراخ تمام شده باید هندسه و تراز طراحی شده را حفظ کند.
میله های اتصال شکستگی-شکافی
شکستگی به طور گسترده ای برای طرح های مناسب میله اتصال با حجم بالا استفاده می شود.
به جای تولید یک سطح جفت گیری ماشینکاری شده معمولی بین میله و کلاهک, یک شکستگی کنترل شده در امتداد یک منطقه از پیش تعیین شده آغاز می شود.
صورت شکستگی نامنظم حاصل، یک رابط جفت گیری بسیار فردی را فراهم می کند, کمک می کند تا کلاهک و میله در طول مونتاژ به موقعیت نسبی اولیه خود بازگردند.
این رویکرد می تواند ارائه دهد:
- محل دقیق کلاهک به میله
- کاهش حرکت نسبی
- حذف برخی از عملیات ماشینکاری متعارف
- تولید کارآمد با حجم بالا
- موقعیت مونتاژ ثابت زمانی که به درستی کنترل شود
با این حال, شکافتن شکستگی به خواص مواد به دقت کنترل شده نیاز دارد, هندسه بریدگی, رفتار شکستگی, و پارامترهای پردازش. برای هر ماده یا طرح شاتون مناسب نیست.
اصل اصلی ماشینکاری میله اتصال
چالش اساسی حفظ رابطه فضایی دقیق بین حفرههای انتهایی بزرگ و کوچک و در عین حال جلوگیری از تغییر شکل جزء نسبتاً باریک است..
این امر ماشینکاری شاتون را به نمونه ای کلاسیک از ساخت دقیق کم سختی تبدیل می کند.. دقت ماشین به تنهایی نمی تواند نتیجه نهایی را تضمین کند.
فرآیند باید به طور همزمان انتخاب داده را کنترل کند, بارگذاری وسایل, نیروی برش, حذف مواد, عملیات حرارتی, تکمیل مته, و بازرسی.
در تولید خودرو با حجم بالا, بنابراین موثرترین فرآیند، اتصالات سفت و سخت و قابل تکرار را با پارامترهای ماشینکاری کنترل شده ترکیب می کند, اندازه گیری خودکار, و, جایی که مناسب است, فناوری شکستگی-شکافی.
7. مقایسه شش قطعه ماشینکاری معمولی
اگرچه شفت ها, آستین ها, مسکن ها, چرخ دنده ها, پیستون ها, و میله های اتصال هندسه بسیار متفاوتی دارند, منطق برنامه ریزی فرآیند آنها را می توان به طور سیستماتیک مقایسه کرد.
| نوع قطعه | چالش ماشینکاری اولیه | ویژگی های حیاتی | فرآیندهای مشترک | نقطه کنترل اصلی |
| شفت | دقت و تمرکز چرخشی | مجلات, شانه ها, رشته ها, کلیدهای | چرخاندن, سنگ زنی, ماشینکاری اسپلاین | هم محوری و خروجی |
| آستین | دقت سوراخ و تغییر شکل | حفاری, از, چهره پایانی | حفاری, خسته کننده, دور زدن, سنگ زنی | رابطه سوراخ به OD |
| مسکن | دقت مبنا و سیستم سوراخ | صورت های نصب, حفاری, سوراخ ها | آسیاب, خسته کننده, حفاری, سنگ زنی | موقعیت و دقت هندسی |
| دنده | هندسه دندان و اعوجاج حرارتی | پروفایل دندان, منجر شود, زمین, سوراخ | هوس, شکل دادن, اصلاح, سنگ زنی, سنگ زنی | دقت دنده و خروجی |
| پیستون | مشخصات عملکردی و هندسه حرارتی | دامن, سوراخ سنجاق, شیارهای حلقه | چرخاندن, خسته کننده, ماشینکاری شیار | مشخصات و دقت موقعیت |
| شاتون | سفتی کم و تغییر شکل | حفره های انتهایی کوچک/بزرگ | آسیاب, خسته کننده, سنگ زنی, تقسیم شکستگی | تراز حفره و فاصله مرکز |
جدول یک الگوی مهم را نشان می دهد: روش ماشینکاری باید از هندسه عملکردی قطعه پیروی کند.
هیچ فرآیند ماشینکاری برتر جهانی وجود ندارد.
چرخش برای سطوح چرخشی ایده آل است, حفاری برای قطرهای داخلی دقیق ضروری است, فرز بر سطوح منشوری پیچیده غالب است, سنگ زنی دقت بالایی را پس از عملیات حرارتی فراهم می کند, و فرآیندهای شکلدهی یا مبتنی بر شکست میتوانند نیازهای ماشینکاری را برای قطعات مناسب با حجم بالا کاهش دهند.
8. نتیجه گیری
شش نوع قطعه نماینده -شفت ها, آستین ها, مسکن ها, چرخ دنده ها, پیستون ها, و میله های اتصال- ارائه یک مقطع مفید از عمل ماشینکاری مکانیکی.
با وجود اختلافات, همان اصول اساسی بارها و بارها ظاهر می شوند:
انتخاب صحیح مبنا → توالی فرآیند منطقی → روش های ماشینکاری مناسب → کنترل تغییر شکل موثر → بازرسی قابل اعتماد
این پایه و اساس واقعی طراحی فرآیند ماشینکاری است.
هدف صرفاً حذف مواد در اسرع وقت نیست.
یک فرآیند ماشینکاری موفق باید قسمت خالی را به جزء تبدیل کند که ابعاد آن را برآورده کند, هندسی, کاربردی, متالورژیکی, سطح, و الزامات اقتصادی به طور مداوم.
برای مهندسین, برنامه ریزان فرآیند, و تولید کنندگان, درک این شش دسته بندی معمولی قطعات، چیزی بیش از فهرستی از روش های ماشینکاری را فراهم می کند.
این یک چارچوب عملی برای تجزیه و تحلیل اجزای ناآشنا و انتخاب یک مسیر فرآیند بر اساس ساختار قطعه ارائه می دهد, الزامات عملکردی, رفتار مادی, دقت, و حجم تولید.
سوالات متداول
چالش برانگیزترین بخش ماشینکاری در بین این شش نوع چیست؟?
بستگی به درجه دقت دارد, اما به طور کلی دنده ها و پیستون ها بالاترین پیچیدگی فرآیند را دارند.
چرخ دنده ها به ماشینکاری تخصصی پروفیل دندان و تلرانس های هندسی محکم نیاز دارند, در حالی که پیستون ها به کنترل دقیق پروفیل های منحنی پیچیده و انتقال داده های متعدد نیاز دارند.
کدام فرآیند بالاترین کیفیت دندان دنده را ارائه می دهد?
چرخ دنده بالاترین دقت پروفیل دندان را ایجاد می کند و فرآیند استاندارد برای چرخ دنده های سخت شده با درجه دقیق است..
این می تواند اعوجاج ناشی از عملیات حرارتی را اصلاح کند و به بالاترین درجه دقت AGMA یا DIN دست یابد.
چرا انتخاب مبنا در ماشینکاری مسکن بسیار حیاتی است؟?
محفظه ها دارای چندین سیستم سوراخ مرتبط با یکدیگر و وجه های جفت هستند. همه تلورانس های موقعیتی از مبدأ اولیه جمع می شوند.
انتخاب ضعیف مبنا باعث ایجاد خطای تراز تجمعی می شود که به طور مستقیم تناسب مونتاژ و عملکرد دستگاه را کاهش می دهد..
فایده تقسیم شکستگی برای شاتون ها چیست؟?
شکستگی شکاف ایجاد می کند کاملا مطابقت دارد, رابط قفل کننده بین میله و کلاهک.
این دقت مونتاژ را بهبود می بخشد, ماشینکاری سطح جفت گیری را حذف می کند, تعداد قطعات را کاهش می دهد, و یکپارچگی ساختاری بزرگ را افزایش می دهد.
پرداخت استاندارد برای سوراخ های آستین بلبرینگ چیست؟?
اکثر حفره های بلبرینگ دقیق با سنگ کاری تمام می شوند, که گردی عالی ایجاد می کند, بافت سطح کنترل شده, و اندازه ثابت.
برای کاربردهای با دقت بسیار بالا, ممکن است سنگ زنی یا فوق تکمیلی سوراخ مشخص شود.

