
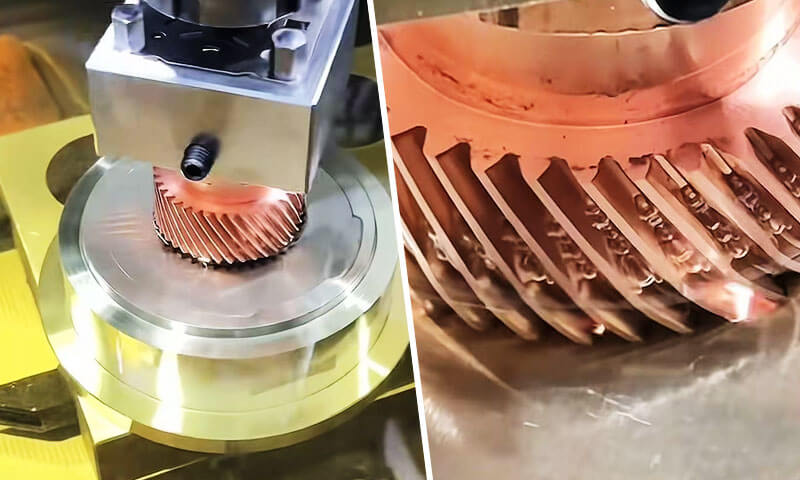
Mecanizado por descarga eléctrica de plomo, También conocido como electroerosión por ariete., EDM por inmersión o electroerosión por cavidad, Es uno de los procesos de fabricación no tradicionales más precisos e irreemplazables en la ingeniería de precisión moderna..
A diferencia del fresado y torneado convencionales que eliminan el material mediante fuerza de corte mecánica, La electroerosión por penetración erosiona piezas de trabajo eléctricamente conductoras mediante procesos controlados., chispas eléctricas repetitivas, sin contacto físico entre la herramienta y la pieza.
Esta diferencia fundamental le permite producir cavidades tridimensionales complejas., esquinas internas afiladas, Ranuras estrechas y profundas y características de material ultraduro que serían imposibles o prohibitivamente costosas de fabricar con herramientas de corte..
Durante décadas, La electroerosión por penetración ha sido la columna vertebral de la fabricación de herramientas y matrices., y continúa permitiendo la innovación en el sector aeroespacial, dispositivos médicos, industrias automotrices y de semiconductores.
Su capacidad única para mecanizar aceros endurecidos., carburos cementados, y superaleaciones especiales con una precisión de micras, con fuerzas de corte nulas y bordes sin rebabas, lo hace indispensable para componentes de precisión de alto valor.
1. ¿Qué es la electroerosión por penetración??
Plomo electroerosión(Mecanizado por descarga eléctrica) es un proceso de eliminación de material termoeléctrico sin contacto en el que un electrodo preformado (herramienta) y una pieza de trabajo conductora se sumergen en un fluido dieléctrico y se separan por una pequeña, vía de chispas controlada con precisión.
Se genera una serie de descargas eléctricas discretas a través del espacio., cada uno produce un canal de microplasma localizado con temperaturas de 8000 a 12 000 °C que funde y vaporiza volúmenes diminutos tanto de la pieza de trabajo como del material del electrodo..
Más de millones de ciclos de descarga, el electrodo se hunde gradualmente en la pieza de trabajo, Reproduciendo su forma inversa con alta precisión..

El nombre "plomada" proviene de esta acción de inmersión.: el electrodo literalmente se hunde en la pieza para formar una cavidad.
A diferencia de otras variantes de EDM, La electroerosión por penetración se define por su capacidad de producir formas internas y externas completamente tridimensionales., en lugar de simplemente cortar perfiles.
Es la forma original de la tecnología EDM y sigue siendo la variante más versátil para trabajos complejos en cavidades..
Una característica distintiva clave es que la geometría de la pieza terminada es una réplica negativa directa del electrodo..
Es decir, cada detalle del electrodo: costillas., tragamonedas, texturas y radios de esquina: se transfiere a la pieza de trabajo, Escalado por el tamaño de la vía de chispa..
Contexto histórico
El proceso de electroerosión fue desarrollado por primera vez en la década de 1940 por dos científicos soviéticos., B.R.. Lazarenko y N.I.. Lazarenko, quien descubrió que las descargas eléctricas podían usarse para erosionar el metal.
La tecnología se perfeccionó aún más durante las décadas de 1950 y 1960., y en la década de 1970, La electroerosión por penetración se había convertido en un proceso de fabricación establecido para la fabricación de herramientas y matrices..
Hoy, es una piedra angular de la fabricación de precisión, particularmente en el sector aeroespacial, automotor, médico, e industrias de fabricación de moldes.
2. ¿Cómo funciona la electroerosión por penetración??
Electroerosión por plomo, también conocido como EDM por inmersión o mecanizado por descarga eléctrica, Elimina el material mediante una secuencia controlada de descargas eléctricas en lugar de mediante corte mecánico directo..
El proceso utiliza un electrodo moldeado., una pieza de trabajo conductora, y un fluido dieléctrico.
Al generar repetidamente chispas microscópicas a través de un espacio controlado con precisión, La electroerosión por penetración reproduce gradualmente la geometría del electrodo en la pieza de trabajo..
A diferencia del mecanizado convencional, hay sin contacto directo entre el electrodo y la pieza de trabajo durante el mecanizado por descarga normal.
La eliminación de material se rige principalmente por la energía de pulso eléctrico., frecuencia de descarga, condiciones de brecha, circulación dieléctrica, y movimiento de electrodos.
Avería dieléctrica
El proceso comienza con el electrodo colocado extremadamente cerca de la pieza de trabajo conductora mientras ambos están sumergidos en fluido dieléctrico., típicamente aceite EDM.
Se aplica un voltaje controlado entre el electrodo y la pieza de trabajo.. En condiciones normales, El dieléctrico actúa como aislante eléctrico..
A medida que el electrodo se acerca a la pieza de trabajo y la separación entre electrodos alcanza un nivel adecuado, El campo eléctrico se vuelve lo suficientemente fuerte como para ionizar el dieléctrico localmente..
Luego el fluido sufre ruptura dieléctrica, creando un canal de plasma conductor temporal entre las dos superficies.
Porque la descarga se produce en puntos localizados donde las condiciones eléctricas son más favorables., El proceso de mecanizado puede concentrar energía en áreas extremadamente pequeñas..
Descarga eléctrica y liberación de energía localizada
Una vez que se produce la avería, un pulso de corriente de corta duración pasa a través del canal de plasma. La energía eléctrica se convierte en intensa energía térmica localizada..
Las temperaturas dentro de la zona de descarga pueden alcanzar varios miles de grados centígrados..
Esta energía extrema pero altamente localizada produce un calentamiento rápido tanto de la pieza de trabajo como de, en menor medida, el electrodo.
La descarga no elimina material mediante una acción de corte continua.. En cambio, cada chispa individual crea un evento de mecanizado microscópico. El efecto combinado de millones de estos eventos produce gradualmente la cavidad deseada..
Fusión y vaporización de la pieza
La energía térmica concentrada funde rápidamente y vaporiza parcialmente un volumen muy pequeño de material en la superficie de la pieza de trabajo.. Se forma un cráter microscópico después de cada descarga efectiva..
Las dimensiones de estos cráteres dependen en gran medida de parámetros de mecanizado como:
- Corriente de descarga máxima
- Duración del pulso
- Duración del pulso apagado
- voltaje de descarga
- Espacio entre electrodo y pieza de trabajo
- Condiciones dieléctricas
Una mayor energía de descarga generalmente aumenta la tasa de eliminación de material (MRR), pero también puede producir cráteres más grandes, una superficie más rugosa, una capa refundida más gruesa, y una mayor región afectada por el calor.
Los pulsos de acabado de menor energía generan cráteres mucho más pequeños y, por lo tanto, se utilizan cuando la precisión dimensional y la calidad de la superficie son más importantes que la tasa de eliminación..
Desionización y lavado dieléctrico
Después de cada pulso de descarga, la corriente se interrumpe. El canal de plasma colapsa y el dieléctrico regresa rápidamente a su estado aislante..
Al mismo tiempo, La circulación dieléctrica elimina las partículas fundidas., escombros resolidificados, y otros contaminantes del espacio de mecanizado.
El lavado efectivo es esencial porque los desechos acumulados pueden crear descargas secundarias inestables., cortocircuitos, arco, o eliminación de material irregular.
Por tanto, el dieléctrico realiza varias funciones simultáneamente.: aislamiento eléctrico, enfriamiento, remoción de escombros, y restauración de condiciones de brecha estables.
Control de espacio servo
Una característica crítica de Sinker EDM es la servosistema de circuito cerrado que monitorea continuamente las condiciones eléctricas en el espacio de mecanizado y ajusta la posición del electrodo en consecuencia.
Si la brecha se vuelve excesivamente pequeña, Pueden producirse descargas inestables o cortocircuitos., entonces el electrodo se retrae ligeramente.
Si la brecha se vuelve demasiado grande, las descargas se vuelven poco frecuentes o se detienen, incitando al electrodo a avanzar.
Esta retroalimentación continua mantiene un espacio de trabajo adecuado durante todo el mecanizado..
Porque el electrodo se acerca progresivamente a la geometría final de la cavidad mientras mantiene condiciones de descarga controladas., Se pueden generar cavidades complejas con alta repetibilidad..
Formación de cavidad progresiva
El electrodo normalmente no produce la cavidad completa en una sola descarga.. En cambio, Miles o millones de descargas individuales erosionan progresivamente la pieza de trabajo..
Mientras el proceso continúa, El electrodo avanza hacia la pieza de trabajo manteniendo su trayectoria programada.. La cavidad resultante se ajusta cada vez más a la geometría negativa del electrodo.
Para aplicaciones de moldes y troqueles de precisión, El mecanizado se divide comúnmente en desbaste., semiacabado, y etapas finales.
El desbaste utiliza pulsos de energía relativamente alta para eliminar material de manera eficiente, mientras que el acabado utiliza descargas de menor energía para lograr un control dimensional más estricto y una mejor calidad de la superficie..
3. El proceso de mecanizado por electroerosión por penetración paso a paso
La electroerosión por penetración no es simplemente una operación de generación de chispas..
La producción de una cavidad de electroerosión precisa requiere un control coordinado de la geometría del electrodo., posicionamiento de la pieza de trabajo, circulación dieléctrica, parámetros de descarga, desgaste de electrodos, enrojecimiento, e inspección.
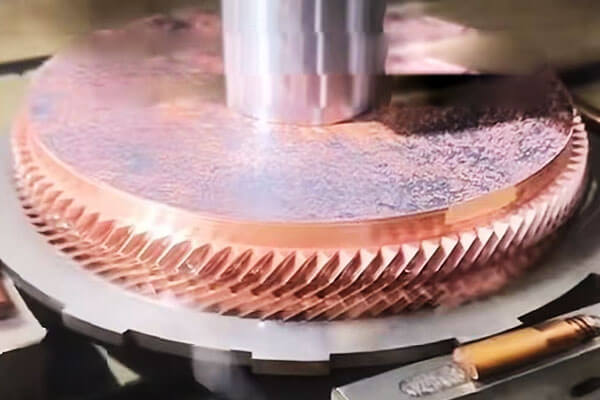
Paso 1: Diseño y fabricación de electrodos.
El proceso comienza con el diseño de un electrodo que representa la Geometría positiva de la cavidad a mecanizar..
El grafito y el cobre son los dos materiales de electrodos más utilizados., Seleccionado según factores como la complejidad de la cavidad., acabado superficial requerido, precisión dimensional, velocidad de mecanizado, y desgaste esperado de los electrodos.
El diseño del electrodo debe tener en cuenta la programación. vía de chispa, desgaste de electrodos, requisitos de lavado, y la compensación dimensional requerida por el sistema de control EDM.
Para moldes y matrices complejos, Se pueden fabricar múltiples electrodos para desbaste., semiacabado, y acabado en lugar de intentar lograr la cavidad final con un solo electrodo.
La calidad del electrodo influye directamente en la calidad de la cavidad final..
Errores en las dimensiones de los electrodos., bordes afilados, condición superficial, o la alineación se puede transferir a la pieza de trabajo durante la electroerosión.
Paso 2: Configuración de piezas de trabajo y alineación de precisión
La pieza de trabajo se monta de forma segura en la mesa de la máquina de electroerosión y se coloca dentro del tanque dieléctrico..
La alineación precisa establece la relación de coordenadas entre la pieza de trabajo y el electrodo., lo cual es esencial al mecanizar cavidades que deben corresponder precisamente con otras características.
Las modernas máquinas de electroerosión por inmersión suelen utilizar sondas táctiles, detección automática de bordes, sistemas de referencia, o ciclos de medición de electrodos para establecer los puntos cero de la pieza de trabajo y verificar la posición del electrodo.
Para mecanizado multielectrodo, La referencia de coordenadas consistente es particularmente importante porque el desbaste, refinamiento, y los electrodos de detalle deben regresar a las ubicaciones correctas sin introducir errores de posicionamiento acumulativos.
Paso 3: Preparación dieléctrica y lavado
La zona de mecanizado está llena o sumergida con fluido dieléctrico.. aceite de electroerosión Se utiliza ampliamente para la electroerosión por inmersión convencional porque proporciona un aislamiento eléctrico estable y una refrigeración eficaz..
El dieléctrico circula continuamente a través de sistemas de filtración y lavado para eliminar los residuos del mecanizado..
La limpieza dieléctrica y la estabilidad de la temperatura son importantes porque el fluido contaminado o térmicamente inestable puede afectar el comportamiento de la descarga y la consistencia dimensional..
El lavado es igualmente crítico. Durante el mecanizado, Las partículas fundidas y resolidificadas se acumulan en la cavidad..
Si estas partículas no se eliminan eficazmente, pueden causar descargas inestables, arco secundario, reducción de la eficiencia de eliminación de material, y defectos superficiales localizados.
Paso 4: Programación de parámetros EDM
Antes de comenzar el mecanizado, El ingeniero de procesos establece los parámetros eléctricos y servo de acuerdo con las material de la pieza de trabajo, material del electrodo, etapa de mecanizado, geometría de la cavidad, y acabado superficial requerido.
Los parámetros importantes incluyen la corriente máxima, voltaje de descarga, tiempo de pulso, tiempo de pulso, referencia servo, polaridad, condiciones de lavado, y estrategias de movimiento o órbita de electrodos cuando corresponda.
No existe un único conjunto de parámetros universal de EDM. El desbaste requiere mucha más energía de descarga que el acabado., mientras que las cavidades profundas y estrechas pueden requerir condiciones de lavado y pulso diferentes a las de las cavidades abiertas.
Paso 5: Toscante
La electroerosión en bruto elimina la mayor parte del material y establece la geometría básica de la cavidad.. Se utiliza una energía de descarga relativamente alta para lograr una alta tasa de eliminación de material..
Durante esta etapa, Los pulsos eléctricos más grandes producen cráteres individuales más grandes y, por lo tanto, una erosión más rápida..
Se deja intencionalmente una cantidad controlada de margen de mecanizado para operaciones posteriores..
El objetivo del desbaste es calidad superficial no máxima, pero eficiente y estable eliminación de material a granel mientras se mantiene suficiente control dimensional para el acabado.
Para caries profundas, Las condiciones de lavado se vuelven particularmente importantes durante el desbaste porque la mayor cantidad de material erosionado puede contaminar rápidamente el espacio de mecanizado..
Paso 6: Semiacabado y transición de electrodos.
Para caries exigentes, Se podrá introducir una etapa de semiacabado entre el desbaste y el acabado final..
Se puede utilizar un electrodo separado o una geometría de electrodo progresivamente refinada para eliminar el margen de mecanizado restante y al mismo tiempo reducir la desviación dimensional y mejorar la consistencia de la superficie..
Esta etapa intermedia proporciona una transición controlada entre un desbaste agresivo y un acabado delicado..
Es particularmente útil para moldes y matrices que contienen costillas profundas, ranuras estrechas, esquinas afiladas, texturas finas, o superficies tridimensionales complejas.
Paso 7: Refinamiento
El acabado utiliza una energía de descarga significativamente menor para producir las dimensiones finales de la cavidad y la calidad superficial requerida..
Las duraciones de pulso más cortas y las corrientes máximas más bajas crean cráteres de erosión más pequeños, reducir la rugosidad de la superficie y minimizar el espesor de la capa superficial afectada térmicamente.
La estrategia final debe equilibrar aspereza de la superficie, precisión dimensional, tiempo de mecanizado, e integridad de la superficie.
El acabado extremadamente fino puede requerir múltiples pasadas porque la eliminación del material se vuelve progresivamente más lenta a medida que disminuye la energía de descarga..
Para aplicaciones de herramientas críticas, la superficie final puede ser pulida posteriormente, texturizar, revestimiento, u otros tratamientos superficiales dependiendo de la función requerida.
Paso 8: Compensación del desgaste de los electrodos
El desgaste de los electrodos es una característica inherente de la electroerosión por inmersión.. Aunque la pieza de trabajo normalmente se erosiona más rápidamente que el electrodo, El electrodo cambia gradualmente de forma durante el mecanizado..
El desgaste es particularmente significativo alrededor bordes afilados, esquinas, pequeñas características, y áreas expuestas a actividad de descarga concentrada.
Los controles modernos de electroerosión compensan el desgaste de los electrodos ajustando el movimiento de los electrodos y los parámetros de mecanizado..
Para cavidades de alta precisión, El desgaste del electrodo también debe considerarse durante el diseño del electrodo y la inspección dimensional..
Paso 9: Inspección final
Después del mecanizado por electroerosión, La cavidad se limpia e inspecciona según los requisitos de ingeniería..
La inspección dimensional se puede realizar utilizando un MMC, Sistema de palpación específico para electroerosión, equipo de medición óptica, o calibres de precisión, dependiendo de la geometría del componente y los requisitos de tolerancia.
La rugosidad de la superficie se puede evaluar utilizando un perfilómetro., mientras que las dimensiones críticas de la cavidad y las relaciones geométricas se verifican con el modelo o dibujo CAD..
Si la inspección identifica desviaciones localizadas, A menudo se pueden realizar pasadas de acabado EDM adicionales sin reemplazar todo el proceso de fabricación..
4. Electrodos para electroerosión por inmersión
El electrodo es uno de los elementos más importantes en la electroerosión por penetración porque su geometría se transfiere directamente a la pieza mediante erosión eléctrica controlada..
A diferencia de una herramienta de corte convencional, un electrodo EDM debe proporcionar simultáneamente conductividad eléctrica, estabilidad dimensional, resistencia al desgaste, y reproducción geométrica precisa.
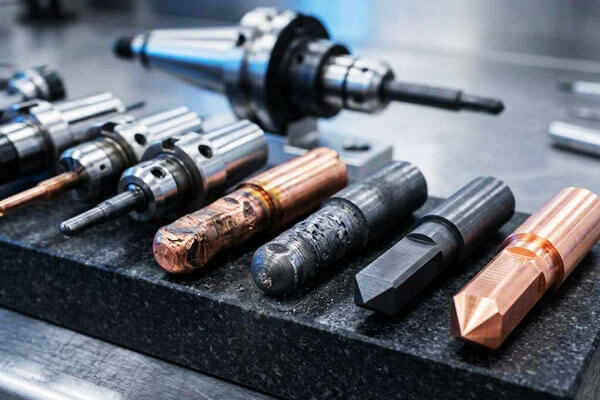
Materiales de electrodos
| Material | Propiedades clave | Ventajas | Limitaciones | Aplicaciones típicas |
| Grafito | Alta conductividad eléctrica; desgaste; buena maquinabilidad; punto de fusión alto. | Excelente para desbaste; bajo desgaste de electrodos; buen acabado superficial; rentable. | Frágil; puede producir polvo fino; requiere herramientas de corte especializadas. | Cavidades del molde; muere; desbaste y acabado. |
| Cobre | Excelente conductividad eléctrica; buena conductividad térmica; fácil de mecanizar. | Bueno para terminar; acabado superficial fino; fácil de galvanizar. | Mayor desgaste que el grafito.; menor tasa de eliminación de material. | Refinamiento; pequeñas cavidades; rasgos delicados. |
| Cobre-tungsteno | Alto punto de fusión; excelente resistencia al desgaste; buena conductividad térmica. | Excelente resistencia al desgaste; bueno para acabados finos; dimensiones estables. | Caro; difícil de mecanizar. | Acabado de precisión; electrodos pequeños; aplicaciones de alto desgaste. |
Plata-Tungsteno |
Excelente conductividad; punto de fusión alto; buena resistencia al desgaste. | Desgaste muy bajo; excelente acabado. | Muy caro. | Acabado de alta precisión; aplicaciones de alto valor. |
| Tungsteno | Punto de fusión muy alto; excelente resistencia al desgaste. | Desgaste muy bajo; buen acabado. | Extremadamente caro; difícil de mecanizar. | Aplicaciones especializadas de alta precisión. |
5. Exactitud, Acabado superficial y capacidad de mecanizado
Una de las principales fortalezas de Electroerosión por plomo es su capacidad para combinar un alto control dimensional con el mecanizado de geometrías que son difíciles o imposibles de producir de manera eficiente utilizando herramientas de corte convencionales..
Precisión dimensional
Con modernos equipos CNC Sinker EDM y un proceso bien controlado, tolerancias dimensionales en el rango de pocas micras a varias decenas de micras son alcanzables para geometrías adecuadas.
El resultado final depende en gran medida de la compensación del desgaste de los electrodos., control térmico, estabilidad dieléctrica, y metodología de inspección.
| Parámetro | Capacidad típica | Consideraciones de ingeniería |
| Tolerancia dimensional | ±0,005–0,02 mm | Se pueden lograr tolerancias más estrictas en condiciones de acabado optimizadas. |
| Tolerancia de alta precisión | Aproximadamente ±0,002–0,005 mm | Generalmente requiere condiciones térmicas controladas., electrodos de precisión, y pases finales dedicados |
| Precisión de posicionamiento | Aproximadamente ±0,003–0,01 mm | Depende de la configuración de la máquina, calibración de ejes, y configuración de la pieza de trabajo |
| Repetibilidad | Aproximadamente ±0,002–0,005 mm | Fuertemente influenciado por la condición de la máquina y la estabilidad del proceso. |
| Precisión electrodo-cavidad | Normalmente entre varios micrómetros y decenas de micrómetros. | Depende de la inspección del electrodo., compensación de desgaste, y control de vía de chispas |
Acabado superficial
La electroerosión por inmersión produce una superficie característica compuesta de cráteres de descarga microscópicos..
La rugosidad de la superficie está controlada principalmente por la energía de descarga.: Los pulsos de mayor energía producen cráteres más grandes y profundos., mientras que los pulsos de acabado de menor energía generan una textura superficial más fina.
A continuación se muestran los rangos típicos de rugosidad superficial alcanzables..
| Rugosidad superficial Ra | Aproximadamente. Aspereza (µin) | Condición típica de mecanizado | Uso típico |
| 0.2–0.4 µm | 8–16 µmin | Acabado de muy baja energía | Moldes de precisión, Superficies de herramientas de calidad óptica que requieren un pulido adicional. |
| 0.4–0,8 µm | 16–32 µmin | Acabado fino | Cavidades del molde, troqueles de precisión, superficies funcionales |
| 0.8–1.6 µm | 32–63 µmin | Acabados generales | Herramientas de precisión generales y componentes de ingeniería. |
| 1.6–3.2 µm | 63–125 µmin | Mecanizado de media energía | Cavidades preliminares y superficies donde la rugosidad moderada es aceptable. |
| >3.2 µm | >125 µin | Desbaste de alta energía | Eliminación de material a granel antes del acabado. |
La calidad final de la superficie no está determinada únicamente por la corriente.. Duración del pulso, intervalo de pulso, polaridad, lavado dieléctrico, material del electrodo, material de la pieza de trabajo, y el número de pasadas finales
Capacidad de mecanizado
La electroerosión por penetración es particularmente valiosa cuando el componente contiene caries profundas, costillas estrechas, bolsillos intrincados, pequeños radios internos, transiciones geométricas nítidas, o contornos tridimensionales complejos.
| Característica | Capacidad típica | Consideraciones de ingeniería |
| Tamaño mínimo de característica | Aproximadamente 0,05–0,10 mm | Altamente dependiente de la fuerza del electrodo, enrojecimiento, relación de aspecto, y descargar energía |
| Radio interno pequeño | Aproximadamente 0,05–0,15 mm | Limitado por la geometría del electrodo y el desgaste del electrodo. |
| Rasgos profundos y estrechos | Relaciones de aspecto de aproximadamente 10:1–20:1 son posibles | El lavado se vuelve cada vez más difícil a medida que aumenta la profundidad. |
| Profundidad de la cavidad | Hasta aproximadamente 100–200 mm o más | Limitado principalmente por el diseño del electrodo., enrojecimiento, carrera de la máquina, y geometría de la cavidad |
Cavidades 3D complejas |
Excelente | Las geometrías complejas de los electrodos pueden reproducir formas de cavidades muy complejas |
| Mecanizado de acero endurecido | Excelente | Particularmente ventajoso después del tratamiento térmico. |
| Características internas nítidas | Excelente | Más práctico que las herramientas rotativas convencionales para muchas geometrías internas |
| Cavidades ciegas | Excelente | Una aplicación importante de la electroerosión por inmersión |
| Costillas finas y ranuras estrechas. | Excelente | Requiere un diseño cuidadoso de los electrodos y una energía de descarga controlada. |
6. ¿Qué materiales se pueden mecanizar mediante electroerosión por penetración??
Una ventaja importante de electroerosión por plomo (Mecanizado por descarga eléctrica) es su capacidad para mecanizar materiales eléctricamente conductores independientemente de su dureza o resistencia mecánica.
| Familia de materiales | Materiales típicos | Idoneidad | Aplicaciones típicas de electroerosión por penetración |
| Aceros para herramientas | H13, D2, T7, P20, 4140, 4340 | Excelente | moldes de inyección, Stamping muere, golpes, formando cavidades, herramientas endurecidas |
| Aceros inoxidables | 304, 316, 17-4PH, 440do | Excelente | Componentes médicos, herramientas de precisión, piezas aeroespaciales, equipo de procesamiento de alimentos |
| superaleaciones | Inconel 625, Inconel 718, Hastelloy, Waspaloy | Excelente | Componentes aeroespaciales, herramientas relacionadas con turbinas, equipo de procesamiento químico |
| Aleaciones de titanio | Ti-6Al-4V y otras aleaciones conductoras de titanio | Excelente | Piezas aeroespaciales, componentes medicos, Cavidades y herramientas de precisión. |
Carburos cementados |
WC-Co y otros grados de carburo conductor | Excelente | herramientas de corte, componentes resistentes al desgaste, golpes, muere, herramientas de precisión |
| Aleaciones de cobre | Cobre, latón, bronce, cobre berilio | Excelente | Componentes electricos, cavidades de precisión, contactos, componentes de transferencia de calor |
| Aleaciones de aluminio | 6061, 7075 y otros grados conductores | Bien | Prototipos, moldes, componentes de precisión de bajo volumen, cavidades complejas |
| Otros materiales conductores | Ciertas aleaciones y compuestos conductores especiales. | Dependiente de la aplicación | Herramientas especializadas y componentes difíciles de mecanizar. |
7. Electroerosión por plomo vs.. Electroerosión por hilo frente a. Mecanizado CNC
Electroerosión por plomo, electroerosión por hilo, y el mecanizado CNC son todas tecnologías de fabricación de precisión., pero eliminan material de maneras fundamentalmente diferentes.
| Criterio | Electroerosión por plomo | Electroerosión por hilo | Mecanizado CNC |
| Eliminación de materiales | Erosión por descarga eléctrica | Erosión por descarga eléctrica | Corte mecánico |
| Estampación | Electrodo moldeado | Electrodo de alambre continuo | herramientas de corte |
| Requisito de materiales | eléctricamente conductivo | eléctricamente conductivo | Materiales generalmente mecanizables |
| Lo mejor para | Caries, agujeros ciegos, características 3D complejas | Perfiles, tragamonedas, contornos, cortes pasantes | Piezas prismáticas y rotativas generales. |
| Materiales duros | Excelente | Excelente | Dependiente de la herramienta |
| Cavidades ciegas | Excelente | Normalmente no es adecuado | Bien, dependiente de la geometría |
| Geometría interna compleja | Excelente | Acceso limitado por cable | Moderado a excelente |
Esquinas internas afiladas |
Muy bien, dependiente del electrodo | Excelente | Limitado por el diámetro de la herramienta |
| 3Mecanizado de cavidades D | Excelente | Limitado | Bueno con mecanizado multieje |
| Tasa de eliminación de material | Moderado | Moderado | Generalmente alto |
| Acabado superficial | Excelente con pases finales. | Excelente con pases finales. | Excelente, Dependiendo de las herramientas |
| Fuerza de corte física | Esencialmente ninguno | Esencialmente ninguno | Significativo |
| Desgaste de electrodos/herramientas | Se produce desgaste del electrodo. | El alambre se consume continuamente. | Desgaste de herramientas de corte |
| Aplicaciones típicas | Moldes, muere, golpes, caries | Perfiles de precisión, tragamonedas, golpes | Ejes, carcasas, platos, componentes estructurales |
8. Ventajas y limitaciones de la electroerosión por penetración
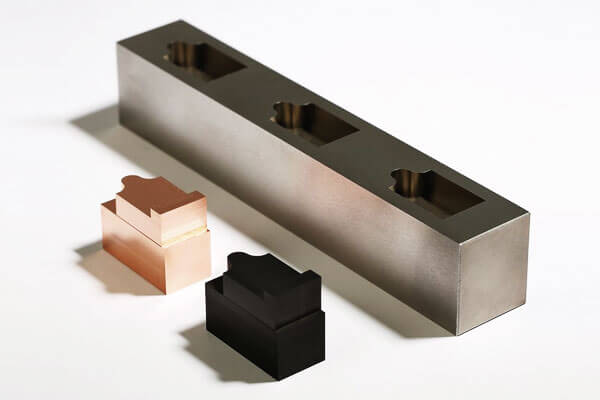
Ventajas clave
- Mecanizado independiente de la dureza: Corta acero endurecido, carburo y superaleaciones tan fácilmente como el acero dulce; El mecanizado se puede realizar después del tratamiento térmico para evitar la distorsión..
- Capacidad de cavidades 3D complejas: Produce geometrías internas., Esquinas afiladas y nervaduras profundas que no se pueden lograr con cortadores giratorios..
- Fuerzas de corte cero: Sin contacto mecánico significa que no hay desviación., sin charla, sin rebabas ni tensiones de corte residuales, incluso para paredes ultrafinas y elementos delicados.
- Precisión extremadamente alta: Logra tolerancias a nivel de micras con excelente repetibilidad para producción de gran volumen..
- Acabado superficial superior: Capaz de producir superficies con calidad de espejo que eliminan el pulido manual para muchas aplicaciones de moldes.
- Altamente automatizable: Admite producción nocturna desatendida con cambiadores automáticos de electrodos y monitoreo durante el proceso.
Limitaciones inherentes
- Sólo materiales conductores: No se pueden mecanizar cerámicas no conductoras, vidrio o la mayoría de los plásticos.
- Menor tasa de eliminación de material: La eliminación de material a granel es más lenta que el fresado.; Más económico para acabado y características complejas en lugar de desbaste..
- Costo del electrodo y tiempo de entrega.: Los electrodos personalizados añaden costos de diseño y fabricación, especialmente para trabajos de precisión con múltiples electrodos.
- Capa de refundición superficial: El desbaste de alta energía crea una fina capa resolidificada y una zona afectada por el calor.; Las pasadas de acabado lo reducen pero no lo eliminan por completo..
- Mayor inversión de capital: Las máquinas de electroerosión por penetración de precisión tienen costos de compra y operación más altos que los centros de fresado estándar.
- Gestión de fluidos y residuos.: El fluido dieléctrico requiere filtración y manejo adecuado de los lodos residuales..
9. Aplicaciones de la electroerosión por penetración
La electroerosión por penetración se utiliza ampliamente donde los métodos de corte convencionales encuentran limitaciones en la dureza del material., geometría de la cavidad, accesibilidad de funciones, o detalle interno.
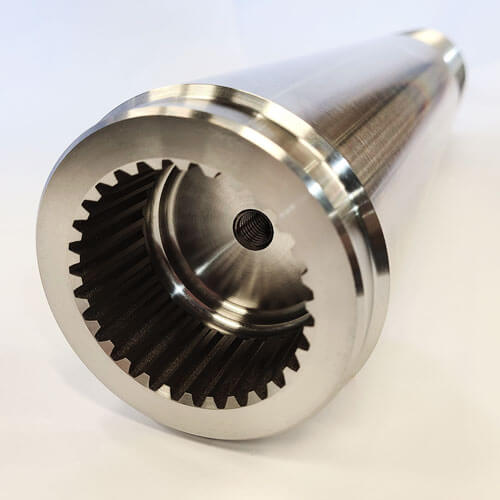
Fabricación de moldes y matrices
La fabricación de moldes es una de las aplicaciones más importantes de Sinker EDM.
moldes de inyección, moldes de compresión, moldes de fundición a presión, y otros sistemas de herramientas contienen frecuentemente cavidades profundas, costillas estrechas, superficies texturizadas, y geometrías internas complejas.
La electroerosión es particularmente valiosa después del tratamiento térmico porque los aceros endurecidos para moldes se pueden mecanizar sin las fuerzas de corte asociadas con el fresado..
Herramientas de precisión
Golpes, troqueles formadores, extrusión muere, Herramientas de estampado, y los insertos de precisión a menudo requieren tolerancias dimensionales estrictas y características internas afiladas..
La electroerosión por penetración permite la producción de cavidades complejas que requerirían múltiples herramientas de corte especializadas o que podrían ser inaccesibles mediante el mecanizado convencional..
Componentes aeroespaciales
La fabricación aeroespacial frecuentemente implica alta resistencia., aleaciones resistentes al calor y geometrías internas complejas.
La electroerosión por penetración se puede utilizar para herramientas especializadas., componentes relacionados con la turbina, accesorios de precisión, y materiales conductores difíciles de mecanizar.
Fabricación médica
Las herramientas médicas de precisión y los componentes metálicos seleccionados pueden requerir características extremadamente finas., cavidades complejas, y tolerancias estrictas.
La electroerosión por penetración es especialmente adecuada para la fabricación de moldes., herramientas de formación, y componentes de precisión especializados.
Industrias Automotriz y Energética
El proceso se utiliza para herramientas de transmisión., componentes del sistema de combustible, troqueles de precisión, piezas relacionadas con turbinas, y equipos industriales de alto rendimiento.
Componentes electrónicos y de microprecisión
Las técnicas de microerosión por electroerosión y electroerosión por inmersión de precisión pueden producir ranuras pequeñas, caries, conectores, y otras características conductoras finas donde las herramientas convencionales pueden ser demasiado grandes o mecánicamente frágiles.
10. Conclusión
La electroerosión por penetración es mucho más que una simple alternativa al fresado de materiales duros..
Es un principio de fabricación fundamentalmente diferente que convierte la energía eléctrica en geometría de precisión., permitiendo formas y combinaciones de materiales que ningún proceso de corte mecánico puede lograr.
Su combinación única de independencia de dureza., fuerzas de corte cero, La capacidad de cavidades complejas y la calidad de la superficie con acabado de espejo lo hacen irreemplazable en la fabricación de herramientas y troqueles., aeroespacial, dispositivos médicos e ingeniería de precisión.
El proceso conlleva compensaciones inherentes.: tasas de eliminación de material más bajas, Las consideraciones sobre el desgaste de los electrodos y la necesidad de piezas de trabajo conductoras significan que no es la solución óptima para todas las tareas de mecanizado..
Cuando se aplica correctamente, para materiales endurecidos, Cavidades internas complejas y aplicaciones de alta precisión: la electroerosión por penetración ofrece un rendimiento que ningún otro proceso de fabricación puede igualar..
Como tecnología generadora, Los sistemas de control y automatización siguen avanzando., La electroerosión por penetración se expandirá aún más hacia la microfabricación., aplicaciones médicas y de semiconductores,
y flujos de trabajo de producción híbridos integrados, reforzando su posición como uno de los procesos fundamentales de la fabricación de precisión moderna.
Preguntas frecuentes
¿Cuál es la diferencia entre electroerosión por penetración y electroerosión por hilo??
La electroerosión por inmersión utiliza un electrodo moldeado para mecanizar cavidades ciegas y geometrías internas complejas..
La electroerosión por hilo utiliza un alambre en movimiento continuo para cortar material eléctricamente conductor y se utiliza principalmente para perfiles., golpes, muere, y funciones completas.
¿Por qué se utilizan habitualmente el grafito y el cobre como electrodos de electroerosión??
Ambos materiales ofrecen buena conductividad eléctrica y maquinabilidad..
El grafito se utiliza ampliamente para electrodos complejos y aplicaciones de electroerosión a alta temperatura., mientras que el cobre puede proporcionar una excelente reproducción de detalles y calidad de superficie en condiciones de mecanizado adecuadas..
¿La electroerosión daña la superficie de la pieza de trabajo??
La electroerosión produce una superficie afectada térmicamente y puede formar una capa refundida.. Con parámetros de acabado adecuadamente controlados, la capa afectada se puede minimizar.
Los componentes críticos pueden requerir inspección o acabado de superficie adicional.
¿Qué tan precisa es la electroerosión por plomo??
Las máquinas de electroerosión por penetración de producción de alta precisión suelen tener tolerancias dimensionales de ±0,002 a ±0,005 mm para la mayoría de las funciones., con máquinas de ultraprecisión capaces de alcanzar ±0,001 mm en condiciones controladas.
La precisión depende de la estabilidad de la máquina., Control de temperatura y gestión adecuada del desgaste de los electrodos..
Can Sinker EDM de acero endurecido a máquina?
Sí. La electroerosión por penetración puede mecanizar cualquier material conductor., independientemente de la dureza. Esta es una de sus principales ventajas respecto al mecanizado convencional..
¿Es cara la electroerosión por penetración??
las herramientas (fabricación de electrodos) es caro, y el tiempo de la máquina es costoso debido a la lenta eliminación del material.
Sin embargo, para geometrías complejas y materiales duros, La electroerosión por penetración suele ser la opción más rentable.

