
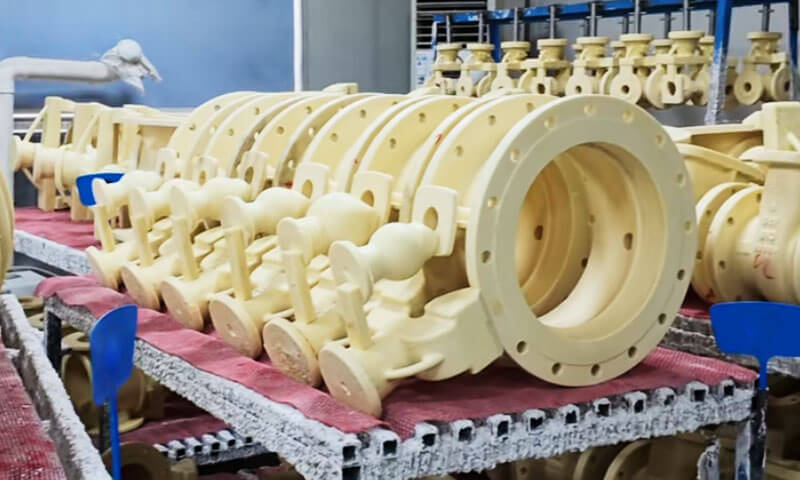
En el fundición a la cera perdida comercio, la cera no es solo un consumible. Es la base de la precisión dimensional., acabado superficial, y rendimiento.
He visto colapsar un patrón de cera a baja temperatura en un taller caluroso., y he visto un patrón de cera de temperatura media que produce miles de piezas de precisión con apenas un rechazo..
La diferencia no es el marketing.. es quimica, control de procesos, y saber qué herramienta utilizar para cada trabajo.
Los términos “cera de baja temperatura” y “cera de temperatura media” son nombres antiguos de talleres..
Estrictamente hablando, se refieren a materiales de patrón clasificados por estabilidad térmica y punto de fusión.
Hoy, la familia incluye a base de cera, a base de colofonia, a base de plástico, soluble en agua, y materiales de patrones rellenos, además de nuevas ceras de fabricación aditiva.
Pero la antigua división entre cera de baja y media temperatura sigue siendo una de las distinciones más prácticas en el piso de fundición..
Este artículo explica esa distinción desde el punto de vista de un ingeniero de procesos., conserva los datos clave, y le brinda un marco claro para elegir entre ellos.
1. ¿Cómo clasificamos los materiales de patrones??
En el casting de inversiones, Los materiales de patrones se clasifican comúnmente utilizando dos métodos.: Estabilidad térmica y punto de fusión., o composición del material base.
La clasificación por estabilidad térmica y punto de fusión divide los materiales de patrón en bajos, medio-, y categorías de alta temperatura.
Los materiales de baja temperatura generalmente tienen puntos de fusión inferiores a 70°C., los materiales de temperatura media se encuentran entre 70 y 100 °C, y los materiales de alta temperatura tienen puntos de fusión superiores a 100°C.
Esta es la clasificación más comúnmente utilizada cuando los ingenieros de fundición analizan la cera de baja y media temperatura..
La clasificación por composición del material base incluye a base de cera., a base de colofonia, a base de plástico, soluble en agua, y materiales de patrones rellenos.
La fundición a la cera perdida moderna también utiliza materiales de creación rápida de prototipos diseñados para la fabricación aditiva..
Aunque las referencias técnicas pueden agrupar estas categorías de manera diferente, El principio subyacente es distinguir los materiales según sus constituyentes primarios y características de procesamiento..
Para este artículo, Nos centramos en la primera clasificación.: cera de baja y media temperatura, con cera de alta temperatura mencionada para contexto.
| Clasificación | Punto de fusión típico | Estabilidad térmica (Referencia) | Compatibilidad típica del sistema Shell | Método de formación típico | Reutilizabilidad |
| Baja temperatura patrón material | Por debajo de 70°C | relativamente bajo (alrededor de 30°C) | silicato de sodio | formación de pasta, métodos de moldeo manuales o simples | Generalmente alto |
| Temperatura media patrón material | 70–100 ° C | Mejor (alrededor de 35°C) | Sol de sílice | Inyección en estado líquido mediante una máquina de inyección de cera. | Generalmente bueno |
| A alta temperatura patrón material | Por encima de 100°C | Generalmente alto | Sol de sílice o sistemas de cubierta especializados | Procesos especializados de conformado y remoción. | Generalmente limitado; dependiente de la formulación |
Nota: Los valores de temperatura para la estabilidad térmica son cifras de referencia tradicionales., límites de funcionamiento no universales.
El rendimiento real depende de la formulación del material y las condiciones del proceso.. La compatibilidad y reutilización de la carcasa también deben verificarse para el material y el sistema de producción específicos..
En el casting tradicional, Una regla general común es que los materiales de patrones de baja temperatura se utilizan a menudo con sistemas de cubierta de silicato de sodio., mientras que los materiales de temperatura media se combinan comúnmente con capas de sol de sílice.
Este es un punto de partida útil., pero la selección final debe tener en cuenta la geometría del patrón., requisitos dimensionales, propiedades de la cáscara, y condiciones de desparafinado.
3. Cera de baja temperatura en fundición a la cera perdida
Composición y propiedades básicas
Los materiales de patrones de baja temperatura generalmente tienen puntos de fusión inferiores a 70 °C..
Un ejemplo tradicional utilizado en algunas operaciones de fundición a la cera perdida consiste en 50% cera de parafina y 50% ácido esteárico.
Esta formulación ilustra las características de los materiales convencionales de baja temperatura., aunque las formulaciones industriales reales varían según el fabricante y la aplicación.
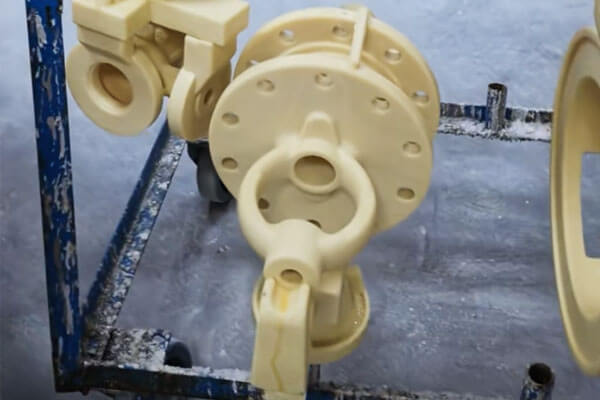
Las características principales incluyen:
- Resistencia relativamente baja y resistencia limitada a la deformación..
- Menor estabilidad térmica, con aproximadamente 30°C citado como nivel de temperatura representativo en las descripciones tradicionales.
- Contracción relativamente alta y mayor sensibilidad dimensional a los cambios en la temperatura ambiente..
- Un acabado superficial de patrón comparativamente grueso en condiciones de procesamiento tradicionales..
- Preparación sencilla y coste de material relativamente bajo..
- Buen potencial de recuperación y reutilización al momento de la recolección., filtración, y los procedimientos de control de calidad se gestionan adecuadamente.
El valor citado de 30°C debe entenderse como una referencia tradicional para la estabilidad térmica., no como temperatura máxima de servicio universal.
La deformación real puede comenzar a diferentes temperaturas según la formulación., geometría del patrón, cargando, y tiempo de exposición.
Proceso de fabricación de patrones
Los materiales tradicionales de baja temperatura a menudo se preparan en una condición pastosa o semisólida y se forman utilizando equipos relativamente simples o métodos manuales..
Dependiendo de la formulación y sistema de producción, Los patrones se pueden presionar en troqueles., formado a través de herramientas especializadas, o producido utilizando otras técnicas de moldeo a baja temperatura.
Comparado con los sistemas de inyección de temperatura media, Los procesos tradicionales de baja temperatura pueden requerir equipos menos complejos..
Esto puede reducir la inversión inicial y hacerlos prácticos para fundiciones con geometrías de patrones relativamente simples y requisitos de producción sensibles a los costos..
Sin embargo, La menor resistencia y estabilidad térmica de estos materiales crean limitaciones..
Secciones delgadas, Funciones no compatibles durante mucho tiempo, y los detalles intrincados pueden ser más susceptibles a la deformación durante el manejo y montaje del patrón..
También pueden ocurrir cambios dimensionales si los patrones experimentan temperaturas de almacenamiento inconsistentes o exposición prolongada a ambientes cálidos..
Para el ingeniero de fundición, esto significa que el diseño del patrón, condiciones de almacenamiento, y los procedimientos de manipulación deben compensar las limitaciones del material..
Compatibilidad con Shell Systems y desparafinado
Tradicionalmente se han utilizado materiales de patrones de baja temperatura con vidrio soluble, o silicato de sodio, sistemas de carcasa adherida.
Los sistemas de carcasa de vidrio soluble son atractivos debido a su costo relativamente bajo y sus sencillos requisitos de producción.. Los patrones de baja temperatura pueden ser compatibles con estos sistemas cuando la formulación del patrón y el proceso de construcción del armazón coinciden adecuadamente..
La desparafinación se puede realizar con agua caliente u otros métodos adecuados., dependiendo del material del patrón y del sistema de carcasa. El procedimiento exacto debe tener en cuenta la resistencia de la carcasa., volumen del patrón, expansión térmica, y el riesgo de agrietamiento durante la eliminación del patrón.
Donde falla
La debilidad es la estabilidad térmica.. Aproximadamente 30°C estabilidad térmica, un patrón de cera a baja temperatura puede ablandarse o distorsionarse en una sala de inspección cálida, durante el transporte, o en un taller sin aire acondicionado. La contracción es grande, entonces la consistencia dimensional es pobre. La rugosidad de la superficie es gruesa, lo que limita el acabado final de la fundición. Las aletas finas y los bordes afilados son difíciles de sujetar..
Por experiencia: si la temperatura de su taller no está controlada, La cera de baja temperatura te castigará en verano.. Verás distorsión del patrón., deriva dimensional, y mayor chatarra. No es culpa de la cera. Es el entorno del proceso..
4. Cera de temperatura media en fundición a la cera perdida
Composición y propiedades básicas
Los materiales de patrón de temperatura media generalmente tienen puntos de fusión entre 70°C y 100°C.. Los tipos comunes incluyen materiales a base de cera de colofonia y materiales de patrones rellenos..
En comparación con las formulaciones tradicionales de baja temperatura, Los materiales de temperatura media generalmente ofrecen mayor resistencia., mejor estabilidad térmica, menor contracción, y consistencia dimensional mejorada.

Sus características típicas incluyen:
- Mayor resistencia mecánica y mejor resistencia a la deformación del patrón..
- Estabilidad térmica mejorada, con aproximadamente 35°C citado como nivel de referencia representativo en las descripciones tradicionales.
- Menor contracción y mejor estabilidad dimensional..
- Acabado superficial con patrón más fino cuando se procesa en condiciones adecuadas.
- Buena replicación de características intrincadas del troquel..
- Compatibilidad con moldeo por inyección en estado líquido y producción automatizada de patrones..
Como ocurre con la cifra de 30°C para materiales de baja temperatura., El valor citado de 35°C es una referencia tradicional y no una clasificación universal de materiales.. El rango de temperatura utilizable real depende de la formulación., comportamiento de ablandamiento, condiciones de carga, y precisión dimensional requerida.
Moldeo por inyección y precisión de patrones
Los materiales de temperatura media se procesan habitualmente mediante máquinas de inyección de cera.. El material se calienta a una condición de procesamiento adecuada., inyectado en un troquel de precisión, y se deja enfriar lo suficiente antes de retirar el patrón..
Este proceso admite una producción repetible y es particularmente valioso cuando la fundición requiere una geometría compleja., espesor de pared consistente, finos detalles de la superficie, o control dimensional preciso.
Desde la perspectiva de un ingeniero de producción, Una de las ventajas clave de los materiales de temperatura media es su capacidad para reproducir la geometría del troquel manteniendo al mismo tiempo la resistencia adecuada durante el manejo y el ensamblaje del patrón..
Sin embargo, La buena precisión del patrón no se puede atribuir únicamente al material.. Presión de inyección, temperatura del material, temperatura de muerte, Tiempo de enfriamiento, diseño de activación, y la técnica de eliminación de patrones influyen en el resultado final.. La configuración inadecuada del proceso aún puede causar variaciones en la contracción, alabeo, defectos superficiales, o inconsistencia dimensional.
Compatibilidad con sistemas Silica-Sol Shell
Los materiales de patrón de temperatura media se utilizan frecuentemente con sistemas de revestimiento cerámico adheridos con sol de sílice.. Las cubiertas de sol de sílice se aplican ampliamente cuando las piezas fundidas requieren un buen acabado superficial., precisión dimensional, y propiedades fiables de la carcasa.
El material del patrón y el sistema de carcasa deben ser compatibles durante todo el ciclo de producción.. Durante la construcción del caparazón, El patrón debe mantener su forma mientras se aplica la lechada de cerámica y se seca la cáscara.. Durante la desparafinación, El patrón debe eliminarse sin causar tensión excesiva o agrietamiento en la carcasa de cerámica..
Dependiendo de la formulación del material y del equipo de fundición., La desparafinación puede utilizar agua caliente., vapor, o sistemas basados en microondas. No todas las formulaciones de temperatura media son adecuadas para todos los métodos de eliminación., por lo que el proceso debe seguir las recomendaciones del proveedor del material y los parámetros operativos validados por la fundición..
El lado del costo
La cera de temperatura media es más cara que la cera de baja temperatura.. El material del patrón en sí cuesta más., el inyector de cera requiere inversión de capital, y el control del proceso es más exigente. Pero el panorama del costo total suele ser mejor debido a un mayor rendimiento., chatarra inferior, y menos problemas posteriores.
He visto proyectos cambiar de cera de baja temperatura a temperatura media y reducir los desechos relacionados con los patrones a más de la mitad.. El costo de la cera subió; el costo total bajó.
4. Cera de alta temperatura: Una breve nota para el contexto
La cera a alta temperatura tiene un punto de fusión superior 100°C. Las principales familias son colofonia-plástico., plástico, y materiales de patrones a base de sal. Ofrecen alta resistencia, buena estabilidad térmica, y baja contracción, pero el proceso de producción es complejo, el material generalmente no es reutilizable, y la desparafinación requiere disparo rápido, agua, o disolventes orgánicos. El costo es alto.
Los materiales de patrones solubles en agua y los materiales de patrones de impresión 3D también entran en esta amplia categoría de alta temperatura en la práctica.. Una nota clásica del libro de texto es importante: Los materiales de patrón de alta temperatura tienen una gran expansión térmica., y durante el desparafinado la cáscara puede agrietarse debido a una resistencia insuficiente. Ese es un riesgo real, no es teorico.
Para la mayoría de piezas fundidas de acero inoxidable de gran tamaño, la cera de temperatura media es el punto de referencia de calidad práctico. La cera de alta temperatura es para casos especiales..
5. Baja temperatura vs.. Cera de temperatura media: Diferencias clave
La diferencia fundamental entre las dos categorías no es simplemente la temperatura a la que se funden..
Es la forma en que sus propiedades mecánicas y térmicas afectan la producción de patrones y el posterior proceso de fundición a la cera perdida..
Comparación lado a lado
| Criterio de comparación | Material de patrón de baja temperatura | Material de patrón de temperatura media |
| Rango típico de punto de fusión | Por debajo de 70°C | 70–100 ° C |
| Formulación tradicional representativa. | 50% parafina + 50% ácido esteárico | Formulaciones rellenas o a base de cera de colofonia |
| Fortaleza | relativamente bajo | Generalmente más alto |
| Estabilidad térmica | Más bajo; aproximadamente 30°C citados en las descripciones tradicionales | Mejor; aproximadamente 35°C citados en las descripciones tradicionales |
| Contracción | relativamente alto | relativamente bajo |
| Estabilidad dimensional | Más sensible a la temperatura ambiente | Generalmente más estable |
| Acabado superficial | Relativamente grueso en procesos tradicionales. | Se puede lograr un acabado más fino con inyección controlada |
| Producción de patrones | Puede utilizar métodos simples de formado o prensado. | Comúnmente utiliza moldeo por inyección controlada. |
Requisitos del equipo |
A menudo relativamente simple | Normalmente requiere equipos de inyección y un control de proceso más estricto. |
| Recuperación de materiales | A menudo económico y práctico. | Posible, pero depende de los controles de formulación y recuperación. |
| Costo relativo | Generalmente más bajo | Generalmente más alto |
| Sistema de concha común | Carcasa unida con vidrio soluble | Carcasa adherida a sílice-sol |
| Énfasis de aplicación típica | Piezas fundidas relativamente sencillas y económicas | Piezas fundidas de precisión con características complejas o tolerancias más estrictas. |
Estas son tendencias generales., no reglas absolutas. Las formulaciones modernas pueden diferir sustancialmente, y la selección de materiales debe basarse en las propiedades medidas, datos del proveedor, y pruebas de producción en lugar del nombre de la categoría solo.
Fuerza y resistencia a la deformación
La resistencia del patrón afecta si un conjunto de cera puede soportar la manipulación., puerta, edificio de conchas, y transferencia entre etapas de producción sin perder su geometría prevista.
Los materiales de baja temperatura tienen una resistencia relativamente baja., paredes tan delgadas, proyecciones largas, y los detalles no respaldados requieren un manejo cuidadoso.
Los materiales de temperatura media generalmente proporcionan una mejor resistencia a la deformación., haciéndolos más adecuados para patrones complejos y producción repetible.
Sin embargo, un patrón más fuerte no es automáticamente un patrón mejor.
Rigidez excesiva, comportamiento de contracción inadecuado, o una mala liberación del troquel puede introducir otros problemas de fabricación.. La formulación completa del material debe coincidir con el diseño del patrón..
Estabilidad térmica y consistencia dimensional
Los patrones de fundición a la cera perdida pueden experimentar cambios de temperatura durante el almacenamiento., asamblea, edificio de conchas, y manejo.
Si el material del patrón es sensible a la temperatura., Los cambios dimensionales pueden afectar la fundición terminada..
Los materiales de baja temperatura generalmente muestran una mayor sensibilidad a las condiciones ambientales..
Los materiales de temperatura media tienden a proporcionar una mejor estabilidad dimensional., aunque su rendimiento real todavía depende de la formulación, condiciones de almacenamiento, y control de procesos.
Para componentes con tolerancias dimensionales ajustadas, La estabilidad dimensional debe evaluarse mediante mediciones de patrones y estudios de capacidad del proceso en lugar de inferirse únicamente a partir de la clasificación del punto de fusión..
Acabado superficial y replicación de detalles
La calidad de la superficie del patrón es un factor que influye en la calidad de la superficie de la carcasa cerámica y, al final, el casting.
Los materiales de temperatura media procesados mediante inyección controlada pueden reproducir detalles finos del troquel y lograr una superficie de patrón relativamente suave..
Esto es particularmente valioso para piezas de fundición de acero inoxidable con contornos complejos., superficies funcionales, y tolerancias de mecanizado limitadas.
Los materiales de baja temperatura aún pueden producir patrones satisfactorios para muchas aplicaciones., pero los métodos de formación tradicionales y la geometría del patrón menos estable pueden limitar la consistencia que se puede lograr en los detalles finos..
También es importante reconocer que la superficie final de fundición depende de toda la cadena del proceso., incluyendo la condición del troquel, preparación de lechada, tamaño de partícula refractaria, secado de conchas, disparo, torrencial, y limpieza posterior al vaciado.
6. Cómo la selección de cera afecta la calidad de la fundición a la cera perdida
La selección del material del patrón es una decisión previa que tiene consecuencias a lo largo de todo el proceso de producción..
Una formulación inadecuada puede aumentar los defectos., reducir el rendimiento, y crear trabajos de mecanizado o acabado adicionales.
Contracción del patrón y dimensiones de fundición
La contracción del patrón afecta las dimensiones transferidas del troquel al patrón y eventualmente a la pieza fundida..
Los materiales de baja temperatura generalmente exhiben una mayor contracción y una mayor sensibilidad a la variación de temperatura., por lo que su comportamiento dimensional debe ser cuidadosamente controlado.
Los materiales de temperatura media generalmente proporcionan una menor contracción y una mejor estabilidad dimensional..
Sin embargo, Las fundiciones aún deben tener en cuenta las dimensiones del troquel., contracción del patrón, comportamiento del caparazón, contracción por solidificación de la aleación, y posterior tratamiento térmico o mecanizado.
Recomendación práctica: Para componentes de precisión, Establecer compensación dimensional utilizando datos de producción medidos.. No confíe en un margen de contracción genérico sin verificar el proceso completo.
Deformación del patrón y agrietamiento de la concha
Un patrón que se deforma durante la manipulación o la construcción del armazón puede producir errores dimensionales y espesores inconsistentes del armazón..
Durante la desparafinación, La expansión térmica y las características de eliminación del material del patrón también pueden influir en las tensiones impuestas sobre la carcasa cerámica..
La relación no es simplemente que un material con un punto de fusión más alto siempre causa una tensión mayor o menor en la cáscara..
Expansión de patrón, reblandecimiento, drenaje, fuerza de la cáscara, tasa de calentamiento, y el método de desparafinado juegan un papel importante.
Para reducir el riesgo, las fundiciones deberían:
- Controlar la temperatura de almacenamiento del patrón y los procedimientos de manipulación..
- Evite la carga innecesaria en funciones de patrón delgadas o sin soporte.
- Optimice el secado de la cáscara y garantice una resistencia adecuada de la cáscara antes del desparafinado..
- Validar temperatura de desparafinado, presión, y velocidad de calentamiento para el material seleccionado.
- Inspeccione las carcasas en busca de grietas y otros defectos antes de verterlas..
Defectos superficiales y tolerancias de mecanizado
La rugosidad y los defectos de la superficie del patrón se pueden transferir a la carcasa y a la fundición..
Los materiales de temperatura media pueden ayudar a lograr una superficie de patrón más fina, pero no pueden compensar los troqueles dañados, mala preparación de la pulpa, o secado inadecuado de la cáscara.
Para fundiciones de inversión que requieren alta calidad superficial, La fundición debe gestionar la calidad del patrón., preparación de concha cerámica, y condiciones de vertido como un sistema integrado.
Los márgenes de mecanizado deben determinarse de acuerdo con los requisitos funcionales y la capacidad del proceso., en lugar de utilizarse como sustituto para controlar los defectos aguas arriba.
7. Notas prácticas sobre el taller
Controlar la temperatura del taller.
La cera a baja temperatura con una estabilidad térmica de 30 °C es sensible al calor del verano..
La cera a temperatura media a 35°C es mejor pero no inmune. El aire acondicionado o el almacenamiento controlado no es un lujo; es parte del proceso.
No mezcle sistemas de cera.
Las ceras de baja y media temperatura tienen diferentes requisitos de recuperación y desparafinado.. La contaminación cruzada provoca saponificación., inclusiones, y defectos de la cáscara. Mantenlos separados.
Trate en serio la cera recuperada.
La recuperación de cera a temperatura media requiere un asentamiento adecuado, filtración, y tratamiento ácido. La cera recuperada mal tratada es una fuente oculta de defectos en los patrones.
Combina la cera con la cáscara, no solo al dibujo.
Un patrón de cera a temperatura media en una cubierta de silicato de sodio no coincide. Un patrón de cera a baja temperatura en una capa de sol de sílice también es un desajuste. El par cera-aglutinante es un sistema.
Validar con una prueba.
Antes de realizar una ejecución de producción, moldear un patrón de muestra, medirlo, guárdalo, descárgalo, y viértelo. Los datos superan a la opinión.
8. Conclusión
Los materiales de patrón de baja y media temperatura difieren en sus rangos de punto de fusión, fortaleza, estabilidad térmica, contracción, acabado superficial, y requisitos de procesamiento.
Materiales de baja temperatura, normalmente por debajo de 70°C, oferta de bajo costo, producción relativamente simple, y buen potencial de recuperación.
Materiales de temperatura media, generalmente entre 70°C y 100°C, proporcionar mayor resistencia, mejor estabilidad dimensional, menor contracción, y replicación de patrones más finos bajo condiciones de inyección adecuadas.
La vieja regla del ingeniero todavía se mantiene: une la cera con la concha, el requisito de fundición, y el ambiente del taller.
haz eso, y la cera hará su trabajo. ignorarlo, y ninguna cantidad de ajustes en el proceso salvará la ejecución.
Preguntas frecuentes
¿Cuál es la principal diferencia entre la cera de baja y media temperatura??
La cera a baja temperatura se derrite por debajo de los 70 °C y tiene poca estabilidad térmica. (alrededor de 30°C).
La cera de temperatura media se derrite entre 70 y 100 °C y tiene mejor estabilidad térmica. (alrededor de 35°C), mayor resistencia, y reproducción superficial más fina.
¿Por qué la cera de temperatura media es más cara??
El material del patrón cuesta más., el inyector de cera requiere inversión de capital, y el control de procesos es más exigente. Sin embargo, un mayor rendimiento y una menor cantidad de desechos a menudo compensan el costo.
¿Se puede recuperar la cera a temperatura media??
Sí, pero la recuperación requiere una solución adecuada, filtración, y tratamiento. La cera recuperada mal tratada provoca defectos.
¿Qué cera da mejor acabado superficial??
Cera de temperatura media, especialmente con inyección de líquido, Proporciona un acabado superficial más fino y una mejor reproducción de los detalles del patrón..

