He pasado la mayor parte de mi vida laboral en salas de fundición de precisión..
He visto una carcasa que parecía perfecta en el secadero fallar en el autoclave; He visto una carcasa de silicato de sodio barata que ahorra dinero en la cotización y lo pierde dos veces en la chatarra..
Y he visto una línea de sol de sílice bien controlada producir grandes piezas fundidas de acero inoxidable que los clientes apenas tenían que tocar después del granallado..
Para piezas fundidas de acero inoxidable de gran tamaño, la carcasa no es un consumible periférico. Es la base de la precisión dimensional., calidad de la superficie, y rendimiento.
En la industria de fundición de precisión de China, cuatro rutas de fabricación de conchas son ampliamente utilizadas:
- A. Cáscara de silicato de sodio
- B. cáscara compuesta
- do. Cáscara de sol de sílice con cera de baja temperatura.
- D. Cáscara de sol de sílice con cera de temperatura media.
Las primeras tres rutas generalmente utilizan patrones de cera a baja temperatura.. Desde el punto de vista de la calidad del casting, el silicato de sodio es el más débil; el composite y el sol de sílice (cera de baja temperatura) se encuentran en el medio; sol de sílice: la cera a temperatura media da el mejor resultado.
Desde el punto de vista del coste del shell, el silicato de sodio es el más barato, mientras que la cera de sol de sílice y temperatura media es la más cara.
Este artículo compara estas cuatro rutas desde la perspectiva de un ingeniero de fundición, no un catálogo..
1. Por qué es importante la fabricación de carcasas para piezas de fundición de acero inoxidable de gran tamaño
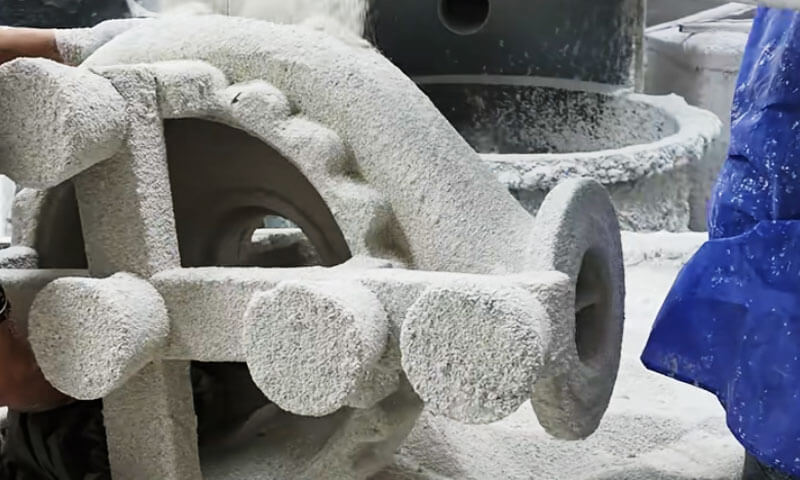
La carcasa de cerámica sirve como molde negativo y contenedor estructural para el metal fundido..
Su rendimiento afecta directamente a la calidad de la superficie., precisión dimensional, solidez interna, y rendimiento de producción de la pieza fundida terminada.
Para componentes grandes de acero inoxidable, cinco características de la cáscara merecen especial atención.

Resistencia a altas temperaturas y resistencia a la fluencia
El acero inoxidable generalmente se vierte a una temperatura relativamente alta., dependiendo del grado de aleación, geometría de fundición, y práctica de fundición.
La carcasa cerámica debe mantener suficiente resistencia mecánica durante el precalentamiento., torrencial, y solidificación.
Una carcasa con una resistencia inadecuada a las altas temperaturas puede deformarse bajo el peso del metal fundido..
Esto puede causar desviaciones dimensionales., espesor de pared desigual, abultamiento local, o distorsión de superficies mecanizadas críticas.
La resistencia a la fluencia es igualmente importante. Las carcasas cerámicas experimentan una carga sostenida a temperaturas elevadas, y su comportamiento de deformación puede influir en la precisión dimensional incluso cuando no se produce una fractura inmediata..
Esta es una de las razones por las que las carcasas unidas con sol de sílice generalmente funcionan mejor que las carcasas unidas con silicato de sodio en aplicaciones exigentes de fundición de gran tamaño..
Permeabilidad y evacuación de gases.
Durante el vertido, El aire y otros gases dentro de la cavidad del molde deben escapar a medida que el metal fundido llena la carcasa..
Humedad, cera residual, y los productos de descomposición del aglutinante también pueden contribuir a defectos relacionados con el gas..
Si la permeabilidad de la cáscara es insuficiente, Los gases pueden quedar atrapados y causar porosidad., espiráculos, o relleno incompleto.
Secciones de paredes delgadas, pasajes estrechos, y las geometrías complejas del impulsor son particularmente sensibles a estas condiciones.
La permeabilidad depende de varios factores.:
- Distribución del tamaño de partículas refractarias y forma del grano..
- Espesor de la capa frontal y número de capas de la cubierta..
- Contenido de aglutinante y relación polvo-líquido..
- Condiciones de secado y cocción..
- La presencia de cera residual., humedad, u otros contaminantes.
Una carcasa de alta calidad debe proporcionar un equilibrio adecuado entre resistencia y permeabilidad al gas..
Aumentar el contenido de aglutinante o producir una capa superficial excesivamente densa puede mejorar ciertos aspectos de la integridad de la cubierta al tiempo que restringe la evacuación de gas..
Acabado superficial y precisión dimensional
La capa frontal entra en contacto directo con el acero inoxidable fundido y determina en gran medida la condición de la superficie fundida..
Su calidad refractaria, distribución de partículas, comportamiento de humectación, y la resistencia a las reacciones del metal-molde influyen en la rugosidad de la superficie y la formación de defectos.
Para alta precisión fundiciones de inversión, La rugosidad de la superficie alrededor de Ra 0,8–4,3 μm y los grados de tolerancia dimensional CT3–CT5 se citan en la comparación técnica original para aplicaciones exigentes..
Estas cifras deben entenderse como puntos de referencia dependientes del proceso y no como garantías universales., particularmente para piezas fundidas grandes.
Las piezas fundidas de acero inoxidable de tamaño mediano y grande con requisitos de superficie menos exigentes pueden no justificar el costo adicional de un sistema de cubierta de cera y sol de sílice a temperatura media..
En tales casos, Los procesos de cera a baja temperatura o de carcasa compuesta pueden ofrecer una mejor economía general.
Resistencia al choque térmico e integridad de la carcasa
Las piezas fundidas de gran tamaño imponen cargas térmicas sustanciales sobre la carcasa.. Calentamiento desigual, humedad residual, secado insuficiente, desparafinado rápido, y las condiciones de cocción inadecuadas pueden generar tensiones térmicas.
El agrietamiento de la cáscara puede provocar la penetración del metal., aletas, defectos dimensionales, o rechazo total del casting.
Para componentes pesados, reparar o reemplazar una carcasa defectuosa también desperdicia una cantidad considerable de mano de obra, energía, y tiempo de producción.
Por lo tanto, un proceso robusto de fabricación de cáscaras requiere un secado controlado., disparo uniforme, materiales refractarios adecuados, y un espesor de la carcasa adaptado a la masa y geometría de la pieza fundida.
Costo de producción y tiempo de entrega
El proceso de fabricación de conchas afecta más que el coste directo de los materiales cerámicos.
También determina los requisitos laborales., inversión en equipos, consumo de energía, utilización del espacio, y el tiempo necesario para liberar un conjunto de patrón para verter.
Para un impulsor o cuerpo de válvula grande que pese decenas de kilogramos, un proceso que ahorra una pequeña cantidad de material refractario pero requiere varios días adicionales de secado puede no ser económico.
En cambio, Un sistema de carcasa premium puede estar justificado cuando su mayor precisión dimensional y su menor tasa de rechazo reducen sustancialmente los costos de calidad y mecanizado posteriores..
Por lo tanto, el proceso más económico es aquel que ofrece la calidad de fundición requerida al menor costo total de fabricación., no necesariamente el que tiene el menor costo de material de carcasa.
2. Descripción general de los cuatro procesos de fabricación de conchas
Los cuatro procesos difieren principalmente en la química del aglutinante., materiales refractarios de capa frontal, construcción de carcasa de respaldo, requisitos del patrón de cera, y controles de producción.
| Proceso | Sistema aglutinante | Sistema de cera típico | Principales ventajas | Principales limitaciones |
| Cáscara de silicato de sodio | silicato de sodio | Cera de baja temperatura | Bajo costo, ciclo corto, alta permeabilidad, eliminación de cáscara relativamente fácil | Menor resistencia a altas temperaturas, calidad menos estable, mayor variación dimensional |
| cáscara compuesta | Sol de sílice en capas faciales.; silicato de sodio en capas de respaldo | Cera de baja temperatura | Mejor calidad de superficie que las carcasas de silicato de sodio convencionales; ciclo de producción relativamente corto | El rendimiento de la carcasa de respaldo sigue limitado por el silicato de sodio |
Cáscara de sol de sílice con cera de baja temperatura. |
Sol de sílice en todo el sistema de cáscara. | Cera de baja temperatura | Buena resistencia de la cáscara, estabilidad dimensional, calidad de la superficie, y adaptabilidad a piezas fundidas de gran tamaño | Mayor costo y ciclo de secado más largo. |
| Cáscara de sol de sílice con cera de temperatura media | Sol de sílice en todo el sistema de cáscara. | Cera de temperatura media | Alta precisión dimensional, buen acabado superficial, Bajo potencial de defectos en condiciones controladas. | Altos costos de cera y equipo.; Mayores requisitos de inversión y operación. |
3. Cáscara de silicato de sodio: Barato, Probado, Pero la calidad es limitada
Fabricación de cáscaras de silicato de sodio tiene una historia de producción de casi 60 años en China. Todavía representa aproximadamente 70% de fábricas chinas de fundición de precisión.
Eso no es porque produzca las mejores piezas fundidas.. es porque es barato, rápido, y perdonando.
Durante las décadas, Las mejoras en los materiales refractarios de respaldo y los nuevos endurecedores han duplicado con creces la resistencia de la carcasa..
Procesabilidad de la fundición, precisión dimensional, y el rendimiento ha mejorado. Las cáscaras de silicato de sodio todavía tienen una gran participación de mercado y han reemplazado algunas piezas fundidas en arena extranjeras en los pedidos de exportación por lotes..
Las ventajas son reales: bajo costo, ciclo de producción corto, buen comportamiento de nocaut, y alta permeabilidad. Ningún otro proceso de cáscara iguala al silicato de sodio en esos puntos..
Pero la calidad de la fundición (rugosidad de la superficie), recuento de defectos, precisión dimensional, producir, y tasa de fracaso, es peor que las otras tres rutas.

Los problemas centrales
La debilidad fundamental es el propio aglutinante.. El silicato de sodio contiene un alto nivel de Na₂O.
Su resistencia a altas temperaturas y resistencia a la fluencia están muy por debajo de las de las capas de sol de sílice: solo aproximadamente 1/30 a 1/60 de sol de sílice.
Debido a esto, Muchas fundiciones utilizan materiales de bajo costo., Arena de cuarzo de baja calidad y harina con mala clasificación de tamaño de partículas para las capas de respaldo..
Los endurecedores todavía se limitan en gran medida a cloruro amónico. Bajo esas condiciones, simplemente no se pueden lograr piezas fundidas de precisión de alta calidad.
El segundo problema es el control de procesos.. La producción de conchas varía mucho de un lote a otro. Muchos talleres carecen de un control estricto de los parámetros del proceso..
El endurecedor es corrosivo, El equipo de extracción de polvo a menudo está desgastado., y pocos talleres tienen temperatura-, humedad-, y entornos con polvo controlado.
Preparación del recubrimiento, endurecimiento, el secado, y la desparafinación rara vez se controlan según los estándares operativos de la industria: viscosidad, peso específico, concentración de endurecedor, y el pH no se controlan a tiempo.
Temperatura del secadero, humedad, y la velocidad del aire a menudo no están controladas. Como resultado, alto- o el clima de baja temperatura y las estaciones húmedas pueden producir chatarra por lotes.
En otras palabras, Muchas fábricas permanecen al nivel de un taller manual., Confiar en la experiencia en lugar del control de calidad científico..
Ésta es una razón clave por la que las piezas fundidas de silicato de sodio han tenido una calidad inestable., altas tasas de rechazo, y altas tasas de fracaso durante décadas.
Dirección de mejora
Primero, reemplace la harina de arena de cuarzo ordinaria de baja calidad con micropolvo de sílice de alta pureza, como el cuarzo veteado.
Utilice un distribución bimodal del tamaño de partículas de polvo de cuarzo redondeado para preparar la suspensión de capa frontal.
Esto mejora la estabilidad termoquímica de la cara y permite una alta proporción de polvo a líquido..
En un ejemplo de producción, con silicato de sodio de módulo 3.4 y densidad 1.28 gramos/cm³, la relación polvo-líquido alcanzada 2.7.
Después del molino de bolas húmedo, sedimentación en un solo tanque, separación magnética, y tratamiento de agua desionizada, el redondeado, bimodal, El polvo de alta pureza tuvo un mejor rendimiento que un polvo mezclado artificialmente..
Segundo, Mejorar el control de calidad in situ y seguir los estándares nacionales.. Separar el revestimiento, estuco, y zonas de endurecimiento procedentes del secadero de cáscaras.
Controlar la temperatura y la humedad en el primero.; mejorar la eliminación de polvo y la protección contra la corrosión en este último. Esto estabiliza la calidad de la carcasa y mejora el entorno de trabajo..
Tercero, reemplace la primera y segunda capas de calcita y silicato de sodio con una sol de calcita-sílice capa de cara y transición, Eliminando completamente el endurecedor de silicato de sodio y cloruro de amonio de las capas frontales y de transición..
Los cálculos de costos mostraron que el costo de fundición aumentó solo en 0.46 yuanes/kg, mientras que el ciclo de formación de la cáscara siguió siendo comparable al de una cáscara de silicato de sodio.
4. Cáscara de sol de sílice con cera de baja temperatura: La ruta pragmática del medio
La ruta del sol de sílice y la cera a baja temperatura se adapta bien al mercado chino.
Es especialmente adaptable para piezas fundidas alrededor 1 kg, y particularmente alrededor 5 kg y superiores, piezas fundidas de peso medio, donde ofrece mayor flexibilidad y ventajas que la cera de temperatura media..
Para la mayoría de piezas fundidas medianas y grandes, aspereza de la superficie, precisión dimensional, y los requisitos de tolerancia no son extremadamente altos.
No es necesario utilizar cera de temperatura media con un punto de fusión alto.. La cera a temperatura media requiere una inyección de cera a alta presión (arriba) 6–7 MPa—o inyección de cera líquida.
Eso significa una gran inversión en equipos.. Grueso, Los patrones de cera pesados a temperatura media son propensos a encogerse., deformación, y mayor costo.
La cera a baja temperatura es fácil de formar., requiere equipo simple, y la diferencia de rugosidad del patrón de cera no es grande.
En comparación con las conchas compuestas, esta ruta da una calidad más estable, especialmente precisión dimensional. No contiene silicato de sodio., entonces la cáscara tiene buenas propiedades a alta temperatura.
Después de sinterizar aproximadamente 1,500°C, la carcasa tiene alta permeabilidad y fuerte resistencia a la fluencia.
Se puede utilizar para piezas de pared delgada y piezas complejas de tamaño medio-grande., y también para piezas pesadas hasta 60–100 kilos—carcasas de bombas, impulsores, carcasas deflectoras de agua, cuerpos de bombas, cuerpos de válvulas, y componentes similares.
Para piezas medianas, grandes o pesadas de paredes gruesas, El vertido de carcasa con horquilla o carcasa elevadora directamente delante del horno puede lograr un alto rendimiento.
Problemas
Primero, porque se utiliza cera a baja temperatura, la mayoría de las conchas se desparafinan en agua.
Los residuos saponificados inevitablemente ingresan en la carcasa, especialmente cuando las carcasas de composite y de silicato de sodio se desparafinan en el mismo tanque de agua, lo que provoca inclusiones en la superficie y una tasa de falla ligeramente mayor.. Esta es la principal debilidad..
Segundo, el largo ciclo de formación de conchas es el mayor inconveniente. Para piezas pesadas con agujeros profundos o ranuras profundas, cada capa puede necesitar 24–47 horas de secado.
A 60 kg impulsor de doble canal a menudo requiere 10–15 días de fabricación de conchas. Cualquier zona ciega sin secar puede provocar la redisolución del sol de sílice durante el desparafinado con agua y provocar grietas en la cáscara..
Tercero, el costo es aproximadamente 5 veces la de una cubierta de silicato de sodio, aproximadamente 6,000 yuanes por tonelada de piezas fundidas para hacer conchas—y 18% más alto que una cáscara compuesta. Por lo tanto, el coste de fundición es relativamente alto..
Dirección de mejora
Para evitar inclusiones saponificadas provenientes de ceras a baja temperatura procesadas de manera incompleta y de compartir el mismo tanque de agua caliente con carcasas de composite o silicato de sodio., usar desparafinado con vapor en 0.3–0,5 MPa y 130–140°C en lugar de desparafinar con agua.
Esto evita inclusiones de saponificación y agrietamiento de la cáscara..
Si se utiliza desparafinado con agua caliente, agregar 1–3% en volumen de ácido clorhídrico industrial al agua, y después de desparafinar, enjuague las conchas con agua caliente que contenga ácido para reducir los residuos saponificados..
No comparta el mismo tanque con silicato de sodio o carcasas compuestas.. Cambie el agua o elimine la cera por separado para reducir la materia saponificada que ingresa a la cáscara..
Para tratamiento de cera recuperada, usar 3–5% en volumen de ácido sulfúrico en el agua hirviendo, con suficiente tiempo de ebullición y sedimentación.
en invierno, la temperatura del agua dura es baja, El silicato de sodio y las cubiertas compuestas contienen más Na₂O., y la saponificación de la cera es más grave.
Agregue más ácido sulfúrico a la cera recuperada.. Después del tratamiento con cera, La adición inmediata de poliéter también es importante..
Para acortar el ciclo de formación de conchas., usar sol de sílice de secado rápido. Este proceso está madurando.. El tiempo de secado de cada capa se puede reducir en aproximadamente medio.
Para piezas grandes, cada capa, excepto la capa final, solo necesita aproximadamente 3 horas. El tiempo de fabricación de conchas puede disminuir de 62 horas para 24 horas.
Para piezas medianamente pesadas, la reducción es aproximadamente 60% en comparación con el sol de sílice convencional.
El precio de mercado es sólo 20–30% más, y esa prima se puede recuperar reduciendo el espacio, consumo de calor, y mayor rendimiento. El sol de sílice de secado rápido es una dirección inevitable para la reforma de la cáscara del sol de sílice.
Para reducir costos, La ruta más efectiva es reemplazar el circón con cuarzo fundido o cuarzo sintético para el refractario de la capa frontal. El circón representa aproximadamente 65% del costo total de la cáscara del sol de sílice.
Reemplazar el circón con calcita o cuarzo redujo el costo de la carcasa. 6,000 yuanes/t fundición a 2,210 yuanes/t, a 55.8% reducción. Para piezas medianamente pesadas, La arena/harina de cuarzo fundido está reemplazando gradualmente a la arena/harina de circón..
5. Cáscara de sol de sílice con cera de temperatura media: El punto de referencia de calidad
Sol de sílice y cera de temperatura media es la ruta de fundición de precisión más común a nivel internacional. Proporciona la mejor calidad de fundición y la menor tasa de fallos..
Es especialmente adecuado para piezas medianas y extragrandes que requieren una alta rugosidad superficial.Ra 0,8–4,3—y alta precisión dimensional—CT3-CT5.
Debido a límites de equipos y costos., sin embargo, rara vez se utiliza para piezas medianamente pesadas en el 5–100 kilos rango.

Problemas
Primero, costo. El costo de Shell es aproximadamente 8 veces el del silicato de sodio, y sobre 20% más alto que cera a baja temperatura y sol de sílice.
Las razones principales son los mayores costos del material de cáscara y cera., consumo de energía del equipo mucho mayor, y mayor inversión en equipos.
Segundo, El ciclo de producción es similar al del sol de sílice y cera a baja temperatura y mucho más largo que el del silicato de sodio o las cubiertas compuestas..
Tercero, para 5–60 kilogramos piezas fundidas de peso medio, cera líquida a temperatura media a 63–75°C y alta presión de inyección de aproximadamente 7.1–8,0 MPa es necesario.
Los patrones de cera de paredes delgadas son propensos a encogerse.. La precisión dimensional no es especialmente alta..
Dado que las piezas medianamente pesadas no requieren la misma precisión dimensional y rugosidad que las piezas grandes, sol de sílice: rara vez se selecciona cera de temperatura media para ellos.
Dirección de mejora
Controlar los costos manteniendo la calidad., después de solucionar la mala humectabilidad de la calcita con cera de temperatura media, reemplazar el circón con cuarzo sintético o cuarzo fundido es claramente la dirección.
El cuarzo fundido tiene un coeficiente de expansión lineal de sólo 5 × 10⁻⁷/°C, y su precio es solo 1/6 el del circón. Exterior, El cuarzo fundido se está expandiendo gradualmente en aplicación..
El sol de sílice de secado rápido para acortar el ciclo de la cáscara es una dirección común en la industria.
Desarrollar cera doméstica de temperatura media o mejorar la cera de parafina-poliéter de baja temperatura es una tarea importante.
La clave es resolver el problema del tratamiento de la cera recuperada para que las propiedades de la cera permanezcan estables durante la producción..
6. Carcasa compuesta: Un compromiso, No es una respuesta final
Para superar las debilidades de las cáscaras de silicato de sodio., Muchas fábricas ahora utilizan sol de circón y mullita-sílice para la primera y segunda capa., manteniendo el proceso de silicato de sodio original para las capas de respaldo.
Este es un compromiso que combina la buena procesabilidad del sol de sílice con el bajo costo y el ciclo corto del silicato de sodio..
En comparación con las cubiertas de silicato de sodio., Los cascos compuestos mejoran considerablemente la procesabilidad de la fundición.: menor rugosidad, menos defectos superficiales, y menor tasa de fracaso.
Se pueden utilizar para acero inoxidable., acero resistente al calor, y otros aceros de alta aleación. El ciclo de producción es mucho más corto que el del sol de sílice y cera a baja temperatura y similar al del silicato de sodio..
Problemas clave
Primero, porque las capas de respaldo retienen el aglutinante de silicato de sodio, La resistencia general a altas temperaturas y la resistencia a la fluencia de la cubierta son menores que las de una cubierta de sol de sílice..
La temperatura de sinterización de la carcasa se limita a menos 960°C. Arriba 800°C, la deformación de la cáscara aumenta en 30%.
Una capa de sol de sílice se puede sinterizar hasta aproximadamente 1,500°C y no se deforma antes de esa temperatura.
Por lo tanto, La precisión dimensional de las piezas fundidas de carcasa compuesta., incluyendo tolerancias, es inferior a las cáscaras de sol de sílice.
Al verter piezas fundidas grandes 10 kg, capas adicionales de sol de sílice, generalmente al menos 2 más capas—son necesarios para obtener resistencia a altas temperaturas y evitar la deformación..
Segundo, Las dos primeras capas son el factor principal que afecta la permeabilidad de la cáscara.. El cambio de silicato de sodio a sol de sílice reduce drásticamente la permeabilidad general de la cáscara.
Cuando la temperatura de sinterización es baja y el tiempo de mantenimiento es insuficiente, porosidad de gas, misaderos, y a menudo se producen cierres fríos.
Por lo tanto, las carcasas compuestas son difíciles de usar para piezas de paredes delgadas. re ≤ 3 milímetros, grandes partes, y partes extra grandes debajo aproximadamente 60 kg.
Porque la resistencia a altas temperaturas es menor que la del sol de sílice., puede resultar chatarra. En otras palabras, La permeabilidad de la cubierta compuesta es menor que la de las cubiertas de silicato de sodio y sol de sílice..
Tercero, La calidad de la cubierta compuesta es más estable que la del silicato de sodio pero menos estable que la del sol de sílice.. Las capas de respaldo todavía contienen aglutinante de silicato de sodio..
Para controlar el costo, Muchas fábricas todavía utilizan productos de bajo costo., refractarios inestables como arcilla y arena granular. El control del proceso es similar al del silicato de sodio., entonces la estabilidad de la calidad es pobre.
Para piezas pesadas alrededor 10 kg y grandes partes debajo 1 kg, Las tasas de rechazo y falla son más altas que con las cubiertas de sol de sílice..
Cuatro, porque las conchas compuestas utilizan circonio caro para la capa facial, El costo de la cáscara es 6.3 veces el del silicato de sodio.
Si se utiliza arena/harina de mullita para las capas de respaldo, El costo de la cáscara es casi el mismo que el del sol de sílice, solo alrededor de 1 yuanes/kg de fundición diferencia. La ventaja del bajo costo no es significativa..
Quinto, las conchas compuestas no pueden utilizar cera a temperatura media. La cera a temperatura media no se puede desparafinar en agua caliente..
En un autoclave en 171° C y 0.6 MPa, La resina damar de temperatura media reacciona fuertemente con el silicato de sodio y el endurecedor residual en las capas de respaldo., formando una sustancia saponificada pegajosa de color blanco que no se puede reciclar sin tratamiento.
Las cáscaras de sol de sílice pueden usar tanto bajas- y cera a temperatura media sin este problema.
En resumen, la carcasa compuesta es una mejora con respecto al silicato de sodio. Es mejor en procesabilidad de fundición., producir, y tasa de fracaso, pero sigue siendo fundamentalmente diferente de una capa de sol de sílice.
Además de un ciclo de producción más corto y un coste de carcasa ligeramente inferior, Su calidad y confiabilidad de fundición son inferiores a las del sol de sílice..
Dirección de mejora
Primero, reemplace la arena de circón con calcita para el refractario de la capa frontal. La procesabilidad de la fundición no depende completamente del refractario de la capa frontal.; Está estrechamente relacionado con el aglutinante y también con el patrón de cera: rugosidad del patrón de cera y residuo saponificado..
Las carcasas compuestas solo pueden usar cera a baja temperatura y se usan principalmente para piezas fundidas de precisión con rugosidad media.Ra 6,3–11,5—y menor precisión dimensional—CT4-CT6.
La experiencia en producción muestra que reemplazar el sol de circonio y sílice por sol de calcita y sílice para la capa facial es totalmente factible.
Esto reduce el costo de la carcasa de 4,150–4.830 yuanes/t de fundición a 1,360 yuanes/t, solo 460 yuan más que silicato de sodio.
Segundo, Mejorar el control de calidad y el medio ambiente para la fabricación de conchas., especialmente las capas de respaldo.
Tercero, las capas de respaldo deben usar estable, apto para altas temperaturas, Refractarios relativamente baratos con contenido de humedad compatible con la capa frontal..
Se recomiendan dos materiales de respaldo comunes. Uno es el recubrimiento en polvo de cuarzo y arcilla refractaria en 60%/40%, estucado con arena granulada obtenida a partir de desechos de ladrillos de corindón triturados y desechos de ladrillos refractarios relacionados.
Está ampliamente disponible, barato, y proporciona mayor resistencia a altas temperaturas y resistencia a la fluencia que la mullita o la bauxita., en solo 1/2–1/3 el precio de la bauxita.
Se adapta a revestimientos faciales de circonio o cuarzo sintético.. El segundo es un recubrimiento en polvo granular y arcilla refractaria en una proporción de volumen de 3:7, estucado con arena granulada.
Esta opción solo es adecuada para cotilos compuestos de circonio.. Algunas fábricas utilizan arena/harina de mullita o bauxita como capas de respaldo compuestas..
Las propiedades del recubrimiento son estables., la cáscara es delgada y fácil de sinterizar, pero el costo es demasiado alto y las propiedades de alta temperatura son inferiores a las dos opciones anteriores. La bauxita tiene un mal comportamiento de knock-out..
Materiales elaborados a partir de residuos de porcelana triturados., azulejo esmaltado, o las baldosas son baratas, pero no se cocinan a alta temperatura, tener una composición compleja, muestran una fuerte tendencia a agrietarse a altas temperaturas, tener menor refractariedad, y son difíciles de derribar después del vertido, especialmente en el caso de piezas pesadas.. no son recomendables.
7. Tendencias de desarrollo futuro en la fabricación de carcasas para grandes piezas fundidas de acero inoxidable
El desarrollo de la tecnología de fabricación de carcasas se centra cada vez más en mejorar la calidad de la fundición y al mismo tiempo reducir los costes de producción., Tiempo de ciclo, e impacto ambiental.
Uso más amplio de aglutinantes de sol de sílice
Los sistemas de sílice-sol ofrecen una base técnica sólida para la fundición a la cera perdida de alta calidad debido a sus propiedades favorables de la carcasa y su potencial para una producción estable..
Su adopción más amplia depende de la reducción de las desventajas asociadas con los costos de materiales y el tiempo de secado..
Sol de sílice de secado rápido, construcción de carcasa optimizada, Y los sistemas refractarios más económicos pueden ayudar a cerrar esta brecha..
Optimización refractaria
Reemplazar el costoso circón con sílice sintética calificada o sílice fundida puede reducir los costos de material, pero las sustituciones deben preservar la compatibilidad química y la calidad de la superficie..
El desarrollo de procesos futuros debería centrarse en todo el sistema de revestimiento frontal., incluyendo la química de los aglutinantes, carga de polvo, distribución granulométrica, comportamiento de humectación, y estabilidad al secado.
Optimizar estas variables juntas es más efectivo que reducir el costo de los refractarios de forma aislada..
Secado más rápido y consistente
Aglutinantes de secado rápido, gestión mejorada del flujo de aire, humedad controlada, y un mejor monitoreo ambiental del taller puede reducir los tiempos del ciclo de fabricación de cáscaras.
El objetivo no es simplemente secar cada capa lo más rápido posible. Es lograr suficiente resistencia y estabilidad dimensional con un tiempo de espera mínimo y una variación de proceso aceptable..
Control de procesos basado en datos
Las fundiciones modernas pueden mejorar la consistencia registrando las propiedades de la lechada, condiciones de secado, recuentos de capas de concha, parámetros de desparafinado, perfiles de disparo, y resultados de inspección de fundición.
El análisis de estos registros ayuda a identificar las condiciones del proceso asociadas con las grietas de la cáscara., desviaciones dimensionales, y defectos superficiales.
Con el tiempo, esto permite ventanas operativas más confiables y reduce la dependencia de la experiencia de los operadores individuales.
Fabricación de costo total
La tendencia a largo plazo es evaluar los procesos de fabricación de corazas por el costo de producir piezas fundidas aceptadas en lugar de solo por los materiales de la coraza..
Un proceso que reduce el rechazo, tolerancias de mecanizado, y los retrasos en la entrega pueden ofrecer un mejor resultado comercial incluso cuando el coste inicial del material es mayor.
Esto es particularmente importante para piezas grandes de acero inoxidable., donde cada componente rechazado puede representar una pérdida sustancial.
8. Conclusión
Los cuatro principales procesos de fabricación de carcasas utilizados en la fundición a la cera perdida: carcasas de silicato de sodio., conchas compuestas, cáscaras de sol de sílice con cera a baja temperatura, y carcasas de sol de sílice con cera de temperatura media: cada uno ofrece diferentes ventajas en términos de calidad de fundición, costo, y ciclo de producción.
Para piezas fundidas de acero inoxidable de gran tamaño, las mejoras más efectivas son fortalecer el control de procesos, optimizar los refractarios de la capa frontal, adoptar sistemas validados de sol de sílice de secado rápido, mejorar la recuperación de cera, y seleccionar la construcción de la carcasa según la geometría de la fundición y el volumen de producción..
Al final, El mejor proceso de fabricación de conchas no es necesariamente el más barato ni el más sofisticado..
Es el proceso que produce consistentemente piezas fundidas que cumplen con los estándares de calidad requeridos al menor costo total de fabricación..
Para fundiciones que buscan mejor calidad y producción más estable, la combinación de la tecnología adecuada de sílice-sol, materiales refractarios calificados, secado controlado, y la gestión de procesos basada en datos ofrece un camino práctico hacia una inversión de mayor rendimiento.
Preguntas frecuentes
¿Qué proceso de fabricación de carcasas ofrece la mejor calidad para grandes piezas fundidas de acero inoxidable??
La cubierta de sol de sílice con cera de temperatura media proporciona la mejor calidad de fundición, precisión dimensional, y la tasa de fracaso más baja.
El sol de sílice con cera de baja temperatura es una alternativa práctica para piezas de peso medio.
¿Por qué se sigue utilizando el silicato de sodio si su calidad es inferior??
El silicato de sodio es barato., tiene un ciclo de producción corto, buen comportamiento de nocaut, y alta permeabilidad. Sigue siendo económicamente atractivo para piezas fundidas menos exigentes..
¿Por qué las prótesis compuestas no pueden usar cera a temperatura media??
Desparafinado en autoclave a 171°C y 0.6 MPa, La resina damar de temperatura media reacciona con el silicato de sodio y el endurecedor residual en las capas de respaldo., formando una sustancia saponificada pegajosa que no se puede reciclar sin tratamiento.
¿Cuál es la dirección futura para las grandes carcasas de fundición de acero inoxidable??
Las cubiertas de sol de sílice, especialmente con refractarios de bajo costo y aglutinantes de secado rápido, reemplazarán gradualmente las cubiertas de silicato de sodio y compuestos a medida que aumenten los requisitos de calidad..