
La chapa es uno de los materiales más versátiles en la fabricación moderna.. Desde paneles de carrocería de automóviles y fuselajes de aviones hasta cajas electrónicas y revestimientos de edificios, Los componentes de chapa están en todas partes..
Sin embargo, La lámina de metal por sí sola rara vez es suficiente: debe unirse para crear conjuntos., estructuras, y productos terminados.
El método utilizado para unir componentes de chapa metálica es fundamental para la resistencia., durabilidad, apariencia, y costo del producto final.
Elegir la junta de chapa adecuada no es una cuestión sencilla. La selección depende de una serie de factores.: el tipo de material y el espesor, la fuerza requerida, los requisitos estéticos, el volumen de producción, y las condiciones del servicio.
Una junta mal elegida puede provocar un fallo prematuro, reelaboración costosa, o incluso riesgos de seguridad.
Este artículo proporciona una guía completa de los tipos comunes de juntas de chapa metálica., su clasificación, y un marco de selección práctico.
1. ¿Qué es una junta de chapa metálica??
A junta de chapa Es una conexión entre dos o más componentes de chapa diseñada para mantener su posición relativa y transferir cargas mecánicas o funcionales..
Las láminas se pueden conectar a lo largo de sus superficies., bordes, esquinas, o rasgos formados.
La conexión puede ser permanente., desmontable, o enclavado mecánicamente, dependiendo del método de fabricación.
En términos de ingeniería, una junta debe considerarse una región de transferencia de carga en lugar de simplemente un punto de conexión. Las fuerzas que entran en una lámina deben transferirse a través de la junta y a la lámina contigua..
La geometría de esa ruta de carga influye fuertemente en la concentración de tensiones., deformación, vida de fatiga, y comportamiento de fracaso.
Por ejemplo, dos láminas planas se pueden unir borde con borde con una junta a tope, superpuesto con una junta de regazo, o dispuestos perpendicularmente entre sí para crear una junta en T.
Estas diferentes geometrías luego se pueden unir mediante soldadura., fascinante, tornillos, remachado, adhesivos, o costuras formadas.
2. ¿Cómo se clasifican las juntas de chapa??
Las juntas de chapa se pueden clasificar desde varias perspectivas de ingeniería.. El enfoque más práctico es considerar cómo se ensambla la junta., como se fabrica, y como transfiere cargas.
Por tipo de conexión
Según si los componentes ensamblados se pueden separar, Las juntas de chapa se dividen comúnmente en permanente, temporario, y articulaciones semipermanentes.
| Categoría | Descripción | Ejemplos típicos |
| Juntas permanentes | Diseñado para permanecer ensamblado durante toda la vida útil y generalmente requiere daños u operaciones destructivas para su remoción.. | Uniones soldadas, juntas soldadas, uniones soldadas, juntas adhesivas estructurales, juntas remachadas |
| Juntas temporales | Diseñado para montaje y desmontaje repetidos sin dañar normalmente los componentes de chapa metálica.. | Uniones atornilladas, uniones atornilladas, sujetadores mecánicos removibles |
| Articulaciones semipermanentes | se puede separar, pero la eliminación generalmente requiere herramientas, deformación, o reemplazo de parte de la articulación. | Uniones remachadas, algunos sujetadores autoperforantes, costuras de bloqueo |
La clasificación no es absoluta.. Por ejemplo, Una unión remachada normalmente se considera permanente en la fabricación., pero técnicamente un remache se puede quitar perforando o cortando.
Por lo tanto, la distinción práctica se basa en la método previsto de servicio y desmontaje, no sólo si la expulsión física es posible.
Por método de fabricación
Una segunda clasificación, más orientada a la fabricación, se basa en el proceso utilizado para crear la conexión..
| Categoría | Descripción | Ejemplos típicos |
| Uniones soldadas | Las láminas se unen principalmente mediante calor localizado., con o sin presión y metal de aporte, dependiendo del proceso de soldadura. | soldaduras MIG, soldaduras TIG, soldaduras por puntos de resistencia, soldaduras láser, soldaduras de costura |
| Juntas mecanicas | La conexión se produce a través de sujetadores., enclavamiento mecánico, o deformación plástica localizada de la lámina. | remachado, atornillado, roscado, juntas remachadas |
Juntas adhesivas |
Las superficies se unen mediante un sistema adhesivo adecuado en lugar de un sujetador mecánico convencional o un proceso de fusión.. | Epoxy, acrílico, juntas adhesivas de poliuretano |
| Juntas formadas integrales | La hoja en sí está doblada., doblado, perforado, o formado para crear la conexión, minimizar o eliminar componentes de unión separados. | Uniones de dobladillo, costuras de bloqueo, doblar las articulaciones, enclavamientos formados |
Por geometría conjunta y transferencia de carga.
Las uniones de chapa también se pueden clasificar según la disposición física de las chapas y la trayectoria de carga resultante..
Esto es particularmente importante para el diseño estructural porque la geometría determina cómo se transfieren las fuerzas a través de la conexión..
| Categoría | Descripción | Ejemplos típicos |
| Juntas superpuestas | Una hoja se superpone a otra, creando una región de conexión superpuesta. | Junta de solape soldada por puntos, junta de solape remachada, junta de solape adhesiva |
| juntas a tope | Dos hojas se juntan aproximadamente de borde a borde, generalmente en el mismo plano. | Soldadura a tope, junta a tope soldada con láser |
| Juntas de borde | Los bordes de las hojas adyacentes están conectados a lo largo de sus límites., a menudo mediante plegado, soldadura, o formando. | articulación del dobladillo, borde doblado, soldadura de borde |
juntas en T |
Una hoja se encuentra con otra aproximadamente perpendicular a ella., produciendo una configuración en forma de T. | Junta en T soldada en ángulo, junta en T fijada mecánicamente |
| Juntas de esquina | Dos hojas se encuentran en ángulo., comúnmente alrededor de 90°, para formar una esquina externa o interna. | Unión de esquina soldada, junta de esquina formada |
3. Uniones soldadas de chapa metálica
La soldadura es uno de los métodos más utilizados para crear uniones permanentes de chapa metálica.. usa calor, presión, o una combinación de ambos para establecer una conexión metalúrgica entre componentes.
El proceso de soldadura más adecuado depende del material de la chapa., espesor, geometría de la junta, calidad de soldadura requerida, volumen de producción, entrada de calor, y tolerancia dimensional.
Soldadura MIG (Gas inerte metálico)
soldadura MIG, clasificado formalmente dentro Soldadura por arco metálico con gas (GMAW), Utiliza un electrodo de alambre consumible alimentado continuamente para generar un arco eléctrico y fundir el material base..
Un gas protector protege el baño de soldadura fundida de la contaminación atmosférica..
Dependiendo de la aplicación, Los gases de protección pueden incluir mezclas a base de argón., dióxido de carbono, u otras mezclas de gases; por lo tanto, describir todos los gases de protección MIG como puramente inertes es técnicamente inexacto.

| Aspecto | Detalles |
| Proceso | Un electrodo de alambre alimentado continuamente se funde bajo un arco eléctrico para formar un baño de soldadura.. El gas protector protege el metal fundido de la contaminación atmosférica.. |
| Lo mejor para | Acero dulce, acero inoxidable, y chapa y placa de aluminio. |
| Ventajas | Alta velocidad de soldadura; alimentación continua de alambre; alta tasa de deposición; relativamente fácil de automatizar; adecuado para una amplia gama de configuraciones de juntas. |
| Limitaciones | Puede generar salpicaduras y distorsión por calor.; normalmente se requiere gas de protección; El control del proceso se vuelve más exigente en láminas muy delgadas.. |
Aplicaciones típicas |
Componentes automotrices, marcos de maquinaria, recintos, fabricación general, paréntesis, conjuntos estructurales de chapa. |
| Tipos de juntas | juntas a tope, juntas de regazo, filetes, juntas en T, y juntas de esquina. |
| Espesor del material | Comúnmente utilizado para láminas de aproximadamente 0,8 a 6 mm., aunque el alcance práctico depende del material, equipo, diseño conjunto, y parámetros de soldadura. |
| Velocidad de soldadura | Aproximadamente 20–60 cm/min para muchas aplicaciones de chapa metálica, dependiendo en gran medida del espesor del material y de la configuración del proceso. |
| Costo | Moderado. |
La soldadura MIG es particularmente atractiva cuando productividad y flexibilidad son más importantes que lograr el mínimo aporte de calor posible.
Se utiliza ampliamente en la fabricación manual y robótica porque el cable suministrado continuamente admite tasas de producción relativamente altas..
Soldadura TIG (Gas inerte de tungsteno)
soldadura TIG, o Soldadura por arco de tungsteno con gas (GTAW), Utiliza un electrodo de tungsteno no consumible para establecer el arco.. El metal de aporte, cuando hace falta, se agrega por separado.
Un gas protector inerte., normalmente argón o una mezcla adecuada a base de argón, protege el área de soldadura de la contaminación atmosférica.
TIG es valorado por su control de calor preciso, excelente apariencia de soldadura, y capacidad para producir soldaduras de alta calidad en materiales delgados.
| Aspecto | Detalles |
| Proceso | Se genera un arco eléctrico entre un electrodo de tungsteno no consumible y la pieza de trabajo.. El metal de aportación se puede agregar por separado mientras el gas protector protege la zona de soldadura.. |
| Lo mejor para | Acero inoxidable, aluminio, aleaciones de níquel, aleaciones de cobre, y lámina delgada que requiere un control térmico preciso. |
| Ventajas | Excelente calidad de soldadura; Control preciso de la entrada de calor; baja salpicadura; apariencia de soldadura limpia; adecuado para juntas críticas y visibles. |
| Limitaciones | Más lenta que la soldadura MIG; menor tasa de deposición; requiere mayor habilidad del operador; generalmente menos productivo para la fabricación de gran volumen. |
Aplicaciones típicas |
Cerramientos de acero inoxidable, equipo de procesamiento de alimentos, fabricación de precisión, componentes aeroespaciales, montajes decorativos, y tubos de pared delgada. |
| Tipos de juntas | Culata, regazo, esquina, filete, y juntas en T. |
| Espesor del material | Particularmente efectivo para láminas delgadas, comúnmente de aproximadamente 0,5 a 6 mm dependiendo del material y la configuración de la junta. |
| Velocidad de soldadura | Aproximadamente 5–30 cm/min para muchas aplicaciones manuales de chapa metálica. |
| Costo | Moderado a alto. |
A menudo se selecciona TIG cuando apariencia de soldadura, control dimensional, y calidad metalúrgica son críticos.
Su tasa de producción más lenta lo hace menos atractivo para aplicaciones de gran volumen donde la soldadura por resistencia o la soldadura láser automatizada pueden proporcionar un rendimiento sustancialmente mayor..
Soldadura por puntos por resistencia
La soldadura por puntos por resistencia une láminas superpuestas haciendo pasar una corriente eléctrica controlada a través del área de contacto mientras se aplica presión con electrodos..
La resistencia eléctrica genera calor localizado., produciendo un pepita de soldadura entre las láminas sin necesidad de metal de aportación.
Es particularmente importante en la fabricación de gran volumen porque el proceso se puede automatizar rápidamente..
| Aspecto | Detalles |
| Proceso | Se sujetan dos o más láminas superpuestas entre los electrodos.. La corriente eléctrica pasa a través de la interfaz., Generar calor de resistencia localizado que forma una pepita de soldadura bajo presión.. |
| Lo mejor para | Acero bajo en carbono, acero inoxidable, acero galvanizado, y ciertos conjuntos de láminas de aluminio.. |
| Ventajas | Extremadamente rápido; muy adecuado para la automatización; sin metal de relleno; aporte de calor general relativamente bajo; proceso de producción repetible. |
| Limitaciones | Requiere acceso adecuado a los electrodos.; destinado principalmente a hojas superpuestas; La geometría de las juntas y la acumulación de material deben controlarse cuidadosamente.. |
Aplicaciones típicas |
Estructuras de carrocería de automóviles, accesorios, armarios electricos, muebles metálicos, y conjuntos de láminas de gran volumen. |
| Tipos de juntas | Principalmente juntas solapadas y superpuestas. |
| Espesor del material | Comúnmente utilizado para láminas relativamente delgadas., con capacidad dependiendo del material y equipo. |
| Velocidad de soldadura | Normalmente, cada soldadura se puede completar en una fracción de segundo., haciendo que el proceso sea altamente productivo. |
| Costo | Bajo por articulación en altos volúmenes de producción., pero los costos de equipos y herramientas pueden ser significativos. |
Soldadura láser
Soldadura por láser Utiliza un rayo láser concentrado para producir una fusión altamente localizada en la articulación..
Su fuente de energía excepcionalmente enfocada permite altas velocidades de soldadura y una región afectada por el calor relativamente pequeña en comparación con muchos procesos de soldadura por arco convencionales..
| Aspecto | Detalles |
| Proceso | Un rayo láser enfocado entrega energía concentrada a la articulación., Derretir localmente el material y formar un enlace metalúrgico a medida que la región fundida se solidifica.. |
| Lo mejor para | Acero inoxidable, acero carbono, aluminio, y otras láminas metálicas compatibles que requieren precisión, soldadura de alta velocidad. |
| Ventajas | Alta velocidad de soldadura; soldaduras estrechas; distorsión relativamente baja; excelente repetibilidad; Muy adecuado para la automatización y la producción robótica.. |
| Limitaciones | Alto costo de equipo; requiere un ajuste preciso de las juntas y un control del proceso; Los materiales reflectantes y las geometrías complejas pueden requerir sistemas especializados.. |
Aplicaciones típicas |
Componentes de carrocería de automóvil, recintos de batería, electrónica, carcasas de precisión, intercambiadores de calor, y fabricación de precisión de gran volumen. |
| Tipos de juntas | Culata, regazo, borde, y configuraciones de filete seleccionadas. |
| Espesor del material | Particularmente efectivo para láminas delgadas y de calibre medio., con el alcance práctico determinado por la potencia del láser y el material. |
| Velocidad de soldadura | Puede oscilar entre cientos y miles de mm/min dependiendo del material, espesor, potencia del láser, y diseño conjunto. |
| Costo | Alta inversión inicial; potencialmente económico para producción de gran volumen. |
Soldadura de costura
La soldadura por costura produce una serie de soldaduras por resistencia superpuestas., comúnmente usando electrodos de rueda giratoria, para crear una junta continua o resistente a fugas.
Es especialmente útil cuando un conjunto de chapa requiere no sólo conexión mecánica sino también Sellado contra líquidos o gases..
| Aspecto | Detalles |
| Proceso | Las láminas superpuestas pasan entre electrodos giratorios mientras la corriente eléctrica y la presión crean una serie continua de pepitas de soldadura superpuestas.. |
| Lo mejor para | Hojas delgadas de acero y acero inoxidable que requieren uniones continuas o resistentes a fugas.. |
| Ventajas | Unión continua; buena capacidad de sellado; alta tasa de producción; sin metal de relleno; adecuado para la producción automatizada. |
| Limitaciones | Adecuado principalmente para configuraciones de hojas superpuestas; El acceso a herramientas y electrodos puede restringir la geometría de la junta.. |
Aplicaciones típicas |
Tanques de combustible, contenedores, conductos, batería, radiadores, y conjuntos de chapa sellada. |
| Tipos de juntas | Principalmente juntas solapadas y superpuestas. |
| Espesor del material | Generalmente adecuado para láminas delgadas., con el alcance exacto según el material y el equipamiento. |
| Velocidad de soldadura | Comúnmente desde varios cientos de mm/min hacia arriba, Dependiendo del material, espesor, y calidad de soldadura requerida. |
| Costo | Moderado a alto, con buena productividad en producción repetitiva. |
4. Juntas de chapa remachadas
Una unión de chapa remachada utiliza un sujetador mecánico llamado remache para conectar dos o más láminas..
Durante la instalación, el remache Se coloca a través de orificios alineados y se deforma o expande mecánicamente para formar una cabeza que sujeta las hojas juntas..
A diferencia de la soldadura, El remachado no requiere fundir el metal base.. Esto lo hace particularmente útil cuando es importante minimizar la distorsión térmica o cuando se unen materiales que son difíciles de soldar..

Tipos de remaches comunes
| Tipo de remache | Características | Aplicaciones típicas |
| Remache macizo | Fuerte y confiable; requiere acceso para formar la cabeza opuesta. | Aeroespacial, asambleas estructurales |
| remache ciego | Instalado desde un lado; útil donde el acceso trasero es limitado. | Cerramientos, mantenimiento, fabricación general |
| Remache autoperforante | Perfora y une mecánicamente chapa sin perforación previa en materiales adecuados.. | Estructuras ligeras para automoción. |
| remache tubular | Vástago hueco o parcialmente hueco; Requiere menos fuerza de formación que los remaches sólidos.. | Accesorios, electrónica, conjuntos de luz |
| Remache semitubular | El extremo parcialmente hueco simplifica la instalación.. | Productos de consumo, conjuntos mecánicos |
Características de las juntas remachadas
| Aspecto | Detalles |
| Proceso | Las láminas se alinean y sujetan mecánicamente instalando y deformando un remache., o mediante el uso de un mecanismo especializado de autoperforación o de remache ciego. |
| Lo mejor para | Aluminio, acero, acero inoxidable, y conjuntos de láminas de materiales mixtos donde se prefiere la unión mecánica. |
| Ventajas | sin calor; baja distorsión; adecuado para materiales diferentes; buena repetibilidad; algunos tipos requieren acceso desde un solo lado. |
| Limitaciones | Requiere agujeros o capacidad de perforación especializada para muchos tipos de remaches.; añade peso al sujetador; Crea concentraciones de estrés locales.; La extracción puede ser difícil para los remaches permanentes.. |
Aplicaciones típicas |
Estructuras aeroespaciales, ensamblajes automotrices, equipos de climatización, recintos, remolques, muebles metálicos, y trabajos de reparación. |
| Tipos de juntas | Principalmente juntas solapadas y a tope mediante placas de cubierta.. |
| Espesor del material | Depende del tipo de remache, diámetro, material, y configuración conjunta; adecuado para conjuntos de láminas delgadas a medianas. |
| Velocidad de producción | Alto cuando se utilizan sistemas de remachado automático. |
| Costo | Bajo a moderado por articulación, aunque las herramientas y los equipos automatizados pueden aumentar la inversión inicial. |
5. Uniones de chapa atornilladas y atornilladas
Las uniones atornilladas y empernadas son conexiones mecánicas extraíbles que utilizan sujetadores roscados para sujetar dos o más componentes de chapa metálica juntos.
A diferencia de las uniones soldadas o unidas con adhesivo, Normalmente se pueden desmontar para su inspección., mantenimiento, reemplazo, o reparar.
Los tornillos son particularmente comunes en ensamblajes de láminas delgadas porque los diseños autorroscantes y formadores de roscas pueden crear roscas directamente en la lámina o en un orificio preformado., mientras que los pernos y tuercas son más adecuados cuando se requieren mayores fuerzas de sujeción o desmontajes repetidos.
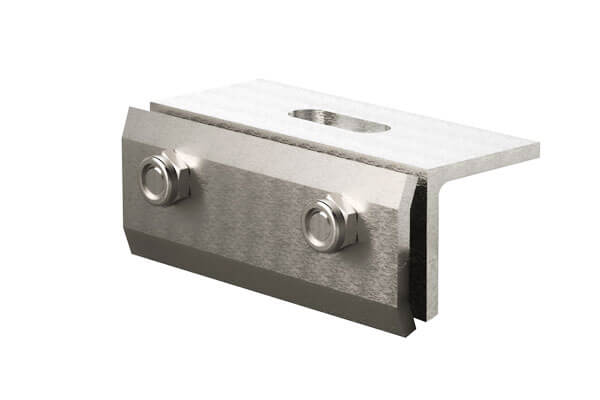
Características de las juntas atornilladas y empernadas
| Aspecto | Detalles |
| Proceso | Las hojas alineadas se conectan mediante tornillos., pernos, cojones, lavadoras, insertos roscados, u otros sujetadores mecánicos. El sujetador genera una fuerza de sujeción que mantiene unidos los componentes.. |
| Tipos | Pernos + cojones, tornillos autorroscantes, tornillos de máquina, tuercas remachables, tuercas para soldar. |
| Lo mejor para | Acero, acero inoxidable, aluminio, chapa galvanizada, y conjuntos que requieren conexiones extraíbles. |
| Ventajas | Desmontable; fácil de inspeccionar y reparar; sin aporte de calor; adecuado para muchas combinaciones de materiales; herramientas simples; bien adaptado a bajo- y producción de volumen medio. |
| Limitaciones | Los orificios de fijación reducen la sección neta de la lámina.; la vibración puede provocar que se afloje; La lámina delgada puede tener un enganche de hilo limitado o una resistencia a la extracción; Los sujetadores añaden peso y concentraciones de tensión locales.. |
Aplicaciones típicas |
Recintos eléctricos, guardias de la máquina, equipos de climatización, gabinetes, componentes automotrices, accesorios, y equipos que requieren mantenimiento regular. |
| Tipos de juntas | Regazo, culata con placa de cubierta, brida, esquina, y juntas de soporte. |
| Espesor del material | Particularmente común para conjuntos de láminas metálicas delgadas a medianas.; El espesor práctico depende del tipo de sujetador y del diseño de la junta.. |
| Velocidad de producción | Alto para sistemas automatizados de atornillado y fijación; moderado para montaje manual. |
| Costo | Bajo a moderado, dependiendo del tipo de sujetador y del nivel de automatización. |
6. Uniones remachadas y mecánicas de chapa metálica
Remachar es un proceso de unión mecánica en frío en el que las láminas superpuestas se forman localmente mediante un punzón y una matriz para crear un enclavamiento mecánico permanente.
A diferencia del remachado convencional, no se requiere sujetador separado, y a diferencia de la soldadura, El proceso esencialmente no introduce calor de fusión en la unión..
El remachado es particularmente atractivo para ensamblajes de láminas delgadas porque puede ser rápido, limpio, repetible, y altamente compatible con la producción automatizada.
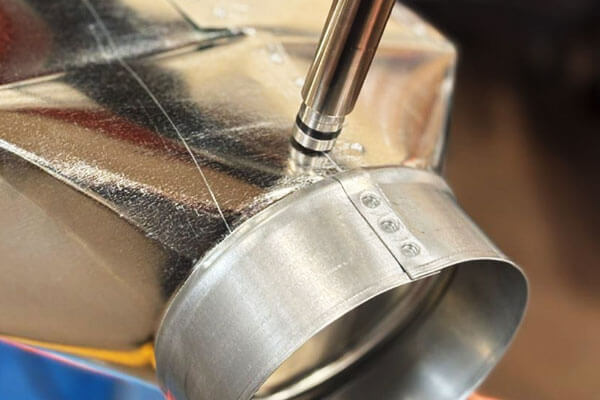
Características de las juntas de remachado
| Aspecto | Detalles |
| Proceso | Un punzón y una matriz deforman plásticamente las láminas superpuestas para crear un enclavamiento mecánico. El material fluye hacia una región socavada o entrelazada diseñada sin derretir las láminas.. |
| Lo mejor para | Aceros dúctiles, acero inoxidable, aluminio, hoja recubierta, y conjuntos de materiales mixtos seleccionados. |
| Ventajas | Sin metal de relleno ni sujetador separado; distorsión térmica muy baja; tiempo de ciclo rápido; adecuado para la automatización; puede unir materiales recubiertos; proceso relativamente limpio. |
| Limitaciones | Requiere suficiente ductilidad de la hoja.; La resistencia de la unión depende en gran medida del material y las herramientas.; restos de sangría visibles; no apto para todas las geometrías o combinaciones de materiales. |
Aplicaciones típicas |
Componentes de carrocería de automóvil, Conjuntos de climatización, accesorios, armarios electricos, muebles, y productos de chapa de gran volumen. |
| Tipos de juntas | Uniones superpuestas principalmente, incluidas configuraciones seleccionadas de bridas y esquinas. |
| Espesor del material | Especialmente adecuado para chapa fina, Con un espesor práctico determinado por la acumulación de material y las herramientas.. |
| Velocidad de producción | Muy alto; Por lo general, las uniones individuales se pueden producir rápidamente en sistemas automatizados.. |
| Costo | Bajo por junta en altos volúmenes de producción después de que se establece el herramental. |
7. Juntas de chapa metálica adheridas con adhesivo
La unión adhesiva conecta componentes de chapa metálica a través de una capa adhesiva polimérica en lugar de mediante un sujetador mecánico convencional o una soldadura por fusión..
Los adhesivos estructurales pueden transferir cargas de forma continua sobre un área unida relativamente grande., haciéndolos particularmente útiles cuando los ingenieros quieren reducir las concentraciones de tensión localizadas.
La unión adhesiva se usa ampliamente en la industria automotriz., transporte, electrónica, accesorios, y estructuras ligeras, particularmente donde la baja distorsión, superficies externas lisas, amortiguación de vibraciones, o la unión de materiales diferentes es importante.
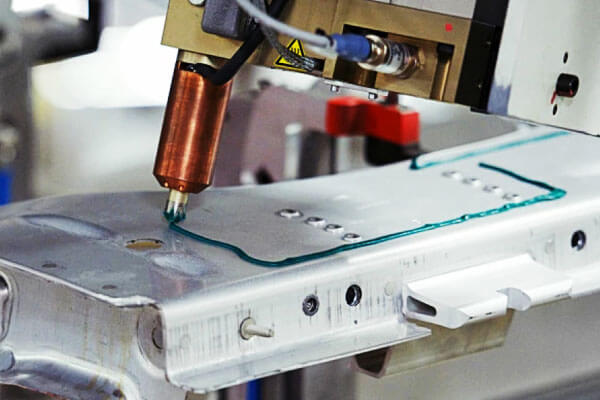
Características de las juntas adheridas con adhesivo
| Aspecto | Detalles |
| Proceso | El adhesivo se aplica entre las superficies preparadas y se cura en el tiempo especificado., temperatura, presión, o condiciones ambientales para formar la junta. |
| Tipos | Epoxy, acrílico, poliuretano, cianoacrilato. |
| Lo mejor para | Acero, acero inoxidable, aluminio, metales recubiertos, y materiales diferentes compatibles. |
| Ventajas | Distribuye el estrés en un área grande.; sin calor de fusión; baja distorsión; excelente apariencia superficial; puede sellar la junta; útil para materiales diferentes; proporciona algo de amortiguación de vibraciones. |
| Limitaciones | Requiere una preparación adecuada de la superficie.; El tiempo de curado puede afectar la productividad.; El rendimiento puede depender de la temperatura., humedad, quimicos, y envejecimiento; La inspección puede ser más difícil que con sujetadores mecánicos visibles.. |
Aplicaciones típicas |
Paneles de carrocería para automóviles, recintos de batería, Conjuntos de climatización, electrónica, accesorios, estructuras de metal compuesto, y componentes de transporte ligeros. |
| Tipos de juntas | Juntas superpuestas, articulaciones de bufanda, juntas de brida, y configuraciones seleccionadas a tope o en esquina. |
| Espesor del material | Adecuado para una amplia gama de espesores de chapa, siempre que el adhesivo y la geometría de la junta estén diseñados adecuadamente. |
| Velocidad de producción | Moderado a alto dependiendo de la química del adhesivo y el método de curado.. |
| Costo | Moderado; Puede volverse muy económico cuando elimina sujetadores u operaciones de sellado secundarias.. |
8. Juntas de chapa metálica formadas integralmente
Las juntas integrales de chapa metálica se crean cortando, doblando, plegable, o entrelazar mecánicamente la propia hoja, eliminando la necesidad de sujetadores separados o soldadura por fusión.
Son particularmente eficaces en la fabricación de chapa metálica de gran volumen porque la junta se puede incorporar directamente al patrón plano y producirse mediante estampado., puñetazos, corte por láser, prensa de frenado, o perfilado.
Estas juntas se utilizan comúnmente en conductos., armarios electricos, paneles automotrices, accesorios, techumbre, revestimiento, y estructuras fabricadas livianas.
Juntas de dobladillo / Costuras dobladas
Una unión de dobladillo se produce mediante doblar el borde de una hoja sobre sí mismo o alrededor del borde de otra hoja, creando un borde reforzado y cerrado.
Además de proporcionar una conexión mecánica, El dobladillo puede eliminar los bordes afilados expuestos., aumentar la rigidez local, y mejorar la apariencia del componente terminado.
| Aspecto | Detalles |
| Proceso | El borde de una hoja se dobla sobre sí mismo o alrededor del borde de otra hoja para formar un dobladillo retenido mecánicamente.. |
| Tipos | dobladillo abierto, dobladillo cerrado, dobladillo plano, dobladillo simple, dobladillo doble, dobladillo en forma de lágrima. |
| Lo mejor para | Acero, aluminio, acero inoxidable, y otros materiales laminares dúctiles, chapa especialmente fina. |
| Ventajas | Sin sujetadores separados; apariencia limpia; elimina los bordes afilados; mejora la rigidez local; compatible con formación y montaje automatizados. |
Limitaciones |
Principalmente adecuado para cargas ligeras o moderadas.; Requiere una capacidad de flexión adecuada y un conformado preciso.; Las grietas cerradas pueden requerir medidas de control de la corrosión.. |
| Aplicaciones típicas | Puertas y capós de automóviles., paneles de electrodomésticos, armarios electricos, conductos, techumbre, y cubiertas de chapa. |
| Tipos de juntas | Principalmente juntas de borde y solapadas. |
| Espesor del material | Comúnmente utilizado para láminas de aproximadamente 0,3 a 2,0 mm., Dependiendo del material, estampación, y geometría del dobladillo. |
Costuras de bloqueo
Las costuras de bloqueo son juntas formadas continuas en las que los bordes de dos o más hojas están plegado y entrelazado mecánicamente.
Porque la conexión discurre a lo largo de la unión en lugar de ocurrir en puntos aislados., Las costuras de bloqueo son particularmente útiles para conjuntos de láminas metálicas largas y aplicaciones donde el rendimiento del sellado es importante..
| Aspecto | Detalles |
| Proceso | Los bordes de dos láminas están especialmente formados y plegados para que se entrelazan mecánicamente a lo largo de la unión.. |
| Tipos | Costura de bloqueo de Pittsburgh, costura con cierre a presión, costura alzada, costura ranurada, y otras configuraciones de costura plegada. |
| Lo mejor para | Acero galvanizado, acero carbono, aluminio, y chapa de acero inoxidable. |
| Ventajas | Sin sujetadores separados; conexión continua; alta eficiencia de producción; apariencia limpia; Puede proporcionar un sellado eficaz contra el aire o la intemperie cuando se forma y sella correctamente.. |
| Limitaciones | La resistencia es generalmente menor que la de una soldadura estructural diseñada adecuadamente.; Requiere conformado preciso y herramientas dedicadas.; Las grietas plegadas pueden requerir atención a la corrosión y al drenaje.. |
| Aplicaciones típicas | conductos de climatización, techumbre, revestimiento arquitectónico, chimeneas, tanques, contenedores, y sistemas de ventilación. |
| Tipos de juntas | Principalmente juntas de borde y solapadas. |
| Espesor del material | Comúnmente utilizado para láminas de aproximadamente 0,3 a 2,0 mm., Dependiendo del diseño de la costura y del equipo de formación.. |
Juntas plegadas
Una junta plegada es una conexión formada mecánicamente en la que una pestaña, brida, o la sección de hoja extendida se inserta en una ranura o elemento receptor y luego se dobla o se mete en su posición.
La conexión se crea mediante entrelazado geométrico en lugar de soldadura o sujetadores separados..
Las uniones plegadas son particularmente útiles para productos diseñados en torno a fabricación de corte y plegado, donde se pueden incorporar pestañas y ranuras directamente en el plano de chapa metálica.
| Aspecto | Detalles |
| Proceso | Una pestaña o pestaña formada en una hoja se inserta en una ranura o abertura en otra hoja y se dobla., escondido, o bloqueado en su lugar. |
| Lo mejor para | Acero dulce, acero inoxidable, aluminio, y otros materiales laminares moldeables. |
| Ventajas | Sin sujetadores separados; apariencia limpia; montaje rápido; capacidad de autolocalización; Adecuado para producción automatizada o asistida por herramientas.. |
| Limitaciones | La resistencia de la unión depende en gran medida de la geometría de la lengüeta y la ranura.; Requiere corte y formación precisos.; generalmente más adecuado para cargas estructurales ligeras a moderadas. |
| Aplicaciones típicas | Recintos eléctricos, Componentes de climatización, gabinetes, muebles, cajas, y conjuntos fabricados ligeros. |
| Tipos de juntas | Comúnmente utilizado en el regazo, esquina, y configuraciones tipo T. |
| Espesor del material | Normalmente, aproximadamente entre 0,3 y 1,5 mm, dependiendo de la ductilidad del material y del diseño de la junta. |
Juntas de cola de milano de chapa
Una junta de cola de milano de chapa utiliza pestañas y ranuras cónicas complementarias para crear un enclavamiento mecánico.
Durante el montaje, la pestaña cónica se desliza o encaja en la ranura correspondiente, Restringir el movimiento en la dirección de separación primaria..
A diferencia de los métodos de fijación convencionales, Se puede crear una unión en cola de milano directamente durante el corte y el conformado., haciéndolo particularmente atractivo para ensamblajes de chapa metálica sin sujetadores y de diseño para fabricación..
| Aspecto | Detalles |
| Proceso | Se cortan o forman lengüetas y ranuras complementarias en forma de cola de milano en la hoja y se ensamblan para producir un enclavamiento mecánico ahusado.. |
| Lo mejor para | Acero, aluminio, acero inoxidable, y otros materiales laminares adecuados utilizados en conjuntos fabricados de peso ligero. |
| Ventajas | Sin sujetadores separados; autolocalización; apariencia limpia; montaje rápido; puede mejorar la repetibilidad; Muy adecuado para corte CNC y fabricación automatizada.. |
| Limitaciones | Requiere dimensiones y tolerancias precisas; La capacidad de carga depende en gran medida de la geometría de la pestaña y del espesor de la hoja.; Puede requerir bloqueo secundario para aplicaciones altamente cargadas o sensibles a vibraciones.. |
| Aplicaciones típicas | Recintos eléctricos, carcasas de maquinaria, paréntesis, muebles, carpintería decorativa en metal, prototipos, y conjuntos modulares de chapa. |
| Tipos de juntas | Regazo, t, esquina, y configuraciones de bridas. |
| Espesor del material | Comúnmente utilizado para láminas de aproximadamente 0,3 a 1,5 mm., dependiendo de la geometría y la capacidad de fabricación. |
9. Conclusión
Las uniones de chapa no son simples conexiones mecánicas entre dos piezas de metal..
Son interfaces cuidadosamente diseñadas que determinan cómo las cargas, deformación, calor, vibración, corrosión, y las tolerancias dimensionales se transfieren a través de un conjunto.
Las geometrías de juntas más comunes incluyen juntas a tope., juntas de regazo, juntas de esquina, juntas de borde, y juntas en T.
Estas geometrías se pueden conectar a través de una amplia gama de procesos., incluyendo soldadura MIG, soldadura TIG, soldadura por puntos de resistencia, soldadura láser, soldadura de costura, fascinante, tornillos y pernos, remachado, unión adhesiva, dobladillo, costuras de bloqueo, doblar las articulaciones, y enclavamientos de cola de milano.
La lección clave de ingeniería es que no existe una unión de chapa metálica universalmente más fuerte o mejor..
Una unión exitosa es aquella que satisface el conjunto completo de requisitos para su aplicación.:
Fuerza adecuada + resistencia a la fatiga + fabricación + resistencia a la corrosión + estabilidad dimensional + utilidad + rentabilidad
En diseño de chapa profesional, Por lo tanto, la selección conjunta debe comenzar con la ruta de carga y el entorno de servicio., no simplemente con el proceso de fabricación más sencillo.
Preguntas frecuentes
¿Cuál es el tipo de unión de chapa más resistente??
Uniones soldadas de penetración total (A MÍ, TIG, o láser) Ofrecer la mayor resistencia por unidad de longitud., con una resistencia cercana a la de la propia chapa base.
Para sujetadores discretos, Los remaches sólidos tienen la mayor resistencia al corte., mientras que los conjuntos de pernos y tuercas tienen la mayor resistencia a la tracción.
¿Qué tipo de junta es mejor para chapa fina??
Las opciones comunes incluyen soldadura por puntos por resistencia., soldadura láser, remachado, fascinante, sujetadores autorroscantes, unión adhesiva, y juntas formadas.
La mejor opción depende del material., espesor, volumen de producción, fuerza requerida, y accesibilidad.
¿Cuál es la mejor unión para unir metales diferentes??
Enlace adhesivo, atornillar, y remachar son adecuados para unir metales diferentes. Evite soldar ya que puede causar corrosión galvánica..
¿Cuál es el tipo de unión de chapa más resistente??
No existe una articulación universalmente más fuerte. La resistencia de la unión depende del material., espesor, geometría, condición de carga, proceso de unión, y mano de obra.
Un soldado correctamente diseñado, remachado, o la junta entrelazada mecánicamente pueden ser muy efectivas para diferentes aplicaciones.
¿Cuál es la diferencia entre una junta traslapada y una junta a tope??
A junta de regazo utiliza hojas superpuestas, Mientras que un junta a tope conecta hojas aproximadamente de borde a borde.
Las juntas superpuestas son generalmente más fáciles de montar., mientras que las juntas a tope pueden proporcionar una geometría más limpia y compacta.

