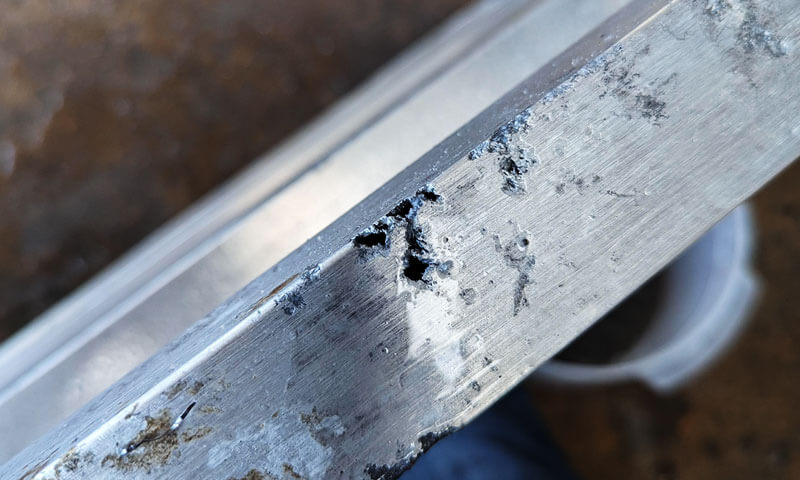
Forja de aluminio A menudo se asocia con alta resistencia., estructura de grano refinado, y rendimiento de fatiga confiable, Pero lograr un componente forjado de alta calidad requiere mucho más que calentar un tocho de aluminio y presionarlo en una matriz..
El resultado final está influenciado por la condición de la aleación., calidad de la palanquilla, temperatura de calentamiento, diseño de preformas, morir geometría, secuencia de deformación, lubricación, fuerza de forja, tratamiento térmico, guarnición, y control dimensional.
Cuando alguna de estas variables está mal controlada, Los defectos pueden aparecer en diferentes etapas de producción..
Algunos son inmediatamente visibles, como por ejemplo falta de llenado, morir desajuste, arañazos, flash excesivo, o grietas en la superficie. Otros pueden permanecer ocultos hasta el mecanizado., anodizado, prueba no destructiva, o servicio.
Basado en más 10 años de experiencia en producción de forjado de aluminio a gran escala en DEZE Technology, este artículo proporciona una sistemática, Desglose de grado de ingeniería de los defectos más comunes en la forja de aluminio., sus causas fundamentales, estrategias de prevención en la etapa de diseño y en la etapa de producción, y métodos de inspección de control de calidad..
1. Llenado insuficiente (Llenado incompleto de la cavidad del troquel)
Llenado insuficiente, también conocido como llenado incompleto de la cavidad del troquel, Ocurre cuando el aluminio no reproduce completamente la geometría prevista del troquel de forja..
Es uno de los defectos más comunes en la forja de aluminio con matriz cerrada y es particularmente probable en nervaduras delgadas., proyecciones estrechas, caries profundas, transiciones bruscas, y áreas remotas de la cavidad del troquel.
La gravedad puede variar desde una pequeña deficiencia dimensional en un borde no funcional hasta una pérdida significativa de material en una característica estructural..
En cualquier caso, El problema fundamental es que el metal disponible no sigue la trayectoria de flujo prevista con suficiente volumen y deformación para llenar completamente la cavidad..
Causas principales
Volumen de palanquilla insuficiente
Si el tocho inicial no contiene suficiente material para compensar el volumen final de la pieza, formación de destello, y pérdidas de proceso, el llenado completo de la cavidad es imposible.
El problema es más evidente en las costillas largas., jefes levantados, secciones de pared delgada, y proyecciones extendidas, donde una cantidad relativamente grande de material debe viajar desde la posición inicial del tocho.
Por lo tanto, el peso del tocho debe establecerse a partir de la geometría de forjado real y el diseño del proceso en lugar de utilizar un tamaño de barra nominal sin considerar la distribución del material y la rebaba..

Mala geometría de palanquilla o preforma
El volumen correcto de palanquilla por sí solo no garantiza un llenado completo. La forma y distribución inicial del material son igualmente importantes..
Un tocho cilíndrico simple puede forzar el exceso de aluminio hacia el área de la rebaba antes de que se suministren adecuadamente las regiones difíciles de llenar..
Esto crea una ruta de flujo ineficiente y aumenta el riesgo de llenado insuficiente incluso cuando el volumen total de material es suficiente..
Para componentes complejos, una preforma que se aproxima a la distribución de la sección transversal final puede dirigir el metal hacia las regiones críticas de manera más eficiente.
Temperatura inadecuada de la palanquilla o del troquel
La forja de aluminio es muy sensible a la temperatura porque la resistencia a la deformación cambia significativamente con la temperatura..
Cuando el tocho está demasiado frío, El material requiere una mayor fuerza de forjado y puede perder la ductilidad y la capacidad de flujo necesarias para alcanzar secciones estrechas o remotas de la cavidad..
La temperatura del troquel también es importante. Una matriz relativamente fría puede acelerar la pérdida de calor local del tocho, particularmente en secciones delgadas, aumentar la resistencia a la deformación antes de que la cavidad esté completamente llena.
La ventana de temperatura adecuada es específico de aleación.
Muchas aleaciones de aluminio se forjan a temperaturas en el rango de varios cientos de grados Celsius., pero las temperaturas exactas del tocho y del troquel deben establecerse a partir de la aleación., condición de temperamento, espesor de sección, y proceso de forja en lugar de aplicarse como un valor universal.
Condiciones de forja insuficientes o desequilibradas
El llenado completo requiere una deformación suficiente para introducir el aluminio en la cavidad del troquel..
Capacidad de prensa inadecuada, carrera insuficiente, o un programa de forjado inadecuado puede dejar la cavidad sólo parcialmente llena.
La velocidad del ariete también debe seleccionarse apropiadamente. Es inexacto suponer que simplemente aumentar o disminuir la velocidad de forjado siempre mejora el llenado..
El efecto depende del comportamiento de la aleación., temperatura de muerte, fricción, características del equipo, y secuencia de deformación.
Un programa de forjado inestable o mal optimizado puede resultar en un llenado incompleto incluso cuando la fuerza nominal de prensa es adecuada.
Geometría de pieza desfavorable
La geometría de la pieza en sí misma puede crear una barrera de flujo. Las áreas problemáticas típicas incluyen:
- Costillas extremadamente delgadas
- Cavidades profundas y estrechas.
- Proyecciones altas
- Esquinas internas afiladas
- Cambios bruscos en el espesor de la sección.
- Líneas de separación mal colocadas
- Tiro insuficiente
Los radios pequeños y las transiciones geométricas repentinas obligan al metal a cambiar de dirección rápidamente y aumentan la resistencia a la deformación local..
En forja de aluminio, Por lo tanto, estas características deben evaluarse durante la revisión inicial de la capacidad de fabricación en lugar de después de que se hayan completado las herramientas..
Estrategias de prevención
Diseño optimizado de palanquilla y preforma
La forma más eficaz de mejorar el relleno de la cavidad es controlar dónde comienza el metal antes de la operación de forjado final..
La tecnología DEZE utiliza preformado basado en barras para redistribuir el tocho de aluminio hacia una geometría más cercana a la forma de forjado requerida antes del conformado final..
Colocando más material cerca de secciones difíciles de llenar, La preforma reduce la distancia de flujo innecesaria y ayuda a producir una distribución de material más equilibrada..
Para geometrías complejas, Este enfoque es generalmente más efectivo que confiar en un simple tocho y obligar a todo el material a redistribuirse en una sola pasada de acabado..
Forja de dos etapas
Cuando la geometría final contiene diferencias significativas en el espesor de la sección o proyecciones complejas, a preforjado seguido de forjado final La secuencia puede mejorar la consistencia del llenado..
La operación de preforjado establece la distribución básica del material., mientras que el troquel final completa la geometría crítica y controla las dimensiones finales.
Esto reduce la cantidad de movimiento incontrolado del metal requerido durante la operación de acabado..
El número de etapas de forjado debe determinarse a partir de la geometría de la pieza., aleación, requisitos de deformación, y economía de la producción; no todos los componentes requieren un proceso de dos etapas.
Análisis DFM antes del uso de herramientas
El llenado insuficiente suele ser más fácil y menos costoso de prevenir durante el diseño que corregirlo mediante la modificación del troquel..
Durante Diseño para la fabricación (DFM) revisar, el ingeniero de forja evalúa:
- Espesor de pared y nervaduras
- Ángulos de salida
- Radios de filete y esquina
- Transiciones de espesor de sección
- Posición de la línea divisoria
- Requisitos de preforma
- Dirección esperada del flujo de material
Donde sea apropiado, aumentando el radio de una esquina, suavizar una transición de sección, o redistribuir el espesor de la pared puede mejorar sustancialmente el flujo de metal.
El objetivo es hacer que la geometría sea amigable para el forjado antes de fabricar el troquel., reduciendo la necesidad de modificaciones repetidas de prueba y error.
2. Vueltas (Pliegues de flujo)
Vueltas, también conocido como pliegues de flujo o pliegues de forja, Son discontinuidades superficiales o cercanas a la superficie que se forman cuando una porción del aluminio fluye sobre otra porción de la pieza de trabajo y se pliega en la forja durante el llenado del troquel..
A diferencia de un simple rasguño en la superficie, un traslape representa una interrupción de la continuidad del metal y puede convertirse en un defecto estructural significativo cuando penetra en una región altamente estresada.
Los traslapos son particularmente importantes en las forjas de aluminio de precisión porque pueden ser difíciles de reconocer en la superficie forjada..
Pueden volverse más evidentes después mecanizado, anodizado, pulido, o pruebas penetrantes, y una vuelta ubicada en un área crítica para la fatiga puede actuar como un aumento de estrés..

Causas principales
Geometría de preforma y matriz de acabado no coincidentes
Para forjas complejas, La preforma debe distribuir el material de una manera que sea compatible con la cavidad final del troquel..
Cuando la preforma contiene un volumen local excesivo o una distribución del material desfavorable, La operación de acabado puede obligar al aluminio a fluir sobre sí mismo en lugar de avanzar suavemente hacia la cavidad..
Esto es especialmente probable cerca de bolsillos profundos., costillas, jefe, transiciones bruscas, y regiones de línea de partición.
En ESTA Tecnología, Por lo tanto, el desarrollo de la preforma se considera junto con el troquel final en lugar de tratar las dos operaciones de forma independiente..
El objetivo es establecer una ruta controlada de flujo de material antes de la carrera final de forjado..
Radios de transición y filete inadecuados
Las esquinas internas agudas y los cambios abruptos de sección pueden crear cambios severos en la dirección del flujo de metal y deformación local..
Cuando el aluminio se ve obligado a evitar estas características, la capa superficial puede desplazarse y plegarse.
La solución no es simplemente maximizar cada radio. El radio debe ser apropiado para la aleación., método de forja, espesor de sección, morir geometría, y requisitos de mecanizado.
Las transiciones suaves generalmente proporcionan un patrón de flujo más estable y reducen la probabilidad de plegamiento local..
Posicionamiento incorrecto de la palanquilla o alineación de la matriz
Si el tocho o preforma no está colocado correctamente, El material no entrará simétricamente en la cavidad.. La carga desigual puede causar que una región de la pieza de trabajo se llene prematuramente mientras que otra región permanece deficiente, aumentando la posibilidad de que el material se superponga o doble.
Por lo tanto, la guía de herramientas y la alineación de troqueles son importantes., particularmente para piezas con geometría asimétrica o altamente direccional.
Condiciones de proceso inestables
Temperatura, lubricación, secuencia de deformación, y las condiciones de la prensa influyen en la fricción y el flujo de material..
La pérdida excesiva de calor puede aumentar la resistencia a la deformación., mientras que una lubricación inconsistente puede cambiar la forma en que el aluminio se mueve contra la superficie del troquel.
Por esta razón, DEZE controla el proceso de forjado como un sistema en lugar de intentar eliminar vueltas únicamente mediante la geometría del troquel..
Estrategias de prevención
Diseño controlado de preformas y flujo de matriz es el método principal para prevenir vueltas.
Los ingenieros de DEZE desarrollan la preforma y la cavidad final juntas para que el material se redistribuya progresivamente en lugar de verse obligado a invertir la dirección durante la compresión final..
Transiciones optimizadas de filete y sección también son esenciales. Durante la revisión de DFM, ESTOS examinan las esquinas afiladas, cambios bruscos de espesor, costillas, jefe, y otras áreas donde la dirección del flujo de metal puede cambiar sustancialmente.
Donde sea apropiado, Los radios de transición aumentan o se ajusta la geometría para proporcionar una trayectoria de deformación más suave..
Parámetros de forja estables reducir aún más el riesgo de vuelta. Temperatura del billete, temperatura de muerte, lubricación, secuencia de forja, y las condiciones de la prensa deben permanecer dentro de la ventana de proceso aprobada para la aleación de aluminio específica..
La ventana correcta depende de la aleación.; Por ejemplo, aleaciones de alta resistencia como 7075 generalmente requieren un control térmico y de deformación más estricto que las aleaciones más fácilmente forjables, como las 6061.
Para componentes críticos, Se puede utilizar la inspección con penetrantes y un examen dimensional o metalúrgico apropiado para identificar discontinuidades conectadas a la superficie que pueden no detectarse de manera confiable solo mediante inspección visual..
Enfoque de la tecnología DEZE para la prevención de vueltas
En ESTA Tecnología, La prevención de vueltas comienza antes de que se fabrique la matriz de forja..
El equipo de ingeniería evalúa la distribución del material., geometría de la preforma, posición de la línea divisoria, radios de esquina, transiciones de sección, y secuencia de forjado durante el DFM y el desarrollo del troquel.
El objetivo es sencillo: hacer que el aluminio fluya progresivamente hacia la geometría final en lugar de permitir que el material local se superponga, contrarrestar, o doblar.
Este enfoque reduce la necesidad de modificaciones correctivas del troquel y ayuda a establecer una calidad de forjado más consistente desde la producción de prueba hasta la repetición de la fabricación..
3. Agrietamiento (Superficie & Interno)
Agrietamiento Es uno de los defectos de mayor gravedad en la forja de aluminio porque una grieta representa una interrupción física en el material y puede reducir significativamente la fatiga del componente y la capacidad de carga..
Pueden ocurrir grietas por forjado en el superficie, subsuperficie, o internamente, dependiendo del mecanismo.
Las grietas superficiales a menudo están asociadas con una tensión local excesiva., temperatura desfavorable, características afiladas del troquel, o fricción severa.
El agrietamiento interno puede estar asociado con el material de partida., deformación localizada, inclusiones u otras discontinuidades, o condiciones inadecuadas de tratamiento térmico..
Porque las causas son diferentes., La prevención eficaz requiere control de la calidad del material., condiciones termicas, deformación, morir geometría, y tratamiento térmico post-forjado.
Causas principales
Calidad del material y condición metalúrgica
El tocho o barra de partida tiene una influencia directa en la integridad de la forja.. Inclusiones excesivas, variación química, microestructura desfavorable, o discontinuidades internas preexistentes pueden reducir la capacidad del material para resistir la deformación..
Las diferentes aleaciones de aluminio también tienen un comportamiento de forjado en caliente significativamente diferente.. Un proceso adecuado para 6061 no debe aplicarse automáticamente a 7075, 2014, 6082, u otras aleaciones sin validación.
En ESTA Tecnología, Los materiales de aluminio entrantes se controlan según el grado especificado., con verificación de la composición química mediante análisis espectrométrico cuando sea necesario.
La trazabilidad del material se mantiene por lote de producción para que los resultados de forjado anormales puedan correlacionarse con el lote de material correspondiente..
Temperatura de forjado incorrecta
La temperatura es una de las variables más importantes en la forja de aluminio..
Cuando el tocho está demasiado frio, La resistencia a la deformación aumenta y la ductilidad disponible puede ser insuficiente para una deformación local severa..
Esto puede promover el agrietamiento en secciones delgadas., transiciones bruscas, y lugares de alta tensión.
Cuando el tocho está excesivamente caliente, El sobrecalentamiento localizado o la fusión incipiente pueden dañar la microestructura y reducir sustancialmente la integridad del material..
La ventana de forjado aplicable es altamente específica de la aleación y debe establecerse a partir de la especificación del material y los parámetros del proceso validados..
DEZE controla la temperatura de la palanquilla utilizando valores de proceso medidos en lugar de depender de una estimación visual.
Esto es particularmente importante para aleaciones de alta resistencia que endurecen por precipitación., que generalmente tienen ventanas de procesamiento más estrechas que los grados de aluminio forjado más simples.
Deformación excesiva o desigual
El agrietamiento puede ocurrir cuando la deformación local impuesta al material excede su ductilidad disponible bajo la temperatura predominante y el estado de tensión..
Una pieza compleja producida en una operación de forjado severa puede experimentar una tensión local significativamente mayor que la misma geometría producida mediante una operación controlada. secuencia de preforjado y acabado de forjado.
Por lo tanto, DEZE utiliza deformación progresiva para componentes complejos aplicables., Permitir que el material se redistribuya en etapas en lugar de requerir que el troquel final realice toda la operación de formado en un solo paso..
Concentración de tensiones en la geometría de forja
Esquinas afiladas, costillas delgadas, transiciones abruptas del espesor de la pared, caries profundas, y las ubicaciones desfavorables de las líneas de partición pueden concentrar la deformación en un área relativamente pequeña.
Estas características no causan grietas automáticamente., pero pueden aumentar sustancialmente la tensión local y hacer que el proceso sea menos tolerante a la temperatura o la variación del material..
Durante la revisión de DFM, DEZE evalúa estas áreas de alto riesgo y, donde las condiciones de diseño lo permitan, recomienda radios de transición más grandes, cambios de sección más suaves, o una dirección de forjado más adecuada.
Tratamiento térmico y enfriamiento del estrés
El agrietamiento no necesariamente se origina durante la forja.. Para aleaciones de aluminio tratables térmicamente, El posterior proceso de tratamiento de solución y enfriamiento también puede generar tensiones térmicas y residuales sustanciales..
Esto es particularmente relevante para componentes con grandes diferencias entre secciones delgadas y gruesas..
Durante el enfriamiento, diferentes regiones se enfrían a diferentes ritmos, creando gradientes térmicos que pueden provocar distorsión y, en condiciones desfavorables, agrietamiento.
Por lo tanto, El ciclo de tratamiento térmico debe diseñarse para la aleación específica., geometría del componente, requisito de temperamento, y sistema de enfriamiento en lugar de aplicar un programa de enfriamiento a cada pieza forjada de aluminio..
Estrategias de prevención
Control estricto de materiales es la primera línea de defensa. La tecnología DEZE utiliza materiales de aluminio específicos y verifica la composición química de acuerdo con los requisitos de producción aplicables..
Esto reduce el riesgo de procesar una aleación con una química incorrecta o una condición inicial inadecuada..
Control de temperatura específico de la aleación es igualmente importante. Las temperaturas de la palanquilla y del troquel se miden y mantienen dentro de la ventana del proceso validado..
Para referencia, Las temperaturas de forjado del aluminio suelen caer dentro de varios cientos de grados Celsius., pero el rango correcto varía sustancialmente según la aleación y debe establecerse a partir de la especificación relevante en lugar de un valor de temperatura genérico..
Deformación progresiva se utiliza donde sea necesario. La preforja distribuye el material., mientras que el acabado de forjado completa la geometría..
Esto ayuda a evitar tensiones locales excesivas y reduce la gravedad de la deformación que de otro modo se concentraría en una sola operación..
Optimización del estrés basada en DFM es otro control importante. ESTOS revisan los radios de filete, transiciones de espesor de pared, rasgos profundos, y geometría local antes de la producción del troquel para identificar áreas donde la concentración de deformación podría aumentar la susceptibilidad a las grietas.
Control de tratamiento térmico
Para aleaciones de aluminio tratables térmicamente, DEZE también controla el proceso de tratamiento térmico posterior a la forja..
Los parámetros relevantes incluyen la temperatura de tratamiento de la solución., tiempo de espera, tiempo de transferencia, condiciones de enfriamiento, y ciclo de envejecimiento artificial.
La prueba de dureza se utiliza como método para verificar la consistencia del tratamiento térmico..
Para lotes de producción aplicables, DEZE realiza verificación de dureza a nivel de lote y monitorea la variación dentro del lote en comparación con los requisitos del proceso establecidos..
El rango de aceptación específico siempre debe estar definido por el material y las especificaciones del cliente en lugar de aplicar un estándar universal. HV10 límite para cada aleación de aluminio.
Esta distinción es importante porque la dureza por sí sola no describe completamente la integridad de la forja..
Cuando sea necesario, pruebas mecanicas, inspección dimensional, prueba de penetrantes, pruebas ultrasónicas, o el examen metalográfico puede proporcionar verificación adicional.
Enfoque de la tecnología DEZE para la prevención de grietas
DEZE Technology trata el agrietamiento como un problema de la cadena de proceso en lugar de un problema único de la máquina de forja.
Estado de los materiales, temperatura de la palanquilla, geometría de la preforma, secuencia de deformación, radios de troquel, lubricación, y el tratamiento térmico se evalúan juntos.
La ruta práctica de control es:
Verificación de materiales → Calentamiento controlado → Preforma optimizada → Forjado progresivo → Tratamiento térmico controlado → Inspección
Este enfoque es particularmente importante para aleaciones de aluminio de alta resistencia., donde la combinación de trabajabilidad limitada en caliente, geometría compleja, y la sensibilidad al tratamiento térmico puede hacer que la ventana del proceso sea comparativamente estrecha.
Para componentes críticos, DEZE también puede incorporar métodos de inspección adecuados para detectar discontinuidades superficiales o internas antes de que las piezas procedan al mecanizado final o al envío..
4. Cambio dimensional & Desalineación del troquel
Cambio dimensional y desalineación del troquel Ocurren cuando los troqueles de forjado superior e inferior no están correctamente alineados durante el formado., o cuando la forja terminada se desvía de la geometría dimensional y posicional prevista.
Los síntomas típicos incluyen el desplazamiento de la línea de partición., rasgos asimétricos, espesor de pared desigual, agujeros o jefes desplazados, y superficies de contacto desalineadas.
Para piezas forjadas de aluminio de precisión, Estas desviaciones son importantes porque la pieza en bruto forjada a menudo sirve como referencia para el mecanizado CNC posterior..
Un desajuste excesivo puede aumentar la variación del stock de mecanizado y hacer más difícil establecer datos estables para el componente final..
Causas principales
Guía de matriz inadecuada
Los troqueles superior e inferior deben permanecer alineados con precisión durante todo el ciclo de cierre y formado..
Pasadores guía desgastados o insuficientemente rígidos, casquillos, u otras estructuras de guía pueden permitir el movimiento lateral entre las mitades del troquel.
A medida que los componentes de la guía se desgastan, el desajuste puede volverse mayor o menos predecible, dando como resultado una variación de un ciclo de producción a otro.
Instalación incorrecta del troquel
Incluso un troquel fabricado con precisión puede producir un cambio dimensional si se coloca o sujeta incorrectamente en la prensa de forjado..
Los errores de instalación pueden introducir un desplazamiento constante entre las mitades del troquel y la línea central de la máquina..
Por esta razón, La configuración del troquel debe tratarse como parte del proceso de fabricación en lugar de como una actividad de instalación única..
Alineación de prensas y desgaste de equipos
El estado de la prensa de forjado también afecta la alineación del troquel.. Usar en el carnero, guías, reforzar, u otros componentes críticos para la alineación pueden introducir desviación angular o lateral.
Si la precisión de la prensa no se controla periódicamente, El desgaste gradual del equipo puede eventualmente aparecer como un problema dimensional en el componente forjado..
Posicionamiento incorrecto de palanquilla o preforma
La colocación incorrecta del tocho o preforma normalmente no “desplaza el troquel” en sí., pero puede producir flujo de material excéntrico y llenado desigual.
La forja resultante puede mostrar una geometría asimétrica., distribución desigual del flash, o desviación dimensional localizada.
Por lo tanto, el posicionamiento consistente es particularmente importante para piezas con geometría asimétrica o altamente direccional..
Estrategias de prevención
Guía de matrices de precisión
La tecnología DEZE utiliza estructuras de guía de troqueles de precisión para herramientas de forjado aplicables para mantener una alineación controlada entre las cavidades superior e inferior..
DEZE informa un objetivo de desajuste de matrices de aproximadamente 0.05 mm o menos para los componentes aplicables.
Esto debe entenderse como un objetivo específico del proceso en lugar de una tolerancia universal para cada geometría de forja..
La capacidad real depende del tamaño del troquel, condición de prensa, Parte de geometría, y método de inspección.
Configuración estandarizada de troqueles y mantenimiento de prensas
DEZE controla la instalación del troquel a través de procedimientos de configuración estandarizados y mantiene el equipo asociado para reducir la variación relacionada con la alineación..
La verificación periódica de la prensa y las herramientas es importante porque la alineación puede cambiar gradualmente debido al desgaste..
El objetivo es identificar la desviación relacionada con el equipo antes de que se convierta en un defecto dimensional recurrente..
Posicionamiento controlado de palanquillas
La colocación de palanquillas y preformas debe poder repetirse de un ciclo a otro..
Los procedimientos de carga estandarizados y los accesorios de posicionamiento adecuados pueden ayudar a garantizar que el material de partida ingrese al troquel en la ubicación y orientación correctas..
Esto es especialmente importante cuando la preforma ha sido desarrollada específicamente para dirigir el material hacia ciertas nervaduras., jefe, u otras regiones de alto volumen.
Margen de mecanizado y dimensionamiento posterior a la forja
Cuando el diseño lo permita, dimensionamiento o calibración en frío Puede corregir una desviación dimensional limitada., recuperación elástica, o distorsión posterior a la forja y mejorar la consistencia antes del mecanizado.
Para piezas de producción DEZE aplicables, la pieza en bruto forjada puede desarrollarse con una longitud de aproximadamente 0.3– Margen de mecanizado de 0,5 mm por lado en superficies mecanizadas seleccionadas.
Una tolerancia controlada y razonablemente uniforme ayuda a proporcionar una localización CNC predecible y evita una variación excesiva del stock..
La precisión final del mecanizado CNC está determinada por la cadena de fabricación completa., incluyendo consistencia de forja, selección de datos, capacidad de la máquina, estampación, e inspección.
DEZE puede alcanzar aproximadamente ±0,01 mm en características mecanizadas finales seleccionadas en condiciones de proceso adecuadas, en lugar de tratar este valor como una tolerancia universal para todo el componente forjado.
5. El arrastre & Arañazos de eyección
el atuendo, también llamado puntuación de expulsión o rayones de expulsión, se refiere al daño superficial generado cuando el aluminio forjado no se separa limpiamente de la cavidad del troquel.
El defecto puede aparecer como rayones longitudinales., marcas de arrastre, raspando, mortificante, o recogida de material localizada en la superficie forjada..
Aunque principalmente es un problema de calidad de la superficie, La resistencia severa también puede crear concentradores de tensión locales y aumentar la cantidad de esmerilado o pulido requerido..
Es particularmente importante cuando el componente forjado recibirá posteriormente mecanizado CNC., anodizado, pulido, u otro tratamiento superficial decorativo.
Causas principales
Ángulo de tiro insuficiente
Durante la expulsión, el componente forjado debe alejarse de la matriz sin contacto deslizante excesivo.
Si el ángulo de salida es demasiado pequeño para la geometría, La presión de contacto y la fricción pueden aumentar significativamente..
Las paredes profundas y las superficies de las cavidades alargadas son particularmente sensibles a un tiro insuficiente..
Sin embargo, el calado requerido debe determinarse a partir del método de forjado, aleación, morir geometría, condición superficial, y requisitos dimensionales, en lugar de aplicar un ángulo universal a cada componente.
Superficies de troquel rugosas o desgastadas
El estado de la superficie del troquel afecta directamente el estado de la forja..
Aspereza, puntuación localizada, aluminio acumulado, o el desgaste progresivo del troquel puede aumentar la fricción y dejar marcas repetidas en la pieza de trabajo.
Un rasguño recurrente en el mismo lugar en varias piezas es a menudo un fuerte indicio de un problema relacionado con las herramientas en lugar de un defecto superficial aleatorio..
Lubricación inadecuada
El lubricante de forjado reduce el contacto directo entre el metal y el troquel y ayuda a que la pieza de trabajo se separe de la cavidad..
Insuficiente, desigual, o la lubricación inconsistente puede aumentar la adherencia y la fricción., Permitir que el aluminio se adhiera a las herramientas..
El problema puede volverse más grave a medida que aumenta la temperatura del troquel., condición superficial, o cambios en el ciclo de producción.
Geometría de cavidad desfavorable
Transiciones bruscas, bolsillos profundos, superficies de contacto largas, y otras características que aumentan el deslizamiento durante la expulsión pueden aumentar el riesgo de arrastre del troquel..
Las líneas de separación mal colocadas pueden tener un efecto similar al crear una resistencia innecesaria durante la eliminación..
Por esta razón, El comportamiento de expulsión debe considerarse durante la etapa de diseño original del troquel en lugar de tratarse únicamente como un problema de resolución de problemas de producción..
Estrategias de prevención
Revisión DFM de las condiciones de tiro y expulsión
DEZE Technology revisa el borrador, profundidad de la cavidad, geometría de transición, radios de filete, y diseño de línea de partición durante el análisis DFM de forja.
Cuando el diseño lo permita, Se identifican áreas de tiro insuficiente o de expulsión difícil antes de la producción del troquel..
El objetivo es minimizar el deslizamiento innecesario entre la forja y la matriz manteniendo al mismo tiempo los requisitos dimensionales y funcionales del componente..
Acabado superficial controlado del troquel
Las superficies de trabajo deben tener un acabado y mantenimiento adecuados antes de entrar en producción..
El pulido apropiado de la cavidad puede reducir la abrasión mecánica y ayudar a crear una condición de separación más consistente..
El mantenimiento de las herramientas es igualmente importante. Una vez que comienza la irritación localizada o la captación de aluminio, La producción continua sin medidas correctivas puede transferir marcas cada vez más graves a piezas posteriores..
Lubricación estandarizada
DEZE controla la aplicación de lubricante de forjado para proporcionar una cobertura constante de la cavidad de trabajo..
Los parámetros de lubricación deben adaptarse a la aleación de aluminio específica., material del troquel, temperatura de muerte, ciclo de forja, y sistema de lubricante.
El objetivo no es simplemente aplicar más lubricante, sino para establecer una condición de lubricación estable que reduzca la adherencia sin crear otros problemas en el proceso..
Diseño optimizado de línea de partición y flash
La geometría de la línea de partición influye tanto en el flujo de material como en la eliminación de piezas. ESTO usa suave, diseños de línea de partición de baja proyección para forjados aplicables para reducir la resistencia innecesaria durante la expulsión.
DEZE informa que su diseño de línea de partición de baja rebaba puede reducir el espesor de la rebaba en aproximadamente 50% en los componentes aplicables.
Si bien esto es principalmente un beneficio del control del flash, una configuración de separación más suave también puede contribuir a una separación más limpia y reducir el riesgo de daños secundarios a la superficie.
6. Porosidad & Vacíos internos
Porosidad y huecos internos. Son cavidades o discontinuidades dentro de la estructura interna de un componente de aluminio forjado..
En comparación con la fundición a presión convencional, Las forjas de aluminio producidas adecuadamente generalmente tienen un riesgo mucho menor de porosidad interna significativa porque la forja aplica sustanciales deformación por compresión al metal sólido, que puedan cerrar y consolidar discontinuidades preexistentes adecuadas.
Sin embargo, La forja no elimina automáticamente todos los vacíos internos..
Pueden permanecer discontinuidades residuales cuando el tocho inicial contiene defectos internos o cuando el proceso de forjado no proporciona una deformación suficiente y una trayectoria de deformación adecuada..
Causas principales
Deformación insuficiente
La capacidad de la forja para consolidar discontinuidades internas depende en gran medida de la magnitud, distribución, y dirección de deformación.
Si la reducción es demasiado pequeña o la deformación se concentra principalmente cerca de la superficie, Es posible que el centro del tocho no experimente suficiente tensión de compresión para consolidar eficazmente los huecos internos..
Esto es particularmente importante para secciones y componentes más grandes con deformación desigual..
La relación de reducción o deformación relevante es la aleación.- y dependiente del proceso, por lo que no existe un valor mínimo único aplicable a cada pieza forjada de aluminio..
La tecnología DEZE determina la secuencia de forjado según el tamaño de la palanquilla, Parte de geometría, aleación, y calidad interna requerida.
Mala calidad de la palanquilla inicial
La forja comienza con material sólido., por lo que la calidad interna del tocho afecta directamente al componente terminado.
Porosidad, inclusiones, segregación, u otras discontinuidades internas en el material de partida pueden convertirse en riesgos de calidad si no se consolidan adecuadamente durante la deformación..
Por esta razón, La calidad interna debe controlarse en la etapa del material en lugar de depender exclusivamente de la operación de forjado para corregirla..
Estrategias de prevención
Deformación compresiva suficiente y controlada
La tecnología DEZE utiliza forjado con matriz cerrada con una secuencia de deformación controlada diseñada para redistribuir y comprimir el material de partida de manera efectiva..
Para piezas complejas aplicables, El preformado de barras combinado con el preforjado y el forjado de acabado ayudan a distribuir la deformación de manera más uniforme que una sola operación de acabado..
El propósito no es simplemente maximizar la fuerza de forjado. Una fuerza excesiva no garantiza automáticamente una mejor consolidación interna.
El camino de la deformación, cepa local, geometría del tocho, y el diseño del troquel deben trabajar juntos.
Material de partida controlado
DEZE Technology pone énfasis en la calidad y especificación del material de aluminio inicial..
La química de los materiales y la trazabilidad de los lotes de producción se controlan de acuerdo con los requisitos aplicables., mientras que se puede especificar una verificación de calidad interna adicional para los componentes que requieren una mayor integridad.
Para productos forjados críticos, pruebas ultrasónicas (Utah) Se utiliza comúnmente para identificar discontinuidades internas que no se pueden detectar mediante inspección visual..
Forying VS. fundición a presión: Por qué difiere la densidad interna
Es importante no describir el aluminio forjado y el aluminio fundido a presión como si tuvieran estructuras internas idénticas..
En fundición a alta presión, El aluminio fundido ingresa al molde a alta velocidad y luego se solidifica rápidamente..
Dependiendo de las condiciones del proceso, la fundición puede contener porosidad de gas, porosidad relacionada con la contracción, o discontinuidades relacionadas con el óxido.
Forja, en contraste, comienza con aluminio sólido y aplica deformación plástica bajo alta tensión de compresión.
Esto puede mejorar significativamente la consolidación interna y producir un resultado más uniforme., estructura de grano refinado.
Sin embargo, Se debe evitar la afirmación de que una forja es automáticamente “100% densa”..
La integridad interna real depende de la calidad de la palanquilla, deformación, aleación, reducción de forja, y control de procesos, y los componentes críticos deben verificarse con el método de inspección apropiado.
El acabado de superficies también puede revelar diferencias entre materiales y procesos..
Cuando una superficie forjada está adecuadamente preparada, El anodizado generalmente proporciona resultados más consistentes., Mientras que las piezas fundidas a presión de aluminio, en particular las de alto contenido de silicio, pueden mostrar una mayor variación en la superficie causada por la química de su aleación y la microestructura de la fundición..
7. Flash excesivo de la línea de separación
Flash de línea de partición Es el exceso de aluminio que fluye entre las mitades superior e inferior del troquel durante el forjado con troquel cerrado..
Una cierta cantidad de rebaba es normal y a menudo intencional porque ayuda a generar presión en la cavidad y apoya el llenado completo del troquel..
El problema ocurre cuando el flash se vuelve excesivamente grueso, ancho, o irregular. El exceso de flash aumenta el consumo de material y crea recortes adicionales, molienda, desbarbado, y manipulación del trabajo.
También puede dejar un borde irregular después del recorte y complicar los trabajos posteriores. Mecanizado CNC o acabado cosmético.

Causas principales
Mal diseño de línea de separación
La superficie de separación y el canal flash determinan cómo el exceso de material sale de la cavidad..
Si el diseño proporciona una vía de escape innecesariamente grande o no controla el flujo de material de manera efectiva, Se puede forzar más aluminio a la región del flash..
Por lo tanto, el diseño de la línea de partición debe considerarse junto con Parte de geometría, distribución de preformas, relleno de cavidades, guarnición, y requisitos de mecanizado.
Volumen excesivo de palanquilla
Un tocho de gran tamaño contiene más material del que requiere la forja terminada..
Una vez llena la cavidad del troquel, el material restante tiene que fluir hacia alguna parte, y una porción significativa puede ser empujada hacia el canal flash.
Por lo tanto, el peso de la palanquilla debe optimizarse en función de la volumen parcial neto, destello esperado, pérdidas de proceso, y geometría de preforma.
El uso excesivo de material no necesariamente mejora el llenado y puede aumentar el costo sin mejorar el componente terminado..
Fuerza de forjado excesiva o mal controlada
La fuerza de presión influye en la forma en que el material llena la cavidad y entra en el área de rebaba..
Una condición de forjado demasiado agresiva puede aumentar la formación de rebabas., particularmente cuando el volumen del tocho y el diseño del flash no coinciden adecuadamente.
El objetivo no es minimizar a toda costa la fuerza de prensa, pero para establecer un ventana de forja estable que proporciona un llenado suficiente de la cavidad sin generar rebabas innecesarias.
Desgaste de herramientas y degradación de la superficie de partición
Como se usa un dado repetidamente, el desgaste en las superficies de separación puede cambiar gradualmente la geometría del espacio libre y de la rebaba.
Si esto no es monitoreado, Las dimensiones del flash pueden aumentar incluso aunque los parámetros básicos del proceso permanezcan sin cambios..
Por lo tanto, la inspección regular de herramientas es una parte importante del control de rebabas durante la producción repetida..
Estrategias de prevención
Liso, Diseño de línea de separación de baja proyección
Usos de la tecnología DEZE liso, geometría de línea de partición integrada de baja proyección componentes aplicables para mejorar el control del material y reducir la cantidad de exceso de rebaba.
DEZE informa que este diseño puede reducir el espesor de la rebaba en aproximadamente 50% para forjados aplicables en comparación con sus condiciones de diseño anteriores o convencionales.
La mejora real depende de la geometría del componente., aleación, estructura del troquel, y parámetros del proceso y, por lo tanto, deben tratarse como un resultado específico del proyecto en lugar de un valor universal de la industria..
La reducción de las rebabas en la etapa de diseño del troquel también reduce la cantidad de recortes posteriores y acabado manual necesarios..
Tamaño de palanquilla optimizado
El volumen de la palanquilla y la geometría de la preforma se adaptan a los requisitos finales de forjado..
El objetivo es proporcionar suficiente material para lograr un llenado completo de la cavidad evitando el exceso de material..
Para forjas complejas, El preformado puede mejorar aún más la utilización del material al colocarlo más cerca de las regiones donde realmente se necesita..
Parámetros de forja controlados
Estable fuerza de forja, ataque, temperatura, presione configuración, y secuencia de deformación Ayuda a mantener una formación de flash constante de un ciclo de producción al siguiente..
El control del proceso es especialmente importante para pedidos repetidos.. Un cambio en la temperatura del tocho o en la condición de la preforma puede alterar la resistencia al flujo y posteriormente cambiar tanto el llenado de la cavidad como el comportamiento de la rebaba..
Desbarbado y recorte internos
después de forjar, la rebaba debe eliminarse antes de que el componente proceda al mecanizado o al acabado final.
Usos de la tecnología DEZE recorte y desbarbado vibratorio para piezas aplicables para eliminar rebabas residuales y pequeñas rebabas de bordes.
Para ciertos componentes pequeños y medianos, Esto puede reducir significativamente los requisitos de molienda manual..
DEZE informa que su enfoque optimizado de línea de partición puede reducir el tiempo de pulido manual en aproximadamente 60% en los casos de producción aplicables.
La ruta exacta de posprocesamiento depende de la geometría de la pieza y de los requisitos de superficie del cliente..
Los componentes que requieren un acabado cosmético específico aún pueden requerir esmerilado o pulido adicional después del procesamiento vibratorio..
8. Prevención sistemática de defectos: El marco de proceso completo DEZE
La prevención eficaz de defectos en la forja de aluminio no puede depender únicamente de la inspección final o de la experiencia del operador..
Los defectos de forja a menudo están interconectados: llenar insuficientemente, vueltas, agrietamiento, desalineación dimensional, el atuendo, discontinuidades internas, y la rebaba excesiva puede deberse a decisiones tomadas mucho antes de la carrera de forjado real..
En ESTA Tecnología, Por lo tanto, la prevención de defectos se organiza como una marco de calidad de proceso completo análisis de diseño de cobertura, morir ingeniería, selección de materiales, forja, tratamiento térmico, Mecanizado CNC, e inspección final.
El marco DEZE se puede resumir en tres niveles:
Predicción frontal → Control en proceso → Intercepción de fin de línea
Predicción frontal: Prevenir defectos antes de utilizar herramientas
El análisis de viabilidad de la forja DFM se realiza antes del mecanizado.
Los ingenieros predicen un llenado insuficiente, vueltas, agrietamiento, desalineación, y riesgos de expulsión, y optimizar la geometría y el proceso en la etapa de diseño, eliminando problemas antes de cortar cualquier herramienta.
Esta es la base de la 90% tasa de éxito del primer artículo.
Control en proceso: Mantenga estable la ventana de forja
Cada etapa: forjar, tratamiento térmico, y mecanizado: funciona con parámetros estandarizados e inspecciones programadas.
Las dimensiones de forja se verifican en tiempo real.; La dureza del tratamiento térmico se prueba por lote.; El acabado CNC sigue puntos de referencia unificados.
Las desviaciones se corrigen inmediatamente..
Interceptación de fin de línea: Evite que las piezas defectuosas avancen
El control de calidad de cuatro niveles incluye la inspección de la materia prima entrante., verificación dimensional de forja en proceso, tratamiento térmico verificación de dureza semiacabado, y 100% inspección de apariencia final.
Las piezas defectuosas están contenidas internamente y nunca llegan al cliente..
Este sistema ofrece una consistencia 99.6% tasa de aprobación del producto y está certificado según ISO 9001 estándares de gestión de calidad.
9. Conclusión
Los defectos en la forja de aluminio no son errores de producción aleatorios: son resultados predecibles de un diseño específico., material, proceso, y factores de equipamiento.
Llenado insuficiente, vueltas, agrietamiento, cambio dimensional, daño por expulsión, porosidad, y el exceso de flash tienen causas fundamentales identificables y estrategias de prevención comprobadas.
La prevención de defectos más eficaz no se produce en la prensa: comienza en la etapa de diseño con el análisis DFM., se extiende a través de herramientas controladas e ingeniería de procesos., y se verifica mediante una inspección de calidad sistemática.
A medida que las industrias continúan exigiendo más peso, más fuerte, y componentes forjados de aluminio más confiables, La prevención sistemática de defectos seguirá siendo una capacidad central para los fabricantes de forja..
Fundiciones que combinan experiencia en ingeniería de front-end, estricto control del proceso, y el aseguramiento de la calidad en capas brindará consistentemente un mayor rendimiento, menor costo total, y un rendimiento del producto final más confiable.
Preguntas frecuentes
¿Cómo se determina si el diseño de una pieza es adecuado para forjar??
Los indicadores clave incluyen la uniformidad del espesor de la pared. (sin secciones excesivamente delgadas), radios de filete adecuados (sin esquinas afiladas), ángulo de tiro suficiente, y transiciones de sección graduales.
Esto se evalúa formalmente mediante el análisis DFM..
Los ingenieros de DEZE proporcionan análisis de viabilidad gratuitos con archivos de piezas 3D, Identificación de puntos de optimización y modificaciones recomendadas: no se requiere experiencia previa en forja por parte del cliente..
¿Existe un cargo adicional por las modificaciones de los troqueles durante la prueba??
DEZE cobra una tarifa única por el desarrollo de herramientas. Pruebas posteriores, ajustes de troquel, y se incluyen revisiones menores de dibujos sin costo adicional.
Se proporcionan pruebas gratuitas ilimitadas, sin costos adicionales de ingeniería o mecanizado, hasta que las muestras pasen la inspección.
Los clientes no corren ningún riesgo de costo por el ajuste del troquel durante la fase de desarrollo..