আমার উপর 28 মোটরসাইকেল এবং স্বয়ংচালিত কাঠামোগত অংশগুলির জন্য অ্যালুমিনিয়াম ফোরজিং এবং নির্ভুল মেশিনিং লাইন চলছে, আমি গণনা করতে পারি তার চেয়ে বেশিবার একই প্রশ্ন শুনেছি:
“আপনি ইতিমধ্যে ডাই মধ্যে অ্যালুমিনিয়াম টিপে. এটি সঠিক আকৃতি. সিএনসি মেশিন এর পরে কেন লাগবে?"
এটি এমন একজনের কাছ থেকে একটি ন্যায্য প্রশ্ন যিনি 400-টন ফোরজিং প্রেসের পাশে দাঁড়িয়েছেন না এবং দেখেছেন অন্য দিক থেকে কী বেরিয়ে আসে.
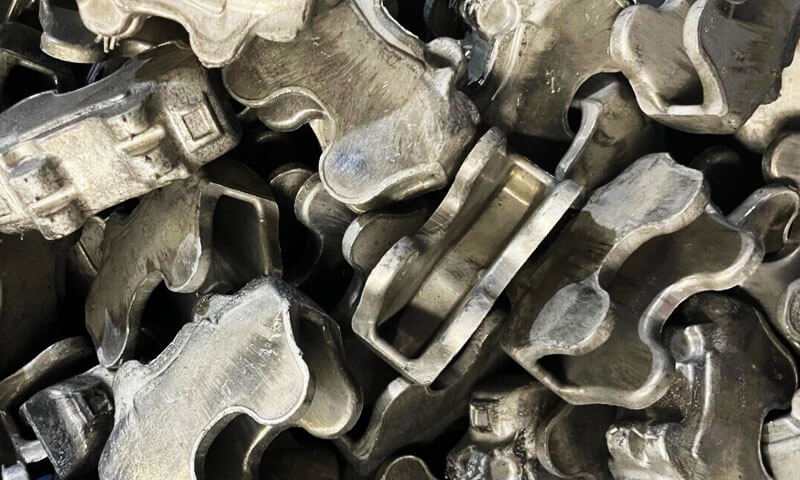
বেশিরভাগ লোক অনুমান করে যে ফোরজিং একটি প্রস্তুত-টু-একত্রিত অংশ সরবরাহ করে. বাস্তবে, ডাই থেকে যা বেরিয়ে আসে তা হল একটি ফরজিং ফাঁকা - একটি কাঠামোগত ভিত্তি, একটি সমাপ্ত পণ্য না.
Forging উপাদান শক্তি এবং রুক্ষ ফর্ম তৈরি করে; নির্ভুল সিএনসি মেশিনিং সেই শক্তিশালী ফাঁকা অংশে পরিণত করে যা আসলে ফিট করে, সীল, এবং হাজার হাজার পরিষেবা ঘন্টার জন্য নির্ভরযোগ্যভাবে কাজ করে.
এই নিবন্ধটি ঠিক কেন সেকেন্ডারি সিএনসি মেশিনিং উচ্চ-পারফরম্যান্স অ্যালুমিনিয়াম নকল উপাদানগুলির জন্য অ-আলোচনাযোগ্য নয় তা ভেঙে দেয়, কি অপারেশন এটা সঞ্চালিত, কিভাবে ফোরজিং এবং মেশিনিং সম্পূরক প্রক্রিয়া হিসাবে একসাথে কাজ করে, এবং ব্যয়বহুল উৎপাদন ফাঁক এড়াতে সরবরাহকারীর কাছে কী সন্ধান করতে হবে.
এটি পাঠ্যপুস্তকের তত্ত্ব নয় - এটি আমরা পরীক্ষার মাধ্যমে শিখেছি, স্ক্র্যাপ, এবং ক্ষেত্রের ব্যর্থতা বিশ্লেষণ.
1. Forging আপনি একটি খালি দেয়, একটি সমাপ্ত অংশ নয়
কি দিয়ে শুরু করা যাক অ্যালুমিনিয়াম ফরজিং আসলে ভাল করে. যখন আপনি একটি অ্যালুমিনিয়াম বিলেট গরম করেন এবং শত শত টন চাপে এটি একটি ডাই ক্যাভিটিতে সংকুচিত করেন, আপনি চারটি গুরুত্বপূর্ণ জিনিস সম্পাদন করেন:
- আপনি অংশটির সামগ্রিক কাছাকাছি-নেট আকৃতি তৈরি করেন
- আপনি লোড পাথ বরাবর অভ্যন্তরীণ শস্য কাঠামো পরিমার্জন এবং সারিবদ্ধ করুন
- আপনি অবিচ্ছিন্ন ধাতব প্রবাহ লাইন তৈরি করেন যা অংশ জ্যামিতি অনুসরণ করে, নাটকীয়ভাবে ক্লান্তি শক্তি উন্নতি
- আপনি বেসলাইন স্ট্রাকচারাল ইন্টিগ্রিটি তৈরি করেন যা নকল যন্ত্রাংশকে 30-50% শক্তিশালী করে মেশিন থেকে কঠিন সমতুল্য
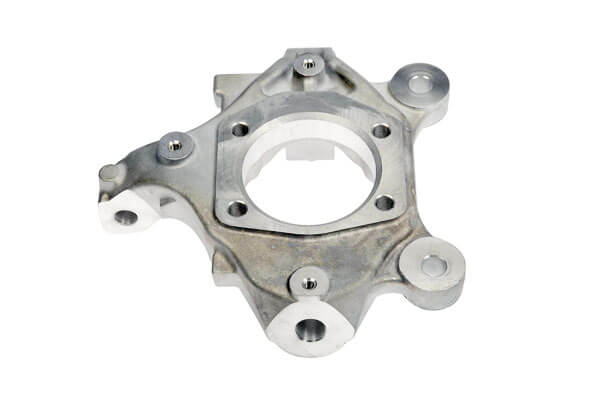
এটি একটি বিশাল পরিমাণ মূল্য. কিন্তু এখানে ফোরজিং কি করতে পারে না, আপনার মৃত্যু যতই ভালো হোক না কেন: এটি চূড়ান্ত নির্ভুল মাত্রা তৈরি করতে পারে না, মসৃণ মিলন পৃষ্ঠতল, বা সূক্ষ্ম অভ্যন্তরীণ বৈশিষ্ট্য.
নকল জ্যামিতির অন্তর্নিহিত সীমাবদ্ধতা
প্রতিটি ফরজিং ডাই গঠনযোগ্যতা এবং নির্ভুলতার মধ্যে আপস করতে হবে:
- খসড়া কোণ: ডাই থেকে অংশটি বের করতে আপনার প্রতি পাশে 1-3° ড্রাফ্ট প্রয়োজন.
তার মানে প্রতিটি উল্লম্ব পৃষ্ঠ টেপারড, বর্গক্ষেত্র না. আপনি একটি tapered মাউন্ট মুখ একত্রিত করতে পারবেন না. - যেমন-নকল সহনশীলতা: এমনকি সেরা ক্লোজড-ডাই ফোরজিং শুধুমাত্র ±0.2-0.5 মিমি মাত্রিক নির্ভুলতা ধারণ করে. মাউন্ট গর্ত জন্য, ভারবহন ফিট, এবং sealing পৃষ্ঠতল, আপনার প্রয়োজন ±0.02–±0.05 মিমি.
- পৃষ্ঠের অবস্থা: নকল পৃষ্ঠের অক্সাইড স্কেল আছে, ছোট ডাই টেনে আনা, এবং বিভাজন লাইন ফ্ল্যাশ.
তারা যথেষ্ট সমতল নয়, যথেষ্ট মসৃণ, বা sealing বা নির্ভুল মিলনের জন্য যথেষ্ট সামঞ্জস্যপূর্ণ. - সূক্ষ্ম বৈশিষ্ট্য: ছোট গর্ত, থ্রেড, সীল খাঁজ, এবং পাতলা পাঁজর নির্ভরযোগ্যভাবে নকল করা যাবে না.
ধাতবটি ধারাবাহিকভাবে ক্ষুদ্র ডাই বৈশিষ্ট্যগুলিতে প্রবাহিত হবে না, এবং ক্ষতি ছাড়া তাদের বের করে দেওয়া প্রায় অসম্ভব.
আমার একবার একজন নতুন প্রোডাক্ট ইঞ্জিনিয়ার জিরো ড্রাফ্ট এবং নকল-ইন থ্রেড হোল সহ একটি নকল মোটরসাইকেল ব্রেক ক্যালিপার অর্ডার করার চেষ্টা করেছিল. তিনি ভেবেছিলেন আমরা মেশিনিংয়ের জন্য অতিরিক্ত চার্জ করছি.
তিনটি ব্যর্থ ডাই ট্রায়ালের পর এবং 12 স্ক্র্যাপ নমুনা অংশ, পুরানো টাইমাররা ইতিমধ্যে যা জানত তা তিনি অবশেষে গ্রহণ করলেন: ফরজিং কাঠামো তৈরি করে; মেশিনিং নির্ভুলতা প্রদান করে.
ব্রেক ক্যালিপারের মতো অংশগুলির জন্য, উপরের ট্রিপল clamps, পায়ের খুঁটি, এবং শক শোষণকারী লিঙ্কগুলি - যে বৈশিষ্ট্যগুলি অংশটিকে আসলে একত্রিত করে এবং কাজ করে তা ঠিক এমন বৈশিষ্ট্যগুলি তৈরি করতে পারে না.
2. নকল খালি জায়গায় নির্ভুলতা সিএনসি মেশিনিং ঠিক কী করে?
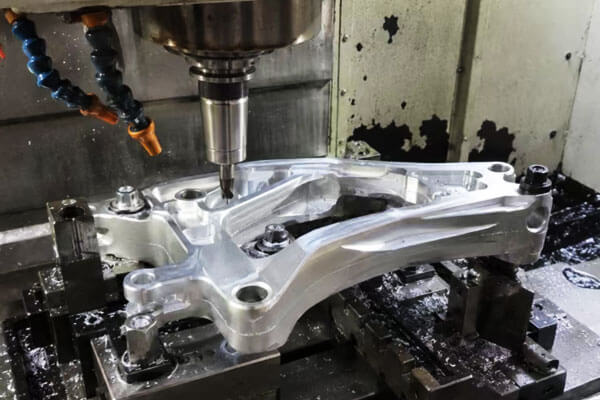
সিএনসি মেশিনিং শুধু "প্রান্তগুলি পরিষ্কার করা" নয়। এটি পাঁচটি গুরুত্বপূর্ণ বিভাগের কাজ সম্পাদন করে যা একটি ফোরজিং ফাঁকাকে একটি কার্যকরী উপাদানে পরিণত করে.
মাউন্টিং & গর্ত সনাক্তকরণ
প্রায় প্রতিটি নকল কাঠামোগত অংশ অন্য কিছুর সাথে সংযোগ করে - একটি ফ্রেম, একটি ধাক্কা, একটি ব্রেক সমাবেশ.
গর্ত অবস্থানের নির্ভুলতা নির্ধারণ করে যে অংশটি সোজা হবে কিনা, ফাঁক এমনকি বাম এবং ডান কিনা, এবং ইনস্টলেশনের পরে সমাবেশ অসম লোডিং দেখে কিনা.
দ্বারা একটি গর্ত প্যাটার্ন স্থানান্তর করুন 0.15 একটি মোটরসাইকেলের উপরের ক্ল্যাম্পে মিমি, এবং কাঁটা বাঁধা. দ্বারা এটি স্থানান্তর 0.3 মিমি, এবং অংশটি মোটেই একত্রিত হবে না.
ফোরজিং হোল পজিশন সহনশীলতাকে মোটামুটি ±0.4 মিমি নির্ভরযোগ্যভাবে ধরে রাখতে পারে না. সিএনসি ড্রিলিং এবং বোরিং ±0.05 মিমি বা তার চেয়ে ভালো ধারণ করে, এমনকি বহু-গর্ত নিদর্শন জুড়ে.
থ্রেডেড হোলস
থ্রেডেড গর্ত সঠিক ব্যাস প্রয়োজন, গভীরতা, টোকা অবস্থান, এবং থ্রেড ফর্ম গুণমান.
পরিষেবার জন্য বিচ্ছিন্ন এবং পুনরায় একত্রিত হওয়া অংশগুলির জন্য, দরিদ্র থ্রেড মান ছিনতাই থ্রেড মানে, আলগা ফাস্টেনার, এবং ক্ষেত্রের ব্যর্থতা.
Forging ব্যবহারযোগ্য থ্রেড উত্পাদন করতে পারে না. আপনি একটি পাইলট গর্ত জাল করতে পারেন, কিন্তু চূড়ান্ত থ্রেড সবসময় machined হয়.
আমরা সিএনসি-তে সুনির্দিষ্টভাবে থ্রেডের গভীরতা এবং কাউন্টারসিঙ্ক জ্যামিতি নিয়ন্ত্রণ করি - এমন কিছু যা আপনি একটি হাতের ট্যাপ দিয়ে ধারাবাহিকভাবে করতে পারবেন না.
সঙ্গম & মুখ সনাক্ত করা
নকল পৃষ্ঠগুলি কখনই সমাবেশের মিলনের মুখ হিসাবে ব্যবহার করার জন্য যথেষ্ট সমতল হয় না. একটি নকল পৃষ্ঠের মুখ জুড়ে 0.2-0.5 মিমি তারতম্য থাকতে পারে, প্লাস খসড়া কোণ টেপার.
বোল্টের মতো দুটি মুখ একসাথে, এবং আপনি অসম clamping পেতে, গ্যাসকেট ফুটো পাথ, এবং অংশ যে লোড অধীনে স্থানান্তর.
CNC ফেস মিলিং নিয়ন্ত্রিত সমতলতা তৈরি করে — সাধারণত 0.02 প্রতি মিমি 100 কাঠামোগত মুখের জন্য মিমি, এবং এমনকি সীল করা পৃষ্ঠতলের জন্য আরও শক্ত.
ব্রেক ক্যালিপার শরীরের জন্য, যে সমতলতা ব্রেক তরল ফুটো থেকে রাখে কি. এটি প্রসাধনী নয় - এটি কার্যকরী.
ভারবহন আসন & খাঁজ ধরে রাখা
যে কোন অংশ ঘূর্ণন, পিভট, বা একটি সীল ঝুলিতে নির্ভুলতা bores প্রয়োজন, ভারবহন আসন, এবং স্ন্যাপ রিং grooves.
এই বৈশিষ্ট্যগুলির জন্য ব্যাস সহনশীলতা প্রয়োজন এক মিলিমিটারের শতভাগ এবং তীক্ষ্ণ, সামঞ্জস্যপূর্ণ খাঁজ জ্যামিতি.
Forging H7 সহনশীলতা একটি ভারবহন বোর উত্পাদন করতে পারে না. এটি তীক্ষ্ণ কোণে একটি বর্গাকার-ধারযুক্ত খাঁজ তৈরি করতে পারে না. এগুলি কঠোরভাবে সিএনসি অপারেশন - বাঁক, বিরক্তিকর, এবং অভ্যন্তরীণ খাঁজকাটা.
কনট্যুরস, লাইটেনিং বৈশিষ্ট্য & ব্রেক এজ
উচ্চ-কার্যক্ষমতার নকল অংশগুলি প্রায়শই হালকা পকেট পায়, চেম্বার, এবং মেশিনিং সময় বাইরের কনট্যুর পরিশ্রুত.
আমরা অতিরিক্ত উপাদান সরিয়ে ফেলি যেখানে ওজন বাঁচানোর জন্য কোন লোড নেই — মোটরসাইকেল এবং স্বয়ংচালিত যন্ত্রাংশের জন্য গুরুত্বপূর্ণ যেখানে প্রতিটি গ্রাম গুরুত্বপূর্ণ.
আমরা ধারালো প্রান্ত ভাঙ্গা, বিভাজন লাইন ফ্ল্যাশ সরান, এবং মিশ্রিত রূপান্তর.
এটি কেবল চেহারার জন্য নয়: ধারালো প্রান্ত স্ট্রেস risers হয়. একটি পরিষ্কার মেশিনযুক্ত চেমফার লোড করা অংশে 20-30% ক্লান্তি জীবনকে উন্নত করতে পারে.
দিনের শেষে, সিএনসি মেশিনিং কেবল অংশটিকে উপযুক্ত করে না. এটি ওজন নিয়ন্ত্রণ করে, ভারসাম্য, sealing, জীবন পরিধান, এবং ক্লান্তি কর্মক্ষমতা.
3. Forging এবং CNC মেশিনিং: পরিপূরক, প্রতিযোগীতা নয়
কখনও কখনও আমি লোকেদের এটিকে "ফরজিং বনাম" হিসাবে ফ্রেম করতে শুনি. মেশিনিং।" এটি এটি দেখার ভুল উপায়.
তারা সম্পূর্ণ ভিন্ন সমস্যা সমাধান করে, এবং সর্বোত্তম উপাদান উভয়ই ব্যবহার করে যা প্রত্যেকে সেরা করে.
| প্রক্রিয়া | মূল ফাংশন | প্রাথমিক শক্তি | কী সীমাবদ্ধতা |
| অ্যালুমিনিয়াম Forging | কাঠামোগত ভিত্তি তৈরি করে; শস্য প্রবাহ সারিবদ্ধ করে; ক্লান্তি শক্তি উন্নত করে | উচ্চতর উপাদান অখণ্ডতা; উচ্চ শক্তি থেকে ওজন | সীমিত মাত্রিক নির্ভুলতা; সূক্ষ্ম বৈশিষ্ট্য উত্পাদন করতে পারে না |
| যথার্থ সিএনসি মেশিনিং | চূড়ান্ত মাত্রিক নির্ভুলতা প্রদান করে; কার্যকরী বৈশিষ্ট্য উত্পাদন করে; পৃষ্ঠের গুণমান নিয়ন্ত্রণ করে | অত্যন্ত সুনির্দিষ্ট; নমনীয় বৈশিষ্ট্য জ্যামিতি | উপাদান সরিয়ে দেয়; বেস উপাদান শক্তি উন্নত না |
কেন শুধু সলিড বার স্টক থেকে মেশিন নয়?
আপনি যদি নির্ভুলতা প্রয়োজন, কেন শুধু অ্যালুমিনিয়ামের শক্ত ব্লকের পুরো অংশটি মিলবে না? আমি লোকেদেরও এটি জিজ্ঞাসা করেছি.
এটা সত্য যে আপনি শক্ত বার থেকে সিএনসি মিলের প্রায় যেকোনো আকৃতি তৈরি করতে পারেন. কিন্তু তিনটি বড় খারাপ দিক আছে:
- ব্যাপক উপাদান বর্জ্য: একটি সাধারণ মোটরসাইকেলের ব্রেক ক্যালিপারের জন্য, আপনি চিপ হিসাবে শুরু বারের 65-75% মুছে ফেলবেন.
নকল খালি স্থানগুলি শুধুমাত্র 10-20% মুছে ফেলবে. উচ্চ ভলিউম উত্পাদন জন্য, এটি একটি বিশাল খরচ পার্থক্য. - শস্য প্রবাহ কাটা: প্রাকৃতিক শস্য দিক জুড়ে কঠিন কাট থেকে মেশিনিং. নকল অংশে শস্য প্রবাহ থাকে যা অংশের আকৃতি অনুসরণ করে, 30-50% ভাল ক্লান্তি শক্তি দেয়.
আমি দেখেছি ক্লান্তি পরীক্ষা করা মেশিন-থেকে-সলিড ক্যালিপারগুলি নকল-এবং-মেশিন করা সমতুল্য চক্রের সংখ্যার অর্ধেকেরও কম সময়ে ক্র্যাক হয়েছে. - দীর্ঘ চক্র সময়: কঠিন থেকে একটি জটিল অংশ মেশিন করতে 2-3 গুণ বেশি সময় লাগে কাছাকাছি-নেট ফোরজিং ফাঁকা মেশিন করার চেয়ে.
কেন জাস্ট ফরজ অ্যান্ড স্কিপ মেশিনিং নয়?
ওপারে, আপনি মেশিনিং এড়িয়ে যেতে পারবেন না এবং নকল অংশ হিসাবে একত্রিত করতে পারবেন না.
সহনশীলতা খুব শিথিল, পৃষ্ঠতল খুব রুক্ষ, এবং কোন কার্যকরী বৈশিষ্ট্য নেই. অংশ ফিট হবে না, সিল করা হবে না, এবং অকালে ব্যর্থ হবে.
সর্বোত্তম উত্পাদন ক্রম
উচ্চ-কর্মক্ষমতা অ্যালুমিনিয়াম কাঠামোগত অংশগুলির জন্য - ব্রেক ক্যালিপার, উপরের ট্রিপল clamps, পায়ের খুঁটি, শক লিঙ্ক, এবং অনুরূপ — আদর্শ প্রমাণিত প্রক্রিয়া প্রবাহ হয়:
পণ্য ডিজাইন → ডাই ডেভেলপমেন্ট → হট অ্যালুমিনিয়াম ফোরজিং → হিট ট্রিটমেন্ট → প্রিসিশন সিএনসি মেশিনিং → ডাইমেনশনাল ইন্সপেকশন → সারফেস ফিনিশিং → চূড়ান্ত পরিদর্শন & ডেলিভারি
এই সংমিশ্রণটি ফোরজিংয়ের শক্তি এবং উপাদান দক্ষতা এবং সিএনসি মেশিনিংয়ের নির্ভুলতা এবং বিশদকে লাভ করে.
এটি আপনাকে উভয় বিশ্বের সেরা দেয়, এবং এটি প্রায় সমস্ত উচ্চ-কর্মক্ষমতা অ্যালুমিনিয়াম কাঠামোগত অংশ তৈরি করা হয়.
4. কেন সোর্সিং দলগুলিকে ফরজ প্রেসের বাইরে দেখতে হবে
আপনি যখন নকল অ্যালুমিনিয়াম উপাদান সোর্সিং করছেন, আপনি করতে পারেন সবচেয়ে বড় ভুল শুধুমাত্র সরবরাহকারীর একটি ফোরজিং প্রেস আছে কিনা জিজ্ঞাসা করা হয়.
ফাঁকা জাল করার ক্ষমতা মাত্র অর্ধেক সমীকরণ. আপনি স্থিতিশীল পর্যন্ত র্যাম্প করতে পারেন কিনা, মানের ভলিউম উত্পাদন সম্পূর্ণরূপে সরবরাহকারীর সেকেন্ডারি মেশিনিং এবং প্রক্রিয়া ইন্টিগ্রেশন ক্ষমতার উপর নির্ভর করে.
মূল্যায়ন করার জন্য চারটি সমালোচনামূলক ক্ষমতা রয়েছে:
সঠিক মেশিনিং ভাতা পরিকল্পনা
মেশিনিং ভাতা একটি ভারসাম্যমূলক কাজ. খুব বেশি ছেড়ে দিন, এবং আপনি উপাদান অপচয় এবং CNC চক্র সময় যোগ করুন.
খুব কম ছেড়ে দিন, এবং আপনি জাল স্কেল পরিষ্কার করতে পারবেন না, খসড়া কোণ, এবং বিকৃতি - আপনি একটি সঙ্গম মুখের ত্বকে উন্মুক্ত ফোরজিং দিয়ে শেষ করবেন.
ভাল সরবরাহকারীরা প্রথম দিন থেকেই ডাই ডিজাইনে মেশিনিং ভাতা তৈরি করে. তারা শুধু ইউনিফর্ম যোগ করে না 0.5 মিমি সর্বত্র. তারা উচ্চ-বিকৃতি অঞ্চলে বেশি ভাতা দেয় এবং স্থিতিশীল বৈশিষ্ট্যগুলিতে কম.
এখানেই অভিজ্ঞ ডাই ইঞ্জিনিয়াররা তাদের অর্থ উপার্জন করে. আমি খারাপভাবে ডিজাইন করা ডাইস দেখেছি 1 একদিকে অতিরিক্ত স্টকের মিমি এবং অন্যদিকে নেতিবাচক স্টক — অব্যবহৃত৷.
সামঞ্জস্যপূর্ণ ফিক্সচারিং কৌশল
জটিল নকল যন্ত্রাংশের জন্য প্রায় সবসময়ই মেশিনের চারপাশে একাধিক সেটআপের প্রয়োজন হয়.
প্রতিবার আপনি অংশটি খুলে ফেলুন এবং পুনরায় ফিক্সচার করুন, আপনি প্রান্তিককরণ ত্রুটি প্রবর্তন. খারাপ ফিক্সচারিং মেশিনযুক্ত ফোরজিংসে অবস্থানগত ত্রুটি ঘটায়.
একজন সক্ষম সরবরাহকারী ডেডিকেটেড ফিক্সচারিং তৈরি করবে যা নকল ডেটাম বৈশিষ্ট্যগুলি সনাক্ত করে, অপারেশন জুড়ে সামঞ্জস্যপূর্ণ প্রান্তিককরণ বজায় রাখে, এবং আংশিক-থেকে-অংশ প্রকরণ শক্তভাবে ধরে রাখে.
মাল্টি-হোল প্যাটার্ন এবং সমাক্ষ বৈশিষ্ট্যের জন্য, ফিক্সচারের নির্ভুলতা সরাসরি সমাবেশের ফলন নির্ধারণ করে.
ইন-হাউস মাত্রিক যাচাই ক্ষমতা
আপনি চোখ দ্বারা একটি নকল এবং মেশিন অংশ বিচার করতে পারবেন না. জটিল কাঠামোগত অংশ - বিশেষ করে ব্রেক, স্টিয়ারিং, এবং সাসপেনশন উপাদান - যাচাই করা মাত্রিক পরিদর্শন প্রয়োজন.
ইন-হাউস কোঅর্ডিনেট মেজারিং মেশিন সহ সরবরাহকারীদের সন্ধান করুন (সিএমএম) ক্ষমতা, ডেডিকেটেড বোর গেজ, এবং ক্যালিব্রেটেড পরিদর্শন সরঞ্জাম.
ভাল সরবরাহকারীরা প্রতিটি প্রথম অংশে সমালোচনামূলক মাত্রা পরীক্ষা করে, এবং প্রতিটি ব্যাচ জুড়ে নমুনা মাত্রা নিরীক্ষণ করুন. যদি একজন সরবরাহকারী বলে "আমরা এটিকে চক্ষুদান করি,"চলে যাও.
সারফেস প্রক্রিয়া সমন্বয়
অ্যানোডাইজিং, গুটিকা বিস্ফোরণ, এবং পালিশ করা সমস্ত অংশের মাত্রা সামান্য পরিবর্তন করে — কয়েক মাইক্রন থেকে কয়েক দশমাংশ, প্রক্রিয়ার উপর নির্ভর করে.
আপনি যদি মেশিনে ফাইনাল প্রিন্ট সাইজ করেন এবং তারপর অ্যানোডাইজ করেন, আপনি oversize বা সহনশীলতা আউট শেষ করতে পারেন.
অভিজ্ঞ সরবরাহকারীরা মেশিনিংয়ের সময় পৃষ্ঠের ফিনিস বেধের প্রত্যাশা করেন. তারা আবরণ জন্য নিয়ন্ত্রিত স্টক ছেড়ে, তাই চূড়ান্ত মাত্রা পৃষ্ঠের চিকিত্সার পরে সঠিক লক্ষ্যে অবতরণ করে.
এই ছোট শোনাচ্ছে, কিন্তু আমি দেখেছি পুরো ব্যাচ প্রত্যাখ্যান করা হয়েছে কারণ মেশিনিং অ্যানোডাইজ বিল্ড আপের জন্য দায়ী নয়.
কাস্টম এবং কম ভলিউম প্রোগ্রামের জন্য, একটি একক উত্সের সাথে কাজ করা যা টুলিং করে, ফোরজিং, মেশিনিং, পরিদর্শন, এবং পৃষ্ঠের সমাপ্তি প্রায় সমস্ত ইন্টারফেস ফাঁক দূর করে. কম হ্যান্ডঅফ = কম ভুল.
5. কেন DEZE প্রযুক্তি থেকে উত্স নির্ভুল অ্যালুমিনিয়াম Forgings?
এ এই প্রযুক্তি, একটি নির্ভুল অ্যালুমিনিয়াম ফোরজিং এবং মেশিনিং বিশেষজ্ঞ যার সদর দফতর Xuchang, হেনান, চীন, আমরা এই ইন্টিগ্রেটেড এন্ড-টু-এন্ড প্রোডাকশন মডেলকে ঘিরে আমাদের সম্পূর্ণ অপারেশন তৈরি করেছি.
আমাদের মান ব্যবস্থাপনা সিস্টেম ISO-তে প্রত্যয়িত 9001:2015, প্রতিটি পর্যায় জুড়ে সম্পূর্ণ ট্রেসেবিলিটি সহ — ইন-হাউস ডাই ইঞ্জিনিয়ারিং এবং হট অ্যালুমিনিয়াম ফোরজিংয়ের মাধ্যমে বিলেট প্রিফর্মিং থেকে, T6 তাপ চিকিত্সা,
5-অক্ষ নির্ভুলতা CNC মেশিনিং, CMM মাত্রিক যাচাইকরণ, এবং সারফেস ফিনিশিং - সব এক ছাদের নিচে নিয়ন্ত্রিত.
উপাদান অপসারণ অপ্টিমাইজ করার জন্য আমরা সরাসরি প্রাথমিক ডাই ডিজাইনে মেশিনিং ভাতা ইঞ্জিনিয়ার করি, অবস্থানগত নির্ভুলতা বজায় রাখার জন্য ডেডিকেটেড অংশ-নির্দিষ্ট ফিক্সচারিং বিকাশ করুন, এবং প্রতি ব্যাচের সমালোচনামূলক মাত্রা যাচাই করুন.
সোর্সিং দলের জন্য, এই একক-উৎস ক্ষমতা ক্রস-সাপ্লাইয়ার হ্যান্ডঅফ ত্রুটিগুলি দূর করে, প্রোগ্রাম র্যাম্প-আপ লিড টাইম হ্রাস করে, এবং সামঞ্জস্যপূর্ণ বিতরণ, মোটরসাইকেলের জন্য উৎপাদন-প্রস্তুত নকল অ্যালুমিনিয়াম উপাদান, স্বয়ংচালিত, এবং শিল্প কাঠামোগত অ্যাপ্লিকেশন.
6. উপসংহার
অ্যালুমিনিয়াম ফোরজিং এবং নির্ভুল সিএনসি মেশিনিং প্রতিযোগিতামূলক প্রক্রিয়া নয়. তারা একই প্রোডাকশন চেইনের দুটি লিঙ্ক, শক্তিশালী এবং সুনির্দিষ্ট উভয়ই একটি অংশ তৈরি করার জন্য প্রত্যেকে যা করে তা করছে.
ফরজিং কাঠামোগত ভিত্তি প্রদান করে: সারিবদ্ধ শস্য প্রবাহ, উন্নত ক্লান্তি শক্তি, এবং কাছাকাছি নেট আকৃতি যা উপাদান বর্জ্য কমিয়ে দেয়.
সিএনসি মেশিনিং কার্যকরী নির্ভুলতা প্রদান করে: সঠিক গর্ত অবস্থান, সমতল সঙ্গম মুখ, সঠিক থ্রেড, ভারবহন ফিট, এবং নিয়ন্ত্রিত পৃষ্ঠের গুণমান যা অংশটিকে আসলে একত্রিত করে, সীল, এবং শেষ.
উচ্চ-কর্মক্ষমতা লোড করা অংশগুলির জন্য - ব্রেক ক্যালিপার, স্টিয়ারিং উপাদান, সাসপেনশন লিঙ্ক, এবং অন্যান্য সমস্ত টুকরো যা রাইডারদের নিরাপদ রাখে এবং সরঞ্জামগুলি চলমান রাখে — আপনি একটি ছাড়া অন্যটি থাকতে পারবেন না.
বিশ্বের সেরা নকল অংশগুলি উপযুক্ত না হলে অকেজো. সবচেয়ে নিখুঁতভাবে মেশিন করা অংশগুলি দুর্বল হয় যদি সেগুলি শক্ত বার থেকে কাটা হয়.
প্রকৃত দক্ষতা — এবং একজন ভালো সরবরাহকারীর প্রকৃত মূল্য — পুরো প্রক্রিয়াটিকে একত্রিত করছে: ডাই ডিজাইন যা মেশিনিং স্টকের জন্য অ্যাকাউন্ট করে, ফরজিং যে সামঞ্জস্যপূর্ণ ফাঁকা উত্পাদন,
fixturing যে প্রান্তিককরণ ঝুলিতে, যন্ত্র যা সহনশীলতাকে আঘাত করে, এবং পরিদর্শন যে তারা জাহাজ আগে সমস্যা ধরা.
যে চেইন ডান পান, এবং আপনি শক্তিশালী অংশ পাবেন, সুনির্দিষ্ট, এবং ব্যাচের পর ধারাবাহিক ব্যাচ.
FAQS
সমস্ত অ্যালুমিনিয়াম খাদ forgings কি CNC মেশিনিং প্রয়োজন?
না, সব না. সহজ নন-মেটিং স্ট্রাকচারাল বন্ধনী, কাঁচা spacers, এবং কম-সহনশীল অংশগুলি কখনও কখনও শুধুমাত্র ডিবারিং দিয়ে নকল হিসাবে ব্যবহার করা যেতে পারে.
কিন্তু মাউন্ট গর্ত সঙ্গে কোনো অংশ, থ্রেড বৈশিষ্ট্য, sealing পৃষ্ঠতল, ভারবহন ফিট, বা আঁট মাত্রিক সহনশীলতা সেকেন্ডারি CNC মেশিনিং প্রয়োজন হবে.
মোটরসাইকেল এবং স্বয়ংচালিত কাঠামোগত অংশগুলির জন্য, এটা ভাল শেষ 90% উত্পাদন forgings.
হয় 6061 ফোরজিংয়ের পরে সিএনসি মেশিনিংয়ের জন্য অ্যালুমিনিয়াম ভাল?
6061 নকল-তখন-মেশিন করা উপাদানের জন্য চমৎকার. এটি শক্তির একটি ভাল ভারসাম্য রয়েছে, নমনীয়তা, এবং machinability, এবং এটি T6 তাপ চিকিত্সার জন্য খুব অনুমানযোগ্যভাবে সাড়া দেয়.
আমরা ফুট পেগ জন্য এটি ব্যাপকভাবে ব্যবহার, উপরের ট্রিপল clamps, বন্ধনী, এবং লিঙ্ক. এটা মেশিন পরিষ্কার, সহনশীলতা ভাল রাখে, এবং সমানভাবে anodizes.
উচ্চ শক্তি প্রয়োজনীয়তা জন্য, 7075 মেশিনগুলিও ভাল, কিন্তু এটি আরও খাঁজ-সংবেদনশীল এবং আরও সতর্ক টুল পাথ পরিকল্পনার প্রয়োজন.
সিএনসি মেশিনিং কি নকল অংশের শক্তি নষ্ট করবে?
এটি সঠিকভাবে করা হলে না. সঠিক সিএনসি মেশিনিং শুধুমাত্র কার্যকরী লোড পাথের বাইরে পূর্ব-পরিকল্পিত মেশিনিং ভাতা সরিয়ে দেয়.
মূল অংশটি ডিজাইন করা, শস্য প্রবাহ forging, এবং মেশিনিং স্টক একসাথে - তাই আপনি কখনই ক্রিটিক্যাল লোড বহনকারী শস্যের লাইন বা মেশিনে চাপযুক্ত ত্বকে কাটাবেন না.
খারাপ মেশিনিং একেবারে একটি ফোরজিং নষ্ট করতে পারে. যদি আপনি একটি উচ্চ-স্ট্রেস জোন জুড়ে একটি গভীর খাঁজ মেশিন করেন, আপনি একটি স্ট্রেস রাইজার তৈরি করুন এবং ক্লান্তি জীবনকে মেরে ফেলুন.
এজন্য ডিএফএম (উত্পাদনের জন্য নকশা) ফরজিং ইঞ্জিনিয়ার এবং মেশিনিং ইঞ্জিনিয়ারদের মধ্যে পর্যালোচনা অনেক গুরুত্বপূর্ণ.
সিএনসি মেশিনিংয়ের পরে নকল অংশগুলি সরাসরি জাহাজে যেতে পারে?
প্রায় কখনোই না. মেশিনিং পরে, আপনি এখনও মাত্রিক যাচাইকরণ প্রয়োজন, deburring, পরিষ্কার করা, পৃষ্ঠ চিকিত্সা (anodized, বিস্ফোরণ, ইত্যাদি), এবং চূড়ান্ত পরিদর্শন.
সমস্ত চেক পাস করার পরেই আপনি প্যাকেজ এবং শিপ করবেন. চূড়ান্ত পরিদর্শন এড়িয়ে যাওয়া হল কীভাবে ত্রুটিপূর্ণ অংশগুলি গ্রাহকদের কাছে চলে যায়.