আমি ত্রিশ বছরেরও বেশি সময় ধরে ফোরজিং প্রেসের পাশে দাঁড়িয়ে আছি.
আমি 2xxx অ্যালুমিনিয়াম চুল্লি থেকে কমলা জ্বলতে দেখেছি, হাতুড়ি অধীনে যান, এবং হয় একটি সুন্দর কাছাকাছি-নেট অংশ বা একটি ফাটল হিসাবে বেরিয়ে আসে, ভাঁজ করা স্ক্র্যাপের টুকরো যা সরাসরি রিমেল্ট বিনে ফিরে যায়.
এই দুটি ফলাফলের মধ্যে পার্থক্য কখনই ভাগ্য নয়. এটা বোঝা যাচ্ছে 2xxx অ্যালুমিনিয়াম কি চায়, এটা হাতুড়ি অধীনে কিভাবে আচরণ, এবং এর সীমা কোথায়.
এই নিবন্ধে, আমি মাধ্যমে আপনি হাঁটা হবে 2xxx সিরিজের অ্যালুমিনিয়াম অ্যালয়েসের ফোরজিং কর্মক্ষমতা একটি ব্যবহারিক থেকে, দোকান-মেঝে দৃষ্টিকোণ.
আমরা 2xxx কি তা কভার করব, কেন এটা যেভাবে আচরণ করে, এর যান্ত্রিক এবং শারীরিক প্রোফাইল, forgeability, প্রক্রিয়া উইন্ডোজ, তাপ চিকিত্সা, জারা উদ্বেগ, সাধারণ অ্যাপ্লিকেশন, এবং আমি যে ভুলগুলো দেখেছি এমনকি অভিজ্ঞ দোকানগুলোও করতে দেখেছি.
1. 2xxx সিরিজ অ্যালুমিনিয়াম অ্যালয়গুলি কী কী??
2xxx সিরিজ হল অ্যালুমিনিয়াম-তামা পরিবার. তামা প্রাথমিক সংকর উপাদান, সাধারণত উপস্থিত 3.5% থেকে 5%.
ম্যাগনেসিয়ামের ছোট সংযোজন, ম্যাঙ্গানিজ, আয়রন, সিলিকন, এবং কখনও কখনও জিরকোনিয়াম বা টাইটানিয়াম গঠন পরিমার্জন এবং বৈশিষ্ট্য উন্নত.
কারণ তামা নাটকীয়ভাবে শক্তি বাড়ায়, এই পরিবার নাম অর্জন করেছে "হার্ড অ্যালুমিনিয়াম" অথবা "duralumin" পুরানো সাহিত্যে.
6xxx এবং 7xxx এর মতো, 2xxx খাদ হয় তাপ-চিকিত্সাযোগ্য. প্রাকৃতিক বা কৃত্রিম বার্ধক্য দ্বারা অনুসরণ করা সমাধান চিকিত্সা শক্তিকে খুব উচ্চ স্তরে ঠেলে দিতে পারে.
জালিয়াতির দোকানে আপনি সবচেয়ে সাধারণ গ্রেডগুলির সম্মুখীন হবেন:
| খাদ | সাধারণ বৈশিষ্ট্য | টিপিক্যাল ফোরজিং / ইঞ্জিনিয়ারিং অ্যাপ্লিকেশন |
| 2A12 | মাঝারি থেকে উচ্চ শক্তি, ভাল মেশিনিবিলিটি, চীনে ব্যাপকভাবে ব্যবহৃত হয় | কাঠামোগত অংশ, মহাকাশ-সম্পর্কিত উপাদান, স্পষ্টতা forgings |
| 2014 | উচ্চ শক্তি, ভাল মেশিনিবিলিটি, দরকারী উন্নত-তাপমাত্রা কর্মক্ষমতা | বিমান এবং স্বয়ংচালিত কাঠামোগত উপাদান, উচ্চ শক্তি forgings |
| 2024 | উচ্চ শক্তি থেকে ওজন অনুপাত, ব্যাপকভাবে প্রতিষ্ঠিত ইঞ্জিনিয়ারিং খাদ | মহাকাশ কাঠামো, ফিটিং, বিমানের উপাদান |
| 2017 | ভাল শক্তি এবং machinability | ফাস্টেনার্স, কাঠামোগত এবং মেশিন উপাদান |
একটি গুরুত্বপূর্ণ ইঞ্জিনিয়ারিং পয়েন্ট হল 2A12, 2024, এবং 2014 বিনিময়যোগ্য উপকরণ হিসাবে গণ্য করা উচিত নয়, যদিও তারা একই খাদ পরিবারের অন্তর্গত.
তাদের রাসায়নিক রচনা, যান্ত্রিক বৈশিষ্ট্য, তাপ চিকিত্সা শর্তাবলী, এবং প্রযোজ্য মান ভিন্ন.
সঠিক স্পেসিফিকেশন তাই চিহ্নিত করা উচিত সঠিক খাদ, পণ্য ফর্ম, মেজাজ, এবং গভর্নিং উপাদান মান.
2. 2xxx সিরিজের অ্যালুমিনিয়াম অ্যালোয়ের পারফরম্যান্স প্রোফাইল
2xxx অ্যালয়গুলির একটি খুব স্পষ্ট কর্মক্ষমতা প্রোফাইল রয়েছে. তাদের প্রধান সুবিধা শক্তি, শক্তি-থেকে-ওজন অনুপাত, মেশিনিবিলিটি, এবং কিছু উন্নত-তাপমাত্রার অ্যাপ্লিকেশনে কার্যকর কর্মক্ষমতা.
তাদের প্রধান সীমাবদ্ধতা হল সাধারণত জারা প্রতিরোধের এবং ফিউশন ওয়েল্ডেবিলিটি.
উচ্চ শক্তি
উচ্চ শক্তি সাধারণত একজন প্রকৌশলী একটি 2xxx খাদ বিবেচনা করার প্রথম কারণ.
নির্দিষ্ট গ্রেডের উপর নির্ভর করে, মেজাজ, এবং পণ্য ফর্ম, 2xxx অ্যালয় প্রসার্য শক্তি প্রদান করতে পারে 400–500+ MPa পরিসর, যখন কিছু শক্তিশালী মেজাজ এবং সংকর ধাতুগুলি যথেষ্ট উচ্চতর মানগুলিতে পৌঁছাতে পারে.
উদাহরণস্বরূপ, একটি সাধারণ 2A12-T4 পণ্য প্রায় প্রসার্য শক্তি থাকতে পারে 400-450 MPa পরিসীমা
এই পরিসংখ্যান ইঞ্জিনিয়ারিং তুলনা জন্য দরকারী, কিন্তু তাদের সার্বজনীন মূল্য হিসাবে বিবেচনা করা উচিত নয়.
ন্যূনতম গ্যারান্টিযুক্ত যান্ত্রিক বৈশিষ্ট্য সর্বদা প্রযোজ্য উপাদান স্পেসিফিকেশন থেকে নেওয়া উচিত.
গুরুত্বপূর্ণ বিষয় হল যে 2xxx অ্যালয় সাধারণ-উদ্দেশ্য কাঠামোগত অ্যালুমিনিয়াম এবং সর্বোচ্চ-শক্তি 7xxx গ্রেডের মধ্যে একটি দরকারী অবস্থান দখল করে।.
ভাল শক্তি-থেকে-ওজন অনুপাত
একটি নকল 2xxx উপাদান ইস্পাতের ঘনত্বের শাস্তি ছাড়াই উচ্চ কাঠামোগত কর্মক্ষমতা প্রদান করতে পারে.
ইঞ্জিনিয়াররা যখন ভারসাম্য বজায় রাখে তখন এটি খাদ পরিবারকে আকর্ষণীয় করে তোলে:
শক্তি + ওজন + বিভাগের আকার + মেশিনিবিলিটি
সাধারণ অ্যাপ্লিকেশনের মধ্যে রয়েছে মহাকাশের জিনিসপত্র, উচ্চ শক্তি বন্ধনী, কাঠামোগত সংযোগ, এবং অন্যান্য উপাদান যেখানে ভর কমানো গুরুত্বপূর্ণ.
ফোরজিং প্রক্রিয়াটি একটি শক্ত ব্লক দিয়ে শুরু করে এবং এর বেশিরভাগ অংশকে মেশিন করার পরিবর্তে প্রধান লোড পাথের চারপাশে উপাদানকে কেন্দ্রীভূত করার অনুমতি দিয়ে আরেকটি সুবিধা যোগ করে।.
দরকারী উন্নত-তাপমাত্রা কর্মক্ষমতা
কিছু 2xxx সংকর ধাতুর অনেক সাধারণ-উদ্দেশ্য 6xxx সংকর ধাতুর তুলনায় মাঝারি উচ্চ তাপমাত্রায় ভাল শক্তি ধারণ করে.
এটি একটি কারণ বিমান এবং ইঞ্জিন-সম্পর্কিত অ্যাপ্লিকেশনগুলিতে নির্দিষ্ট 2xxx গ্রেড ব্যবহার করা হয়েছে.
তবে, একজন অভিজ্ঞ প্রকৌশলীকে এই বাক্যাংশটির সাথে সতর্ক হওয়া উচিত "উচ্চ-তাপমাত্রা অ্যালুমিনিয়াম".
2xxx অ্যালয় এখনও অ্যালুমিনিয়াম অ্যালয়, এবং তাপমাত্রা বৃদ্ধির সাথে সাথে তাদের শক্তি হ্রাস পায়.
প্রকৃত পরিষেবা-তাপমাত্রা ক্ষমতা নির্দিষ্ট গ্রেডের উপর নির্ভর করে, মেজাজ, স্ট্রেস লেভেল, প্রকাশের সময়, এবং প্রয়োজনীয় যান্ত্রিক বৈশিষ্ট্য.
একটি বাস্তব উপাদান জন্য, সঠিক নকশা প্রশ্ন হয়:
প্রকৃত অপারেটিং তাপমাত্রায় এই সংকর ধাতু এবং মেজাজ কী বৈশিষ্ট্য বজায় রাখে?
ভাল মেশিনিবিলিটি
2xxx অপেক্ষাকৃত কঠিন এবং কিছুটা ভঙ্গুর. চিপস পরিষ্কারভাবে ভেঙে যায়. টুল পরিধান কম. সারফেস ফিনিস ভালো.
আপনি যদি কখনও মেশিন দিয়ে থাকেন 5056 বা একটি আঠালো 5xxx খাদ, আপনি জানেন যে "স্টিকি অ্যালুমিনিয়াম" কেমন লাগে—2xxx এর বিপরীত.
ঠিক এই কারণেই 2xxx সেই অংশগুলির জন্য বেছে নেওয়া হয়েছে যেগুলি ফরজিংয়ের পরে ব্যাপক CNC ফিনিশিং প্রয়োজন।.
3. প্রধান সীমাবদ্ধতা: জারা এবং ঢালাই
মাঝারি থেকে দরিদ্র জারা প্রতিরোধের
তামা এবং অ্যালুমিনিয়াম বিভিন্ন ইলেক্ট্রোকেমিক্যাল সম্ভাবনায় বসে.
উচ্চ-তামার অ্যালুমিনিয়াম আন্তঃগ্রানাউলার ক্ষয় এবং আর্দ্রতায় পিটিং প্রবণ, লবণ শস্যাগার, বা সামুদ্রিক পরিবেশ. 2বায়ুমণ্ডলীয় জারা প্রতিরোধের ক্ষেত্রে xxx স্পষ্টভাবে 5xxx এবং 6xxx এর থেকে নিকৃষ্ট.
আউটডোরের জন্য, উপকূলীয়, বা ভিজা পরিষেবা, 2xxx অবশ্যই সুরক্ষিত থাকতে হবে—অ্যানোডাইজিং, ক্ল্যাডিং, পেইন্টিং, বা আবরণ-এবং গ্যালভানিক বিচ্ছিন্নতা প্রয়োজন যেখানে এটি ইস্পাতের সাথে যোগাযোগ করে, তামা, বা স্টেইনলেস স্টিল.
সীমিত ওয়েল্ডেবিলিটি
2xxx একটি ঢালাই-বান্ধব পরিবার নয়. প্রচলিত ফিউশন ঢালাই ক্র্যাকিং এবং কম জোড় শক্তি উত্পাদন করতে থাকে.
ঢালাই কাঠামোর জন্য, 5xxx বা 6xxx সাধারণত পছন্দ করা হয়. 2xxx অংশগুলি সাধারণত যান্ত্রিক বন্ধন দ্বারা যুক্ত হয়, riveting, বা আঠালো বন্ধন.
4. 2xxx অ্যালুমিনিয়াম নকল করা যেতে পারে?
হ্যাঁ, 2xxx সিরিজের অ্যালুমিনিয়াম খাদ নকল করা যেতে পারে, এবং তাদের মধ্যে অনেকগুলি সুপ্রতিষ্ঠিত ফোরিং উপকরণ.
কিন্তু বছর ঘুরে অ্যালুমিনিয়াম ফরজিং প্রেস, আমি একটি সহজ সতর্কতা দিতে হবে: 2xxx এর মত আচরণ করবেন না 6061 অ্যালুমিনিয়াম.
2xxx সংকর ধাতুগুলির সাধারণত উচ্চতর বিকৃতি প্রতিরোধের থাকে এবং তাপমাত্রা এবং বিকৃতির অবস্থার জন্য আরও সংবেদনশীল হয়.
প্রক্রিয়া উইন্ডো তাই কম ক্ষমাশীল.
বিলেট খুব ঠান্ডা হলে, উপাদান সরানো কঠিন হয়ে ওঠে এবং ক্র্যাকিং বা অসম্পূর্ণ ভরাট হওয়ার সম্ভাবনা বেশি হয়. বেশি গরম হলে বা বেশিক্ষণ ধরে রাখলে, মাইক্রোস্ট্রাকচারাল ক্ষতি হতে পারে.
হট ফরজিং হল প্রধান রুট
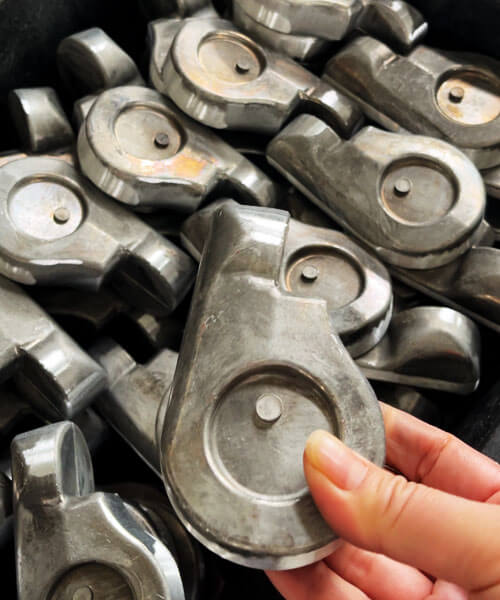
বেশিরভাগ 2xxx ফরজিং অ্যাপ্লিকেশনের জন্য, নিয়ন্ত্রিত গরম forging ব্যবহারিক উত্পাদন রুট.
একটি বিস্তৃত প্রক্রিয়া রেফারেন্স হিসাবে, যেমন খাদ জন্য প্রাথমিক forging তাপমাত্রা 2014, 2A12, এবং 2024 প্রায়শই আনুমানিক 430-460 ডিগ্রি সেলসিয়াসের মধ্যে থাকে,
নির্দিষ্ট খাদ দ্বারা নির্ধারিত প্রকৃত কাজের পরিসীমা সহ, বিলেট আকার, স্ট্রেন হার, ডাই ডিজাইন, এবং ফরজিং সরঞ্জাম.
ন্যূনতম সমাপ্তি তাপমাত্রাও নিয়ন্ত্রণ করতে হবে; চূড়ান্ত বিকৃতির সময় বিলেটকে অত্যধিক শীতল হওয়ার অনুমতি দিলে তা প্রয়োজনীয় গঠনের লোডকে তীব্রভাবে বৃদ্ধি করতে পারে.
আমি কখনই এই সংখ্যাগুলিকে সর্বজনীন রেসিপি হিসাবে বিবেচনা করব না. সঠিক ফোরজিং উইন্ডোটি অবশ্যই অ্যালয় স্পেসিফিকেশন থেকে আসতে হবে এবং প্রকৃত উৎপাদন প্রক্রিয়ায় যাচাই করা উচিত.
গুরুত্বপূর্ণ বিষয় হল তাপমাত্রা অভিন্নতা. যদি একটি বিলেটের বাইরের অংশ সঠিক তাপমাত্রায় থাকে যখন কেন্দ্রটি এখনও উল্লেখযোগ্যভাবে ঠান্ডা থাকে, প্রেস কার্যকরভাবে একই সময়ে দুটি ভিন্ন উপকরণ জাল করছে.
অন্যদিকে, উচ্চ তাপমাত্রায় অত্যধিক ভিজিয়ে রাখা শস্য মোটা হওয়া বা অন্যান্য অবাঞ্ছিত ধাতব পরিবর্তনকে উৎসাহিত করতে পারে.
সেজন্য গরম করার হার, ভিজানোর সময়, বিলেট তাপমাত্রা, স্থানান্তর সময়, এবং ডাই তাপমাত্রা সবাইকে একসাথে নিয়ন্ত্রণ করতে হবে.
প্রেসের ক্ষমতা অবশ্যই উপাদান এবং জ্যামিতির সাথে মেলে
2xxx অ্যালয়গুলির জন্য সাধারণত অনেক সাধারণ 6xxx অ্যালয়গুলির তুলনায় উচ্চতর ফর্মিং লোডের প্রয়োজন হয়. কিন্তু ফোরজিং ইঞ্জিনিয়ারের দৃষ্টিকোণ থেকে, একা প্রেস টনেজ উত্তর নয়.
প্রকৃত প্রয়োজনীয়তা নির্ভর করে:
খাদ + বিলেট সাইজ + হ্রাস + অংশ জ্যামিতি + ডাই ডিজাইন + বিকৃতি ক্রম
একটি আন্ডারসাইজড প্রেস অসম্পূর্ণ ফিলিং তৈরি করতে পারে, অত্যধিক ফ্ল্যাশ, অস্থির মাত্রা, এবং উচ্চ ডাই লোডিং.
সহজভাবে একটি বৃহত্তর প্রেসে কাজ সরানো, তবে, একটি দুর্বল preform বা একটি অদক্ষ উপাদান-প্রবাহ পথ সমাধান করবে না.
কঠিন 2xxx forgings জন্য, আমি সাধারণত তাকান আরো শক্তি খুঁজছেন আগে উপাদান বন্টন.
একটি সু-পরিকল্পিত প্রিফর্ম অপ্রয়োজনীয় স্থানীয় বিকৃতি কমাতে পারে এবং উপলব্ধ প্রেস ক্ষমতার আরও ভাল ব্যবহার করতে পারে.
জটিল অংশগুলি মাল্টি-স্টেজ গঠন থেকে উপকৃত হতে পারে
অপেক্ষাকৃত সহজ জ্যামিতির জন্য, একটি প্রচলিত হট-ফোরজিং ক্রম যথেষ্ট হতে পারে. আরো জটিল অংশ জন্য, ক প্রি-ফোরজিং প্লাস ফিনিস-ফোরজিং রুট প্রায়ই আরো স্থিতিশীল.
প্রথম অপারেশন উপাদান বিতরণ এবং সাধারণ আকৃতি প্রতিষ্ঠা করে. সমাপ্তি অপারেশন তারপর সমালোচনামূলক জ্যামিতি সম্পূর্ণ করে.
নির্বাচিত উপাদানগুলির জন্য, একটি গরম-গঠন অপারেশন দ্বারা অনুসরণ কোল্ড সাইজিং বা কোল্ড ফিনিশিং এছাড়াও মাত্রিক নির্ভুলতা এবং পৃষ্ঠের অবস্থা উন্নত করতে পারে.
কিন্তু এটি স্বয়ংক্রিয়ভাবে প্রতিটি অংশের জন্য সেরা রুট নয়. চূড়ান্ত প্রক্রিয়া খাদ উপর নির্ভর করে, জ্যামিতি, প্রয়োজনীয় সহনশীলতা, উত্পাদন ভলিউম, এবং উপলব্ধ সরঞ্জাম.
পুরানো দোকান-তলা নিয়ম এখনও প্রযোজ্য:
সব বিকৃতি সঞ্চালন চূড়ান্ত ডাই জিজ্ঞাসা করবেন না. উপাদানটি প্রথমে প্রবাহিত হওয়ার জন্য সংবেদনশীল কোথাও দিন.
উপাদান গুণমান উপেক্ষা করা যাবে না
2xxx সংকর ধাতু রসায়ন এবং ধাতব অবস্থার জন্য সংবেদনশীল, তাই উপাদানের মান শুরু করা গুরুত্বপূর্ণ.
অত্যধিক বা অনিয়ন্ত্রিত অপরিচ্ছন্নতার মাত্রা জালযোগ্যতাকে প্রভাবিত করতে পারে, শক্তি, জারা আচরণ, এবং ধারাবাহিকতা.
আমি বলব না যে প্রতিটি ফরজিং-গ্রেড 2xxx উপাদান অবশ্যই "প্রাথমিক অ্যালুমিনিয়াম" থেকে তৈরি করা উচিত.
আরও গুরুত্বপূর্ণ প্রয়োজন হল যে বিলেট বা পেটা স্টক সম্পূর্ণরূপে নির্দিষ্ট খাদ এবং প্রযোজ্য উপাদান মান মেনে চলে, নিয়ন্ত্রিত রসায়ন এবং ট্রেসেবিলিটি সহ.
একজন ভাল সরবরাহকারীকে ক্রয় আদেশে খাদের নাম উল্লেখ করার পরিবর্তে উপাদান শনাক্তকরণ এবং রাসায়নিক-গঠনের রেকর্ড সরবরাহ করতে সক্ষম হওয়া উচিত.
কিভাবে DEZE প্রযুক্তি 2xxx Forging নিয়ন্ত্রণ করে
এ Xuchang এই প্রযুক্তি, 2xxx-সিরিজ উপকরণ যেমন 2A12 এবং 2014 প্রযোজ্য নির্ভুলতা forging প্রকল্পের জন্য ব্যবহৃত হয়.
DEZE এর মধ্যে ফোরজিং সরঞ্জাম পরিচালনা করে 300-2,500 টন পরিসীমা, কোল্ড-ফার্জিং ক্ষমতা সহ একসাথে, প্রক্রিয়াটিকে উপাদান জ্যামিতি এবং সহনশীলতার প্রয়োজনীয়তা অনুসারে নির্বাচন করার অনুমতি দেয়.
উত্পাদন রুট অন্তর্ভুক্ত করতে পারেন গরম ফোরজিং, কোল্ড সাইজিং/ফোরজিং, অথবা একটি সম্মিলিত গরম-ঠান্ডা প্রক্রিয়া যেখানে প্রযুক্তিগতভাবে উপযুক্ত.
স্পেকট্রোমেট্রিক বিশ্লেষণের মাধ্যমে উপাদানের গঠন যাচাই করা যেতে পারে, প্রযোজ্য চালানের সাথে সরবরাহ করা হয়েছে উপাদান এবং কঠোরতা ডকুমেন্টেশন উত্পাদন ট্রেসেবিলিটির জন্য.
5. 2xxx নকল উপাদানের সাধারণ অ্যাপ্লিকেশন
যখন আমি একটি 2xxx অ্যালুমিনিয়াম ফোর্জিং তাকাই, জিজ্ঞেস করে শুরু করি না, “এই খাদ কোথায় ব্যবহার করা যেতে পারে?" আমি বোঝা দিয়ে শুরু, তাপমাত্রা, জারা পরিবেশ, এবং যন্ত্রের প্রয়োজনীয়তা.
কারণটা সহজ: 2xxx অ্যালয়গুলি প্রাথমিকভাবে তাদের উচ্চ শক্তি-থেকে-ওজন অনুপাত এবং তাপ-চিকিত্সাযোগ্য কর্মক্ষমতার জন্য বেছে নেওয়া হয়.
যেখানে সেই বৈশিষ্ট্যগুলি গুরুত্বপূর্ণ, ফরজিং খাদ বিশেষ করে ভাল ব্যবহার করতে পারেন.
নিম্নলিখিত অ্যাপ্লিকেশনগুলি 2xxx নকল উপাদানগুলির জন্য সবচেয়ে সাধারণ.
মহাকাশ কাঠামোগত উপাদান
2xxx নকল উপাদানগুলি মহাকাশ এবং বিমানের কাঠামোগত অ্যাপ্লিকেশনগুলির জন্য ব্যাপকভাবে বিবেচনা করা হয় যেখানে উচ্চ শক্তি-থেকে-ওজন অনুপাত এবং তাপ-চিকিত্সাযোগ্য কর্মক্ষমতা গুরুত্বপূর্ণ.
সাধারণ উদাহরণ অন্তর্ভুক্ত:
- বিমান বন্ধনী এবং জিনিসপত্র
- স্ট্রাকচারাল লগ এবং ক্লিভিজ
- মাউন্ট উপাদান
- সংযোগ জিনিসপত্র
- উচ্চ শক্তি সমর্থন অংশ
উচ্চ-শক্তির স্বয়ংচালিত এবং মোটরস্পোর্ট যন্ত্রাংশ
2xxx forgings নির্বাচিত জন্য বিবেচনা করা যেতে পারে স্বয়ংচালিত, দৌড়, এবং কর্মক্ষমতা-ভিত্তিক উপাদান যেখানে ওজন এবং কাঠামোগত শক্তি সর্বাধিক জারা প্রতিরোধের চেয়ে বেশি গুরুত্বপূর্ণ.
সাধারণ উদাহরণ অন্তর্ভুক্ত:
- উচ্চ শক্তি বন্ধনী
- সাসপেনশন-সম্পর্কিত উপাদান
- মাউন্ট সমর্থন
- স্টিয়ারিং এবং চ্যাসিস ফিটিং
- বিশেষ কাঠামোগত সংযোগকারী
ইঞ্জিন এবং উন্নত-তাপমাত্রার উপাদান
নির্বাচিত 2xxx অ্যালয় ব্যবহার করা যেতে পারে ইঞ্জিন-সম্পর্কিত এবং মাঝারিভাবে উন্নত-তাপমাত্রার উপাদান যেখানে দরকারী শক্তি ধারণ এবং কম ওজন প্রয়োজন.
সাধারণ উদাহরণ অন্তর্ভুক্ত:
- ইঞ্জিন সমর্থন উপাদান
- উচ্চ-তাপমাত্রার বন্ধনী
- তাপ-জোন কাঠামোগত জিনিসপত্র
- বিশেষ যন্ত্রপাতি উপাদান
- লাইটওয়েট সমর্থন হার্ডওয়্যার
নির্ভুলতা Machined কাঠামোগত উপাদান
2xxx forgings প্রয়োজনীয় উপাদানগুলির জন্য উপযুক্ত ফরজিং পরে যথেষ্ট CNC মেশিনিং.
ফোরজিং কাছাকাছি-নেট কাঠামোগত আকৃতি প্রদান করে, মেশিনিং যখন সমাবেশ এবং ফাংশনের জন্য প্রয়োজনীয় নির্ভুল বৈশিষ্ট্য তৈরি করে.
সাধারণ উদাহরণ অন্তর্ভুক্ত:
- বিয়ারিং হাউজিং
- নির্ভুলতা মাউন্ট বন্ধনী
- মেশিনযুক্ত কাঠামোগত জিনিসপত্র
- জটিল পকেট সহ উপাদান
- স্পষ্টতা বোর এবং থ্রেডেড গর্ত সঙ্গে অংশ
রিভেটস এবং স্ট্রাকচারাল ফাস্টেনার
কিছু 2xxx অ্যালয় ব্যাপকভাবে যুক্ত উচ্চ শক্তি rivets এবং বন্ধন উপাদান, যেখানে কম ওজন এবং যান্ত্রিক শক্তি গুরুত্বপূর্ণ.
সাধারণ উদাহরণ অন্তর্ভুক্ত:
- মহাকাশ rivets
- স্ট্রাকচারাল ফাস্টেনার
- উচ্চ শক্তি পিন
- সংযোগ হার্ডওয়্যার
- বিশেষ বন্ধন উপাদান
জিগস, ফিক্সচার, এবং টুলিং উপাদান
এর সমন্বয় তুলনামূলকভাবে উচ্চ শক্তি এবং ভাল machinability নির্দিষ্ট ইঞ্জিনিয়ারিং টুলিং এবং ফিক্সচার অ্যাপ্লিকেশনের জন্য নির্বাচিত 2xxx অ্যালয় উপযুক্ত করে তোলে.
সাধারণ উদাহরণ অন্তর্ভুক্ত:
- মেশিনিং ফিক্সচার
- যথার্থ জিগস
- টুলিং প্লেট
- পজিশনিং উপাদান
- লাইটওয়েট সমর্থন ফিক্সচার
6. 2xxx ফরজিং বনাম. 6xxx এবং 7xxx: কিভাবে চয়ন করুন?
| ফ্যাক্টর | 2xxx সিরিজ | 6xxx সিরিজ | 7xxx সিরিজ |
| প্রধান অ্যালোয়িং সিস্টেম | আল-কু | আল-এমজি-সি | আল-জেডএন-এমজি, প্রায়ই Cu সঙ্গে |
| শক্তির সম্ভাবনা | উচ্চ | মাঝারি থেকে উচ্চ | অনেক উঁচুতে |
| Forgeability | ভাল, কিন্তু তাপমাত্রা সংবেদনশীল | সাধারণত ভালো এবং তুলনামূলকভাবে ক্ষমাশীল | নির্বাচিত গ্রেডের জন্য ভাল, কিন্তু আরো প্রক্রিয়া-সংবেদনশীল |
| Forging তাপমাত্রা নিয়ন্ত্রণ | সমালোচনামূলক; অপেক্ষাকৃত সংকীর্ণ প্রক্রিয়া উইন্ডো | মাঝারি | সমালোচনামূলক; তাপমাত্রা এবং বিকৃতি সংবেদনশীল |
| মেশিনিবিলিটি | সাধারণত ভাল | ভাল | সাধারণত ভাল |
| জারা প্রতিরোধের | মাঝারি থেকে তুলনামূলকভাবে কম | সাধারণত ভাল | মাঝারি; দৃঢ়ভাবে গ্রেড-নির্ভর |
| ওয়েলডিবিলিটি | ফিউশন ঢালাই জন্য সাধারণত দরিদ্র | সাধারণ গ্রেডের জন্য সাধারণত ভাল | ফিউশন ঢালাই জন্য সাধারণত দরিদ্র |
| তাপ-চিকিত্সা প্রতিক্রিয়া | দুর্দান্ত | দুর্দান্ত | দুর্দান্ত |
| সাধারণ শক্তি স্তর | প্রায়শই গ্রেড এবং মেজাজের উপর নির্ভর করে প্রায় 400-500+ MPa | সাধারণ কাঠামোগত গ্রেড সাধারণত 2xxx/7xxx এর চেয়ে কম | অতিক্রম করতে পারে 500 উচ্চ-শক্তির মেজাজে এমপিএ |
| ওজন কমানোর সম্ভাবনা | উচ্চ | ভাল | অনেক উঁচুতে |
সাধারণ ফরজিং অ্যাপ্লিকেশন |
উচ্চ শক্তির জিনিসপত্র, মহাকাশ উপাদান, কাঠামোগত অংশ, স্পষ্টতা forgings | স্বয়ংচালিত অংশ, যন্ত্রপাতি, ফ্রেম, সাধারণ কাঠামোগত উপাদান | মহাকাশ, উচ্চ-কর্মক্ষমতা কাঠামোগত অংশ, অত্যন্ত লোড উপাদান |
| শ্রেষ্ঠ উপযুক্ত যখন | শক্তি, মেশিনিবিলিটি, এবং নির্বাচিত উচ্চ-তাপমাত্রার কর্মক্ষমতা অগ্রাধিকার | সুষম শক্তি, জারা প্রতিরোধের, এবং উত্পাদনশীলতা প্রয়োজন | সর্বাধিক শক্তি-থেকে-ওজন অনুপাত প্রধান প্রয়োজন |
| প্রধান সীমাবদ্ধতা | নিম্ন জারা প্রতিরোধের এবং আরো চাহিদা ফোরজিং / ঢালাই অবস্থার | অনেক 2xxx/7xxx গ্রেডের চেয়ে কম সর্বোচ্চ শক্তি | উচ্চ খরচ এবং আরো দাবি জারা/প্রক্রিয়া নিয়ন্ত্রণ |
7. পাঁচটি নিয়ম আমি প্রত্যেক তরুণ ফরজিং ইঞ্জিনিয়ারকে দেই
পর্যাপ্ত বছর পরে অ্যালুমিনিয়াম forging প্রেস প্রায়, আমি শিখেছি যে বেশিরভাগ 2xxx ফোরজিং সমস্যা একটি নাটকীয় ভুল থেকে আসে না.
এগুলি সাধারণত একটি মৌলিক নিয়ম উপেক্ষা করে আসে. এই পাঁচটি নিয়ম যা আমি তরুণ ফোরজিং ইঞ্জিনিয়ারদের পুনরাবৃত্তি করি.
জারা পরিবেশকে সম্মান করুন
2xxx অ্যালয়গুলি প্রাথমিকভাবে শক্তির জন্য নির্বাচিত হয়, সর্বাধিক জারা প্রতিরোধের জন্য নয়.
দীর্ঘমেয়াদে বহিরঙ্গন, উপকূলীয়, বা লবণ-স্প্রে পরিবেশ, উপাদান একটি উপযুক্ত সুরক্ষা কৌশল প্রয়োজন.
অ্যানোডাইজিং, পেইন্টিং, ক্ল্যাডিং, বা অন্যান্য প্রতিরক্ষামূলক সিস্টেমের প্রয়োজন হতে পারে খাদ এবং প্রয়োগের উপর নির্ভর করে.
যখন নকল অংশ ইস্পাত দিয়ে একত্রিত করা হয়, স্টেইনলেস স্টিল, তামা, বা অন্যান্য ভিন্ন ধাতু, গ্যালভানিক জারা এছাড়াও বিবেচনা করা প্রয়োজন.
একটি ক্ষেত্রের সমস্যা হয়ে জারা জন্য অপেক্ষা করবেন না. খাদ নির্বাচন করার সময় পরিবেশ পরীক্ষা করুন.
যদি ঢালাই একটি প্রধান প্রয়োজন হয়, খাদ পুনর্বিবেচনা করুন
সাধারণ 5xxx এবং 6xxx সংকর ধাতুর তুলনায় অনেক 2xxx সংকর ধাতু ফিউশন ওয়েল্ড করা কঠিন.
ঢালাই ক্র্যাকিং প্রবর্তন করতে পারেন, তাপ-আক্রান্ত-জোন নরম করা, এবং মূল তাপ-চিকিত্সা বৈশিষ্ট্যের ক্ষতি.
একটি কাঠামোর জন্য যা ঢালাইয়ের উপর ব্যাপকভাবে নির্ভর করে, আমি সাধারণত প্রথমে আরও ঝালাইযোগ্য খাদ পরিবার তদন্ত করব.
যেখানে 2xxx ব্যবহার করতে হবে, যান্ত্রিক বন্ধন, বোল্টিং, বা riveting ডিজাইনের উপর নির্ভর করে আরও উপযুক্ত হতে পারে.
পাঠ সহজ: পুরো উত্পাদন প্রক্রিয়ার জন্য খাদ চয়ন করুন, শুধু এর প্রসার্য শক্তির জন্য নয়.
নকল অবস্থাকে চূড়ান্ত যান্ত্রিক অবস্থা হিসাবে বিবেচনা করবেন না
তাপ-চিকিত্সাযোগ্য 2xxx অ্যালোয়ের জন্য, ফরজিং আকৃতি এবং বিকৃতি গঠন স্থাপন করে, কিন্তু প্রয়োজনীয় যান্ত্রিক বৈশিষ্ট্য সাধারণত একটি নির্দিষ্ট মাধ্যমে অর্জন করা হয় সমাধান-চিকিৎসা এবং বার্ধক্যজনিত অবস্থা.
T4 এবং T6 সাধারণ উদাহরণ, কিন্তু সঠিক মেজাজ খাদ উপর নির্ভর করে, পণ্য ফর্ম, এবং অ্যাপ্লিকেশন.
T4 সাধারণত শক্তি এবং নমনীয়তার একটি দরকারী সমন্বয় প্রদান করে, যখন উচ্চ-শক্তি বয়স্ক অবস্থা বৃহত্তর শক্তি প্রদান করতে পারে.
একটি লোড-ভারবহন উপাদান জন্য, অঙ্কন স্পষ্টভাবে প্রয়োজনীয় খাদ এবং মেজাজ সংজ্ঞায়িত করা উচিত.
কখনই অনুমান করবেন না যে একটি নকল অংশ সরাসরি ব্যবহার করা যেতে পারে কারণ ফোরজিং নিজেই শব্দ দেখায়.
শুরু উপাদান নিয়ন্ত্রণ
আমি সবসময় তরুণ প্রকৌশলীদের বলি: একটি ভাল ডাই দিয়ে খারাপ বিলেট মানের ঠিক করার চেষ্টা করবেন না.
প্রারম্ভিক স্টক অবশ্যই নির্দিষ্ট খাদ রসায়ন এবং প্রযোজ্য উপাদান মান পূরণ করতে হবে.
রসায়ন যাচাইকরণ এবং ট্রেসেবিলিটি 2xxx অ্যালোয়ের জন্য বিশেষভাবে গুরুত্বপূর্ণ কারণ রচনা শক্তিকে প্রভাবিত করে, জারা আচরণ, তাপ চিকিত্সা, এবং জাল প্রতিক্রিয়া.
শুধুমাত্র "প্রাথমিক অ্যালুমিনিয়াম" বাক্যাংশের উপর নির্ভর করার চেয়ে, উপাদান স্পেসিফিকেশন যাচাই করুন, রাসায়নিক বিশ্লেষণ, ব্যাচ সনাক্তকরণ, এবং ট্রেসেবিলিটি ডকুমেন্টেশন.
একটি স্থিতিশীল forging প্রক্রিয়া স্থিতিশীল উপাদান দিয়ে শুরু হয়.
প্রক্রিয়া সক্ষমতার জন্য একটি ফোরজিং সরবরাহকারী চয়ন করুন, শুধু প্রেস টনেজ বা দাম নয়
2xxx খাদ ক্ষমাহীন হতে পারে. উচ্চতর বিকৃতি প্রতিরোধের, তাপমাত্রা সংবেদনশীলতা, এবং কঠোর প্রক্রিয়া নিয়ন্ত্রণের প্রয়োজনীয়তার মানে হল যে একটি অনভিজ্ঞ ফোরজিং দোকান দ্রুত ক্র্যাকিং হতে পারে, আন্ডারফিল, ভাঁজ, অত্যধিক ফ্ল্যাশ, বা মাত্রিক অস্থিরতা.
যখন একটি সরবরাহকারী মূল্যায়ন, আমি উদ্ধৃত মূল্যের বাইরে দেখব এবং জিজ্ঞাসা করব:
তারা preform ডিজাইন করতে পারেন? তারা বিলেট তাপমাত্রা নিয়ন্ত্রণ করতে পারে?? তারা কি 2xxx ডাই ফিলিং বোঝে?
তারা তাপ চিকিত্সা এবং সঠিকভাবে forging পরিদর্শন করতে পারেন? তারা সমাপ্ত উপাদান মেশিন করতে পারেন?
প্রেস ক্ষমতা গুরুত্বপূর্ণ, কিন্তু একটি 2,000-টন প্রেস স্বয়ংক্রিয়ভাবে একটি ভাল 2xxx ফোরজিং তৈরি করে না.
প্রকৃত ক্ষমতা বস্তুগত নিয়ন্ত্রণের সমন্বয়ে, ডাই ইঞ্জিনিয়ারিং, জালিয়াতি অভিজ্ঞতা, তাপ চিকিত্সা, সিএনসি মেশিনিং, এবং পরিদর্শন.
FAQ
2xxx অ্যালুমিনিয়াম নকল করা যেতে পারে?
হ্যাঁ. 2xxx একটি নিয়ন্ত্রিত তাপমাত্রা উইন্ডোর মধ্যে গরম নকল, সাধারণত প্রায় 430-460°C প্রাথমিক ফোর্জিং তাপমাত্রা, একটি চূড়ান্ত ফোরজিং তাপমাত্রা প্রায় 350-380 ডিগ্রি সেলসিয়াসের নিচে নয়.
উচ্চতর বিকৃতি প্রতিরোধের কারণে সরঞ্জাম টনেজ পর্যাপ্ত হতে হবে.
2A12 এবং এর মধ্যে পার্থক্য কি? 2024?
তারা ঘনিষ্ঠ প্রতিপক্ষ. 2024 আন্তর্জাতিক উপাধি; 2A12 (পূর্বে LY12) গার্হস্থ্য শিল্পে ব্যাপকভাবে ব্যবহৃত চীনা গ্রেড.
বৈশিষ্ট্য অনুরূপ, কিন্তু রসায়ন সহনশীলতা এবং সরবরাহকারী শংসাপত্রগুলি পৃথক—সর্বদা প্রযোজ্য মান যাচাই করুন.
2xxx-এ কী ফোরজিং ত্রুটিগুলি সাধারণ?
ক্র্যাকিং এবং অসম্পূর্ণ পূরণ প্রধান ঝুঁকি, একটি সংকীর্ণ তাপমাত্রা উইন্ডো এবং উচ্চ বিকৃতি প্রতিরোধের দ্বারা সৃষ্ট.
অতিরিক্ত গরম হলে জ্বালাপোড়া হতে পারে; underheating ফাটল কারণ. ডাই ডিজাইন বা প্রেস টনেজ অপর্যাপ্ত হলে ভাঁজ এবং ল্যাপ হয়.
2xxx ফরজ করার পরে কি মেজাজ ব্যবহার করা হয়?
T4 (সমাধান + প্রাকৃতিক বার্ধক্য) নমনীয়তা এবং machinability জন্য, বা T6 (সমাধান + কৃত্রিম বার্ধক্য) উচ্চ শক্তির জন্য.
পছন্দ লোড পাথ উপর নির্ভর করে, ক্লান্তি প্রয়োজনীয়তা, এবং ডাউনস্ট্রিম মেশিনিং.
XuChang DEZE 2xxx সিরিজের অ্যালয় তৈরি করতে পারে?
হ্যাঁ. আমরা 2A12 কভার করি, 2014, এবং অন্যান্য 2xxx গ্রেড প্রত্যয়িত প্রাথমিক অ্যালুমিনিয়াম ইঙ্গট ব্যবহার করে.
আমাদের সরঞ্জামের মধ্যে রয়েছে 300T–2500T নির্ভুল ফোরজিং প্রেস এবং কোল্ড ফোরজিং মেশিন, গরম সমর্থন করে, ঠান্ডা, এবং হাইব্রিড প্রক্রিয়া.
সম্ভাব্যতা কভার করে একটি বিনামূল্যের DFM বিশ্লেষণের জন্য আমাদের আপনার অঙ্কন পাঠান, প্রক্রিয়া রুট, এবং খরচ অনুমান.