
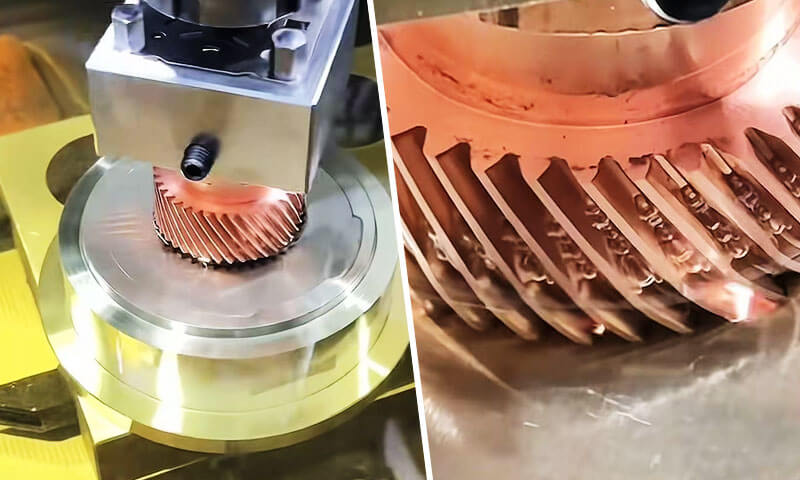
সিঙ্কার বৈদ্যুতিক স্রাব মেশিনিং, রাম EDM হিসাবেও উল্লেখ করা হয়, ডাই-সিঙ্কিং EDM বা গহ্বর EDM, আধুনিক নির্ভুল প্রকৌশলের সবচেয়ে সুনির্দিষ্ট এবং অপরিবর্তনীয় অপ্রচলিত উত্পাদন প্রক্রিয়াগুলির মধ্যে একটি.
প্রচলিত মিলিং এবং বাঁক যা যান্ত্রিক কাটিয়া বল মাধ্যমে উপাদান অপসারণ ভিন্ন, সিঙ্কার EDM নিয়ন্ত্রিত মাধ্যমে বৈদ্যুতিক পরিবাহী workpieces erodes, পুনরাবৃত্তিমূলক বৈদ্যুতিক স্পার্ক, টুল এবং অংশের মধ্যে কোনো শারীরিক যোগাযোগ ছাড়াই.
এই মৌলিক পার্থক্য এটিকে জটিল ত্রিমাত্রিক গহ্বর তৈরি করতে দেয়, ধারালো অভ্যন্তরীণ কোণ, গভীর সরু স্লট এবং অতি-হার্ড উপাদান বৈশিষ্ট্য যা কাটার সরঞ্জাম দিয়ে তৈরি করা অসম্ভব বা নিষিদ্ধভাবে ব্যয়বহুল.
কয়েক দশক ধরে, সিঙ্কার EDM টুল এবং ডাই উত্পাদনের মেরুদণ্ড হয়েছে, এবং এটি মহাকাশে উদ্ভাবন সক্ষম করে চলেছে, চিকিত্সা ডিভাইস, স্বয়ংচালিত এবং অর্ধপরিবাহী শিল্প.
শক্ত ইস্পাত মেশিন করার অনন্য ক্ষমতা, সিমেন্টযুক্ত কার্বাইড, এবং মাইক্রোন-স্তরের নির্ভুলতার জন্য বিশেষ সুপারঅ্যালয়, শূন্য কাটিয়া বাহিনী এবং burr-মুক্ত প্রান্ত সঙ্গে, উচ্চ-মূল্যের নির্ভুলতা উপাদানগুলির জন্য এটি অপরিহার্য করে তোলে.
1. সিঙ্কার ইডিএম কি??
ডুবন্ত ইডিএম(বৈদ্যুতিক স্রাব মেশিনিং) একটি অ-যোগাযোগ থার্মো-ইলেকট্রিক উপাদান অপসারণ প্রক্রিয়া যেখানে একটি প্রাক-আকৃতির ইলেক্ট্রোড (টুল) এবং একটি পরিবাহী ওয়ার্কপিস অস্তরক তরলে নিমজ্জিত এবং একটি ক্ষুদ্র দ্বারা পৃথক করা হয়, সুনির্দিষ্টভাবে নিয়ন্ত্রিত স্পার্ক ফাঁক.
ফাঁক জুড়ে বিচ্ছিন্ন বৈদ্যুতিক স্রাবের একটি সিরিজ উত্পন্ন হয়, প্রতিটি 8,000-12,000 °C তাপমাত্রা সহ একটি স্থানীয় মাইক্রো-প্লাজমা চ্যানেল তৈরি করে যা ওয়ার্কপিস এবং ইলেক্ট্রোড উভয় উপাদানের মিনিটের পরিমাণ গলে এবং বাষ্পীভূত করে.
লক্ষ লক্ষ স্রাব চক্র, ইলেক্ট্রোড ধীরে ধীরে ওয়ার্কপিসে ডুবে যায়, উচ্চ নির্ভুলতার সাথে এর বিপরীত আকৃতির পুনরুত্পাদন.

এই নিমজ্জন ক্রিয়া থেকে "সিঙ্কার" নামটি এসেছে: ইলেক্ট্রোড আক্ষরিক অর্থে একটি গহ্বর গঠনের অংশে ডুবে যায়.
অন্যান্য EDM বৈকল্পিক থেকে ভিন্ন, সিঙ্কার ইডিএম সম্পূর্ণরূপে ত্রিমাত্রিক অভ্যন্তরীণ এবং বাহ্যিক ফর্ম তৈরি করার ক্ষমতা দ্বারা সংজ্ঞায়িত করা হয়, বরং শুধুমাত্র প্রোফাইল মাধ্যমে কাটা.
এটি EDM প্রযুক্তির আসল রূপ এবং জটিল গহ্বরের কাজের জন্য এটি সবচেয়ে বহুমুখী বৈকল্পিক হিসাবে রয়ে গেছে.
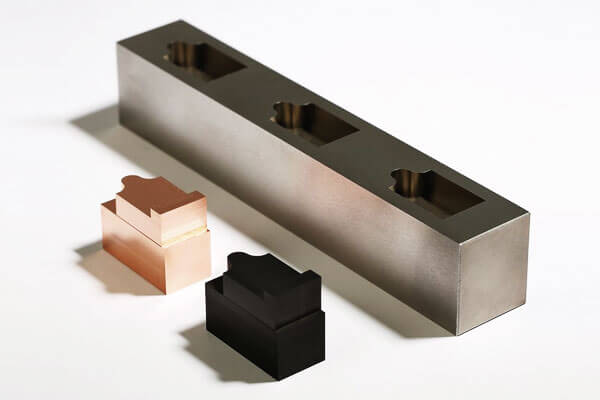
একটি মূল স্বতন্ত্র বৈশিষ্ট্য হল যে সমাপ্ত অংশের জ্যামিতি হল ইলেক্ট্রোডের সরাসরি নেতিবাচক প্রতিরূপ।.
এর অর্থ হল ইলেক্ট্রোডের প্রতিটি বিবরণ — পাঁজর, স্লট, টেক্সচার এবং কোণার ব্যাসার্ধ — ওয়ার্কপিসে স্থানান্তরিত হয়, স্পার্ক ফাঁকের আকার দ্বারা মাপানো.
Hist তিহাসিক প্রসঙ্গ
EDM প্রক্রিয়াটি প্রথম 1940-এর দশকে দুইজন সোভিয়েত বিজ্ঞানী দ্বারা তৈরি করা হয়েছিল, বি.আর. লাজারেনকো এবং এন.আই. লাজারেনকো, যিনি আবিষ্কার করেছিলেন যে বৈদ্যুতিক স্রাব ধাতু ক্ষয় করতে ব্যবহার করা যেতে পারে.
1950 এবং 1960 এর দশকে প্রযুক্তিটি আরও পরিমার্জিত হয়েছিল, এবং 1970 এর মধ্যে, সিঙ্কার ইডিএম টুল এবং ডাই তৈরির জন্য একটি প্রতিষ্ঠিত উত্পাদন প্রক্রিয়া হয়ে উঠেছে.
আজ, এটি নির্ভুলতা উত্পাদন একটি ভিত্তিপ্রস্তর, বিশেষ করে মহাকাশে, স্বয়ংচালিত, চিকিত্সা, এবং ছাঁচ তৈরির শিল্প.
2. সিঙ্কার ইডিএম কীভাবে কাজ করে?
ডুবন্ত EDM, নামেও পরিচিত ডাই-সিঙ্কিং ইডিএম বা বৈদ্যুতিক স্রাব মেশিনিং, সরাসরি যান্ত্রিক কাটার পরিবর্তে বৈদ্যুতিক স্রাবের একটি নিয়ন্ত্রিত ক্রম দ্বারা উপাদান অপসারণ করে.
প্রক্রিয়াটি একটি আকৃতির ইলেক্ট্রোড ব্যবহার করে, একটি পরিবাহী ওয়ার্কপিস, এবং একটি অস্তরক তরল.
একটি সুনির্দিষ্টভাবে নিয়ন্ত্রিত ফাঁক জুড়ে বারবার মাইক্রোস্কোপিক স্পার্ক তৈরি করে, সিঙ্কার EDM ধীরে ধীরে ওয়ার্কপিসে ইলেক্ট্রোড জ্যামিতি পুনরুত্পাদন করে.
প্রচলিত যন্ত্রের বিপরীতে, আছে স্বাভাবিক স্রাব মেশিনের সময় ইলেক্ট্রোড এবং ওয়ার্কপিসের মধ্যে সরাসরি যোগাযোগ নেই.
উপাদান অপসারণ প্রাথমিকভাবে বৈদ্যুতিক পালস শক্তি দ্বারা পরিচালিত হয়, স্রাব ফ্রিকোয়েন্সি, ফাঁক শর্ত, অস্তরক সঞ্চালন, এবং ইলেক্ট্রোড গতি.
অস্তরক ভাঙ্গন
প্রক্রিয়াটি শুরু হয় ইলেক্ট্রোডটি পরিবাহী ওয়ার্কপিসের খুব কাছাকাছি অবস্থান করে যখন উভয়ই অস্তরক তরলে নিমজ্জিত থাকে।, সাধারণত EDM তেল.
ইলেক্ট্রোড এবং ওয়ার্কপিসের মধ্যে একটি নিয়ন্ত্রিত ভোল্টেজ প্রয়োগ করা হয়. স্বাভাবিক অবস্থায়, অস্তরক একটি বৈদ্যুতিক নিরোধক হিসাবে কাজ করে.
ইলেক্ট্রোড ওয়ার্কপিসের কাছে যাওয়ার সাথে সাথে আন্তঃ-ইলেক্ট্রোড ফাঁক একটি উপযুক্ত স্তরে পৌঁছায়, বৈদ্যুতিক ক্ষেত্র স্থানীয়ভাবে অস্তরককে আয়নিত করার জন্য যথেষ্ট শক্তিশালী হয়ে ওঠে.
তরল তারপর undergo অস্তরক ভাঙ্গন, দুটি পৃষ্ঠের মধ্যে একটি অস্থায়ী পরিবাহী প্লাজমা চ্যানেল তৈরি করা.
কারণ স্রাব স্থানীয় বিন্দুতে ঘটে যেখানে বৈদ্যুতিক অবস্থা সবচেয়ে অনুকূল, মেশিন প্রক্রিয়া অত্যন্ত ছোট এলাকায় শক্তি ঘনীভূত করতে পারে.
বৈদ্যুতিক স্রাব এবং স্থানীয় শক্তি রিলিজ
একবার ভাঙ্গন ঘটে, একটি স্বল্প-সময়ের বর্তমান পালস প্লাজমা চ্যানেলের মধ্য দিয়ে যায়. বৈদ্যুতিক শক্তি তীব্র স্থানীয় তাপ শক্তিতে রূপান্তরিত হয়.
স্রাব অঞ্চলের মধ্যে তাপমাত্রা কয়েক হাজার ডিগ্রি সেলসিয়াসে পৌঁছতে পারে.
এই চরম কিন্তু অত্যন্ত স্থানীয় শক্তি উভয় workpiece দ্রুত গরম উত্পাদন এবং, অল্প পরিমাণে, ইলেক্ট্রোড.
স্রাব একটি ক্রমাগত কাটিয়া কর্ম মাধ্যমে উপাদান অপসারণ না. পরিবর্তে, প্রতিটি পৃথক স্পার্ক একটি মাইক্রোস্কোপিক মেশিনিং ইভেন্ট তৈরি করে. এই লক্ষ লক্ষ ঘটনার সম্মিলিত প্রভাব ধীরে ধীরে কাঙ্খিত গহ্বর তৈরি করে.
ওয়ার্কপিসের গলে যাওয়া এবং বাষ্পীকরণ
ঘনীভূত তাপ শক্তি দ্রুত গলে যায় এবং আংশিকভাবে ওয়ার্কপিস পৃষ্ঠে খুব ছোট পরিমাণের উপাদানকে বাষ্পীভূত করে।. প্রতিটি কার্যকর স্রাবের পরে একটি মাইক্রোস্কোপিক গর্ত তৈরি হয়.
এই craters এর মাত্রা যেমন মেশিনিং পরামিতি উপর দৃঢ়ভাবে নির্ভর করে:
- পিক স্রাব বর্তমান
- পালস অন সময়কাল
- পালস বন্ধ সময়কাল
- স্রাব ভোল্টেজ
- ইলেক্ট্রোড-ওয়ার্কপিস ফাঁক
- অস্তরক অবস্থা
উচ্চ স্রাব শক্তি সাধারণত বৃদ্ধি উপাদান অপসারণের হার (এমআরআর), কিন্তু এটি আরও বড় গর্ত তৈরি করতে পারে, একটি রুক্ষ পৃষ্ঠ, একটি পুরু পুনঃস্থাপন স্তর, এবং একটি বৃহত্তর তাপ প্রভাবিত অঞ্চল.
নিম্ন-শক্তির সমাপ্তি ডালগুলি অনেক ছোট গর্ত তৈরি করে এবং তাই ব্যবহার করা হয় যখন মাত্রিক নির্ভুলতা এবং পৃষ্ঠের গুণমান অপসারণের হারের চেয়ে বেশি গুরুত্বপূর্ণ.
ডিওনাইজেশন এবং ডাইলেকট্রিক ফ্লাশিং
প্রতিটি স্রাব নাড়ি পরে, কারেন্ট ব্যাহত হয়. প্লাজমা চ্যানেল ভেঙে পড়ে এবং অস্তরক দ্রুত তার অন্তরক অবস্থার দিকে ফিরে আসে.
একই সময়ে, অস্তরক সঞ্চালন গলিত কণা অপসারণ করে, পুনঃপ্রতিষ্ঠিত ধ্বংসাবশেষ, এবং মেশিনিং ফাঁক থেকে অন্যান্য দূষক.
কার্যকরী ফ্লাশিং অপরিহার্য কারণ জমে থাকা ধ্বংসাবশেষ অস্থির সেকেন্ডারি স্রাব তৈরি করতে পারে, শর্ট সার্কিট, arcing, বা অসম উপাদান অপসারণ.
অস্তরক তাই একযোগে বেশ কিছু কাজ করে: বৈদ্যুতিক নিরোধক, শীতল, ধ্বংসাবশেষ অপসারণ, এবং স্থিতিশীল ফাঁক অবস্থার পুনরুদ্ধার.
সার্ভো গ্যাপ কন্ট্রোল
সিঙ্কার ইডিএম-এর একটি গুরুত্বপূর্ণ বৈশিষ্ট্য হল ক্লোজড-লুপ সার্ভো সিস্টেম যা ক্রমাগত যন্ত্রের ফাঁকে বৈদ্যুতিক অবস্থা পর্যবেক্ষণ করে এবং তদনুসারে ইলেক্ট্রোডের অবস্থান সামঞ্জস্য করে.
যদি ব্যবধান অতিরিক্ত ছোট হয়ে যায়, অস্থির স্রাব বা শর্ট সার্কিট ঘটতে পারে, তাই ইলেক্ট্রোড সামান্য প্রত্যাহার করে.
যদি ব্যবধান অনেক বড় হয়ে যায়, স্রাব বিরল বা বন্ধ হয়ে যায়, ইলেক্ট্রোডকে অগ্রসর হতে অনুরোধ করা.
এই ক্রমাগত প্রতিক্রিয়া মেশিনিং জুড়ে একটি উপযুক্ত কাজের ফাঁক বজায় রাখে.
কারণ নিয়ন্ত্রিত স্রাব অবস্থা বজায় রেখে ইলেক্ট্রোড ক্রমান্বয়ে চূড়ান্ত গহ্বরের জ্যামিতির কাছে পৌঁছায়, জটিল গহ্বর উচ্চ পুনরাবৃত্তিযোগ্যতার সাথে তৈরি করা যেতে পারে.
প্রগতিশীল গহ্বর গঠন
ইলেক্ট্রোড সাধারণত একক স্রাবের মধ্যে সম্পূর্ণ গহ্বর তৈরি করে না. পরিবর্তে, হাজার হাজার বা লক্ষ লক্ষ পৃথক স্রাব ধীরে ধীরে ওয়ার্কপিসকে ক্ষয় করে.
যেমন প্রক্রিয়া চলতে থাকে, ইলেক্ট্রোড তার প্রোগ্রাম করা গতিপথ বজায় রেখে ওয়ার্কপিসে অগ্রসর হয়. ফলে গহ্বর ক্রমবর্ধমান সঙ্গে conforms ইলেক্ট্রোডের নেতিবাচক জ্যামিতি.
নির্ভুল ছাঁচ এবং ডাই অ্যাপ্লিকেশনের জন্য, মেশিনিং সাধারণত রুক্ষ মধ্যে বিভক্ত করা হয়, সেমি-ফিনিশিং, এবং শেষ পর্যায়ে.
রাফিং উপাদানগুলিকে দক্ষতার সাথে অপসারণ করতে তুলনামূলকভাবে উচ্চ-শক্তির ডাল ব্যবহার করে, ফিনিশিং করার সময় কড়া মাত্রিক নিয়ন্ত্রণ এবং উন্নত পৃষ্ঠের গুণমান অর্জনের জন্য নিম্ন-শক্তি নিঃসরণ ব্যবহার করে.
3. সিঙ্কার ইডিএম মেশিনিং প্রক্রিয়া ধাপে ধাপে
সিঙ্কার ইডিএম কেবল একটি স্পার্ক-জেনারেশন অপারেশন নয়.
একটি সুনির্দিষ্ট EDM গহ্বর তৈরি করতে ইলেক্ট্রোড জ্যামিতির সমন্বিত নিয়ন্ত্রণ প্রয়োজন, ওয়ার্কপিস পজিশনিং, অস্তরক সঞ্চালন, স্রাব পরামিতি, ইলেক্ট্রোড পরিধান, ফ্লাশিং, এবং পরিদর্শন.
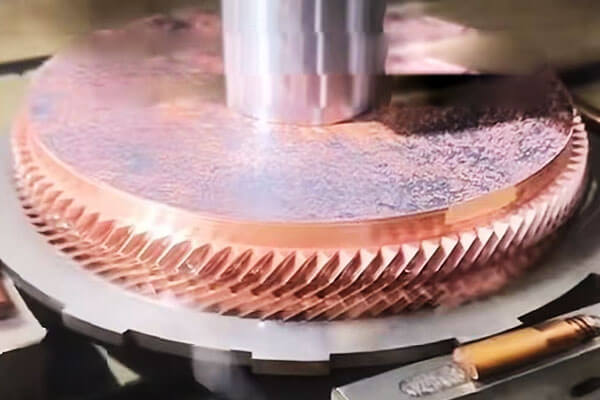
ধাপ 1: ইলেকট্রোড ডিজাইন এবং ফ্যাব্রিকেশন
প্রক্রিয়াটি একটি ইলেক্ট্রোডের নকশা দিয়ে শুরু হয় যা প্রতিনিধিত্ব করে গহ্বরের ইতিবাচক জ্যামিতি মেশিন করা হবে.
গ্রাফাইট এবং তামা দুটি সর্বাধিক ব্যবহৃত ইলেক্ট্রোড উপকরণ, গহ্বরের জটিলতার মতো কারণগুলির উপর ভিত্তি করে নির্বাচিত, প্রয়োজনীয় পৃষ্ঠ ফিনিস, মাত্রিক নির্ভুলতা, যন্ত্রের গতি, এবং প্রত্যাশিত ইলেক্ট্রোড পরিধান.
ইলেক্ট্রোড নকশা প্রোগ্রাম করা জন্য অ্যাকাউন্ট আবশ্যক স্পার্ক ফাঁক, ইলেক্ট্রোড পরিধান, ফ্লাশিং প্রয়োজনীয়তা, এবং EDM কন্ট্রোল সিস্টেম দ্বারা প্রয়োজনীয় মাত্রিক ক্ষতিপূরণ.
জটিল ছাঁচ এবং মারা জন্য, রুক্ষ করার জন্য একাধিক ইলেক্ট্রোড তৈরি করা যেতে পারে, সেমি-ফিনিশিং, এবং একটি একক ইলেক্ট্রোড দিয়ে চূড়ান্ত গহ্বর অর্জন করার চেষ্টা করার পরিবর্তে শেষ করা.
ইলেক্ট্রোডের গুণমান সরাসরি চূড়ান্ত গহ্বরের গুণমানকে প্রভাবিত করে.
ইলেক্ট্রোড মাত্রা ত্রুটি, তীক্ষ্ণ প্রান্ত, পৃষ্ঠের অবস্থা, বা প্রান্তিককরণ EDM সময় workpiece স্থানান্তর করা যেতে পারে.
ধাপ 2: ওয়ার্কপিস সেটআপ এবং যথার্থ প্রান্তিককরণ
ওয়ার্কপিসটি নিরাপদে ইডিএম মেশিন টেবিলে মাউন্ট করা হয় এবং ডাইলেক্ট্রিক ট্যাঙ্কের মধ্যে অবস্থান করে.
সঠিক প্রান্তিককরণ ওয়ার্কপিস এবং ইলেক্ট্রোডের মধ্যে সমন্বয় সম্পর্ক স্থাপন করে, যা অন্যান্য বৈশিষ্ট্যের সাথে অবিকল সঙ্গতিপূর্ণ গহ্বর মেশিন করার সময় অপরিহার্য.
আধুনিক সিঙ্কার ইডিএম মেশিন সাধারণত ব্যবহার করে স্পর্শ প্রোব, স্বয়ংক্রিয় প্রান্ত সনাক্তকরণ, রেফারেন্স সিস্টেম, বা ইলেক্ট্রোড পরিমাপ চক্র ওয়ার্কপিস জিরো পয়েন্ট স্থাপন এবং ইলেক্ট্রোড অবস্থান যাচাই করতে.
মাল্টি ইলেক্ট্রোড মেশিনিং জন্য, সামঞ্জস্যপূর্ণ স্থানাঙ্ক রেফারেন্সিং বিশেষভাবে গুরুত্বপূর্ণ কারণ রাফিং, সমাপ্তি, এবং বিস্তারিত ইলেক্ট্রোডগুলি অবশ্যই ক্রমবর্ধমান পজিশনিং ত্রুটিগুলি প্রবর্তন না করেই সঠিক অবস্থানে ফিরে যেতে হবে.
ধাপ 3: অস্তরক প্রস্তুতি এবং ফ্লাশিং
মেশিনিং জোন অস্তরক তরল দিয়ে ভরা বা নিমজ্জিত হয়. ইডিএম তেল প্রচলিত সিঙ্কার ইডিএম-এর জন্য ব্যাপকভাবে ব্যবহৃত হয় কারণ এটি স্থিতিশীল বৈদ্যুতিক নিরোধক এবং কার্যকর শীতল সরবরাহ করে.
যন্ত্রের ধ্বংসাবশেষ অপসারণের জন্য পরিস্রাবণ এবং ফ্লাশিং সিস্টেমের মাধ্যমে অস্তরক অবিচ্ছিন্নভাবে সঞ্চালিত হয়.
অস্তরক পরিচ্ছন্নতা এবং তাপমাত্রার স্থিতিশীলতা গুরুত্বপূর্ণ কারণ দূষিত বা তাপগতভাবে অস্থির তরল স্রাবের আচরণ এবং মাত্রিক সামঞ্জস্যকে প্রভাবিত করতে পারে.
ফ্লাশিং সমানভাবে সমালোচনামূলক. মেশিনিং সময়, গহ্বরে গলিত এবং পুনঃসংহত কণা জমা হয়.
যদি এই কণাগুলি কার্যকরভাবে অপসারণ না করা হয়, তারা অস্থির স্রাব হতে পারে, সেকেন্ডারি arcing, উপাদান অপসারণ দক্ষতা হ্রাস, এবং স্থানীয় পৃষ্ঠের ত্রুটি.
ধাপ 4: EDM প্যারামিটার প্রোগ্রামিং
মেশিনিং শুরু করার আগে, প্রক্রিয়া প্রকৌশলী অনুযায়ী বৈদ্যুতিক এবং সার্ভো পরামিতি স্থাপন ওয়ার্কপিস উপাদান, ইলেক্ট্রোড উপাদান, মেশিনিং পর্যায়, গহ্বর জ্যামিতি, এবং প্রয়োজনীয় পৃষ্ঠ ফিনিস.
গুরুত্বপূর্ণ পরামিতি শীর্ষ বর্তমান অন্তর্ভুক্ত, স্রাব ভোল্টেজ, পালস অন টাইম, পালস বন্ধ সময়, সার্ভো রেফারেন্স, পোলারিটি, ফ্লাশিং অবস্থা, এবং ইলেক্ট্রোড কক্ষপথ বা আন্দোলনের কৌশল যেখানে প্রযোজ্য.
কোনো একক সার্বজনীন EDM প্যারামিটার সেট নেই. ফিনিশিং এর চেয়ে রাফিং এর জন্য যথেষ্ট বেশি ডিসচার্জ এনার্জি প্রয়োজন, যখন গভীর সরু গহ্বরের জন্য খোলা গহ্বর থেকে বিভিন্ন ফ্লাশিং এবং নাড়ির অবস্থার প্রয়োজন হতে পারে.
ধাপ 5: রুক্ষ
রুক্ষ EDM বেশিরভাগ উপাদানকে সরিয়ে দেয় এবং মৌলিক গহ্বরের জ্যামিতি স্থাপন করে. একটি উচ্চ উপাদান অপসারণ হার অর্জন করতে তুলনামূলকভাবে উচ্চ স্রাব শক্তি ব্যবহার করা হয়.
এই পর্যায়ে, বৃহত্তর বৈদ্যুতিক স্পন্দন বৃহত্তর পৃথক গর্ত তৈরি করে এবং তাই দ্রুত ক্ষয় হয়.
একটি নিয়ন্ত্রিত পরিমাণ মেশিনিং ভাতা ইচ্ছাকৃতভাবে পরবর্তী ক্রিয়াকলাপের জন্য রেখে দেওয়া হয়.
রাফিং এর উদ্দেশ্য সর্বোচ্চ পৃষ্ঠ গুণমান নয়, কিন্তু সমাপ্তির জন্য পর্যাপ্ত মাত্রিক নিয়ন্ত্রণ বজায় রেখে দক্ষ এবং স্থিতিশীল বাল্ক উপাদান অপসারণ.
গভীর গহ্বরের জন্য, রাফিংয়ের সময় ফ্লাশিং অবস্থা বিশেষভাবে গুরুত্বপূর্ণ হয়ে ওঠে কারণ ক্ষয়প্রাপ্ত উপাদানের বৃহত্তর পরিমাণ মেশিনিং ফাঁককে দ্রুত দূষিত করতে পারে.
ধাপ 6: সেমি-ফিনিশিং এবং ইলেকট্রোড ট্রানজিশন
গহ্বর দাবি করার জন্য, রাফিং এবং ফাইনাল ফিনিশিং এর মধ্যে একটি সেমি-ফিনিশিং স্টেজ চালু করা যেতে পারে.
একটি পৃথক ইলেক্ট্রোড বা একটি প্রগতিশীলভাবে পরিমার্জিত ইলেক্ট্রোড জ্যামিতি অবশিষ্ট যন্ত্র ভাতা অপসারণ করতে ব্যবহার করা যেতে পারে যখন মাত্রিক বিচ্যুতি হ্রাস করে এবং পৃষ্ঠের সামঞ্জস্য উন্নত করে।.
এই মধ্যবর্তী পর্যায়টি আক্রমণাত্মক রাফিং এবং সূক্ষ্ম সমাপ্তির মধ্যে একটি নিয়ন্ত্রিত রূপান্তর প্রদান করে.
এটি ছাঁচ এবং ডাইস ধারণকারী জন্য বিশেষভাবে দরকারী গভীর পাঁজর, সংকীর্ণ স্লট, তীক্ষ্ণ কোণ, সূক্ষ্ম টেক্সচার, বা জটিল ত্রিমাত্রিক পৃষ্ঠতল.
ধাপ 7: ফিনিশিং
ফিনিশিং চূড়ান্ত গহ্বরের মাত্রা এবং প্রয়োজনীয় পৃষ্ঠের গুণমান তৈরি করতে উল্লেখযোগ্যভাবে কম স্রাব শক্তি ব্যবহার করে.
সংক্ষিপ্ত পালস সময়কাল এবং নিম্ন শিখর স্রোত ছোট ক্ষয়কারী গর্ত তৈরি করে, পৃষ্ঠের রুক্ষতা হ্রাস করা এবং তাপগতভাবে প্রভাবিত পৃষ্ঠ স্তরের পুরুত্ব হ্রাস করা.
সমাপ্তি কৌশল ভারসাম্য আবশ্যক পৃষ্ঠের রুক্ষতা, মাত্রিক নির্ভুলতা, মেশিন সময়, এবং পৃষ্ঠের অখণ্ডতা.
অত্যন্ত সূক্ষ্ম ফিনিশিংয়ের জন্য একাধিক পাসের প্রয়োজন হতে পারে কারণ স্রাব শক্তি হ্রাসের সাথে সাথে উপাদান অপসারণ ক্রমশ ধীর হয়ে যায়.
সমালোচনামূলক টুলিং অ্যাপ্লিকেশনের জন্য, চূড়ান্ত পৃষ্ঠ পরবর্তীকালে মসৃণতা সহ্য করা হতে পারে, টেক্সচারিং, আবরণ, বা অন্যান্য পৃষ্ঠ চিকিত্সা প্রয়োজনীয় ফাংশন উপর নির্ভর করে.
ধাপ 8: ইলেক্ট্রোড পরিধান ক্ষতিপূরণ
ইলেক্ট্রোড পরিধান সিঙ্কার EDM এর একটি সহজাত বৈশিষ্ট্য. যদিও ওয়ার্কপিস সাধারণত ইলেক্ট্রোডের চেয়ে দ্রুত ক্ষয়প্রাপ্ত হয়, যন্ত্রের সময় ইলেক্ট্রোড ধীরে ধীরে আকৃতি পরিবর্তন করে.
পরিধান চারপাশে বিশেষ করে উল্লেখযোগ্য তীক্ষ্ণ প্রান্ত, কোণ, ছোট বৈশিষ্ট্য, এবং কেন্দ্রীভূত স্রাব কার্যকলাপ উন্মুক্ত এলাকা.
আধুনিক EDM নিয়ন্ত্রণগুলি ইলেক্ট্রোড চলাচল এবং মেশিনিং পরামিতিগুলি সামঞ্জস্য করে ইলেক্ট্রোড পরিধানের জন্য ক্ষতিপূরণ দেয়.
উচ্চ নির্ভুলতা গহ্বর জন্য, ইলেক্ট্রোড পরিধান ইলেক্ট্রোড নকশা এবং মাত্রিক পরিদর্শন সময় বিবেচনা করা আবশ্যক.
ধাপ 9: চূড়ান্ত পরিদর্শন
EDM মেশিনিং পরে, গহ্বর পরিষ্কার এবং প্রকৌশল প্রয়োজনীয়তা বিরুদ্ধে পরিদর্শন করা হয়.
একটি ব্যবহার করে মাত্রিক পরিদর্শন করা যেতে পারে সিএমএম, EDM-নির্দিষ্ট অনুসন্ধান ব্যবস্থা, অপটিক্যাল পরিমাপ সরঞ্জাম, বা নির্ভুলতা পরিমাপক, উপাদান জ্যামিতি এবং সহনশীলতা প্রয়োজনীয়তা উপর নির্ভর করে.
একটি প্রোফাইলোমিটার ব্যবহার করে পৃষ্ঠের রুক্ষতা মূল্যায়ন করা যেতে পারে, যখন সমালোচনামূলক গহ্বরের মাত্রা এবং জ্যামিতিক সম্পর্ক CAD মডেল বা অঙ্কনের বিরুদ্ধে যাচাই করা হয়.
যদি পরিদর্শন স্থানীয় বিচ্যুতি চিহ্নিত করে, অতিরিক্ত EDM ফিনিশিং পাস প্রায়ই সমগ্র উত্পাদন প্রক্রিয়া প্রতিস্থাপন ছাড়া সঞ্চালিত করা যেতে পারে.
4. সিঙ্কার EDM জন্য ইলেকট্রোড
ইলেক্ট্রোড হল সিঙ্কার ইডিএম-এর অন্যতম গুরুত্বপূর্ণ উপাদান কারণ এর জ্যামিতি সরাসরি নিয়ন্ত্রিত বৈদ্যুতিক ক্ষয়ের মাধ্যমে ওয়ার্কপিসে স্থানান্তরিত হয়।.
একটি প্রচলিত কাটিয়া টুল থেকে ভিন্ন, একটি EDM ইলেক্ট্রোডকে একই সাথে বৈদ্যুতিক পরিবাহিতা প্রদান করতে হবে, মাত্রিক স্থায়িত্ব, প্রতিরোধ পরুন, এবং সঠিক জ্যামিতিক প্রজনন.
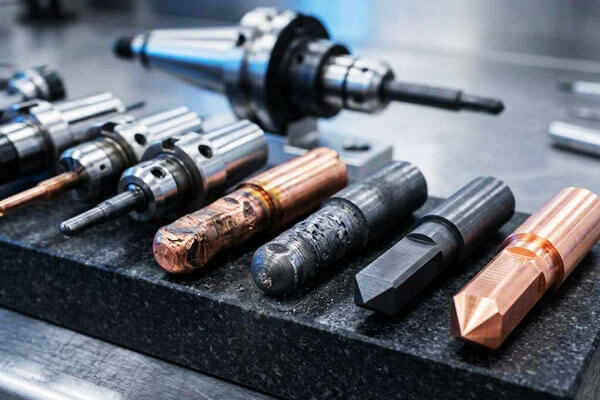
ইলেকট্রোড উপকরণ
| উপাদান | মূল বৈশিষ্ট্য | সুবিধা | সীমাবদ্ধতা | সাধারণ অ্যাপ্লিকেশন |
| গ্রাফাইট | উচ্চ বৈদ্যুতিক পরিবাহিতা; কম পরিধান; ভাল মেশিনিবিলিটি; উচ্চ গলনাঙ্ক. | রুক্ষ জন্য চমৎকার; কম ইলেক্ট্রোড পরিধান; ভাল পৃষ্ঠ ফিনিস; খরচ কার্যকর. | ভঙ্গুর; সূক্ষ্ম ধুলো উত্পাদন করতে পারে; বিশেষ কাটিয়া সরঞ্জাম প্রয়োজন. | ছাঁচ গহ্বর; মারা; রুক্ষ এবং সমাপ্তি. |
| তামা | চমৎকার বৈদ্যুতিক পরিবাহিতা; ভাল তাপ পরিবাহিতা; মেশিনে সহজ. | সমাপ্তির জন্য ভাল; সূক্ষ্ম পৃষ্ঠ ফিনিস; ইলেক্ট্রোপ্লেট করা সহজ. | গ্রাফাইটের চেয়ে বেশি পরিধান; নিম্ন উপাদান অপসারণের হার. | ফিনিশিং; ছোট গহ্বর; সূক্ষ্ম বৈশিষ্ট্য. |
| কপার-টাংস্টেন | উচ্চ গলনাঙ্ক; চমৎকার পরিধান প্রতিরোধের; ভাল তাপ পরিবাহিতা. | চমৎকার পরিধান প্রতিরোধের; সূক্ষ্ম সমাপ্তির জন্য ভাল; স্থিতিশীল মাত্রা. | ব্যয়বহুল; মেশিন করা কঠিন. | যথার্থ সমাপ্তি; ছোট ইলেক্ট্রোড; উচ্চ পরিধান অ্যাপ্লিকেশন. |
সিলভার-টাংস্টেন |
চমৎকার পরিবাহিতা; উচ্চ গলনাঙ্ক; ভাল পরিধান প্রতিরোধের. | খুব কম পরিধান; চমৎকার সমাপ্তি. | খুব দামি. | উচ্চ নির্ভুলতা সমাপ্তি; উচ্চ মূল্যের অ্যাপ্লিকেশন. |
| টুংস্টেন | খুব উচ্চ গলনাঙ্ক; চমৎকার পরিধান প্রতিরোধের. | খুব কম পরিধান; ভাল সমাপ্তি. | অত্যন্ত ব্যয়বহুল; মেশিন করা কঠিন. | বিশেষ উচ্চ নির্ভুলতা অ্যাপ্লিকেশন. |
5. নির্ভুলতা, সারফেস ফিনিশ এবং মেশিনিং ক্ষমতা
এর প্রধান শক্তিগুলির মধ্যে একটি ডুবন্ত EDM জ্যামিতিগুলির যন্ত্রের সাথে উচ্চ মাত্রিক নিয়ন্ত্রণকে একত্রিত করার ক্ষমতা যা প্রচলিত কাটিয়া সরঞ্জাম ব্যবহার করে দক্ষতার সাথে উত্পাদন করা কঠিন বা অসম্ভব।.
মাত্রিক নির্ভুলতা
আধুনিক সিএনসি সিঙ্কার ইডিএম সরঞ্জাম এবং একটি ভাল-নিয়ন্ত্রিত প্রক্রিয়া সহ, মধ্যে মাত্রিক সহনশীলতা কয়েক-মাইক্রোন থেকে কয়েক-দশ-অফ-মাইক্রোন পরিসর উপযুক্ত জ্যামিতি জন্য অর্জনযোগ্য.
চূড়ান্ত ফলাফল ইলেক্ট্রোড পরিধান ক্ষতিপূরণ উপর ব্যাপকভাবে নির্ভর করে, তাপ নিয়ন্ত্রণ, অস্তরক স্থিতিশীলতা, এবং পরিদর্শন পদ্ধতি.
| প্যারামিটার | সাধারণ ক্ষমতা | ইঞ্জিনিয়ারিং বিবেচনা |
| মাত্রিক সহনশীলতা | ±0.005–0.02 মিমি | অপ্টিমাইজড ফিনিশিং অবস্থার অধীনে কঠোর সহনশীলতা অর্জনযোগ্য হতে পারে |
| উচ্চ নির্ভুলতা সহনশীলতা | প্রায় ±0.002–0.005 মিমি | সাধারণত নিয়ন্ত্রিত তাপীয় অবস্থার প্রয়োজন হয়, নির্ভুলতা ইলেক্ট্রোড, এবং ডেডিকেটেড ফিনিশিং পাস |
| অবস্থান নির্ভুলতা | আনুমানিক ±0.003–0.01 মিমি | মেশিন কনফিগারেশনের উপর নির্ভর করে, অক্ষ ক্রমাঙ্কন, এবং ওয়ার্কপিস সেটআপ |
| পুনরাবৃত্তিযোগ্যতা | প্রায় ±0.002–0.005 মিমি | দৃঢ়ভাবে মেশিন অবস্থা এবং প্রক্রিয়া স্থায়িত্ব দ্বারা প্রভাবিত |
| ইলেকট্রোড থেকে গহ্বর নির্ভুলতা | সাধারণত কয়েক মাইক্রোমিটার থেকে দশ মাইক্রোমিটারের মধ্যে | ইলেক্ট্রোড পরিদর্শন উপর নির্ভর করে, ক্ষতিপূরণ পরেন, এবং স্পার্ক-গ্যাপ নিয়ন্ত্রণ |
পৃষ্ঠ সমাপ্তি
সিঙ্কার ইডিএম মাইক্রোস্কোপিক ডিসচার্জ ক্রেটার দ্বারা গঠিত একটি বৈশিষ্ট্যযুক্ত পৃষ্ঠ তৈরি করে.
পৃষ্ঠের রুক্ষতা প্রাথমিকভাবে স্রাব শক্তি দ্বারা নিয়ন্ত্রিত হয়: উচ্চ-শক্তির ডালগুলি গভীর এবং বড় গর্ত তৈরি করে, যখন নিম্ন-শক্তি সম্পন্ন ডালগুলি একটি সূক্ষ্ম পৃষ্ঠের টেক্সচার তৈরি করে.
সাধারণ অর্জনযোগ্য পৃষ্ঠের রুক্ষতা সীমাগুলি নীচে দেখানো হয়েছে.
| পৃষ্ঠের রুক্ষতা রা | প্রায়. রুক্ষতা (µin) | সাধারণ যন্ত্রের অবস্থা | সাধারণ ব্যবহার |
| 0.2-0.4 µm | 8-16 µমিনিট | খুব কম শক্তি সমাপ্তি | স্পষ্টতা ছাঁচ, অপটিক্যাল-গুণমানের টুলিং সারফেস যাতে আরও পলিশিং প্রয়োজন হয় |
| 0.4-0.8 µm | 16-32 µমিনিট | ফাইন ফিনিশিং | ছাঁচ গহ্বর, নির্ভুলতা মারা যায়, কার্যকরী পৃষ্ঠতল |
| 0.8-1.6 µm | 32-63 µমিনিট | সাধারণ সমাপ্তি | সাধারণ নির্ভুলতা টুলিং এবং প্রকৌশল উপাদান |
| 1.6-3.2 µm | 63–125 µমিনিট | মাঝারি-শক্তি মেশিনিং | প্রাথমিক গহ্বর এবং পৃষ্ঠ যেখানে মাঝারি রুক্ষতা গ্রহণযোগ্য |
| >3.2 µm | >125 µin | উচ্চ শক্তি রুক্ষ | সমাপ্তির আগে বাল্ক উপাদান অপসারণ |
চূড়ান্ত পৃষ্ঠ গুণমান শুধুমাত্র বর্তমান দ্বারা নির্ধারিত হয় না. পালস সময়কাল, নাড়ির ব্যবধান, পোলারিটি, ডাইলেকট্রিক ফ্লাশিং, ইলেক্ট্রোড উপাদান, ওয়ার্কপিস উপাদান, এবং সমাপ্তি পাসের সংখ্যা
মেশিনিং ক্ষমতা
সিঙ্কার EDM বিশেষভাবে মূল্যবান যখন উপাদানটি থাকে গভীর গহ্বর, সরু পাঁজর, জটিল পকেট, ছোট অভ্যন্তরীণ ব্যাসার্ধ, তীক্ষ্ণ জ্যামিতিক রূপান্তর, বা জটিল ত্রিমাত্রিক রূপ.
| বৈশিষ্ট্য | সাধারণ ক্ষমতা | ইঞ্জিনিয়ারিং বিবেচনা |
| ন্যূনতম বৈশিষ্ট্য আকার | আনুমানিক 0.05-0.10 মিমি | ইলেক্ট্রোড শক্তির উপর অত্যন্ত নির্ভরশীল, ফ্লাশিং, আকৃতির অনুপাত, এবং স্রাব শক্তি |
| ছোট অভ্যন্তরীণ ব্যাসার্ধ | আনুমানিক 0.05-0.15 মিমি | ইলেক্ট্রোড জ্যামিতি এবং ইলেক্ট্রোড পরিধান দ্বারা সীমাবদ্ধ |
| গভীর সংকীর্ণ বৈশিষ্ট্য | আনুমানিক আকৃতির অনুপাত 10:1–20:1 সম্ভব | গভীরতা বাড়ার সাথে সাথে ফ্লাশ করা ক্রমশ কঠিন হয়ে পড়ে |
| গহ্বরের গভীরতা | প্রায় 100-200 মিমি বা তার বেশি পর্যন্ত | প্রাথমিকভাবে ইলেক্ট্রোড ডিজাইন দ্বারা সীমাবদ্ধ, ফ্লাশিং, মেশিন স্ট্রোক, এবং গহ্বর জ্যামিতি |
জটিল 3D গহ্বর |
দুর্দান্ত | জটিল ইলেক্ট্রোড জ্যামিতিগুলি অত্যন্ত জটিল গহ্বরের আকারগুলি পুনরুত্পাদন করতে পারে |
| শক্ত ইস্পাত যন্ত্র | দুর্দান্ত | তাপ চিকিত্সার পরে বিশেষত সুবিধাজনক |
| তীক্ষ্ণ অভ্যন্তরীণ বৈশিষ্ট্য | দুর্দান্ত | অনেক অভ্যন্তরীণ জ্যামিতির জন্য প্রচলিত ঘূর্ণায়মান সরঞ্জামের চেয়ে বেশি ব্যবহারিক |
| অন্ধ গহ্বর | দুর্দান্ত | ডাই-সিঙ্কিং ইডিএম-এর একটি প্রধান অ্যাপ্লিকেশন |
| পাতলা পাঁজর এবং সরু স্লট | দুর্দান্ত | যত্নশীল ইলেক্ট্রোড ডিজাইন এবং নিয়ন্ত্রিত স্রাব শক্তি প্রয়োজন |
6. সিঙ্কার ইডিএম দ্বারা কী উপকরণগুলি মেশিন করা যেতে পারে?
একটি প্রধান সুবিধা ডুবন্ত EDM (বৈদ্যুতিক স্রাব মেশিনিং) বৈদ্যুতিকভাবে পরিবাহী পদার্থগুলিকে তাদের কঠোরতা বা যান্ত্রিক শক্তি নির্বিশেষে মেশিন করার ক্ষমতা.
| উপাদান পরিবার | সাধারণ উপকরণ | উপযুক্ততা | সাধারণ সিঙ্কার EDM অ্যাপ্লিকেশন |
| সরঞ্জাম স্টিল | H13, D2, S7, P20, 4140, 4340 | দুর্দান্ত | ইনজেকশন ছাঁচ, স্ট্যাম্পিং মারা যায়, ঘুষি, গহ্বর গঠন, শক্ত করা টুলিং |
| স্টেইনলেস স্টিল | 304, 316, 17-4পিএইচ, 440গ | দুর্দান্ত | চিকিৎসা উপাদান, নির্ভুল টুলিং, মহাকাশ অংশ, খাদ্য প্রক্রিয়াকরণ সরঞ্জাম |
| সুপারালয় | ইনকেল 625, ইনকেল 718, তাড়াতাড়ি, Waspaloy | দুর্দান্ত | মহাকাশ উপাদান, টারবাইন-সম্পর্কিত টুলিং, রাসায়নিক প্রক্রিয়াকরণ সরঞ্জাম |
| টাইটানিয়াম অ্যালয় | Ti-6Al-4V এবং অন্যান্য পরিবাহী টাইটানিয়াম খাদ | দুর্দান্ত | মহাকাশ অংশ, চিকিৎসা উপাদান, নির্ভুলতা গহ্বর এবং টুলিং |
সিমেন্টেড কার্বাইড |
WC-Co এবং অন্যান্য পরিবাহী কার্বাইড গ্রেড | দুর্দান্ত | কাটা সরঞ্জাম, পরিধান-প্রতিরোধী উপাদান, ঘুষি, মারা, নির্ভুল টুলিং |
| তামার মিশ্রণ | তামা, পিতল, ব্রোঞ্জ, বেরিলিয়াম তামা | দুর্দান্ত | বৈদ্যুতিক উপাদান, নির্ভুলতা গহ্বর, পরিচিতি, তাপ স্থানান্তর উপাদান |
| অ্যালুমিনিয়াম অ্যালয় | 6061, 7075 এবং অন্যান্য পরিবাহী গ্রেড | ভাল | প্রোটোটাইপ, ছাঁচ, কম ভলিউম নির্ভুলতা উপাদান, জটিল গহ্বর |
| অন্যান্য পরিবাহী উপকরণ | নির্দিষ্ট পরিবাহী বিশেষত্বের সংকর ধাতু এবং কম্পোজিট | আবেদন-নির্ভর | বিশেষ টুলিং এবং কঠিন থেকে মেশিন উপাদান |
7. সিঙ্কার ইডিএম বনাম. ওয়্যার ইডিএম বনাম. সিএনসি মেশিনিং
ডুবন্ত EDM, তারের EDM, এবং সিএনসি মেশিনিং হল সমস্ত নির্ভুল উত্পাদন প্রযুক্তি, কিন্তু তারা মৌলিকভাবে ভিন্ন উপায়ে উপাদান অপসারণ.
| মানদণ্ড | ডুবন্ত EDM | তারের EDM | সিএনসি মেশিনিং |
| উপাদান অপসারণ | বৈদ্যুতিক স্রাব ক্ষয় | বৈদ্যুতিক স্রাব ক্ষয় | যান্ত্রিক কাটিং |
| সরঞ্জামকরণ | আকৃতির ইলেক্ট্রোড | ক্রমাগত তারের ইলেক্ট্রোড | কাটা সরঞ্জাম |
| উপাদান প্রয়োজন | বৈদ্যুতিক পরিবাহী | বৈদ্যুতিক পরিবাহী | সাধারণত মেশিনযোগ্য উপকরণ |
| জন্য সেরা | গহ্বর, অন্ধ গর্ত, জটিল 3D বৈশিষ্ট্য | প্রোফাইল, স্লট, কনট্যুর, মাধ্যমে কাটা | সাধারণ প্রিজম্যাটিক এবং ঘূর্ণন অংশ |
| কঠিন উপকরণ | দুর্দান্ত | দুর্দান্ত | হাতিয়ার নির্ভর |
| অন্ধ গহ্বর | দুর্দান্ত | সাধারণত উপযুক্ত নয় | ভাল, জ্যামিতি-নির্ভর |
| জটিল অভ্যন্তরীণ জ্যামিতি | দুর্দান্ত | তারের অ্যাক্সেস দ্বারা সীমাবদ্ধ | মাঝারি থেকে চমৎকার |
তীক্ষ্ণ অভ্যন্তরীণ কোণগুলি |
খুব ভালো, ইলেক্ট্রোড-নির্ভর | দুর্দান্ত | টুল ব্যাস দ্বারা সীমাবদ্ধ |
| 3ডি ক্যাভিটি মেশিনিং | দুর্দান্ত | লিমিটেড | মাল্টি-অক্ষ যন্ত্রের সাথে ভাল |
| উপাদান অপসারণের হার | মাঝারি | মাঝারি | সাধারণত উচ্চ |
| সারফেস ফিনিস | সমাপ্তি পাস সঙ্গে চমৎকার | সমাপ্তি পাস সঙ্গে চমৎকার | দুর্দান্ত, টুলিংয়ের উপর নির্ভর করে |
| দৈহিক কর্তন শক্তি | মূলত কোনটিই নয় | মূলত কোনটিই নয় | তাৎপর্যপূর্ণ |
| ইলেকট্রোড/টুল পরিধান | ইলেকট্রোড পরিধান ঘটে | তার ক্রমাগত গ্রাস করা হয় | কাটিং টুল পরিধান |
| সাধারণ অ্যাপ্লিকেশন | ছাঁচ, মারা, ঘুষি, গহ্বর | যথার্থ প্রোফাইল, স্লট, ঘুষি | শ্যাফ্ট, হাউজিংস, প্লেট, কাঠামোগত উপাদান |
8. সিঙ্কার EDM এর সুবিধা এবং সীমাবদ্ধতা
মূল সুবিধা
- কঠোরতা-স্বাধীন যন্ত্র: শক্ত ইস্পাত কাটা, কার্বাইড এবং superalloys হিসাবে সহজে হালকা ইস্পাত হিসাবে; বিকৃতি এড়াতে তাপ চিকিত্সার পরে মেশিনিং করা যেতে পারে.
- জটিল 3D গহ্বর ক্ষমতা: অভ্যন্তরীণ জ্যামিতি তৈরি করে, ধারালো কোণ এবং গভীর পাঁজর যা ঘোরানো কাটার দিয়ে অর্জন করা যায় না.
- শূন্য কাটা বাহিনী: কোন যান্ত্রিক যোগাযোগ মানে কোন বিচ্যুতি, কোন বকবক না, কোন burrs এবং কোন অবশিষ্ট কাটা চাপ, এমনকি অতি-পাতলা দেয়াল এবং সূক্ষ্ম বৈশিষ্ট্যগুলির জন্যও.
- অত্যন্ত উচ্চ নির্ভুলতা: উচ্চ-ভলিউম উত্পাদনের জন্য চমৎকার পুনরাবৃত্তিযোগ্যতা সহ মাইক্রোন-স্তরের সহনশীলতা অর্জন করে.
- উচ্চতর পৃষ্ঠ সমাপ্তি: অনেক ছাঁচ অ্যাপ্লিকেশনের জন্য ম্যানুয়াল মসৃণতা দূর করে যে মিরর-গুণমান পৃষ্ঠতলের সক্ষম.
- অত্যন্ত স্বয়ংক্রিয়: স্বয়ংক্রিয় ইলেক্ট্রোড চেঞ্জার এবং ইন-প্রসেস মনিটরিংয়ের সাথে অনুপস্থিত রাতারাতি উত্পাদন সমর্থন করে.
সহজাত সীমাবদ্ধতা
- শুধুমাত্র পরিবাহী উপকরণ: অ-পরিবাহী সিরামিক মেশিন করা যাবে না, গ্লাস বা বেশিরভাগ প্লাস্টিক.
- নিম্ন উপাদান অপসারণ হার: বাল্ক উপাদান অপসারণ মিলিং তুলনায় ধীর হয়; সমাপ্তি এবং জটিল বৈশিষ্ট্যগুলির জন্য রুক্ষতার পরিবর্তে সবচেয়ে লাভজনক.
- ইলেকট্রোড খরচ এবং সীসা সময়: কাস্টম ইলেক্ট্রোড ডিজাইন এবং ফ্যাব্রিকেশন খরচ যোগ করে, বিশেষ করে মাল্টি ইলেক্ট্রোড নির্ভুল কাজের জন্য.
- সারফেস রিকাস্ট লেয়ার: উচ্চ-শক্তি রফিং একটি পাতলা পুনঃসংহত স্তর এবং তাপ-আক্রান্ত অঞ্চল তৈরি করে; ফিনিশিং পাস কমিয়ে দেয় কিন্তু পুরোপুরি বাদ দেয় না.
- উচ্চ পুঁজি বিনিয়োগ: নির্ভুল সিঙ্কার ইডিএম মেশিনে স্ট্যান্ডার্ড মিলিং সেন্টারের তুলনায় বেশি ক্রয় এবং অপারেটিং খরচ রয়েছে.
- তরল এবং বর্জ্য ব্যবস্থাপনা: অস্তরক তরল পরিস্রাবণ এবং বর্জ্য স্লাজ সঠিকভাবে পরিচালনার প্রয়োজন.
9. সিঙ্কার EDM এর অ্যাপ্লিকেশন
সিঙ্কার EDM ব্যাপকভাবে ব্যবহৃত হয় যেখানে প্রচলিত কাটিয়া পদ্ধতিগুলি উপাদান কঠোরতার সীমাবদ্ধতার সম্মুখীন হয়, গহ্বর জ্যামিতি, বৈশিষ্ট্য অ্যাক্সেসযোগ্যতা, বা অভ্যন্তরীণ বিশদ.
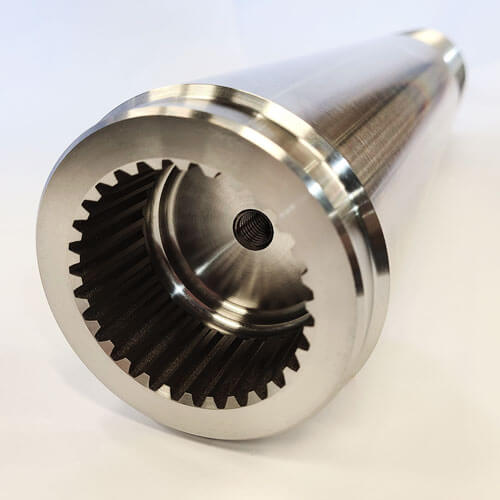
ছাঁচ এবং ডাই উত্পাদন
ছাঁচ তৈরি করা সিঙ্কার ইডিএম-এর অন্যতম গুরুত্বপূর্ণ অ্যাপ্লিকেশন.
ইনজেকশন ছাঁচ, কম্প্রেশন ছাঁচ, ডাই-কাস্টিং ছাঁচ, এবং অন্যান্য টুলিং সিস্টেমে ঘন ঘন গভীর গহ্বর থাকে, সরু পাঁজর, টেক্সচার্ড পৃষ্ঠতল, এবং জটিল অভ্যন্তরীণ জ্যামিতি.
ইডিএম তাপ চিকিত্সার পরে বিশেষভাবে মূল্যবান কারণ শক্ত ছাঁচের স্টিলগুলি মিলিংয়ের সাথে যুক্ত কাটা শক্তি ছাড়াই মেশিন করা যেতে পারে.
যথার্থ টুলিং
খোঁচা, গঠন মরে, এক্সট্রুশন মারা যায়, মুদ্রাঙ্কন সরঞ্জাম, এবং নির্ভুল সন্নিবেশ প্রায়ই আঁট মাত্রিক সহনশীলতা এবং তীক্ষ্ণ অভ্যন্তরীণ বৈশিষ্ট্য প্রয়োজন.
সিঙ্কার ইডিএম জটিল গহ্বর তৈরি করতে সক্ষম করে যার জন্য একাধিক বিশেষ কাটিং সরঞ্জামের প্রয়োজন হবে বা প্রচলিত যন্ত্রের মাধ্যমে অ্যাক্সেসযোগ্য হতে পারে.
মহাকাশ উপাদান
মহাকাশ উত্পাদন ঘন ঘন উচ্চ শক্তি জড়িত, তাপ-প্রতিরোধী খাদ এবং জটিল অভ্যন্তরীণ জ্যামিতি.
সিঙ্কার EDM বিশেষ টুলিংয়ের জন্য ব্যবহার করা যেতে পারে, টারবাইন-সম্পর্কিত উপাদান, স্পষ্টতা ফিক্সচার, এবং কঠিন থেকে মেশিন পরিবাহী উপকরণ.
মেডিকেল ম্যানুফ্যাকচারিং
যথার্থ মেডিকেল টুলিং এবং নির্বাচিত ধাতব উপাদানগুলির জন্য অত্যন্ত সূক্ষ্ম বৈশিষ্ট্যগুলির প্রয়োজন হতে পারে, জটিল গহ্বর, এবং শক্ত সহনশীলতা.
সিঙ্কার ইডিএম ছাঁচ তৈরির জন্য বিশেষভাবে উপযুক্ত, গঠনের সরঞ্জাম, এবং বিশেষ নির্ভুলতা উপাদান.
মোটরগাড়ি এবং শক্তি শিল্প
প্রক্রিয়াটি ট্রান্সমিশন টুলিংয়ের জন্য ব্যবহৃত হয়, জ্বালানী-সিস্টেম উপাদান, নির্ভুলতা মারা যায়, টারবাইন-সম্পর্কিত অংশ, এবং উচ্চ-কর্মক্ষমতা শিল্প সরঞ্জাম.
ইলেকট্রনিক্স এবং মাইক্রো-নির্ভুল উপাদান
মাইক্রো-EDM এবং নির্ভুল সিঙ্কার EDM কৌশলগুলি ছোট স্লট তৈরি করতে পারে, গহ্বর, সংযোগকারী, এবং অন্যান্য সূক্ষ্ম পরিবাহী বৈশিষ্ট্য যেখানে প্রচলিত সরঞ্জামগুলি খুব বড় বা যান্ত্রিকভাবে ভঙ্গুর হতে পারে.
10. উপসংহার
সিঙ্কার ইডিএম কঠিন উপকরণের জন্য মিলিংয়ের বিকল্পের চেয়ে অনেক বেশি.
এটি একটি মৌলিকভাবে ভিন্ন উৎপাদন নীতি যা বৈদ্যুতিক শক্তিকে নির্ভুল জ্যামিতিতে রূপান্তর করে, কোন যান্ত্রিক কাটিয়া প্রক্রিয়া অর্জন করতে পারে না যে আকার এবং উপাদান সমন্বয় সক্রিয়.
কঠোরতা স্বাধীনতা এর অনন্য সমন্বয়, শূন্য কর্তন শক্তি, জটিল গহ্বর ক্ষমতা এবং আয়না-ফিনিশ পৃষ্ঠের গুণমান এটিকে টুল এবং ডাই উত্পাদনে অপরিবর্তনীয় করে তোলে, মহাকাশ, মেডিকেল ডিভাইস এবং নির্ভুল প্রকৌশল.
প্রক্রিয়াটি অন্তর্নিহিত ট্রেডঅফ বহন করে: উপাদান অপসারণের হার কম, ইলেক্ট্রোড পরিধানের বিবেচনা এবং পরিবাহী ওয়ার্কপিসগুলির প্রয়োজনীয়তার অর্থ এটি প্রতিটি মেশিনিং কাজের জন্য সর্বোত্তম সমাধান নয়.
যখন সঠিকভাবে প্রয়োগ করা হয় - শক্ত উপকরণের জন্য, জটিল অভ্যন্তরীণ গহ্বর এবং উচ্চ-নির্ভুলতা অ্যাপ্লিকেশন - সিঙ্কার EDM এমন কর্মক্ষমতা প্রদান করে যা অন্য কোন উত্পাদন প্রক্রিয়ার সাথে মেলে না.
জেনারেটর প্রযুক্তি হিসাবে, নিয়ন্ত্রণ ব্যবস্থা এবং অটোমেশন অগ্রসর হতে থাকে, সিঙ্কার EDM মাইক্রো-উৎপাদনে আরও প্রসারিত হবে, মেডিকেল এবং সেমিকন্ডাক্টর অ্যাপ্লিকেশন,
এবং সমন্বিত হাইব্রিড উৎপাদন কর্মপ্রবাহ, আধুনিক নির্ভুলতা উত্পাদনের ভিত্তিগত প্রক্রিয়াগুলির মধ্যে একটি হিসাবে এর অবস্থানকে শক্তিশালী করা.
FAQS
সিঙ্কার ইডিএম এবং ওয়্যার ইডিএম এর মধ্যে পার্থক্য কী?
সিঙ্কার EDM মেশিনের অন্ধ গহ্বর এবং জটিল অভ্যন্তরীণ জ্যামিতিতে একটি আকৃতির ইলেক্ট্রোড ব্যবহার করে.
ওয়্যার ইডিএম বৈদ্যুতিক পরিবাহী উপাদান কাটাতে একটি ক্রমাগত চলমান তার ব্যবহার করে এবং প্রাথমিকভাবে প্রোফাইলের জন্য ব্যবহৃত হয়, ঘুষি, মারা, এবং মাধ্যমে বৈশিষ্ট্য.
কেন গ্রাফাইট এবং তামা সাধারণত EDM ইলেক্ট্রোড হিসাবে ব্যবহৃত হয়??
উভয় উপকরণ ভাল বৈদ্যুতিক পরিবাহিতা এবং machinability প্রস্তাব.
জটিল ইলেক্ট্রোড এবং উচ্চ-তাপমাত্রা EDM অ্যাপ্লিকেশনের জন্য গ্রাফাইট ব্যাপকভাবে ব্যবহৃত হয়, তামা উপযুক্ত যন্ত্র অবস্থার মধ্যে চমৎকার বিস্তারিত প্রজনন এবং পৃষ্ঠ গুণমান প্রদান করতে পারেন.
EDM কি ওয়ার্কপিসের পৃষ্ঠের ক্ষতি করে?
EDM একটি তাপগতভাবে প্রভাবিত পৃষ্ঠ তৈরি করে এবং একটি পুনঃস্থাপিত স্তর গঠন করতে পারে. সঠিকভাবে নিয়ন্ত্রিত সমাপ্তি পরামিতি সঙ্গে, প্রভাবিত স্তর ন্যূনতম করা যেতে পারে.
জটিল উপাদান অতিরিক্ত পৃষ্ঠ সমাপ্তি বা পরিদর্শন প্রয়োজন হতে পারে.
সিঙ্কার EDM কতটা সঠিক?
উচ্চ-নির্ভুলতা উত্পাদন সিঙ্কার EDM মেশিনগুলি সাধারণত বেশিরভাগ বৈশিষ্ট্যের জন্য ±0.002 থেকে ±0.005 মিমি মাত্রিক সহনশীলতা ধারণ করে, নিয়ন্ত্রিত অবস্থার অধীনে ±0.001 মিমি সক্ষম অতি-নির্ভুল মেশিনের সাথে.
নির্ভুলতা মেশিনের স্থায়িত্বের উপর নির্ভর করে, তাপমাত্রা নিয়ন্ত্রণ এবং সঠিক ইলেক্ট্রোড পরিধান ব্যবস্থাপনা.
EDM মেশিন শক্ত ইস্পাত সিঙ্কার করতে পারেন?
হ্যাঁ. সিঙ্কার ইডিএম যে কোনও পরিবাহী উপাদান মেশিন করতে পারে, কঠোরতা নির্বিশেষে. এটি প্রচলিত যন্ত্রের তুলনায় এটির একটি প্রাথমিক সুবিধা.
সিঙ্কার ইডিএম কি ব্যয়বহুল?
টুলিং (ইলেক্ট্রোড উত্পাদন) ব্যয়বহুল, এবং ধীরগতির উপাদান অপসারণের কারণে মেশিনের সময় ব্যয়বহুল.
তবে, জটিল জ্যামিতি এবং কঠিন উপকরণের জন্য, সিঙ্কার EDM প্রায়ই সবচেয়ে সাশ্রয়ী বিকল্প.

