
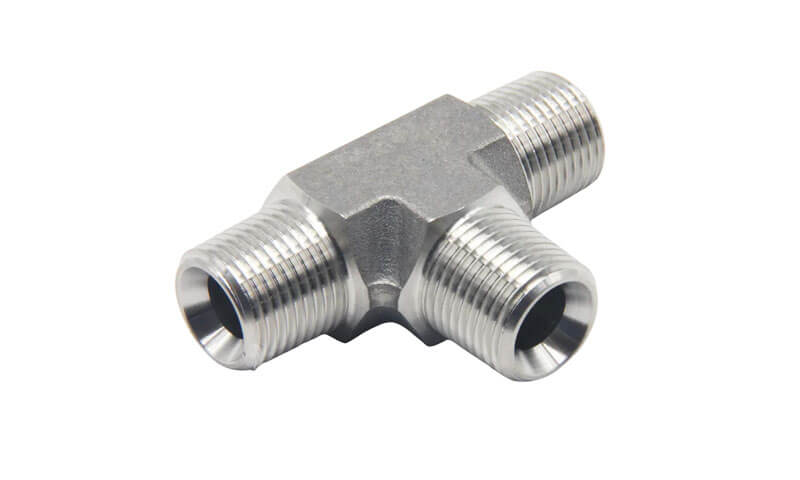
ক স্টেইনলেস স্টীল টি ভাগ করার জন্য ডিজাইন করা একটি তিন-বন্দর পাইপ ফিটিং, একত্রিত করা, অথবা একটি পাইপিং সিস্টেমের মধ্যে তরল প্রবাহ পুনর্নির্দেশ করুন.
পাইপের একটি সাধারণ অংশ থেকে ভিন্ন, একটি টি-কে পর্যাপ্ত যান্ত্রিক শক্তি বজায় রেখে একটি একক চাপযুক্ত বডিতে তিনটি ফ্লো প্যাসেজকে একীভূত করতে হবে, নিয়ন্ত্রিত প্রাচীর বেধ, মাত্রিক নির্ভুলতা, এবং সন্নিহিত পাইপিংয়ের সাথে নির্ভরযোগ্য সংযোগ.
আবেদনের দাবিতে, শাখা জংশনের জ্যামিতি প্রবাহ বিতরণকেও প্রভাবিত করে, স্থানীয় চাপ ঘনত্ব, চাপ ক্ষতি, এবং দীর্ঘমেয়াদী সেবা নির্ভরযোগ্যতা.
জটিল কাস্টম টিজ জন্য, বিনিয়োগ কাস্টিং (হারিয়ে যাওয়া মোম ঢালাই) একটি সমন্বিত ঢালাই হিসাবে বডি রাখার সময় রান এবং শাখা প্যাসেজের মধ্যে ত্রিমাত্রিক সংযোগ পুনরুত্পাদন করার একটি কার্যকর উপায় প্রদান করে.
ঢালাই সামগ্রিক কাঠামোগত জ্যামিতি স্থাপন করে, যখন সিএনসি মেশিনিং পরবর্তীতে থ্রেড তৈরি করতে পারে, bores, sealing পৃষ্ঠতল, সকেট মাত্রা, এবং প্রয়োজনীয় সহনশীলতার অন্যান্য কার্যকরী ইন্টারফেস.
1. একটি স্টেইনলেস স্টীল টি কি??
ক স্টেইনলেস স্টীল টি একটি নিয়ন্ত্রিত জ্যামিতিতে ছেদ করে একটি প্রধান উত্তরণ এবং একটি শাখা প্যাসেজ সহ একটি ত্রিমুখী পাইপ ফিটিং.
এটি একটি তরল প্রবাহকে দুটি দিকে বিভক্ত করতে ব্যবহৃত হয়, দুটি প্রবাহকে একত্রিত করুন, অথবা একটি পাইপিং সিস্টেমের অন্য বিভাগে একটি শাখা সংযোগ প্রদান করুন.
তিনটি খোলাকে সাধারণত দুটি প্রান্ত হিসাবে উল্লেখ করা হয় চালানো এবং শাখা. সমান টি-এ, তিনটি সংযোগের আকার নামমাত্র একই. একটি হ্রাস টি, শাখা বা রানের একপাশে একটি ছোট ব্যাস আছে.
কারণ তিনটি প্যাসেজ তুলনামূলকভাবে কম্প্যাক্ট বডির মধ্যে ছেদ করে, জংশন একটি সোজা পাইপ ফিটিং তুলনায় আরো প্রযুক্তিগতভাবে দাবি.
প্রস্তুতকারকের অবশ্যই একই সাথে অভ্যন্তরীণ উত্তরণ জ্যামিতি নিয়ন্ত্রণ করতে হবে, বাহ্যিক প্রাচীর বেধ, বস্তুগত সুস্থতা, এবং সংযোগ মাত্রা.
2. মেটেরিয়াল ইঞ্জিনিয়ারিং & ধাতুবিদ্যা
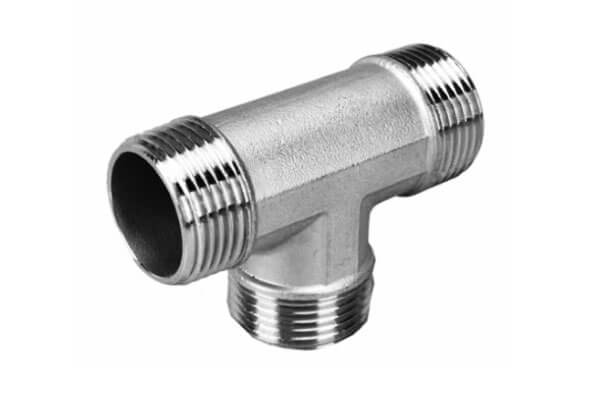
উপাদান নির্বাচন একটি কাস্টম কর্মক্ষমতা মৌলিক স্টেইনলেস স্টিল tee কারণ ফিটিং একই সাথে অভ্যন্তরীণ চাপ সহ্য করতে হবে, জারা, তাপমাত্রা, যান্ত্রিক লোডিং, এবং বিনিয়োগ ঢালাই উত্পাদন শর্ত.
অস্টেনিটিক স্টেইনলেস স্টিল: সিএফ 8, সিএফ 8 এম, CF3, এবং CF3M
CF8 স্টেইনলেস স্টীল
ASTM A351 CF8 একটি ঢালাই অস্টেনিটিক স্টেইনলেস স্টীল যা বিস্তৃতভাবে তৈরি করা হয় 304 স্টেইনলেস স্টিল.
এটি সাধারণত প্রায় থাকে 18-21 wt.% ক্রোমিয়াম এবং 8-11 wt.% নিকেল, প্রায় সীমিত কার্বন সঙ্গে 0.08 wt.% সর্বোচ্চ.
CF8 ভাল সাধারণ জারা প্রতিরোধের প্রদান করে, দৃ ness ়তা, এবং cast ালাইযোগ্যতা, এটি জলের জন্য উপযুক্ত করে তোলে, বাষ্প, খাদ্য প্রক্রিয়াকরণ, এবং অনেক সাধারণ শিল্প তরল সিস্টেম.
CF8M স্টেইনলেস স্টীল
ASTM A351 CF8M কাস্ট 316-টাইপ গ্রেড এবং সাধারণত প্রায় থাকে 18-21 wt.% ক্রোমিয়াম, 9-12 wt.% নিকেল, এবং 2-3 wt.% মলিবডেনাম.
মলিবডেনাম সংযোজন স্থানীয় জারা প্রতিরোধের উন্নতি করে, বিশেষত পিটিং এবং ফাটল জারা, অনেক ক্লোরাইডযুক্ত পরিবেশে.
CF8M তাই ব্যাপকভাবে বিবেচনা করা হয় যেখানে রাসায়নিক এক্সপোজার, সামুদ্রিক অবস্থা, বা আরও বেশি চাহিদাপূর্ণ তরল পরিষেবা জড়িত.
ঢালাই বা ঢালাই-মেরামত সমাবেশের জন্য, কম কার্বন গ্রেড CF3 এবং CF3M একটি গুরুত্বপূর্ণ ধাতুবিদ্যা সুবিধা প্রদান করতে পারেন.
তাদের কার্বন সামগ্রী সাধারণত সীমাবদ্ধ 0.03 wt.% সর্বোচ্চ, তাপীয় এক্সপোজারের সময় শস্যের সীমানায় ক্রোমিয়াম-কারবাইড বৃষ্টিপাতের প্রবণতা হ্রাস করা.
এটি সংবেদনশীলতা এবং সংশ্লিষ্ট আন্তঃগ্রানুলার ক্ষয়ের ঝুঁকি কমাতে সাহায্য করে, বিশেষ করে ঢালাই অঞ্চলের চারপাশে.
ডুপ্লেক্স এবং সুপার ডুপ্লেক্স স্টেইনলেস স্টিলস
যখন একটি স্টেইনলেস স্টীল টি উচ্চ ক্লোরাইড ঘনত্বের সংস্পর্শে আসে, সমুদ্রের জল, অফশোর পরিবেশ, বা চাপ এবং তাপমাত্রা শর্ত দাবি, ডুপ্লেক্স স্টেইনলেস স্টিল শক্তি এবং জারা প্রতিরোধের একটি দরকারী সমন্বয় প্রদান করতে পারে.
দ্বৈত 2205 স্টেইনলেস স্টিল
দ্বৈত 2205, সাধারণত দ্বারা চিহ্নিত করা হয় US S32205 এবং সংশ্লিষ্ট কাস্ট গ্রেড CD3MN, একটি মিশ্র ফেরিটিক-অসটেনিটিক মাইক্রোস্ট্রাকচার রয়েছে, উপযুক্ত সমাধান চিকিত্সার পরে একটি সুষম ফেজ অনুপাতের কাছাকাছি সাধারণত লক্ষ্যবস্তু.
এই দ্বৈত-ফেজ কাঠামোটি ক্লোরাইড-সম্পর্কিত ক্ষয় প্রক্রিয়ার শক্তিশালী প্রতিরোধ বজায় রেখে প্রচলিত অস্টেনিটিক কাস্ট স্টেইনলেস স্টিলের তুলনায় খাদকে যথেষ্ট উচ্চ ফলন শক্তি দেয়।.
CF8M সঙ্গে তুলনা, 2205 প্রায় দ্বিগুণ ফলন শক্তি প্রদান করতে পারে, প্রযোজ্য পণ্য স্পেসিফিকেশন এবং তাপ-চিকিত্সা অবস্থার উপর নির্ভর করে.
এটা ক্লোরাইড স্ট্রেস জারা ক্র্যাকিং ভাল প্রতিরোধের প্রস্তাব, পিটিং, এবং ফাটল জারা.
সুপার ডুপ্লেক্স 2507 স্টেইনলেস স্টিল
সুপার ডুপ্লেক্স 2507, সাধারণত মনোনীত US S32750 এবং কাস্ট গ্রেডের সাথে যুক্ত CD3MWCuN, ক্রোমিয়ামের উচ্চ মাত্রা রয়েছে, মলিবডেনাম, এবং নাইট্রোজেনের চেয়ে 2205.
তাই এটি উচ্চতর শক্তি এবং স্থানীয় জারা প্রতিরোধ ক্ষমতা প্রদান করে, এটি গুরুতর সামুদ্রিক জন্য উপযুক্ত করে তোলে, অফশোর, এবং প্রক্রিয়া পরিবেশ.
CK3MCuN স্টেইনলেস স্টীল
CK3MCuN ডুপ্লেক্স স্টেইনলেস স্টীল থেকে ভিন্ন. এটি একটি উচ্চ খাদ austenitic স্টেইনলেস স্টীল যথেষ্ট মলিবডেনাম এবং নাইট্রোজেন সংযোজন সহ এবং অত্যন্ত ক্ষয়কারী পরিবেশের উদ্দেশ্যে যেখানে প্রচলিত 304- বা 316-টাইপ উপকরণ পর্যাপ্ত প্রতিরোধ প্রদান নাও হতে পারে.
একটি কাস্ট স্টেইনলেস স্টিল টি নির্বাচন করার সময় এটি ডুপ্লেক্স এবং সুপার ডুপ্লেক্স উপকরণ থেকে আলাদাভাবে বিবেচনা করা উচিত.
3. যথার্থ প্রকৌশল & উত্পাদন প্রক্রিয়া প্রবাহ
দ্বারা একটি কাস্টম স্টেইনলেস স্টীল টি উত্পাদন বিনিয়োগ কাস্টিং সাবধানে নিয়ন্ত্রিত পদক্ষেপের একটি ক্রম জড়িত.
প্রতিটি পদক্ষেপ চূড়ান্ত গুণমানকে প্রভাবিত করে, মাত্রিক নির্ভুলতা, এবং যান্ত্রিক বৈশিষ্ট্য.

CAD/CAM মোল্ড টুলিং এবং সলিডিফিকেশন সিমুলেশন
প্রক্রিয়াটি গ্রাহকের অঙ্কন বা 3D মডেল দিয়ে শুরু হয়. ফাউন্ড্রির ইঞ্জিনিয়ারিং দল টি-এর একটি CAD মডেল তৈরি করে, সংকোচনের জন্য ভাতা সহ, মেশিনিং, এবং খসড়া.
ছাঁচ টুলিং তারপর CAM সফ্টওয়্যার ব্যবহার করে ডিজাইন এবং মেশিন করা হয়.
টুলিং কাটা আগে, দৃঢ়ীকরণ এবং প্রবাহ সিমুলেশন ProCAST বা MAGMA এর মতো সফ্টওয়্যার ব্যবহার করে সঞ্চালিত হয়. এই সিমুলেশন ভবিষ্যদ্বাণী করে:
- ছাঁচ ভরাট আচরণ এবং সম্ভাব্য ঠান্ডা বন্ধ.
- দৃঢ়ীকরণ ক্রম এবং সংকোচন ছিদ্র.
- হট স্পট এবং অবশিষ্ট চাপ.
- রাইজার এবং ঠান্ডা লাগার অবস্থান.
সিমুলেশন ফাউন্ড্রিকে কোনো ধাতু ঢেলে দেওয়ার আগে গেটিং এবং রাইজিং অপ্টিমাইজ করতে দেয়, ট্রায়াল-এন্ড-এরর কমানো এবং ডেভেলপমেন্টের সময় সংক্ষিপ্ত করা.
স্বয়ংক্রিয় প্যাটার্ন ইনজেকশন এবং রোবোটিক সিরামিক শেল বিল্ডিং
চাপে ছাঁচের টুলিংয়ে গলিত মোম ইনজেকশনের মাধ্যমে মোমের প্যাটার্ন তৈরি করা হয়.
স্বয়ংক্রিয় ইনজেকশন মেশিনগুলি সামঞ্জস্যপূর্ণ প্যাটার্ন মাত্রা নিশ্চিত করে, ঘনত্ব, এবং পৃষ্ঠ সমাপ্তি. প্যাটার্নগুলি তখন একটি কেন্দ্রীয় রানার বা স্প্রুতে একত্রিত হয়, একটি গাছ গঠন.
গাছটিকে বারবার সিরামিক স্লারিতে ডুবিয়ে একটি সিরামিক শেল তৈরি করার জন্য স্টুকো দিয়ে প্রলেপ দেওয়া হয়।.
এই প্রায়ই ব্যবহার করা হয় রোবোটিক শেল বিল্ডিং সিস্টেম, যা সামঞ্জস্যপূর্ণ আবরণ বেধ এবং শুকানোর নিশ্চিত.
দ্য সিলিকা সল প্রক্রিয়া সাধারণত স্টেইনলেস স্টীল ঢালাইয়ের জন্য ব্যবহৃত হয় কারণ এটি একটি মসৃণ উত্পাদন করে, চমৎকার মাত্রিক স্থায়িত্ব সহ শক্তিশালী শেল.
ডিওয়াক্সিং, শেল সিন্টারিং, এবং গলে যাওয়া
শেল পর্যাপ্ত বেধে পৌঁছানোর পরে, এটি মোম গলানোর জন্য উত্তপ্ত হয় (ডিওয়াক্সিং) এবং তারপর সিরামিক শক্তিশালী করতে উচ্চ তাপমাত্রায় sintered.
sintered শেল ঢালা জন্য প্রস্তুত একটি ফাঁপা ছাঁচ হয়.
গলনা একটি মধ্যে সঞ্চালিত হয় আনয়ন চুল্লি, হয় বাতাসে বা ভ্যাকুয়ামের নিচে, খাদ এবং মানের প্রয়োজনীয়তার উপর নির্ভর করে.
রসায়ন ঢালা আগে বর্ণালী বিশ্লেষণ দ্বারা যাচাই করা হয়. গলিত ধাতু প্রিহিটেড শেলে ঢেলে দেওয়া হয়, এবং ঢালাই নিয়ন্ত্রিত অবস্থার অধীনে দৃঢ় করার অনুমতি দেওয়া হয়.
পোস্ট-কাস্টিং ফিনিশিং
দৃ ification ়তার পরে, সিরামিক শেল দূরে ভাঙ্গা হয়, এবং ঢালাই গাছ থেকে কাটা হয়. গেটস এবং risers নাকাল বা কাটা দ্বারা সরানো হয়.
তারপর ঢালাই হয়:
- শট ব্লাস্টিং: অবশিষ্ট সিরামিক এবং পৃষ্ঠ স্কেল অপসারণ.
- নাকাল এবং সমাপ্তি: গেট stubs এবং মিশ্রণ পৃষ্ঠতল অপসারণ.
- সমাধান অ্যানিলিং: জারা প্রতিরোধের পুনরুদ্ধার এবং বৈশিষ্ট্য অপ্টিমাইজ করতে.
- প্যাসিভেশন: বিনামূল্যে লোহা অপসারণ এবং প্যাসিভ অক্সাইড স্তর উন্নত.
- সিএনসি থ্রেডিং: এনপিটির জন্য, বিএসপি, অথবা মেট্রিক থ্রেডেড শেষ.
- সকেট বা বাট জোড় শেষ প্রস্তুতি: ASME B16.9 বা B16.11 প্রয়োজনীয়তা পূরণ করতে.
- পরিদর্শন এবং পরীক্ষা: মাত্রিক, চাক্ষুষ, এনডিটি, এবং চাপ পরীক্ষা.
প্রতিটি পদক্ষেপ নথিভুক্ত এবং সনাক্তযোগ্য, নিশ্চিত করা যে সমাপ্ত টি গ্রাহকের বৈশিষ্ট্যগুলি পূরণ করে.
4. স্টেইনলেস স্টিল টি বনাম. নকল এবং বানোয়াট Tees
বিনিয়োগ-কাস্ট, নকল, এবং গড়া স্টেইনলেস স্টীল টিস সবই থ্রি-ওয়ে পাইপিং সংযোগ তৈরি করতে ব্যবহার করা যেতে পারে,
কিন্তু তাদের উৎপাদন রুট জ্যামিতির বিভিন্ন সমন্বয় তৈরি করে, ধাতুবিদ্যা গঠন, যন্ত্রের প্রয়োজনীয়তা, উত্পাদন অর্থনীতি, এবং কাস্টমাইজেশন ক্ষমতা.
পছন্দ তাই প্রকৃত চাপ শ্রেণীর উপর ভিত্তি করে করা উচিত, উপাদান গ্রেড, জ্যামিতি, উত্পাদন ভলিউম, এবং প্রযোজ্য পাইপিং প্রয়োজনীয়তা অনুমান করার পরিবর্তে যে একটি উত্পাদন প্রক্রিয়া সর্বজনীনভাবে উচ্চতর.
| মূল বৈশিষ্ট্য | বিনিয়োগ-কাস্ট স্টেইনলেস স্টীল টি | নকল স্টেইনলেস স্টীল টি | তৈরি স্টেইনলেস স্টীল টি |
| উত্পাদন নীতি | গলিত স্টেইনলেস স্টীল একটি নির্ভুল সিরামিক ছাঁচে শক্ত করে | উত্তপ্ত পেটা বিলেট নিয়ন্ত্রিত ফরজিং বাহিনীর অধীনে প্লাস্টিকভাবে বিকৃত হয় | পাইপ, প্লেট, অথবা নকল উপাদান কাটা হয়, লাগানো, এবং ঢালাই |
| জটিল জ্যামিতি | দুর্দান্ত | ভাল, কিন্তু আকৃতি জালিয়াতি অনুশীলন দ্বারা সীমাবদ্ধ হয় | উচ্চ, কিন্তু জটিল জ্যামিতি একাধিক টুকরা প্রয়োজন হতে পারে |
| এক টুকরা নির্মাণ | হ্যাঁ | হ্যাঁ | সাধারণত একত্রিত এবং ঢালাই |
| অভ্যন্তরীণ উত্তরণ জ্যামিতি | উপযুক্ত বিনিয়োগ-কাস্ট ডিজাইনের জন্য চমৎকার | তুলনামূলকভাবে প্রচলিত প্যাসেজের জন্য ভাল | অত্যন্ত নমনীয়, কিন্তু বানোয়াট আরো জড়িত |
| উপাদান গঠন | কাস্ট মাইক্রোস্ট্রাকচার, দৃঢ়ীকরণ এবং তাপ চিকিত্সার মাধ্যমে নিয়ন্ত্রিত | তৈরি, কাজ করা কাঠামো | পেটা/গড়া উপাদান প্লাস জোড় জোন |
| কাস্টমাইজেশন | অ-মানক মাত্রা এবং শাখা কনফিগারেশনের জন্য চমৎকার | ভাল, কিন্তু টুলিং এবং ফরজিং সীমাবদ্ধতা জটিলতার সাথে বৃদ্ধি পায় | বিশেষ বা খুব বড় কনফিগারেশনের জন্য চমৎকার |
| যন্ত্রের প্রয়োজনীয়তা | মাঝারি; সংযোগ এবং sealing পৃষ্ঠতল সাধারণত machined | প্রায়ই মাঝারি থেকে উচ্চ | বানোয়াট উপর নির্ভর করে মাঝারি থেকে উচ্চ |
ওয়েল্ডস |
বেসিক টি বডিতে কোন স্ট্রাকচারাল ওয়েল্ডের প্রয়োজন নেই | নকল বডিতে কোন স্ট্রাকচারাল ওয়েল্ডের প্রয়োজন নেই | একাধিক welds প্রয়োজন হতে পারে |
| টুলিং প্রয়োজনীয়তা | প্যাটার্ন/টুলিং প্রয়োজন | Forging ডাইস প্রয়োজন হতে পারে | নিম্ন ডেডিকেটেড টুলিং প্রয়োজনীয়তা |
| জটিল ছোট থেকে মাঝারি অংশ | অত্যন্ত উপযুক্ত | উপযুক্ত | কম অর্থনৈতিক হতে পারে |
| বড় বিশেষ টিজ | প্রক্রিয়া নির্ভর | প্রক্রিয়া নির্ভর | প্রায়ই ব্যবহারিক |
| উত্পাদন পুনরাবৃত্তি করুন | টুলিং প্রতিষ্ঠিত হলে চমৎকার | দুর্দান্ত | ভাল |
| প্রধান উত্পাদন সুবিধা | কাছাকাছি-নেট আকৃতি সহ জটিল সমন্বিত জ্যামিতি | তৈরি যান্ত্রিক কাঠামো এবং প্রতিষ্ঠিত ফোরজিং রুট | তুলনামূলকভাবে কম প্রাথমিক টুলিং সহ নমনীয় ফ্যাব্রিকেশন |
| প্রধান সীমাবদ্ধতা | ঢালাই সাউন্ডনেস এবং দৃঢ়ীকরণের কঠোর নিয়ন্ত্রণ প্রয়োজন | জটিল জ্যামিতির জন্য কম নমনীয় | ঢালাই গুণমান, বিকৃতি, এবং অবশিষ্ট চাপ নিয়ন্ত্রণ প্রয়োজন |
5. শিল্প অ্যাপ্লিকেশন & রিয়েল-ওয়ার্ল্ড কেস স্টাডিজ
কাস্টম স্টেইনলেস স্টীল টিসগুলি বিস্তৃত শিল্প এবং অ্যাপ্লিকেশনগুলিতে ব্যবহৃত হয়.

রাসায়নিক এবং পেট্রোকেমিক্যাল: অ্যাসিডের জন্য পাইপিং সিস্টেম, দ্রাবক, এবং প্রতিক্রিয়াশীল রাসায়নিক. CF8M এবং ডুপ্লেক্স অ্যালয় সাধারণ.
তেল ও গ্যাস: অফশোর প্ল্যাটফর্ম, শোধনাগার, এবং পাইপলাইন. ডুপ্লেক্স এবং সুপার ডুপ্লেক্স টিস সমুদ্রের জল এবং উচ্চ-ক্লোরাইড পরিষেবার জন্য ব্যবহৃত হয়.
বিদ্যুৎ উৎপাদন: বাষ্প, শীতল জল, এবং ফ্লু গ্যাস ডিসালফারাইজেশন সিস্টেম. CF8M এবং উচ্চ খাদ স্টেইনলেস স্টীল ব্যবহার করা হয়.
ফার্মাসিউটিক্যাল এবং বায়োটেকনোলজি: পরিষ্কার বাষ্প, বিশুদ্ধ জল, এবং প্রক্রিয়া পাইপিং. CF3M এবং ইলেক্ট্রোপলিশড টি সাধারণ.
খাদ্য এবং পানীয়: দুগ্ধজাতের জন্য পাইপিং প্রক্রিয়া করুন, মদ্যপান, এবং খাদ্য প্রক্রিয়াকরণ. CF8M এবং স্বাস্থ্যকর ডিজাইন ব্যবহার করা হয়.
সামুদ্রিক: সমুদ্রের জলের পাইপিং, ব্যালাস্ট সিস্টেম, এবং ডেক নিষ্কাশন. ডুপ্লেক্স এবং সুপার ডুপ্লেক্স টিস পছন্দ করা হয়.
জল চিকিত্সা: বিশুদ্ধকরণ, বর্জ্য জল, এবং রাসায়নিক ডোজ সিস্টেম. CF8M এবং ডুপ্লেক্স অ্যালয় ব্যবহার করা হয়.
6. আপনার কাস্টম স্টেইনলেস স্টিল টি প্রস্তুতকারক হিসাবে DEZE বেছে নিন
এই প্রযুক্তি জটিল পাইপ ফিটিং এবং শিল্প উপাদানগুলির জন্য সমন্বিত কাস্টম স্টেইনলেস স্টীল ঢালাই এবং CNC মেশিনিং সমাধান প্রদান করে.
প্রাথমিক প্রকৌশল পর্যালোচনা এবং উপাদান নির্বাচন থেকে বিনিয়োগ কাস্টিং পর্যন্ত, তাপ চিকিত্সা, সিএনসি মেশিনিং, পৃষ্ঠ সমাপ্তি, এবং চূড়ান্ত পরিদর্শন, এই একটি সমন্বিত কর্মপ্রবাহের মধ্যে মূল উত্পাদন পর্যায়গুলি পরিচালনা করে.
একটি হিসাবে আইএসও 9001:2015-প্রত্যয়িত প্রস্তুতকারক, এই উত্পাদন প্রক্রিয়া জুড়ে উত্পাদন ট্রেসেবিলিটি এবং মান নিয়ন্ত্রণ বজায় রাখে. প্রকল্পের প্রয়োজনীয়তা অনুযায়ী পরিদর্শন এবং পরীক্ষার ব্যবস্থা করা যেতে পারে.
এই যোগাযোগ করুন আপনার অঙ্কন সঙ্গে, 3ডি মডেল, উপাদান স্পেসিফিকেশন, মাত্রা, অথবা আবেদনের প্রয়োজনীয়তা.
আমাদের প্রকৌশল দল নকশা পর্যালোচনা করতে পারে এবং আপনার প্রকল্পের জন্য একটি উপযুক্ত কাস্টম স্টেইনলেস স্টীল টি কাস্টিং সমাধান বিকাশ করতে পারে.
7. উপসংহার
কাস্টম স্টেইনলেস স্টীল টিস পাইপিং সিস্টেমের গুরুত্বপূর্ণ উপাদান যেখানে জারা প্রতিরোধের, চাপ অখণ্ডতা, এবং নির্ভরযোগ্যতা অপরিহার্য.
বিনিয়োগ কাস্টিং ডিজাইন স্বাধীনতার একটি অনন্য সমন্বয় অফার করে, উপাদান নমনীয়তা, এবং খরচ-কার্যকারিতা যা এটিকে মাঝারি থেকে উচ্চ ভলিউমের জটিল টিজের জন্য আদর্শ করে তোলে.
CF8 এবং CF8M অস্টেনিটিক গ্রেড থেকে ডুপ্লেক্স এবং সুপার ডুপ্লেক্স অ্যালয়, উপাদান নির্বাচন অবশ্যই পরিষেবা পরিবেশের সাথে মেলে.
জারা প্রতিরোধের পুনরুদ্ধার এবং যান্ত্রিক বৈশিষ্ট্য অপ্টিমাইজ করার জন্য সমাধান অ্যানিলিং অপরিহার্য.
নির্ভুলতা মেশিনিং শেষ প্রস্তুতি নিশ্চিত করে, থ্রেড, এবং মাত্রা পাইপিং সিস্টেমের প্রয়োজনীয়তা পূরণ করে.
সঠিক উৎপাদন অংশীদার নির্বাচন করা অপরিহার্য. ইঞ্জিনিয়ারিং দক্ষতা সহ একটি ফাউন্ড্রি, ইন-হাউস মেশিনিং, তাপ চিকিত্সা ক্ষমতা, এবং একটি শক্তিশালী মানের সিস্টেম নিশ্চিত করতে সাহায্য করতে পারে যে প্রতিটি টি তার উদ্দেশ্যযুক্ত প্রয়োগে নির্ভরযোগ্যভাবে কাজ করে.
DEZE যেমন একটি অংশীদার হিসাবে অবস্থান করা হয়, কাস্টম স্টেইনলেস স্টীল টি প্রকল্পের জন্য প্রয়োজনীয় প্রযুক্তিগত গভীরতা এবং উত্পাদন ক্ষমতা প্রদান করে.
FAQS
কেন একটি স্টেইনলেস স্টীল টি জন্য বিনিয়োগ ঢালাই ব্যবহার করুন?
ইনভেস্টমেন্ট কাস্টিং জটিল টি জ্যামিতির জন্য উপযুক্ত কারণ এটি রান তৈরি করতে পারে, শাখা, জংশন, এবং বাহ্যিক কাঠামো একটি সমন্বিত ঢালাই হিসাবে.
জটিল ইন্টারফেস যেমন থ্রেড, bores, এবং সিলিং পৃষ্ঠতল তারপর CNC মেশিন করা যেতে পারে.
একটি স্টেইনলেস স্টীল টি কি তাপ চিকিত্সা প্রয়োজন?
অনেক ঢালাই স্টেইনলেস স্টিলের গ্রেডের জন্য একটি নির্দিষ্ট তাপ-চিকিত্সা অবস্থার প্রয়োজন বা সুবিধা হয়.
Austenitic এবং ডুপ্লেক্স ঢালাই জন্য, প্রয়োজনীয় ধাতুবিদ্যা এবং জারা বৈশিষ্ট্য অর্জনের জন্য সমাধান চিকিত্সা সাধারণত গুরুত্বপূর্ণ. সঠিক চক্রটি গ্রেড-নির্দিষ্ট.
সমান টি এবং একটি হ্রাসকারী টি-এর মধ্যে পার্থক্য কী?
একটি সমান টি-তে তিনটি খোলার একই আকার রয়েছে. একটি হ্রাসকারী টি-এর একটি শাখা খোলা আছে যা রান খোলার চেয়ে ছোট. রিডুসিং টিজ ব্যবহার করা হয় যখন প্রবাহের শুধুমাত্র একটি অংশ ডাইভার্ট করা হয়.
বিনিয়োগ কাস্ট টিস উচ্চ চাপ পরিষেবা ব্যবহার করা যেতে পারে?
হ্যাঁ, যখন সঠিকভাবে ডিজাইন করা হয়, ঢালাই, তাপ চিকিত্সা, এবং পরিদর্শন করা হয়েছে. ইনভেস্টমেন্ট কাস্ট টিজ অনেক উচ্চ-চাপের অ্যাপ্লিকেশনের জন্য চাপ এবং ফাঁস-পরীক্ষার প্রয়োজনীয়তা পূরণ করতে পারে.
চরম চাপের জন্য, নকল টিস পছন্দ করা যেতে পারে.
কি শেষ প্রস্তুতি স্টেইনলেস স্টীল tees জন্য উপলব্ধ?
সাধারণ শেষ প্রস্তুতি থ্রেডেড অন্তর্ভুক্ত (এনপিটি, বিএসপি), সকেট ঢালাই, বাট ঝালাই, এবং flanged. পছন্দ পাইপিং সিস্টেমের উপর নির্ভর করে, চাপ, এবং সমাবেশ প্রয়োজনীয়তা.

