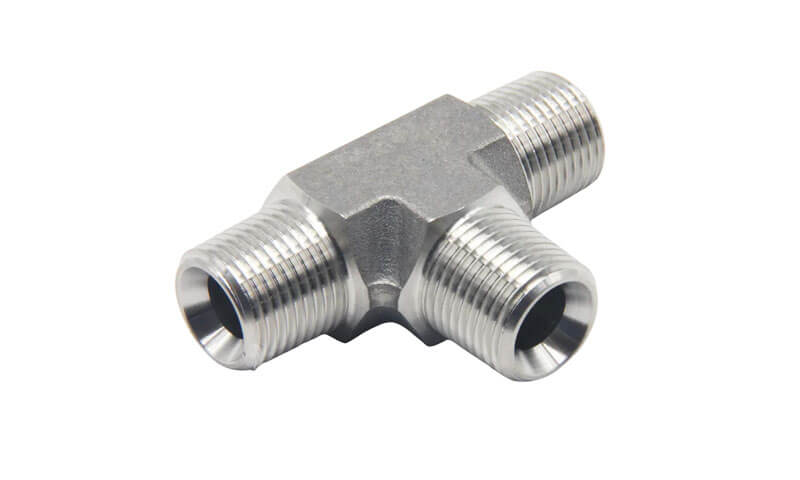
一个 不锈钢T恤 是一种三端口管道配件,旨在划分, 结合, 或改变管道系统内的流体流动方向.
与简单的一段管道不同, 三通必须将三个流道集成为一个承压体,同时保持足够的机械强度, 控制壁厚, 维度的准确性, 与相邻管道的可靠连接.
在要求苛刻的应用中, 分支连接处的几何形状也会影响流量分布, 局部应力集中, 压力损失, 和长期服务可靠性.
适用于复杂的定制 T 恤, 投资铸造 (失蜡铸造) 提供了一种有效的方法来重现直通通道和分支通道之间的三维连接,同时保持主体作为一个整体铸件.
铸件确定了整体结构几何形状, 而 CNC 加工随后可以生产螺纹, 钻孔, 密封表面, 插座尺寸, 和其他功能接口达到所需的公差.
1. 什么是不锈钢三通?
一个 不锈钢T恤 是一种三通管件,具有一个主通道和一个分支通道,以受控的几何形状相交.
它用于将流体流分成两个方向, 将两个流合并为一个, 或提供与管道系统另一部分的分支连接.
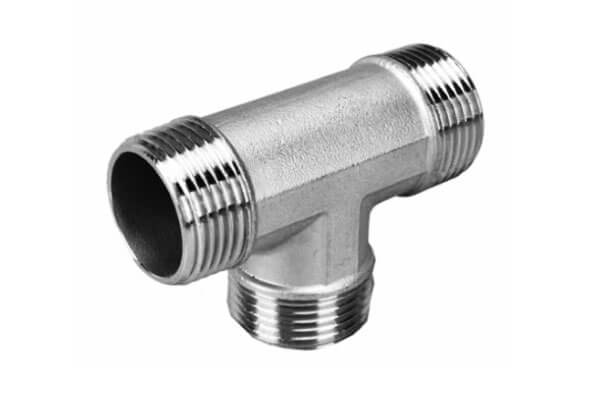
这三个开口通常称为两端 跑步 和 分支. 在平等的发球台上, 三个连接尺寸名义上相同. 在异径三通中, 分支或管路的一侧直径较小.
因为这三个通道在一个相对紧凑的体内相交, 该接头比直管件技术要求更高.
制造商必须同时控制内部通道的几何形状, 外壁厚度, 材料健全性, 和连接尺寸.
2. 材料工程 & 冶金
材料选择是定制产品性能的基础 不锈钢 三通,因为配件必须同时承受内部压力, 腐蚀, 温度, 机械负载, 以及熔模铸造的制造条件.
奥氏体不锈钢: CF8, CF8M, CF3, 和CF3M
CF8不锈钢
ASTM A351 CF8 是一种铸造奥氏体不锈钢,大致相当于锻造钢 304 不锈钢.
它通常包含大约 18–21 wt.% 铬和 8–11 wt.% 镍, 碳限制在大约 0.08 最大重量%.
CF8 提供良好的一般耐腐蚀性, 韧性, 和可铸性, 使其适合水, 蒸汽, 食品加工, 和许多通用工业流体系统.
CF8M不锈钢
ASTM A351 CF8M 是铸造 316 型材质,通常包含大约 18–21 wt.% 铬, 9–12 wt.% 镍, 和 2–3 wt.% 钼.
添加钼可提高抗局部腐蚀能力, 特别 点蚀和缝隙腐蚀, 在许多含氯环境中.
因此,CF8M 被广泛考虑用于化学暴露, 海洋条件, 或涉及要求更高的流体服务.
用于焊接或焊接修复组件, 低碳等级 CF3 和 CF3M 可以提供重要的冶金优势.
它们的碳含量一般限于 0.03 最大重量%, 减少热暴露期间晶界处碳化铬沉淀的趋势.
这有助于降低敏化和相关晶间腐蚀的风险, 特别是焊接区域周围.
双工和超级双工不锈钢
当不锈钢三通暴露于高浓度氯化物时, 海水, 近海环境, 或苛刻的压力和温度条件, 双相不锈钢可以提供强度和耐腐蚀性的有用组合.
双工 2205 不锈钢
双工 2205, 通常由 美国S32205 和相关铸造等级 CD3MN, 含有铁素体-奥氏体混合微观结构, 通常在适当的固溶处理后目标接近平衡相比.
这种双相结构使合金具有比传统奥氏体铸造不锈钢高得多的屈服强度,同时保持对氯化物相关腐蚀机制的强大抵抗力.
与CF8M相比, 2205 可以提供大约两倍的屈服强度, 取决于适用的产品规格和热处理条件.
它还具有良好的抗氯化物应力腐蚀开裂性能, 点缀, 和缝隙腐蚀.
超级复式 2507 不锈钢
超级复式 2507, 共同指定 美国S32750 并与铸造等级相关 CD3MWCuN, 含有较高含量的铬, 钼, 和氮比 2205.
因此它提供了更高的强度和更强的抗局部腐蚀能力, 使其适用于恶劣的海洋环境, 离岸, 和过程环境.
CK3MCuN 不锈钢
CK3MCUN 与双相不锈钢不同. 是一个 高合金奥氏体不锈钢 添加了大量的钼和氮,适用于传统的高腐蚀性环境 304- 或 316 型材料可能无法提供足够的电阻.
因此,在选择铸造不锈钢三通时,应将其与双相和超级双相材料分开考虑.
3. 精密工程 & 生产工艺流程
生产定制不锈钢三通 投资铸造 涉及一系列精心控制的步骤.
每一步都会影响最终的质量, 维度的准确性, 和机械性能.

CAD/CAM 模具加工和凝固模拟
该流程从客户的图纸或 3D 模型开始. 铸造厂的工程团队创建 T 恤的 CAD 模型, 包括收缩余量, 加工, 并起草.
然后使用 CAM 软件设计和加工模具.
刀具切割前, 凝固和流动模拟 使用 ProCAST 或 MAGMA 等软件执行. 该模拟预测:
- 模具填充行为和潜在的冷隔.
- 凝固顺序和缩孔率.
- 热点和残余应力.
- 冒口和冷口的位置.
模拟允许铸造厂在浇注任何金属之前优化浇口和冒口, 减少试错并缩短开发时间.
自动模型注射和机器人陶瓷壳构建
蜡模是通过在压力下将熔化的蜡注入模具中来制作的.
自动注射机确保图案尺寸一致, 密度, 和表面饰面. 然后将模型组装到中央流道或浇道上, 形成一棵树.
将树反复浸入陶瓷浆料中,并涂上灰泥以建造陶瓷外壳.
这通常是使用 机器人外壳建造 系统, 确保一致的涂层厚度和干燥.
这 硅溶胶工艺 通常用于不锈钢铸件,因为它可以产生光滑的表面, 坚固的外壳,具有出色的尺寸稳定性.
脱瓦, 壳烧结, 和熔化
当外壳达到足够厚度后, 加热使蜡熔化 (脱瓦) 然后高温烧结以强化陶瓷.
烧结壳是一个准备浇注的空心模具.
熔化是在 感应炉, 无论是在空气中还是在真空下, 取决于合金和质量要求.
浇注前通过光谱分析验证化学成分. 将熔化的金属倒入预热的壳体中, 并允许铸件在受控条件下凝固.
铸造后精加工
固化后, 陶瓷外壳破损, 铸件是从树上砍下来的. 通过研磨或切割去除浇口和冒口.
然后铸件经过:
- 射击: 去除残留的陶瓷和表面氧化皮.
- 磨削和精加工: 移除浇口桩和混合曲面.
- 解决方案退火: 恢复耐腐蚀性并优化性能.
- 钝化: 去除游离铁并增强钝化氧化层.
- 数控车丝: 对于 NPT, bsp, 或公制螺纹端.
- 承插焊或对焊端准备: 满足 ASME B16.9 或 B16.11 要求.
- 检验与测试: 尺寸, 视觉的, NDT, 和压力测试.
每个步骤都有记录并可追溯, 确保成品 T 恤符合客户的规格.
4. 不锈钢三通与. 锻造和制造三通
熔铸, 锻造, 和装配式不锈钢三通均可用于创建三通管道连接,
但他们的制造路线产生不同的几何形状组合, 金相结构, 加工要求, 生产经济学, 和定制能力.
因此应根据实际压力等级进行选择, 材料等级, 几何学, 生产量, 和适用的管道要求,而不是假设一种制造工艺普遍优越.
| 核心特色 | 熔模铸造不锈钢三通 | 锻造不锈钢三通 | 装配式不锈钢三通 |
| 制造原理 | 熔融不锈钢在精密陶瓷模具中凝固 | 加热的锻坯在受控的锻造力下发生塑性变形 | 管道, 盘子, 或锻造部件被切割, 已安装, 并焊接 |
| 复杂的几何形状 | 出色的 | 好的, 但形状受到锻造实践的限制 | 高的, 但复杂的几何形状可能需要多个部件 |
| 一件式结构 | 是的 | 是的 | 通常组装和焊接 |
| 内部通道几何形状 | 非常适合合适的熔模铸造设计 | 适合相对传统的段落 | 高度灵活, 但更涉及制造 |
| 材料结构 | 铸造显微组织, 通过凝固和热处理控制 | 锻, 工作结构 | 锻造/制造材料加上焊接区域 |
| 定制 | 非常适合非标准尺寸和分支配置 | 好的, 但工具和锻造的限制随着复杂性的增加而增加 | 非常适合特殊或超大型配置 |
| 加工要求 | 缓和; 连接和密封表面通常经过机加工 | 通常为中等到高 | 中到高取决于制造 |
焊缝 |
基本三通体无需结构焊接 | 锻造车身不需要结构焊接 | 可能需要多次焊接 |
| 工具要求 | 需要模型/工具 | 可能需要锻造模具 | 降低专用工具要求 |
| 复杂的中小型零件 | 高度合适 | 合适的 | 可能不太经济 |
| 大型特殊三通 | 取决于流程 | 取决于流程 | 经常实用 |
| 重复生产 | 工具一旦建立就非常出色 | 出色的 | 好的 |
| 主要制造优势 | 具有近净形状的复杂集成几何形状 | 锻造机械结构和已建立的锻造路线 | 制造灵活,初始模具相对较少 |
| 主要限制 | 需要严格控制铸造健全性和凝固 | 对于复杂的几何形状灵活性较差 | 焊接质量, 失真, 和残余应力需要控制 |
5. 工业应用 & 真实案例研究
定制不锈钢三通用于广泛的行业和应用.

化学和石化: 酸管道系统, 溶剂, 和反应性化学物质. CF8M和双相合金很常见.
石油和天然气: 海上平台, 炼油厂, 和管道. 双相和超级双相三通用于海水和高氯化物应用.
发电: 蒸汽, 冷水, 和烟气脱硫系统. 采用CF8M和高合金不锈钢.
制药和生物技术: 清洁蒸汽, 纯净水, 和工艺管道. CF3M 和电解抛光三通很常见.
食品和饮料: 乳制品工艺管道, 酿造, 和食品加工. 采用CF8M和卫生型设计.
海军陆战队: 海水管道, 镇流器系统, 和甲板排水. 双工和超级双工三通是首选.
水处理: 淡化, 废水, 和化学计量系统. 使用CF8M和双相合金.
6. 选择德泽作为您的定制不锈钢三通制造商
这项技术 为复杂管件和工业部件提供集成定制不锈钢铸造和数控加工解决方案.
从最初的工程审查和材料选择到熔模铸造, 热处理, CNC加工, 表面饰面, 和最终检验, 这 管理集成工作流程中的关键制造阶段.
作为一个 ISO 9001:2015-经认证 制造商, 这 在整个制造过程中保持生产可追溯性和质量控制. 可根据项目要求安排检验和测试.
联系此 和你的图画, 3D型, 材料规格, 方面, 或申请要求.
我们的工程团队可以审查设计并为您的项目开发合适的定制不锈钢三通铸造解决方案.
7. 结论
定制不锈钢三通是耐腐蚀管道系统中的关键部件, 压力完整性, 和可靠性至关重要.
熔模铸造提供了设计自由度的独特组合, 物质灵活性, 成本效益使其成为中到大批量复杂 T 恤的理想选择.
从 CF8 和 CF8M 奥氏体牌号到双相和超级双相合金, 选材必须与使用环境相匹配.
固溶退火对于恢复耐腐蚀性和优化机械性能至关重要.
精密加工确保末端准备, 线程, 且尺寸满足管道系统的要求.
选择合适的制造合作伙伴至关重要. 具有工程专业知识的铸造厂, 内部加工, 热处理能力, 强大的质量体系有助于确保每个 T 恤在其预期应用中可靠地运行.
DEZE定位为这样的合作伙伴, 提供定制不锈钢三通项目所需的技术深度和生产能力.
常见问题解答
为什么不锈钢三通采用熔模铸造?
熔模铸造适用于复杂的三通几何形状,因为它可以生产流道, 分支, 交界处, 外部结构为一体铸件.
线程等关键接口, 钻孔, 然后可以对密封表面进行 CNC 加工.
不锈钢三通需要热处理吗?
许多铸造不锈钢牌号需要或受益于指定的热处理条件.
用于奥氏体和双相铸件, 固溶处理对于实现所需的冶金和腐蚀性能通常很重要. 确切的周期因年级而异.
等径三通和异径三通有什么区别?
同等 T 恤的所有三个开口尺寸相同. 异径三通的分支开口小于运行开口. 当仅部分流量被转移时,使用异径三通.
熔模铸造三通可以用于高压环境吗?
是的, 当设计得当时, 投掷, 热处理, 并检查. 熔模铸造三通可以满足许多高压应用的压力和泄漏测试要求.
用于极端压力, 锻造三通可能是首选.
不锈钢三通有哪些端部制备方法?
常见的端部制备包括螺纹 (npt, bsp), 插座焊缝, 对接焊缝, 和法兰式. 选择取决于管道系统, 压力, 和组装要求.