

在要求苛刻的机械系统中, 滑轮不仅仅是一个简单的槽轮.
它是一种必须持续管理绳索或缆绳运动的承重传动部件, 径向力, 冲击负载, 摩擦, 和重复的循环应力.
当滑轮在起重机中运行时, 采矿设备, 船舶机械, 重型起重系统, 或其他严酷的使用环境, 其材料和制造工艺的质量直接影响设备的可靠性.
这是哪里 定制铸钢滑轮 提供决定性的工程优势.
本文探讨了定制铸钢滑轮生产背后的技术考虑因素, 从钢种和精密铸造到机械加工, 热处理, 检查, 申请, 和供应商选择.
1. 什么是铸钢滑轮?
一个 铸钢滑轮 是一种旋转机械部件,通过将钢铸入模具中并随后将关键表面加工至所需尺寸来制造.
在起重和绳索处理系统中, 它通常也被称为 滑轮.
其主要功能是引导, 重定向, 或支撑钢丝绳或类似的柔性元件,同时通过轮毂和轴或轴承组件传递相关的机械载荷.
与简单的轮子不同, 滑轮经过精心设计的功能几何形状. 这 绳槽 控制绳索在滑轮上的位置, 而轮毂和孔将载荷传递至支撑轴或轴承装置.
法兰有助于将绳索固定在凹槽内,并有助于提高组件的整体结构刚度.
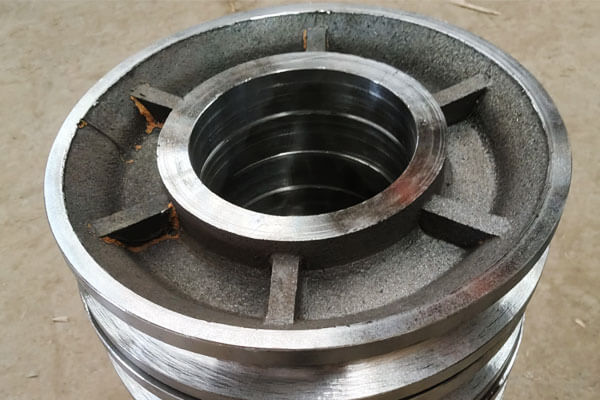
铸钢滑轮的主要部件
| 成分 | 功能 | 关键制造考虑因素 |
| 滑轮/轮缘 | 支撑并引导绳索 | 沟槽轮廓, 壁厚, 戴阻力 |
| 绳槽 | 接收并引导绳索 | 半径, 深度, 轮廓精度, 表面状况 |
| 法兰 | 有助于将绳索固定在滑轮上 | 高度, 厚度, 同心度 |
中心 |
将皮带轮连接到轴或轴承 | 尺寸精度, 结构强度 |
| 孔径 | 容纳轴, 衬套, 或轴承布置 | 直径, 圆度, 同心度 |
| 键槽 | 在适用的情况下传递扭矩 | 位置和尺寸精度 |
| 安装特点 | 与周边设备的接口 | 位置, 平坦, 结盟 |
对于精密铸钢滑轮, 这些功能并不都需要相同的制造精度.
铸造过程可以建立大部分的结构几何形状, 而孔则采用 CNC 加工, 轴承表面, 槽, 键槽, 端面, 和其他关键接口.
2. 用于定制滑轮的常见铸钢等级
铸钢滑轮的材料选择应根据工作载荷, 冲击条件, 磨损要求, 工作温度, 腐蚀暴露, 和所需的使用寿命.
除常规碳铸钢外, 定制滑轮设计可使用低合金钢, 高锰耐磨钢, 或当操作环境需要额外性能时采用耐腐蚀不锈钢.
| 材料 / 年级 | 合金家庭 | 关键性能属性 | 典型滑轮应用 |
| ASTM A216 组. WCB | 碳素铸钢 | 优势, 出色的铸造性, 良好的可加工性, 成本效益 | 通用滑轮, 工业物料搬运, 光- 到中型起重系统 |
| ASTM A216 组. WCC | 碳素铸钢 | 比 WCB 更高的指定强度, 良好的韧性和铸造性 | 重型工业皮带轮, 起重机组件, 要求苛刻的物料搬运系统 |
| 低合金铸钢, CR-MO / 镍铬钼 | 低合金铸钢 | 更高的强度, 提高淬透性, 良好的韧性, 热处理后疲劳性能更好 | 重型起重机滑轮, 施工升降机, 采矿设备, 高负载皮带轮 |
| ASTM A148 高强度牌号 | 高强度铸钢 | 高拉伸和屈服强度, 适合热处理, 承重能力强 | 主滑轮, 重型起重设备, 大型工业滑轮, 高负荷机械 |
ASTM A352 LCB / LCC |
低温铸钢 | 提高低温下的冲击韧性, 适用于冷工况 | 户外起重机, 寒地采矿设备, 船舶和近海起重系统 |
| 奥氏体不锈钢铸钢, CF8 / CF8M | 不锈钢铸钢 | 优异的耐腐蚀性, 良好的韧性, 适用于具有特定等级限制的含氯环境 | 船用滑轮, 腐蚀性物料处理系统, 化学和食品加工设备 |
| 哈德菲尔德钢铁, ASTM A128 组. b | 高锰奥氏体钢 | 在磨料磨损条件下具有出色的冲击韧性和强大的加工硬化响应 | 采矿设备, 磨料处理, 高冲击滑轮和滑轮应用 |
| 硼合金铸钢 | 硼合金钢 | 高淬透性, 热处理后耐磨性强, 适用于要求严格的循环负载 | 中等的- 至重型滑轮, 高磨损物料搬运设备 |
3. 定制铸钢滑轮制造工艺
定制铸钢滑轮的制造过程是一个受控的顺序,其中图案精度.
因为滑轮是承重部件, 铸造厂必须特别注意滑轮部分, 中心, 法兰过渡, 以及截面厚度局部变化会影响凝固和内部铸件质量的其他区域.
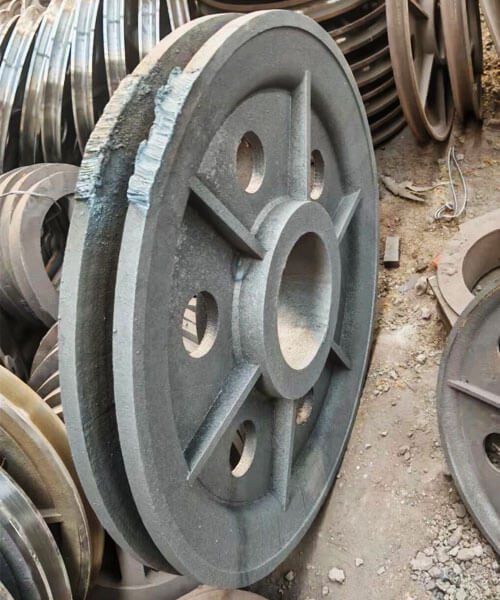
模式制作
制模决定了带轮腔的基本几何形状,因此对铸造精度有直接影响.
该图案必须再现滑轮, 中心, 法兰, 和其他铸造特征,同时结合适当的收缩余量和加工余量.
为了 投资铸造, 蜡模通常是通过将蜡注入精密模具中来制作的.
蜡模密切代表了最终滑轮的几何形状,随后用于创建陶瓷外壳.
用于砂型铸造, 该图案通常由树脂制成, 木头, 金属, 或其他合适的材料并用于形成模具型腔.
取决于滑轮设计, 该模型还可以包含拔模和分模布置,以实现可靠的脱模.
用于定制滑轮生产, 图案设计应清楚地区分铸造表面和需要最终加工的表面.
过多的加工余量会增加材料去除量和成本, 而余量不足会导致难以达到指定的最终尺寸.
模具和型芯制造
模具定义了铸钢滑轮的外部几何形状, 而型芯则用于内部空腔或通道不能直接由图案形成的地方.
在 沙子铸造, 将选定的砂子和粘合剂系统压实在模型周围以形成模具型腔.
可以定位型芯以产生中心孔或其他内部特征.
核心力量, 维度的准确性, 渗透性, 和定位尤其重要,因为浇注过程中的位移会影响孔的对准和壁厚.
在 投资铸造, 将蜡模反复涂上耐火陶瓷浆料和灰泥,形成多层外壳.
达到足够的外壳强度后, 去除蜡并烧制陶瓷模具.
模具或外壳必须提供足够的强度以承受钢水,同时还提供适当的渗透性和热性能.
用于精密滑轮铸件, 模具中的缺陷可以直接转移到铸件表面或改变关键特征的尺寸精度.
炼钢与化学控制
所选铸钢按照指定合金的要求熔炼.
根据合金的不同,可以使用感应熔炼或电弧熔炼, 铸造设备, 和生产要求.
倒入之前, 通常使用化学分析来检查熔融金属, 经常有一个 光谱仪, 验证碳和合金元素是否在指定的成分范围内.
熔体制备还可能涉及:
- 除渣
- 脱氧
- 温度调节
- 夹杂物控制
- 热量识别和追溯
化学控制对于定制滑轮尤为重要,因为钢种决定了对后续热处理的响应并影响强度, 韧性, 磨损行为, 和低温性能.
门控, 喂养, 和浇注
浇注和补缩系统的设计必须使钢水顺利充满滑轮型腔并有效补偿凝固收缩.
滑轮几何形状可包括围绕轮毂和轮毂到滑轮过渡的相对较重的部分.
这些区域可能比较薄的部分保持液态的时间更长,因此需要适当的进料.
浇口和冒口系统旨在控制:
金属流动→填充顺序→热平衡→定向凝固→收缩补偿
浇注时, 温度和浇注速率必须控制在为合金和模具系统建立的工艺窗口内.
金属温度过低可能导致填充不完全或冷隔, 而不合适的流动条件会增加湍流以及出现氧化物或夹杂物相关缺陷的可能性.
必要时, 铸造模拟可用于在生产前评估填充和凝固,并识别潜在的热点或补缩问题.
凝固与冷却
一旦空腔被填充, 钢水开始凝固.
此阶段至关重要,因为钢在冷却过程中会发生体积收缩, 凝固控制不良会产生缩孔, 内部孔隙率, 热开裂, 和残余应力.
目标通常是促进受控且优选定向的凝固模式, 较重的部分仍可送料,直到足够的金属在其他地方凝固.
取决于铸造设计, 铸造厂可能会使用:
- 立管
- 发冷
- 控制模具温度
- 优化的部分过渡
- 具体浇注条件
冷却行为也会影响最终的微观结构和机械性能.
过于严重或不均匀的热梯度会导致变形和残余应力, 特别是大型或几何形状复杂的滑轮.
落砂和铸件清理
铸件充分冷却后, 模具或陶瓷壳被移除.
用于砂型铸件, 这个操作一般称为 摇晃, 在此期间,硬化的砂型和型芯从铸件上脱离.
用于熔模铸造, 陶瓷壳被机械去除或以其他方式处理以暴露钢铸件.
然后将铸件与其浇注系统和冒口系统分离. 典型的清洁操作包括:
- 切断浇口和立管
- 研磨
- 射击
- 去除粘附的模具材料
- 非功能性表面凹凸的局部修整
此阶段的目的是获得适合热处理和检查的干净铸件,同时避免不必要的母材去除.
4. 铸钢滑轮的精密加工
精确 CNC加工 将铸钢滑轮从近净形铸件转变为成品功能部件.
绳槽, 无聊, 键槽, 中心, 和安装面是主要的加工特征,因为它们的尺寸精度和位置关系直接影响绳索跟踪, 旋转, 负载分配, 和组装.
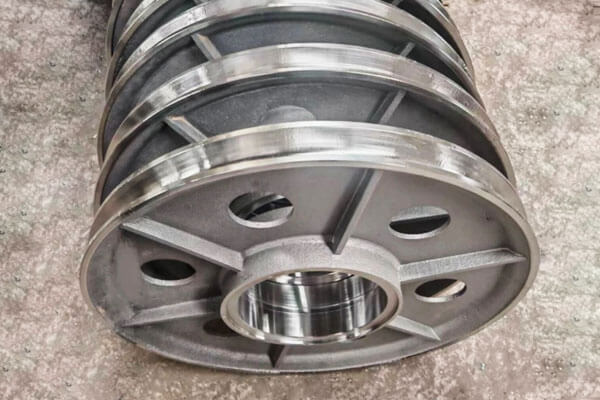
绳槽加工
绳槽是滑轮最关键的功能面之一. 它的半径, 深度, 宽度, 和轮廓必须与绳索类型和直径相匹配.
尺寸过小的凹槽会过度限制绳索, 而过大或形状不正确的凹槽会提供不足的支撑并增加绳索变形和磨损.
用于钢丝绳滑轮, 因此,凹槽半径通常设计为提供适当的绳索安装,而不是简单地匹配标称绳索半径.
通常使用成型刀具或仿形刀具在数控车床上加工凹槽.
粗车和精车后, 当需要更精细和更一致的表面时,可以应用研磨或抛光.
内孔加工
孔提供与轴的接口, 轴承, 或套管, 所以它的直径, 圆度, 并且同心度必须仔细控制.
孔通常是通过镗孔产生的, 旋转, 或精密磨削.
取决于所需的配合和应用, 尺寸公差可以以百分之一毫米为单位指定, 例如,对于某些精密应用,约为 ±0.02 至 ±0.05 mm.
实际公差应由轴/轴承配合确定, 滑轮尺寸, 和适用的工程规范.
最重要的是, 孔必须与绳槽和外滑轮表面保持所需的位置关系.
键槽和花键加工
滑轮直接安装到键轴上, 键槽宽度, 深度, 和角度位置必须精确加工.
它与滑轮槽的对齐对于正确组装和负载传输非常重要.
适用于需要更大扭矩或更精确旋转接合的应用, 可以使用花键连接.
无论哪种情况, 需要加工精度以防止间隙过大, 局部应力集中, 或装配干扰.
中心, 脸, 和法兰加工
轮毂和端面可能需要车削, 铣削, 或磨削以获得所需的尺寸和表面状况.
安装面必须足够平坦并正确对齐,以确保装配一致.
法兰的几何形状也需要控制,因为过度的变化会影响绳索的保持力以及凹槽与周围结构之间的关系.
同心度和跳动
孔相对于绳槽的同心度对于旋转滑轮尤为重要.
过度的偏心或径向跳动会产生不均匀的绳索运动, 振动, 负载不均匀, 和附加轴承应力.
跳动通常使用千分表来验证, 精密量具, 或坐标测量设备.
对于关键部件, 适用的 TIR (总指标读数) 应在工程图纸上定义要求,而不是使用通用值.
动态平衡
高速旋转的皮带轮在加工后可能需要动平衡.
不平衡会产生离心力,该离心力随着转速而增加,并可能导致振动和轴承负载.
平衡在专用平衡机上进行. 取决于校正方法, 可以移除少量材料或添加平衡配重以达到所需的平衡条件.
低速用, 重载滑轮, 平衡要求可能不如高速旋转皮带轮严格.
5. 铸钢滑轮的表面光洁度和热处理
热处理决定铸钢的机械状况, 而表面精加工则建立了功能表面和暴露表面所需的条件.
两者都必须与预期负载一起考虑, 穿, 绳索类型, 操作环境, 和服务寿命.
热处理
根据铸钢牌号和所需机械性能选择热处理周期. 常见的治疗方法包括:
| 热处理 | 主要目的 |
| 标准化 | 细化铸件微观结构,建立更均匀的力学条件 |
| 退火 | 减少硬度, 提高机械加工性能, 并减轻内部压力 |
| 淬火和回火 | 通过控制硬度开发更高的强度和韧性 |
| 缓解压力 | 减少铸造残余应力, 焊接, 或加工 |
| 表面硬化 | 提高绳槽等选定表面的耐磨性 |
用于承载滑轮, 当需要更高的机械性能时,可以选择合适的碳素和低合金铸钢进行淬火和回火.
回火温度必须根据钢种以及所需的硬度和韧性之间的平衡来确定.
凹槽的表面硬化
绳索接触产生严重磨损的地方, 可以考虑局部表面硬化.
取决于材料和设计, 感应淬火等方法, 火焰硬化, 或氮化可能适用.
应选择性地进行处理,因为表面硬度过高或硬化深度不合适会降低韧性或产生不良的残余应力.
因此,凹槽材料条件需要与绳索材料和实际接触条件一起考虑.
凹槽表面光洁度
表面光洁度直接影响滑轮槽与绳索之间的相互作用.
粗糙的表面会增加局部磨损并加速绳索磨损, 而适当精加工的凹槽可提供更平滑的接触.
机加工滑轮槽的典型目标可能是 RA1.6-3.2μm, 尽管应根据绳索类型指定所需值, 运行速度, 加载中, 润滑, 及设计标准.
表面光洁度不应独立于凹槽几何形状来考虑.
光滑但轮廓不正确的凹槽仍然会导致绳索过度磨损, 而具有受控表面纹理的正确轮廓可提供更稳定的接触条件.
涂层和腐蚀防护
在户外或潮湿和腐蚀性环境中使用的铸钢滑轮可能需要保护涂层. 常见选项包括:
- 环氧涂层
- 聚氨酯涂料
- 富锌底漆
- 其他工业防腐系统
用于海上或近海服务, 根据环境暴露和涂层规范,可以指定更侵蚀性的腐蚀防护系统.
绳索接触凹槽的处理方式通常与非接触表面不同. 涂层厚度不得改变凹槽尺寸或干扰绳索安装.
在尺寸精度至关重要的应用中, 因此,凹槽可能保持未涂层状态或接受仔细控制的处理.
绳索兼容性
最终必须与绳索规格一起考虑表面光洁度和凹槽几何形状. 钢丝绳和合成绳不一定需要相同的凹槽设计.
钢丝绳用, 凹槽应提供足够的支撑,同时避免过度挤压或变形.
由于合成绳索较低的弯曲刚度和不同的接触行为,因此可能需要不同的凹槽几何形状和表面特性.
所以, 滑轮制造商应确认钢丝绳直径, 建造, 材料, 工作负载, 以及最终凹槽加工和表面处理之前的使用条件.
这确保了成品铸钢滑轮被设计为绳索处理系统的集成部分,而不是孤立的旋转组件.
6. 铸钢滑轮的关键质量要求
铸钢滑轮的质量要求以安全为驱动, 可靠性, 和服务寿命. 以下是必不可少的.
材料认证. 化学成分和机械性能必须经过验证和记录. 每个生产批次应附有分析证书和机械测试报告.
内部健全性. 铸件必须没有缩孔等有害缺陷, 气孔隙度, 包含, 和裂缝. 无损检测用于验证内部质量.
维度的准确性. 沟槽轮廓, 孔径, 同心度, 跳动, 键槽尺寸必须符合图纸要求. 应提供尺寸检验报告.
表面质量. 凹槽和孔表面不得存在可能损坏绳索或导致不对中的缺陷. 应测量并记录表面粗糙度.
热处理验证. 硬度测试和, 需要的地方, 显微组织检查确认热处理已正确进行.
负载测试. 用于关键应用, 可能需要验证负载测试或破坏性测试来验证强度和安全性.
7. 定制铸钢滑轮的应用
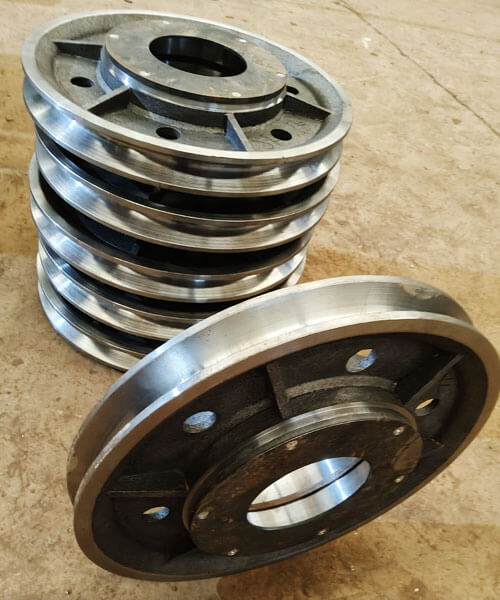
起重机和起重设备
起重机是铸钢滑轮最重要的应用之一.
起重系统中的滑轮反复将载荷从钢丝绳传递到轴或轴承组件,并且在起重过程中可能会受到冲击载荷, 降低, 加速度, 并停止.
定制铸钢滑轮用于:
- 桥式起重机
- 门式起重机
- 移动式起重机
- 塔式起重机
- 港口起重机
- 起重机滑车和吊钩组件
- 绞车和绕缆系统
用于起重机应用, 凹槽轮廓, 滑轮直径与绳索直径的关系, 无聊, 结构完整性必须与提升系统相匹配.
采矿设备
由于高负载,矿山机械对机械部件施加了特别严酷的条件, 磨料粉尘, 影响, 连续运行, 和困难的维护环境.
铸钢滑轮和滑轮可用于起重设备, 绳索处理系统, 输送机, 和其他重型机械.
在涉及严重冲击和磨损的应用中, 材料选择和表面硬度可能变得尤为重要.
建筑和物料搬运设备
工程机械通常采用滑轮系统进行提升, 定位, 拉紧, 或改变钢丝绳的方向.
典型应用包括:
- 施工升降机
- 物料搬运系统
- 绞车
- 起重附件
- 电缆引导系统
- 专业搬运机械
当标准滑轮无法满足所需的尺寸或安装配置时,定制铸件特别有用.
船舶和近海设备
海洋和近海环境将机械载荷与湿度结合在一起, 盐水暴露, 腐蚀, 和有限的维护访问权限.
定制铸钢滑轮可以合并到:
- 船用起重机
- 海上起重设备
- 船用绞车
- 系泊系统
- 甲板机械
- 电缆和绳索处理设备
对于这些应用, 根据实际海洋环境选择材料和防腐系统.
当耐腐蚀性是主要要求时,可以考虑不锈钢铸钢.
石油和天然气设备
石油和天然气设备可能会使滑轮和滑轮承受高负载, 振动, 腐蚀性气氛, 和连续的操作循环.
定制铸钢部件可用于起重, 吊装, 和专门的物料搬运设备.
当应用程序对安全至关重要时, 材料规格, 无损检测要求, 热处理, 并应提前定义可追溯性.
工业机械
定制滑轮也用于工业设备:
- 电缆布线
- 张紧系统
- 提升机
- 输送系统
- 专用传输设备
- 自动化搬运机械
定制设计的主要优点是可以围绕完整的设备接口开发滑轮,而不是强迫设备适应标准滑轮.
8. 精密铸钢滑轮的核心优势
精密铸钢滑轮与替代品相比具有多种优势.
- 高力量和韧性: 铸钢可承受重载荷, 影响, 和疲劳性能优于铸铁或铝.
- 设计灵活性: 铸造允许复杂的形状, 集成功能, 和优化的材料分配.
- 近网状: 与板材或棒材制造相比,铸造可减少加工时间和材料浪费.
- 可焊性: 铸钢件可以焊接和修复, 与铸铁不同.
- 可伸缩性: 铸造对于小型和大型生产运行都很经济, 对于难以制造的非常大的滑轮.
- 一致的质量: 受控铸造工艺可产生可重复的特性和尺寸.
- 定制: 合金, 热处理, 和加工可以根据应用进行定制.
- 成本效益: 对于许多应用程序, 铸钢滑轮提供性能和总成本的最佳组合.
9. 铸钢滑轮与铸铁滑轮
铸钢和铸铁滑轮均可通过铸造生产, 但它们的机械行为, 冲击阻力, 负载能力, 和典型的使用条件有很大不同.
| 核心特色 | 铸钢滑轮 | 铸铁滑轮 |
| 力量 | 高拉伸和屈服强度; 适用于重载组件 | 通常较低, 特别适用于灰口铸铁 |
| 韧性 | 高韧性和更好的抗冲击载荷能力 | 韧性较低; 灰铸铁比较脆 |
| 冲击阻力 | 非常适合重复或突然加载 | 在严重冲击条件下受到限制 |
| 延性 | 断裂前显着的塑性变形能力 | 灰铸铁低; 高度依赖年级 |
| 疲劳性能 | 通常更适合循环和动态负载 | 更有限, 特别是存在应力集中的地方 |
| 戴阻力 | 可以通过合金选择和热处理来改进 | 适用于某些铸铁牌号, 特别是在稳定的滑动或磨损条件下 |
可加工性 |
好的, 但较硬的合金可能需要受控数控加工 | 一般优秀, 特别适用于灰口铸铁 |
| 铸造能力 | 适用于复合物, 集成的承载几何形状 | 优良的铸造性,适合复杂形状 |
| 热处理 | 可以标准化, 退火, 淬火和脾气暴躁, 或根据等级进行表面硬化 | 热处理选项在很大程度上取决于铁的牌号,并且通常对于灰铸铁来说更受限制 |
| 重型服务 | 非常适合起重机, 矿业, 提升机, 和重型机械 | 更适合较轻或更稳定的负载条件 |
| 断裂行为 | 断裂前更能耐受过载和冲击 | 在过度冲击下更容易发生脆性断裂 |
| 材料成本 | 通常更高 | 通常较低 |
| 最佳核心优势 | 力量, 韧性, 和苛刻负载下的可靠性 | 成本效率, 可铸性, 和可加工性 |
10. 为什么选择德泽作为您的定制铸钢滑轮制造商?
这项技术 提供 定制铸钢滑轮制造 从精密铸造到 CNC 加工和最终检验, 允许在集成制造工作流程中开发和生产完整的组件.
我们的制造方法从工程审查和材料选择开始, 接下来是模式开发, 制造霉菌, 控制钢熔炼和浇注, 凝固, 热处理, 精确加工, 和质量检验.
可根据工作载荷选择不同的铸钢材料系统, 冲击条件, 温度, 穿, 和腐蚀暴露.
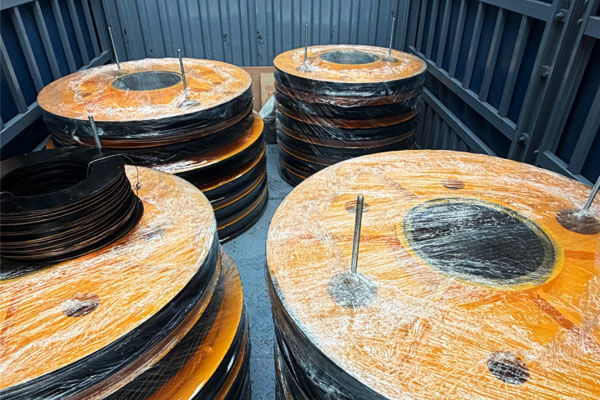
如有需要, 制造过程可以结合硬度验证和适当的无损检测, 包括PT, 公吨, UT, 或RT, 根据元件规格.
目标不仅仅是提供毛坯铸件. 它是提供具有受控材料属性的成品定制滑轮, 精确的功能几何, 一致的加工, 和可追溯的质量文件.
11. 结论
定制铸钢滑轮是专为负载能力高的应用而设计的组件, 冲击阻力, 佩戴性能, 维度的准确性, 长期可靠性很重要.
它们的性能取决于材料的综合质量, 铸件, 热处理, 加工, 和检查.
精密铸造为生产具有集成滑轮和轮毂结构的复杂滑轮几何形状提供了有效的途径,同时减少了不必要的机加工.
随后的 CNC 加工确定了绳槽的关键尺寸, 无聊, 键槽, 中心, 和安装表面.
热处理可以提供所需的强度平衡, 硬度, 和韧性, 同时检查确认铸件完整性和尺寸精度.
起重机用, 矿业, 建造, 海军陆战队, 离岸, 石油和天然气, 和工业机械应用, 应根据钢丝绳规格选择正确的滑轮, 装载条件, 操作环境, 和适用的技术要求.
正确设计的铸钢滑轮不仅仅是一个带有凹槽的轮子; 它是一个承载部件,其几何形状和材料状况直接影响整个绳索处理系统的可靠性.
常见问题解答
铸钢滑轮和铸铁滑轮有什么区别?
铸钢具有较高的强度和韧性,可焊接.
铸铁更便宜且更容易加工,但更脆且不易焊接.
滑轮的槽型是什么?
凹槽轮廓是放置绳索或电缆的通道的形状.
它必须与绳索直径和结构相匹配,以确保正确就位, 最小化磨损, 并防止出轨.
为什么热处理对于铸钢滑轮很重要?
热处理控制强度, 硬度, 韧性, 和残余应力. 它确保滑轮能够承受其工作负载而不会过早失效.
如何验证滑轮质量?
通过材料认证验证质量, 维度检查, 非破坏性测试 (染料渗透剂, 磁性粒子, 超声波, 影像学), 硬度测试, 并在需要时进行负载测试.
铸钢滑轮可以修复吗?
是的. 铸钢件可以焊接和修复, 与铸铁不同. 维修应由合格的焊工使用批准的程序进行.
滑轮槽需要什么表面光洁度?
所需的光洁度取决于绳索类型, 工作条件, 和设计规范.
周围有加工凹槽 RA1.6-3.2μm 可能适合某些应用, 但没有适用于每个滑轮的通用粗糙度值.
为什么同心度对于滑轮很重要?
孔与绳槽必须保持适当的位置关系. 偏心或跳动过大会导致旋转不均匀, 绳索运动不稳定, 振动, 和不均匀加载.

