很少有机械问题像螺丝脱落一样令人沮丧. 它经常发生在最糟糕的时刻——维修期间, 一个集会, 或本应花费几分钟的拆卸.
螺丝刀无用地旋转, 头被嚼碎, 并且紧固件拒绝移动.
接下来往往是一系列临时解决方案, 其中一些会损坏工件, 周围的组件, 或持有工具的人.
本指南解释了螺丝脱落背后的实用机制, 从初步检查到先进的提取方法.
1. 什么是螺丝脱落?
一个 螺丝脱落 是一种紧固件,其驱动特征为槽, 叉, 十六进制, 或其他凹槽 - 已损坏到驱动工具无法再传递足够的扭矩来转动它的程度.
脱衣会影响头部 (驱动凹槽), 线程, 或两者兼而有之. 常见用法, “螺丝脱落”通常是指驱动凹槽损坏, 而“螺纹脱落”是指孔中或螺钉本身的螺纹损坏.

2. 在尝试卸下螺丝之前先对其进行评估
施加额外扭矩之前, 首先评估螺丝, 工件, 以及可能的失败原因.
正确的识别有助于防止进一步的损坏,并确定简单的驱动技术还是更积极的提取方法是否合适.
| 评估点 | 检查什么 | 为什么重要 |
| 驱动类型 | 菲利普斯, 米字, 开槽的, 十六进制, 梅花形, 罗伯逊, 或安全驱动器 | 错误的驱动器可能会导致快速脱模和进一步剥离 |
| 休息条件 | 略呈圆形, 部分损坏, 严重损坏, 或完全被摧毁 | 确定原始驱动器是否仍然可以传输可用扭矩 |
| 头部位置 | 突出, 冲水, 或凹进 | 影响是否钳子, 提取器, 或者可以使用钻孔 |
| 评估访问权限 | 你能用你现有的工具够到螺丝吗? 有钻的空间吗, 提取器, 或旋转工具? 螺丝是否处于密闭空间内? | 限制访问可能会限制删除方法 |
螺杆材质 |
不锈钢, 碳钢, 黄铜, 铝, 或其他合金 | 材质影响强度, 形变, 磨损, 和钻井行为 |
| 工件材质 | 钢, 铝, 塑料, 木头, 合成的, ETC. | 确定允许的力, 热, 和化学暴露 |
| 腐蚀或螺纹锁固剂 | 锈, 氧化, 白色腐蚀产物, 或可见的锁定化合物 | 表明螺纹阻力过大可能是导致该问题的原因 |
| 失败后果 | 线程风险, 密封表面, 精度组件, 或昂贵的组件 | 帮助确定移除过程的保守程度 |
识别驱动和凹进条件
首先确认确切的驱动配置文件并选择正确匹配的钻头. 在良好的照明下检查凹槽; 放大倍率对于小型紧固件很有用.
轻微损坏的凹槽仍可容纳正确的驱动器, 而严重圆形的凹槽可能需要提取器或其他去除方法.
头部的位置同样重要. 一个 突出的头 可以用钳子或锁紧钳夹紧, 而a 平头或凹头 通常提供较少的机械通道.
考虑螺钉和工件材料
紧固件和连接部件的材料都会影响提取策略.
不锈钢紧固件容易磨损, 而黄铜或铝等较软的材料可能会在过大的扭矩下变形.
相似地, 铝, 塑料, 强力钻孔可能会损坏成品表面, 高热, 或不合适的渗透产品.
检查是否有腐蚀或卡住
剥离的驱动器并不总是唯一的问题. 锈, 电偶腐蚀, 污染, 或螺纹锁固剂可以大大增加拆卸所需的扭矩.
在这些情况下, 仅对损坏的凹槽施加更大的力可能会导致螺钉头进一步损坏.
考虑失败的后果
在升级到钻孔或切割之前, 考虑如果操作出错会发生什么.
安装在精密组件中的螺钉, 承压设备, 燃油系统, 或昂贵的部件可能需要更受控制的方法,因为对周围材料的损坏可能比紧固件本身的成本更高.
准备合适的工具
基本的提取设置可能包括尺寸正确的驱动器, 适当时使用渗透润滑剂, 锤, 钳子或锁紧钳, 螺丝取出器, 左手钻头, 中心冲头, 和一个旋转工具.
每当受到冲击时都应佩戴安全眼镜, 切割, 或涉及钻井作业.
3. 如何卸下轻微脱落的螺丝
轻微脱落的螺钉是指凹槽基本完好但螺丝刀容易打滑的螺钉.
这是最容易解决的情况, 应首先尝试侵入性最小的方法.
使用正确的驱动程序
第一步是验证螺丝刀是否与螺钉完全匹配.
适用于十字螺丝, 使用正确的十字槽尺寸; 用于六角紧固件, 选择准确的公制或英制尺寸. 钻头应完全固定在凹槽中,不会有过多的左右移动.
一个 磨损的, 矮小, 或不正确的位 减少接触面积并增加进一步剥离的可能性. 更换损坏的起子头通常足以恢复可靠的接合.
施加牢固的轴向压力
将螺丝刀用力压向螺丝,同时缓慢转动. 保持轴向压力可保持钻头就位并有助于防止 凸轮出, 特别是当凹槽已经发生轻微变形时.
使用受控, 渐进的扭矩而不是突然或急促的运动. 目标是在整个最初的突破过程中保持参与.
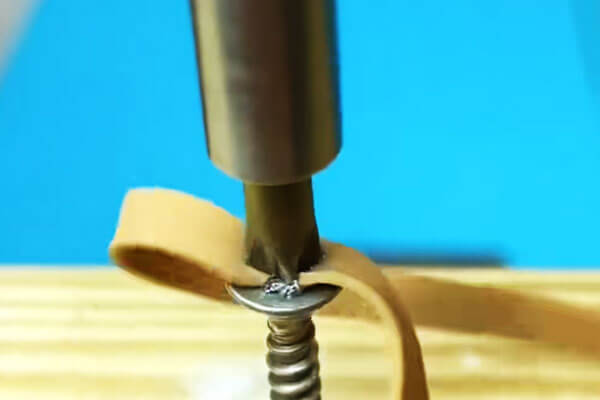
用橡皮筋改善摩擦力
对于轻度损坏的凹槽, 将宽橡皮筋或类似的高摩擦材料放在螺钉头上,然后将螺丝刀压过它.
该材料可以填充驱动器和损坏凹槽之间的小间隙, 增加接触和摩擦.
这种方法成本低廉,最适合表面损伤有限的螺钉. 一旦驱动器几何结构被严重破坏,它就会变得无效.
仔细尝试替代驱动程序
如果原来的司机继续打滑, 另一种工具可能会提供更好的参与度.
取决于螺杆几何形状, 不同尺寸或兼容的驱动轮廓可以更有效地适应其余表面.
替代工具应仍牢固就位并与螺杆轴保持对齐.
将过大或不匹配的钻头强行插入凹槽可能会导致永久性损坏,而不是提高抓力.
添加研磨膏以增加抓力
在凹槽中放置少量细磨料或阀门研磨化合物可以增加驱动器和损坏的螺钉头之间的摩擦.
当凹槽略呈圆形但结构仍完好无损时,此技术特别有用.
仅使用少量并防止磨料颗粒进入敏感机构或密封区域.
轻轻敲击即可让驾驶员就座
对于带有部分圆形凹槽的螺钉, 用锤子轻轻敲击驱动器的末端可以帮助其更牢固地固定.
这应该用受控的力量来完成, 特别是当螺钉安装在铝中时, 塑料, 或其他相对柔软的材料.
目的是提高参与度, 不要使螺丝头进一步变形.
阻力高时使用渗透性润滑剂
如果螺丝因腐蚀而拧紧, 污染, 或螺纹中的摩擦力, 一个合适的 渗透性润滑剂 可能会降低去除阻力.
在螺纹区域周围涂抹少量,并在再次尝试去除之前留出足够的时间渗透.
润滑剂无法修复损坏的驱动器, 但减少所需的起步扭矩可以使剩余的驱动接合足以用于拆卸.
缓慢转弯并保持控制
一旦驾驶员正确接合, 施加扭矩 缓慢而稳定地. 在此阶段避免使用电动工具,除非应用特别允许并且可以仔细控制扭矩.
如果尽管采取了这些措施,驾驶员仍继续滑倒, 停止而不是反复损坏凹槽.
螺钉可能已从轻微剥离状态发展为 紧固件中度或严重剥离, 此时提取器, 钳, 或受控钻井技术可能更合适.
4. 如何卸下适度磨损的螺钉
一个 适度剥离的螺钉 有一个驱动凹槽,已严重损坏,但仍提供一些可用的接合.
标准螺丝刀可以进入凹槽,但一旦施加很大的扭矩就会滑动.
在这个阶段, 删除方法应该创建一个新的, 更可靠的机械接口,而不是重复使用损坏的驱动器.
切一个新槽
如果螺钉头可触及, 切割新槽是一种实用且可靠的选择.
使用带有薄切割轮的旋转工具在头部形成直槽, 然后使用尺寸合适的一字螺丝刀转动紧固件.
切口应足够深,以提供牢固的接合,但又不能太深,以免削弱头部或到达周围的工件.
保护附近表面免受金属颗粒的侵害, 火花, 以及意外接触切割轮.

使用螺丝取出器
一个 螺丝取出器 专门设计用于拆卸驱动凹槽损坏的紧固件. 对于传统的螺旋槽提取器, 一般程序是:
- 标记螺钉头的中心, 最好带有中心冲头.
- 根据提取器推荐的尺寸钻一个导孔.
- 将提取器插入导向孔.
- 转动它 逆时针 使用合适的手柄或丝锥扳手,使切割槽与螺钉接合.
- 继续施加受控扭矩,直到螺杆开始旋转.
应根据螺杆直径和制造商推荐的导孔尺寸选择提取器尺寸.
钻太大的孔会减少可供提取器夹持的剩余壁厚, 偏离中心钻孔时可能会损坏周围的螺纹.
尝试使用左手钻头
一个 左手钻头 逆时针旋转, 与通常用于松开螺钉的方向相同.
当钻头切入紧固件时, 它的切削作用有时可以产生足够的摩擦力,无需单独的拔出器即可将螺钉旋出.
当螺钉损坏但仍无法使用时,此技术特别有用 没被大量查获.
在转向专用提取器之前通常值得尝试,因为钻孔和提取功能可以在单个操作中进行.
在裸露的头部使用锁紧钳
当螺钉头充分突出工件上方时, 锁紧钳 可以提供直接的机械抓握.
调整钳口,使其牢固地夹住头部, 然后施加稳定的逆时针力.
当有足够的裸露头部区域供颌部夹紧而不会打滑时,此方法效果最佳. 不太适合嵌入式或嵌入式螺钉.
重塑螺丝头形状
有时可以使用旋转工具将损坏的磁头转换为新的驱动器接口.
取决于可用空间, 头部可以改造成槽形, 六角形轮廓, 或其他可用的几何形状.
新的驱动特征应具有足够的深度和平行的接触表面,以有效地传递扭矩.
避免从头部去除过多的材料, 特别是小直径紧固件.
当存在螺纹锁固剂时应用受控热量
当用螺钉固定螺钉时,热量会有所帮助 螺纹锁固剂. 取决于具体的化合物和组装, 控制加热可以降低其保持强度.
实际范围约为 100–150°C 对于一些中等强度的螺纹锁固产品可能有效, 但合适的温度应根据具体产品数据而定,而不应视为通用值.
热风枪或烙铁通常比明火提供更好的控制.
加热前, 考虑附近的塑料, 密封, 涂料, 接线, 润滑剂, 和其他热敏元件.
必要时结合去除方法
适度剥离的螺钉通常对受控技术组合反应最佳.
例如, 腐蚀的紧固件可能首先受益于渗透性润滑剂, 然后在兼容的情况下仔细控制热量, 然后用左手钻头或螺丝拔出器拔出.
重要原则是减少拆卸所需的扭矩,同时提高机械啮合.
如果凹槽继续恶化或拔出器无法牢固夹紧, 在对螺钉或工件造成进一步损坏之前停止.
那时, 受控钻孔或完全移除紧固件可能是更合适的方法.
5. 如何卸下严重脱落或凹陷的螺钉
一个 螺丝严重脱落或凹陷 驱动凹槽完全损坏, 头部破损或被剪断, 或头部位于周围表面下方.
在这个阶段, 传统的螺丝刀通常无效, 拆除时必须加强控制以避免扩大孔, 损坏周围材料, 或者破坏原来的线程.
钻出螺丝
当驱动器完全无法使用时, 控制钻井 是最可靠的去除方法之一.

第一的, 使用 中心冲头 在螺杆中心建立精确的起点. 钻一个小导向孔,然后逐渐增加钻头直径.
逐渐放大提供更好的控制并有助于防止对周围工件的意外损坏.
如果螺钉头与螺钉杆分离, 通常可以先将连接的组件分开. 然后可以用锁紧钳或拔出器将剩余的柄移除.
必要时, 紧固件可以完全钻穿, 然后检查并修复原来的螺纹孔.
适用于凹头螺钉, 保持钻头与螺杆轴对齐尤为重要. 即使很小的角度偏差也会损坏母螺纹, 特别是在小直径孔中.
使用取出器取出损坏的螺丝
当螺丝头有 剪掉, 传统的头部夹持方法不再可行.
可以通过在裸露的柄上钻一个合适的孔并将取出器与剩余的紧固件接合来使用断裂的螺钉取出器.
应根据螺杆直径和制造商推荐的导孔尺寸选择提取器.
应避免过大的扭矩,因为硬化的拔出器本身可能会在紧固件内部断裂, 导致移除问题变得更加困难.
剪掉螺丝头
当头部可触及且主要目标是分离组装好的部件时, 砍掉头可能会有效.
带有切割轮的旋转工具, 钢锯, 或合适的研磨工具可以去除头部, 留下柄以供稍后提取.
当要更换紧固件且螺钉本身的保存并不重要时,此方法特别实用. 必须小心避免切入配合部件.
在木材中使用插头切割器
为了 木制工件, 塞子切割器可以去除损坏螺钉周围的一小部分圆柱形材料.
然后可以将螺钉和周围材料一起移除, 之后可以用匹配的木塞修复由此产生的开口.
该技术主要适用于木工,因为它去除了部分周围的材料. 它通常不适合原始表面几何形状必须保持完整的情况.
对大型紧固件使用模磨机或硬质合金锉刀
对于较大的紧固件或严重损坏的头部, 一个 模具磨床或硬质合金磨头 可用于移除头部或在其中加工新的驱动功能.
这种方法提供了相当大的材料去除能力, 但它也会产生热量, 碎片, 损坏相邻表面的风险更大.
因此,使用时应控制工具移动并采取适当的眼睛保护措施.
考虑将 EDM 用于困难的工业应用
在精密维修和加工环境中, 电气加工 (EDM) 可用于移除损坏的螺丝, 硬化紧固件, 甚至损坏的提取器.
因为 EDM 通过受控放电而不是传统的机械切割来去除导电材料, 当紧固件难以钻孔或保留周围螺纹孔至关重要时,它特别有用.
主要限制是可访问性: EDM 需要专门的设备,通常不适用于日常现场维修.
将左手钻头与拔出器结合起来
对于深凹螺钉, 左手钻头和螺丝取出器可以是一个有效的组合.
钻头在切入紧固件时逆时针旋转, 这可能会在需要提取器之前松开螺钉.
这种方法还有一个额外的优点,即减少螺钉损坏但未完全卡住时的手动干预量.
何时专业提取更合适
当紧固件位于关键部件时,应考虑专业协助, 精密装配, 承压系统, 或高价值部分, 特别是当钻孔可能损害周围材料时.
机械师或维修专家可能会进行精密钻孔, EDM, 螺纹修复设备, 和专门的提取工具.
在这些情况下, 保留原始孔和螺纹比最大限度地降低紧固件本身的成本更重要.
严重损坏螺丝的关键原则是 力前精度.
一旦失去传统的参与, 仔细控制钻孔, 萃取, 或机械加工通常比对已经损坏的紧固件反复施加更高的扭矩更安全.
6. 针对腐蚀或卡住螺钉的特殊技术
腐蚀和咬合 会使机械上完好的螺丝极难拆卸.
锈, 电偶腐蚀, 氧化, 或螺纹锁固化合物可以在紧固件和周围材料之间形成牢固的结合.
在这种情况下, 简单地增加扭矩通常会导致驱动器失效, 剪头, 或断柄.
更有效的方法是首先减少接头处的阻力,然后施加受控的移除力.
涂抹渗透油
一个合适的 渗透油 有助于减少螺纹接头周围的摩擦并松开腐蚀产物.
将产品涂抹在外露螺纹或螺钉与工件之间的界面周围, 然后留出足够的时间进行渗透.
对于严重腐蚀的紧固件, 浸泡几个小时或过夜可能比反复短时间涂抹更有效.
浸泡期间轻微振动或轻轻敲击也可以帮助润滑剂到达更紧密的区域.
并非所有渗透产品都适合所有应用. 检查与塑料的兼容性, 涂料, 密封, 以及使用前的其他附近材料.
应用受控热量
适度加热有助于破坏腐蚀键并, 在某些情况下, 软化螺纹锁固剂.
热风枪, 烙铁, 或受控扭力h 可能适合,具体取决于装配.
应根据涉及的材料和所使用的螺纹锁固产品来控制温度.
一些中等强度的螺纹锁固化合物在温度约为 100–150°C, 但应优先考虑制造商的技术数据.
避免过热, 特别是铝周围, 聚合物, 电气组件, 密封, 涂料, 和易燃材料.
铝需要特别小心,因为它的熔点约为 660°C, 大大低于钢材.
使用热循环
对于严重卡扣的紧固件, 重复 加热和冷却循环 有时比保持恒温更有效.
膨胀和收缩会稍微改变螺钉与周围材料之间的接触条件, 帮助渗透润滑剂到达螺纹接口.
应仔细控制该技术,以避免精密部件发生热损坏或温度梯度过大.
使用冲击起子
一个 冲击驱动器 施加短暂的旋转力而不是持续的手动扭矩.
这些短暂的扭矩脉冲有助于打破腐蚀结合,同时减少损坏的驱动凹槽持续过载的趋势.
用锤子敲击的手动冲击起子特别有用,因为冲击力直接沿螺杆轴施加,同时产生旋转运动.
正确对齐对于避免损坏头部仍然至关重要.
应用受控振动
紧固件周围的振动或轻微冲击有助于破坏脆性腐蚀产物并减少螺纹处的机械结合.
小型机械雕刻机, 受控冲击工具, 或在适当的情况下可以使用类似的设备.
目的是不损坏紧固件或工件, 但足以扰乱腐蚀层,使润滑剂和旋转力更有效地发挥作用.
使用合适的除锈剂
适用于严重氧化的钢紧固件, 一个 除锈化学品 可能有助于溶解接头周围的腐蚀.
磷酸基产品和专用螯合除锈剂是用于此目的的方法的示例.
化学兼容性至关重要. 应严格按照产品的技术和安全说明使用, 特别是当紧固件安装在铝中时, 电镀组件, 涂漆表面, 或敏感组件.
使用左手钻头
当处理后螺丝仍被紧紧卡住时, 一个 左手钻头 提供了另一个有用的选择.
因为钻头逆时针旋转, 它的切割动作有时会松开紧固件并导致其在钻孔过程中退出.
当驱动凹槽已损坏并且传统工具无法再产生足够的扭矩时,此方法特别有用.
结合方法而不是增加扭矩
腐蚀的螺钉通常对腐蚀反应更好 适度干预的顺序 比一项激进的操作.
典型的方法是使用渗透性润滑剂, 留出时间进行渗透, 在适当的情况下引入受控的热量或振动, 然后尝试使用合适的驱动器或冲击工具进行拆卸.
关键原则是在增加扭矩之前先减少阻力.
在与腐蚀相关的紧固件拆卸过程中,耐心通常是一种技术优势,因为匆忙的过程可能会将可拆卸卡住的螺钉变成需要钻孔或专门加工的破损紧固件.
7. 如何在不损坏工件的情况下卸下脱落的螺钉
卸下松脱的螺钉时, 保护工件应优先于保存紧固件.
可以更换便宜的螺丝, 但会损坏加工表面, 螺纹孔, 漆面, 或精密部件可能难以维修或维修成本高昂.
一个受控的, 因此,渐进的方法至关重要.
保护周围表面
使用钻头之前, 旋转工具, 或冲击装置, 用遮蔽胶带覆盖螺钉周围的区域, 纸板, 一块防护布, 或合适的防护罩.
这有助于防止划痕, 金属碎片, 以及到达成品表面时产生的火花.
涂漆用, 抛光, 阳极氧化, 或其他敏感表面, 使用安全固定到位且不妨碍工具使用的保护装置.
准确地中心冲孔
当需要钻孔时, 建立尽可能靠近钻孔点 螺杆轴中心 尽可能.
中心冲头会产生一个小凹痕,有助于防止钻头误入周围的材料中.
随着螺杆直径的减小,精确定心变得越来越重要. 偏心的孔可能会损坏原始螺纹,并使后续的拔出变得更加困难.
限制钻孔深度
使用 钻头限位器或深度环 只要有可能. 如果没有专用设备, 可见的深度参考可以提供基本的保障, 虽然不太精确.
钻头应仅钻入所选提取方法所需的深度.
深度过大可能会损坏螺钉下方的组件或损坏原始螺纹孔.
从最小的有效工具开始
使用能够产生足够参与度的侵入性最小的技术.
例如, 钻孔前应尝试使用正确的驱动器, 左手钻头可能比立即将螺钉完全钻透更好.
逐步升级可减少去除的材料量,并为您提供更多在工件损坏之前停止的机会.
控制钻孔和切割过程中的热量
钻孔和切削在刀具与工件的界面处产生热量. 温度过高会影响涂层, 密封, 塑料, 粘合剂, 或热敏元件.
使用适当的 切削液或润滑剂 当与材料和工艺兼容时. 它可以减少摩擦和热量的产生,同时提高刀具寿命和切削一致性.
对于包含敏感元件的组件, 隔热罩或局部冷却也可能是合适的.
固定工件
应牢牢握住工件,以免其在拔出过程中意外移动.
运动可能会导致驾驶员, 钻头, 或旋转工具滑动, 增加划伤的风险, 偏心钻孔, 或意外切割.
用于精密零件, 稳定的夹具尤其重要,因为即使是少量的移动也会影响钻孔对准.
保持良好的能见度
良好的照明和, 在适当的情况下, 放大 更容易监控螺丝头, 钻孔位置, 和周围表面.
这对于小型紧固件特别有用, 凹头螺钉, 和具有紧密间隙的部件.
清晰的视野还可以让您在小问题变成永久性损坏之前检测到螺钉或工件的变化.
知道何时停止
如果工具反复打滑, 钻头开始漂移, 工件开始变形, 或者提取力继续增加而没有进展, 停止并重新评估该方法.
在该技术明显失败后继续施加扭矩或切削力是将脱落的螺钉拧入损坏的螺纹孔或工件的最常见方法之一.
对于昂贵的, 稀有的, 安全关键, 或精密加工部件, 专业提取可能是合理的.
专业加工方法,例如 精密钻孔或电火花加工 有时可以比临时方法更有效地去除损坏的紧固件,同时保留周围的材料.
8. 如何防止螺丝脱落
防止螺钉损坏通常比稍后移除脱落的紧固件更有效.
大多数剥离问题可以通过正确选择工具来减少, 受控安装扭矩, 合适的紧固件设计, 和适当的螺纹准备.
使用正确的驱动程序
始终匹配 驱动器类型和尺寸 到螺丝. 钻头应完全牢固地固定在驱动凹槽中,而不会过度移动.
应更换磨损或损坏的起子头,因为啮合不良会增加凸轮脱出和凹槽变形的风险.
施加足够的轴向压力
保持螺丝刀与螺丝轴对齐并牢固涂抹 轴向压力 转弯时.
良好的对准有助于保持驱动器和凹槽之间的完全接触, 特别是当需要更高扭矩时.
控制安装扭矩
过度拧紧是紧固件损坏的主要原因. 在有指定扭矩的情况下, 使用扭矩扳手或扭矩限制起子,而不是过度依赖手动力.
正确的扭矩应始终遵循紧固件或设备制造商的规范.
润滑可以显着减少螺纹摩擦, 因此,在不调整扭矩要求的情况下使用润滑剂可能会导致预紧力过大.
选择优质紧固件
使用具有适当材料强度的紧固件, 维度的准确性, 和正确形成的驱动特征.
成型不良或相对较软的螺钉头更容易变形, 尤其是在反复安装和拆卸的情况下.
使用适当的螺纹润滑
合适的防卡剂化合物, 润滑剂, 或蜡可以减少摩擦并有助于防止与腐蚀相关的卡住.
然而, 润滑会改变螺纹接头的摩擦特性,并可能改变施加的扭矩和螺栓预紧力之间的关系.
为此原因, 为干螺纹指定的扭矩值不应自动应用于润滑的紧固件.
将螺钉与应用材料相匹配
紧固件的几何形状应与所连接的材料兼容.
在铝等相对较软的材料中, 塑料, 和木头, 正确的螺纹形式, 螺杆直径, 和导孔尺寸对于在不损坏材料的情况下实现充分接合非常重要.
如有指定, 导孔应按照推荐的直径进行准备,而不是依靠过大的安装力将紧固件打入材料中.
请勿重复使用损坏的螺钉
驱动凹槽明显损坏的螺钉通常应更换而不是重复使用.
即使很小的变形也会降低驱动器的接合度,并增加后续安装或拆卸过程中进一步剥离的可能性.
正确使用螺纹锁固剂
螺纹锁固剂有助于防止振动引起的松动, 但过多或不必要的强力螺纹锁固剂会增加移除难度.
选择 适当的强度和涂抹量 根据服务要求和制造商的说明.
考虑更稳健的驱动器设计
驱动器剥离是一个反复出现的问题, 紧固件设计本身可能需要重新考虑.
梅花形, 十六进制, 和凹头设计 通常比传统的十字驱动器提供更积极的接合,并且更适合需要更高安装扭矩或重复维修的应用.
选择仍应根据所需扭矩, 可用访问, 紧固件尺寸, 及服务环境.
维护驱动程序和组装工具
保持起子头清洁, 正确就座, 并且没有过度磨损.
用于生产组装, 一个 扭矩控制或扭矩限制工具 与不受控制的手动或电动工具操作相比,可以提供更一致的紧固.
9. 结论
卸下脱落的螺丝是一项解决问题的练习,需要耐心, 准备, 和正确的技术.
关键是要仔细评估情况, 从侵入性最小的方法开始, 并仅在必要时升级.
预防是最终的解决办法. 使用正确的驱动程序, 施加适当的扭矩, 选择优质紧固件, 和润滑螺纹都减少了剥离的可能性.
当发生剥离时, 拥有正确的工具和有条理的方法可以将令人沮丧的问题变成可管理的任务.
无论您是专业技术人员, 熟练的商人, 或坚定的 DIY 爱好者, 本指南中的原则适用. 评估, 准备, 有条不紊地进行, 并知道何时寻求帮助.
用正确的方法, 即使是最顽固的螺丝脱落也能在不损坏工件或失去耐心的情况下移除.
常见问题解答
卸下脱落螺钉的最简单方法是什么?
对于轻微脱落的螺丝, 从 正确尺寸的驱动器和牢固的轴向压力.
用橡皮筋或研磨剂改善摩擦也可能有所帮助. 避免立即钻螺钉,除非更简单的方法失败.
脱落的螺丝不用钻孔可以取出吗?
是的. 根据损坏程度而定, 您可以使用合适的驱动程序, 橡皮筋, 替代驱动位, 锁紧钳, 手动冲击起子, 或新切槽.
当原始螺钉头的一部分仍可触及时,这些方法最有效.
去除严重脱落的螺钉的最佳工具是什么?
一个 螺丝取出器 是严重损坏螺钉最常用的工具之一.
对于困难或损坏的紧固件, 左手钻头, 精密钻孔, 或 EDM 也可能合适.
WD-40或渗透油可以去除脱落的螺丝吗?
渗透油无法修复剥离的驱动器, 但当螺丝被腐蚀时它会有所帮助, 污染, 或被扣押.
减少螺纹阻力可能会降低拆卸紧固件所需的扭矩.
如何从铝材上取下脱落的螺丝?
使用保守的方法,因为铝相对较软,很容易损坏.
保持准确对准, 避免扭矩过大, 并在必要时使用受控钻孔. 保护原有的铝螺纹应是首要考虑因素.
如何卸下凹入表面以下的脱落螺钉?
嵌入式螺钉通常难以直接握持. 左手钻头和螺丝取出器组合可以有效, 前提是钻头能够准确居中.
仔细控制深度对于避免损坏周围材料至关重要.
螺丝取出器断在螺丝里面怎么办?
停止施加额外的力. 损坏的提取器可能很难钻孔,因为许多提取器都经过了硬化处理.
取决于组件和紧固件尺寸, 精密加工或电火花加工 可能需要移除损坏的工具,同时保留周围的螺纹.