
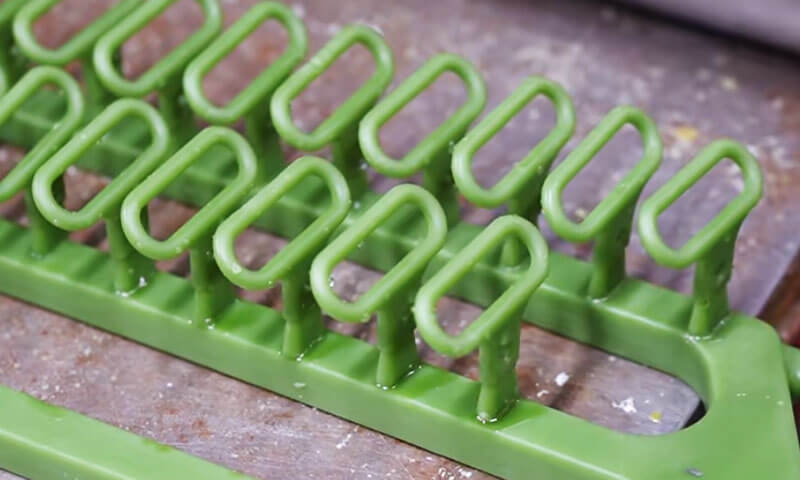
У інвестиційне кастинг, воскове дерево поєднує створення візерунків і будівництво раковин. Якщо ялинка зібрана невдало, найкращий восковий візерунок і найкраща в світі мушля не врятують.
Я бачив дерева, які добре виглядали на стійці, а в автоклаві зазнавали невдачі. Я бачив дерева з ідеальною відстанню, але поганою лінією, і виливки вийшли з усадковою пористістю, для діагностики якої знадобилося три дні.
Складання воскового дерева – це не просто «наклеювання візерунків на литник». Це перше реальне рішення щодо шлюзування в цьому процесі.
Він контролює потік металу, годування, послідовність затвердіння, оболонкове покриття, ефективність депарафінізації, і розмірна стабільність.
Зробіть це правильно, а решта процесу стає передбачуваною. Зрозумійте неправильно, і ви боротиметеся з дефектами протягом усього виробництва.
Цей посібник охоплює повний процес складання — від перевірок перед складанням до зберігання та транспортування — із практичними даними та цеховими правилами, якими я користувався десятиліттями.
1. Що таке складання воскового дерева в лиття по моделлю?
Складання воскового дерева – це процес з’єднання окремих воскових візерунків, ворота, бігуни, і центральний литник або вузол розливної чашки в повний восковий кластер, зазвичай називають восковим деревом або шаблонним деревом.
Зібране дерево служить шаблоном для подальшого виготовлення керамічної черепашки. Під час будівництва оболонки, воскове дерево неодноразово занурюється в керамічний розчин і покривається вогнетривкою штукатуркою.
Після того, як шкаралупа достатньо просохне, віск видаляється, а залишилася керамічна оболонка утворює порожнину, в яку заливається розплавлений метал.

2. Підготовка до складання воскового дерева
Якість готового воскового дерева починається ще до того, як буде зроблено перше з’єднання. Перевірка шаблону, підготовка литника, чистота інструменту, і контроль навколишнього середовища впливають на стабільність процесу складання.
Огляньте воскові візерунки, Літники, і підключення воріт
Перед складанням, перевірте кожен восковий малюнок, литник, і компонент воріт.
Дефектні шаблони слід ідентифікувати та відокремлювати, а не об’єднувати в дерево та виявляти пізніше.
Зверніть особливу увагу на такі умови:
| Пункт перевірки | Що перевірити | Потенційні наслідки, якщо їх ігнорувати |
| Візерунок геометрія | Деформація, спотворення, відсутні функції, і розмірні відхилення | Неправильні розміри відливки або неповна геометрія |
| Віск поверхні | Тріщини, бульбашки, подряпини, забруднення, і пошкодження поверхні | Поверхневі дефекти перенесені в керамічну порожнину |
| Ворота підключення області | Надлишок воску, задирки, нерівні поверхні, та пошкоджені контактні поверхні | Погані суглоби, проникнення шламу, або дефекти оболонки |
| Літник і виливання голова | Рівність, прямолінійність, тріщини, і розмірна узгодженість | Зміщення, нестабільна збірка, і непослідовні стробування |
| Віск матеріал хвороба | Надмірна м'якість, мандрівка, або деформація | Порушення суглобів або нестабільність розмірів |
На особливу увагу заслуговує литник або ливна головка. На практиці, легко зосередитися на окремих візерунках і не помітити центральний литник.
Однак, викривлений або нерівний литник може вплинути на вирівнювання кожного прикріпленого до нього компонента.
Це також може створити нерівномірну геометрію швів і ускладнити послідовне розміщення всього дерева під час будівництва оболонки.
Перед вступом, видаліть залишки парафіну та виступи з поверхонь з’єднання.
З’єднувальні поверхні повинні бути чистими, правильно підібрані, і без дефектів, які можуть перешкоджати інтимному контакту.
Де жорсткі вимоги до розмірів, використовуйте схвалені контрольні вимірювальні прилади або кріплення для перевірки критичних розмірів візерунків і литників, а не покладайтеся виключно на візуальне судження.
Підготуйте інструменти та робочу зону
Типові інструменти для складання воскового дерева включають:
- Воскові зварювальні праски з контрольованою температурою або нагріті з’єднувальні інструменти.
- Чисті ножі, скребки, та інструменти для обрізки.
- Монтажні пристосування, пристосування для позиціонування, і вимірювальні прилади.
- Відповідні стелажі або лотки для підтримки готових дерев.
- Схвалений ремонтний віск і засоби для виправлення дрібних нерівностей суглобів.
Інструменти повинні бути очищені від накопиченого воску, обвуглений залишок, нафта, та інші забруднення. Брудні інструменти можуть перенести сторонні матеріали на воскову поверхню або потрапити частинки в шви.
Рекомендована температура навколишнього середовища для операції складання в процесі виробництва, що поставляється, становить 18–28 °C.
Цей діапазон забезпечує практичну відправну точку для контролю навколишнього середовища, але фактичне робоче вікно має бути перевірено для рецептури воску, розміри викрійки, та умови рослин.
Тримайте робочу зону в чистоті, сухий, і належним чином провітрюваний. Уникайте прямих сонячних променів, локалізовані джерела тепла, сильні перепади температури, та запилених умовах.
Надмірне тепло може розм’якшити воскові візерунки, тоді як зміни температури можуть спричинити переміщення розмірів.
Пил або масло на поверхні візерунка можуть перешкоджати змочуванню керамічного розчину та сприяти дефектам оболонки.
Підтвердьте схвалену структуру дерева та параметри процесу
Перед початком виробництва, підтвердити складальне креслення або затверджену специфікацію процесу.
Кількість візерунків на дерево, кількість ярусів, положення воріт, розміри бігунка, і орієнтація малюнка повинна бути встановлена відповідно до проекту лиття.
Правильна конфігурація дерева залежить від кількох факторів:
- Індивідуальний розмір і вага виливка.
- Товщина стінок і геометрична складність.
- Сплав і умови заливки.
- Необхідний обсяг виробництва.
- Місткість керамічної оболонки та обмеження щодо використання.
- Вимоги до заповнення металу та живлення.
- Доступний простір для занурення, ліпнина, сушіння, і депарафінізація.
Додавання більше візерунків до одного дерева може покращити продуктивність кожної оболонки та зменшити кількість виробничих циклів.
Однак, перевантажене дерево може бути важко впоратися, може стати механічно нестійким, і може поставити під загрозу будівництво оболонки або подачу металу.
Мета полягає не в тому, щоб максимізувати кількість візерунків на кожному дереві. Це досягнення найкращого балансу між ефективністю виробництва, якість оболонки, продуктивність наповнення, і ливарний вихід.
3. Процес складання воскового дерева: Покроковий
Складання воскового дерева вимагає повторюваних методів з’єднання та точного позиціонування.
Невеликі варіації якості з’єднання, кут воріт, або відстань між шаблонами може стати значною, якщо помножити на велику виробничу партію.
Крок 1: Розташуйте литник і встановіть опору
Закріпіть центральний литник або заливний вузол у затвердженому кріпленні. Перевірте його прямість, вертикальне вирівнювання, і стабільність перед прикріпленням будь-яких візерунків.
Літник є основною структурною опорою для дерева. Якщо він нахиляється або зсувається під час збирання, результуюче розташування шаблонів може стати незбалансованим або непослідовним.
Для повторного виробництва, спеціальне пристосування часто варто. Це допомагає підтримувати заплановану орієнтацію малюнка, висота ярусу, положення воріт, і загальні розміри дерева, особливо коли кілька операторів збирають одне й те саме сімейство деталей.
Крок 2: Прикріпіть візерунки за допомогою контрольованого воскового зварювання
Прикріпіть кожну модель до призначених воріт або напрямної, використовуючи схвалений метод з’єднання воском.
З'єднання повинно забезпечувати достатню міцність з'єднання, не пошкоджуючи малюнок і не спотворюючи його геометрію.
Особливо важливі дві умови:
- Недостатнє тепло:Поверхні, що з’єднуються, можуть не з’єднатися належним чином, залишаючи слабкий інтерфейс або прихований розрив.
- Надмірне тепло:Віск може надмірно розплавитися, викликаючи локальний колапс, спотворення розмірів, або збільшений суглоб.
Правильна температура та час контакту залежать від воскового матеріалу, спільний переріз, дизайн інструменту, і спосіб складання.
Немає єдиної універсальної температури зварювання, придатної для кожної системи шаблону.
Під час приєднання, переконайтеся, що з’єднувальні поверхні належним чином вирівняні та мають повний контакт. Уникайте покладатися на невеликий восковий міст для утримання великого або важкого малюнка.
Після приєднання, дайте з’єднанню стабілізуватися, перш ніж застосовувати додаткову силу або прикріплювати сусідні візерунки.
Крок 3: Огляньте та завершіть кожне з’єднання
Здорове воскове з’єднання повинно бути суцільним, безпечний, і без зазорів, дірки, або неповне злиття.
Після приєднання, видаліть надлишки воску відповідним інструментом для обрізки. Згладьте нерівні виступи без розрізання візерунка або зменшення необхідного поперечного перерізу воріт.
Там, де невелике поглиблення поверхні або зазор можна виправити відповідно до затвердженої процедури ремонту, використовуйте сумісний ремонтний віск і відновіть профіль суглоба.
Не покривайте структурно слабке з’єднання тонким шаром воску.
| Дефект суглоба | Ймовірна причина | Рекомендоване виправлення |
| Видно розрив | Погана підгонка або недостатнє нагрівання | Переробіть з’єднання, щоб отримати повний контакт |
| Слабкий або розпущений підключення | Неадекватне зрощення або недостатня площа з’єднання | Повторне приєднання в контрольованих умовах і перевірка стабільності |
| Надмірне восковий нарощування | Перегрів або погане обрізання | Видалити надлишки воску, не пошкоджуючи з’єднання |
| Спотворений візерунок поблизу з суглоб | Надмірне тепло або механічна сила | Замініть або відремонтуйте шаблон відповідно до розмірних критеріїв |
| Дірочки або невеликий порожнини | Неповне злиття, захоплене повітря, або забруднення поверхні | Огляньте з’єднання та відремонтуйте або замініть його відповідно |
З’єднання, яке виглядає гладким, не обов’язково є міцним. Для критичних або важких візерунків, використовуйте затверджену перевірку механічної стабільності або перевірену процедуру складання, а не покладайтеся виключно на зовнішній вигляд.
Крок 4: Розташуйте візерунки з достатнім інтервалом
Відстань між візерунками визначає, чи зможе керамічний шлам досягти всіх необхідних поверхонь і чи зможе вогнетривка штукатурка утворити суцільну оболонку навколо дерева.
У посібнику з процесу, що надається, вказано мінімальний відстань 10 мм між сусідніми восковими малюнками.
Вважайте це початковою вимогою для описаного процесу, не є універсальним правилом для всіх геометрій лиття по моделлю.
Необхідний зазор повинен бути перевірений за формою малюнка, оболонкобудівні матеріали, Суспільна в'язкість, розмір частинок штукатурки, і здатність вузла дренажувати та висихати.
Недостатня відстань може призвести до:
- Неповне покриття суспензією між сусідніми моделями.
- Затримане повітря або погано зволожені ділянки.
- Нерівномірний розподіл вогнетривкої штукатурки.
- Локальна варіація товщини оболонки.
- Важке видалення воску і неадекватне очищення шкаралупи.
- Розтріскування оболонки або місцеве руйнування під час депарафінізації та випалу.
Відстань слід перевіряти в найближчих точках між візерунками, не просто між їхніми центральними лініями чи з’єднаннями воріт.
Складні виливки з ребрами, глибокі заглиблення, або для виступаючих елементів може знадобитися більше вільного простору, ніж для простих форм.
В той же час, надмірна відстань може збільшити розмір оболонки, витрата кераміки, і кількість місця, необхідного для обладнання для занурення та сушіння.
Відповідне розташування – це таке, яке забезпечує надійне покриття оболонки, одночасно задовольняючи затверджені вимоги до виробництва та литників.
Крок 5: Підтримуйте збалансовану та послідовну геометрію дерева
Розташуйте візерунки симетрично там, де це дозволяє конструкція лиття. Розподіліть вагу навколо центрального литника, підтримувати послідовний інтервал між ярусами, і уникайте непотрібних концентрацій важких компонентів з одного боку.
Незбалансоване дерево важко транспортувати та пікірувати. Він може нахилятися під час будівництва оболонки або створювати нерівномірні механічні навантаження на з’єднання та кріплення.
У міру висихання керамічної оболонки, рух або викривлення можуть вплинути на товщину оболонки та консистенцію розмірів.
Для дерев, що містять виливки різного розміру або ваги, дотримуйтеся затвердженого плану, а не нав’язуйте ідеально симетричне розташування.
Функціональні вимоги, включно зі стробуванням, годування, оболонкове покриття, і доступ для огляду — надайте перевагу над візуальною симетрією.
Крок 6: Перевірте орієнтацію воріт і макет воріт
Орієнтація воріт повинна відповідати затвердженому проекту воріт. Процедура джерела рекомендує нахил вниз приблизно 30°–45° між шибером і головним бігуном для звичайних відливок..
Цей діапазон може бути корисним початковим посиланням, але це не є абсолютною вимогою для кожного кастингу.
Кут воріт і поперечний переріз повинні бути встановлені відповідно до сплаву, геометрія компонентів, поведінка наповнення, і вимоги до затвердіння.
Для тонкостінних або невеликих складних виливків, може знадобитися зменшити кут. Більші або важчі виливки можуть вимагати іншого розташування, залежно від конструкції воріт.
Добре спроектована система воріт і направляючих повинна:
- Доставте розплавлений метал до порожнини без непотрібних обмежень потоку.
- Зведіть до мінімуму турбулентність і зменшіть ризик захоплення повітря або оксидної плівки.
- Забезпечте достатню подачу металу під час наповнення та затвердіння.
- Уникайте створення несприятливих гарячих точок або ізольованих регіонів, які важко прогодувати.
- Дайте воску стекти під час депарафінізації, не утворюючи кишень.
Остаточний макет має ґрунтуватися на перевіреному проекті литникового заводу, інженерні розрахунки, моделювання, де це доречно, і результати виробництва.
Крок 7: Перегляньте вимоги до потоку металу та подачі
Воскове дерево має точно відтворювати заплановану систему ліберування та живлення.
Таким чином, монтаж шаблону слід перевірити на відповідність очікуваній послідовності заповнення та характеру затвердіння.
Загалом, конструкція литника повинна допомогти уникнути передчасного замерзання на критичних шляхах потоку та підтримувати живлення областей, які потребують додаткового рідкого металу під час затвердіння.
Товсті секції та термічні гарячі точки заслуговують на особливу увагу, оскільки вони можуть бути сприйнятливими до усадочної пористості, якщо живлення є неадекватним.
Однак, недостатньо припустити, що конкретне розташування дерева автоматично спричинить спрямоване твердіння.
Результат залежить від сплаву, товщина перетину, температура оболонки, Температура, розміри литника, та інші змінні процесу.
Центральний литник і система напрямних також повинні залишатися відкритими та відповідного розміру. Погані суглоби, надмірне накопичення воску, або неправильно розташовані затвори можуть змінити призначений шлях потоку.
Перед звільненням дерева, переконайтеся, що зібраний макет відповідає затвердженому кресленню та що жодне з’єднання не було випадково заблоковано або зменшено під час обрізання.
4. Перевірка якості складання воскового дерева
Кожне завершене воскове дерево має пройти перевірку перед тим, як воно буде переміщено до виробництва керамічної оболонки.
Перевірка – це не просто остаточна візуальна перевірка; це перевірка того, що збірка відповідає затвердженому проекту процесу.
Візуальний та поверхневий огляд
Огляньте все дерево на предмет:
- Тріщини, воєн, відсутні функції, та пошкоджені візерунки.
- Розхитані або не повністю зрощені суглоби.
- Прогалини, точкові отвори, і надмірне накопичення воску.
- Пил, нафта, уламки воску, та інші забруднення.
- Нерівномірний інтервал між візерунками та непослідовна орієнтація воріт.
- Пошкодження, спричинені під час збирання або обрізки.
Використовуйте достатнє освітлення та перевіряйте області між візерунками, навколо воріт, і біля центрального литника. Ці місця особливо схильні до дефектів монтажу.
Структурна стабільність і вирівнювання
Обережно перевірте дерево на наявність пухких візерунків і нестабільних з’єднань. Уникайте надмірного тряски або зусиль, які можуть пошкодити прийнятні з’єднання.
Перевірте наступне:
| КПП | Розгляд прийняття |
| Літник вирівнювання | У межах затверджених вимог прямолінійності та вертикальності |
| Візерунок орієнтація | Відповідає складальному кресленню або специфікації процесу |
| Спільне міцність | Ніякої розкутості, поділ, або видиме неповне зчеплення |
| дерево баланс | Стабільний під час нормального транспортування та операцій побудови оболонки |
| Візерунок інтервал | Відповідає затвердженому мінімальному кліренсу, в тому числі 10 посилання мм, де це можливо |
| Ворота кут | Відповідає зазначеній конструкції воріт |
| Візерунок розраховувати | Правильна кількість частин на дерево, без відсутніх або додаткових компонентів |
Де дерево велике або містить важкі візерунки, використовуйте відповідні опорні пристосування та методи транспортування.
Дерево не можна приймати лише тому, що воно стоїть вертикально на лавці; він також повинен витримувати звичайні операції перенесення та занурення без неприйнятного руху.
Перевірка відповідності процесу та відстеження
Перед звільненням, переконайтеся, що дерево відповідає правильному номеру деталі, перегляд, траса сплаву, і виробнича партія.
За потреби запишіть відповідні параметри складання, включаючи кількість візерунків, конфігурація дерева, оператора або робочої камери, результат перевірки, та будь-які затверджені відхилення.
Для повторного виробництва, стандартизовані робочі інструкції та довідкові прилади допомагають зменшити варіації між операторами.
Вони також спрощують дослідження дефектів, коли конкретна конфігурація дерева створює невідповідну якість оболонки або результати лиття.
5. Зберігання та транспортування зібраних воскових дерев
Воскове дерево, яке пройшло перевірку, все ще може стати невідповідним, якщо воно зберігається або транспортується неправильно.
Віск чутливий до температурних і механічних навантажень, і навіть незначна деформація може вплинути на розміри лиття або посадку керамічної оболонки.
Рекомендовані умови зберігання
Технологія виробництва, що надається, рекомендує зберігати зібрані воскові дерева не довше ніж 48 години до наступної операції.
Це слід розглядати як контрольну мету для конкретної рослини, а не як універсальне обмеження терміну придатності.
Прийнятний час витримки залежить від складу воску, геометрія візерунка, екологічні умови, і вимоги до розмірів виливка.
Рекомендовані практики включають:
- Розмістіть готові дерева на чистому місці, рівні стелажі або спеціальні транспортні пристосування.
- Зберігайте дерева в одному шарі, якщо перевірена система підтримки не дозволяє інше розташування.
- Уникайте тиску при укладанні або контакту між сусідніми малюнками.
- Підтримуйте стабільну температуру і вологість у встановлених рослиною межах.
- Бережіть дерева від прямих сонячних променів, обігрівачі, та інші локальні джерела тепла.
- Тримайте місце для зберігання чистим і вільним від пилу, нафта, та зараження повітрям.
- Чітко визначте кожне дерево, щоб запобігти плутанині між номерами деталей або партіями.
Уникайте припущення, що воскове дерево залишається стабільним у розмірах просто тому, що не відбулося видимої деформації.
Для критичних компонентів, встановити визначений максимальний час витримки та перевірити дерево перед виготовленням оболонки, якщо період зберігання подовжується або умови навколишнього середовища відхиляються від вимог процесу.
Правильна обробка та транспортування
Обережно пересувайте воскові дерева та підтримуйте їх за центральний литник, база, або призначене пристосування. Не піднімайте дерево, схопивши окремий восковий малюнок, ворота, або тонкостінна функція.
Транспортні засоби повинні бути чистими, стабільний, без гострих країв або виступів, які можуть подряпати або пошкодити віск.
Для важких або складних дерев, використовуйте спеціальні опори, які розподіляють навантаження без надмірного навантаження на окремі суглоби. Зберігайте рух плавним і уникайте раптових ударів, скручування, або непотрібної вібрації.
Після транспортування, огляньте дерево на наявність незакріплених з’єднань, пошкоджені візерунки, і будь-яка зміна у вирівнюванні перед тим, як випустити його в оболонку.
6. Як покращити консистенцію складання воскового дерева на виробництві
Для виробників, які виготовляють багаторазове лиття по моделлю, якість залежить від перетворення індивідуальних навичок оператора в стабільну, задокументований процес.
Стандартизуйте монтажне обладнання та робочі інструкції
Спеціальні монтажні пристосування можуть контролювати вирівнювання литників, положення візерунка, відстань між ярусами, та орієнтація воріт.
Вони особливо корисні для складних дерев або великих обсягів замовлень, де важлива повторюваність.
Робочі інструкції повинні визначати:
- Затверджені макети дерев і кількість шаблонів.
- Критичні місця з’єднання та методи з’єднання.
- Необхідний інтервал між шаблонами та орієнтація воріт.
- Критерії перевірки стиків, вирівнювання, і стан поверхні.
- Обробка, зберігання, і вимоги до випуску.
Мета полягає в тому, щоб зменшити непотрібні варіації, не заважаючи операторам виявляти справжні дефекти або посилювати незвичні умови.
Керуйте умовами приєднання
Запишіть і перевірте важливі параметри з’єднання для кожної воскової системи.
Залежно від способу, вони можуть включати температуру інструменту, час контакту, стан воску, геометрія суглоба, і час охолодження або стабілізації.
Якщо дефект неодноразово з'являється в одному місці суглоба, перевірити кріплення та конструкцію з’єднання, а також техніку оператора.
Проблема може бути викликана поганим доступом, недостатня площа контакту, або геометрія з’єднання, яку важко зібрати послідовно.
Відстежуйте дефекти та зв’язуйте їх із подальшими результатами
Корисна програма покращення не лише записує, чи пройшло воскове дерево перевірку.
Він також відстежує взаємозв’язок між умовами складання та наступними дефектами оболонки або лиття.
Наприклад:
- Повторювані дефекти оболонки навколо конкретного з’єднання можуть вказувати на погану обробку з’єднання.
- Пошкодження оболонки поблизу близько розташованих візерунків може вказувати на недостатній зазор або дренаж.
- Варіація розмірів, зосереджена в одній позиції дерева, може вказувати на деформацію візерунка або непослідовне вирівнювання.
- Повторне пошкодження може вказувати на перевантажене дерево або неадекватні опорні пристрої.
Перегляд цих зразків допомагає ливарному цеху відрізнити проблеми, пов’язані зі складанням, від дефектів, спричинених керамічними матеріалами оболонки, депарафінізація, стрільба, або заливка металу.
7. Поширені запитання про складання воскового дерева
Яка мінімальна відстань між восковими візерунками?
Процедура виробництва, описана в цьому посібнику, визначає мінімальний інтервал 10 мм між сусідніми восковими малюнками.
Це корисна початкова довідка, але фактичний зазор повинен бути підтверджений геометрією деталі, керамічний шлам, розмір ліпнини, вимоги до дренажу, і процес побудови оболонки.
Складні візерунки можуть потребувати більшого інтервалу для забезпечення повного покриття покриття.
Який рекомендований кут між воротами та головним литником?
Еталонна процедура рекомендує приблизно 30°–45° нахилу вниз для звичайних відливок.
Відповідний кут залежить від затвердженої конструкції воріт, геометрія лиття, сплав, поведінка наповнення, і вимоги до годівлі.
Діапазон не повинен замінювати інженерну валідацію для конкретного компонента.
Скільки може зберігатися зібране воскове дерево?
Еталонна процедура виробництва встановлює максимальний термін зберігання 48 годинник. Це має бути підтверджено для фактичної воскової системи та заводського середовища.
Стабільна температура, належна підтримка, чисте зберігання, і захист від механічних пошкоджень необхідні протягом усього періоду зберігання.
Чому з’єднання воскових дерев спричиняють дефекти керамічної оболонки?
Неповне злиття, прогалини, точкові отвори, або надмірне накопичення воску може змінити локальну геометрію поверхні та перешкодити стабільному покриттю суспензії.
Гній може потрапити у відкриті щілини, в той час як неправильні шви можуть впливати на дренаж і локальну товщину оболонки. Ці умови можуть збільшити ризик дефектів шкаралупи під час сушіння, депарафінізація, або стрільба.
Чи можна додати більше відливок до кожного воскового дерева, щоб зменшити витрати?
Лише якщо дерево залишається механічно стабільним і схвалена конструкція литника може забезпечити необхідну ефективність наповнення та подачі.
Додавання шаблонів без перевірки інтервалів, деревна маса, оболонкове покриття, і литникова здатність може збільшити брухт і знизити загальний вихід литва.
Найкраща конфігурація – це та, яка мінімізує загальні витрати на виробництво при незмінному дотриманні вимог якості.
8. Висновок
Складання воскового дерева — це набагато більше, ніж з’єднання окремих воскових шаблонів із центральним литником.
Він визначає геометрію кластера візерунка, якість з'єднань, доступність поверхонь під час будівництва оболонки, і схему ліберної системи.
Надійний процес починається з добротних воскових візерунків і стрейта, стійкий литник.
Він продовжується контрольованим восковим зварюванням, гладкі та надійні з’єднання, достатній інтервал візерунка, збалансована геометрія дерева, і ліберний механізм, який відповідає затвердженій конструкції наповнення та годування.
Остаточна перевірка, дбайливе поводження, і контрольоване зберігання збереже якість, досягнуту під час складання.
З точки зору інженера-ливарника, найефективнішою стратегією є запобігання дефектам на стадії парафінування, а не намагання виправити їх після виготовлення корпусу або заливки.
Стандартизовані світильники, навчені оператори, послідовна перевірка, і відстежуваний контроль процесу допомагає зменшити кількість дефектів, яких можна уникнути, покращити продуктивність лиття, і підтримувати стабільну якість продукції.
Для виробників лиття по моделлю, добре зібране воскове дерево є відправною точкою для міцної керамічної оболонки та більш надійного остаточного лиття.

