
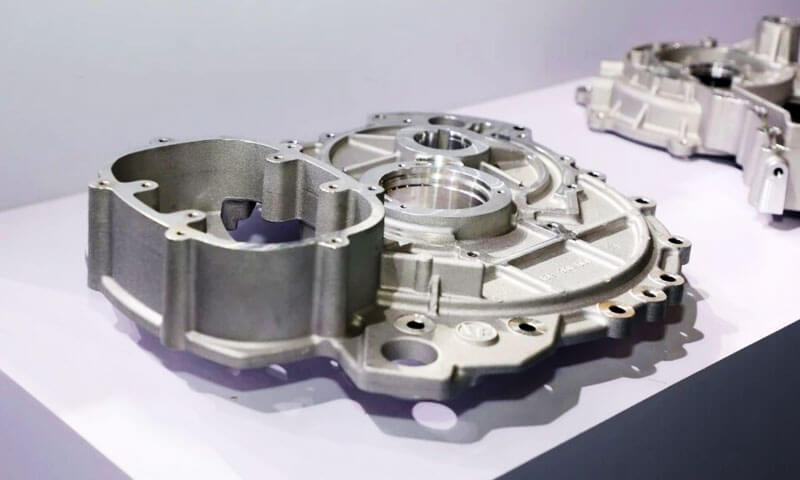
Після більш ніж 20 років у поверхневій обробці — обкат Анодування лінії, усунення несправностей деталей, що вийшли з ладу, і сперечатися з інженерами-конструкторами, які наполягають, що «це просто алюміній, він повинен анодуватися, як 6061» — я можу сказати вам, що найчастіше чую таке запитання: «Чи можете ви анодувати литий під тиском алюміній?»
Коротка відповідь: так. Чесна відповідь: не з вашим стандартним процесом анодування, і не без розуміння, чому лиття під тиском поводиться так інакше, як ковані екструзії.
Я бачив, як багато магазинів намагаються запустити литі деталі ADC12 через звичайну лінію анодування, вийти з плямами, сірий, нерівні частини, вкриті сажкою, і заявляють, що «литий алюміній не можна анодувати».
Це неправильно. Його можна анодувати, але для цього потрібен спеціальний процес попередньої обробки, реалістичні очікування щодо якості поверхні, і чітке розуміння того, де знаходяться межі процесу.
Цей посібник написаний з підлоги лінії анодування.
Це точно пояснює, чому литий алюміній стійкий до стандартного анодування, яке відношення до цього має кремній, які зміни перед лікуванням потрібні, які проблеми залишаються навіть після знекремніювання, і які альтернативні процеси обробки розглянути, коли анодування не є правильним вибором.
1. Пряма відповідь: Так, але не зі стандартним процесом
Дозвольте мені спочатку зробити вам висновок, перш ніж ми заглибимося в хімію:
- Литий під тиском алюміній можна анодувати.
- Стандартний процес анодування дає дуже погані результати на ADC12.
- Спеціальний десиліконізатор (де-запалення) етап попередньої обробки є обов'язковим.
- Навіть з ідеальним знекремнінням, залишаються проблеми з пористістю та поглинанням кольору.
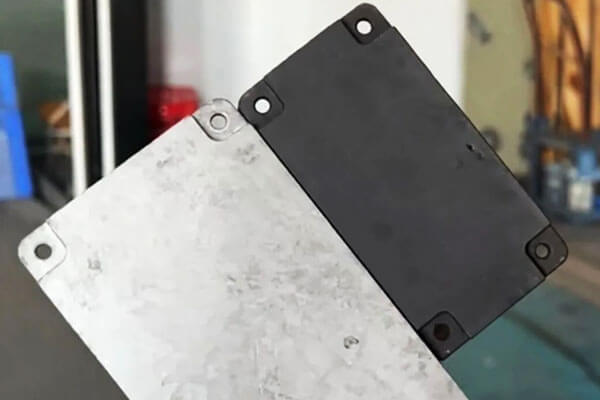
У власному магазині, ми провели контрольований тест: дві литі деталі ADC12, відсутність спеціальної попередньої обробки, проходити через нашу стандартну лінію анодування. Одне було зрозумілим (природний) анодований, один був чорний.
Результат був передбачуваний: нерівний, плямистий колір, плямисті плями, і шар сірої сажі на поверхні, яка стирається з ваших пальців.
Це не дефект нашої лінії. Це очікуваний результат, коли ви анодуєте литий під тиском сплав із високим вмістом кремнію так, як ви б анодували 6061 екструзії.
2. Чому литий алюміній важко анодувати?
Труднощі пов’язані насамперед з трьома факторами: високий вміст кремнію, пористість лиття, та обмеження традиційної попередньої обробки.
Високий вміст кремнію заважає анодування
Багато сплавів для лиття під тиском містять значну кількість кремнію для покращення плинності, зменшити усадку при затвердінні, і підтримують виробництво тонкостінних, складні компоненти.
ADC12 є типовим сплавом Al-Si-Cu для лиття під тиском.
Однак, кремній поводиться інакше, ніж алюміній під час хімічної попередньої обробки та анодування.
У звичайному процесі лужного травлення, алюміній легко розчиняється, тоді як багаті кремнієм фази можуть залишатися на поверхні.
Залежно від складу сплаву та умов процесу, ці залишки можуть утворювати шар сірої або темної сажки.
Якщо подальший процес демутації є неадекватним, залишковий насичений кремнієм матеріал та інші залишки легуючих елементів можуть перешкоджати рівномірному утворенню та зовнішньому вигляду оксидної плівки.
Це пояснює дефекти, які спостерігаються під час випробування ADC12:
- Крапчастий вигляд: Різні ділянки виливка по-різному реагують на попередню обробку та анодування.
- Нерівномірний колір: Зміни мікроструктури поверхні та оксидного шару спричиняють непостійне поглинання світла та поглинання барвника.
- Сіра сажка: Залишки поверхневих відкладень залишаються після неналежного очищення або видалення бруду.
- Бідне чорне забарвлення: Оксидний шар і стан поверхні можуть не підтримувати рівномірне поглинання барвника.
Ключовим моментом є те, що проблема полягає не просто в наявності кремнію в об’ємному сплаві. Це взаємодія між мікроструктурою сплаву, підготовка поверхні, і утворення анодної плівки.
Пористість лиття створює додаткові дефекти
Литий під тиском алюміній може містити газову пористість, порожнини усадки, та інші підповерхневі розриви.
Їх розподіл залежить від конструкції матриці, температура металу, параметри впорскування, вентиляція, і умови затвердіння.
Ці дефекти стають особливо неприємними під час анодування, оскільки стадії попередньої обробки та фарбування піддають виливку впливу водних хімічних розчинів.
Пористість може сприяти:
- Локалізована зміна кольору та темні плями.
- Нерівномірне вбирання барвника.
- Утримання кислоти та подальше фарбування.
- Точкові отвори на поверхні та непостійний зовнішній вигляд.
- Знижений захист від корозії, якщо покриття несуцільне або нижнє лиття має дефекти.
Не вся пористість видно на литій поверхні. Деякі дефекти стають помітними лише після механічної обробки, травлення, або анодування.
З виробничої точки зору, це означає, що обробка поверхні не може компенсувати принципово низьку якість лиття.
Якщо компонент потребує рівномірного чорного анодованого покриття, Контроль пористості повинен починатися під час розробки відливки, а не після того, як деталь досягне кінцевої лінії.
3. Чому демутація не вирішує всі проблеми анодування
Видалення насичених кремнієм поверхневих залишків є важливим удосконаленням, але можуть залишитися три основні проблеми.
| Дефект | Основна причина | Потенційні заходи контролю |
| Сіра сажка або порошкоподібний наліт | Недостатнє видалення насичених кремнієм залишків та інших відкладень легуючих елементів | Оптимізація спеціального сплаву для видалення бруду та промивання |
| Нерівномірний або плямистий колір | Варіації мікроструктури сплаву, утворення оксиду, стан поверхні, або поглинання барвника | Покращте консистенцію попередньої обробки та перевірте процес фарбування |
| Білі плями або локалізоване порушення фарбування | Пористість, хімічне утримання, локальні дефекти поверхні, або непостійне утворення оксиду | Поліпшити якість лиття, водовідведення, полоскання, і управління процесом |
| Точкові отвори та поверхневі ями | Газова пористість, дефекти усадки, включення, або надмірне травлення | Покращуйте параметри лиття та контролюйте ступінь попередньої обробки |
| Непостійна товщина плівки | Варіації геометрії, електричний контакт, розподіл струму, або локальна реакція сплаву | Оптимізуйте кріплення, електричний контакт, і параметри анодування |
Пористість і утримання кислоти
Лиття з відкритими порами може затримувати розчини для попередньої обробки або фарбувальні розчини. Якщо ці хімічні речовини не видалені належним чином, вони можуть продовжувати реагувати локально та спричиняти фарбування, білі плями, або інші дефекти.
Рішення полягає не просто в подовженні часу очищення. Надмірний хімічний вплив може ще більше вразити поверхню без усунення пористості, що лежить в її основі.
Де суворі вимоги до зовнішнього вигляду, щільність лиття, цілісність поверхні, проектування дренажу, і ефективність полоскання необхідно оцінювати разом.
Однорідність кольору
Чорне анодування часто є більш вимогливим, ніж натуральне або слабке покриття, оскільки навіть невеликі зміни стану поверхні можуть бути візуально очевидними.
Кінцевий вигляд залежить від сплаву, мікроструктура лиття, попередня обробка, характеристики оксидної плівки, хімія барвників, і процес ущільнення.
Два компоненти, виготовлені з одного номінального сплаву, можуть не дати ідентичних результатів, якщо умови їх лиття або історія поверхні відрізняються.
З цієї причини, кваліфікаційні випробування повинні використовувати репрезентативні виробничі виливки, а не лише поліровані лабораторні купони.
Зовнішній вигляд поверхні проти функціональних характеристик
Анодований компонент може виглядати прийнятно, але не відповідати критеріям необхідної товщини плівки або стійкості до корозії.
Навпаки, візуально недосконале покриття може відповідати певним функціональним вимогам, в залежності від специфікації.
Тому слід розрізняти критерії прийнятності:
- Косметичні вимоги, включаючи колір, глянець, і видимі дефекти.
- Функціональні вимоги, включаючи товщину плівки, Корозійна стійкість, Опір зносу, і продуктивність ущільнення.
Ці вимоги повинні бути узгоджені до початку виробництва.
4. Перевірка реальності анодування ADC12
Дозвольте мені прямо сказати, чого ви можете і чого не можете очікувати.
| Аспект | Кований алюміній (6061/6063) | Литий під тиском ADC12 (Стандартний процес) | Литий під тиском ADC12 (З десиліконізацією) |
| Однорідність плівки | Відмінний | Бідний — плямистий, переривчастий | Добре — але не дорівнює кованому |
| Зовнішній вигляд поверхні | Прозорий металік, гладкий | Сіра сажа, плямистий | Покращена, але мікропористість помітна з близької відстані |
| Консистенція кольору | Відмінно — рівномірність від партії до партії | Дуже погано — нерівномірне поглинання барвника | Помірний — темні кольори все ще відрізняються |
| Смут / сірий осад | Жодного | Важкий — стирається на руках | Мінімальний — видаляється HF desmut |
| Захист від корозії | Добрий | Змінна — плівка розривна | Добрий, але пори залишаються слабкими місцями |
| Типова врожайність (хороші частини) | 95%+ | 30–50% | 70–85% |
Що це означає на практиці
Якщо ви анодуєте ADC12 без знекремніювання, очікуйте, що приблизно половина ваших деталей буде косметичним браком.
З належним етапом знекремніювання, врожайність значно покращується, але ви ніколи не зрівняєтеся з чистим, бездоганна поверхня кованого 6063 екструзія.
Будь-хто, хто обіцяє «екструзійну якість» анодування лиття під тиском, або бреше, або використовує спеціальний сплав з низьким вмістом кремнію.
5. Альтернативні та конкуруючі процеси обробки
Тому що литий алюміній з високим вмістом кремнію важко постійно анодувати, альтернативну обробку поверхні необхідно розглянути, якщо звичайне анодування не може задовольнити необхідний зовнішній вигляд, Корозійна стійкість, або собівартість продукції.
| Поверхня Закінчення Обробка | Зовнішність | Корозія опір | Носити опір | Відносна Вартість | Типовий Заявки |
| звичайний Анодування | Рівномірне декоративне покриття на відповідних сплавах; часто невідповідний для лиття під тиском з високим вмістом кремнію | Добре, коли анодна плівка правильно сформована та запечатана | Добрий, залежно від товщини та типу плівки | Середній | Ковані алюмінієві компоненти та сумісні виливки під тиском, які вимагають анодної плівки |
| Анодування з Демутація | Покращена однорідність, хоча зміна кольору, пов'язана з кремнієм, може залишитися | Добре, якщо попередня обробка та анодна плівка належним чином контролюються | Добрий, в залежності від характеристик покриття | Середній–Високий | Функціональні литі під тиском деталі, які потребують анодування з помірними косметичними вимогами |
| Мікро-дуга Окислення (Мао) | Керамічна поверхня; колір і текстура залежать від сплаву та процесу | Добре до відмінно, залежно від структури покриття та герметизації | Відмінно підходить для відповідних зносостійких покриттів | Високий | Компоненти, що потребують високої твердості поверхні, Опір зносу, та електроізоляція |
Хімічні конверсійні покриття |
Тонкий, зазвичай матове або злегка кольорове покриття | Від середнього до хорошого, в залежності від системи перетворення | Обмежений | Низький | Компоненти, які потребують основного захисту від корозії або попередньої обробки для фарбування |
| Електростатичний порошок Покриття | Рівномірний колір із широким діапазоном рівнів блиску та текстур | Від хорошого до відмінного з відповідною попередньою обробкою та товщиною покриття | Добрий, залежно від складу порошку та затвердіння | Низькосмуговий | Корпуси, дужки, Автомобільні компоненти, і промислові корпуси, що вимагають міцного декоративного захисту |
| Фарба для випічки (Запечене рідке покриття) | Гладке декоративне покриття з контрольованим кольором і блиском | Добре, коли покриття правильно нанесено і затверділо | Від середнього до хорошого, залежно від хімічного складу фарби та товщини плівки | Середній | Литі корпуси, споживчі товари, Автомобільні деталі, і компоненти, що вимагають вишуканого зовнішнього вигляду поверхні |
Як вибрати правильний процес
- Виберіть анодування з десиліконізацією коли для компонента потрібен анодний оксидний шар, а його функціональні характеристики важливіші за ідеально рівномірне декоративне покриття.
- Виберіть мікродугове оксидування (Мао) коли в пріоритеті зносостійкість і твердість поверхні.
Його придатність для сплавів з високим вмістом кремнію та необхідну корозійну ефективність слід перевірити шляхом тестування. - Виберіть порошкове фарбування коли постійний колір і покриття поверхні важливіші, ніж збереження металевого вигляду анодованого алюмінію.
Він може приховати незначні зміни поверхні, але він не може надійно усунути вплив сильної пористості або дегазації. - Виберіть хімічне конверсійне покриття або мокре фарбування коли декоративна анодна плівка непотрібна, а основними вимогами є захист від корозії, адгезія фарби, або гнучкі варіанти кольорів.
Найкращий процес залежить від середовища обслуговування компонента, вимоги до зовнішнього вигляду, і характеристики продуктивності.
Для деталей ADC12, які потребують рівномірного чорного покриття, порошкове покриття може бути більш практичним, ніж звичайне анодування.
6. Вибір правильного литого сплаву для анодування
Не всі литі під тиском алюмінієві сплави дають однакові результати анодування. Вміст кремнію, рівні домішок, мікроструктура, і якість лиття впливають на утворення оксидної плівки та зовнішній вигляд поверхні.
У наступній таблиці наведено попереднє порівняння алюмінієвих сплавів, які зазвичай обговорюються.
Діапазон складу є орієнтовним і повинен бути перевірений відповідно до застосовного стандарту на матеріал і сертифіката постачальника.
| Сплав | Типовий вміст кремнію | Складність анодування | Ключові міркування |
| ADC12 (A383) | 9.6–12,0% | Високий | Широко використовується для лиття під тиском; високий вміст кремнію може спричинити нерівномірне анодування та забруднення поверхні |
| YL102 (AlSi12) | 10.5–13,5% | Високий | Результати анодування залежать від рівня домішок, специфікація сплаву, і якість лиття |
AlSi9Mg (A360) |
Приблизно 9,0–10,0% | Помірний до високого | Може запропонувати покращений потенціал анодування за відповідного складу та умов процесу |
| A413 / AlSi12(b) | Приблизно 11,0–13,0% | Високий | Високий вміст кремнію підтримує текучість лиття, але ускладнює рівномірне декоративне анодування |
| Ковані 6063 (посилання) | Приблизно 0,2–0,6% | Низький | Загальний стандарт рівномірного декоративного анодування |
Примітка: Позначення сплаву та обмеження щодо складу залежать від стандарту та ринку.
YL102, A360, та інші номінально подібні сплави не слід розглядати як взаємозамінні без перевірки їх хімічного складу та механічних вимог.
Практичні рекомендації
Якщо анодування є обов’язковою вимогою до дизайну, а кований алюміній – не варіант, перед початком виробництва оцініть AlSi9Mg або відповідний сплав для лиття під тиском із низьким вмістом домішок.
Ці матеріали можуть забезпечувати кращу консистенцію поверхні за відповідних умов, але вони не обов'язково досягнуть такого ж зовнішнього вигляду, як анодовані 6063.
Для будь-якого потенційного сплаву, підтвердити вміст кремнію та заліза, якість лиття, необхідні механічні властивості, і сумісність із запропонованим процесом попередньої обробки.
Пробне анодування повинно бути виконано на репрезентативних деталях для перевірки однорідності кольору, якість фільму, та корозійні показники.
Зрештою, вибір сплаву та розробку обробки поверхні слід розглядати разом.
Вибір потенційно більш анодованого сплаву може покращити результат, але жодне позначення сплаву не гарантує бездоганного анодованого покриття.
7. Висновок
Чи можна анодувати литий під тиском алюміній? Так, але сплави з високим вмістом кремнію, такі як ADC12, потребують особливої уваги.
Звичайне анодування без спеціальної попередньої обробки сплаву може призвести до плямистого кольору, погана однорідність плівки, і сіра сажка.
Відповідний процес видалення шламу — іноді з використанням розчину, що містить HF, у контрольованих промислових умовах — може суттєво покращити поверхню шляхом видалення багатих кремнієм залишків.
Однак, демутація не усуває пористість лиття, гарантують рівномірне вбирання барвника, або виправити дефекти, викликані непослідовним затвердінням і підготовкою поверхні.
Ці питання потребують узгодженого контролю вибору сплаву, якість лиття, попередня обробка, Анодування, і фарбування.
Практичне правило просте: анодувати литий під тиском алюміній неможливо, але він не повинен бути анодованим, як якщо б це був звичайний кований алюмінієвий сплав.
Коли необхідна рівномірна декоративна обробка, оцінити весь процес, використовуючи репрезентативні частини виробництва, і порівняти анодування з альтернативами, такими як порошкове покриття або мікродугове окислення, перш ніж приступати до масового виробництва.
Поширені запитання
Чому анодування під тиском виходить сірим і з плямами?
Високий вміст кремнію (9–12% в ADC12) залишає елементарний кремній на поверхні після травлення.
Цей кремнієвий наліт руйнує оксидну плівку та створює сірий колір, нерівний зовнішній вигляд. Десиліконізація видаляє цей шар.
Яка найкраща альтернатива анодування для литого алюмінію??
Найпопулярнішим варіантом є порошкове фарбування — воно покриває пористість, забезпечує відмінну стійкість кольору, і забезпечує хороший захист від корозії.
Для зносостійкості, мікродугове оксидування (Мао) добре працює на лиття під тиском з високим вмістом кремнію.
Чи зробить знекремніювання мої відлиті під тиском деталі схожими 6063 анодований?
Ні. Десиліконізація виправляє сажу та розриви, але лита під тиском пористість все ще викликає видимі недоліки та плями барвника.
Результат хороший для функціональних частин, але не еквівалентно кованого анодованого алюмінію.
Чи потрібна вакуумна просочення для анодованих литих деталей?
Для косметичних або герметичних застосувань, де виділення кислоти може спричинити плями, так.
Вакуумне просочення ущільнює підповерхневу пористість перед анодуванням, запобігання вимиванню кислоти після обробки.

