
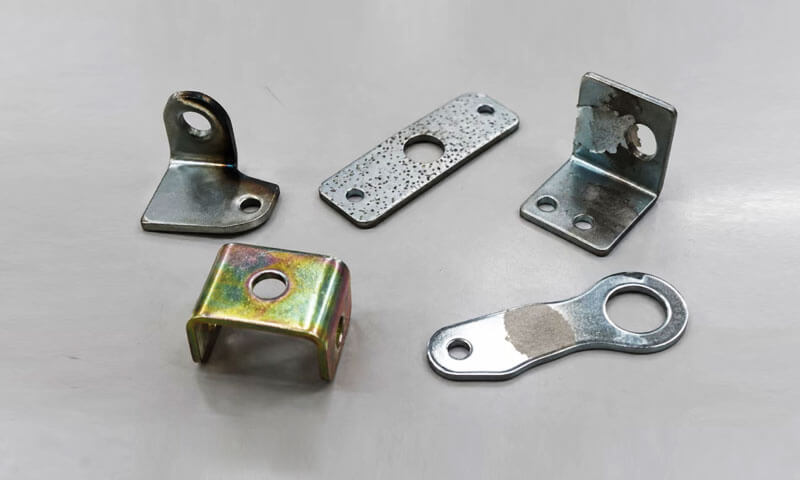
Після багатьох років на електричний лінія, Я навчився однієї речі: дефект покриття рідко є проблемою одного параметра.
Пілінг — це не просто «погана адгезія». Піттинг – це не просто «брудна ванна». Горіння – це не просто «занадто сильний струм». Колірні варіації — це не просто «погана пасивація».
Кожен дефект є видимим кінцем технологічного ланцюжка. Якщо ви переслідуєте дефект, не відстежуючи ланцюг, ви виправите це протягом тижня і побачите це знову наступного місяця.
Тому найважливішим питанням при усуненні несправності покриття є не «Що за дефект??"але"Де в процесі обірвався ланцюжок? »
Ця стаття охоплює п’ять дефектів, які я бачу найчастіше: пілінг, піттінг, горіння, оголені плями, і колірні варіації.
Для кожного, Опишу зовнішній вигляд, першопричини, послідовність усунення несправностей, і виправлення. Я також поясню, чому той самий дефект постійно повертається — і як його зупинити.
1. Пілінг
Відшарування відбувається, коли нанесене металеве покриття не в змозі належним чином зв’язатися з підкладкою або нижнім шаром покриття.
Типові ознаки включають локалізовані пухирі, підняті краї, лущення, або великі ділянки покриття, що відшарувалися після згинання, вплив, або поводження.
У виробництві, відшарування часто є проблемою попередньої обробки, а не проблемою часу нанесення. Якщо масло, оксид, іржа, або інші забруднення залишаються на поверхні, наплавлений метал не може утворити надійний зв’язок.
Спочатку покриття може виглядати прийнятним, але пізніше відокремитися під час обробки, складання, термічний вплив, або послуга.

Поширені причини гальванічного відшарування
| Першопричина | Механізм | Типові ознаки |
| Неповний знежирення | Олія та жир запобігають тісному контакту між основою та наплавленим металом | Локалізований пілінг, часто на забруднених територіях |
| Неадекватний кислот марита або активація | Оксиди, іржа, або накип залишаються на поверхні | Погана адгезія на уражених ділянках |
| Перехресне зараження протягом полоскання | Залишки хімічних речовин або забруднювачів переносяться між технологічними резервуарами | Нерегулярні порушення зчеплення |
| Надмірне затримка після активація | Активована поверхня знову окислюється або забруднюється перед покриттям | Лущення, незважаючи на вочевидь прийнятне очищення |
| Окислений або непридатний підкладка | Основний матеріал має нестабільний стан поверхні або несумісний з процесом | Повторні порушення адгезії окремих матеріалів або партій |
| Бідний прошарок адгезія | Інтерфейс між послідовними нанесеними шарами слабкий | Розділення між шарами покриття, а не на підкладці |
Як усунути несправність лущення
Крок 1: Перевірити ефективність знежирення.
Перевірте концентрацію очищувача, температура, час лікування, і рівень забруднення.
Тест на водорозривність може допомогти визначити залишки масла на відповідних основах, хоча це не замінює перевірений тест на чистоту.
Крок 2: Перегляньте процес маринування та активації.
Переконайтеся, що вибраний хімічний засіб видаляє відповідний оксид або накип без надмірного впливу на основний метал.
Надмірне маринування також може спричинити проблеми, включаючи огрубіння, утворення сажки, або ризики, пов’язані з воднем у чутливих матеріалах.
Крок 3: Перевірте промивання між етапами процесу.
Погане промивання може зашкодити очищувача, кислот, солі, або розчинені метали в наступні резервуари. Перевірте якість промивної води, перелив, агітація, і керування витягуванням.
Крок 4: Зменште непотрібні затримки перед покриттям.
Встановіть контрольований максимальний час перенесення між активацією та посівом. Тримайте активовані поверхні захищеними від висихання, забруднення, і окислення.
Крок 5: Визначте фактичний інтерфейс несправності.
Огляньте очищену поверхню і, де необхідно, використовуйте мікроскопію або аналіз поперечних зрізів, щоб визначити, чи відбулося поділ на межі підкладка/покриття або між шарами покриття.
Примітка інженера
Я завжди починаю з знежирення і полоскання. Дев'ять разів з десяти, лущення - проблема очищення, не проблема покриття. Якщо випробування на розрив води не проходить перед покриттям, зупинка — не кладіть деталь у ванну.
2. Піттинг
Ямчастість характеризується невеликою, кратероподібні поглиблення на покритій поверхні.
Ямки можуть нагадувати шпильки, а висока щільність дефектів може зробити покриття шорстким або пористим.
Важлива відмінність полягає в тому, що піттинг є заглибленим дефектом, не піднята частинка. Підняті вузлики або грубі відкладення можуть вказувати на забруднення частинками, дендритний ріст, або інші проблеми з осадженням.
Однак, захоплені частинки також можуть утворювати ямки, тому візуальний огляд слід поєднувати з подальшим оглядом.
Піттинг може виникнути в субстраті, під час попередньої обробки, або в самій ванні для покриття.
Іншою поширеною причиною є бульбашки газу, що прилипають до деталі, особливо коли геометрія деталі або орієнтація стійки дозволяє бульбашкам залишатися в пастці.

Основні причини гальванічного пітингу
| Спричинити | Як він виробляє ямки | Що перевірити |
| Існуючий підкладка дефекти | Пористість лиття, корозійні ями, подряпини, або вм'ятини залишаються видимими після покриття | Якість вхідної поверхні та контроль перед нанесенням покриття |
| Неадекватний очищення | Залишки масла, продукти корозії, або інші забруднення перешкоджають рівномірному осадженню | Знежирений, марита, активація, і полоскання |
| тверді частинки забруднення | Тверді частинки впроваджуються в покриття або порушують місцеве осадження | Фільтрація ванни, фільтруючі елементи, тираж, і чистота бака |
Бульбашки газу, що прилипають до поверхні |
Області, вкриті бульбашками, отримують недостатнє осадження металу | Орієнтація частини, агітація, змочування, і виділення газу |
| Неврівноважений ванна хімія | Хімія за межами робочого вікна може сприяти утворенню грубих або нерівномірних відкладень | Аналіз ванни та записи процесу |
| Надмірне місцевий поточний щільність | Нестійке осадження може сприяти шорсткості або пов'язаним з цим дефектам поверхні | Щільність струму, геометрія, та розподіл електроенергії |
Практичний метод діагностики пітингу
Досвідчений інженер з опоряджувальної обробки не відразу припускає, що кожна ямка бере свій початок у ванні для покриття.
Перший крок — встановити, чи існував дефект до нанесення покриття.
- Огляньте основу перед обробкою. Перегляньте вхідні частини та зразки попередньої обробки, щоб визначити, чи вже присутні ямки.
- Огляньте зняті частини, де це необхідно. Якщо покриття можна безпечно видалити за допомогою валідованого процесу зняття, перевірте відкриту підкладку на наявність залишків ямок.
Само зняття може впливати на субстрат або змінювати його, тому метод повинен відповідати матеріалу. - Перевірте систему фільтрації. Огляньте фільтруючі елементи, циркуляційний потік, стан насоса, резервуарні відкладення, і потенційні джерела забруднення частинками.
- Перегляньте розподіл дефектів. Визначте, чи є ямки випадковими, зосереджені в заглиблених місцях, пов'язані з певними орієнтаціями, або обмежено певними партіями.
- Оцініть випуск бульбашки. Перевірте орієнтацію стійки, частина дренажу, рух розчину, і чи можуть заглиблені елементи затримувати бульбашки повітря чи водню.
Як запобігти пітингу
- Покращити вхідний контроль матеріалів і підготовку поверхні.
- Підтримуйте фільтрацію та циркуляцію відповідно до вимог постачальника ванни.
- Видаляйте мул і накопичені відкладення за допомогою контрольованого обслуговування бака.
- Використовуйте відповідні зволожуючі засоби або інші схвалені добавки для ванн, якщо цього вимагає процес.
- Оптимізуйте орієнтацію стійки та перемішування, щоб запобігти постійному прикріпленню бульбашок.
- Контролюйте хімічний склад ванни та умови експлуатації в межах зазначених контрольних меж.
Для литих компонентів, особливу увагу слід звернути на пористість виливка та порожнечі, пов’язані з поверхнею. Гальваніка слідує за основною поверхнею, а не надійно усуває її дефекти.
Якщо підкладка містить відкриті пори або глибокі корозійні ями, полірування, обробка, просочення, де це необхідно, або інша перевірена попередня обробка може знадобитися перед покриттям.
Інженерна підказка:
Карта дефектів часто є ціннішою, ніж загальне візуальне судження. Запишіть місце розташування, щільність, і розподіл ямок по типових частинах.
Повторюваний малюнок може допомогти відрізнити пористість основи від захоплених бульбашок або забруднення ванни.
3. горіння
Обгорання — це дефект покриття, який зазвичай з’являється на краях, гострі кути, виступи, та інші області, де місцева щільність струму стає надмірно високою.
Уражене відкладення може виглядати темним, сірий, грубий, порошкоподібний, або погано консолідовані. У важких випадках, покриття може бути крихким або нещільно прикріпленим.
Основним механізмом зазвичай є надмірна локальна щільність струму відносно здатності ванни відкладати міцний метал.
Хоча загальне налаштування струму може бути в межах нормального робочого діапазону, фактичний струм не розподіляється рівномірно по поверхні компонента.
Гострі кути та виступаючі деталі, як правило, концентрують електричне поле.
Якщо ці зони отримують занадто сильний струм, локальна швидкість осадження може перевищувати практичне робоче вікно електроліту, утворення грубого або вигорілого відкладення.

Поширені причини опіків
| Першопричина | Чому це відбувається | Типова коригувальна дія |
| Надмірне поточний щільність | Струм перевищує стабільний діапазон осадження ванни | Зменшіть щільність струму та перевірте ефективну площу покриття |
| Бідний стелаж орієнтація | Гострі деталі звернені безпосередньо до анода і отримують концентрований струм | Переорієнтуйте деталь або змініть положення стійки |
| Недостатньо анод відстань | Деякі області отримують непропорційно сильний струм | Відрегулюйте відстань між анодом і деталлю, де це можливо |
| Неврівноважений анод аранжування | Розподіл електричного поля зосереджено навколо виступаючих елементів | Переставте або переконструюйте розташування анода |
Неадекватне екранування |
Зони сильного струму не захищені від надмірного струму | Використовуйте щити, перегородки, або допоміжні електроди відповідно |
| Ванна хімія назовні специфікація | Низька концентрація металу, невідповідні рівні добавки, або інші хімічні відхилення звужують робоче вікно | Проаналізуйте та відновіть робочий діапазон ванни |
| Бідний агітація або маса передача | Місцеві транспортні умови недостатні для застосованого струму | Оптимізуйте перемішування та рух розчину |
Як усунути несправність запису
1. Перевірте щільність струму, а не сам струм.
Обчисліть щільність струму, використовуючи фактичну ефективну площу покриття та встановлений метод розрахунку процесу.
Перевірте, чи складна геометрія спричинила локальну концентрацію струму, навіть якщо загальний струм здається нормальним.
2. Перевірте орієнтацію стійки.
Визначте, чи обгорілі ділянки звернені безпосередньо до анода чи виступають до нього. Невелика зміна орієнтації іноді може значно покращити поточний розподіл.
3. Перегляньте розміщення анода та відстань між ними.
Порівняйте відстань між анодом і різними ділянками заготовки. Перевірте, чи розташування анода створює зону сильного струму біля кутів або рельєфних елементів.
4. Оцініть екрануючі та допоміжні електроди.
Щити, ізоляційні перегородки, злодії, і допоміжні аноди або катоди можуть бути використані для перерозподілу струму, в залежності від процесу.
Правильне рішення залежить від того, чи є метою зменшення надмірного відкладення або покращення подачі струму до заглиблених ділянок.
5. Перевірте робоче вікно ванни.
Перевірити концентрацію металу, pH, де це можливо, температура, адитивна умова, агітація, та інші специфічні хімічні параметри проти специфікацій постачальника.
Примітка інженера
Горіння по краях передбачувано. Якщо ви це бачите, не просто зменшуйте струм — перевірте стійку.
Деталь, що висить гострим краєм до анода, згорить навіть при «нормальному» струмі. Іноді виправлення полягає в простому переорієнтуванні, не зміна ванни.
4. Голі плями
Голі плями - це ділянки, де не утворилося необхідне металеве покриття, залишаючи підкладку відкритою або покритою помітно іншою поверхнею.
Вони можуть виглядати як окремі плями без покриття, нерівні ділянки з іншим кольором або блиском, або ділянки з тонким покриттям, які не відповідають специфікаціям.
У виробництві, оголені плями зазвичай потребують дослідження в двох напрямках: чи достатній струм досяг області та чи була поверхня хімічно готова прийняти відкладення.
Частина може мати відмінний електричний контакт, але все одно не мати пластини, де залишки масла або оксиду запобігають відкладенню.
Навпаки, ідеально чиста поверхня може залишитися без покриття, якщо з'єднання стійки нестабільне або геометрія перешкоджає належній подачі струму.

Поширені причини голих плям
| Спричинити | Механізм | Інспекційний фокус |
| Бідний стелаж контакт | Високий контактний опір або нестійке з'єднання обмежує струм | Контактні точки, затискачі, гачки, і чистота стелажа |
| Перерваний електричний шлях | Струм не протікає надійно через компонент | Вихід випрямляча, кабелі, стоєчні з'єднання, і електрична безперервність |
| Залишковий нафта або змастити | Забруднення перешкоджає належному зволоженню та осадженню | Перевірка знежирення та чистоти поверхні |
| Оксиди або корозія продукція | Субстрат недостатньо активований | Соління, активація, і стан поверхні перед покриттям |
Локалізоване забруднення |
Уражені ділянки відштовхують розчин або пригнічують осадження | Практика поводження, рукавички, транспортне обладнання, і якість полоскання |
| Глибокий поглиблення або екранований геометрія | Місцева щільність струму занадто низька, щоб нанести необхідну товщину | Геометрія деталей, стелажна конструкція, і розподіл струму |
| Неадекватний попередня обробка покриття | Деякі поверхні недостатньо очищаються або активуються | Покриття спреєм, занурення, агітація, і дренаж |
Крок за кроком усунення несправностей голих місць
Крок 1: Перевірте контакти стійки.
Шукайте слабкі з’єднання, окислені контактні поверхні, зношені затискачі, і точки контакту з недостатнім тиском.
Переконайтеся, що площа контакту залишається адекватною протягом циклу покриття.
Крок 2: Перевірте електричну безперервність.
Огляньте кабелі, шини, з'єднання випрямляча, і компоненти стійки. Перегляньте записи про струм і напругу на предмет перебоїв або незвичайних коливань.
Крок 3: Огляньте відкриту підкладку.
Визначте, чи поверхня жирна, окислений, підданий корозії, або іншим чином забруднені. Порівняйте уражену ділянку з належним чином висадженою ділянкою.
Крок 4: Дослідіть локальну геометрію.
Глибокі ями, вузькі канавки, заглиблені грані, і в екранованих областях може спостерігатися низька щільність струму. Оцініть, чи обмежує осадження розміщення стійки або розміщення електродів.
Крок 5: Перегляньте послідовність попередньої обробки.
Переконайтеся, що відповідні ділянки належним чином знежирені, промити, активовано, і без неприйнятних затримок передається в резервуар для покриття.
Інженерна підказка:
Голі плями, які випадково з’являються на всій стійці, свідчать про іншу проблему від голих плям, які завжди з’являються в одній і тій самій виїмці.
Випадкові дефекти часто виправдовують перевірку стабільності контакту та забруднення; повторювані геометричні дефекти вимагають більш ретельного вивчення розподілу струму та доступу до рішення.
5. Колірні варіації
Колірна зміна виникає, коли покриті компоненти мають непостійні відтінки, яскравість, глянець, або загальний вигляд.
Типові приклади: деталі з однієї партії виглядають темнішими або світлішими, різні області одного компонента, що відображають різні кольори, або послідовні виробничі партії, що мають помітно різні тони.
Колірна варіація особливо важлива для декоративного покриття, видиме обладнання, споживчі товари, і компонентів із суворими вимогами до зовнішнього вигляду.
Однак, не будь-яка різниця кольорів свідчить про несправність покриття. Значимість залежить від системи покриття, необхідна обробка, і чи відповідає покриття своїм функціональним характеристикам.
Наприклад, оцинковані деталі з пасивуючим або конверсійним покриттям можуть відрізнятися в кольорі, викликані змінами в процесі подальшої обробки.
Системи з нікелем або хромом можуть мати різні рівні блиску через підготовку основи, товщина наносу, або шорсткість поверхні.
Правильний діагностичний підхід полягає в тому, щоб оцінити всю послідовність обробки, а не негайно змінювати хімічний склад ванни.

Основні причини зміни кольору гальванічного покриття
| Фактор | Як це впливає на зовнішній вигляд | Що перевірити |
| Нерівний покриття товщина | Різна товщина наносу може змінювати яскравість, покриття, або оптичний вигляд | Вимірювання товщини в кількох місцях |
| Різні стелаж позиції | Частини отримують різний розподіл струму через анодну відстань і геометрію | Розташування стелажів і тенденції, що стосуються позицій |
| Непослідовний пасивація умови | Час, температура, концентрація, або стан ванни змінює кінцеве конверсійне покриття | Записи пасивації та аналіз ванн |
| Неадекватний полоскання | Залишки хімічних речовин або забруднення змінюють поверхню або перешкоджають подальшій обробці | Якість промивної води, протікати, і перенесення |
Нерівномірне висихання |
Залишки води, схеми дренажу, або непостійне сушіння може залишити плями або змінити зовнішній вигляд | Температура сушіння, час, потік повітря, та орієнтація частини |
| Обшивка-ванна зміна | Зміни концентрації металу, pH, добавки, забруднення, або умови експлуатації змінюють характеристики відкладень | Розбір ванни, записи про поповнення, та історія обслуговування |
| Субстрат зміна | Відмінності в сплаві, шорсткість поверхні, полірування, або стан лиття впливає на остаточний зовнішній вигляд | Консистенція вхідного матеріалу та попередньої обробки |
| Перегляд і вимірювання умови | Освітлення, кут огляду, і відбивна здатність поверхні впливають на колір, що сприймається | Оглядове освітлення та процедура вимірювання |
Як досліджувати відмінності кольорів
1. Виміряйте товщину покриття.
Порівняйте товщину в репрезентативних місцях того самого компонента та в різних положеннях стійки.
Використовуйте відповідний метод для комбінації покриття/підкладка, наприклад рентгенівська флуоресценція (XRF) або інший перевірений метод вимірювання товщини.
2. Перегляньте положення та орієнтацію стійки.
Визначте, чи темніше, легший, глянцевіший, або більш тупі частини відповідають певним позиціям у стійці.
Послідовні зміни, пов’язані з положенням, можуть вказувати на відмінності в розподілі струму або потоці розчину.
3. Перевірте умови пасивації або конверсійного покриття.
Для систем, що використовують пасивацію, конверсійні покриття, або іншу додаткову обробку, перевірити час лікування, температура, хімія, полоскання, та умови сушіння.
4. Оцініть якість промивної води та сушіння.
Шукайте плями води, хімічні залишки, неповний дренаж, і непостійне висихання. Глибокі порожнини та горизонтальні поверхні можуть утримувати рідину довше, ніж відкриті ділянки.
5. Проаналізуйте ванну покриття.
Перегляньте концентрацію металу, pH, де це можливо, добавки, забруднення, температура, і записи про поповнення. Переконайтеся, що процес залишається в межах, визначених постачальником.
6. Стандартизуйте перевірку зовнішнього вигляду.
Порівнюйте частини при постійному освітленні, кути огляду, та умови перевірки. Там, де стабільність кольору є критичною, використовуйте затверджені еталонні зразки та об’єктивне вимірювання кольору.
Використання L*a*b*і ΔE для керування кольором
Для важливих для зовнішнього вигляду компонентів, сам по собі візуальний огляд може не дати достатньо повторюваних результатів.
Колориметр або спектрофотометр може кількісно визначити колір за допомогою простору кольорів CIE L*a*b*:
- L* означає легкість, від чорного до білого.
- a* позначає вісь від зеленого до червоного.
- b* представляє вісь від синього до жовтого.
- ΔE представляє розраховану різницю кольорів між зразком і його стандартом за певним методом вимірювання.
Точну допустиму межу ΔE слід узгодити із замовником і підтвердити для відповідної системи покриття, підкладка, рівень глянцю, та умови вимірювання.
Немає єдиної межі ΔE, придатної для кожного гальванічного виробу.
Для стабільного виробництва, встановіть стандартний основний зразок як цільовий вигляд і використовуйте граничний зразок для визначення прийнятного візуального діапазону.
За потреби запишіть результати вимірювань, особливо при порівнянні різних серій або дослідженні повторюваних скарг.
Інженерна підказка:Якщо різниця кольорів відповідає положенню стійки, досліджувати покриття та розподіл після обробки.
Якщо він відповідає партії матеріалу, перевірити субстрат і попередню обробку. Якщо він з'являється переважно після пасивації або висихання, зосередьтеся на цих етапах, перш ніж модифікувати ванну первинного покриття.
6. Як діагностувати повторювані дефекти гальванічного покриття
Дефект, який зникає після доопрацювання, зачищення, переобшивка, або налаштування резервуара, але повертається через кілька днів, зазвичай вказує на те, що основний стан процесу не було ідентифіковано або контрольовано.
Досвідчені інженери-оздоблювачі шукають візерунки. Розташування, терміни, партія матеріалу, і зв’язок із станом ванни часто є більш корисним доказом, ніж сам по собі зовнішній вигляд дефекту.
Використовуйте розподіл дефектів, щоб визначити першопричину
| Спостережувана закономірність | Ймовірна зона розслідування | Рекомендована дія |
| дефекти концентрований в фіксований локації на з частина | Розташування анода, стелажна конструкція, екранування, місцева щільність струму, або геометричні виїмки | Порівняйте місця розташування дефектів між деталями та перегляньте розташування електродів і стійки |
| дефекти обмежений до a зокрема матеріал партія | Якість підкладки, варіація сплаву, дефекти лиття, або стан вхідної поверхні | Порівняйте сертифікати матеріалів, вхідні перевірки, і результати попередньої обробки |
| дефекти концентрований у один зміна | Практика оператора, поповнення, час лікування, контроль температури, або налаштування обладнання | Перегляд змінних записів, журнали процесу, і процедури оператора |
Дефекти збільшуються зі зміною стану ванни |
Ванний склад, забруднення, фільтрація, або інтервали технічного обслуговування | Проаналізуйте ванну та порівняйте результати з історичними даними контролю |
| дефекти відбуваються випадковим чином поперек різні стелаж позиції | Переривчастий контакт, забруднення частинками, непослідовне поводження, або нестабільні умови процесу | Перевірте електричні з'єднання, фільтрація, і керування керуванням |
| дефекти з'являтися після долікування | Пасивація, полоскання, сушіння, або поводження | Перевірте параметри після обробки та практику перенесення |
Структуроване розслідування першопричини
При появі дефекту, використовуйте повторювану процедуру, а не вносьте кілька коригувань одночасно.
- Зберігайте уражений продукт. Визначте потенційно уражену партію та запобігте випуску невідповідних частин.
- Задокументуйте дефект. Сфотографуйте типові частини та запишіть тип дефекту, місце розташування, тяжкість, партія матеріалу, положення стійки, і час виготовлення.
- Перегляньте історію процесу. Перевірте робочі параметри, аналізи ванн, поповнення, технічне обслуговування, і останні зміни процесу.
- Порівняйте відповідні та невідповідні зразки. Шукайте відмінності в стані основи, попередня обробка, електричний контакт, товщина покриття, і долікування.
- Перевіряйте одну підозрювану причину за раз, якщо це можливо. Контрольовані випробування полегшують визначення того, чи справді коригувальні дії вирішують проблему.
- Перевірте результат. Переконайтеся, що дефект зменшено або усунуто, а також інші вимоги, такі як товщина, адгезія, Корозійна стійкість, і зовнішній вигляд — залишаються прийнятними.
- Оновіть елементи керування процесом. Перевірити робочі інструкції, пункти огляду, графіки технічного обслуговування, або обмеження процесу, щоб проблема не поверталася.
Такий підхід більш надійний, ніж одночасне внесення змін до поточного, температура, хімія, і час покриття.
Якщо кілька змінних змінюються разом, стає важко встановити, яке коригування вирішило дефект або чи явне поліпшення було тимчасовим.
7. Запобігання дефектам гальванічного покриття за допомогою контролю процесу
Хоча у кожного дефекту є свій механізм, більшість повторюваних проблем гальванічного покриття можна простежити за змінами в обмеженій кількості областей процесу.
Тому надійна система запобігання повинна контролювати повну послідовність обробки, від вхідного контролю матеріалу до остаточного пакування.
Контролюйте процес на кожному етапі
| Стадія процесу | Ключові контрольні точки | Дефекти, яким можна запобігти |
| Вхідні матеріал огляд | Пористість поверхні, корозія, подряпини, вм'ятини, консистенція сплаву | Піттинг, нерівний зовнішній вигляд |
| Знежирений | Більш чиста концентрація, температура, час, забруднення | Пілінг, оголені плями, піттінг |
| Соління і активація | Хімія, час, температура, видалення оксиду, сумісність субстрату | Пілінг, оголені плями |
| полоскання | Якість води, протікати, перелив, перенесення, водовідведення | Пілінг, колірна варіація, фарбування |
| Стійка завантаження | Якість контакту, інтервал, орієнтація, послідовність навантаження | Голі плями, горіння, колірна варіація |
| Покриття | Щільність струму, температура, банна хімія, агітація, розташування анода | горіння, піттінг, нерівномірна товщина, колірна варіація |
| фільтрація і технічне обслуговування | Стан фільтра, тираж, видалення осаду, моніторинг забруднення | Піттинг, грубі відкладення |
| Пасивація або долікування | Концентрація, час, температура, полоскати, та умови сушіння | Колірна варіація, фарбування |
| Остаточний огляд | Товщина, адгезія, зовнішність, стійкість до корозії, де це необхідно | Виявлення невідповідної продукції |
Встановлення контрольних меж і відстеження
Управління процесом має базуватися на вимогах конкретної системи покриття, а не на загальних налаштуваннях.
Щільність струму, температура ванни, хімічна концентрація, pH, час лікування, усі рівні добавки мають робочі вікна, що залежать від хімії.
Для стабільності виробництва, вести облік:
- Розбір і поповнення ванни.
- поточний, напруга, температура, і час лікування.
- Конфігурація стелажа та положення завантаження.
- Умови попередньої обробки та полоскання.
- Зміни фільтрів, обслуговування бака, та коригувальні дії.
- Товщина покриття, адгезія, зовнішність, та інші визначені результати приймання.
При появі дефектів, ці записи дозволяють групі порівнювати невідповідні частини з попередньо схваленою продукцією та визначати значні зміни процесу.
Переробка не повинна приховувати першопричину
Зачистка та заміна покриття можуть відновити деякі невідповідні компоненти, але доопрацювання має бути перевірено для основи та системи покриття.
Повторне видалення може пошкодити основний матеріал, змінити розміри, пошкодити поверхню, або створити додаткові ризики.
Деякі високоміцні сталі та інші сприйнятливі матеріали також можуть потребувати особливої уваги через водневу крихкість.
Перед переробкою, визначити, чи може початкова підкладка витримувати запропонований процес і чи може остаточна частина все ще відповідати необхідної товщини покриття, адгезія, Корозійна стійкість, і розмірні характеристики.
Якщо той самий дефект продовжує повертатися, коригувальні дії повинні бути спрямовані на початковий процес, а не на повторну переробку.
8. Висновок
Пілінг, піттінг, горіння, оголені плями, і колірні варіації є одними з найпоширеніших дефектів гальванічного покриття, але вони не мають єдиного універсального рішення.
Найефективнішим методом усунення несправностей є поєднання візуального огляду, аналіз локалізації дефектів, обробляти записи, та цільове тестування.
Встановлення того, коли і де виникає дефект, допомагає відрізнити проблеми підкладки від несправностей попередньої обробки, питання розподілу електроенергії, нестійкість ванни, і зміна після лікування.
Для виробників, незмінна якість гальванічного покриття залежить не тільки від досягнення необхідної товщини покриття.
Надійні результати вимагають контрольованої попередньої обробки, стабільна банна хімія, відповідна конструкція стійки та анода, ефективна фільтрація, послідовна дообробка, та задокументовані критерії перевірки.
Шляхом виявлення справжньої першопричини та перевірки коригувальних дій, виробники можуть зменшити доопрацювання, підвищити продуктивність продукції, і забезпечують стабільнішу якість поверхні.
Поширені запитання
Яка найпоширеніша причина відшарування при гальваніці?
Погана адгезія через неповне знежирення, недостатнє маринування, промити забруднення, або надмірна затримка перед покриттям. Першими перевірками є очищення та промивання.
Як відрізнити виразку від конкреції чи частинки?
Піттинг - це западина або кратер. Піднімається вузлик або частинка. Огляньте за допомогою малокутового світла або мікроскопа; зніміть покриття та перевірте, чи немає дефекту в основі.
Чому печіння завжди з'являється по краях і кутах?
Тому що щільність струму найвища на краях і гострих кутах. Виправлення полягає в зменшенні локальної щільності струму шляхом регулювання струму, орієнтація стійки, анодна відстань, або екранування.
Що викликає оголення при гальваніці?
Голі плями виникають через поганий контакт стійки, перерваний поточний шлях, поверхневе забруднення, або низька щільність струму в заглиблених місцях. Спочатку перевірте електричний контакт, тоді стан поверхні.
Чому після переробки повертається той же дефект?
Бо першопричину не виявили. Відстежте, чи є дефект фіксованим, пов'язані з партією матеріалу, пов'язані зі змінами, або пов'язані з ванною. Шаблон вказує на причину.
Чи можна виправити лущення збільшенням струму?
Ні. Відшарування — це проблема адгезії. Підвищення струму може спалити покриття або погіршити дефект. Виправити очищення, марита, полоскання, і спочатку час передачі.

