

У вимогливих механічних системах, шків - це набагато більше, ніж просте рифлене колесо.
Це несучий компонент передачі, який повинен постійно керувати рухом мотузки або троса, радіальні сили, ударні навантаження, тертя, і повторюваний циклічний стрес.
При роботі шківа в кранах, гірниче обладнання, морська техніка, важкі підйомні системи, або інші важкі умови обслуговування, якість матеріалу і процес виготовлення безпосередньо впливає на надійність обладнання.
Ось де нестандартні литі сталеві шківи пропонують вирішальну інженерну перевагу.
У цій статті досліджуються технічні міркування, що стоять за індивідуальним виробництвом сталевих шківів, від марок сталі та точного лиття до механічної обробки, термічна обробка, огляд, заявки, і вибір постачальника.
1. Що таке литий сталевий шків?
A литий сталевий шків це обертовий механічний компонент, виготовлений шляхом лиття сталі у прес-форму та подальшої механічної обробки критичних поверхонь до необхідних розмірів.
У підйомних і канатних системах, його також зазвичай називають a сніп.
Його головна функція – направляти, перенаправлення, або підтримувати дротяний трос або подібний гнучкий елемент під час передачі відповідного механічного навантаження через втулку та вал або підшипниковий вузол.
На відміну від простого колеса, шків має ретельно розроблену функціональну геометрію. З канатний паз контролює, як мотузка сидить на шківі, в той час як маточина і отвір передають навантаження на опорний вал або підшипниковий пристрій.
Фланці допомагають утримувати мотузку в канавці та можуть сприяти загальній структурній жорсткості компонента.
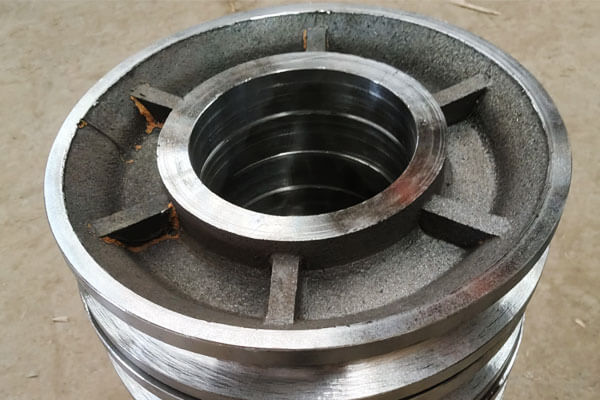
Основні компоненти сталевого шківа
| Компонент | Функціонування | Основні міркування щодо виробництва |
| Шпік/обід | Підтримує і направляє мотузку | Пазовий профіль, Товщина стіни, Опір зносу |
| Мотузковий паз | Приймає і направляє мотузку | Радіус, глибина, точність профілю, стан поверхні |
| Фланець | Допомагає утримувати мотузку на шківі | Висота, товщина, концентричність |
Хаб |
З’єднує шків з валом або підшипником | Точність розмірів, міцність конструкції |
| свердловина | Вміщує вал, втулка, або розташування підшипників | Діаметр, округлість, концентричність |
| шпонковий паз | Передає крутний момент, де це можливо | Розташування і точність розмірів |
| Особливості монтажу | Інтерфейси з навколишнім обладнанням | Позиція, рівність, вирівнювання |
Для точного литого сталевого шківа, ці функції не вимагають однакової точності виготовлення.
Процес лиття може встановити більшу частину структурної геометрії, тоді як обробка з ЧПУ використовується для отвору, опорні поверхні, паз, шпонковий паз, торці, та інші важливі інтерфейси.
2. Загальні марки литої сталі для нестандартних шківів
Вибір матеріалу для шківа з литої сталі повинен ґрунтуватися на робочому навантаженні, умови впливу, вимоги до зносу, робоча температура, вплив корозії, і необхідний термін служби.
На додаток до звичайної вуглецевої литої сталі, у індивідуальних конструкціях шківа можуть використовуватися низьколеговані сталі, високомарганцева зносостійка сталь, або корозійно-стійкої нержавіючої сталі, коли робоче середовище вимагає додаткової продуктивності.
| Матеріал / Сорт | Сім'я сплавів | Ключові характеристики продуктивності | Типове застосування шківів |
| ASTM A216 гр. WCB | Вуглецева лита сталь | Хороша міцність, Відмінна кастабність, Хороша обробка, економічний | Шківи загального призначення, промислове транспортування матеріалів, світло- до підйомних систем середньої навантаженості |
| ASTM A216 гр. WCC | Вуглецева лита сталь | Вища задана міцність, ніж WCB, хороша міцність і ливарність | Надміцні промислові шківи, компоненти крана, вимогливі системи транспортування матеріалів |
| Низьколегована лита сталь, Cr-Mo / Ni-Cr-Mo | Низьколегована лита сталь | Вища міцність, покращена прогартовуваність, Хороша міцність, кращі характеристики втоми після термічної обробки | Шківи кранові важкі, будівельні підйомники, гірниче обладнання, високонавантажені шківи |
| ASTM A148 Високоміцні марки | Високоміцна лита сталь | Висока міцність на розрив і текучість, підходить для термічної обробки, сильна несуча здатність | Основні пучки, важке підйомне обладнання, великі промислові шківи, високонавантажена техніка |
ASTM A352 LCB / LCC |
Низькотемпературна лита сталь | Покращена ударна в'язкість при низьких температурах, підходить для холодних умов експлуатації | Вуличні крани, гірське обладнання холодної зони, морські та офшорні підйомні системи |
| Аустенітна нержавіюча лита сталь, CF8 / Cf8m | Нержавіюча лита сталь | Відмінна резистентність до корозії, Хороша міцність, підходить для середовищ, що містять хлориди, з обмеженнями щодо сорту | Морські шківи, системи обробки корозійних матеріалів, хімічне та харчове обладнання |
| Хедфілд Стіл, ASTM A128 гр. Б | Високомарганцева аустенітна сталь | Відмінна ударна в'язкість і сильна реакція на зміцнення під час абразивного використання | Гірничодобувне обладнання, обробка абразивних матеріалів, ударопрочні шківи та шкиви |
| Лита сталь, легована бором | Сталь легована бором | Висока прогартовуваність, сильна зносостійкість після термообробки, підходить для вимогливих циклічних навантажень | Середній- до важких шківів, навантажувально-розвантажувальне обладнання, яке сильно зношується |
3. Індивідуальний процес виготовлення сталевих шківів
Процес виготовлення шківа з литої сталі на замовлення є контрольованою послідовністю, в якій точність шаблону.
Оскільки шків є несучою складовою, ливарний цех повинен приділяти особливу увагу секції шкива, хаб, фланцеві переходи, та інші області, де локальні зміни товщини профілю можуть впливати на затвердіння та якість внутрішнього лиття.
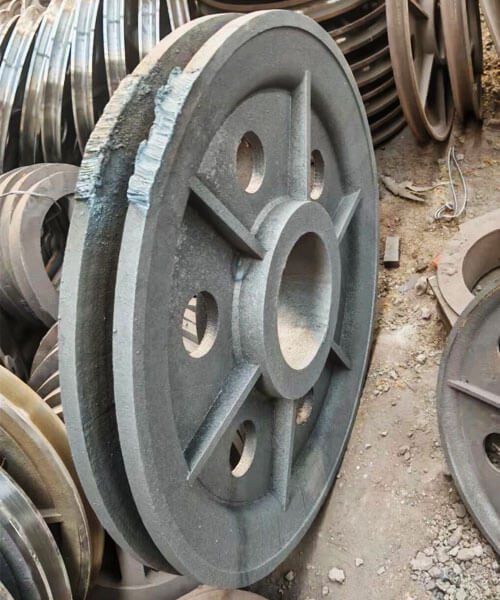
Виготовлення візерунка
Виготовлення шаблону визначає основну геометрію порожнини шківа і, отже, безпосередньо впливає на точність лиття.
Малюнок повинен відтворювати сніп, хаб, фланця, та інші елементи лиття, включаючи відповідний припуск на усадку та припуск на механічну обробку.
Для інвестиційне кастинг, восковий візерунок зазвичай виготовляється введенням воску в прецизійну матрицю.
Восковий візерунок точно відображає остаточну геометрію шківа та згодом використовується для створення керамічної оболонки.
Для лиття в пісок, візерунок зазвичай виготовляється зі смоли, деревина, метал, або інших відповідних матеріалів і використовується для формування порожнини форми.
Залежно від конструкції шківа, візерунок також може включати в себе тягу та розділення, щоб забезпечити надійне видалення цвілі.
Для виготовлення шківів на замовлення, дизайн шаблону повинен чітко розрізняти литі поверхні та поверхні, які потребують остаточної механічної обробки.
Надмірний припуск на механічну обробку збільшує видалення матеріалу та вартість, в той час як недостатній припуск може ускладнити досягнення заданих кінцевих розмірів.
Виготовлення форм і стрижнів
Форма визначає зовнішню геометрію шківа з литої сталі, в той час як сердечники використовуються там, де внутрішні порожнини або проходи не можуть бути сформовані безпосередньо візерунком.
У пісочний кастинг, вибраний пісок і сполучні системи ущільнюються навколо малюнка, щоб створити порожнину форми.
Сердечник може бути розташований для створення центрального отвору або інших внутрішніх елементів.
Міцність сердечника, розмірна точність, проникність, і позиціонування особливо важливі, оскільки зміщення під час заливки може вплинути на центрування отвору та товщину стінки.
У інвестиційне кастинг, восковий малюнок неодноразово покривається вогнетривкою керамічною суспензією та штукатуркою для створення багатошарової оболонки.
Після досягнення достатньої міцності оболонки, видаляють віск і обпалюють керамічну форму.
Форма або оболонка повинні забезпечувати достатню міцність, щоб витримувати розплавлену сталь, а також забезпечувати належну проникність і температурні властивості.
Для точного лиття шківів, дефекти форми можуть бути перенесені безпосередньо на ливарну поверхню або змінити точність розмірів критичних елементів.
Плавлення сталі та хімічний контроль
Відібрану литу сталь виплавляють відповідно до вимог зазначеного сплаву.
Залежно від сплаву можна використовувати індукційне плавлення або плавлення електродугою, ливарне обладнання, та виробничі вимоги.
Перед заливанням, розплавлений метал зазвичай перевіряють за допомогою хімічного аналізу, часто з a спектрометр, щоб переконатися, що вуглець і легуючі елементи відповідають зазначеному діапазону складу.
Підготовка розплаву також може включати:
- Видалення шлаків
- Розкислення
- Регулювання температури
- Контроль включення
- Ідентифікація та відстеження тепла
Хімічний контроль особливо важливий для нестандартних шківів, оскільки марка сталі визначає реакцію на подальшу термообробку та впливає на міцність, міцність, поведінка при зношуванні, і низькотемпературна продуктивність.
Обтягуючий, Годування, і Розлив
Лібник і система подачі повинні бути розроблені таким чином, щоб розплавлена сталь плавно заповнювала порожнину шківа і щоб можна було ефективно компенсувати усадку при затвердінні..
Геометрія шківа може включати відносно важкі ділянки навколо втулки та переходу втулка-шкив.
Ці області можуть залишатися рідкими довше, ніж тонкі ділянки, і тому вимагають відповідного годування.
Система затворів і стояків призначена для контролю:
Потік металу → послідовність заповнення → тепловий баланс → спрямоване затвердіння → компенсація усадки
Під час заливки, температуру та швидкість заливки необхідно контролювати в межах технологічного вікна, встановленого для системи сплаву та форми.
Надто низька температура металу може призвести до неповного заповнення або холодного закриття, в той час як невідповідні умови потоку можуть збільшити турбулентність і ймовірність дефектів, пов'язаних з оксидами або включеннями.
Де необхідно, Симуляція лиття може бути використана для оцінки наповнення та затвердіння перед виробництвом, а також для виявлення потенційних гарячих точок або проблем із подачею.
Затвердіння і охолодження
Після заповнення порожнини, розплавлена сталь починає тверднути.
Цей етап є критичним, оскільки сталь піддається об’ємному скороченню під час охолодження, а погано контрольоване затвердіння може спричинити усадочні порожнини, внутрішня пористість, гарячий крекінг, і залишкова напруга.
Мета, як правило, полягає в тому, щоб сприяти контрольованому і, бажано, спрямованому затвердінню, з більш важкими секціями, які залишаються придатними для подачі, доки достатня кількість металу не затвердіє в іншому місці.
Залежно від конструкції лиття, ливарний цех може використовувати:
- Стояки
- Озноб
- Контрольована температура форми
- Оптимізовані переходи розділів
- Специфічні умови заливки
Поведінка при охолодженні також впливає на кінцеву мікроструктуру та механічні властивості.
Надмірно сильні або нерівномірні температурні градієнти можуть сприяти викривленню та залишковій напрузі, особливо у великих або геометрично складних шківах.
Витрушування та очищення лиття
Після того, як відливка достатньо охолоне, видаляється форма або керамічна оболонка.
Для піщаного лиття, цю операцію зазвичай називають витрушування, під час якого затверділа піщана форма та стрижні відриваються від виливка.
Для виплавленого литва, керамічну оболонку механічно видаляють або обробляють іншим способом, щоб відкрити сталеве лиття.
Потім відливання відокремлюється від системи литників і стояка. Типові операції очищення включають:
- Зрізання воріт і стояків
- Шліфування
- Вибух
- Видалення налиплого матеріалу цвілі
- Локальна перев'язка нефункціональних поверхневих нерівностей
Метою цього етапу є отримання чистого лиття, придатного для термічної обробки та перевірки, уникаючи непотрібного видалення основного металу.
4. Точна обробка сталевих шківів
Точність Обробка ЧПУ перетворює литий сталевий шків із майже чистої форми в готовий функціональний компонент.
Канатний паз, отвор, шпонковий паз, хаб, і монтажні поверхні є основними обробленими елементами, оскільки їх точність розмірів і позиційне співвідношення безпосередньо впливають на відстеження мотузки, обертання, розподіл навантаження, і складання.
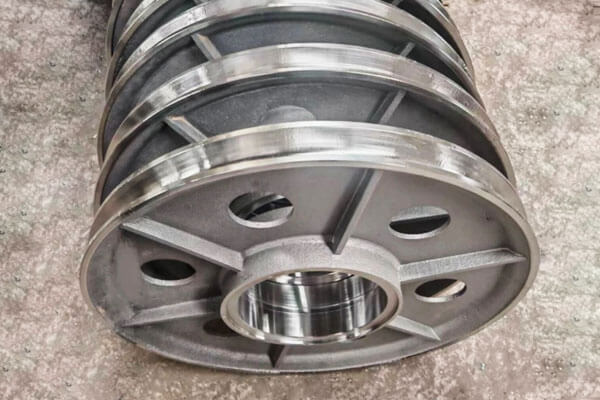
Обробка канатних канавок
Канавка для каната є однією з найважливіших функціональних поверхонь шківа. Його радіус, глибина, ширина, і профіль повинні відповідати типу і діаметру мотузки.
Занижена канавка може надмірно сковувати мотузку, в той час як завеликий або неправильної форми канавка може забезпечити недостатню опору та збільшити деформацію та знос каната.
Для канатних шківів, тому радіус канавки зазвичай розрахований на забезпечення належної посадки мотузки, а не просто на відповідність номінальному радіусу мотузки.
Канавка зазвичай обробляється на токарному верстаті з ЧПК за допомогою форми або інструменту для профілювання.
Після чорнового і чистового точіння, шліфування або полірування може бути застосоване там, де потрібна більш тонка і стабільна поверхня.
Обробка отворів
Отвір забезпечує сполучення з валом, підшипник, або втулку, тому його діаметр, округлість, і концентричність необхідно ретельно контролювати.
Стовбур зазвичай виготовляється розточуванням, розсвердлювання, або точне шліфування.
Залежно від необхідної посадки та застосування, допуски на розміри можуть бути вказані в сотих частках міліметра, наприклад, приблизно від ±0,02 до ±0,05 мм для деяких точних застосувань.
Фактичний допуск повинен визначатися посадкою вала/підшипника, розмір шківа, і відповідні технічні умови.
Найголовніше, отвір повинен підтримувати необхідне позиційне співвідношення з канавкою каната та зовнішньою поверхнею шкива.
Обробка пазів і шліців
Де шків монтується безпосередньо на валу зі шпонкою, ширина шпоночного паза, глибина, і кутове положення повинні бути точно оброблені.
Його вирівнювання з канавкою шківа є важливим для правильного складання та передачі навантаження.
Для додатків, що вимагають більшого крутного моменту або більш точного обертального зачеплення, можна використовувати шліцьові з'єднання.
У будь-якому випадку, необхідна точність обробки, щоб запобігти надмірному люфту, локальна концентрація напруги, або втручання в монтаж.
Хаб, обличчя, і обробка фланців
Маточина і торці можуть потребувати точіння, фрезер, або шліфування для отримання необхідних розмірів і стану поверхні.
Монтажні поверхні мають бути достатньо плоскими та правильно вирівняними, щоб забезпечити послідовне складання.
Геометрія фланця також вимагає контролю, тому що надмірна варіація може вплинути на утримання мотузки та взаємозв’язок між канавкою та навколишньою структурою.
Концентричність і биття
Концентричність отвору відносно канавки каната особливо важлива для обертового шківа.
Надмірний ексцентриситет або радіальне биття може призвести до нерівномірного руху каната, вібрація, нерівномірне навантаження, і додаткове опорне навантаження.
Зазвичай биття перевіряється за допомогою циферблатного індикатора, прецизійний вимірювач, або обладнання для вимірювання координат.
Для критичних компонентів, застосовний МДП (Загальний показник індикатора) Вимога має бути визначена на технічному кресленні, а не використовувати загальне значення.
Динамічне балансування
Високошвидкісні обертові шківи можуть вимагати динамічного балансування після обробки.
Дисбаланс створює відцентрові сили, які збільшуються зі швидкістю обертання та можуть сприяти вібрації та навантаженню на підшипник.
Балансування виконується на спеціальному балансувальному верстаті. Залежно від способу корекції, невеликі кількості матеріалу можуть бути видалені або додані балансувальні вантажі для досягнення необхідної умови балансу.
Для тихохідних, важко навантажені снопи, вимоги до балансування можуть бути менш суворими, ніж для високошвидкісних обертових шківів.
5. Оздоблення поверхні та термічна обробка шківів із литої сталі
Термічна обробка визначає механічний стан литої сталі, тоді як поверхнева обробка встановлює необхідний стан функціональних і відкритих поверхонь.
І те, і інше необхідно враховувати разом із запланованим навантаженням, носити, мотузковий тип, операційне середовище, і службове життя.
Термічна обробка
Цикл термічної обробки вибирається в залежності від марки сталі і необхідних механічних властивостей. Загальні методи лікування включають:
| Термічна обробка | Основне призначення |
| Нормалізація | Уточніть мікроструктуру виливка та створіть більш однорідний механічний стан |
| Відпал | Зменшити твердість, поліпшити оброблюваність, і зняти внутрішні напруги |
| Загартування і відпуск | Розвивайте вищу міцність і міцність завдяки контрольованій твердості |
| Зняття стресу | Зменшити залишкові напруги від лиття, зварювання, або механічна обробка |
| Поверхневе затвердіння | Підвищити зносостійкість вибраних поверхонь, таких як канавка каната |
Для несучих шківів, загартування та відпуск можна вибрати для відповідної вуглецевої та низьколегованої литої сталі, коли потрібні вищі механічні характеристики.
Температура відпустки повинна бути встановлена відповідно до марки сталі та необхідного балансу між твердістю та в'язкістю.
Поверхневе зміцнення канавки
Де контакт мотузки викликає значний знос, можна розглядати локалізоване поверхневе зміцнення.
Залежно від матеріалу і дизайну, такі методи, як індукційне загартування, загартування полум'ям, або може бути застосоване азотування.
Обробку слід застосовувати вибірково, оскільки надмірна твердість поверхні або невідповідна глибина загартування може знизити міцність або створити небажані залишкові напруги.
Тому стан матеріалу канавки необхідно розглядати разом із матеріалом мотузки та фактичними умовами контакту.
Обробка поверхні канавок
Оздоблення поверхні безпосередньо впливає на взаємодію між канавкою шківа та мотузкою.
Шорстка поверхня може збільшити локальне стирання та прискорити знос мотузки, тоді як належним чином оброблена канавка забезпечує більш гладкий контакт.
Типова мета для оброблених канавок шківа може бути навколо Ra 1,6–3,2 мкм, хоча необхідне значення слід вказати відповідно до типу мотузки, швидкість роботи, завантаження, мастило, і стандарт дизайну.
Оздоблення поверхні не слід розглядати незалежно від геометрії канавок.
Гладка, але неправильно профільована канавка може призвести до надмірного зносу мотузки, тоді як правильний профіль із контрольованою текстурою поверхні забезпечує більш стабільний стан контакту.
Покриття та захист від корозії
Литі сталеві шківи, які використовуються поза приміщенням або у вологому та корозійному середовищі, можуть вимагати захисних покриттів. Загальні варіанти включають:
- Епоксидні покриття
- Поліуретанові покриття
- Праймери, багаті цинком
- Інші промислові системи захисту від корозії
Для морських або офшорних послуг, більш агресивні системи захисту від корозії можуть бути вказані відповідно до специфікації навколишнього середовища та покриття.
Канавка, що контактує з канатом, часто обробляється інакше, ніж безконтактні поверхні. Товщина покриття не повинна змінювати розміри канавки або заважати посадці мотузки.
У додатках, де точність розмірів є критичною, тому канавка може залишитися непокритою або пройти ретельну контрольовану обробку.
Мотузкова сумісність
Зрештою, оздоблення поверхні та геометрія канавок повинні розглядатися разом із специфікацією мотузки. Для дротяних і синтетичних канатів не обов’язково потрібна ідентична конструкція канавок.
Для троса, канавка повинна забезпечувати належну підтримку, уникаючи надмірного защемлення або деформації.
Для синтетичних мотузок може знадобитися інша геометрія канавок і характеристики поверхні через їх меншу жорсткість на вигин і іншу контактну поведінку.
Отже, виробник шківа повинен підтвердити діаметр каната, будівництво, матеріал, експлуатаційне навантаження, і умови експлуатації до завершення обробки канавок і обробки поверхні.
Це гарантує, що готовий литий сталевий шків розроблено як інтегровану частину системи транспортування канату, а не як ізольований обертовий компонент.
6. Основні вимоги до якості сталевих шківів
Вимоги до якості шківів із литої сталі обумовлені безпекою, надійність, і службове життя. Важливими є наступні.
Сертифікація матеріалу. Хімічний склад і механічні властивості повинні бути перевірені та задокументовані. Сертифікати аналізу та звіти про механічні випробування повинні супроводжувати кожну виробничу партію.
Внутрішня надійність. Виливки не повинні мати шкідливих дефектів, таких як усадкова пористість, газова пористість, включення, і тріщини. Для перевірки внутрішньої якості використовується неруйнівний контроль.
Розмірна точність. Пазовий профіль, розмір отвору, концентричність, біття, і розміри шпонкової канавки повинні відповідати вимогам креслення. Необхідно надати звіти про перевірку розмірів.
Якість поверхні. Поверхні канавок і отворів не повинні мати дефектів, які можуть пошкодити трос або спричинити зсув. Шорсткість поверхні повинна бути виміряна та задокументована.
Перевірка термічної обробки. Випробування на твердість і, де потрібно, дослідження мікроструктури підтверджує правильність термічної обробки.
Тестування навантаження. Для критичних застосувань, для перевірки міцності та безпеки можуть знадобитися тестування навантаження або руйнівні випробування.
7. Застосування спеціальних шківів із литої сталі
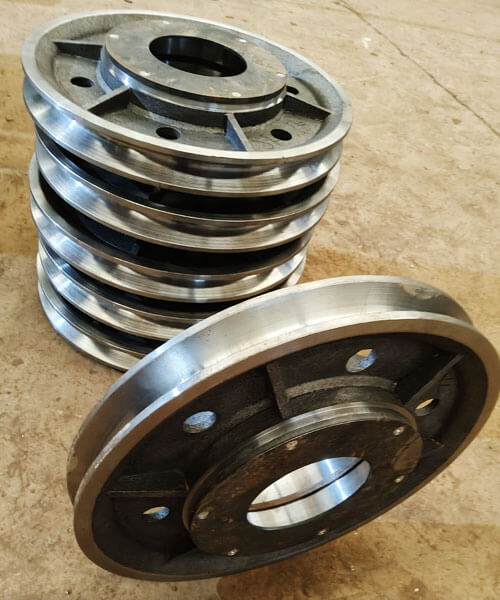
Крани та підйомне обладнання
Крани є одним із найважливіших застосувань шківів із литої сталі.
Шківи в підйомних системах постійно передають навантаження від дротяного троса на вал або підшипниковий вузол і можуть зазнавати ударних навантажень під час підйому, опускання, прискорення, і зупинка.
Використовуються спеціальні литі сталеві шківи:
- Мостові крани
- Козлові крани
- Автокрани
- Баштові крани
- Портові крани
- Кранові блоки та гакові вузли
- Системи лебідки та підйому
Для кранів, профіль канавки, відношення діаметра шкива до діаметра каната, отвор, і структурна цілісність повинна відповідати підйомній системі.
Гірничодобувне обладнання
Гірничі машини створюють особливо важкі умови для механічних компонентів через високі навантаження, абразивний пил, вплив, безперервна робота, і складні умови обслуговування.
У підйомному обладнанні можна використовувати литі сталеві шківи та шкиви, канатно-транспортні системи, конвеєри, та інша важка техніка.
У застосуваннях, що супроводжуються сильними ударами та стиранням, вибір матеріалу та твердість поверхні можуть стати особливо важливими.
Будівельне та підйомно-транспортне обладнання
Будівельна техніка часто включає системи шківів для підйому, позиціонування, натягування, або перенаправлення тросу.
Типові програми включають:
- Підйомники будівельні
- Системи транспортування матеріалів
- Лебідки
- Підйомне обладнання
- Кабелепровідні системи
- Спеціальна вантажно-розвантажувальна техніка
Нестандартне лиття особливо корисно, коли стандартний шків не відповідає необхідним розмірам або конфігурації монтажу.
Морське та офшорне обладнання
Морські та офшорні середовища поєднують механічне навантаження з вологістю, вплив солоної води, корозія, і обмежений доступ для обслуговування.
Можна використовувати нестандартні литі сталеві шківи:
- Морські крани
- Морське підйомне обладнання
- Суднові лебідки
- Швартовні системи
- Палубна техніка
- Кабельно-канатне обладнання
Для цих програм, матеріал і систему захисту від корозії слід вибирати відповідно до фактичного морського середовища.
Нержавіючу литу сталь можна розглянути, якщо стійкість до корозії є основною вимогою.
Нафтогазове обладнання
Нафтогазове обладнання може піддавати шківи та шкиви високим навантаженням, вібрація, корозійні атмосфери, і безперервні робочі цикли.
Для підйому можна використовувати нестандартні литі сталеві компоненти, підйомний, та спеціальне навантажувально-розвантажувальне обладнання.
Де програма є критично важливою для безпеки, специфікація матеріалу, Вимоги НК, термічна обробка, і простежуваність повинні бути визначені заздалегідь.
Промислова техніка
Спеціальні шківи також використовуються в промисловому обладнанні для:
- Прокладка кабелю
- Системи натягу
- Підйомники
- Конвеєрні системи
- Спеціалізоване передавальне обладнання
- Автоматичне транспортно-розвантажувальне обладнання
Основна перевага нестандартного дизайну полягає в тому, що шків можна розробити навколо повного інтерфейсу обладнання, а не змушувати обладнання встановлювати стандартний шків.
8. Основні переваги прецизійних шківів із литої сталі
Точні литі сталеві шківи мають ряд переваг перед альтернативними.
- Висока міцність і міцність: Лита сталь витримує великі навантаження, вплив, і втома краще, ніж чавун або алюміній.
- Гнучкість дизайну: Лиття дозволяє створювати складні форми, інтегровані функції, і оптимізований розподіл матеріалу.
- Форма майже сітчаста: Лиття зменшує час обробки та відходи матеріалу порівняно з виготовленням із плити чи прутка.
- Зварюваність: Сталеві виливки можна зварювати і ремонтувати, на відміну від чавуну.
- Масштабованість: Лиття є економічним як для малих, так і для великих виробничих партій, і для дуже великих шківів, які було б важко виготовити.
- Стабільна якість: Контрольований ливарний процес забезпечує повторювані властивості та розміри.
- Налаштування: Сплави, Теплове лікування, і обробку можна адаптувати до застосування.
- Економічність: Для багатьох застосувань, Литі сталеві шківи пропонують найкраще поєднання продуктивності та загальної вартості.
9. Литий сталевий шків проти чавунного шківа
Литі сталеві та чавунні шківи можна виготовляти литтям, але їх механічна поведінка, ударний опір, вантажопідйомність, і типові умови експлуатації значно відрізняються.
| Основна характеристика | Литий сталевий шків | Чавунний шків |
| Міцність | Висока міцність на розрив і текучість; підходить для сильно навантажених компонентів | Загалом нижче, особливо для сірого чавуну |
| Жорсткість | Висока міцність і краща стійкість до ударних навантажень | Нижча міцність; сірий чавун відносно крихкий |
| Ударний опір | Відмінно підходить для повторних або раптових навантажень | Обмежений в умовах сильного удару |
| Пластичність | Значна пластична деформаційна здатність до руйнування | Низька для сірого чавуну; сильно залежить від оцінки |
| Показники втоми | Загалом краще для циклічного та динамічного навантаження | Більш обмежений, особливо там, де існує концентрація напруги |
| Опір зносу | Можна покращити шляхом вибору сплаву та термічної обробки | Добре в деяких сортах чавуну, особливо за умов стабільного ковзання або абразиву |
Обробка |
Добрий, але більш тверді сплави можуть потребувати контрольованої обробки з ЧПУ | Загалом відмінно, особливо для сірого чавуну |
| Можливість лиття | Підходить для комплексу, інтегровані несучі геометрії | Відмінна ливарність і підходить для складних форм |
| Термічна обробка | Можна нормалізувати, відпалений, загартований і відпущений, або поверхнево загартована залежно від класу | Варіанти термічної обробки сильно залежать від сорту чавуну і, як правило, більш обмежені для сірого чавуну |
| Важка служба | Добре підходить для кранів, видобуток корисних копалин, підйомники, і важка техніка | Краще підходить для більш легких або більш стабільних умов навантаження |
| Поведінка при переломах | Більш толерантний до перевантажень і ударів перед розломом | Більш сприйнятливий до крихкого руйнування при надмірному ударі |
| Матеріальна вартість | Загалом вище | Загалом нижче |
| Найкраща перевага ядра | Міцність, міцність, і надійність при високих навантаженнях | Економічна ефективність, каста, і оброблюваність |
10. Чому варто обрати DEZE як виробника сталевих шківів?
Ця технологія забезпечує виготовлення сталевих шківів на замовлення від точного лиття до обробки з ЧПУ та кінцевої перевірки, дозволяючи розробити та виготовити повний компонент у рамках інтегрованого виробничого процесу.
Наш виробничий підхід починається з інженерного аналізу та вибору матеріалів, з подальшим розробкою шаблону, виготовлення прес-форм, контрольована плавка та розлив сталі, затвердіння, термічна обробка, точна обробка, та перевірка якості.
Відповідно до робочого навантаження можна вибрати різні системи литих сталевих матеріалів, умови впливу, температура, носити, і вплив корозії.
Де потрібно, виробничий процес може включати перевірку твердості та відповідний НК, включаючи PT, MT, ЮТ, або RT, відповідно до специфікації компонента.
Метою є не просто постачання необробленого литва. Він полягає в тому, щоб створити готовий спеціальний шків із контрольованими властивостями матеріалу, точна функціональна геометрія, послідовна механічна обробка, та документацію про якість, що підлягає відстеженню.
11. Висновок
Нестандартні литі сталеві шківи — це сконструйовані компоненти для застосувань із великою вантажопідйомністю, ударний опір, показники зносу, розмірна точність, і довгострокова надійність важливі.
Їх ефективність залежить від сукупної якості матеріалу, кастинг, термічна обробка, обробка, та перевірка.
Точне лиття забезпечує ефективний спосіб виготовлення складної геометрії шківа з інтегрованою структурою шківа та втулки, одночасно зменшуючи непотрібну механічну обробку.
Подальша обробка з ЧПУ встановлює критичні розміри канавки каната, отвор, шпонковий паз, хаб, та монтажні поверхні.
Тоді теплова обробка може забезпечити необхідний баланс міцності, твердість, і міцність, а перевірка підтверджує цілісність лиття та точність розмірів.
Для крана, видобуток корисних копалин, будівництво, морський, офшорний, нафта і газ, і промислове обладнання, правильний шків слід вибирати відповідно до специфікації мотузки, стан завантаження, операційне середовище, і відповідні технічні вимоги.
Правильно сконструйований шків із литої сталі — це не просто колесо з канавкою; це несучий компонент, чия геометрія та стан матеріалу безпосередньо впливають на надійність повної системи транспортування канату.
Поширені запитання
Чим відрізняються чавунні та чавунні шківи?
Лита сталь має вищу міцність і в'язкість і піддається зварюванню.
Чавун дешевший і його легше обробляти, але він більш крихкий і не легко зварюється.
Що таке профіль канавки шківа?
Профіль канавки — це форма каналу, в якому проходить канат або трос.
Він має відповідати діаметру мотузки та конструкції, щоб забезпечити правильне кріплення, мінімізувати знос, і запобігти сходженню з рейок.
Чому термообробка важлива для шківів із литої сталі?
Термічна обробка контролює міцність, твердість, міцність, і залишкові напруги. Це гарантує, що шків може витримувати робочі навантаження без передчасного виходу з ладу.
Як перевіряється якість шківа?
Якість підтверджується сертифікацією матеріалів, розмірний огляд, неруйнівний контроль (барвник проникає, магнітна частинка, ультразвуковий, рентгенографічний), випробування на твердість, і тестування навантаження, де це необхідно.
Можна відремонтувати литі сталеві шківи?
Так. Сталеві виливки можна зварювати і ремонтувати, на відміну від чавуну. Ремонт повинні виконувати кваліфіковані зварювальники з використанням затверджених процедур.
Яка обробка поверхні потрібна для канавки шківа?
Необхідна обробка залежить від типу мотузки, умови експлуатації, та специфікація конструкції.
Виточена канавка навколо Ra 1,6–3,2 мкм може підійти для деяких програм, але немає універсального значення шорсткості для кожного шківа.
Чому концентричність важлива для шківа?
Отвір і канавка повинні зберігати відповідне розташування. Надмірний ексцентриситет або биття можуть спричинити нерівномірне обертання, нестабільний рух мотузки, вібрація, і нерівномірне навантаження.

