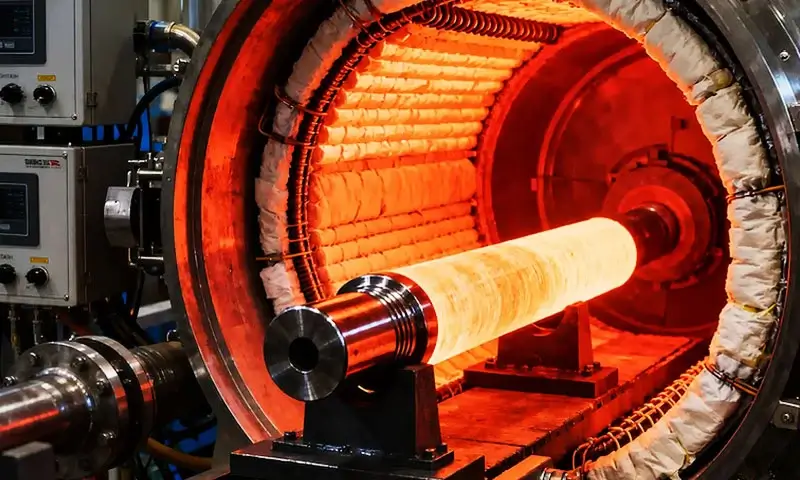
Загартування є одним із найбільш основоположних, але широко невірно зрозумілих процесів термічної обробки у виробництві металу.
Майже кожен загартований сталевий компонент проходить відпуск як обов’язкову вторинну операцію після гарту, але багато інженерів і виробничих груп вважають це тривіальним, стандартизований крок, а не контрольований точністю процес, який визначає кінцеву міцність, міцність, внутрішній напружений стан, і службове життя.
На практиці, гасіння локонів в жорсткому, крихкий, напружена мартенситна структура, яка функціонально непридатна для більшості інженерних застосувань.
Загартування — ретельно контрольоване нагрівання нижче критичної температури перетворення — адаптує мікроструктуру після загартування для забезпечення точного балансу твердості, міцність, стабільність розмірів, і стійкість до втоми, необхідні для експлуатації.
Тому відпуск зазвичай використовується у виробництві інструментальних сталей, штампові сталі, пружинні сталі, несучі компоненти, шестерні, вали, Автомобільні деталі, форми, і структурні компоненти машини.
1. Що таке загартування?
У металургії, загартовування це процес термічної обробки, під час якого попередньо загартований сплав заліза повторно нагрівається до температури нижче нижньої критичної температури (A₁), утримується протягом певного періоду, а потім охолоджують у контрольованих умовах.
Для звичайного-вуглецеві сталі, евтектоїдна температура, пов'язана з лінією A₁, становить приблизно 727° C (1341° F), хоча фактичні критичні температури змінюються залежно від хімічного складу.
Загартування в основному застосовується після загартування, щоб змінити загартовану мартенситну структуру.
Основними цілями є зменшення крихкості та залишкової напруги при збереженні належного рівня твердості та міцності.
Вибором температури гарту та часу витримки, виробники можуть регулювати баланс між твердістю, міцність, пластичність, Опір зносу, і розмірна стабільність.

Основні ефекти загартування включають:
| Мета | Ефект загартування |
| Зменшити ламкість | Покращує міцність і стійкість до зламів |
| Зняти напруги гарту | Зменшує залишкову напругу та ризик уповільненого розтріскування |
| Відрегулюйте твердість | Знижує надмірну твердість після загартування до необхідного рівня |
| Поліпшити пластичність | Допускає більшу пластичну деформацію до руйнування |
| Стабілізують мікроструктуру | Зменшує розмірні зміни під час подальшого обслуговування |
| Контроль роботи служби | Встановлює необхідну комбінацію міцності, міцність, і носійне опір |
Температура відпуску вибирається відповідно до марки сталі та бажаних кінцевих властивостей.
A низькотемпературний темпер може використовуватися, коли необхідно зберегти високу твердість, в той час як більш висока температура відпуску зазвичай забезпечує більшу в'язкість і пластичність з відповідним зниженням твердості.
Загартування не слід плутати з відпалом. Відпал, як правило, призначений для пом'якшення сталі та забезпечення відносної стабільності, пластична мікроструктура, часто включає нагрівання вище критичної температури перетворення з наступним повільним охолодженням.
Загартовування, на противагу, застосовується до загартованої сталі та виконується нижче критичного діапазону трансформації, щоб змінити, а не повністю усунути загартований стан.
У практичному виробництві сталі, тому відпуск найкраще розуміти як контрольоване коригування мікроструктури, створеної загартуванням.
Мета полягає не просто в тому, щоб зробити загартовану сталь м’якшою, але для перетворення надмірно крихкої загартованої структури в таку, яка забезпечує більш корисну інженерну комбінацію властивостей.
2. Чому потрібне загартування: Наука за гартованою сталлю
Розуміти гартування, спочатку потрібно зрозуміти, що робить гасіння.
Коли сталь нагрівається в полі фази аустеніту — як правило, вище 800–900 °C залежно від складу — її кристалічна структура стає гранецентричною кубічною. (FCC).
Аустеніт може розчиняти значні кількості вуглецю. Якщо сталь потім швидко охолодити, зазвичай у воді, нафта, або полімер, атоми вуглецю не встигають дифундувати.
Кристалічна структура намагається трансформуватися в об’ємно-центровану кубічну (BCC) ферит, але захоплений вуглець спотворює решітку в об'ємно-центрований тетрагональний (BCT) структура, відома як мартенсит.
Мартенсит характеризується:
- Дуже висока твердість.
- Висока межа текучості.
- Низька пластичність і міцність.
- Високі залишкові напруги.
- Схильність до уповільненого розтріскування.
- Наявність залишкового аустеніту в багатьох сплавах.
У такому загаслому стані, сталь часто занадто крихка для практичного використання. Ріжучий інструмент може сколоти. Під час збирання вал може тріснути. Зуб шестірні може зламатися під ударним навантаженням.
Загартування зменшує ці ризики, забезпечуючи контрольовану дифузію та мікроструктурну перебудову.
Отже, необхідність загартування є як науковою, так і практичною.
Науково, це дозволяє сталі наблизитися до рівноваги, знімаючи деформацію решітки та утворюючи карбіди. Практично, це дозволяє сталі витримувати реальні умови експлуатації.
3. Які основні діапазони температур гарту?
Температура відпустки є однією з найважливіших змінних у термічній обробці сталі, оскільки вона безпосередньо контролює ступінь мікроструктурних змін після загартування..
У міру гартування температура підвищується, дифузія вуглецю, осадження карбіду, відновлення, і перетворення залишкового аустеніту в цілому стають більш вираженими.
Немає єдиного температурного діапазону, який застосовувався б до кожної сталі.
Низькотемпературний загартування
Низькотемпературний відпуск зазвичай використовується, коли компонент повинен зберігати високий рівень твердості та зносостійкості, одночасно зменшуючи крихкість, пов’язану зі свіжим мартенситом..
Типові температури приблизно 150–250°C (300–480°F), хоча відповідний діапазон залежить від сталі.
На цьому етапі, вуглець починає перерозподіляти з перенасиченого мартенситу, можуть утворюватися тонкодисперсні карбідні фази, і залишкові напруги від загартування зменшуються.
Зниження твердості зазвичай обмежене в порівнянні з відпусткою при більш високій температурі.
Таке лікування є звичайним для таких програм, як:
- Руточні інструменти
- Вмирає
- Зносостійкі компоненти
- Окремі компоненти підшипників
- Деталі з інструментальної сталі високої твердості
Компроміс полягає в тому, що міцність залишається відносно обмеженою порівняно з середньою- або високотемпературні загартовані умови.
Середньотемпературний загартування
Середньотемпературний відпуск, приблизно 250–450°C (480–840°F), створює більшу модифікацію загартованої мікроструктури.
Карбідні опади стають більш розвиненими, мартенсит стає менш перенасиченим, і внутрішні напруги продовжують зменшуватися.
Ця область може бути корисною, коли компонент вимагає більш збалансованої комбінації міцність, твердість, міцність, і носійне опір.
Точна відповідь значно відрізняється залежно від сталі. Деякі сталі також демонструють явище відпускної крихкості в певних діапазонах температур, це означає, що як температура відпуску, так і подальше охолодження можуть потребувати уваги.
Високотемпературний загартування
Високотемпературний відпуск, як правило, проводять при приблизно 450–700 ° C (840–1290°F), за умови, що температура залишається відповідною для конкретної сталі та нижче відповідного діапазону критичного перетворення.
При цих температурах, мікроструктура зазнає значно більшого відновлення та еволюції карбіду.
Залишкові напруги істотно знижені, і матеріал, як правило, розвиває значно вищу в'язкість і пластичність, ніж у стані після загартування або низького відпуску.
Високотемпературний відпуск широко пов'язаний із загартованими та відпущеними конструкційними сталями, сплави сталей, вали, шестерні, компоненти, що містять тиск, і важко навантажені частини машин.
Особливо важливою відмінністю є те, що високотемпературний відпуск не обов'язково означає низьку міцність.
Належним чином леговані та термічно оброблені сталі можуть зберігати значну текучість і міцність на розтяг, одночасно збільшуючи опір руйнуванню.
Вторинне гартування під час відпустки
Деякі високолеговані інструментальні сталі поводяться інакше. Замість постійного зниження твердості в міру підвищення температури відпуску, вони можуть показати a пік вторинного зміцнення, часто в межах вищого діапазону відпустки.
Це відбувається при легуванні таких елементів, як хром, молібден, вольфрам, або осад ванадію як тонкий, стабільні леговані карбіди.
Ці частинки перешкоджають руху дислокації і можуть збільшити або зберегти твердість.
Вторинне зміцнення особливо важливо для швидкорізальних сталей і окремих інструментальних сталей, призначених для експлуатації при підвищених температурах..
4. Що таке процес загартування?
Процес відпустки - це контрольований термічний цикл, який виконується після загартування або іншої обробки, яка дає достатньо зміцнену мікроструктуру.
Хоча процедура здається простою, досягнення стабільних результатів вимагає контролю над температурою, час, однорідність печі, завантаження, охолодження, і стан загартованої сталі.
Типову промислову послідовність відпустки можна представити як:
Загартування → Перехід до відпуску → Нагрівання → Замочування → Контрольоване охолодження → Перевірка

Крок 1: Загартуйте сталь
Загартування зазвичай починається з правильно загартованого компонента.
Сталь спочатку аустенітизована, а потім швидко охолоджується зі швидкістю, достатньою для отримання запланованої зміцненої структури.
Середовище гасіння може включати:
- Нафта
- Вода
- Полімерний розчин
- Газ під тиском
- Розплавлена сіль
Правильне середовище залежить від сплаву та геометрії компонента.
Мета полягає в тому, щоб досягти необхідної зміцнюваності та мікроструктури при мінімізації розтріскування та деформації.
Крок 2: Перенесіть компонент до печі для загартування
Після гасіння, компонент повинен бути загартований відповідно до зазначеної процедури виробництва.
Для багатьох оцінок, швидкий відпуск бажаний, оскільки щойно загартований стан містить високі залишкові напруги.
Процедура перенесення також повинна уникати непотрібного теплового удару або неконтрольованого охолодження, яке може вплинути на кінцевий стан термічної обробки.
Для критичних компонентів, Записи печі повинні документувати фактичний цикл температури, а не покладатися лише на задану температуру печі.
Крок 3: Нагрійте до вказаної температури загартування
Деталь нагрівають до обраної температури відпуску, який може варіюватися від приблизно 150°C до 700 °C в залежності від сталі.
Нагрівання має бути достатньо контрольованим, щоб запобігти надмірним градієнтам температури, особливо у великих або складних компонентах.
Піч повинна забезпечувати відповідні:
- Рівномірність температури
- Контроль атмосфери, де це необхідно
- Циркуляція навантаження
- Калібрування приладу
- Запис температури
Для точної термічної обробки, з фактична температура заготовки важливіше, ніж запрограмована температура печі.
Крок 4: Замочити при температурі
Після того, як компонент досягне необхідної температури, він утримується протягом визначеного періоду.
На цьому етапі замочування, мікроструктура піддається відповідним для сталі реакціям гарту:
- Перерозподіл вуглецю
- Осадження карбіду
- Розкладання мартенситу
- Розслаблення стресу
- Відновлення матриці
- Перетворення залишкового аустеніту
- Осадження легованого карбіду в сталях вторинного зміцнення
Необхідний час замочування залежить від розміру компонента, геометрія, сплав, тип печі, і відповідну специфікацію.
Крок 5: Контрольоване охолодження
Після необхідного часу витримки, компонент охолоджується відповідно до специфікації процесу.
Багато сталей після відпустки можна охолоджувати на повітрі, у той час як певні системи сплавів або критичні компоненти можуть вимагати спеціальної практики охолодження.
Умови охолодження можуть впливати на стабільність розмірів і, в деяких сталях, сприйнятливість до відпускна крихкість. Отже, «охолодження» не слід розглядати як незначний останній крок.
Крок 6: За потреби повторіть загартування
Деякі сталі вимагають подвійний або потрійний гарт а не один цикл.
Можливе повторне загартування:
- Подальша стабілізація залишкового аустеніту
- Відпустіть новоутворений мартенсит після перетворення залишкового аустеніту
- Покращення стабільності розмірів
- Розробити більш стабільну карбідну структуру
- Досягніть узгоджених властивостей у всьому компоненті
Ця практика особливо поширена для високолегованих інструментальних сталей.
5. Чому деякі сталі вимагають подвійного або потрійного гарту?
Для багатьох загартованих сталей достатньо одного циклу відпустки, але високолеговані інструментальні сталі і деякі високовуглецеві сталі часто вимагають двох або навіть трьох циклів гарту.
Основна причина полягає в тому, що перша обробка відпуском може змінити стабільність утриманого аустеніту та отримати свіжий мартенсит під час наступного охолодження.
Другий або третій відпуск потім відпускає цей новоутворений мартенсит і покращує стабільність кінцевої мікроструктури.
Основною причиною є залишковий аустеніт
Після гасіння, деякі сталі зберігають частину вихідного аустеніту, оскільки мартенситне перетворення не завершується.
Це особливо важливо для сталей, що містять відносно високий рівень вуглецю та легуючих елементів.
Під час першого циклу гарту, стабільність залишкового аустеніту може змінюватися. При охолодженні після гарту, частина цього утриманого аустеніту може перетворитися на свіжий, невідпущений мартенсит.
Це створює нову проблему: хоча вихідний мартенсит був відпущений, новоутворений мартенсит не має.
Тому другий цикл відпуску використовується для відпуску цього свіжого мартенситу.
Чому свіжий мартенсит викликає занепокоєння?
Свіжий мартенсит має ті ж основні недоліки, що й оригінальна загартована структура:
- Висока твердість
- Висока залишкова напруга
- Низька пластичність
- Відносно низька міцність
- Підвищена схильність до розтріскування
Якщо залишити цю структуру без обробки, це може призвести до локальних коливань твердості та міцності. У прецизійних інструментальних сталях, це також може сприяти нестабільності розмірів.
Таким чином, подвійний відпуск гарантує належний відпуск як початкового мартенситу, так і мартенситу, який утворився після першого циклу відпуску..
Коли використовується потрійний загартування?
Потрійний відпуск використовується, коли необхідний ще більш високий ступінь мікроструктурної стабілізації.
Це особливо часто зустрічається в деяких швидкорізальних сталях, гарячеобробні інструментальні сталі, і високолеговані штампові сталі, в залежності від специфікації термообробки виробника.
Можна вибрати третій цикл:
- Подальша стабілізація залишкового аустеніту
- Відпустіть будь-який новоутворений мартенсит
- Уточніть баланс між твердістю та міцністю
- Покращення стабільності розмірів
- Встановити необхідний стан вторинного зміцнення
Потрійний гарт не слід застосовувати автоматично. Це виправдано лише тоді, коли цього вимагає марка сталі та необхідні властивості.
Типові сталі, що вимагають повторного гарту
Повторний відпуск особливо актуальний для сталей, таких як:
- Інструментальна сталь для гарячої обробки Н13
- Високошвидкісні сталі
- Високолеговані інструментальні сталі для холодної обробки
- Вибрані гарячеплавкі та штампові сталі
- Певні інструментальні сталі дисперсійного або вторинного зміцнення
Фактична кількість циклів гарту завжди повинна відповідати конкретному сорту сталі та кваліфікованій процедурі термічної обробки. Більше циклів автоматично не означає кращу продуктивність.
6. Що таке вторинне гартування при гарту?
Вторинне загартування це явище, при якому деякі високолеговані сталі розвивають підвищену твердість під час відпустки при відносно високих температурах., незважаючи на те, що звичайний відпуск вуглецевих сталей зазвичай призводить до зниження твердості.
Така поведінка характерна для сталей, що містять значну кількість карбідоутворюючих легуючих елементів, особливо молібден, вольфрам, ванадій, і хром.
Чому виникає вторинне затвердіння?
Під час звичайного гарту, твердість загартованого мартенситу зазвичай знижується, коли вуглець залишає перенасичену матрицю, а карбіди стають більш стабільними.
У високолегованих інструментальних сталях, однак, інший процес може відбуватися при більш високих температурах відпустки. Легуючі елементи дифундують і утворюють дуже дрібні леговані карбіди.
Ці виділення можуть бути надзвичайно ефективними для протидії руху дислокації.
Отримане зміцнення може компенсувати, а іноді й перевищують, твердість, втрачена на попередніх стадіях відпустки.
Загальна послідовність така:
Гартування → Початкове гартування/розм'якшення → Осадження легованого карбіду → Вторинне гартування
Задіяні легуючі елементи
Найбільш важливі елементи включають:
| легуючий елемент | Роль у вторинному загартовуванні |
| Mo | Сприяє тонкому осадженню легованого карбіду та покращує стійкість до відпустки |
| Ш | Утворює стійкі карбіди, багаті вольфрамом, у відповідних інструментальних сталях |
| V | Виробляє дуже тверді карбіди ванадію з сильним ефектом зміцнення |
| Cr | Сприяє утворенню легованого карбіду та покращує загартовуваність і стійкість до відпуску |
| Co | Може посилити вторинне зміцнення опосередковано, впливаючи на матрицю та поведінку карбідних осадів |
Точний тип карбіду залежить від складу сталі та історії термічної обробки.
Чому важливе вторинне загартовування?
Вторинне гартування дозволяє деяким інструментальним сталям досягати високої твердості після відпустки при температурах, значно вищих за ті, які використовуються для звичайного низькотемпературного відпустки..
Це цінно, оскільки загартування при високій температурі також може покращитися:
- Стійкість до загартування
- Стабільність розмірів
- Структурна стійкість
- Гаряча твердість
- Стійкість до розм'якшення під час експлуатації
Для інструментів, що працюють при підвищених температурах, збереження твердості під час експлуатації може бути важливішим, ніж досягнення максимально можливої твердості за кімнатної температури.
Вторинне зміцнення та інструментальна сталь H13
H13 є репрезентативною інструментальною сталлю для гарячої обробки, в якій виділення легованого карбіду сприяє її відгуку під час високотемпературного відпустки.
Його термічна обробка призначена для встановлення відповідного балансу твердості, міцність, стійкість до термічної втоми, і стійкість до розм'якшення.
Точна реакція вторинного зміцнення залежить від хімічного складу сталі, температура аустенізації, спосіб гарту, температура гарту, і час витримки.
Тому трактувати вторинне загартування просто як «загартування повторним нагріванням» невірно.
Це явище є результатом контрольованого осадження багатих сплавом карбідів у попередньо загартованій мікроструктурі.
7. Як відпустка впливає на механічні властивості?
Загартування змінює механічні властивості сталі шляхом модифікації сильно перенасиченої та напруженої мартенситної структури, що утворюється в результаті загартування.
Величина і напрямок цих змін залежать від марки сталі та умов відпустки, тому цей зв’язок слід розуміти як загальну тенденцію, а не як фіксоване правило.
Загальний ефект загартування
| Майно | Загальний ефект від підвищення тяжкості загартування* |
| Твердість | ↓ Загалом зменшується |
| Похідна сила | ↓ Загалом зменшується |
| Сила на розрив | ↓ Загалом зменшується |
| Пластичність | ↑ Зазвичай збільшується |
| Жорсткість | ↑ Зазвичай збільшується |
| Залишкова напруга | ↓ Зменшується |
| Розмірна стабільність | ↑ Загалом покращується |
| Опір зносу | Сорт- і залежить від стану |
| Втома | Часто покращується за рахунок кращої витривалості та зняття стресу |
| Стійкість до високотемпературного розм'якшення | Можна значно покращити у відповідних легованих інструментальних сталях |
*Загальні тенденції для традиційних загартованих сталей; високолеговані сталі можуть демонструвати різну поведінку, особливо там, де відбувається вторинне затвердіння.
Таким чином, практична мета відпустки полягає у виборі правильного балансу властивостей, а не максимізації будь-якої окремої механічної властивості.
Ріжучий інструмент може вимагати максимальної практичної твердості та зносостійкості, в той час як шестерня або вал можуть вимагати значно більшої міцності та стійкості до втоми.
Контролюючи температуру відпуску та час для конкретної сталі, виробники можуть пристосувати кінцеву мікроструктуру до фактичних вимог обслуговування.
8. Що таке загартування чи відпал, чи нормалізація чи зняття стресу?
Загартовування, відпал, нормалізуючий, і зняття напруги - це процеси термічної обробки, але вони є не змінюється.
Діапазон їх температур, стартові мікроструктури, способи охолодження, металургійні механізми, і очікувані результати відрізняються.
| Порівняння | Загартовування | Відпал | Нормалізація | Зняття стресу |
| Основне призначення | Зменшує крихкість і залишкову напругу після затвердіння, зберігаючи корисну твердість | Розм'якшити сталь, поліпшити пластичність, зняти стрес, і змінювати мікроструктуру | Уточнюйте зернисту структуру та створюйте відносно однорідну мікроструктуру | Зменшити залишкову напругу з мінімальними змінами існуючої мікроструктури |
| Типова початкова умова | Загартована або загартована сталь | Як литий, працював, холоднооброблений, або попередньо термічно оброблену сталь | Як литий, ковані, рулонний, або оброблена сталь | Зварні, кадати, оброблений, формується, або термічно оброблений компонент |
| Діапазон температури | Нижче A₁; зазвичай ~150–700°C залежно від сорту | Зазвичай на рівні або вище критичних температур перетворення, залежно від типу відпалу | Зазвичай вище критичного діапазону трансформації | Зазвичай нижче критичного діапазону трансформації |
| Метод охолодження | Зазвичай повітряне охолодження або визначене контрольоване охолодження | Як правило, повільне охолодження печі | Зазвичай повітряне охолодження | Контрольоване охолодження, часто пічне або повітряне охолодження |
Основний мікроструктурний ефект |
Розкладає або модифікує загартований мартенсит; сприяє осадженню та відновленню карбіду | Виробляє більш м’який, більш стабільна мікроструктура | Сприяє рекристалізації/покращенню та відносно однорідній феритно-перлітній структурі у відповідних сталях | Знімає внутрішню напругу з обмеженим фазовим перетворенням |
| Твердість | Загалом зменшується від стану після гасіння | Загалом значно зменшується | Зазвичай нижче, ніж у загартованої та відпущеної сталі | Зазвичай змінюється незначно |
| Жорсткість & Пластичність | Загалом збільшується | Істотно збільшується | Загалом покращується порівняно з грубими або сильно напруженими стартовими умовами | Зазвичай покращує надійність, пов’язану з навантаженнями, без істотних змін властивостей |
| Типові програми | Шестерні, вали, інструменти, штамп, пружини, загартовані деталі машин | Механічна обробка, поковок, виливки, деталі холодної обробки | Кування, Структурні компоненти, брус, і попереднього загартовування | Зварні конструкції, великі виливки, оброблені деталі, виготовлені компоненти |
9. Гартування різних видів сталі
Різні види сталі по-різному реагують на відпуск. Розуміння цих відмінностей має важливе значення для вибору правильного графіка загартування.
Гладкі вуглецеві сталі:
Простий в загартуванні. Низьковуглецеві сталі (<0.3% C) рідко піддаються гарту та відпуску, оскільки вони не тверднуть значно.
Середньовуглецеві сталі (0.3–0,6% С) зазвичай загартовані та відпущені для валів, шестерні, і осі. Високовуглецеві сталі (>0.6% C) використовуються для інструментів, пружини, і ножі.
леговані сталі:
Містять такі елементи, як хром, нікель, молібден, і ванадій.
Вони мають кращу прогартовуваність і добре піддаються гарту. Вторинне зміцнення поширене в сплавах з міцними карбідоутворювачами.
Інструментальні сталі:
Включають загартовування водою, маслянотвердіючі, повітряне загартовування, високошвидкісний, і гарячеплавкі сталі.
Графіки загартовування дуже різноманітні. Швидкорізальні сталі піддають триразовому відпуску при 540–560°С. Сталі для гарячої обробки, такі як H13, проходять подвійний відпуск при 500–550 °C.
Нержавіючі сталі:
Мартенситні нержавіючі сталі (Напр., 410, 420, 440C) можна гартувати і відпускати. Аустенітні нержавіючі сталі (Напр., 304, 316) не піддаються гартуванню і не відпускаються.
Феритні нержавіючі сталі, як правило, не загартовані. Нержавіюча сталь дисперсійного зміцнення піддається старінню, не загартований.
Мартензитно-старінні сталі:
Це низьковуглецеві, високонікелеві сплави, які зміцнюються старінням, не мартенситним відпуском.
Однак, вони можуть пройти обробку розчином і процес старіння, який концептуально подібний до відпуску.
10. Загартування інструментальної сталі H13: Практичний приклад
H13 Інструментальна сталь це хром-молібден-ванадієва інструментальна сталь для гарячої обробки, яка широко використовується для лиття під тиском, ковальські штампи, екструзійний інструмент, та інші інструменти, що піддаються багаторазовому нагріванню та охолодженню.
Його поєднання гарячої міцності, міцність, термостійкість, і стійкість до термічної втоми робить його репрезентативним прикладом того, чому відпуск необхідно ретельно контролювати в легованих інструментальних сталях.
Після аустенізації та гарту, H13 розвиває тверду мартенситну структуру із залишковими напругами та деякою кількістю залишкового аустеніту.
Таким чином, подальша обробка відпуском призначена не тільки для зменшення крихкості, але також для розвитку необхідної реакції вторинного зміцнення та мікроструктурної стабільності.
Типовий графік загартування H13
H13 є загальним подвійний загартований, з третьою температурою, яка іноді вказується для великих або особливо важливих компонентів.
Точні параметри повинні відповідати застосовним специфікаціям матеріалу та кваліфікованій процедурі термічної обробки.
| Етап загартування | Температура | Час витримки | Охолодження | Основне призначення |
| Перший темперамент | 500–550°C | ~2 год | Прохолодне повітря | Зменшити напруги гарту та ініціювати реакції відпустки/вторинного зміцнення |
| Другий характер | 500–550°C | ~2 год | Прохолодне повітря | Загартуйте новоутворений мартенсит і додатково стабілізуйте мікроструктуру |
| Необов'язковий третій темпер | 500–550°C | ~2 год | Прохолодне повітря | Подальше покращення структурної та розмірної стабільності, особливо на великих ділянках |
Фактичні умови аустенізації та загартування також важливі.
H13 зазвичай аустенітизований при приблизно 1,020–1050°C, з наступним контрольованим охолодженням, таким як загартування повітрям або газом, в залежності від розміру секції, обладнання, і необхідні властивості.
Типова результуюча твердість
Належним чином термічно оброблений компонент H13 зазвичай досягає кінцевої твердості в районі приблизно 48–52 HRC, хоча фактична твердість залежить від умов аустенізації, швидкість гасіння, температура гарту, час витримки, і матеріалохімії.
У межах зазначеного діапазону відпустки, загальна тенденція така:
- Близько 500°C: більш висока твердість, з меншим розм'якшенням, пов'язаним з відпуском.
- Близько 550°C: дещо менша твердість, загалом із більшою міцністю та зняттям стресу.
Зв'язок не є строго лінійним, і H13 може виставляти вторинне загартування через випадання тонкодисперсних легованих карбідів під час високотемпературного відпустки.
Чому H13 подвійний загартований?
Основною причиною подвійного загартування є поведінка Збережився аустеніт після гасіння.
Після першого циклу гартування, деяка частина залишкового аустеніту може трансформуватися під час охолодження у свіжий мартенсит.
Цей новоутворений мартенсит ще не пройшов відпуск і тому може містити відносно високу залишкову напругу та крихкість.
Другий цикл відпустки обробляє цей свіжий мартенсит і допомагає створити більш однорідну кінцеву мікроструктуру:
Загартування → Перший відпуск → Перетворення залишкового аустеніту → Свіжий мартенсит → Другий відпуск
Подвійний відпуск також допомагає завершити бажані реакції осадження та покращити постійність твердості та стабільність розмірів.
Для великих або дуже критичних компонентів H13, a третя вдача може використовуватися, якщо це вимагається специфікацією термічної обробки, особливо там, де додаткова стабілізація корисна.
Інженерне значення
Метою загартування H13 є не просто максимізація твердості.
Кінцевий стан повинен збалансувати твердість, гаряча міцність, міцність, стійкість до термічної втоми, і розмірна стабільність.
З цієї причини, матриця H13, загартована приблизно при 500–550°C, розроблена таким чином, щоб зберегти достатню твердість для стійкості до зношування, одночасно розвиваючи міцність і стійкість до відпуску, необхідні для багаторазових термічних циклів і механічних навантажень під час експлуатації.
11. Промислове застосування загартованої сталі
Загартована сталь широко використовується в промисловому виробництві, оскільки вона забезпечує контрольований баланс між міцністю, твердість, міцність, пластичність, втома, і розмірна стабільність.
Шестерні та компоненти трансмісії
Зубчасті колеса зазвичай проходять загартування з подальшим відпуском для отримання високої міцності та належної в'язкості.
Відпустка зменшує крихкість і залишкові напруги, пов’язані із загартованим станом, зберігаючи достатню твердість для контакту із зубами та зносостійкість.
Типові компоненти включають:
- Зубчасті передачі
- Шестерні
- Ведучі шестерні
- Зірочки
- Вали та шестерні
Для сильно навантажених передач, кінцевий стан термічної обробки зазвичай розраховується на втомну міцність, контактний стрес, і стійкість до руйнування зубів, а не лише твердість.
Вали, Осі, і шпильки
Для валів широко використовуються загартовані леговані сталі, осі, шпильки, та подібні елементи машин, що піддаються комбінованому згину, кручення, вплив, і циклічне завантаження.
Порівняно з загартованою структурою, належним чином загартована мартенситна структура забезпечує значно кращу міцність і стійкість до поширення тріщин, що робить його більш придатним для динамічно завантажених компонентів.
Пружини
Ресорні сталі вимагають високої пружності та стійкості до втоми.
Загартування після загартування використовується для регулювання твердості та зняття внутрішніх напруг, зберігаючи міцність, необхідну для багаторазового пружного навантаження..
Програми включають:
- Гвинтові пружини
- Листові ресори
- Пружини кручення
- Компоненти підвіски
- Клапанні пружини
Необхідно ретельно контролювати умови відпуску, тому що як надмірна м'якість, так і надмірна крихкість можуть зменшити термін служби пружини.
Плашки та інструменти
Інструментальні сталі зазвичай відпускають для досягнення контрольованої комбінації твердості, Опір зносу, міцність, і стійкість до розм'якшення.
Інструментальні сталі для гарячої обробки, такі як H13, гартуються при відносно високих температурах для отримання термічної стабільності та стійкості до багаторазового нагрівання та охолодження.
Для холодної обробки та швидкорізальної інструментальної сталі використовуються різні графіки відпустки залежно від системи сплавів і необхідної продуктивності різання або формування.
Автомобільні компоненти
Загартована сталь широко використовується в автомобільному виробництві для компонентів, які повинні витримувати повторювані механічні навантаження та удари.
Приклади включають:
- Осі
- Компоненти рульового керування
- Привідні вали
- Сполучні компоненти
- Деталі підвіски
- Компоненти трансмісії
Загартування та відпустка дозволяє цим компонентам досягти високої міцності без шкоди для міцності, необхідної для реальних умов експлуатації.
Будівельне та важке обладнання
Компоненти важкої техніки часто зазнають високих навантажень, шокувати, стирання, і циклічний стрес. Тому загартовані леговані сталі широко використовуються для:
- Штифти та втулки
- Гідравлічні компоненти
- Запчастини до екскаватора та навантажувача
- Компоненти крана
- Компоненти сільськогосподарської техніки
- Частини гірничого обладнання
У цих додатках, необхідний стан відпустки зазвичай вибирається відповідно до домінуючої комбінації ударостійкості, Сила втоми, і носійне опір.
Обладнання тиску та енергії
У деяких компонентах, що несуть тиск, і в енергетичних системах використовуються загартовані та відпущені сталі, оскільки обробка може забезпечити високу міцність разом із покращеною міцністю.
Програми можуть включати:
- Високоміцні компоненти під тиском
- Механічні частини, пов'язані з турбіною
- Промислові кріплення
- Компоненти силової передачі
- Надміцні структурні компоненти
Для важливих для безпеки компонентів, процес термічної обробки зазвичай супроводжується випробуванням на твердість, механічні випробування, розмірний огляд, та металургійної перевірки.
12. Загартування за межі сталі: скло, Шоколад, та інші матеріали
Слово «гартування» також використовується в інших областях, але механізми різні.
Гартування скла
Загартування скла передбачає нагрівання скла приблизно до 600–700 °C, а потім швидке охолодження поверхонь струменями повітря..
Поверхня скорочується швидше, ніж внутрішня, створення стискаючих напруг на поверхні і розтягуючих напруг в серцевині.
Це робить загартоване скло набагато міцнішим і спричиняє його дроблення на дрібні частини, тупі фрагменти, а не гострі осколки. Використовується в автомобільних вікнах, душові двері, та архітектурне скління.
Темперування шоколаду
Темперування шоколаду - це контрольований процес нагрівання та охолодження, який сприяє кристалізації какао-масла в стабільній формі, відома як форма V (бета-кристали).
Правильно темперований шоколад має глянсове покриття, чіткий знімок, і гладкий розплав. Нетемперований шоколад може зацвісти, відчувати зернистість, або надто легко розм’якшуються.
Інші матеріали
Деякі сплави кольорових металів, наприклад, деякі сплави алюмінію та міді, пройти дисперсійне зміцнення або старіння, які іноді називають відпуском.
Однак, термін найбільш точний у застосуванні до чорної металургії.
13. Висновок
Гартування є основним процесом термічної обробки для перетворення загартування, сильно напружений, і відносно крихку сталь у більш стабільний інженерний матеріал.
Його важливість полягає не просто в зниженні твердості, але в контролі еволюції мікроструктури мартенситу та встановлення необхідного балансу між твердістю, міцність, міцність, пластичність, і розмірна стабільність.
Температура відпуску є найбільш впливовою змінною процесу, але це необхідно враховувати разом із часом утримання, склад сталі, попередні умови аустенізації та загартування, розмір компонента, і необхідні кінцеві властивості.
Отже, правильна обробка загартовування скоріше специфічні для марки сталі, ніж універсальні.
Вуглецеві сталі, леговані конструкційні сталі, високовуглецевих сталей, інструментальні сталі, швидкорізальні сталі, гарячеплавкі сталі, і мартенситні нержавіючі сталі можуть демонструвати різну реакцію на відпуск.
У промисловому виробництві, Про успішну відпустку слід судити за кінцевими характеристиками компонента, а не лише за температурою.
Правильно контрольований процес відпустки перетворює надзвичайну твердість загартованого стану в надійну комбінацію механічних властивостей, придатних для передач, вали, пружини, штамп, Автомобільні деталі, важка техніка, та інші вимогливі програми.
Поширені запитання
Що таке відпуск сталі?
Гартування - це процес термічної обробки, під час якого загартована сталь повторно нагрівається до температури, нижчої її критичного діапазону трансформації., утримується протягом визначеного часу, а потім охолоджують.
Він в основному використовується для зменшення крихкості та залишкової напруги при досягненні необхідного балансу твердості, міцність, і міцність.
Чи зменшує твердість загартування?
Для більшості звичайних загартованих сталей, підвищення температури відпустки зазвичай знижує твердість і міцність, одночасно покращуючи ударну в'язкість і пластичність.
Високолеговані інструментальні сталі можуть поводитися по-різному через вторинне гартування.
Чим відрізняється гарт від відпалу?
Відпуск зазвичай виконується на загартованій сталі нижче критичного діапазону трансформації для модифікації мартенситу.
Відпал, як правило, призначений для пом'якшення сталі та надання їй більшої пластичності, стабільна мікроструктура, часто використовують повільне контрольоване охолодження.
Як перевіряється загартована сталь?
Типова перевірка може включати випробування на твердість, розмірний огляд, металографічна експертиза, і механічні випробування, з додатковим поверхневим або неруйнівним випробуванням, якщо це вимагається застосуванням або специфікацією.