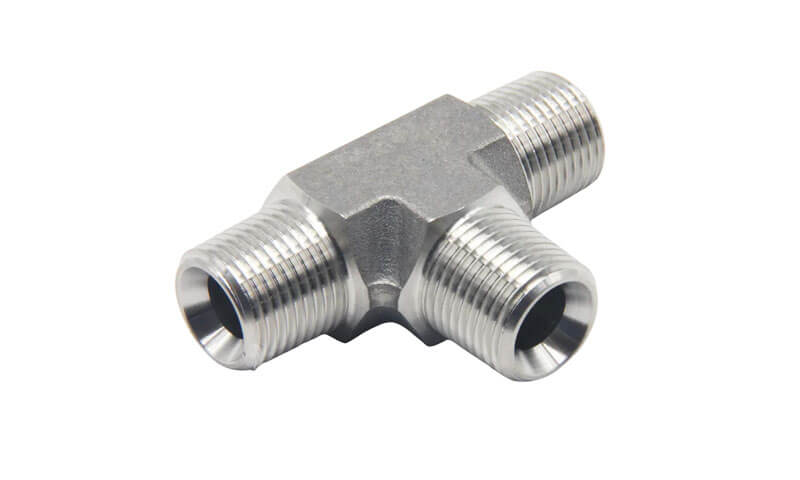
A трійник з нержавіючої сталі це трипортовий фітинг, призначений для розділення, комбайн, або перенаправити потік рідини в системі трубопроводів.
На відміну від простої ділянки труби, трійник повинен об'єднувати три канали потоку в єдиний корпус, що підтримує тиск, зберігаючи достатню механічну міцність, контрольована товщина стінки, розмірна точність, і надійні з'єднання з сусідніми трубопроводами.
У вимогливих програмах, геометрія розгалуження також впливає на розподіл потоку, локальна концентрація напруги, втрати тиску, і довгострокова надійність служби.
Для складних нестандартних трійників, інвестиційне кастинг (воскове лиття) забезпечує ефективний спосіб відтворення тривимірного з'єднання між проходом і розгалуженнями, зберігаючи тіло як інтегроване лиття.
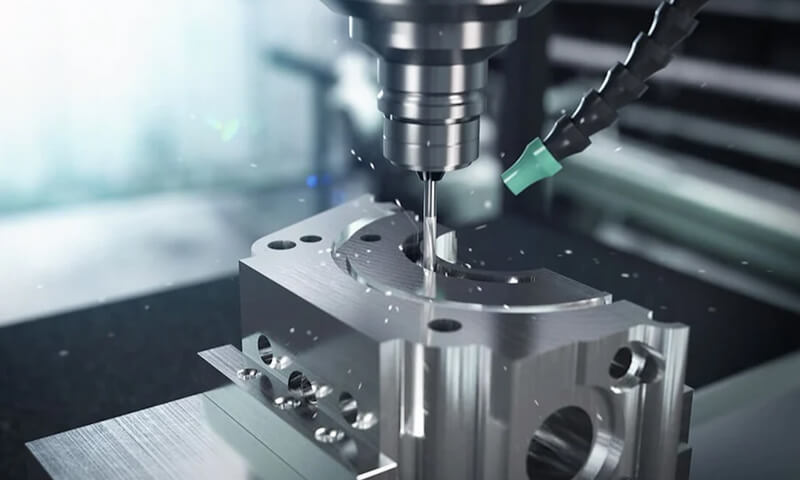
Лиття встановлює загальну структурну геометрію, тоді як обробка з ЧПУ може згодом виробляти різьблення, свердловини, ущільнювальні поверхні, розміри розетки, та інші функціональні інтерфейси з необхідними допусками.
1. Що таке трійник з нержавіючої сталі?
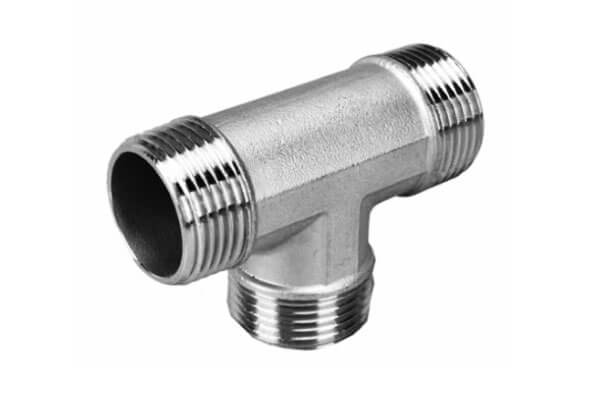
A трійник з нержавіючої сталі це триходовий фітинг з одним головним проходом і одним відгалуженням, що перетинаються в контрольованій геометрії.
Він використовується для поділу потоку рідини на два напрямки, об'єднати два потоки в один, або забезпечте відгалуження до іншої частини системи трубопроводу.
Три отвори зазвичай називають двома кінцями бігти і відділення. У рівному трійнику, три розміри з'єднання номінально однакові. В редукційному трійнику, гілка або одна сторона прогону має менший діаметр.
Тому що три проходи перетинаються в межах відносно компактного тіла, з’єднання є більш складним у технічному відношенні, ніж з’єднання прямої труби.
Виробник повинен одночасно контролювати внутрішню геометрію проходу, товщина зовнішньої стінки, обґрунтованість матеріалу, і розміри підключення.
2. Інженерія матеріалів & металургія
Вибір матеріалу є основоположним для виконання замовлення нержавіюча сталь трійник, оскільки фітинг повинен одночасно витримувати внутрішній тиск, корозія, температура, механічне навантаження, та умови виготовлення литва по моделлю.
Аустенітні нержавієві сталі: CF8, Cf8m, CF3, і CF3M
Нержавіюча сталь CF8
ASTM A351 CF8 це лита аустенітна нержавіюча сталь, що в цілому відповідає кованій 304 нержавіюча сталь.
Зазвичай він містить приблизно 18–21 мас.% хрому та 8–11 мас.% нікелю, з вуглецем, обмеженим приблизно 0.08 мас.% максимум.
CF8 забезпечує хорошу загальну стійкість до корозії, міцність, і кастості, роблячи його придатним для води, пара, харчова промисловість, і багато загальних промислових рідинних систем.
Нержавіюча сталь CF8M
ASTM A351 CF8M це литий клас типу 316 і зазвичай містить приблизно 18–21 мас.% хрому, 9–12 мас.% нікелю, і 2–3 мас.% молібдену.
Додавання молібдену покращує стійкість до локальної корозії, особливо точкової та щілинної корозії, у багатьох середовищах, що містять хлорид.
Тому CF8M широко розглядається там, де хімічний вплив, морські умови, або потребує більш вимогливого обслуговування рідини.
Для зварних або відремонтованих вузлів, сорти з низьким вмістом вуглецю CF3 і CF3M може забезпечити важливу металургійну перевагу.
Вміст вуглецю в них зазвичай обмежується 0.03 мас.% максимум, зменшення схильності до виділення карбіду хрому на межах зерен під час термічного впливу.
Це допомагає зменшити ризик сенсибілізації та пов’язаної з нею міжкристалітної корозії, особливо навколо зварних областей.
Дуплексна та супердуплексна нержавіюча сталь
Коли трійник з нержавіючої сталі піддається впливу високих концентрацій хлориду, морська вода, офшорні середовища, або вимогливі умови тиску та температури, Дуплексна нержавіюча сталь може забезпечити корисне поєднання міцності та стійкості до корозії.
Дуплекс 2205 Нержавіюча сталь
Дуплекс 2205, зазвичай ідентифікується за США S32205 і відповідний клас лиття CD3MN, містить змішану феритно-аустенітну мікроструктуру, зазвичай націлені на близьке до збалансованого співвідношення фаз після відповідної обробки розчином.
Ця двофазна структура надає сплаву значно вищу межу текучості, ніж звичайна аустенітна лита нержавіюча сталь, зберігаючи при цьому високу стійкість до корозійних механізмів, пов’язаних із хлоридами..
У порівнянні з CF8M, 2205 може забезпечити приблизно вдвічі більшу межу текучості, залежно від застосовної специфікації продукту та умов термічної обробки.
Він також забезпечує хорошу стійкість до хлоридного корозійного розтріскування, піттінг, і щілинна корозія.
Супер дуплекс 2507 Нержавіюча сталь
Супер дуплекс 2507, загальноприйнятий США S32750 і пов'язаний з класом лиття CD3MWCuN, містить більш високий рівень хрому, молібден, і азот ніж 2205.
Таким чином, він забезпечує вищу міцність і стійкість до локальної корозії, що робить його придатним для суворих морських умов, офшорний, і технологічні середовища.
Нержавіюча сталь CK3MCuN
CK3MCuN відрізняється від дуплексної нержавіючої сталі. Це а високолегована аустенітна нержавіюча сталь зі значними додатками молібдену та азоту та призначений для висококорозійних середовищ, де звичайні 304- або матеріали типу 316 можуть не забезпечувати достатнього опору.
Тому при виборі литого трійника з нержавіючої сталі його слід розглядати окремо від дуплексних і супердуплексних матеріалів.
3. Точне машинобудування & Потік виробничого процесу
Виготовлення трійника з нержавіючої сталі на замовлення інвестиційне кастинг передбачає послідовність ретельно контрольованих кроків.
Кожен крок впливає на кінцеву якість, розмірна точність, і механічні властивості.

CAD/CAM Формування та моделювання затвердіння
Процес починається з креслення замовника або 3D-моделі. Команда інженерів ливарного заводу створює CAD-модель трійника, включаючи надбавки на усадку, обробка, і проект.
Потім за допомогою програмного забезпечення CAM проектується та обробляється прес-форма.
Перед нарізкою інструменту, моделювання затвердіння та потоку виконується за допомогою програмного забезпечення, наприклад ProCAST або MAGMA. Це моделювання передбачає:
- Поведінка заповнення цвіллю та можливі холодні закриття.
- Послідовність затвердіння та усадкова пористість.
- Гарячі точки і залишкові напруги.
- Розташування стояків і ознобів.
Симуляція дозволяє ливарному цеху оптимізувати литник і підйом перед заливкою металу, зменшення кількості проб і помилок і скорочення часу розробки.
Автоматизоване введення шаблону та роботизоване виготовлення керамічної оболонки
Воскові візерунки виготовляються шляхом впорскування розплавленого воску в інструмент під тиском.
Автоматичні ін'єкційні машини забезпечують постійні розміри шаблону, щільність, і поверхнева обробка. Потім візерунки збираються на центральну напрямну або литник, формування дерева.
Дерево неодноразово занурюють у керамічний розчин і покривають штукатуркою, щоб створити керамічну оболонку.
Це часто робиться за допомогою роботизоване будівництво оболонки системи, які забезпечують стабільну товщину покриття та висихання.
З кремнеземний процес зазвичай використовується для виливків з нержавіючої сталі, оскільки забезпечує гладкість, міцна оболонка з чудовою стабільністю розмірів.
Девакс, Спікання оболонки, і плавлення
Після досягнення оболонкою достатньої товщини, його нагрівають, щоб розплавити віск (депарафінізація) а потім спікають при високій температурі для зміцнення кераміки.
Спечена оболонка — це порожниста форма, готова до заливання.
Плавлення виконується в ан індукційна піч, на повітрі або у вакуумі, в залежності від сплаву і вимог до якості.
Хімічний склад перевіряється спектрографічним аналізом перед заливкою. У розігріту оболонку заливають розплавлений метал, і виливку дають затвердіти в контрольованих умовах.
Оздоблення після лиття
Після застигання, керамічна оболонка відколота, а виливки вирізані з дерева. Затвори і стояки видаляють шліфуванням або різанням.
Потім проходять відливки:
- Вибух: Для видалення залишків кераміки та поверхневого накипу.
- Шліфування та доведення: Для видалення заглушок і змішування поверхонь.
- Розведення розчину: Для відновлення стійкості до корозії та оптимізації властивостей.
- Пасивація: Для видалення вільного заліза та посилення пасивного оксидного шару.
- ЧПУ різьблення: Для NPT, BSP, або кінці з метричною різьбою.
- Підготовка кінців розтрубного або стикового зварювання: Відповідає вимогам ASME B16.9 або B16.11.
- Перевірка та випробування: Габаритний, візуальний, NDT, і випробування тиском.
Кожен крок документується та простежується, забезпечення відповідності готового трійника специфікаціям замовника.
4. Трійник з нержавіючої сталі проти. Ковані та виготовлені трійники
Інвестиційно-литий, ковані, і готові трійники з нержавіючої сталі можна використовувати для створення тристоронніх з’єднань трубопроводів,
але їхні виробничі шляхи створюють різні комбінації геометрії, металургійна структура, вимоги до обробки, економіка виробництва, і можливість налаштування.
Тому вибір повинен ґрунтуватися на фактичному класі тиску, клас матеріалу, геометрія, обсяг виробництва, і відповідні вимоги до трубопроводів, а не припускати, що один виробничий процес є універсально кращим.
| Основна характеристика | Трійник з литої нержавіючої сталі | Кований трійник з нержавіючої сталі | Виготовлений трійник з нержавіючої сталі |
| Принцип виготовлення | Розплавлена нержавіюча сталь твердне в прецизійній керамічній формі | Нагріта кована заготовка пластично деформується під дією контрольованих сил кування | Труба, плита, або ковані компоненти вирізані, встановлений, і зварені |
| Комплексна геометрія | Відмінний | Добрий, але форма обмежена практикою кування | Високий, але для складної геометрії може знадобитися кілька деталей |
| Цільна конструкція | Так | Так | Звичайні збірно-зварні |
| Геометрія внутрішнього проходу | Чудово підходить для відповідних конструкцій з виплавки | Добре підходить для відносно звичайних проходів | Висока гнучкість, але виготовлення є більш складним |
| Матеріальна структура | Лита мікроструктура, контролюється затвердінням і термічною обробкою | Ковані, спрацьована структура | Кований/фабрикат плюс зони зварювання |
| Налаштування | Відмінно підходить для нестандартних розмірів і конфігурацій відділень | Добрий, але обмеження інструментів і кування зростають із ускладненням | Чудово підходить для спеціальних або дуже великих конфігурацій |
| Вимоги до обробки | Помірний; з’єднувальні та ущільнювальні поверхні зазвичай оброблені | Часто від середнього до високого | Від середнього до високого залежно від виготовлення |
Зварні шви |
Немає потреби в структурному зварюванні в основному корпусі трійника | Конструкційне зварювання в кузованому корпусі не потрібне | Може знадобитися кілька зварних швів |
| Вимоги до інструментів | Необхідний шаблон/інструмент | Можуть знадобитися штампи для кування | Нижчі вимоги до спеціальних інструментів |
| Складні малі та середні деталі | Дуже підходить | Підходить | Може бути менш економним |
| Великі спеціальні трійники | Залежний від процесу | Залежний від процесу | Часто практичні |
| Повторне виробництво | Чудово після встановлення інструменту | Відмінний | Добрий |
| Основна виробнича перевага | Складна інтегрована геометрія з майже мережевою формою | Кована механічна конструкція та встановлені маршрути кування | Гнучке виготовлення з відносно невеликим початковим інструментом |
| Основне обмеження | Вимагає суворого контролю міцності відливки та затвердіння | Менш гнучкий для складної геометрії | Якість зварювання, спотворення, і залишкова напруга вимагають контролю |
5. Промислові програми & Практичні приклади з реального світу
Спеціальні трійники з нержавіючої сталі використовуються в широкому діапазоні галузей і застосувань.

Хімічна та нафтохімічна: Системи трубопроводів для кислот, розчинники, і реактивні хімічні речовини. CF8M і дуплексні сплави є поширеними.
Нафта і газ: Офшорні платформи, Нафтопереробні заводи, і трубопроводи. Дуплексні та супер дуплексні трійники використовуються для роботи з морською водою та високим вмістом хлоридів.
Генерація електроенергії: Пара, охолоджуюча вода, і системи десульфурації димових газів. Використовується CF8M і високолегована нержавіюча сталь.
Фармацевтика та біотехнологія: Чистий пар, очищена вода, і технологічні трубопроводи. CF3M і електрополіровані трійники є поширеними.
Їжа та напої: Технологічні трубопроводи для молокозаводу, пивоваріння, і харчова обробка. Використовуються CF8M і гігієнічні конструкції.
Морський: Трубопровід морської води, баластні системи, і палубний дренаж. Перевага віддається дуплексним і супердуплексним трійникам.
Очищення води: Опріснення, стічні води, і системи дозування хімікатів. Використовуються сплави CF8M і дуплекс.
6. Виберіть DEZE як власного виробника трійників із нержавіючої сталі
Ця технологія надає інтегровані індивідуальні рішення для лиття з нержавіючої сталі та обробки з ЧПУ для складних трубних фітингів і промислових компонентів.
Від початкового технічного огляду та вибору матеріалів до лиття по моделлю, термічна обробка, Обробка ЧПУ, поверхнева обробка, та остаточна перевірка, Це керує ключовими етапами виробництва в рамках інтегрованого робочого процесу.
Як ISO 9001:2015-сертифікований виробник, Це забезпечує відстеження виробництва та контроль якості протягом усього виробничого процесу. Перевірка та випробування можуть бути організовані відповідно до вимог проекту.
Зверніться до цього з вашим малюнком, 3D модель, специфікація матеріалу, розміри, або вимог до програми.
Наша команда інженерів може перевірити дизайн і розробити відповідне індивідуальне рішення для лиття з нержавіючої сталі для вашого проекту.
7. Висновок
Спеціальні трійники з нержавіючої сталі є критично важливими компонентами в системах трубопроводів, які мають корозійну стійкість, цілісність тиску, і надійність важливі.
Лиття за виплавленими моделями пропонує унікальне поєднання свободи дизайну, гнучкість матеріалу, і економічна ефективність, що робить його ідеальним для складних трійників у середніх і великих обсягах.
Від аустенітних марок CF8 і CF8M до дуплексних і супердуплексних сплавів, вибір матеріалу повинен відповідати робочому середовищу.
Відпал розчину необхідний для відновлення стійкості до корозії та оптимізації механічних властивостей.
Точна механічна обробка гарантує кінцеву підготовку, нитки, і розміри відповідають вимогам системи трубопроводів.
Важливо вибрати правильного партнера-виробника. Ливарне підприємство з інженерним досвідом, власна механічна обробка, можливості термічної обробки, і надійна система якості може допомогти гарантувати, що кожен трійник надійно працює в призначеному для нього застосуванні.
DEZE позиціонується як такий партнер, пропонуючи технічну глибину та виробничі можливості, необхідні для індивідуальних проектів з нержавіючої сталі.
Поширені запитання
Навіщо використовувати лиття по моделлю для трійника з нержавіючої сталі?
Виплавлюване лиття підходить для складної геометрії трійника, оскільки воно може виробляти пробіг, відділення, перехрестя, і зовнішню структуру як інтегроване лиття.
Критичні інтерфейси, такі як потоки, свердловини, і ущільнювальні поверхні можуть бути оброблені з ЧПУ.
Чи вимагає термічної обробки трійник з нержавіючої сталі?
Багато сортів литої нержавіючої сталі вимагають певних умов термічної обробки або мають переваги від них.
Для аустенітних і дуплексних виливків, обробка розчином зазвичай важлива для досягнення необхідних металургійних і корозійних властивостей. Точний цикл залежить від класу.
Чим відрізняється рівний трійник від перехідного?
Рівний трійник має всі три отвори однакового розміру. Перехідний трійник має отвір для розгалуження, менший за отвори прогону. Перехідні трійники використовуються, коли відводиться лише частина потоку.
Чи можна використовувати литі трійники в умовах високого тиску?
Так, при правильному проектуванні, кадати, термічно обробляється, та оглянуто. Литі трійники можуть відповідати вимогам перевірки тиску та герметичності для багатьох застосувань високого тиску.
Для екстремального тиску, можна віддати перевагу кованим трійникам.
Які підготовчі кінці доступні для трійників з нержавіючої сталі?
Загальні кінцеві препарати включають різьбові (NPT, BSP), розтрубний зварний шов, стиковий шов, і фланцеві. Вибір залежить від системи трубопроводів, тиск, і вимоги до складання.