
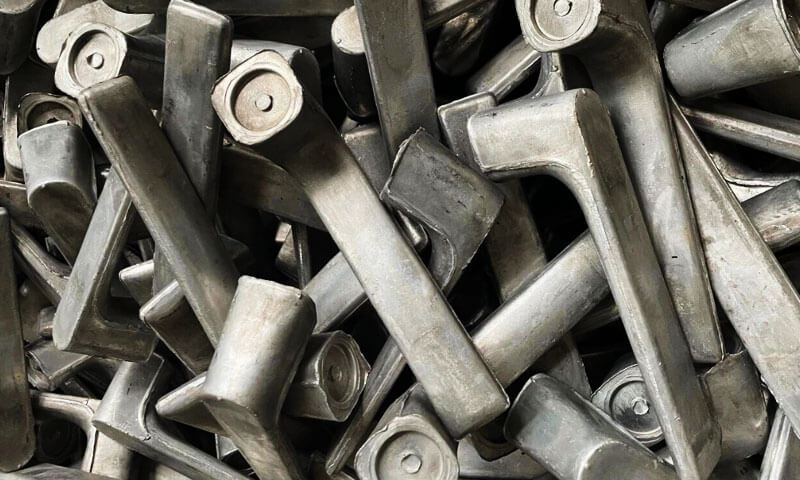
Ако сте провели неко време око ковања алуминијума, знате име 6061. То није најтежа легура; није најјачи, и није најотпорнији на корозију.
Али из године у годину, остаје легура која тихо обавља посао у рамовима бицикала, роботски зглобови, медицинска опрема, ЕВ брацкетс, кућишта електричних алата, и безброј других носивих делова.
У мојим годинама у ковачници, Видео сам да су инжењери превише специфицирали 7075 када би 6061-Т6 био сасвим адекватан.
Видео сам тимове за куповину како јуре за најнижом ценом и завршавају са рециклираним 6061 који не би елоксирао како треба. Такође сам видео како лепо ковани делови 6061-Т6 трају деценијама на терену.
Овај чланак је детаљан, практичан поглед на ковање од легуре алуминијума 6061-Т6 — шта је то, како се понаша, како га исковати, како то термички третирати, и где има смисла.
Ако тражите поуздане информације о својствима ковања 6061-Т6, температура ковања, Т6 топлотна обрада, или 6061 вс 6063, овај водич је написан за вас.
1. Шта је 6061 Алуминијумска легура?
6061 припада у 6000 серије легура алуминијума, који користе магнезијум и силицијум као своје примарне легирне елементе.
То је легура која се може термички обрађивати чија се механичка својства могу побољшати термичком обрадом контролисаног раствора и вештачким старењем.
Његов главни механизам јачања укључује таложење финих фаза ојачања на бази Мг-Си, уобичајено описан у инжењерској пракси кроз систем Мг₂Си.
Бакар и други мањи легирајући елементи такође утичу на његов одзив на падавине и укупна својства.
Типични хемијски састав 6061 Алуминијум
| Елемент | Типични опсег спецификација (мас.%) |
| Алуминијум (Алтер) | Равнотежа |
| Магнезијум (Мг) | 0.80–1.20 |
| Силицијум (И) | 0.40–0,80 |
| Бакар (Цу) | 0.15–0,40 |
| Хром (ЦР) | 0.04-0.35 |
| Гвожђе (Фе) | 0.70 макс. |
| Манган (Мн) | 0.15 макс. |
| Цинка (Зн) | 0.25 макс. |
| Титанијум (Од) | 0.15 макс. |
Опсези састава су репрезентативни за стандард 6061 спецификација легуре. Важећи стандард материјала и спецификација набавке одређују границе прихватљивости за одређену производну серију.
2. Разумевање механичких својстава 6061-Т6
Ознака Т6 означава да је материјал прошао термичку обраду у раствору након чега је уследило вештачко старење да би се развила његова специфична својства.
То није само опис састава легуре; представља посебно металуршко стање.
Следећа табела даје репрезентативна својства собне температуре за уобичајене коване производе 6061-Т6.
Стварне вредности за отковке зависе од применљиве спецификације, дебљина секције, геометрија производа, и смер тестирања.
Типичне механичке и физичке особине
| Имовина | Репрезентативна вредност |
| Крајња затезна чврстоћа | Приближно 290–310 МПа |
| Граница течења | Приближно 240–276 МПа |
| Издужење | Отприлике 8–17%, у зависности од облика производа |
| Модул еластичности | Приближно 68.9 ГПА |
| Густина | Приближно 2.70 Г / цм³ |
| Тврдоћа по Бринелу | Приближно 95 Хб |
| Коефицијент топлотног ширења | Приближно 23–24 × 10⁻⁶/К близу собне температуре |
| Опсег топљења | Приближно 580–650°Ц |
Ове вредности су индикативне, не дозвољава универзални дизајн. Квалификована својства ковања треба узети из применљиве спецификације материјала и проверити за стварну компоненту.
Чврстоћа и поузданост конструкције
За већину општих индустријских компоненти, 6061-Т6 пружа корисну комбинацију затезне чврстоће и чврстоће течења без трошкова материјала и захтева обраде повезаних са алуминијумским легурама веће чврстоће.
Погодан је за компоненте изложене умереним до високим механичким оптерећењима, под условом да дизајн рачуна за дебљину пресека, концентрације стреса, захтеви за замор, и стварна својства готовог ковања.
Тачка вредна памћења из продавнице: номинална вредност затезне чврстоће не говори целу причу о кованој компоненти.
Проток зрна, локална геометрија, дефекти, топлотни третман, а напрезања изазвана машинском обрадом такође утичу на перформансе услуге.
Отпорност на корозију
6061 генерално нуди добру отпорност на атмосферску корозију и многе слатководне средине.
Често се бира за машине на отвореном, транспортна опрема, и компоненте изложене уобичајеним индустријским условима.
За маринце, обалски, или хемијски агресивно окружење, може бити потребна додатна заштита.
Анодизиран, погодни конверзиони премази, или системи боја могу побољшати издржљивост површине, Зависно од апликације.
Такође треба узети у обзир контакт између алуминијума и различитих метала. Под неповољним условима влаге и електричног контакта, галванска корозија може оштетити површину алуминијума.
Обрада
6061-Т6 је погодан за ЦНЦ глодање, окретање, бушење, досадан, и тапкање.
Његова комбинација снаге и обрадивости чини га атрактивним за делове који захтевају прецизне бушотине, монтажна лица, нити, и сложени џепови.
Ипак, фалсификовани бланк није аутоматски лако машински. Преостали стрес, локална варијација тврдоће, недовољан додатак за машинску обраду, а лоше држање може довести до проблема са димензијама.
Завабилност
6061 може се заварити уобичајеним поступцима заваривања алуминијума, али заваривање Т6 компоненте мења локално металуршко стање.
Зона захваћена топлотом генерално губи део своје чврстоће на падавинама, осим ако одговарајућа обрада после заваривања не поврати потребна својства.
За високо оптерећене компоненте, дизајн споја и смањена локална чврстоћа морају се узети у обзир током инжењеринга.
Где је могуће, кована компонента дизајнирана да минимизира заварене спојеве може поједноставити контролу квалитета и пренос оптерећења.
Дорада површине
6061 генерално добро реагује на елоксирање и друге уобичајене процесе завршне обраде алуминијума.
Анодизација може побољшати отпорност на корозију и перформансе хабања површине, иако резултат зависи од легуре, предтретман, метода анодизације, и дебљина премаза.
За видљиве компоненте, као што су делови за бицикле, кућишта опреме, и структуре потрошача-производа, припрема површине и конзистенција материјала посебно су важни за постизање уједначеног изгледа.
3. Шта значи темперамент Т6?
Т6 темперамент се постиже контролисаном секвенцом топлотне обраде.
За фалсификовање 6061 компоненте, овај процес мора бити дизајниран око легуре, геометрија ковања, дебљина секције, и применљива спецификација.
Такође је важно разликовати температуру ковања од температуре термичке обраде раствора.
Служе у различите металуршке сврхе и не смеју се третирати као заменљиве.
Топлотна обрада раствора
Током топлотне обраде раствора, ковање се загрева до одређене температуре тако да растворљиви легирајући елементи улазе у алуминијумску матрицу.
За 6061, температура третмана раствора је око 530–550°Ц, иако тачан одобрени циклус зависи од спецификације материјала и захтева компоненти.
Циљ је створити одговарајући чврсти раствор пре гашења.
Уједначеност температуре је критична. Недовољно загревање може довести до неадекватног одговора на третман раствора, док превисока температура може изазвати локализовано почетно топљење или друга металуршка оштећења.
За дебеле или сложене отковке, период држања се мора утврдити у односу на дебљину пресека, уједначеност пећи, и квалификованог поступка термичке обраде.
Гашење
Након третмана раствором, компонента се брзо хлади, обично гашењем водом када то захтева одобрени процес.
Гашењем се задржава презасићени чврсти раствор потребан за накнадно вештачко старење.
Међутим, брзо хлађење такође може да уведе топлотне градијенте и заостала напрезања.
Танки делови, дебела чворишта, ребра, а сложени прелази се могу хладити различитим брзинама, повећавајући ризик од изобличења.
Из овог разлога, Искусни инжењер топлотне обраде узима у обзир не само медијум за гашење већ и геометрију компоненти, време преноса, распоред прибора, и уједначеност хлађења.
Вештачко старење
Након гашења, материјал се вештачки стара да развије своју потребну чврстоћу.
Типична референца за 6061 отковке старе око 160–180°Ц око осам сати, иако одобрени циклуси варирају у зависности од облика производа и спецификације.
Стварни третман мора бити потврђен у складу са важећим захтевима, а не копиран неселективно из опште референце.
Током старења, Унутар алуминијумске матрице формирају се преципитати финог ојачања. Њихова величина, дистрибуција, и кохерентност утичу на кретање дислокација, а самим тим и на чврстоћу легуре.
Малолетност може оставити материјал испод предвиђене чврстоће. Прекомерна температура или време старења могу довести до прекомерног старења и смањења снаге.
Сврха третмана Т6 није само да учини алуминијум тврђим. То је постизање контролисане равнотеже снаге, дуктилност, и металуршке стабилности.
4. Зашто 6061 Добро је погодан за ковање
6061 се широко користи за алуминијумски отковци јер га својства топлотне обраде и термичке обраде чине погодним за многе геометрије индустријских компоненти.
Ковање је посебно корисно када део захтева интегрисану геометрију, добар структурални интегритет, и поуздане механичке перформансе.

Практични температурни опсег ковања
За 6061 алуминијум, температура метала током ковања се генерално контролише у оквиру приближног радног опсега од 430-480°Ц, зависно од стања легуре, величина гредице, дие десигн, и квалификовани процес.
Горњи крај овог опсега не треба третирати као циљ за сваку компоненту. Техничке референце идентификују приближно 480°Ц као горњи крај препорученог опсега ковања.
Из перспективе производног инжењера, важна ствар је да температура гредице и стварна температура метала током деформације нису нужно исте.
Гредица се може охладити док се преноси из пећи, током преформирања, или током контакта са матрицом.
Прекомерно хлађење повећава отпорност на деформацију и може довести до непотпуног пуњења, велика оптерећења пресовања, или пуцање.
И обрнуто, прекомерно загревање може оштетити материјал и смањити поузданост процеса.
Температуру стога треба контролисати као део комплетне секвенце ковања, а не ослањајући се само на приказ пећи.
Умерена отпорност на деформације
У поређењу са тежим легурама високе чврстоће, 6061 могу се ефикасно формирати под правилно контролисаним условима топлог ковања.
Његова отпорност на деформацију се и даље мења са температуром, стопа натапа, геометрија гредице, и износ деформације.
Захтеви за пуњење матрице и оптерећење притискањем морају се стога проценити у односу на стварни дизајн дела.
Добра погодност за затворено ковање
Затворено ковање је посебно корисно за производњу поновљивих тродимензионалних компоненти са наглавцима, ребра, прелазе, и интегрисане карактеристике монтаже.
Типичан пут производње укључује:
- Преглед и сечење гредице.
- Контролисано грејање гредице.
- Преформинг или блокер ковање где је потребно.
- Завршите ковање у завршној коцки.
- Обрезивање и прелиминарни преглед.
- Топлотна обрада раствора и гашење.
- Вештачко старење.
- ЦНЦ обрада и завршна обрада.
- Завршни преглед димензија и материјала.
Не захтева свака компонента засебну предформу или идентичне фазе процеса. Руту треба развијати око геометрије, проток материјала, пуњење, и обим производње.
Проток зрна и интегритет структуре
Једна од главних предности ковања је деформација метала у тражени облик.
Под погодним условима, ово може побољшати обрађену микроструктуру и успоставити усмерени ток зрна који прати геометрију компоненте.
Ово може бити корисно за перформансе замора и способност ношења оптерећења, посебно када дизајн делова и распоред матрице усклађују ток материјала са великим оптерећењима.
Међутим, проток зрна није аутоматски повољан само зато што је део кован.
Лош дизајн преформе, преклапање, кругова, непотпуно пуњење, или неодговарајући проток материјала може довести до недостатака. Дизајн ковања и контрола процеса остају од суштинског значаја.
5. Кључне контроле процеса за ковање алуминијума 6061-Т6
У производњи, добро 6061 алуминијумски отковци долазе из поновљивог процеса, а не из једног оптималног параметра.
Следеће контроле имају највећи практични значај.
| Фаза процеса | Критичка контрола | Потенцијални проблем ако се лоше контролише |
| Припрема гредице | Идентитет легуре, материјално стање, димензије гредице | Варијација хемије, недоследна деформација |
| Грејање | Температура и униформност гредице | Непотпуно пуњење, пуцање, прегревања |
| Дие десигн | Геометрија преформе, радијуси, блиц додатак, дие алигнмент | Лапс, ундерфилл, претерани блиц |
| Ковање | Притисните оптерећење, секвенца деформације, време преноса | Дефекти тока, димензионална варијација |
| Топлотни третман | Температура раствора, намакање, гашење, старење | Нетачна снага, дисторзија, недоследна својства |
| Обрада | Датум стратегије, стезање, додатак, путања алата | Димензионални дрифт, изобличење резидуалног напрезања |
| Инспекција | Хемија, тврдоћа, димензије, релевантни НДТ | Неоткривени дефекти материјала или процеса |
На шта обраћам посебну пажњу током производње
Прво, материјал који улази у пресу мора бити следљив и одговарајући за наведену легуру.
Сертификат добављача је користан, али идентификација материјала и улазна инспекција морају бити део система квалитета.
Друго, пуњење калупа мора бити процењено пре пуштања производње. Ако компонента више пута производи кругове, хладно затвара, или недовољно попуњена подручја, повећање силе притиска није нужно право решење.
Основни проблем може бити облик преформе, запремина гредице, температура, геометрија дие, или материјални ток.
Треће, термичка обрада мора бити валидирана за стварно ковање. Циклус који добро функционише за мали носач можда неће обезбедити еквивалентну температурну униформност или стабилност димензија у великој компоненти са дебелим главчинама и танким ребрима.
Коначно, готови ковање мора бити прегледан према цртежу и спецификацији материјала.
Сама тврдоћа не може потврдити да су сва потребна својства затезања, димензије, а конструктивни услови су остварени.
6. Зашто је ковање алуминијума 6061-Т6 често боље од ливених алуминијумских делова
Ковање и ливење су комплементарни процеси, и ниједна није аутоматски супериорна за сваку компоненту.
Избор зависи од геометрије, структурни захтеви, обим производње, и коштати.
За носиве компоненте, међутим, ковање може понудити значајне предности у односу на конвенционалне делове од ливеног алуминијума.
| Фактор поређења | 6061-Т6 Алуминијумско ковање | Алуминиум Цастинг |
| Принцип производње | Чврста гредица је пластично деформисана у облик | Истопљени метал се учвршћује у калупу |
| Микроструктура | Обрађена и деформисана конструкција | Структура очвршћавања |
| Проток зрна | Може се ускладити са геометријом компоненте | Не обезбеђује усмерени ток зрна типа ковања |
| Ризици унутрашњих кварова | Дефекти у вези са ковањем остају могући; здрав полазни материјал је неопходан | Порозност, скупљање, а инклузије могу настати у зависности од процеса |
| Механичке перформансе | Често погодан за захтевне апликације са оптерећењем | Зависи од легуре, процес ливења, ливење солидности, и топлотни третман |
Геометријска флексибилност |
Ограничено захтевима ковања и дизајна калупа | Снажна предност за сложене шупљине и сложену геометрију |
| Додатак за обраду | Може се контролисати ковањем у облику скоро мреже | Зависи од методе ливења и димензионалних захтева |
| Разматрање алата | Ковачке калупе и капацитет пресе могу бити значајна улагања | У великој мери варира у зависности од процеса; ливење у песак може бити економично за мале количине |
| Типичан избор | Структурни делови који захтевају снагу и перформансе замора | Сложени облици, интегрисане шупљине, и дизајни који фаворизују економију ливења |
Важна разлика је у томе што ковање мења материјал кроз деформацију, док ливење формира компоненту очвршћавањем.
Када су геометрија компоненте и обим производње одговарајући, ковање може обезбедити повољну комбинацију структуралних перформанси и поновљивости.
Ипак, коначну одлуку треба поткрепити траженим механичким својствима, пројектна оптерећења, геометрија, и економију производње.
7. 6061 вс. 6063 вс. 7075: Коју легуру да изаберете за ковање?
Бирање између 6061, 6063, и 7075 алуминијум зависи од захтева за чврстоћом компоненте, изводљивост ковања, корозивно окружење, потребе машинске обраде, и трошкови производње.
Иако су све три легуре алуминијума за термичку обраду, служе у различите производне сврхе.
| Фактор поређења | 6061 Алуминијум Легура | 6063 Алуминијум Легура | 7075 Алуминијум Легура |
| Легура серије | Ал-Мг-Си | Ал-Мг-Си | Ал-Зн-Мг-Цу |
| Релативан снага | Средње до високе | Ниско до средње | Веома високо |
| Представник затезан снага у Т6 стање* | Приближно 290–310 МПа | Приближно 205–240 МПа | Приближно 530–570 МПа |
| Представник принос снага у Т6 стање* | Приближно 240–276 МПа | Приближно 170–215 МПа | Приближно 470–505 МПа |
| Ковање карактеристике | Добра топлотна ковања; погодан за широк спектар индустријских компоненти | Првенствено се користи за екструзију; за конкретну компоненту треба проценити погодност за ковање | Легура високе чврстоће која захтева пажљиву контролу температуре ковања, деформација, и топлотни третман |
| Корозија отпор | Добро за општа индустријска окружења | Добро до веома добро у многим атмосферским окружењима | Генерално мање отпоран на корозију од 6061 и захтева већу пажњу услужном окружењу |
| Завабилност | Генерално добро, иако заваривање смањује локалну Т6 чврстоћу | Генерално добро, подложно примени и темпераменту | Генерално лоше за конвенционално заваривање фузијом |
ЦНЦ обрада |
Добри; погодан за прецизну машинску обраду | Добри | Добри, али стратегија обраде зависи од компоненте и стања материјала |
| Анодизиран и површине завршњак | Добри, са широко коришћеним декоративним и заштитним завршним обрадама | Одличан избор за многе уједначене архитектонске и декоративне завршне обраде | Анодизација је могућа, али козметички изглед и заштита од корозије зависе од стања легуре и процеса |
| Релативан материјал трошак | Умерен | Умерен | Генерално више |
| Типичан апликације | Ковани носачи, Компоненте машина, хидрауличне делове, структурне спојнице, роботске компоненте | Екструдирани профили, топлине, архитектонске секције, одабране лаке компоненте | Структурни елементи високе чврстоће, специјализоване ваздухопловне компоненте, механичких делова високог оптерећења |
| Најприкладније за | Уравнотежена снага, отпорност на корозију, обрада, и коштати | Апликације које дају приоритет перформансама екструзије, сложени профили, и изглед површине | Примене где је висока чврстоћа главни захтев за дизајн |
Механичка својства су репрезентативни референтни распони за уобичајене коване производе у стању Т6, нису гарантоване вредности за свако ковање.
Стварна својства зависе од облика производа, дебљина секције, спецификација, топлотни третман, и захтеви за испитивање.
8. Типичне примене алуминијумских отковака 6061-Т6
Легура је погодна за широк спектар лаких структурних и механичких компоненти.
У свакој апликацији, коначни дизајн и применљиве спецификације одређују да ли је кована алуминијумска компонента 6061-Т6 одговарајућа.

Бицикл и спортска опрема
Примене укључују компоненте радилице, стабљике управљача, стезаљке седишта, спојне арматуре, и други конструктивни прибор.
Главне предности су ниска густина, корисна снага, обрада, и способност стварања сложене геометрије уз задржавање релативно ниске масе компоненте.
Роботика и аутоматизација
Роботски зглобови, монтажне конзоле, носачи актуатора, а структуралне спојнице често захтевају комбинацију крутости, Димензионална тачност, и мала маса.
6061-Т6 отковци пружају практичан почетни материјал за компоненте које накнадно захтевају ЦНЦ машинску обраду проврта, лежишта лежишта, и интерфејси за монтажу.
Аутомобилска и електрична возила
Могуће примене укључују изабране заграде, монтажне компоненте, структурне спојнице, и помоћних механичких делова.
За безбедносно критичне компоненте шасије или вешања, стање легуре, спецификација ковања, умор умора, а захтеви за валидацију морају бити успостављени пре производње.
Хидрауличне и индустријске машине
Хидрауличне компоненте, носачи опреме, делови у вези са вентилом, спојнице, а носачи машина могу имати користи од комбинације снаге, отпорност на корозију, и обрада.
За компоненте које садрже притисак, дизајн мора посебно да се бави интегритетом притиска, заптивање, и применљивих квалификационих захтева. Сама ознака легуре не утврђује прикладност.
Медицинска опрема и индустријски инструменти
Структуре опреме, механизми прилагођавања, монтажне плоче, и потпорне компоненте могу да користе 6061-Т6 где су тежина и прецизност важни.
Електрични алати и механички склопови
Изабрана кућишта, носачи мењача, структурне спојнице, и друге машински обрађене компоненте могу имати користи од ковања 6061 празнине.
9. Практична упозорења са кова
Научио сам неколико лекција на тежи начин. Ево мојих упозорења за свакога ко наводи 6061-Т6 отковке.
Не подразумевано 7075
7075 је јачи, али је и скупљи, теже ковати, теже заварити, и мање отпоран на корозију. За већину делова, 6061-Т6 је довољан. Коришћење 7075 када није потребно је једноставно спаљивање новца.
Анодизирајте за спољашњу и обалну службу
6061 има умерену отпорност на корозију. У бенигном затвореном окружењу, у реду је.
За дуготрајно излагање на отвореном или на обали, анодизирати га. Оксидни слој ће заштитити површину и продужити радни век.
Потврдите Т6 топлотну обраду
Не могу ово довољно рећи. А 6061 ковање без Т6 није конструктивни део. Затражите извештаје о тврдоћи и податке о затезању. Ако добављач не може да их обезбеди, пронађите другог добављача.
Користите природни алуминијум, Није рециклирано
Рециклирано 6061 може имати недоследну хемију. Можда неће једнолико анодизирати, а његова снага може варирати. За критичне отковке, инсистирати на првобитном алуминијумском инготу и захтевати извештај о спектрометрији за сваку серију.
Пажљиво размотрите заваривање
6061 је заварљив, али зона захваћена топлотом губи снагу. Ако заварите део 6061-Т6, можда ћете морати да прихватите нижу чврстоћу у области заваривања, или планирајте термичку обраду након заваривања ако је могуће.
Машина после Т6
Ако машину пре Т6, део се може изобличити током гашења. За делове са уском толеранцијом, груба машина, Т6 третман, затим заврши машину.
10. Финал Тхоугхтс
6061-Т6 није најсјајнија легура алуминијума. Неће победити у такмичењу снаге 7075.
Неће победити на такмичењу против корозије 5052. Али легура је та која обавља посао - дан за даном, део за делом.
У мојим деценијама у ковачници, Научио сам да најбољи материјал није увек ни најјачи ни најјефтинији.
То је онај који одговара апликацији. За огромну већину конструкцијских алуминијумских отковака, тај материјал је 6061-Т6.
Ако дизајнирате ковану компоненту, почните са 6061-Т6. Ако то одговара твојој снази, корозија, и захтеви за тежину, нашли сте свој одговор. А ако не, онда размислите о преласку на специјализованију легуру.
Али немојте прескакати радног коња само зато што вам је познато. Фамилиарити, у овом случају, је знак доказаног учинка.
Постављана питања
Шта је ковање алуминијума 6061-Т6?
То је ковање од 6061 легура алуминијума и накнадно обрађена до Т6 темперирања кроз раствор топлотне обраде и вештачког старења, према важећој спецификацији.
Процес ковања формира компоненту, док се топлотном обрадом успостављају њена потребна коначна својства.
Која је разлика између 6061-Т6 и 6061-Т651 алуминијума?
Т6 је раствор термички обрађен и вештачки одлежан. Т651 је Т6 плус контролисано истезање за ублажавање унутрашњег стреса. Т651 се често користи за машинске делове где је стабилност димензија критична.
Да ли је 6061-Т6 јачи од алуминијума 6063-Т6?
Да. 6061-Т6 има већу затезну и чврстоћу течења од 6063-Т6. 6063 се бира више због екструдабилности и завршне обраде површине него због чврстоће.
Колико је тврд алуминијум 6061-Т6?
Типична тврдоћа је око 95 Хб (Бринелл). Ово је умерено - довољно тешко за структурну употребу, довољно мекана да се лако обрађује.
Зашто је алуминијуму 6061-Т6 потребна топлотна обрада?
Без Т6, 6061 има само око половину своје потенцијалне снаге. Третман Т6 таложи честице Мг₂Си које ојачавају легуру.
Да ли је алуминијум 6061-Т6 добар за анодизацију?
Да. 6061 равномерно анодизира и добро прихвата боју. То је уобичајен избор за видљиве, козметички, и архитектонских делова.

