
Преко мог 29 године пројектовање и производња прецизних одливака од легура отпорних на корозију за десалинизацију морске воде, оффсхоре оил & гас, и системи морских флуида,
Видео сам једну доследну скупу грешку: инжењерски тимови одређују дуплекс или супер дуплекс челика на цртежу, и претпоставимо да свака ливница може да произведе одлив који одговара перформансама кованих шипки.
То никада није случај. Дуплекс нерђајући челици су озлоглашени осетљиви на очвршћавање ливењем, топлотни третман, и контролу нечистоћа.
Погрешите било коју од тих варијабли, и завршите са делом који има исту номиналну хемију на папиру — али 50% нижа отпорност на корозију, понашање кртог лома, или скривена унутрашња порозност која цури под притиском.
За реверзну осмозу (РО), дестилација са више ефеката (ВИТХ), и постројења за термичку десалинизацију, прилагођене прецизно ливене дуплекс и супер дуплекс компоненте нису само „лепо имати“.
Они су критична баријера против прераног квара у високом садржају хлорида, високог притиска, токови процеса склони ерозији.
Овај чланак разлаже избор легуре, инжењерство процеса ливења, компоненте специфичне за апликацију, уобичајени начини квара, и контроле процеса које одвајају одлитке доказане на терену од каталошких делова који рано покваре.
1. Зашто Дуплек & Супер дуплекс челични одливци дефинишу поузданост десалинизације
Системи за десалинизацију морске воде раде под неким од најагресивнијих услова рада у руковању индустријским флуидима: 30,000–45.000 ппм концентрације хлорида, радни притисци до 80 шипка за СВРО системе, ерозија тока велике брзине, и циклично термичко оптерећење.
Стандардни аустенитни нерђајући челик 316Л брзо поквари у овим условима — корозија удубљења почиње на завареним спојевима и површинским дефектима у року од 12–24 месеца, и пуцање корозије на стрес (СЦЦ) може покидати компоненте које садрже притисак у под 5 година.
Дуплекс челици, са двофазном ферит-аустенитном микроструктуром, испоручују отприлике двоструко већу границу течења од 316Л, драматично боља отпорност на корозију на удубљење и пукотине, и супериорна СЦЦ отпорност у хлоридним срединама.
Док коване дуплекс цеви и шипка служе једноставним линеарним компонентама, најкритичнији делови десалинизације — тела пумпи, Кућишта вентила, дистрибутери спреја, цевни листови — су геометријски сложени.
Заварене израде остављају рањиве заварене шавове који делују као тачке иницирања корозије.
Прецизно ливење по инвестицији производи ове компоненте као монолитне, бешавне делове, са оптимизованом геометријом унутрашњег тока и уједначеним перформансама материјала у целом делу.
2. Стандардни дуплекс вс. Супер Дуплек: Grades, Перформансе & Избор
У апликацијама за десалинизацију, практична разлика између стандардни дуплекс и Супер Дуплек је углавном ниво легирања и резултујућа отпорност на локализовану корозију, механичка чврстоћа, и маржа услуге.
Користан први параметар скрининга је Еквивалентни број отпора за копирање (Дрва), што одражава допринос хрома, молибден, и отпорност азота на питинг:
ТАКЕ = %Цр + 3.3(%Мо + 0.5%Ви) + 16%Н
Као општа инжењерска класификација, конвенционални дуплекс разреди су обично у ПРЕН 30–40 опсег, док су супер дуплекс оцене генерално изнад ПРЕН 40.
ПРЕН је користан за поређење легура, али не би требало да се користи сам за предвиђање стварних перформанси десалинизације. Микроструктура, стање површине, температура, концентрација хлорида, и дизајн услуга је све важан.
| Квалитет ливене легуре | Типична породица легуре | Типични опсег ПРЕН | Цоре Перформанце | Типичне апликације за десалинизацију |
| ЦД3МН / АСТМ разред 4А (2205-уписати) | Стандард Дуплек | ~ 35 | Добар баланс отпорности на хлоридну корозију, снага, и коштати | СВРО кућишта пумпи, Тела вентила, раздјелнике, опште компоненте за контакт са морском водом |
| ЦЕ3МН / АСТМ разред 5А (2507-уписати) | Супер Дуплек | ~42+ | Већа отпорност на питтинг, Цревице Цорросион, и хлорид СЦЦ него стандардни дуплекс | СВРО компоненте високог притиска, опрема за унос морске воде, кућишта која садрже притисак, тешке услуге морске воде |
ЦД3МВЦуН / АСТМ разред 6А |
Супер Дуплек од високе легуре | ~45+ | Побољшана отпорност на локалну корозију за посебно агресивна хлоридна окружења | Тешка услуга слане воде, захтевне компоненте морске воде, апликације са високим ризиком од корозије |
Смернице за избор
Правило одабира деценија пројеката десалинизације: За стандардна постројења СВРО која раде испод 70 бар са стандардним салинитетом морске воде, ЦД3МН пружа најбољи баланс перформанси и цене.
За системе високог притиска, саламури високог салинитета, или приобалне локације са топлом морском водом, корак до супер дуплекса од 2507.
Резервишите премиум високо-молибденске разреде само за екстремне услуге где 15+ године потребан је пројектни век.
Нема користи од претераног специфицирања супер дуплекса тамо где ће стандардни дуплекс бити довољан — трошкови материјала се повећавају за 40–60%, а обрадивост приметно опада.
3. Зашто је прецизно ливење оптималан процес
Многи тимови питају зашто не обрађујемо само делове од чврсте дуплекс шипке, или их израдити од заварене плоче. Одговор се своди на интегритет, перформансе, и укупни трошак.
Интегрисано, Геометрија монолитне компоненте
Једна од главних предности Инвестициони ливење је то сложена тела вентила, компоненте пумпе, раздјелнике, а кућишта се могу производити као појединачне ливене компоненте, а не као склопови одвојено произведених делова
Ово елиминише многе заварене спојеве и повезане зоне погођене топлотом.
За дуплекс и супер дуплекс нерђајући челик, ово је посебно вредно јер заваривање захтева строгу контролу уноса топлоте, међупролазна температура, избор пунила, и накнадно металуршко стање.
Монолитни одлив не елиминише аутоматски ризик од корозије – дефекте ливења, оштећење површине, и погрешна топлотна обрада и даље може да изазове проблеме—али смањење непотребних заварених спојева може да поједностави стратегију корозије и интегритета.
Геометрија протока у облику скоро мреже
Инвестиционо ливење се реплицира глатко, контурисани унутрашњи путеви протока директно до облика скоро мреже.
Елиминишу се оштри обрађени кораци и турбуленција зрна заваривања, смањење ерозије убрзане протоком за 30-40% у поређењу са машинским или фабрикованим путевима протока.
Ефикасност материјала
За сложене геометрије пумпи и вентила, инвестиционо ливење смањује отпад материјала за 60–70% у поређењу са обрадом од чврсте шипке. Са дуплекс легурама високе вредности, ово доноси огромну уштеду трошкова.
Димензиона конзистентност
Прецизно ливење пружа поновљиву тачност димензија у свим серијама производње, обезбеђивање доследног уклапања за заптивке и цевне везе.
4. Контроле критичног процеса за дуплекс одливке степена десалинизације
Разлика између поузданог дуплексног ливења и неисправног често је невидљива током визуелног прегледа.
За апликације за десалинизацију, отпорност на корозију, интегритет притиска, а век трајања зависе од строге контроле целокупног процеса производње, од топљења и ливења до термичке обраде, обрада, и коначно кондиционирање површине.

Хемија топљења и контрола нечистоћа
Перформансе дуплекс нерђајућег челика у великој мери зависе од његовог хемијског састава.
За одливке за десалинизацију, материјали пуњења се пажљиво контролишу како би се одржала стабилна и предвидљива хемија легуре.
Употреба ревертног материјала је такође ограничена да би се смањио ризик од контаминације и хемијских варијација.
Пре изливања, свака топлота се анализира коришћењем оптичке емисионе спектрометрије (Оес).
Хемијски састав се проверава у складу са наведеним захтевима легуре, са посебном пажњом на хром, молибден, никл, и азота, који директно утичу на отпорност на корозију и равнотежу ферит-аустенит.
Елементи нечистоћа као што су сумпор и фосфор се такође прате јер превелики нивои могу негативно утицати на квалитет ливења и перформансе корозије.
ПРЕН се може користити као додатна референца приликом процене отпорности легуре на корозију удубљења и пукотина.
Инжењеринг за затварање и учвршћивање
Дуплекс одливци од нерђајућег челика захтевају пажљиву контролу пуњења и очвршћавања, посебно за кућишта пумпи са дебелим зидовима, Тела вентила, и друге компоненте које садрже притисак.
Лоши услови храњења могу произвести порозност скупљања и друге унутрашње дисконтинуитете који можда нису видљиви на спољној површини.
Системи отвора и успона су стога пројектовани према геометрији компоненти и карактеристикама очвршћавања.
Главни циљ је да се постигне контролисано очвршћавање и обезбеди адекватно пуњење тежих секција.
За компоненте које садрже критичне притиске, унутрашњи квалитет се проверава одговарајућим испитивањем без разарања.
Рендгенска инспекција се може применити на прве артикле и одабране производне узорке да би се открила унутрашња порозност, скупљање, и друге грешке у ливењу пре него што компоненте пређу на завршну обраду и монтажу.
Жарење раствора и контрола фазног баланса
Жарење раствором је један од најкритичнијих корака у производњи дуплекс ливења.
Након ливења, компоненте се термички обрађују раствором у оквиру специфицираног температурног опсега и затим се брзо хладе, обично гашењем у води где то захтевају степен и поступак.
Сврха овог третмана је да успостави одговарајућу равнотежу ферит-аустенит и елиминише непожељне интерметалне фазе које су се могле формирати током ливења..
За дуплекс одливке за десалинизацију, мета је генерално уравнотежена двофазна микроструктура, са тачним опсегом прихватања који је одређен спецификацијом материјала и захтевима компоненти.
Температура, време задржавања, и брзина хлађења мора бити строго контролисана.
Неодговарајућа температура термичке обраде, недовољно натапање, или прекомерно кашњење хлађења може довести до неповољне равнотеже фаза или формирања штетних фаза као што су сигма или цхи.
Ови услови могу да смање отпорност на корозију и механичке перформансе, иако одлив може споља изгледати потпуно нормално.
Металографско испитивање се стога користи за верификацију микроструктуре и фазног баланса одливака за десалинизацију.
Записи о термичкој обради и металографски резултати треба да остану следљиви до одговарајуће топлоте производње.
Политика поправке заваривања
Поправка шавова дуплекс одливака мора се строго контролисати јер заваривање мења микроструктуру метала шава и зоне утицаја топлоте.
Свако поправно заваривање треба да се изводи само у складу са одобреном процедуром која је одговарајућа за одређени дуплекс разред и компоненту.
Где је потребна термичка обрада раствора након заваривања, поправљени одливак мора да се подвргне одговарајућој обради да би се успоставио потребан фазни баланс и отпорност на корозију.
Сврха поправке завара није једноставно уклањање видљивог дефекта ливења.
Поправљено подручје такође мора испуњавати исте функционалне и металуршке захтеве као и оригинални одлив, посебно за компоненте које садрже притисак и натопљене морском водом.
Машинска обрада и кондиционирање површине
Након термичке обраде и прегледа ливења, критичне карактеристике као што су заптивне површине, досади, монтажне површине, а карактеристике лоцирања су прецизно машински обрађене према наведеним димензијама и толеранцијама.
За влажне површине и површине које су повезане са течењем, храпавост површине се такође контролише јер прекомерна храпавост или оштећење при машинској обради могу утицати на локалне услове течења и корозионо понашање површине.
Стање алата, параметри обраде, и завршна обрада површине се стога контролишу у складу са функционалним захтевима компоненте.
Где је наведено, завршна површина је пасивизирана или на други начин кондиционирана за уклањање слободног гвожђа и површинске контаминације унесене током производње.
Ова завршна обрада обезбеђује чисту површину од нерђајућег челика и помаже у очувању отпорности на корозију успостављену правилним одабиром легуре, контролисано ливење, топлотни третман, и прецизна обрада.
5. Перформансе корозије у срединама десалинације
Питтинг и Цревице Цорросион
Окружење за десалинизацију представља вишеструку опасност од корозије: питинг корозија од хлоридних јона, пукотна корозија на заптивкама и прирубничким спојевима, и корозионо пуцање под напоном под затезним напоном у срединама које садрже хлорид.
Дуплекс нерђајући челици нуде значајне предности у односу на аустенитне класе у сва три начина.
Дуплексни типови имају исту или чак бољу отпорност на корозију и механичку чврстоћу као њихови аустенитни колеге.
У поређењу са ливеним аустенитним челицима, отпорнији су на пуцање од корозије под напоном и мање подложни корозијском замору у течностима које садрже хлорид.
Рангирање учинка корозије у морској води следи јасну хијерархију:
- Супер дуплекс (Дрва > 40) — најотпорнији на општи и локализовани напад корозије.
- Стандард дуплек (ДРВО 35–40) — погодан за умерене температуре и нивое хлорида.
- Аустенит 6Мо (Дрво ~ 35) — упоредиво са стандардним дуплексом у ПРЕН-у, али ниже снаге.
- Аустенит 316Л (ДРВО ~ 25) — адекватан за амбијенталну морску воду, али је подложан удубљивању у топлој, хлорисани услови.
Температурни ефекти
Температура је критична варијабла која одређује да ли ће дата легура деловати или не.
Компаративна студија кованог СДСС-а и ливеног дуплекса показала је да повишење температуре значајно деградира стабилност пасивног филма.
Обе оцене СДСС (С32750 и С32760) очувана пасивност у синтетичкој морској води до 70°Ц.
Ливена легура ДИН/ЕН 1.4517 изгубио пасивност изнад 50°Ц. Вредности импеданце изнад 5 × 10⁵ Ω·цм² на 25°Ц опада са температуром, најзначајније за ливену легуру.
Густине струје корозије су повећане за три- до пет пута по порасту од 25°Ц.
За апликације за десалинизацију које раде на температури изнад 50°Ц—што укључује дестилацију са више ефеката и многе термичке процесе—супер дуплекс одливци са одговарајућом топлотном обрадом су неопходни.
Стандардни дуплекс може бити прихватљив на нижим температурама, али маргина грешке је мала.
Замор од корозије
Пумпе за десалинизацију раде у условима динамичког оптерећења. Радно коло доживљавају наизменични напон док се ротирају кроз поље протока.
Компоненте вентила могу доживети флуктуације притиска. У хлоридним срединама, замор од корозије постаје механизам који ограничава живот.
Дуплекс нерђајући челици су подложни СЦЦ изазваном хлоридом и замору од корозије, али јасно нуде корисне предности у односу на аустенитне разреде у смислу отпорности на пуцање.
Ниво ферита од приближно 55% препоручује се за снагу, отпорност на корозијски замор, и отпорност на пуцање на корозију под напоном хлоридом.
6. Анализа неуспеха: Поуке са терена
Студија случаја: Сигма фаза у спрези за десалинизацију
Квар 6-инчне спојнице стила Д ливене од дуплекс нерђајућег челика АСТМ А820 класе 2А у постројењу за десалинизацију пружа детаљну студију случаја квара изазваног производњом.
Режим грешке:
Локализовани напад корозије доводи до пуцања и коначног лома.
Основни узрок:
Микроструктурна анализа потврдила је присуство крте сигма фазе поред ферита и аустенита у матрици, што је било необично с обзиром на сервис собне температуре неисправне спојнице.
Сигма фаза је уведена током производње због неодговарајуће топлотне обраде и недовољне брзине хлађења.
Санација:
Термичка обрада подмлађивања на 1200°Ц за 30 минута након чега је уследило гашење обновило је феритну/аустенитну микроструктуру и повећало отпорност на корозију за приближно 30%.
Анализа коначних елемената је показала значајна заостала термичка напрезања унесена током гашења, којим се мора управљати правилном праксом хлађења.
Инжењерска лекција:
Сваки дуплекс ливење мора имати документоване записе о жарењу и гашењу раствора. Ако се термичка обрада не може проверити, компонента не би требало да буде прихваћена за употребу морске воде.
Уобичајени механизми кварова и превенција
| Режим квара | Основни узрок | Превенција |
| Сигма фаза кртости | Споро хлађење од жарења; поновно загревање у опсегу 600–950°Ц | Обавезно гашење водом након жарења раствора; избегавајте ослобађање од стреса у сигма опсегу |
| Питтинг Цорросион | Неадекватан ПРЕН; нетачан фазни баланс; површинска контаминација | Одредите супер дуплекс за >50°Ц сервис; провери ПРЕН; пасивирати после машинске обраде |
| Корозија пукотина | Заварите шавове; лош дизајн заптивача; непотпуни продор | Користите једноделне одливе где је то могуће; правилан избор заптивача |
Замор од корозије |
Порозност; површински недостаци; висока концентрација стреса | Контролишите квалитет ливења; схот пеен критичне површине; дизајн за умор |
| Напонска корозија пуцање | Заостали затезни напон; хлоридно окружење | Ослобађање од стреса на 520°Ц; избегавајте ослобађање од стреса на високим температурама |
7. Кључне прилагођене компоненте дуплексног ливења у системима за десалинизацију
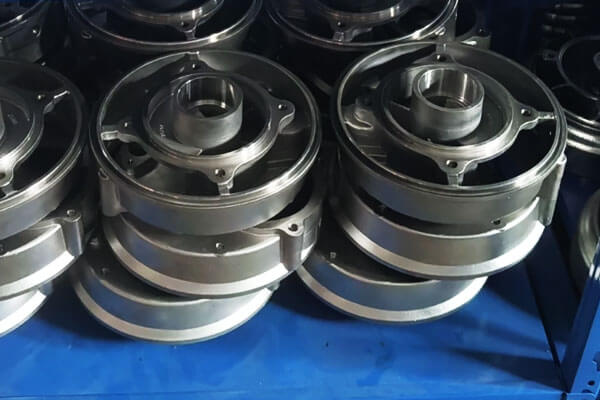
Дуплекс и супер дуплекс одливци су посебно вредни у опреми за десалинизацију где је изложеност хлоридима, притисак, брзина флуида, а сложена геометрија се јављају заједно.
Из перспективе ливачког инжењерства, циљ није једноставно одабрати легуру отпорну на корозију, али да произведе одлив са звучном металургијом, контролисане геометрије, и довољан додатак за обраду за постизање коначних функционалних димензија.
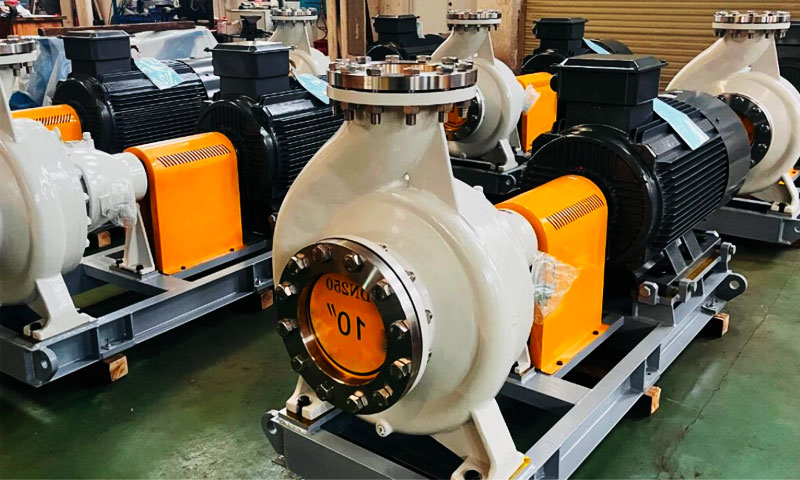
СВРО кућишта пумпи високог притиска
Пумпе високог притиска су критичне компоненте у системима реверзне осмозе морске воде.
Њихова кућишта морају да издрже повишен притисак, континуирано излагање морској води, хидраулично оптерећење, и потенцијална ерозија.
Прилагођена дуплекс или супер дуплекс ливена кућишта могу да обезбеде монолитну структуру која садржи притисак, а истовремено омогућава сложене спиралне пролазе, усисне и испусне секције, ребра, монтажне газде, а прирубнички спојеви да се производе близу њихове коначне геометрије.
ЦНЦ обрада затим завршава проврт осовине, заптивне површине, лица прирубница, и друге критичне димензије.
Пример репрезентативног пројекта: Пројекат услуге морске воде заменио је конвенционална кућишта пумпе од 316Л након понављајуће локализоване корозије на критичним влажним подручјима.
Дуплексно ливено кућиште је накнадно одабрано да обезбеди већу маргину отпорности на корозију уз задржавање потребног притиска и способности обраде.
Тела вентила и унутрашње компоненте украса
Вентили који се користе у постројењима за десалинизацију изложени су води која садржи хлорид, флуктуације притиска, и поновљени циклуси отварања и затварања.
Тело мора да одржава интегритет притиска, док унутрашња облога мора да обезбеди поуздано заптивање и да се одупре локалној ерозији.
Прилагођена дуплекс ливена тела вентила могу интегрисати главну границу притиска, прикључни портови, а унутрашње шупљине у једну компоненту.
ЦНЦ обрада затим успоставља критична седишта вентила, досади, нити, лица прирубница, и заптивне површине.
За агресивније услуге морске воде или слане воде, Супер дуплекс класе се могу изабрати за компоненте као што су седишта, чепови, стабљике, или друге облоге изложене протоку, у зависности од дизајна и захтева за корозију.
Дистрибутери морске воде и млазнице за прскање
Системи за термичку десалинизацију и одређени системи за руковање сланим раствором користе дистрибутере и компоненте за распршивање за контролу и дистрибуцију протока течности.
Ови делови често садрже релативно мале отворе, закривљени пролази, и локализоване области протока велике брзине.
Ливење по инвестицији је добро прилагођено овим геометријама јер може да репродукује сложене спољашње облике и карактеристике унутрашњег тока док минимизира количину накнадне обраде.
За дуплекс или супер дуплекс компоненте спреја, процес ливења треба да одржава добар површински интегритет око отвора, прелазе протока, и области повезивања, пошто локални површински дефекти могу постати почетне тачке за ерозију или локализовану корозију.
Цевни листови и компоненте измењивача топлоте
Листови цеви су структурне компоненте које подржавају велики број цеви за измјењивање топлоте и морају одржавати стабилност димензија док су изложене корозивним процесним медијима.
Рута ливења може да произведе структурални облик који је близу мреже, док ЦНЦ обрада успоставља рупе за цеви, Лица за заптивање, карактеристике монтаже, и други прецизни интерфејси.
Тамо где компонента укључује заварене прекривке, облагање, или више материјала, интерфејси постају додатне области које захтевају пажњу инжењера.
Хомогени дуплекс ливење може поједноставити материјал и производну структуру када је апликација погодна за решење за ливење.
Компоненте уређаја за рекуперацију енергије
Уређаји за рекуперацију енергије у СВРО системима раде под високим притиском и поновљеним циклусима притиска.
Њихове унутрашње компоненте стога захтевају комбинацију механичке чврстоће, отпорност на корозију, конзистентност димензија, и добро стање површине.
Прилагођени супер дуплекс ливени могу се узети у обзир за одабрана кућишта која садрже притисак, раздјелнике, ротори, рукавима, и компоненте за контролу протока, у зависности од специфичне технологије поврата енергије.
За ове делове, димензиона контрола постаје посебно важна због малих одступања у унутрашњим зазорима, заптивне површине, или проточни пролази могу утицати на радне перформансе.
8. Дуплекс 2205 вс. Супер Дуплек 2507: Како би купци требало да бирају?
За опрему за десалинизацију, избор између Дуплекс 2205 и Супер Дуплек 2507 треба да се заснива на изложености хлоридима, радна температура, озбиљност корозије, притисак, геометрија компоненти, и потребан радни век - не само на номиналној чврстоћи легуре.
За ливене компоненте, купци такође треба да обрате пажњу на одговарајуће ливене оцене уместо да наводи само коване ознаке „2205“ или „2507“.
Типичне ливене колеге укључују ЦД3МН (2205-уписати) и ЦЕ3МН (2507-уписати).
| Фактор селекције | Дуплек 2205-Типе | Супер Дуплек 2507-Типе |
| Типичан степен ливења | ЦД3МН / АСТМ А890/А995 разред 4А | ЦЕ3МН / АСТМ А890/А995 разред 5А |
| Категорија легуре | Стандардни дуплекс од нерђајућег челика | Супер дуплекс од нерђајућег челика |
| Отпорност на корозију | Висока отпорност на корозију изазвану хлоридима и пукотинама | Већи отпор, посебно у агресивнијим хлоридним срединама |
| Типичан ниво ПРЕН | Приближно 35 као општа референца | Обично 42+ као општа референца |
| Механичка чврстоћа | Високо | Веома високо |
| Отпорност на хлорид СЦЦ | Одличан у поређењу са конвенционалним аустенитним нерђајућим челицима | Одличан, са већом маргином корозије у тешким условима |
| Услуга морске воде | Погодно за многе морске воде, СВРО, и опште компоненте за десалинизацију | Пожељно када је изложеност хлоридима, температура, концентрација, или су услови протока тежи |
| Сланик са високим садржајем хлорида | Погодно када су услови рада контролисани | Погодније за високо концентровану слану воду и озбиљну изложеност хлоридима |
| Температурна осетљивост | Захтева одговарајућу контролу да би се избегле падавине штетне фазе | Осетљивији на топлотну изложеност и стога захтева посебно строгу контролу термичке обраде |
Типичне примене |
Кућишта пумпе, Тела вентила, раздјелнике, дистрибутери, структурни одливци који садрже притисак | Компоненте пумпе високог притиска, тела вентила за тешке услове рада, критичне влажне компоненте, агресивни системи слане воде |
| Потешкоће у производњи | Релативно лакши за бацање, топлотна обрада, и машина | Захтевнији због већег садржаја легуре и строже металуршке контроле |
| Цена материјала и обраде | Генерално ниже | Генерално више |
| Приоритет купца | Уравнотежена отпорност на корозију, снага, доношење, и коштати | Максимална маргина корозије и дугорочна поузданост у тешким условима |
| Препоручена основа за избор | Услуге умерене до тешке морске воде где су перформансе типа 2205 довољне | Тешки хлорид, концентровани слани раствор, виша температура, или апликације које захтевају додатну маргину корозије |
9. Тржишни трендови и будући изгледи
Глобално тржиште дуплекс нерђајућег челика је процењено на приближно УСД 4.4 милијарди у 2025 и предвиђено је да достигне УСД 6.1 милијарди по 2031, постижући сложену годишњу стопу раста од приближно 5.7%.
Сегмент десалинизације је кључни покретач овог раста.
Глобална потражња за слатком водом наставља да расте, покретања експанзије десалинизације и постројења за пречишћавање воде, посебно у сушним регионима Блиског истока, Северна Африка, и азијско-пацифички.
Интензивне концентрације хлорида присутне у процесима десалинизације чине дуплекс и супер дуплекс нерђајући челик материјалом избора за критичне компоненте.
Само у Уједињеним Арапским Емиратима, Предвиђено је да ће потражња за дуплекс нерђајућим челиком расти преко ЦАГР-а 7% у наредних пет година, вођен првенствено апликацијама десалинизације и третмана воде.
Три технолошка тренда ће обликовати будућност дуплекс одливака за десалинизацију:
- Високолегирани супер дуплекс типови са прекорачењем ПРЕН 45 за најагресивније високе температуре, апликације са високим садржајем хлорида.
- Адитивна производња сложених дуплекс компоненти, нудећи слободу дизајна изван конвенционалног ливења.
- Дигитално осигурање квалитета — следљивост материјала заснованог на блокчејну и записи дигиталне топлотне обраде за управљање животним циклусом.
10. Закључак
Дуплекс и супер дуплекс прецизни одливци су неопјевана окосница поузданих система за десалинизацију.
Дају комбинацију високе чврстоће, одлична отпорност на хлоридну корозију, и бешавна монолитна конструкција којој ниједна друга комбинација материјала и процеса не може да се мери за сложене компоненте притиска и протока.
Али оцена на цртежу је само полазна тачка. Праве перформансе су изграђене контролисаним топљењем, инжењерско очвршћавање, прецизно жарење раствора, и ригорозну проверу квалитета.
Изрежите углове на било ком од тих корака, и добијете део који изгледа исправно на папиру — и прерано пропадне на терену.
После 29 године у овој индустрији, мој савет је једноставан: немојте набављати дуплекс одливке за десалинизацију само по цени.
Неколико процената које уштедите на ливењу коштаће вас 10 пута више у превременој замени, непланирани застоји, и изгубљена производња.
Радите у ливници која је специјализована за дуплекс легуре, документује сваки корак процеса, и потврђује фазни баланс и интегритет на свакој топлоти.
Како глобални капацитет десалинације наставља да се шири како би се суочио са растућим стресом воде, поуздане компоненте отпорне на корозију остаће најкритичнији покретач доступности постројења и ниске цене животног циклуса.
Ливнице које овладају нијансама дуплексног инжењеринга ливења челика остаће централне за тај раст.
Често постављана питања
Зашто је жарење раствором обавезно за дуплекс ливење?
Жарење раствором раствара сигма фазу и друге секундарне фазе које се формирају током очвршћавања и спорог хлађења.
Без тога, ливење ће имати смањену отпорност на корозију, нижа дуктилност, и повећана подложност пуцању.
Од суштинског је значаја жарење раствора на 1050–1130°Ц праћено тренутним гашењем водом.
Могу ли се заваривати дуплекс одливци?
Дуплекс одливци се могу заварити квалификованим поступцима, али равнотежа ферит-аустенит у металу шава и зони топлотног утицаја мора да се контролише.
Унос топлоте треба да буде ограничен, температура између пролаза одржавана испод 100°Ц, и ако је могуће, извршено жарење раствором након заваривања. Строго се не препоручује заваривање на терену.
Како се ливени дуплекс у поређењу са кованим дуплексом у перформансама корозије?
Ливени дуплекс има грубљу микроструктуру од кованог, са приближно три пута већим међуаустенитним размаком.
Ово смањује стабилност пасивног филма, посебно на повишеним температурама.
Лишити 1.4517 губи пасивност изнад 50°Ц у синтетичкој морској води, док ковани С32760 издржава до 70°Ц. Правилна топлотна обрада минимизира ову разлику, али је не елиминише.
Који АСТМ стандард покрива дуплекс одливке од нерђајућег челика?
АСТМ А995/А995М покрива аустенитно-феритно (дуплекс) одливци од нерђајућег челика за делове који садрже притисак.
Еквивалент АСТМ А890 покрива опште дуплекс ливење. Оцене укључују 1Б, 2А, 3А, 4А, 5А, и 6А, при чему су 5А и 6А супер дуплекс класе.

