

В требовательных механических системах, шкив – это гораздо больше, чем простое колесо с канавками.
Это несущий компонент передачи, который должен непрерывно управлять движением каната или троса., радиальные силы, воздействие нагрузки, трение, и повторяющийся циклический стресс.
При работе шкива в кранах, горное оборудование, морская техника, системы тяжелого подъема, или другие среды с жесткими условиями эксплуатации, качество материала и производственный процесс напрямую влияют на надежность оборудования.
Вот где изготовленные на заказ литые стальные шкивы предложить решающее инженерное преимущество.
В этой статье рассматриваются технические аспекты производства шкивов из литой стали по индивидуальному заказу., от марок стали и прецизионного литья до механической обработки, термическая обработка, осмотр, приложения, и выбор поставщика.
1. Что такое литой стальной шкив?
А литой стальной шкив представляет собой вращающийся механический компонент, изготовленный путем литья стали в форму и последующей обработки важных поверхностей до необходимых размеров..
В подъемных и канатных системах, его также часто называют шкив.
Его основная функция – направлять, перенаправить, или поддерживать трос или аналогичный гибкий элемент, передавая соответствующую механическую нагрузку через ступицу и вал или подшипниковый узел..
В отличие от простого колеса, шкив имеет тщательно продуманную функциональную геометрию. The Канавка для веревки контролирует, как веревка сидит на шкиве, в то время как ступица и отверстие передают нагрузку на опорный вал или подшипниковый узел..
Фланцы помогают удерживать канат в канавке и способствуют повышению общей структурной жесткости компонента..
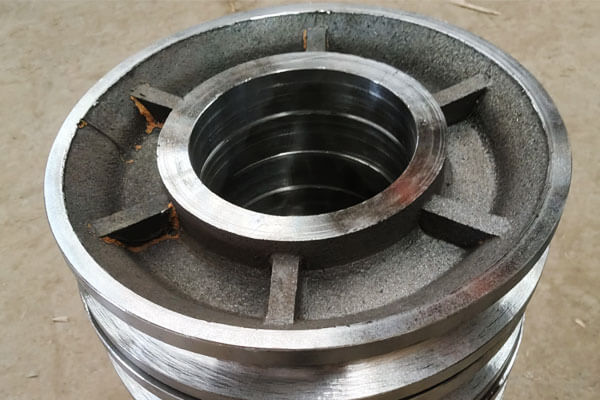
Основные компоненты шкива из литой стали
| Компонент | Функция | Ключевые аспекты производства |
| Шкив/Обод | Поддерживает и направляет веревку | Профиль канавки, толщина стены, износостойкость |
| Веревочная канавка | Принимает и направляет веревку | Радиус, глубина, точность профиля, Поверхностное состояние |
| Фланец | Помогает удерживать веревку на шкиве | Высота, толщина, концентричность |
Центр |
Соединяет шкив с валом или подшипником. | Точность размеров, структурная сила |
| Отверстие | Вмещает вал, втулка, или подшипниковый узел | Диаметр, округлость, концентричность |
| шпоночный паз | Передаёт крутящий момент, где это применимо | Точность положения и размеров |
| Особенности монтажа | Интерфейсы с окружающим оборудованием | Позиция, плоскостность, выравнивание |
Для прецизионного шкива из литой стали, не все эти функции требуют одинаковой точности изготовления.
В процессе литья можно установить большую часть структурной геометрии., в то время как обработка с ЧПУ используется для отверстия, подшипники поверхности, канавка, шпоночный паз, торцы, и другие важные интерфейсы.
2. Распространенные марки литой стали для нестандартных шкивов
Выбор материала для шкива из литой стали должен основываться на рабочей нагрузке., условия воздействия, требования к износу, рабочая температура, воздействие коррозии, и требуемый срок службы.
В дополнение к обычной углеродистой литой стали, в индивидуальных конструкциях шкивов могут использоваться низколегированные стали., износостойкая сталь с высоким содержанием марганца, или коррозионностойкая нержавеющая сталь, если условия эксплуатации требуют дополнительных характеристик.
| Материал / Оценка | Семья сплавов | Ключевые характеристики производительности | Типичные применения шкивов |
| АСТМ А216 гр. WCB | Углеродистая литая сталь | Хорошая сила, Отличная литья, хорошая обрабатываемость, экономически эффективный | Шкивы общего назначения, обработка промышленных материалов, свет- до подъемных систем средней мощности |
| АСТМ А216 гр. Wcc | Углеродистая литая сталь | Более высокая заявленная прочность, чем у WCB, хорошая прочность и литейность | Сверхмощные промышленные шкивы, компоненты крана, требовательные системы обработки материалов |
| Низколегированная литая сталь, Cr-mo / Ni-Cr-Mo | Низколегированная литая сталь | Более высокая сила, улучшенная прокаливаемость, хорошая прочность, лучшие усталостные характеристики после термообработки | Сверхмощные крановые шкивы, строительные подъемники, горное оборудование, шкивы с высокой нагрузкой |
| ASTM A148 Высокопрочные марки | Высокопрочная литая сталь | Высокий предел прочности и текучести, подходит для термической обработки, сильная несущая способность | Главные шкивы, тяжелое подъемное оборудование, большие промышленные шкивы, высоконагруженная техника |
ASTM A352 LCB / LCC |
Низкотемпературная литая сталь | Повышенная ударная вязкость при низких температурах., подходит для холодных условий эксплуатации | Наружные краны, горнодобывающее оборудование для холодных регионов, морские и морские подъемные системы |
| Аустенитная нержавеющая литая сталь, CF8 / CF8M | Нержавеющая литая сталь | Отличная коррозионная стойкость, хорошая прочность, подходит для хлоридсодержащих сред с ограничениями, зависящими от марки | Морские шкивы, системы обработки агрессивных материалов, химическое и пищевое оборудование |
| Hadfield Steel, АСТМ А128 гр. Б | Высокомарганцовистая аустенитная сталь | Отличная ударная вязкость и сильная реакция на деформационное упрочнение в условиях абразивной эксплуатации. | Горнодобывающее оборудование, обработка абразивных материалов, ударопрочные шкивы и шкивы |
| Литая сталь, легированная бором | Сталь из борсодержащего сплава | Высокая прокаливаемость, высокая износостойкость после термообработки, подходит для требовательных циклических нагрузок | Середина- к сверхмощным шкивам, быстроизнашивающееся погрузочно-разгрузочное оборудование |
3. Процесс производства шкивов из литой стали на заказ
Процесс изготовления шкива из литой стали по индивидуальному заказу представляет собой контролируемую последовательность, в которой точность модели.
Поскольку шкив является несущей деталью, литейный цех должен уделять особое внимание секции шкива, центр, фланцевые переходы, и другие области, где местные изменения толщины профиля могут повлиять на затвердевание и качество внутренней отливки..
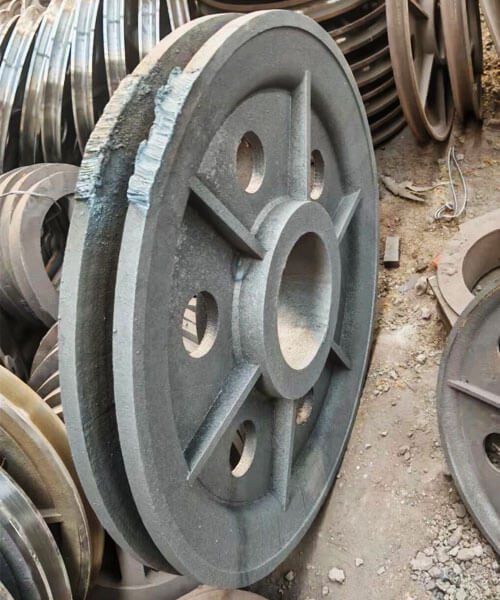
Изготовление выкроек
Изготовление шаблона определяет базовую геометрию полости шкива и, следовательно, оказывает прямое влияние на точность литья..
Рисунок должен воспроизводить шкив., центр, фланец, и другие характеристики отливки с учетом соответствующего припуска на усадку и механическую обработку..
Для литье по выплавляемым моделям, восковой образец обычно создается путем впрыскивания воска в прецизионный штамп..
Восковой образец точно воспроизводит окончательную геометрию шкива и впоследствии используется для создания керамической оболочки..
Для литья в песок, узор обычно изготавливается из смолы, древесина, металл, или других подходящих материалов и используется для формирования полости формы..
В зависимости от конструкции шкива, шаблон может также включать в себя элементы уклона и разделения, обеспечивающие надежное удаление формы..
Для изготовления шкивов по индивидуальному заказу, в дизайне модели следует четко различать литые поверхности и поверхности, требующие окончательной механической обработки..
Чрезмерный припуск на обработку увеличивает съем материала и стоимость., при этом недостаточный припуск может затруднить достижение заданных конечных размеров.
Изготовление пресс-форм и стержней
Форма определяет внешнюю геометрию шкива из литой стали., тогда как стержни используются там, где внутренние полости или проходы не могут быть сформированы непосредственно шаблоном.
В литье в песок, выбранные системы песка и связующего вещества уплотняются вокруг модели, образуя полость формы..
Сердечник может быть расположен для создания центрального отверстия или других внутренних элементов..
Сила ядра, Точность размеров, проницаемость, и расположение особенно важны, поскольку смещение во время заливки может повлиять на выравнивание отверстия и толщину стенки..
В литье по выплавляемым моделям, восковая модель неоднократно покрывается огнеупорной керамической массой и штукатуркой для создания многослойной оболочки..
После достижения достаточной прочности оболочки, воск удаляется и керамическая форма обжигается.
Пресс-форма или оболочка должны обеспечивать достаточную прочность, чтобы противостоять расплавленной стали, а также обеспечивать подходящую проницаемость и тепловые характеристики..
Для прецизионных отливок шкивов, дефекты в форме могут быть перенесены непосредственно на поверхность отливки или изменить размерную точность критически важных элементов..
Плавка стали и химический контроль
Выбранная литая сталь плавится в соответствии с требованиями указанного сплава..
В зависимости от сплава может использоваться индукционная плавка или электродуговая плавка., литейное оборудование, и производственные требования.
Перед наличием, расплавленный металл обычно проверяется с помощью химического анализа, часто с спектрометр, для проверки того, что углерод и легирующие элементы попадают в указанный диапазон состава..
Приготовление расплава может также включать:
- Удаление шлака
- Окисление
- Регулировка температуры
- Контроль включения
- Идентификация и отслеживание плавки
Химический контроль особенно важен для нестандартных шкивов, поскольку марка стали определяет реакцию на последующую термообработку и влияет на прочность., прочность, поведение при износе, и низкотемпературная производительность.
Стробирование, Кормление, и заливка
Система литников и подачи должна быть спроектирована таким образом, чтобы расплавленная сталь плавно заполняла полость шкива и чтобы можно было эффективно компенсировать усадку при затвердевании..
Геометрия шкива может включать относительно тяжелые участки вокруг ступицы и переход от ступицы к шкиву..
Эти области могут оставаться жидкими дольше, чем более тонкие участки, и поэтому требуют соответствующего питания..
Система ворот и стояков предназначена для управления:
Течение металла → последовательность заполнения → тепловой баланс → направленное затвердевание → компенсация усадки.
Во время заливки, температура и скорость разливки должны контролироваться в пределах технологического окна, установленного для системы сплава и формы..
Чрезмерно низкая температура металла может привести к неполному заполнению или холодному закрытию., в то время как неподходящие условия потока могут увеличить турбулентность и возможность появления дефектов, связанных с оксидами или включениями..
Где необходимо, моделирование литья можно использовать для оценки наполнения и затвердевания перед производством, а также для выявления потенциальных горячих точек или проблем с подачей..
Затвердевание и охлаждение
После заполнения полости, расплавленная сталь начинает затвердевать.
Этот этап имеет решающее значение, поскольку во время охлаждения сталь подвергается объемному сжатию., и плохо контролируемое затвердевание может привести к образованию усадочных полостей., внутренняя пористость, Горячий растрескивание, и остаточное напряжение.
Цель, как правило, состоит в том, чтобы обеспечить контролируемую и предпочтительно направленную структуру затвердевания., при этом более тяжелые секции остаются пригодными для подачи до тех пор, пока достаточное количество металла не затвердеет в другом месте.
В зависимости от конструкции отливки, литейный завод может использовать:
- Шканеры
- Озноб
- Контролируемая температура пресс-формы
- Оптимизированные переходы разделов
- Особые условия заливки
Поведение при охлаждении также влияет на полученную микроструктуру и механические свойства..
Чрезмерно сильные или неравномерные температурные градиенты могут способствовать деформации и остаточным напряжениям., особенно в больших или геометрически сложных шкивах.
Вытряска и очистка отливок
После того, как отливка достаточно остынет, форма или керамическая оболочка удаляется.
Для отливок из песка, эту операцию обычно называют встряхивание, во время которого затвердевшая песчаная форма и стержни отрываются от отливки.
Для литья по выплавляемым моделям, керамическая оболочка удаляется механически или обрабатывается иным образом, чтобы обнажить стальную отливку.
Затем отливка отделяется от системы литников и стояков.. Типичные операции по очистке включают в себя:
- Отрезание ворот и стояков
- Шлифование
- Выстрел в взрыв
- Удаление прилипшего материала формы
- Локальная обработка нефункциональных неровностей поверхности.
Целью этого этапа является получение чистой отливки, пригодной для термообработки и контроля, избегая при этом ненужного удаления основного металла..
4. Прецизионная обработка шкивов из литой стали
Точность обработка с ЧПУ превращает литой стальной шкив из отливки почти готовой формы в готовый функциональный компонент.
Канавка для веревки, заседание, шпоночный паз, центр, и монтажные поверхности являются основными обрабатываемыми деталями, поскольку их размерная точность и взаимное расположение напрямую влияют на отслеживание каната., вращение, распределение нагрузки, и сборка.
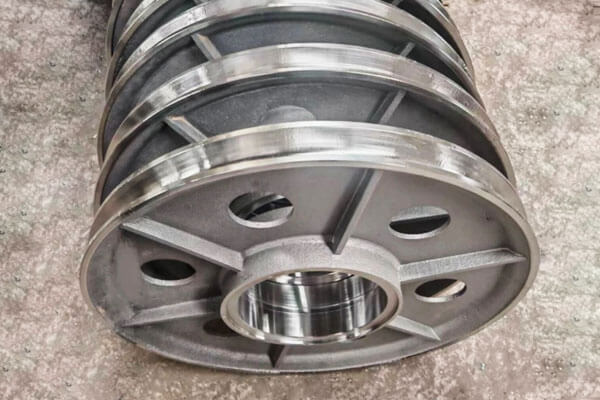
Обработка канатных канавок
Канавка каната является одной из наиболее важных функциональных поверхностей шкива.. Его радиус, глубина, ширина, и профиль должны соответствовать типу и диаметру каната..
Канавка недостаточного размера может чрезмерно сковывать веревку., в то время как канавка слишком большого размера или неправильной формы может обеспечить недостаточную поддержку и увеличить деформацию и износ каната..
Для канатных шкивов, поэтому радиус канавки обычно рассчитан на обеспечение правильной посадки каната, а не просто на соответствие номинальному радиусу каната..
Паз обычно обрабатывается на токарном станке с ЧПУ с использованием формовочного или профилирующего инструмента..
После черновой и чистовой обработки, шлифовка или полировка могут применяться там, где требуется более тонкая и однородная поверхность..
Обработка отверстий
Отверстие обеспечивает соединение с валом., несущий, или втулка, так его диаметр, округлость, и концентричность должна тщательно контролироваться.
Отверстие обычно изготавливается путем растачивания., расширение, или прецизионное шлифование.
В зависимости от требуемого соответствия и применения, Допуски на размеры могут быть указаны в сотых долях миллиметра., например, от ±0,02 до ±0,05 мм для некоторых прецизионных применений..
Фактический допуск должен определяться посадкой вала/подшипника., размер шкива, и применимая техническая спецификация.
Самое главное, отверстие должно сохранять необходимое позиционное соотношение с канавкой каната и внешней поверхностью шкива..
Обработка шпоночных и шлицевых пазов
Если шкив установлен непосредственно на шпоночном валу, ширина шпоночного паза, глубина, и угловое положение должно быть точно обработано.
Его совмещение с канавкой шкива важно для правильной сборки и передачи нагрузки..
Для применений, требующих большего крутящего момента или более точного вращательного взаимодействия., можно использовать шлицевые соединения.
В любом случае, точность обработки необходима для предотвращения чрезмерного люфта, локальная концентрация напряжений, или вмешательство в сборку.
Центр, Лицо, и обработка фланцев
Ступица и торцевые поверхности могут потребовать обточки., фрезерование, или шлифовка для получения необходимых размеров и состояния поверхности.
Монтажные поверхности должны быть достаточно плоскими и правильно выровнены, чтобы обеспечить единообразную сборку..
Геометрия фланца также требует контроля, поскольку чрезмерные изменения могут повлиять на удержание каната и взаимодействие между канавкой и окружающей конструкцией..
Концентричность и биение
Соосность отверстия относительно канавки каната особенно важна для вращающегося шкива..
Чрезмерное эксцентриситет или радиальное биение могут привести к неравномерному движению каната., вибрация, неравномерная загрузка, и дополнительная нагрузка на подшипник.
Биение обычно проверяется с помощью циферблатного индикатора., прецизионный датчик, или координатно-измерительное оборудование.
Для критических компонентов, применимый Тир (Общее показание индикатора) Требование следует определять на инженерном чертеже, а не использовать общее значение..
Динамическая балансировка
Высокоскоростно вращающиеся шкивы могут потребовать динамической балансировки после обработки..
Дисбаланс создает центробежные силы, которые увеличиваются с увеличением скорости вращения и могут способствовать вибрации и нагрузке на подшипники..
Балансировка выполняется на специальном балансировочном станке.. В зависимости от метода коррекции, небольшое количество материала может быть удалено или добавлены балансировочные грузы для достижения требуемого состояния баланса..
Для тихоходной, сильно нагруженные шкивы, Требования к балансировке могут быть менее строгими, чем для высокоскоростных вращающихся шкивов..
5. Обработка поверхности и термообработка шкивов из литой стали
Термическая обработка определяет механическое состояние литой стали., при отделке поверхности устанавливается необходимое состояние функциональных и экспонируемых поверхностей..
И то, и другое следует рассматривать вместе с предполагаемой нагрузкой., носить, тип веревки, Операционная среда, и служба жизни.
Термическая обработка
Цикл термообработки подбирается в зависимости от марки отливаемой стали и требуемых механических свойств.. Общие методы лечения включают:
| Термическая обработка | Основная цель |
| Нормализация | Улучшите микроструктуру отливки и установите более однородное механическое состояние. |
| Отжиг | Уменьшить твердость, улучшить обрабатываемость, и снять внутреннее напряжение |
| Закалка и отпуск | Развивайте более высокую прочность и ударную вязкость с контролируемой твердостью. |
| Стресс снятие | Снижение остаточных напряжений от литья, сварка, или механическая обработка |
| Поверхностное упрочнение | Увеличение износостойкости выбранных поверхностей, таких как канавка для каната. |
Для несущих шкивов, закалку и отпуск можно выбрать для подходящих углеродистых и низколегированных литейных сталей, когда требуются более высокие механические характеристики..
Температуру отпуска следует устанавливать в зависимости от марки стали и необходимого баланса между твердостью и ударной вязкостью..
Поверхностная закалка канавки
Там, где контакт каната приводит к значительному износу, можно рассмотреть возможность локального поверхностного упрочнения.
В зависимости от материала и дизайна, такие методы, как индукционная закалка, пламенная закалка, или азотирование может быть применимо.
Обработку следует применять выборочно, поскольку чрезмерная твердость поверхности или неподходящая глубина закалки могут снизить ударную вязкость или создать нежелательные остаточные напряжения..
Поэтому состояние материала канавок необходимо учитывать вместе с материалом каната и фактическими условиями контакта..
Отделка поверхности канавок
Обработка поверхности напрямую влияет на взаимодействие между канавкой шкива и канатом..
Шероховатая поверхность может увеличить местное истирание и ускорить износ каната., в то время как соответствующим образом обработанная канавка обеспечивает более плавный контакт.
Типичная цель для обработанных канавок шкива может находиться около RA 1,6-3,2 мкм, хотя требуемое значение должно быть указано в зависимости от типа каната, рабочая скорость, загрузка, смазка, и стандарт дизайна.
Качество поверхности не следует рассматривать независимо от геометрии канавок..
Гладкая, но неправильно профилированная канавка все равно может привести к чрезмерному износу каната., в то время как правильный профиль с контролируемой текстурой поверхности обеспечивает более стабильные условия контакта..
Покрытие и защита от коррозии
Шкивы из литой стали, используемые на открытом воздухе или во влажной и агрессивной среде, могут потребовать защитного покрытия.. Общие варианты включают в себя:
- Эпоксидные покрытия
- Полиуретановые покрытия
- Грунтовки с высоким содержанием цинка
- Другие промышленные системы защиты от коррозии
Для морского или морского обслуживания, более агрессивные системы защиты от коррозии могут быть выбраны в зависимости от воздействия окружающей среды и спецификации покрытия..
Канавка, контактирующая с канатом, часто обрабатывается иначе, чем неконтактные поверхности.. Толщина покрытия не должна изменять размеры канавок или мешать посадке каната..
В приложениях, где точность размеров имеет решающее значение., поэтому канавка может оставаться непокрытой или подвергаться тщательно контролируемой обработке..
Совместимость веревок
Качество поверхности и геометрия канавок в конечном итоге должны учитываться вместе со спецификациями каната.. Проволочный канат и синтетический канат не обязательно требуют одинаковой конструкции канавок..
Для троса, канавка должна обеспечивать адекватную поддержку, избегая при этом чрезмерного защемления или деформации..
Для синтетических канатов может потребоваться другая геометрия канавок и характеристики поверхности из-за их меньшей жесткости на изгиб и различного контактного поведения..
Поэтому, производитель шкива должен подтвердить диаметр каната, строительство, материал, эксплуатационная нагрузка, и условия эксплуатации перед завершением обработки канавок и обработки поверхности..
Это гарантирует, что готовый литой стальной шкив будет спроектирован как интегрированная часть системы перемещения каната, а не как изолированный вращающийся компонент..
6. Ключевые требования к качеству шкивов из литой стали
Требования к качеству шкивов из литой стали обусловлены безопасностью., надежность, и служба жизни. Следующие важные моменты.
Сертификация материалов. Химический состав и механические свойства должны быть проверены и документированы.. Сертификаты анализа и отчеты о механических испытаниях должны сопровождать каждую производственную партию..
Внутренняя надежность. Отливки не должны иметь вредных дефектов, таких как усадочная пористость., газовая пористость, включения, и трещины. Неразрушающий контроль используется для проверки внутреннего качества..
Точность размеров. Профиль канавки, размер отверстия, концентричность, закончиться, размеры шпоночных пазов должны соответствовать требованиям чертежа.. Должны быть предоставлены отчеты о проверке размеров..
Качество поверхности. Поверхности канавок и отверстий не должны иметь дефектов, которые могут повредить канат или вызвать смещение.. Шероховатость поверхности должна быть измерена и задокументирована..
Проверка термообработки. Проверка твердости и, где необходимо, исследование микроструктуры подтверждает правильность проведения термообработки.
Нагрузочное тестирование. Для критически важных приложений, для проверки прочности и безопасности могут потребоваться испытания на пробную нагрузку или разрушающие испытания..
7. Применение изготовленных на заказ шкивов из литой стали
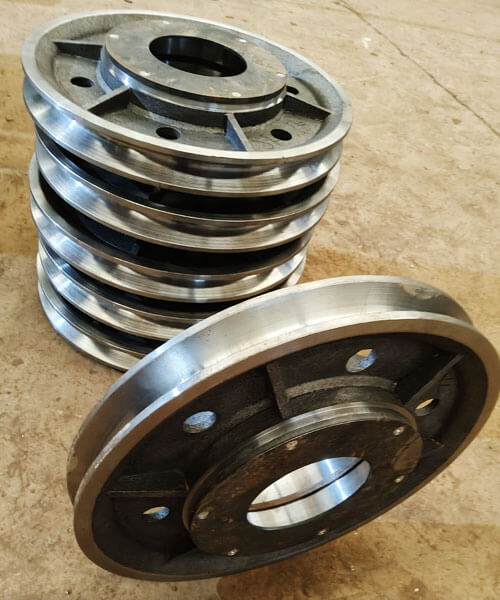
Краны и подъемное оборудование
Краны являются одним из наиболее важных применений шкивов из литой стали..
Шкивы в подъемных системах неоднократно передают нагрузки с троса на вал или подшипниковый узел и могут испытывать ударную нагрузку во время подъема., понижение, ускорение, и остановка.
Изготовленные на заказ шкивы из литой стали используются в:
- Мостовые краны
- Козловые краны
- Мобильные краны
- Башенные краны
- Портовые краны
- Крановые блоки и крюковые сборки
- Лебедки и запасовочные системы
Для крановых применений, профиль канавки, соотношение диаметра шкива и диаметра каната, заседание, и структурная целостность должна соответствовать подъемной системе..
Горнодобывающее оборудование
Горнодобывающее оборудование предъявляет особенно тяжелые условия к механическим компонентам из-за высоких нагрузок., абразивная пыль, влияние, непрерывная работа, и сложные условия обслуживания.
Литые стальные шкивы и шкивы можно использовать в подъемном оборудовании., системы манипулирования веревками, конвейеры, и другая тяжелая техника.
В применениях, связанных с сильными ударами и истиранием., выбор материала и твердость поверхности могут стать особенно важными.
Строительная и погрузочно-разгрузочная техника
Строительная техника часто включает в себя системы шкивов для подъема., позиционирование, натяжение, или перенаправить трос.
Типичные области применения включают в себя:
- Строительные подъемники
- Системы транспортировки материалов
- Лебедки
- Подъемное оборудование
- Кабелепроводящие системы
- Специализированная погрузочно-разгрузочная техника
Отливка по индивидуальному заказу особенно полезна, когда стандартный шкив не соответствует требуемым размерам или монтажной конфигурации..
Морское и морское оборудование
В морской и морской среде механическая нагрузка сочетается с влажностью., воздействие соленой воды, коррозия, и ограниченный доступ для обслуживания.
Изготовленные на заказ шкивы из литой стали могут быть встроены в:
- Морские краны
- Морское подъемное оборудование
- Судовые лебедки
- Швартовые системы
- Палубная техника
- Кабельное и канатное оборудование
Для этих приложений, материал и система защиты от коррозии должны выбираться в соответствии с реальной морской средой..
Литая нержавеющая сталь может рассматриваться, когда коррозионная стойкость является основным требованием..
Нефтегазовое оборудование
Нефтяное и газовое оборудование может подвергать шкивы и шкивы высоким нагрузкам., вибрация, коррозионная атмосфера, и непрерывные рабочие циклы.
При подъеме можно использовать изготовленные на заказ литые стальные компоненты., подъем, и специализированное погрузочно-разгрузочное оборудование.
Когда приложение критически важно для безопасности, спецификация материала, Требования неразрушающего контроля, термическая обработка, и прослеживаемость должны быть определены заранее.
Промышленное оборудование
Нестандартные шкивы также используются в промышленном оборудовании для:
- Кабельная маршрутизация
- Системы натяжения
- Подъемники
- Конвейерные системы
- Специализированное передающее оборудование
- Автоматизированное погрузочно-разгрузочное оборудование
Основным преимуществом индивидуальной конструкции является то, что шкив можно разработать с учетом всего интерфейса оборудования, а не заставлять оборудование использовать стандартный шкив..
8. Основные преимущества прецизионных шкивов из литой стали
Прецизионные литые стальные шкивы имеют ряд преимуществ перед альтернативами..
- Высокая сила и прочность: Литая сталь выдерживает большие нагрузки, влияние, и усталость лучше, чем у чугуна или алюминия.
- Гибкость дизайна: Литье позволяет создавать сложные формы., интегрированные функции, и оптимизированное распределение материала.
- Форма в ближней сети: Литье сокращает время обработки и отходы материала по сравнению с изготовлением из пластины или прутка..
- Свариваемость: Стальные отливки можно сваривать и ремонтировать., в отличие от чугуна.
- Масштабируемость: Литье экономически выгодно как для малых, так и для больших тиражей., и для очень больших шкивов, которые было бы сложно изготовить.
- Постоянное качество: Контролируемый процесс литья обеспечивает повторяемые свойства и размеры..
- Кастомизация: Сплавы, термическая обработка, и обработка может быть адаптирована к применению.
- Экономическая эффективность: Для многих приложений, шкивы из литой стали предлагают лучшее сочетание производительности и общей стоимости..
9. Литой стальной шкив против чугунных шкивов
Литые стальные и чугунные шкивы могут быть изготовлены методом литья., но их механическое поведение, ударопрочность, грузоподъемность, и типичные условия эксплуатации существенно отличаются.
| Основная характеристика | Литой стальной шкив | Чугунный шкив |
| Сила | Высокий предел прочности и текучести; подходит для тяжелонагруженных компонентов | Обычно ниже, специально для серого чугуна |
| Прочность | Высокая прочность и лучшая устойчивость к ударным нагрузкам | Более низкая прочность; серый чугун относительно хрупок |
| Ударопрочность | Отлично подходит для повторяющихся или внезапных загрузок. | Ограничено в условиях тяжелых ударов |
| Пластичность | Значительная пластическая деформация перед разрушением | Низкая для серого чугуна; сильно зависит от оценки |
| Усталостная производительность | В целом лучше подходит для циклической и динамической загрузки. | Более ограниченный, особенно там, где существует концентрация напряжений |
| Износостойкость | Может быть улучшено за счет выбора сплава и термообработки. | Хорошо подходит для некоторых марок чугуна., особенно в условиях стабильного скольжения или абразивного износа |
Обрабатываемость |
Хороший, но более твердые сплавы могут потребовать контролируемой обработки на станке с ЧПУ. | В целом отлично, особенно для серого чугуна |
| Возможность кастинга | Подходит для сложного, интегрированная несущая геометрия | Отличная литейность и подходит для сложных форм. |
| Термическая обработка | Может быть нормализован, отожженный, утомил и закален, или с поверхностной закалкой в зависимости от марки | Варианты термообработки сильно зависят от марки железа и, как правило, более ограничены для серого чугуна. |
| Сверхмощный сервис | Хорошо подходит для кранов, добыча, подъемники, и машины для тяжелых условий эксплуатации | Лучше подходит для более легких и стабильных условий нагрузки. |
| Поведение перелома | Более терпим к перегрузкам и ударам до перелома. | Более подвержен хрупкому разрушению при чрезмерном ударе. |
| Стоимость материала | Обычно выше | Обычно ниже |
| Лучшее основное преимущество | Сила, прочность, и надежность при высоких нагрузках | Экономическая эффективность, листовиденность, и обрабатываемость |
10. Почему стоит выбрать DEZE в качестве производителя шкивов из литой стали по индивидуальному заказу?
ЭТА ТЕХНОЛОГИЯ обеспечивает изготовление шкивов из литой стали на заказ от точного литья до обработки на станках с ЧПУ и окончательной проверки, позволяя разрабатывать и производить весь компонент в рамках интегрированного производственного процесса.
Наш производственный подход начинается с технического анализа и выбора материалов., с последующей разработкой шаблона, изготовление пресс-форм, контролируемая плавка и разливка стали, затвердевание, термическая обработка, прецизионная обработка, и проверка качества.
В зависимости от рабочей нагрузки можно выбрать различные системы материалов из литой стали., условия воздействия, температура, носить, и воздействие коррозии.
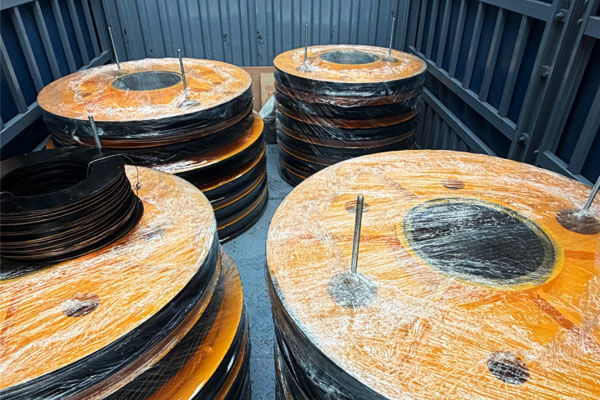
Где требуется, производственный процесс может включать проверку твердости и соответствующий неразрушающий контроль., включая ПТ, Гору, ЮТ, или РТ, согласно спецификации компонента.
Целью является не просто поставка необработанного литья.. Целью проекта является создание готового индивидуального шкива с контролируемыми свойствами материала., Точная функциональная геометрия, стабильная механическая обработка, и прослеживаемая документация по качеству.
11. Заключение
Шкивы из литой стали, изготовленные по индивидуальному заказу, представляют собой компоненты, специально разработанные для применений, где грузоподъемность, ударопрочность, носить производительность, Точность размеров, и долгосрочная надежность важны.
Их производительность зависит от комбинированного качества материала., кастинг, термическая обработка, механическая обработка, и проверка.
Прецизионное литье обеспечивает эффективный способ изготовления шкивов сложной геометрии с интегрированной конструкцией шкива и ступицы, сокращая при этом ненужную механическую обработку..
Последующая обработка на станке с ЧПУ устанавливает критические размеры канавки каната., заседание, шпоночный паз, центр, и монтажные поверхности.
Термическая обработка может обеспечить необходимый баланс прочности., твердость, и прочность, при проверке подтверждается целостность отливки и точность размеров.
Для крана, добыча, строительство, морской, оффшорный, нефть и газ, и промышленное оборудование, правильный шкив должен быть выбран в соответствии со спецификацией каната., состояние загрузки, Операционная среда, и применимые технические требования.
Правильно спроектированный шкив из литой стали — это не просто колесо с канавкой.; это несущий компонент, геометрия и состояние материала которого напрямую влияют на надежность всей системы подъема троса..
Часто задаваемые вопросы
Чем отличаются литые стальные и чугунные шкивы?
Литая сталь имеет более высокую прочность и ударную вязкость и пригодна для сварки..
Чугун дешевле и его легче обрабатывать, но он более хрупкий и его трудно сваривать..
Какой профиль канавки у шкива?
Профиль канавки — это форма канала, в котором размещается веревка или кабель..
Он должен соответствовать диаметру и конструкции каната, чтобы обеспечить правильную посадку., минимизировать износ, и предотвратить сход с рельсов.
Почему термообработка важна для шкивов из литой стали?
Термическая обработка контролирует прочность, твердость, прочность, и остаточные напряжения. Это гарантирует, что шкив выдержит эксплуатационные нагрузки без преждевременного выхода из строя..
Как проверяется качество шкива?
Качество подтверждается сертификацией материала., Проверка размерных, Неразрушающее тестирование (краситель пенетрант, магнитная частица, ультразвуковой, рентгенографический), испытание на твердость, и нагрузочное тестирование при необходимости.
Можно ли отремонтировать литые стальные шкивы?
Да. Стальные отливки можно сваривать и ремонтировать., в отличие от чугуна. Ремонт должен выполняться квалифицированными сварщиками с использованием утвержденных процедур..
Какая обработка поверхности требуется для канавки шкива?
Требуемая отделка зависит от типа каната., Условия эксплуатации, и спецификация дизайна.
Обработанная канавка вокруг RA 1,6-3,2 мкм может подойти для некоторых приложений, но универсального значения шероховатости для каждого шкива не существует.
Почему концентричность важна для шкива?
Отверстие и канавка каната должны сохранять соответствующее позиционное соотношение.. Чрезмерное эксцентриситет или биение может привести к неравномерному вращению., нестабильное движение веревки, вибрация, и неравномерная загрузка.

