
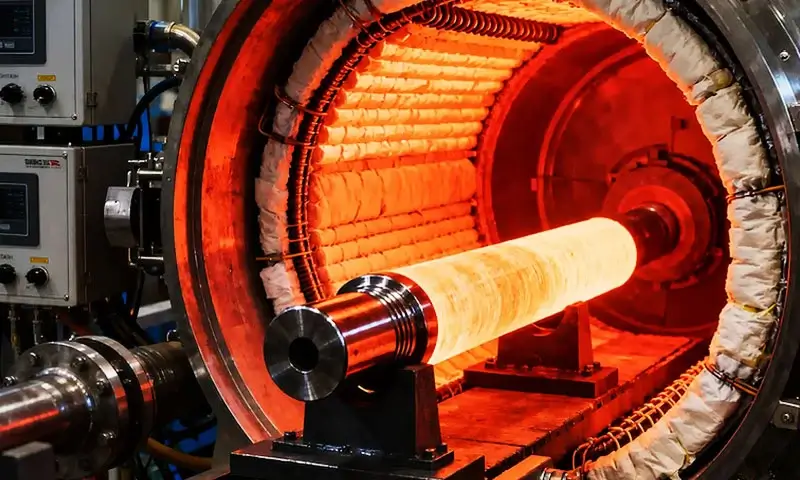
Закалка — один из наиболее фундаментальных, но широко неправильно понимаемых процессов термообработки в производстве металлов..
Почти каждая деталь из закаленной стали подвергается отпуску в качестве обязательной вторичной операции после закалки., однако многие инженеры и производственные группы считают это тривиальным, стандартизированный этап, а не прецизионный процесс, определяющий конечную прочность, прочность, внутреннее стрессовое состояние, и служба жизни.
На практике, закалка замков в харде, хрупкий, нагруженная напряжениями мартенситная структура, которая функционально непригодна для большинства инженерных применений..
Закалка — тщательно контролируемый нагрев ниже критической температуры превращения — адаптирует закаленную микроструктуру для обеспечения точного баланса твердости., прочность, стабильность размеров, и усталостная прочность, необходимая для эксплуатации.
Поэтому отпуск обычно используется при производстве инструментальных сталей., штамповые стали, весенние стали, несущие компоненты, шестерни, валы, автомобильные детали, формы, и конструкционные детали машин.
1. Что такое закалка?
В металлургии, закалка представляет собой процесс термической обработки, при котором предварительно закаленный ферросплав повторно нагревается до температуры ниже более низкой критической температуры (А₁), удерживается в течение определенного периода, а затем охлаждается в контролируемых условиях.
Для простого-углеродные сталики, температура эвтектоида, связанная с линией A₁, составляет примерно 727°С (1341°Ф), хотя фактические критические температуры варьируются в зависимости от химического состава.
Отпуск в основном применяется после закалки для изменения мартенситной структуры после закалки..
Основными задачами являются снижение хрупкости и остаточных напряжений при сохранении соответствующего уровня твердости и прочности..
Путем выбора температуры отпуска и времени выдержки, производители могут регулировать баланс между твердостью, прочность, пластичность, износостойкость, и стабильность размеров.

К основным эффектам закалки относятся:
| Цель | Эффект закалки |
| Уменьшить хрупкость | Улучшает прочность и устойчивость к разрушению |
| Снятие закалочных напряжений | Снижает остаточное напряжение и риск замедленного растрескивания. |
| Отрегулируйте твердость | Снижает чрезмерную закалочную твердость до необходимого уровня. |
| Улучшение пластичности | Допускает большую пластическую деформацию перед разрушением |
| Стабилизировать микроструктуру | Уменьшает изменения размеров во время последующего обслуживания. |
| Контролируйте работу сервиса | Устанавливает необходимое сочетание сил., прочность, и износостойкость |
Температура отпуска выбирается в зависимости от марки стали и желаемых конечных свойств..
А низкотемпературный отпуск может использоваться, когда необходимо сохранить высокую твердость, тогда как более высокая температура отпуска обычно приводит к большей ударной вязкости и пластичности с соответствующим снижением твердости..
Закалку не следует путать с отжигом.. Отжиг обычно предназначен для смягчения стали и обеспечения относительно стабильной стали., пластичная микроструктура, часто включает нагрев выше критической температуры превращения с последующим медленным охлаждением..
Закалка, в отличие, применяется к закаленной стали и выполняется ниже критического диапазона трансформации для изменения, а не полного устранения закаленного состояния..
В практическом производстве стали, Поэтому отпуск лучше всего понимать как контролируемую корректировку микроструктуры, создаваемой закалкой..
Цель состоит не просто в том, чтобы сделать закаленную сталь мягче., а преобразовать чрезмерно хрупкую закаленную конструкцию в структуру, обеспечивающую более полезную инженерную комбинацию свойств..
2. Почему необходимо закаливание: Наука, лежащая в основе закаленной стали
Чтобы понять закалку, надо сначала понять, что делает закалка.
Когда сталь нагревается до состояния аустенитной фазы (обычно выше 800–900°C, в зависимости от состава), ее кристаллическая структура становится гранецентрированной кубической. (ФКС).
Аустенит может растворять значительные количества углерода.. Если сталь затем быстро охладить, обычно в воде, масло, или полимер, атомы углерода не успевают диффундировать.
Кристаллическая структура пытается превратиться в объемноцентрированную кубическую. (BCC) феррит, но захваченный углерод искажает решетку в объемноцентрированную тетрагональную форму. (БСТ) структура, известная как мартенсит.
Мартенсит характеризуется:
- Очень высокая твердость.
- Высокий предел текучести.
- Низкая пластичность и прочность..
- Высокие остаточные напряжения.
- Склонность к замедленному растрескиванию.
- Наличие остаточного аустенита во многих сплавах..
В этом закаленном состоянии, сталь часто слишком хрупкая для практического использования.. Режущий инструмент может сломаться. Вал может треснуть во время сборки.. Зуб шестерни может сломаться при ударной нагрузке..
Закалка снижает эти риски, обеспечивая контролируемую диффузию и микроструктурную перестройку..
Таким образом, необходимость закалки является одновременно научной и практической..
Научно, это позволяет стали приблизиться к равновесию за счет снятия деформации решетки и выделения карбидов.. Практически, это позволяет стали выдерживать реальные условия эксплуатации.
3. Каковы основные диапазоны температур отпуска??
Температура отпуска является одной из наиболее важных переменных при термообработке стали, поскольку она напрямую контролирует степень микроструктурных изменений после закалки..
По мере повышения температуры отпуска, диффузия углерода, карбид осадки, восстановление, и трансформация остаточного аустенита в целом становится более выраженной..
Не существует единого температурного диапазона, применимого для каждой стали..
Низкотемпературное падающее
Низкотемпературный отпуск обычно используется, когда деталь должна сохранять высокий уровень твердости и износостойкости при одновременном снижении хрупкости, связанной со свежим мартенситом..
Типичные температуры составляют примерно 150–250 ° C. (300–480°Ф), хотя подходящий диапазон зависит от стали.
На этом этапе, углерод начинает перераспределяться из пересыщенного мартенсита, могут образовываться мелкие карбидные фазы, и остаточные напряжения от закалки уменьшаются.
Снижение твердости обычно ограничено по сравнению с высокотемпературным отпуском..
Эта обработка является общей для таких приложений, как:
- Режущие инструменты
- Умирает
- Износостойкие компоненты
- Некоторые компоненты подшипников
- Детали из инструментальной стали высокой твердости.
Компромисс заключается в том, что прочность остается относительно ограниченной по сравнению со средней- или условия высокотемпературного отпуска.
Средний температура
Среднетемпературный отпуск, примерно 250–450 ° C. (480–840°Ф), производит большую модификацию закаленной микроструктуры.
Выделение карбидов становится более развитым, мартенсит становится менее пересыщенным, и внутренние напряжения продолжают уменьшаться.
Эта область может быть полезна, когда компоненту требуется более сбалансированное сочетание сила, твердость, прочность, и износостойкость.
Точный отклик значительно зависит от стали.. Некоторые стали также проявляют явления отпускной хрупкости в определенных температурных диапазонах., это означает, что как температура отпуска, так и последующее охлаждение могут потребовать внимания..
Высокотемпературный отпуск
Высокотемпературный отпуск обычно проводят при температуре примерно 450–700 ° C. (840–1290°F), при условии, что температура остается подходящей для конкретной стали и ниже соответствующего критического диапазона превращения..
При этих температурах, микроструктура претерпевает гораздо более обширное восстановление и выделение карбидов.
Остаточные напряжения существенно снижаются., и материал обычно приобретает значительно более высокую ударную вязкость и пластичность, чем в закаленном или низкоотпущенном состоянии..
Высокотемпературный отпуск широко ассоциируется с закаленными и отпущенными конструкционными сталями., Сплавовые стали, валы, шестерни, компоненты, работающие под давлением, и тяжелонагруженные детали машин.
Особенно важным отличием является то, что высокотемпературный отпуск не обязательно означает плохую прочность..
Правильно легированные и термически обработанные стали могут сохранять значительную текучесть и предел прочности при растяжении, обеспечивая при этом гораздо лучшую стойкость к разрушению..
Вторичная закалка при отпуске
Некоторые высоколегированные инструментальные стали ведут себя по-разному.. Вместо постоянного снижения твердости по мере повышения температуры отпуска., они могут показать пик вторичного отверждения, часто в более высоком диапазоне отпуска.
Это происходит при легировании таких элементов, как хром., молибден, вольфрам, или осадок ванадия в мелкодисперсном виде, стабильные карбиды сплавов.
Эти частицы препятствуют движению дислокаций и могут повысить или сохранить твердость..
Вторичная закалка особенно важна для быстрорежущих сталей и некоторых инструментальных сталей, предназначенных для эксплуатации при повышенных температурах..
4. Что такое процесс закалки?
Процесс отпуска представляет собой контролируемый термический цикл, выполняемый после закалки или другой обработки, в результате которой была получена достаточно закаленная микроструктура..
Хотя процедура кажется простой, достижение стабильных результатов требует контроля над температурой, время, однородность печи, загрузка, охлаждение, и состояние закаленной стали.
Типичную последовательность промышленного отпуска можно представить как:
Закалка → Передача в отпуск → Нагрев → Выдержка → Контролируемое охлаждение → Проверка.

Шаг 1: Закалите сталь
Закалка обычно начинается с правильно закаленной детали..
Сталь сначала аустенизируется, а затем быстро охлаждается со скоростью, достаточной для получения желаемой закаленной структуры..
Охлаждающая среда может включать в себя:
- Масло
- Вода
- Полимерный раствор
- Сжатый газ
- Расплавленная соль
Выбор подходящей среды зависит от сплава и геометрии детали..
Целью является достижение необходимой прокаливаемости и микроструктуры при минимизации растрескивания и деформации..
Шаг 2: Перенесите компонент в печь закалки.
После закалки, деталь должна быть закалена в соответствии с установленной производственной процедурой..
Для многих классов, желателен быстрый отпуск, поскольку свежезакаленное состояние содержит высокие остаточные напряжения..
Процедура переноса также должна избегать ненужного термического шока или неконтролируемого охлаждения, которые могут повлиять на конечные условия термообработки..
Для критических компонентов, Записи печи должны документировать фактический температурный цикл, а не полагаться только на заданное значение печи..
Шаг 3: Нагрейте до указанной температуры отпуска
Деталь нагревается до выбранной температуры отпуска., который может варьироваться от примерно 150от °С до 700 °С в зависимости от стали.
Нагрев должен контролироваться в достаточной степени, чтобы предотвратить чрезмерные температурные градиенты., особенно в больших или сложных компонентах.
Печь должна обеспечивать подходящую:
- Равномерность температуры
- Контроль атмосферы, где это необходимо
- Циркуляция нагрузки
- Калибровка прибора
- Регистрация температуры
Для прецизионной термообработки, тот фактическая температура заготовки важнее, чем запрограммированная температура печи.
Шаг 4: Замачивание при температуре
Как только компонент достигнет необходимой температуры, он проводится в течение определенного периода.
На этом этапе замачивания, микроструктура подвергается реакциям отпуска, соответствующим стали:
- Перераспределение углерода
- Выделение карбидов
- Разложение мартенсита
- Релаксация стресса
- Восстановление матрицы
- Превращение остаточного аустенита
- Выделение сплавов-карбидов в сталях вторичной закалки
Требуемое время замачивания зависит от размера компонента., геометрия, сплав, тип печи, и применимая спецификация.
Шаг 5: Контролируемое охлаждение
По истечении необходимого времени выдержки, компонент охлаждается в соответствии со спецификацией процесса.
Многие стали после отпуска можно охлаждать на воздухе., в то время как некоторые системы сплавов или критические компоненты могут потребовать специальной практики охлаждения..
Условия охлаждения могут влиять на стабильность размеров и, в некоторых сталях, восприимчивость к отпускное охрупчивание. Поэтому, «охлаждение» не следует рассматривать как незначительный завершающий этап..
Шаг 6: Повторите закалку при необходимости
Некоторые стали требуют двойной или тройной отпуск а не один цикл.
Повторный отпуск может быть использован для:
- Дальнейшая стабилизация остаточного аустенита
- Отпуск новообразованного мартенсита после превращения остаточного аустенита
- Улучшение стабильности размеров
- Разработка более стабильной карбидной структуры
- Достижение единообразных свойств по всему компоненту
Такая практика особенно распространена для высоколегированных инструментальных сталей..
5. Почему некоторые стали требуют двойного или тройного отпуска?
Для многих закаленных сталей достаточно одного цикла отпуска., но высоколегированный инструментальные стали а некоторые высокоуглеродистые стали часто требуют двух или даже трех циклов отпуска..
Основная причина заключается в том, что первый отпуск может изменить стабильность остаточного аустенита и привести к образованию свежего мартенсита при последующем охлаждении..
Затем второй или третий отпуск отпускает вновь образовавшийся мартенсит и улучшает стабильность конечной микроструктуры..
Остаточный аустенит является основной причиной
После закалки, некоторые стали сохраняют часть исходного аустенита, поскольку мартенситное превращение не доходит до завершения..
Это особенно актуально для сталей, содержащих относительно высокие уровни углерода и легирующих элементов..
Во время первого цикла отпуска, стабильность остаточного аустенита может измениться. При охлаждении после отпуска, часть этого остаточного аустенита может превратиться в свежий, неотпущенный мартенсит.
Это создает новую проблему: хотя исходный мартенсит был закален, вновь образовавшийся мартенсит не.
Поэтому для отпуска этого свежего мартенсита используется второй цикл отпуска..
Почему свежий мартенсит вызывает беспокойство?
Свежий мартенсит имеет те же основные недостатки, что и исходная закаленная структура.:
- Высокая твердость
- Высокое остаточное напряжение
- Низкая пластичность
- Относительно плохая прочность
- Повышенная склонность к растрескиванию
Если оставить эту структуру без обработки, это может привести к локальным изменениям твердости и ударной вязкости.. В прецизионных инструментальных сталях, это также может способствовать нестабильности размеров.
Таким образом, двойной отпуск помогает гарантировать, что как исходный мартенсит, так и мартенсит, образовавшийся после первого цикла отпуска, будут должным образом отпущены..
Когда используется тройное закаливание?
Тройной отпуск применяется, когда требуется еще более высокая степень стабилизации микроструктуры..
Это особенно распространено в некоторых быстрорежущих сталях., инструментальные стали для горячей обработки, и высоколегированные штамповые стали, в зависимости от спецификации термообработки производителя.
Третий цикл может быть выбран для:
- Дальнейшая стабилизация остаточного аустенита
- Отпустите любой новообразованный мартенсит
- Уточните баланс между твердостью и прочностью
- Улучшение стабильности размеров
- Установите требуемые условия вторичной закалки.
Тройной отпуск не должен применяться автоматически.. Это оправдано только тогда, когда этого требует марка стали и требуемые свойства..
Типичные стали, требующие многократного отпуска
Повторный отпуск особенно актуален для таких сталей, как:
- Инструментальная сталь для горячей обработки H13
- Быстрорежущие стали
- Высоколегированные инструментальные стали для холодной обработки
- Отборные стали для горячей обработки и штамповки.
- Определенные инструментальные стали дисперсионной или вторичной закалки.
Фактическое количество циклов отпуска всегда должно соответствовать конкретной марке стали и аттестованной процедуре термообработки.. Больше циклов не означает автоматически лучшую производительность..
6. Что такое вторичная закалка при отпуске?
Вторичная закалка Это явление, при котором некоторые высоколегированные стали приобретают повышенную твердость во время отпуска при относительно высоких температурах., хотя обычный отпуск углеродистых сталей обычно приводит к снижению твердости.
Такое поведение характерно для сталей, содержащих значительные количества карбидообразующих легирующих элементов., особенно молибден, вольфрам, ванадий, и хром.
Почему происходит вторичное закаливание?
При обычном отпуске, твердость закаленного мартенсита обычно снижается по мере того, как углерод покидает пересыщенную матрицу и карбиды становятся более стабильными..
В высоколегированных инструментальных сталях, однако, другой процесс может происходить при более высоких температурах отпуска. Легирующие элементы диффундируют и образуют очень мелкие частицы. сплав карбидов.
Эти выделения могут быть чрезвычайно эффективными в сопротивлении движению дислокаций..
Полученное усиление может компенсировать, а иногда и превосходят, твердость, потерянная на ранних стадиях отпуска.
Общая последовательность такова:
Закалка → Первоначальный отпуск/размягчение → Выделение сплавов-карбидов → Вторичная закалка
Используемые легирующие элементы
К наиболее важным элементам относятся:
| Легирующий элемент | Роль во вторичной закалке |
| Мо | Способствует выделению мелких карбидов сплава и улучшает стойкость к отпуску. |
| Вт | Образует стабильные карбиды с высоким содержанием вольфрама в подходящих инструментальных сталях. |
| В | Производит очень твердые карбиды ванадия с сильным упрочняющим эффектом. |
| Кр | Способствует образованию карбидов сплавов и улучшает прокаливаемость и стойкость к отпуску. |
| Ко | Может косвенно усиливать вторичное упрочнение, влияя на матрицу и поведение выделений карбидов. |
Точный тип карбида зависит от состава стали и истории термообработки..
Почему важна вторичная закалка?
Вторичная закалка позволяет некоторым инструментальным сталям достигать высокой твердости после отпуска при температурах, значительно более высоких, чем те, которые используются для обычного низкотемпературного отпуска..
Это ценно, поскольку высокотемпературный отпуск также может улучшить:
- Сопротивление закалке
- Размерная стабильность
- Структурная стабильность
- Горячая твердость
- Устойчивость к размягчению в процессе эксплуатации
Для инструментов, работающих при повышенной температуре, сохранение твердости во время эксплуатации может быть более важным, чем достижение максимально возможной твердости при комнатной температуре..
Вторичная закалка и инструментальная сталь H13
H13 представляет собой типичную инструментальную сталь для горячей обработки, в которой выделение карбидов сплава способствует ее реакции во время высокотемпературного отпуска..
Его термическая обработка предназначена для установления соответствующего баланса твердости., прочность, термоусталостная стойкость, и устойчивость к размягчению.
Точная реакция вторичной закалки зависит от химического состава стали., температура аустенизации, метод закалки, tempering temperature, и время выдержки.
Поэтому неверно трактовать вторичное закаливание просто как «закалку повторным нагревом».
Это явление является результатом контролируемого выделения карбидов с высоким содержанием сплавов в ранее закаленной микроструктуре..
7. Как отпуск влияет на механические свойства?
Отпуск изменяет механические свойства стали путем модификации сильно пересыщенной и напряженной мартенситной структуры, образующейся при закалке..
Величина и направление этих изменений зависят от марки стали и режима отпуска., поэтому отношения следует понимать как общую тенденцию, а не как фиксированное правило..
Общий эффект закалки
| Свойство | Общий эффект от повышения строгости закалки* |
| Твердость | ↓ Обычно снижается |
| Предел текучести | ↓ Обычно снижается |
| Предел прочности | ↓ Обычно снижается |
| Пластичность | ↑ В основном увеличивается |
| Прочность | ↑ В основном увеличивается |
| Остаточный стресс | ↓ Уменьшается |
| Стабильность размеров | ↑ В целом улучшается |
| Износостойкость | Оценка- и зависит от условий |
| Усталостная устойчивость | Часто улучшается за счет повышения прочности и снятия стресса. |
| Устойчивость к высокотемпературному размягчению | Может значительно улучшиться при использовании подходящих легированных инструментальных сталей. |
*Общие тенденции для обычных закаленных сталей; высоколегированные стали могут вести себя по-разному, особенно там, где происходит вторичное затвердевание.
Таким образом, практическая цель отпуска состоит в том, чтобы выбрать правильный баланс свойств, а не максимизировать какое-либо отдельное механическое свойство..
От режущего инструмента может потребоваться максимальная практическая твердость и износостойкость., в то время как шестерня или вал могут потребовать значительно большей прочности и усталостной прочности..
Контролируя температуру и время отпуска для конкретной стали., производители могут адаптировать конечную микроструктуру к фактическим требованиям эксплуатации..
8. Что такое закалка, отжиг, нормализация или снятие напряжения??
Закалка, отжиг, нормализация, и снятие напряжений – это все процессы термической обработки, но они не взаимозаменяемый.
Их температурный диапазон, стартовые микроструктуры, методы охлаждения, металлургические механизмы, и предполагаемые результаты разные.
| Сравнение | Закалка | Отжиг | Нормализация | Стресс снятие |
| Основная цель | Уменьшение хрупкости и остаточных напряжений после закалки при сохранении полезной твердости. | Смягчить сталь, улучшить пластичность, снять стресс, и изменить микроструктуру | Уточнение зернистой структуры и создание относительно однородной микроструктуры. | Уменьшите остаточное напряжение с минимальным изменением существующей микроструктуры. |
| Типичное начальное состояние | Закаленная или закаленная сталь | В исполнении, работал, нагартованный, или предварительно термообработанная сталь | В исполнении, поддельный, свернутый, или обработанная сталь | Сваренный, бросать, обработанный, сформированный, или термообработанный компонент |
| Температурный диапазон | Ниже А₁; обычно ~ 150–700 ° C в зависимости от марки | Обычно при критических температурах превращения или выше них., в зависимости от типа отжига | Обычно выше критического диапазона трансформации | Обычно ниже критического диапазона трансформации |
| Метод охлаждения | Обычно воздушное охлаждение или специальное контролируемое охлаждение. | Обычно медленное охлаждение печи | Обычно воздушное охлаждение | Контролируемое охлаждение, часто печь или воздушное охлаждение |
Основной микроструктурный эффект |
Разлагает или модифицирует закаленный мартенсит.; способствует осаждению и восстановлению карбидов | Делает более мягким, более стабильная микроструктура | Способствует рекристаллизации/измельчению и относительно однородной ферритно-перлитной структуре в применимых сталях. | Снимает внутреннее напряжение с ограниченным фазовым превращением |
| Твердость | Обычно уменьшается по сравнению с состоянием после закалки | Обычно значительно снижается | Обычно ниже, чем у закаленной и отпущенной стали. | Обычно меняется незначительно |
| Прочность & Пластичность | Обычно увеличивается | Значительно увеличивается | Обычно улучшается по сравнению с грубыми или сильно нагруженными пусковыми условиями. | Обычно повышает надежность, связанную со стрессами, без серьезных изменений свойств. |
| Типичные применения | Шестерни, валы, инструменты, умирает, источники, закаленные детали машин | Обрабатывающий запас, Покрашения, отливки, холоднодеформированные детали | Покрашения, структурные компоненты, бары, и предварительная обработка | Сварные конструкции, Большие отливки, обработанные детали, готовые компоненты |
9. Закалка различных типов стали
Различные марки стали по-разному реагируют на отпуск.. Понимание этих различий необходимо для выбора правильного режима отпуска..
Обычные углеродистые стали:
Простота закалки. Низкие углеродные стали (<0.3% С) редко подвергаются закалке и отпуску, поскольку они не затвердевают значительно.
Среднеуглеродистые стали (0.3–0,6% С) обычно закаливают и отпускают для валов, шестерни, и оси. Высокоуглеродистые стали (>0.6% С) используются для инструментов, источники, и ножи.
Сплавовые стали:
Содержат такие элементы, как хром, никель, молибден, и ванадий.
Они обладают лучшей прокаливаемостью и хорошо поддаются отпуску.. Вторичная закалка распространена в сплавах с прочными карбидообразователями..
Инструментальные стали:
Включить закалку воды, маслоотверждающий, закалка на воздухе, высокоскоростной, и жаропрочные стали.
Графики отпуска сильно различаются. Быстрорежущие стали подвергают тройному отпуску при 540–560°С.. Стали для горячей обработки, такие как H13, подвергаются двойному отпуску при температуре 500–550 °C..
Нержавеющая сталь:
Мартенситные нержавеющие стали (например, 410, 420, 440С) можно закалить и отпустить. Аустенитные нержавеющие стали (например, 304, 316) не закаливаются и не подвергаются отпуску.
Ферритные нержавеющие стали обычно не закаливаются.. Дисперсионно-твердеющие нержавеющие стали состариваются, не закаленный.
Стареюще-стареющие стали:
Это низкоуглеродистые, высоконикелевые сплавы, упрочняемые старением, не путем мартенситного отпуска.
Однако, они могут подвергаться обработке раствором и процессу старения, который концептуально аналогичен закалке..
10. Закалка инструментальной стали H13: Практический пример
Инструментальная сталь H13 Хромомолибденованадиевая инструментальная сталь для горячей обработки, широко используемая для литья под давлением., ковочные штампы, экструзионная оснастка, и другие инструменты, подвергающиеся многократному нагреву и охлаждению..
Его сочетание горячей силы, прочность, сопротивление отпуску, и устойчивость к термической усталости делают его показательным примером того, почему отпуск легированных инструментальных сталей должен тщательно контролироваться..
После аустенизации и закалки, H13 имеет твердую мартенситную структуру с остаточными напряжениями и некоторым количеством остаточного аустенита..
Поэтому последующий отпуск предназначен не только для снижения хрупкости., но также для развития необходимой реакции вторичного упрочнения и микроструктурной стабильности..
Типичный график отпуска H13
H13 обычно двойная закалка, с третьим закалом, который иногда указывается для крупных или особенно важных компонентов.
Точные параметры должны соответствовать применимым спецификациям материала и квалифицированной процедуре термообработки..
| Шаг закалки | Температура | Время выдержки | Охлаждение | Основная цель |
| Первый характер | 500–550°С | ~2 часа | Воздушный прохладный | Уменьшите закалочные напряжения и инициируйте реакции отпуска/вторичной закалки. |
| Второй характер | 500–550°С | ~2 часа | Воздушный прохладный | Закалите новообразованный мартенсит и дополнительно стабилизируйте микроструктуру. |
| Дополнительный третий темперамент | 500–550°С | ~2 часа | Воздушный прохладный | Дальнейшее улучшение структурной и размерной стабильности., особенно в больших разделах |
Реальные условия аустенизации и закалки также важны..
H13 обычно аустенитируется при температуре примерно 1,020–1050°С, с последующим контролируемым охлаждением, например, закалкой на воздухе или в газе., depending on section size, оборудование, и необходимые свойства.
Типичная результирующая твердость
Правильно подвергнутая термообработке деталь H13 обычно достигает конечной твердости в районе примерно 48–52 HRC, хотя фактическая твердость зависит от условий аустенизации, скорость закалки, tempering temperature, время выдержки, и химия материалов.
В пределах заявленного диапазона отпуска, общая тенденция такова:
- Около 500°С: более высокая твердость, с меньшим размягчением, связанным с отпуском.
- Около 550°С: несколько меньшая твердость, как правило, с большей прочностью и снятием напряжений.
Зависимость не является строго линейной, и H13 может демонстрировать вторичная закалка из-за выделения мелких карбидов сплава при высокотемпературном отпуске.
Почему H13 имеет двойную закалку?
Основной причиной двойного отпуска является поведение сохранил аустенит после закалки.
После первого цикла отпуска, некоторое количество остаточного аустенита может превратиться при охлаждении в свежий мартенсит..
Этот вновь образовавшийся мартенсит еще не прошел отпуск и поэтому может иметь относительно высокие остаточные напряжения и хрупкость..
Второй цикл отпуска обрабатывает этот свежий мартенсит и помогает получить более однородную конечную микроструктуру.:
Закалка → Первый отпуск → Преобразование остаточного аустенита → Свежий мартенсит → Второй отпуск
Двойной отпуск также помогает завершить желаемые реакции осаждения и улучшить постоянство твердости и стабильности размеров..
Для крупных или особо важных компонентов H13., а третий характер может использоваться, когда этого требует спецификация термообработки, особенно там, где полезна дополнительная стабилизация.
Инженерное значение
Целью отпуска H13 является не просто максимизация твердости..
Последнее условие должно сбалансировать твердость., горячая сила, прочность, термоусталостная стойкость, и стабильность размеров.
По этой причине, матрица H13, закаленная при температуре примерно 500–550°C, спроектирована таким образом, чтобы сохранять достаточную твердость для обеспечения износостойкости, одновременно развивая ударную вязкость и сопротивление отпуску, необходимые для повторяющихся термоциклических и механических нагрузок в процессе эксплуатации..
11. Промышленное применение закаленной стали
Закаленная сталь широко используется в промышленном производстве, поскольку она обеспечивает контролируемый баланс между прочностью и прочностью., твердость, прочность, пластичность, сопротивление усталости, и стабильность размеров.
Шестерни и компоненты трансмиссии
Зубчатые колеса обычно подвергаются закалке с последующим отпуском для получения высокой прочности и достаточной ударной вязкости..
Закалка снижает хрупкость и остаточные напряжения, связанные с закаленным состоянием, сохраняя при этом достаточную твердость для контакта с зубами и износостойкость..
Типичные компоненты включают в себя:
- Шестерни трансмиссии
- Шестерни
- Приводные шестерни
- Звездочки
- Валы и валы-шестерни
Для сильно нагруженных передач, конечный режим термообработки обычно рассчитывается с учетом усталостной прочности., контактный стресс, и устойчивость к разрушению зуба, а не только твердость.
Валы, Ось, и булавки
Для изготовления валов широко используются закаленные и отпущенные легированные стали., оси, булавки, и аналогичные элементы машин, подвергаемые комбинированному изгибу, кручение, влияние, и циклическая загрузка.
По сравнению с закаленной структурой, правильно отпущенная мартенситная структура обеспечивает существенно лучшую ударную вязкость и устойчивость к распространению трещин., что делает его более подходящим для динамически загружаемых компонентов.
Пружины
Пружинные стали требуют высокой упругой прочности и усталостной прочности..
Отпуск после закалки применяется для регулирования твердости и снятия внутренних напряжений при сохранении прочности, необходимой для многократного упругого нагружения..
Приложения включают в себя:
- Винтовые пружины
- Листовые рессоры
- Торсионные пружины
- Компоненты подвески
- Клапанные пружины
Условия отпуска необходимо тщательно контролировать, поскольку как чрезмерная мягкость, так и чрезмерная хрупкость могут сократить срок службы пружины..
Штампы и оснастка
Инструментальные стали обычно закаливают для достижения контролируемого сочетания твердости., износостойкость, прочность, и устойчивость к размягчению.
Инструментальные стали для горячей обработки, такие как H13, закаливаются при относительно высоких температурах для получения термической стабильности и устойчивости к многократному нагреву и охлаждению..
Для холодной обработки и быстрорежущих инструментальных сталей используются разные режимы отпуска в зависимости от системы сплавов и требуемых характеристик резки или формовки..
Автомобильные компоненты
Закаленная сталь широко используется в автомобилестроении для изготовления компонентов, которые должны выдерживать повторяющиеся механические нагрузки и удары..
Примеры включают в себя:
- Полуоси
- Компоненты рулевого управления
- Приводные валы
- Соединение компонентов
- Детали подвески
- Компоненты трансмиссии
Обработка закалкой и отпуском позволяет этим компонентам достичь высокой прочности без ущерба для прочности, необходимой для реальных условий эксплуатации..
Строительство и тяжелое оборудование
Детали тяжелой техники часто испытывают высокие нагрузки., шок, истирание, и циклический стресс. Поэтому закаленные легированные стали широко используются для:
- Пальцы и втулки
- Гидравлические компоненты
- Запчасти для экскаваторов и погрузчиков
- Компоненты крана
- Компоненты сельскохозяйственной техники
- Детали горного оборудования
В этих приложениях, требуемый режим отпуска обычно выбирается в соответствии с преобладающим сочетанием ударной прочности, усталость сила, и износостойкость.
Давление и энергетическое оборудование
В некоторых компонентах, несущих давление, и в компонентах энергетических систем используются закаленные и отпущенные стали, поскольку такая обработка может обеспечить высокую прочность вместе с улучшенной ударной вязкостью..
Приложения могут включать в себя:
- Высокопрочные компоненты давления
- Механические детали турбины
- Промышленный крепеж
- Компоненты силовой передачи
- Сверхпрочные конструктивные элементы
Для критически важных компонентов, процесс термообработки обычно сопровождается испытанием на твердость, механические испытания, Проверка размерных, и металлургическая проверка.
12. Закалка за пределами стали: Стекло, Шоколад, и другие материалы
Слово «закалка» используется и в других областях., но механизмы разные.
Закалка стекла
Закалка стекла включает нагрев стекла примерно до 600–700°C, а затем быстрое охлаждение поверхностей струями воздуха..
Поверхность сжимается быстрее, чем внутренняя., создание сжимающих напряжений на поверхности и растягивающих напряжений в сердцевине.
Это делает закаленное стекло намного прочнее и заставляет его разбиваться на мелкие кусочки., тупые фрагменты, а не острые осколки. Используется в окнах автомобилей., душевые двери, и архитектурное остекление.
Темперирование шоколада
Темперирование шоколада — это контролируемый процесс нагревания и охлаждения, который способствует кристаллизации какао-масла в стабильной форме., известный как Форма V (бета-кристаллы).
Правильно темперированный шоколад имеет глянцевую поверхность., четкий снимок, и плавное плавление. Нетемперированный шоколад может зацвести, чувствовать себя зернистым, или слишком легко размягчиться.
Другие материалы
Некоторые цветные сплавы, например, некоторые алюминиевые и медные сплавы, подвергаться дисперсионному твердению или старению, которые иногда условно называют закалкой.
Однако, термин наиболее точен применительно к черной металлургии..
13. Заключение
Закалка — это фундаментальный процесс термообработки для преобразования закаленной стали., сильный стресс, и относительно хрупкую сталь в более стабильный конструкционный материал.
Его значение заключается не просто в снижении твердости., но в управлении микроструктурной эволюцией мартенсита и установлении необходимого баланса между твердостью, сила, прочность, пластичность, и стабильность размеров.
Температура отпуска является наиболее влиятельной переменной процесса., но это надо учитывать вместе со временем выдержки, состав стали, условия предварительной аустенизации и закалки, размер компонента, и требуемые конечные свойства.
Поэтому правильная обработка закалки специфичный для марки стали, а не универсальный.
Углеродные сталики, легированные конструкционные стали, Высокоуглеродистые стали, инструментальные стали, Высокоскоростные стали, стали для горячей обработки, и мартенситные нержавеющие стали могут проявлять различную реакцию на отпуск..
В промышленном производстве, об успешном отпуске следует судить по конечным характеристикам детали, а не только по температуре..
Правильно контролируемый процесс отпуска преобразует чрезвычайную твердость закаленного состояния в надежное сочетание механических свойств, подходящих для зубчатых передач., валы, источники, умирает, автомобильные детали, тяжелое оборудование, и другие требовательные приложения.
Часто задаваемые вопросы
Что такое отпуск стали?
Закалка — это процесс термообработки, при котором закаленная сталь повторно нагревается до температуры ниже критического диапазона превращения., удерживается в течение определенного времени, а затем охладить.
В первую очередь используется для снижения хрупкости и остаточных напряжений при получении необходимого баланса твердости., сила, и прочность.
Снижает ли отпуск твердость??
Для большинства обычных закаленных сталей, Увеличение температуры отпуска обычно снижает твердость и прочность, одновременно улучшая ударную вязкость и пластичность..
Высоколегированные инструментальные стали могут вести себя по-разному из-за вторичной закалки..
В чем разница между закалкой и отжигом?
Отпуск обычно проводится на закаленной стали ниже критического диапазона превращения для модификации мартенсита..
Отжиг обычно предназначен для смягчения стали и придания ей большей пластичности., Стабильная микроструктура, часто используют медленное контролируемое охлаждение.
Как проверяется закаленная сталь?
Типичная проверка может включать в себя испытание на твердость., Проверка размерных, металлографическое исследование, и механические испытания, с дополнительным поверхностным или неразрушающим контролем, если этого требует применение или спецификация.

