
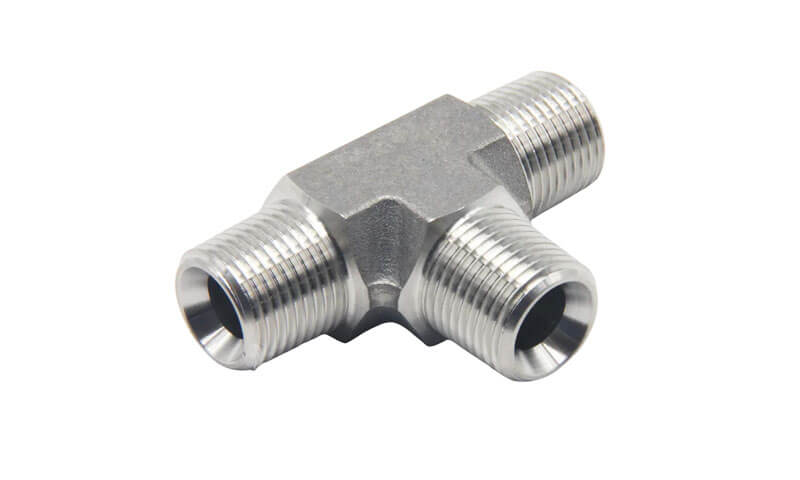
А Тишина из нержавеющей стали представляет собой трехходовой трубопроводный фитинг, предназначенный для разделения, объединить, или перенаправить поток жидкости в системе трубопроводов.
В отличие от простого отрезка трубы, тройник должен объединять три канала потока в единый корпус, выдерживающий давление, сохраняя при этом достаточную механическую прочность., контролируемая толщина стенки, Точность размеров, и надежное соединение с соседними трубопроводами.
В требовательных приложениях, геометрия ответвительного соединения также влияет на распределение потока, локальная концентрация напряжений, потеря давления, и долгосрочная надежность обслуживания.
Для сложных индивидуальных футболок, литье по выплавляемым моделям (литье по выплавляемым моделям) обеспечивает эффективный способ воспроизведения трехмерного соединения между ветвями и ветвями, сохраняя при этом корпус как единую отливку.
Отливка определяет общую геометрию конструкции., в то время как обработка с ЧПУ может впоследствии производить резьбу, скучно, герметизирующие поверхности, размеры розетки, и другие функциональные интерфейсы с необходимыми допусками.
1. Что такое тройник из нержавеющей стали?
А Тишина из нержавеющей стали представляет собой трехходовой трубопроводный фитинг с одним основным проходом и одним ответвленным проходом, пересекающимися в контролируемой геометрии..
Он используется для разделения потока жидкости на два направления., объединить два потока в один, или обеспечить ответвление на другой участок трубопроводной системы.
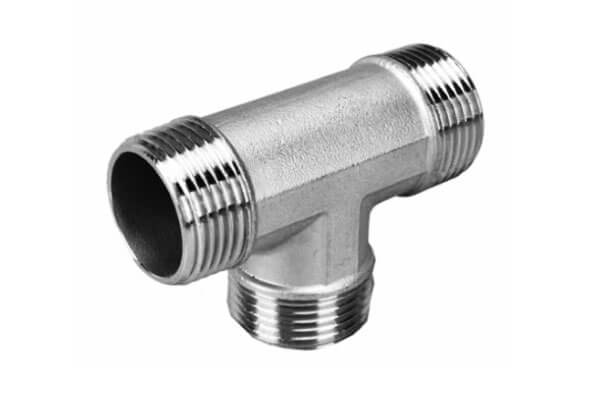
Три отверстия обычно называются двумя концами бегать и ветвь. В равной тройке, три размера подключения номинально одинаковы. В переходном тройнике, ответвление или одна сторона прогона имеет меньший диаметр.
Поскольку три прохода пересекаются внутри относительно компактного тела., соединение более технически сложно, чем прямой фитинг.
Производитель должен одновременно контролировать геометрию внутреннего канала., толщина внешней стены, материальная надежность, и присоединительные размеры.
2. Материаловедение & Металлургия
Выбор материала имеет основополагающее значение для выполнения индивидуального заказа. нержавеющая сталь тройник, поскольку фитинг должен одновременно выдерживать внутреннее давление, коррозия, температура, механическая загрузка, и условия производства литья по выплавляемым моделям.
Аустенитные нержавеющие стали: CF8, CF8M, CF3, и CF3M
Нержавеющая сталь CF8
АСТМ А351 CF8 литая аустенитная нержавеющая сталь, в целом соответствующая кованой 304 нержавеющая сталь.
Обычно он содержит примерно 18–21 мас.% хрома и 8–11 мас.% никеля., с углеродом, ограниченным примерно 0.08 мас.% максимум.
CF8 обеспечивает хорошую общую устойчивость к коррозии., прочность, и литейность, сделать его пригодным для воды, пар, пищевая промышленность, и многие общепромышленные жидкостные системы.
Нержавеющая сталь CF8M
ASTM A351 CF8M представляет собой литой сплав марки 316 и обычно содержит около 18–21 мас.% хрома, 9–12 мас.% никеля, и 2–3 мас.% молибдена..
Добавление молибдена повышает устойчивость к локальной коррозии., особенно точечная и щелевая коррозия, во многих хлоридсодержащих средах.
Поэтому CF8M широко рассматривается там, где химическое воздействие, морские условия, или задействовано более требовательное обслуживание жидкостей.
Для сварных или ремонтируемых сваркой узлов., низкоуглеродистые сорта CF3 и CF3M может обеспечить важное металлургическое преимущество.
Содержание углерода в них обычно ограничивается 0.03 мас.% максимум, снижение склонности к выделению карбида хрома на границах зерен при термическом воздействии.
Это помогает снизить риск сенсибилизации и связанной с ней межкристаллитной коррозии., особенно вокруг сварных зон.
Дуплексные и супер -дуплексные нержавеющие стали
Когда тройник из нержавеющей стали подвергается воздействию высоких концентраций хлоридов, морская вода, морская среда, или требовательные условия давления и температуры, дуплексные нержавеющие стали могут обеспечить полезное сочетание прочности и коррозионной стойкости..
Дуплекс 2205 Нержавеющая сталь
Дуплекс 2205, обычно идентифицируется США S32205 и соответствующая марка литья CD3MN, содержит смешанную ферритно-аустенитную микроструктуру, обычно нацелен на сбалансированное соотношение фаз после соответствующей обработки раствором.
Эта двухфазная структура придает сплаву значительно более высокий предел текучести, чем у обычных литейных аустенитных нержавеющих сталей, сохраняя при этом высокую устойчивость к механизмам коррозии, связанной с хлоридами..
По сравнению с CF8M, 2205 может обеспечить примерно вдвое больший предел текучести, в зависимости от применимой спецификации продукта и условий термообработки.
Он также обеспечивает хорошую стойкость к хлоридному коррозионному растрескиванию под напряжением., питтинг, и щелевая коррозия.
Супер Дуплекс 2507 Нержавеющая сталь
Супер Дуплекс 2507, обычно обозначаемый США S32750 и связан с классом литья CD3MWCuN, содержит более высокий уровень хрома, молибден, и азот, чем 2205.
Таким образом, он обеспечивает более высокую прочность и более высокую устойчивость к локальной коррозии., что делает его подходящим для тяжелых морских условий, оффшорный, и технологическая среда.
CK3MCuN Нержавеющая сталь
CK3MCUN отличается от дуплексных нержавеющих сталей. Это высоколегированная аустенитная нержавеющая сталь со значительными добавками молибдена и азота и предназначен для высокоагрессивных сред, где обычные 304- или материалы типа 316 могут не обеспечивать достаточную устойчивость..
Поэтому при выборе литого тройника из нержавеющей стали его следует рассматривать отдельно от дуплексных и супердуплексных материалов..
3. Прецизионная инженерия & Схема производственного процесса
Изготовление тройника из нержавеющей стали по индивидуальному заказу литье по выплавляемым моделям включает в себя последовательность тщательно контролируемых шагов.
Каждый шаг влияет на конечное качество, Точность размеров, и механические свойства.

CAD/CAM оснастка пресс-форм и моделирование затвердевания
Процесс начинается с чертежа или 3D-модели клиента.. Команда инженеров литейного завода создает CAD-модель тройника., включая допуски на усадку, механическая обработка, и проект.
Затем оснастка для пресс-форм проектируется и обрабатывается с использованием программного обеспечения CAM..
Прежде чем нарезать инструмент, моделирование затвердевания и течения выполняется с использованием такого программного обеспечения, как ProCAST или MAGMA.. Это моделирование предсказывает:
- Поведение при заполнении формы и возможные холодные закрытия.
- Последовательность затвердевания и усадочная пористость.
- Горячие точки и остаточные напряжения.
- Расположение стояков и охладителей.
Моделирование позволяет литейному цеху оптимизировать литниковую систему и стояк еще до заливки металла., сокращение количества проб и ошибок и сокращение времени разработки.
Автоматизированная инъекция модели и роботизированное изготовление керамической оболочки
Восковые модели изготавливаются путем впрыскивания расплавленного воска в оснастку формы под давлением..
Автоматизированные литьевые машины обеспечивают постоянство размеров рисунка., плотность, и качество поверхности. Затем выкройки собираются на центральную направляющую или литник., формирование дерева.
Дерево несколько раз окунают в керамический раствор и покрывают штукатуркой, образуя керамическую оболочку..
Часто это делается с помощью сборка роботизированных оболочек система, которые обеспечивают постоянную толщину покрытия и высыхание.
The кремнезольный процесс обычно используется для отливок из нержавеющей стали, поскольку обеспечивает гладкую поверхность., прочный корпус с превосходной стабильностью размеров.
Depaxing, Спекание оболочки, и плавление
После того, как оболочка достигнет достаточной толщины, его нагревают, чтобы расплавить воск (Depaxing) а затем спечен при высокой температуре для укрепления керамики.
Спеченная оболочка представляет собой полую форму, готовую к заливке..
Плавление осуществляется в индукционная печь, либо на воздухе, либо в вакууме, в зависимости от сплава и требований к качеству.
Химический состав проверяется спектрографическим анализом перед заливкой.. Расплавленный металл заливают в предварительно разогретую оболочку., и отливке дают возможность затвердеть в контролируемых условиях..
Пост-литьевая обработка
После затвердевания, керамическая раковина отрывается, и отливки вырезаются из дерева. Ворота и стояки удаляются путем шлифовки или резки..
Затем проходят кастинги.:
- Выстрел в взрыв: Для удаления остатков керамики и поверхностного накипи..
- Шлифование и финишная обработка: Удаление заглушек ворот и сглаживание поверхностей.
- Решение отжиг: Для восстановления коррозионной стойкости и оптимизации свойств..
- Пассивация: Для удаления свободного железа и улучшения пассивного оксидного слоя..
- нарезание резьбы с ЧПУ: Для ДНЯО, БСП, или концы с метрической резьбой.
- Подготовка концов под раструб или стыковую сварку: Соответствовать требованиям ASME B16.9 или B16.11..
- Проверка и тестирование: Размерный, визуальный, неразрушающий контроль, и испытания под давлением.
Каждый шаг документируется и отслеживается, обеспечение соответствия готового тройника техническим требованиям заказчика.
4. Тройник из нержавеющей стали против. Кованые и сборные тройники
Инвестиционный, поддельный, и тройники из нержавеющей стали можно использовать для создания трехходовых соединений трубопроводов.,
но их производственные маршруты создают разные комбинации геометрии, металлургическая структура, требования к механической обработке, экономика производства, и возможность настройки.
Поэтому выбор должен основываться на фактическом классе давления., Материал, геометрия, объем производства, и применимые требования к трубопроводам, а не предполагать, что один производственный процесс является универсальным.
| Основная характеристика | Тройник из литой нержавеющей стали | Тройник из кованой нержавеющей стали | Изготовленный тройник из нержавеющей стали |
| Принцип производства | Расплавленная нержавеющая сталь затвердевает в прецизионной керамической форме. | Нагретая деформируемая заготовка пластически деформируется под действием контролируемых сил ковки. | Трубка, тарелка, или кованые детали разрезаются, встроенный, и сварной |
| Сложная геометрия | Отличный | Хороший, но форма ограничена практикой ковки | Высокий, но сложная геометрия может потребовать несколько частей |
| Цельная конструкция | Да | Да | Обычно собираются и свариваются |
| Геометрия внутреннего прохода | Отлично подходит для подходящих моделей, отлитых по выплавляемым моделям. | Хорошо подходит для относительно обычных отрывков | Очень гибкий, но изготовление сложнее |
| Структура материала | Литая микроструктура, контролируется посредством затвердевания и термической обработки | Кованый, проработанная структура | Деформированный/обработанный материал плюс зоны сварки |
| Кастомизация | Отлично подходит для нестандартных размеров и конфигураций ответвлений. | Хороший, но ограничения на оснастку и ковку увеличиваются с увеличением сложности. | Отлично подходит для специальных или очень больших конфигураций. |
| Требования к обработке | Умеренный; соединительные и уплотнительные поверхности, как правило, подвергаются механической обработке | Часто от умеренной до высокой | От умеренного до высокого в зависимости от производителя |
Сварные швы |
В корпусе основного тройника не требуется структурная сварка. | В кованом кузове не требуется структурная сварка. | Может потребоваться несколько сварных швов. |
| Требования к инструментам | Требуется шаблон/инструмент | Могут потребоваться ковочные штампы | Меньшая потребность в специальном инструменте |
| Сложные детали малого и среднего размера | Высоко подходит | Подходящий | Может быть менее экономичным |
| Большие специальные футболки | Зависит от процесса | Зависит от процесса | Часто практично |
| Повторное производство | Отлично, как только инструменты установлены | Отличный | Хороший |
| Основное производственное преимущество | Сложная интегрированная геометрия с почти чистой формой | Кованая механическая конструкция и установленные маршруты ковки. | Гибкое производство с относительно небольшим количеством первоначального инструмента. |
| Основное ограничение | Требуется строгий контроль прочности и затвердевания отливки. | Менее гибкий для сложной геометрии. | Качество сварки, искажение, и остаточные напряжения требуют контроля |
5. Промышленное применение & Практические примеры
Тройники из нержавеющей стали, изготовленные по индивидуальному заказу, используются в широком спектре отраслей и применений..

Химическая и нефтехимическая: Трубопроводные системы для кислот, растворители, и реактивные химикаты. Распространены CF8M и дуплексные сплавы..
Нефть и газ: Морские платформы, нефтеперерабатывающие заводы, и трубопроводы. Дуплексные и супердуплексные тройники используются для работы с морской водой и с высоким содержанием хлоридов..
Производство электроэнергии: Пар, охлаждающая вода, и системы сероочистки дымовых газов. Используются CF8M и высоколегированные нержавеющие стали..
Фармацевтика и биотехнология: Чистый пар, очищенная вода, и технологические трубопроводы. Распространены тройники CF3M и электрополированные..
Еда и напитки: Технологические трубопроводы для молочной промышленности, пивоварение, и пищевая промышленность. Используются CF8M и гигиенические исполнения..
Морской: Трубопроводы морской воды, балластные системы, и дренаж палубы. Предпочтительны дуплексные и супердуплексные тройники..
Очистка воды: Опреснение, сточные воды, и системы дозирования химикатов. Используются CF8M и дуплексные сплавы..
6. Выберите DEZE в качестве производителя тройников из нержавеющей стали по индивидуальному заказу
ЭТА ТЕХНОЛОГИЯ предоставляет интегрированные индивидуальные решения для литья из нержавеющей стали и обработки на станках с ЧПУ сложной трубопроводной арматуры и промышленных компонентов..
От первоначального технического анализа и выбора материала до литья по выплавляемым моделям, термическая обработка, обработка с ЧПУ, отделка поверхности, и окончательная проверка, ЭТОТ управляет ключевыми этапами производства в рамках интегрированного рабочего процесса.
Как ИСО 9001:2015-проверенный производитель, ЭТОТ обеспечивает отслеживание производства и контроль качества на протяжении всего производственного процесса. Осмотр и тестирование могут быть организованы в соответствии с требованиями проекта..
Связаться с ЭТИМ с твоим рисунком, 3Модель D, спецификация материала, размеры, или требования к приложению.
Наша команда инженеров может рассмотреть проект и разработать подходящее решение для литья тройников из нержавеющей стали для вашего проекта..
7. Заключение
Тройники из нержавеющей стали, изготовленные по индивидуальному заказу, являются важнейшими компонентами трубопроводных систем, где требуется устойчивость к коррозии., целостность давления, и надежность имеют важное значение.
Литье по выплавляемым моделям предлагает уникальное сочетание свободы дизайна., гибкость материала, и экономичность, что делает его идеальным для сложных тройников в средних и больших объемах..
От аустенитных марок CF8 и CF8M до дуплексных и супердуплексных сплавов., выбор материала должен соответствовать среде эксплуатации.
Отжиг на раствор необходим для восстановления коррозионной стойкости и оптимизации механических свойств..
Прецизионная механическая обработка гарантирует, что подготовка концов, нити, и размеры соответствуют требованиям трубопроводной системы.
Очень важно правильно выбрать партнера-производителя.. Литейный завод с инженерным опытом, собственная механическая обработка, возможности термообработки, а сильная система качества может помочь гарантировать, что каждый тройник надежно работает по назначению..
DEZE позиционируется как такой партнер., предлагая техническую глубину и производственные возможности, необходимые для заказных проектов тройников из нержавеющей стали.
Часто задаваемые вопросы
Зачем использовать литье по выплавляемым моделям для тройника из нержавеющей стали?
Литье по выплавляемым моделям подходит для изготовления тройников сложной геометрии, поскольку оно позволяет получить пробег, ветвь, перекресток, и внешняя структура в виде цельной отливки.
Критические интерфейсы, такие как потоки, скучно, и уплотняющие поверхности затем могут быть обработаны на станке с ЧПУ..
Требует ли тройник из нержавейки термической обработки?
Многие марки литой нержавеющей стали требуют или получают преимущества от определенных условий термообработки..
Для аустенитных и дуплексных отливок., обработка раствором обычно важна для достижения требуемых металлургических и коррозионных свойств.. Точный цикл зависит от класса..
Чем отличается равнопроходной тройник от редукционного тройника?
У равного тройника все три отверстия одинакового размера.. Тройник-переходник имеет отверстие ответвления меньше, чем отверстия для впуска.. Редукционные тройники используются в тех случаях, когда отводится только часть потока..
Можно ли использовать литые тройники в условиях высокого давления??
Да, при правильном проектировании, бросать, тепло, обработанное, и проверил. Литые тройники могут соответствовать требованиям испытаний на давление и герметичность для многих применений, работающих под высоким давлением..
Для экстремального давления, можно отдать предпочтение кованым тройникам.
Какая подготовка концов доступна для тройников из нержавеющей стали?
Обычная обработка концов включает в себя резьбу. (ДНЯО, БСП), сварка, сварка, и фланцевый. Выбор зависит от трубопроводной системы., давление, и требования к сборке.

