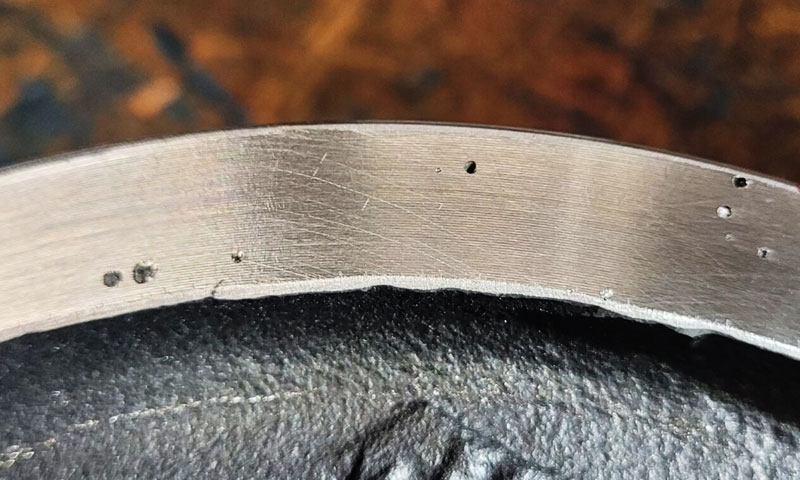
Recentemente, Passei três dias na produção de um fornecedor investigando furos subterrâneos e inclusões de escória em peças fundidas de discos de freio com alto teor de carbono.
A fundição foi equipada com uma moderna linha de produção automática, incluindo moldagem estática de alta pressão e sistemas de vazamento automático.
Apesar do equipamento avançado, a taxa de defeitos estava aumentando, e as causas profundas permaneceram obscuras.
Esta situação destaca um problema que encontrei repetidamente na produção de fundição: automação avançada não garante automaticamente melhor qualidade de fundição.
Em uma linha manual, operadores experientes muitas vezes conseguem reconhecer mudanças nas condições da areia, qualidade do molde, e comportamento de vazamento por meio de observação direta.
Em uma linha automatizada, no entanto, o equipamento repete as operações programadas de forma consistente, mesmo quando as condições do processo, como umidade da areia, condição inoculante, ou a qualidade do núcleo está fora da faixa exigida.
Sem conhecimento adequado do processo e controle de parâmetros, uma linha altamente automatizada pode reproduzir os mesmos defeitos em grandes lotes de produção.
Este artigo resume a abordagem de investigação, explicando como distinguir furos subterrâneos de inclusões de escória e identificar sistematicamente suas causas durante a fusão, inoculação, areia de moldagem, núcleos, portão, derramando, e gerenciamento de equipamentos.
1. Identificação de defeitos de furos e escória em peças fundidas de discos de freio
Antes de alterar os parâmetros de produção, os engenheiros devem determinar se o defeito está relacionado ao gás ou à inclusão.
Embora possam ocorrer furos e inclusões de escória em áreas semelhantes, sua morfologia e distribuição fornecem pistas importantes.

Defeitos de pinhole subterrâneos
Pinholes subterrâneos são pequenas cavidades de gás localizadas logo abaixo da superfície de fundição. Em discos de freio com alto teor de carbono, eles são comumente encontrados aproximadamente 1–4 mm abaixo da superfície.
As características típicas incluem:
- Cavidades relativamente redondas ou lisas.
- Paredes internas lisas dos poros.
- Concentração abaixo da superfície fundida e não exclusivamente na superfície exposta.
- Defeitos recorrentes perto de núcleos de ventilação, regiões superiores do molde, ou áreas com má evacuação de gás.
- Poros que podem ficar visíveis durante a usinagem, moagem, ou acabamento superficial.
A formação de pinhole está comumente relacionada à evolução de gás durante o vazamento e solidificação.
Umidade na areia de moldagem, núcleos de resina insuficientemente curados, inoculantes úmidos, e a geração excessiva de gás podem contribuir.
Gases dissolvidos e reações de fusão também podem desempenhar um papel, dependendo da química do ferro e das condições de vazamento.
Em moldes de areia verde altamente compactados, o gás gerado perto da interface metal-molde pode não escapar com rapidez suficiente.
Quando a pressão do gás acumulado excede as condições locais que resistem ao seu movimento, o gás pode penetrar no metal líquido ou parcialmente solidificado e formar cavidades subterrâneas.
Defeitos de inclusão de escória e não metálicos
Os defeitos de escória têm aparência e mecanismo de formação diferentes. Eles geralmente contêm materiais não metálicos, como filmes de óxido, resíduos de silicato, inclusões ricas em sulfureto, ou outras partículas estranhas.
As características típicas incluem:
- Formas irregulares de cavidades em vez de poros consistentemente arredondados.
- Material escuro ou não metálico visível dentro do defeito.
- Superfícies internas ásperas ou irregulares.
- Concentração perto do sistema de portão, acima dos núcleos de ventilação, em torno dos raios da face do disco, e em superfícies de fundição superiores.
- Defeitos que podem ser expostos durante a usinagem ou corte.
Na produção de ferro cinzento com alto teor de carbono, inclusões de escória podem originar-se da oxidação durante a fusão e o vazamento, remoção incompleta de escória, reações de inoculação, revestimentos de moldes e núcleos, ou areia solta e partículas refratárias.
O sistema de canais também pode transportar esses contaminantes para dentro da cavidade do molde se a sua capacidade de retenção de escória for inadequada.
Pinhole vs.. Inclusão de Escória: Principais diferenças
| Item de avaliação | Pinholes subterrâneos | Inclusões de Escória |
| Localização típica | Aproximadamente 1–4 mm abaixo da superfície | Perto de corredores, acima dos núcleos de ventilação, superfícies superiores, e raios de fundição |
| Forma | Geralmente redondo ou oval | Irregular e desigual |
| Aparência interna | Paredes lisas da cavidade | Inclusões escuras, filmes de óxido, ou resíduos de silicato |
| Mecanismo de formação principal | Geração e aprisionamento de gás | Oxidação, transferência de escória, e contaminação não metálica |
| Fatores contribuintes comuns | Alta umidade da areia, baixa permeabilidade, gás central, inoculante úmido | Remoção inadequada de escória, oxidação, filtros danificados, resíduos de revestimento ou areia |
| Medidas de controle primário | Reduza a geração de gás e melhore a ventilação | Melhorar a limpeza do derretimento, separação de escória, filtração, e limpeza do molde |
Importante: A aparência do defeito por si só nem sempre é suficiente para um diagnóstico definitivo. Algumas cavidades relacionadas ao gás podem ter formatos irregulares, enquanto os filmes de óxido podem aparecer como descontinuidades finas em vez de buracos óbvios cheios de escória.
Para defeitos recorrentes, seccionamento, exame metalográfico, e, quando apropriado, a análise química das inclusões deve ser usada para confirmar o mecanismo.
2. Preparação de fusão e controle de qualidade de ferro fundido
A qualidade do fundido é o primeiro ponto importante de controle para evitar furos e inclusões de escória.
Na produção de discos de freio com alto teor de carbono, limpeza de matéria-prima, temperatura de fusão, tempo de espera, Desoxidação, remoção de escória, e o teor de enxofre influenciam a qualidade final da peça fundida.
Seleção de matéria-prima e preparação de carga
Discos de freio de ferro cinzento com alto teor de carbono geralmente usam ferro gusa, sucata de aço, e agentes de cementação para atingir o teor de carbono desejado e a química de fusão.
No entanto, a contaminação da matéria-prima pode introduzir fontes significativas de gás e inclusões não metálicas.
Deve ser dada especial atenção:
- Sucata de aço: Remova a ferrugem excessiva, óleo, pintar, umidade, e outros contaminantes de superfície antes de carregar.
- Devoluções e peças fundidas rejeitadas: Separe os materiais devolvidos separadamente e evite a contaminação com areia resinosa, areia revestida, resíduos de ligante queimados, ou outros materiais de moldagem.
- Agentes cementantes: Selecione carburadores à base de grafite com baixo teor de enxofre, baixo teor de cinzas, e baixo conteúdo volátil.
- Limpeza de carga: Evite introduzir ferrugem excessiva, sujeira, e materiais não metálicos no forno.
Agentes de cementação de baixa qualidade podem introduzir substâncias voláteis adicionais e impurezas formadoras de cinzas. Estes podem aumentar a geração de gás e a formação de escória, tornando o tratamento de fusão subsequente mais difícil.
As fundições devem estabelecer padrões de inspeção de materiais recebidos e manter a rastreabilidade para diferentes lotes de sucata, ferro gusa, e carburadores.
A qualidade consistente da carga é mais confiável do que tentar corrigir o fundido contaminado por meio de tratamento posterior.
Controle a temperatura de rosqueamento e o tempo de retenção
Para as condições de produção descritas neste caso, a temperatura de vazamento recomendada é:
Faixa de processo de referência
1,490–1.510°C
O controle de temperatura é importante tanto para a separação de inclusões quanto para a prevenção de defeitos relacionados ao gás.
Se a temperatura de vazamento estiver muito baixa, certos produtos de reação e inclusões não metálicas podem ter tempo insuficiente ou condições favoráveis para se separarem e flutuarem na superfície. A remoção de escória pode, consequentemente, tornar-se menos eficaz.
Depois de tocar, a panela deve permanecer em repouso por aproximadamente 60 a 90 segundos para dar tempo para que a escória flutuante e as inclusões subam em direção à superfície do metal.
No entanto, temperaturas excessivamente altas e superaquecimento prolongado também devem ser evitados. O superaquecimento severo pode aumentar a oxidação e alterar o comportamento gasoso do ferro fundido.
Sob carbono inadequado, oxigênio, e condições de vazamento, Defeitos de gás relacionados ao CO podem se desenvolver durante a solidificação.
O objetivo não é maximizar a temperatura, mas para manter uma janela térmica adequada que suporte o tratamento de fusão, separação de escória, e vazamento estável.
Desoxidação e remoção de escória
A desoxidação e a remoção de escória são essenciais para controlar as inclusões relacionadas ao óxido.
Uma abordagem prática é adicionar um pré-desoxidante de silício-manganês adequado durante o vazamento. Isso ajuda a controlar as reações relacionadas ao oxigênio no ferro fundido.
A taxa de adição exata deve ser determinada de acordo com a química do fundido, prática de tratamento, e as especificações do processo do fabricante.
Agentes de remoção de escória devem ser introduzidos e utilizados de acordo com seus requisitos operacionais. Simplesmente espalhar uma pequena quantidade sobre a superfície do metal nem sempre é suficiente.
Um procedimento mais eficaz inclui:
- Adicionando o agente de remoção de escória apropriado.
- Permitir que o tratamento reaja e reúna as inclusões.
- Fornecer tempo suficiente para a escória flutuar.
- Desnatar completamente a superfície da concha antes de despejar.
- Impedir que a escória removida entre novamente no metal durante a transferência.
A escumação incompleta é uma causa comum de defeitos recorrentes de escória em linhas de moldagem automática. Mesmo quando o sistema de portão inclui um filtro, a entrada excessiva de escória no fluxo de vazamento pode sobrecarregar o sistema de filtração.
Mantenha um conteúdo apropriado de enxofre
Para o processo de disco de freio com alto teor de carbono descrito no material de origem, o teor de enxofre é controlado dentro:
S = 0,05–0,09%
O enxofre influencia a formação de sulfeto de manganês e a resposta do ferro cinzento à inoculação.
Níveis de enxofre excessivamente baixos e excessivamente elevados podem criar dificuldades de produção.
- Enxofre muito baixo: A resposta à inoculação e o comportamento da nucleação da grafite podem tornar-se menos favoráveis, dependendo da química básica do ferro e da prática de tratamento.
- Enxofre muito alto: A formação excessiva de sulfeto pode aumentar a quantidade de inclusões não metálicas e contribuir para defeitos relacionados à escória.
O enxofre não deve ser controlado isoladamente. Sua relação com o manganês, equivalente de carbono, silício, oxigênio, e a prática de inoculação também deve ser considerada.
Uma faixa estável de enxofre, combinado com tratamento de fusão consistente, ajuda a melhorar a formação de grafite e reduzir o risco de defeitos relacionados à inclusão.
3. Sistema de Inoculação: Um fator crítico na prevenção de furos subterrâneos
A inoculação é essencial para controlar a nucleação de grafite, reduzindo a tendência ao frio, e alcançar propriedades mecânicas e térmicas consistentes em discos de freio de ferro fundido cinzento.
No entanto, em linhas automáticas de moldagem de alta pressão, o sistema de inoculação também pode se tornar uma fonte de instabilidade do processo se a taxa de adição, condição material, ou a consistência da alimentação é mal controlada.
Muitas linhas de produção automáticas usam inoculação em fluxo, que oferece boa integração de processos e repetibilidade.
No entanto, um processo de inoculação instável pode contribuir para furos recorrentes no subsolo e qualidade de fundição inconsistente.
Evite adição excessiva de inoculante
Mais inoculante não produz necessariamente melhores peças fundidas.
A adição excessiva pode aumentar a quantidade de produtos de reação e inclusões introduzidas no fundido.
Dependendo da composição do inoculante e das condições de tratamento, também pode aumentar a carga no processo de limpeza do fundido.
Quando o molde tem permeabilidade limitada ao gás, qualquer gás adicional gerado por materiais úmidos ou condições de tratamento instáveis torna-se mais difícil de evacuar. O efeito combinado pode aumentar o risco de porosidade subterrânea.
A taxa de adição de inoculante deve, portanto, ser determinada de acordo com a química básica do ferro., estrutura metalúrgica alvo, tipo de inoculante, e requisitos de produção.
Evite aumentar a taxa de adição simplesmente para compensar resultados de inoculação inconsistentes.
Manter a inoculação estável durante o fluxo
A inoculação no fluxo requer alimentação consistente de material e um fluxo estável de ferro fundido.
Problemas comuns incluem:
- Alimentação de inoculante interrompida.
- Taxas de adição inconsistentes.
- Acúmulo localizado causado por alimentação concentrada ou irregular.
- Partículas inoculantes que não se dissolvem ou se distribuem uniformemente.
- Variação excessiva entre moldes sucessivos.
Esses problemas podem produzir nucleação de grafite e propriedades metalúrgicas inconsistentes em um lote de produção.
O equipamento de alimentação deve ser calibrado regularmente, e o inoculante deve ser distribuído continuamente por todo o fluxo de vazamento.
Os operadores também devem verificar a relação entre a taxa de vazamento e a taxa de alimentação do inoculante para evitar adição excessiva localizada.
Mantenha os inoculantes secos
A contaminação por umidade é uma questão particularmente importante.
Inoculantes úmidos podem introduzir água no ferro fundido, causando vaporização rápida e aumentando o risco de defeitos relacionados ao gás. Este problema torna-se mais sério quando o molde tem permeabilidade limitada.
Os inoculantes devem ser armazenados em condições secas, protegido da umidade durante o transporte e manuseio, e inspecionado antes do uso.
Qualquer material que apresente sinais de absorção de umidade ou armazenamento inadequado deverá ser isolado e manuseado de acordo com as exigências do fornecedor..
Verifique a eficácia da inoculação
A qualidade da inoculação deve ser avaliada através de mais do que apenas a taxa de adição.
Controles úteis incluem:
- Monitorando a taxa real de alimentação do inoculante.
- Verificando a consistência do fluxo de vazamento.
- Comparando a tendência ao frio e a aparência da fratura.
- Avaliação da morfologia e distribuição da grafite através de exame metalográfico.
- Monitoramento da dureza e outros indicadores relevantes de desempenho mecânico ou térmico.
Para discos de freio, a distribuição estável de grafite é importante porque influencia a condutividade térmica, comportamento de amortecimento, características de desgaste, e resistência à fissuração térmica.
O controle de inoculação deve, portanto, ser tratado tanto como uma medida de prevenção de defeitos de fundição quanto como um requisito de qualidade metalúrgica..
4. Moldagem em Areia Verde: Gerenciando as limitações de permeabilidade das linhas de moldagem de alta pressão
A moldagem estática de alta pressão proporciona excelente precisão dimensional e resistência do molde, mas sua densa estrutura de areia pode restringir o escape de gás.
Para peças fundidas de disco de freio com alto teor de carbono, permeabilidade inadequada e ventilação deficiente podem permitir que gases gerados pelo molde entrem no ferro fundido, aumentando o risco de furos subterrâneos.

Controle de umidade
Mantenha a umidade da areia verde em 3,0–3,5%, com flutuações mínimas. A umidade excessiva aumenta a geração de gás quando o molde entra em contato com o ferro fundido.
Como o ferro com alto teor de carbono é vazado em temperaturas relativamente altas e os moldes de pressão estática são densamente compactados, o vapor gerado pode não escapar com rapidez suficiente, aumentando o risco de furos subterrâneos.
Gestão de Permeabilidade
Teste regularmente a permeabilidade da areia e monitore o acúmulo de excesso de finos e argila morta na areia de retorno. Esses materiais podem bloquear canais de fluxo de gás e reduzir a permeabilidade do molde.
A temperatura da areia de retorno também requer atenção. A areia quente que entra na máquina de moldagem pode afetar as condições de umidade da superfície do molde e aumentar a geração de gás durante o vazamento.
Portanto, o resfriamento eficaz da areia de retorno e a preparação estável da areia são essenciais.
Ventilação do molde
A geometria em forma de anel dos discos de freio cria requisitos específicos de ventilação. Tampões de ventilação dedicados devem ser dispostos ao redor do molde superior, localizações de risers, e posições centrais de ventilação para fornecer caminhos de escape de gás claros.
Os bujões de ventilação devem ser limpos regularmente. As aberturas de ventilação bloqueadas não conseguem descarregar o gás de forma eficaz e podem criar uma falsa impressão de que o molde tem ventilação adequada.
Sua condição deve, portanto, ser incluída nas inspeções rotineiras de ferramentas.
Estabilidade da superfície do molde
A adição de pó de carvão deve ser adequadamente balanceada. Poeira de carvão insuficiente pode permitir que o ferro fundido molhe a superfície do molde, aumentando o risco de penetração de metal e defeitos relacionados à escória.
Adição excessiva, no entanto, aumenta a geração de gás e pode desencadear defeitos pinhole.
Use pó de carvão com baixa geração de gás e controle a produção total de gás do sistema de moldagem em vez de ajustar porcentagens de aditivos individuais isoladamente.
Propriedades estáveis da areia e geração controlada de gás são essenciais para reduzir defeitos em linhas de moldagem de alta pressão.
5. Núcleos de Ventilação Ligados a Resina: Uma importante fonte de defeitos de gás e escória
O núcleo da palheta colado com resina é um dos componentes de maior risco na produção de discos de freio ventilados.
Cura inadequada, revestimento inadequado, ou ventilação insuficiente pode introduzir inclusões de gás e não metálicas na peça fundida.
Garanta a cura completa do núcleo
A cura completa do núcleo é essencial. Um núcleo que é duro na superfície, mas permanece macio internamente, pode continuar a liberar gás durante o vazamento..
Se o gás gerado não puder escapar através do sistema de ventilação central, pode entrar no ferro fundido e causar furos no lado do núcleo.
Controlar a aplicação e secagem do revestimento do núcleo
Use um sistema de baixa geração de gás, revestimento à base de zircão de alta temperatura adequado para as condições de vazamento. Aplicar uniformemente e evitar espessura excessiva do revestimento.
O revestimento deve estar completamente seco antes do fechamento do molde. A umidade residual e o aglutinante podem gerar gás durante o vazamento.
Além disso, revestimentos mal secos ou excessivamente espessos podem descascar e entrar na peça fundida, formando defeitos de escória relacionados ao revestimento.
Fornece ventilação central eficaz
O gás deve ser descarregado através da impressão do núcleo em vez de escapar para a cavidade de fundição.
Corte canais de ventilação na impressão do núcleo e incorpore a corda de ventilação dentro do núcleo para estabelecer um caminho contínuo de escape de gás.
Limpe o molde antes de fechar
Antes de fechar o molde, use ar comprimido para remover areia solta e partículas de revestimento soltas da cavidade e da superfície do núcleo.
Esses contaminantes podem ser transportados para o ferro fundido e formar inclusões semelhantes a escória ou defeitos superficiais..
Depois da limpeza, feche o molde imediatamente para evitar que areia solta ou detritos de revestimento entrem novamente na cavidade.
6. Sistema de comporta e processo de vazamento: Controle de aprisionamento de escória e aprisionamento de gás
O sistema de passagem é o ponto de controle final entre a preparação do ferro fundido e o enchimento do molde.
Mesmo quando o derretimento está limpo, o sistema de areia é estável, e os núcleos estão devidamente preparados, projeto de comporta deficiente ou vazamento automático instável podem introduzir escória, óxidos, e gás na fundição.
Para discos de freio com alto teor de carbono, a geometria anular e as passagens de ventilação internas tornam a distribuição do fluxo particularmente importante.
O sistema de passagem deve preencher a cavidade suavemente, evite impacto direto nos núcleos, e fornecer oportunidades suficientes para separação de escória.
Use arranjos de preenchimento inferior ou de passagem escalonada quando apropriado
Para fundições de disco de freio, Muitas vezes vale a pena avaliar arranjos de enchimento de fundo ou de passagem escalonada porque podem reduzir o impacto do fluxo de metal de entrada e suportar um enchimento de molde mais controlado.
Os benefícios potenciais incluem:
- Reduzindo o impacto direto do metal no molde e nos núcleos de ventilação.
- Limitando a turbulência e a entrada de ar.
- Reduzindo o risco de formação de película de óxido durante o enchimento.
- Melhorando a distribuição do metal através da cavidade anular.
- Reduzindo a possibilidade de erosão por areia ou revestimento.
O corredor também deve ser projetado com comprimento suficiente e geometria adequada para suportar a estabilização do fluxo.
Sempre que necessário, adicione extensões de canal ou bolsas dedicadas de coleta de escória para reter contaminantes antes que o metal chegue à peça fundida.
As posições do ingate devem ser distribuídas de acordo com a geometria do disco de freio. Um único ponto de entrada concentrado pode criar alta velocidade localizada e danificar diretamente o núcleo de areia.
Múltiplas entradas de tamanho apropriado podem fornecer um enchimento mais equilibrado, embora seu número e posição devam ser verificados através de análise de fluxo e testes de produção.
Adicione armadilhas de escória e melhore a limpeza do corredor
Os coletores de escória e as extensões dos canais oferecem oportunidades adicionais para que a escória flutuante e inclusões maiores permaneçam fora da cavidade de fundição.
Um projeto prático de comporta deve considerar:
- Volume adequado do corredor e geometria da seção transversal.
- Bolsões de coleta de escória posicionados antes das entradas.
- Transições suaves do corredor que evitam turbulências desnecessárias.
- Locais de entrada que não atraem contaminantes de superfície diretamente para a cavidade.
- Fácil remoção e limpeza de escória acumulada no sistema de comporta.
No entanto, um corredor mais longo não garante automaticamente uma melhor remoção de escória. Se a velocidade do fluxo for excessiva ou a geometria do corredor for mal projetada, inclusões ainda podem ser transportadas para o molde.
A eficácia da armadilha de escória deve ser avaliada através dos resultados reais de fundição, distribuição de inclusão, e, quando apropriado, simulação de fluxo.
Controlar a temperatura de vazamento
Para o processo de disco de freio com alto teor de carbono descrito no material de origem, a temperatura de vazamento recomendada é:
Faixa de processo de referência
1,360–1.400°C
A temperatura de vazamento afeta a fluidez, tempo de enchimento, comportamento de oxidação, e a interação entre o ferro fundido e o molde.
Se a temperatura de vazamento for muito alta:
- As reações de oxidação e molde metálico podem se tornar mais graves.
- A quantidade de contaminação relacionada ao óxido pode aumentar.
- As reações de areia e revestimento podem se intensificar.
- Defeitos relacionados a gases podem se tornar mais prováveis sob condições desfavoráveis de fusão e mofo.
Se a temperatura de vazamento for muito baixa:
- O ferro fundido pode perder fluidez antes de preencher seções finas ou remotas.
- A escória e as inclusões podem tornar-se menos móveis e mais difíceis de separar.
- Podem ocorrer fechamentos a frio e erros de funcionamento.
- O processo de enchimento pode se tornar menos consistente.
O alvo deve ser selecionado de acordo com o peso do lançamento, espessura da parede, equivalente de carbono, hora de servir, temperatura do molde, e as condições térmicas reais da linha de produção.
A faixa de 1.360–1.400°C é uma referência de processo, não é uma especificação universal para todos os discos de freio com alto teor de carbono.
Combine a velocidade de vazamento automático com os requisitos de preenchimento do molde
O vazamento automático melhora a repetibilidade somente quando os parâmetros de vazamento estão devidamente calibrados.
A velocidade excessiva de vazamento pode causar:
- Enchimento turbulento e entrada de ar.
- Formação de filme de óxido.
- Erosão de areia e núcleo.
- Tempo insuficiente para que os gases do molde escapem.
- Aumento do risco de escória ser transportada para a peça fundida.
Derramar muito devagar também pode criar problemas. O metal pode perder calor excessivo durante o enchimento, permitindo o desenvolvimento de filmes de óxido e escória superficial, aumentando o risco de fechamento a frio e enchimento incompleto.
A curva de vazamento deve, portanto, corresponder à capacidade de fluxo do sistema de comporta e às características de evacuação de gás do molde.
Para linhas de vazamento automáticas, engenheiros devem verificar:
- Peso real de vazamento e tempo de vazamento.
- Estabilidade do fluxo de metal.
- Taxa de derramamento no início, meio, e fim do ciclo.
- Consistência entre moldes sucessivos.
- Relação entre taxa de derramamento e alimentação de inoculante no fluxo.
- Variação de temperatura durante o turno de produção.
Não presuma que os parâmetros programados da máquina de vazamento representam com precisão as condições reais do processo. Calibração periódica e observação do fluxo real de metal são essenciais.
Instalar e inspecionar filtros de vazamento
A bacia de vazamento pode ser equipada com um açude de retenção de escória e um filtro adequado para reduzir a transferência de inclusões não metálicas para o molde.
Para o sistema de produção descrito, o filtro é uma importante medida final de controle de inclusão. No entanto, não deve substituir a limpeza adequada do fundido e o design do corredor.
A inspeção do filtro deve incluir:
- Verificando rachaduras, quebra, e instalação incompleta.
- Confirmando que o filtro é adequado para a temperatura e vazão do ferro fundido.
- Evitando movimento ou deslocamento durante o vazamento.
- Garantir que o filtro não crie resistência excessiva ao fluxo.
- Substituição de filtros danificados ou contaminados antes da produção.
Um filtro quebrado ou mal assentado pode permitir que a escória desvie da área de filtração, resultando em um aumento repentino nos defeitos de inclusão em todo um lote de produção.
O filtro também deve ser compatível com o sistema de portão. Um filtro subdimensionado ou excessivamente restritivo pode retardar o enchimento e aumentar o risco de erros de funcionamento, enquanto uma estrutura de poros inadequada pode fornecer retenção de inclusão inadequada.
7. Gestão de Equipamentos e Produção: Controlando a estabilidade do processo em linhas automáticas
Em uma linha automática de moldagem de alta pressão, a qualidade estável da fundição depende não apenas da precisão do equipamento, mas também do controle consistente das condições da areia, vedação de molde, tempo de produção, e procedimentos operacionais.
Mesmo pequenos desvios no processo podem ser repetidos em grandes lotes de produção, tornando os equipamentos de rotina e o gerenciamento do chão de fábrica essenciais.
Controlar a temperatura da areia de retorno
O sistema de resfriamento da areia de retorno deve manter a temperatura da areia em ≤45°C antes de entrar na máquina de moldagem.
Areia excessivamente quente pode fazer com que a umidade da superfície evapore durante a preparação do molde. Quando o molde entra em contato com o ferro fundido, a geração resultante de umidade e gás pode contribuir para furos subterrâneos.
Monitore regularmente a temperatura da areia na entrada da máquina de moldagem, em vez de depender apenas das configurações operacionais do sistema de resfriamento.
O desempenho de resfriamento deve permanecer estável durante a produção contínua, especialmente quando o volume de areia de retorno e as condições ambientais mudam.
Mantenha o fechamento confiável do molde e a vedação da linha de separação
Em uma linha de moldagem por pressão estática, a vedação da linha divisória deve ser mantida adequadamente.
A má vedação pode causar vazamento de ferro fundido e permitir que o gás escape por caminhos não intencionais, perturbar as condições projetadas de enchimento do molde e ventilação.
Inspecione as superfícies de partição, alinhamento do molde, componentes de vedação, e condição de fixação regularmente.
Qualquer desgaste, deformação, ou areia acumulada na linha de partição deve ser corrigida antes da produção continuar.
Controle o tempo entre a moldagem, Assembléia do núcleo, e derramando
Evite atrasos excessivos entre a preparação do molde, montagem principal, fechamento do molde, e derramando.
Moldes e núcleos expostos podem absorver umidade do ambiente circundante, particularmente sob condições úmidas de chão de fábrica. Isso aumenta a geração de gás durante o vazamento.
Estabeleça um intervalo de produção razoável e priorize os moldes de vazamento dentro do tempo de espera especificado.
Moldes deixados durante a noite ou expostos por longos períodos devem ser inspecionados e, quando necessário, recondicionado antes do uso.
Use ensaios comparativos para identificar as causas raízes
Quando os defeitos persistem, ensaios comparativos controlados são mais confiáveis do que alterar vários parâmetros do processo simultaneamente.
Por exemplo:
- Para investigar defeitos de escória: Compare a prática atual com um teste usando inoculante seco e uma desnatação mais completa de ferro fundido.
Use a mesma concha de ferro fundido sempre que for prático para minimizar as diferenças nas condições de fusão. - Para investigar buracos: Adicione ou modifique os bujões de ventilação do molde, mantendo outros parâmetros do processo inalterados, então compare a taxa de defeito.
Registre as condições de teste, locais de defeito, e resultados de inspeção. Alterar uma variável principal de cada vez torna mais fácil determinar qual ajuste produz uma melhoria mensurável.
O objetivo é estabelecer um processo de produção repetível, não apenas para reduzir defeitos temporariamente.
Em linhas automáticas, preparação de areia estável, condição confiável do equipamento, tempo de produção controlado, e a verificação sistemática do processo são necessárias para manter uma qualidade consistente de fundição do disco de freio.
8. Guia rápido de solução de problemas: Como localizar a origem dos defeitos de pinhole e escória
Quando defeitos de pinhole ou escória aparecem em peças fundidas de discos de freio com alto teor de carbono, a solução de problemas deve seguir uma sequência sistemática.
Comece com a localização do defeito, verifique as causas mais prováveis relacionadas ao processo, e depois fazer ajustes direcionados.
Etapa 1: Identifique o local do defeito
- Defeitos concentrados perto do núcleo: Verifique a geração de gás central, condição do revestimento, e ventilação do núcleo primeiro.
- Defeitos concentrados na superfície superior ou perto dos risers: Inspecione a ventilação da cavidade e a condição dos bujões de ventilação do molde.
- Defeitos distribuídos ao longo do caminho do corredor: Investigar a escória transportada pelo ferro fundido e possível falha no filtro da bacia de vazamento.
Etapa 2: Verifique as causas mais prováveis
Antes de alterar os parâmetros do processo, inspecionar as condições básicas de produção:
- Umidade e temperatura da areia verde.
- Condição de inoculante de fluxo, especialmente absorção de umidade.
- Condição de cura e secagem do núcleo.
- Condição e instalação do filtro da bacia de vazamento.
Esses fatores são relativamente fáceis de verificar e podem contribuir diretamente para defeitos de pinhole ou escória..
Etapa 3: Otimize os principais controles do processo
Se as verificações iniciais não identificarem a causa, focar nas melhorias relevantes do processo:
- Melhorar os procedimentos de retenção e remoção de escória do ferro fundido.
- Adicionar ou modificar tampões de ventilação do molde onde a evacuação de gás for insuficiente.
- Otimize o design do canal e do coletor de escória para reduzir a entrada de escória na cavidade do molde.
Etapa 4: Parâmetros de vazamento e moldagem de ajuste fino
Depois de abordar as causas primárias, ajustar a temperatura de vazamento, velocidade de vazamento, e adição de pó de carvão conforme necessário.
Esses parâmetros devem ser otimizados através de testes de produção controlados, em vez de alterados simultaneamente.
A chave é diagnosticar defeitos por localização e verificar as causas mais prováveis antes de ajustar o processo.
Essa abordagem ajuda a evitar alterações desnecessárias de parâmetros e torna a redução de defeitos mais eficiente.
9. Por que escolher ESSE para peças fundidas de disco de freio em ferro cinzento de alta qualidade?
A produção de discos de freio de ferro cinzento com alto teor de carbono e alta qualidade requer mais do que equipamentos de moldagem avançados e máquinas de vazamento automáticas.
Requer uma compreensão coordenada da metalurgia fundida, inoculação, comportamento da areia verde, preparação do núcleo de resina, Design de bloqueio, e controle de solidificação.
No ESTA tecnologia, a qualidade da fundição é abordada através do gerenciamento sistemático de processos, desde a seleção da matéria-prima e tratamento do ferro fundido até a preparação do molde, derramando, e inspeção final.
Para aplicações de disco de freio, atenção especial deve ser dada ao controle de furos subterrâneos, inclusões de escória, consistência dimensional, e a qualidade interna das estruturas ventiladas.
Seja desenvolvendo discos de freio convencionais ou ventilados, ESSE concentra-se na identificação de mecanismos de defeitos e na melhoria dos parâmetros relevantes do processo, em vez de depender de ajustes isolados.
Entre em contato com ESTE para discutir seus requisitos personalizados de fundição de ferro fundido e explorar soluções práticas para alcançar uma produção mais estável e uma qualidade de fundição consistente.
10. Conclusão
Defeitos de furos e escórias em peças fundidas de discos de freio com alto teor de carbono raramente são causados por um único fator.
Em linhas de moldagem estática de alta pressão, eles geralmente resultam da interação da qualidade do ferro fundido, condições de inoculação, permeabilidade do molde, geração de gás de núcleo de resina, Design de bloqueio, e estabilidade de vazamento automática.
A estratégia de prevenção mais eficaz é distinguir primeiro o tipo de defeito e depois investigar as variáveis do processo correspondentes..
- Para furos subterrâneos: Controlar a umidade, condição inoculante, cura do núcleo, permeabilidade do molde, e caminhos de escape de gás.
- Para inclusões de escória: Melhorar a limpeza da matéria-prima, desnatação da concha, Desoxidação, armadilhas de escória de corredor, e integridade do filtro.
- Para defeitos recorrentes em lotes de produção: Revise os parâmetros de vazamento automático, estabilidade do sistema de areia, vedação de equipamentos, e tempo de processo.
O princípio central da engenharia é simples: não sacrifique a resistência do molde simplesmente para aumentar a permeabilidade.
Controle a quantidade de gás gerada, fornecer rotas de fuga dedicadas, e evitar que contaminantes não metálicos entrem na cavidade.
E lembre-se da regra de ouro das linhas automatizadas: a máquina fará exatamente o que você mandar, cada ciclo.
Se o processo estiver certo, produzirá boas peças fundidas para sempre. Se o processo estiver errado, produzirá fundições ruins mais rápido do que qualquer linha manual jamais poderia.