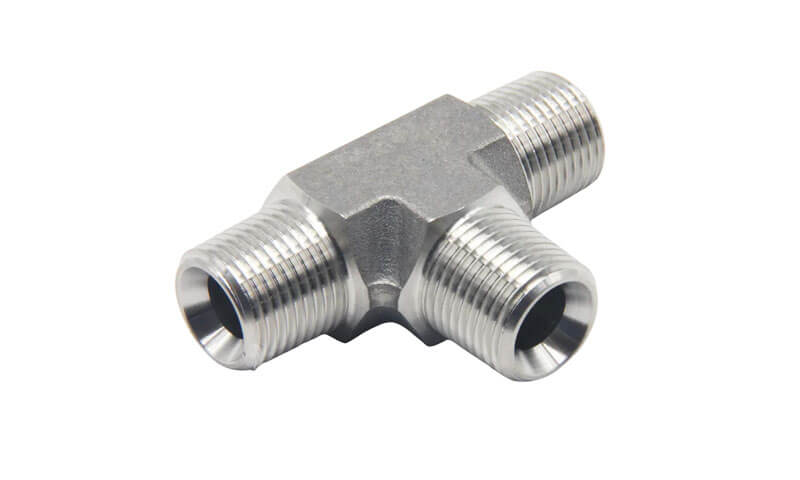
UM camiseta de aço inoxidável é uma conexão de tubo de três portas projetada para dividir, combinar, ou redirecionar o fluxo de fluido dentro de um sistema de tubulação.
Ao contrário de uma simples seção de tubo, um T deve integrar três passagens de fluxo em um único corpo contendo pressão, mantendo resistência mecânica suficiente, espessura de parede controlada, precisão dimensional, e conexões confiáveis à tubulação adjacente.
Em aplicações exigentes, a geometria da junção do ramal também afeta a distribuição do fluxo, concentração de tensão local, perda de pressão, e confiabilidade de serviço a longo prazo.
Para camisetas personalizadas complexas, fundição de investimento (fundição por cera perdida) fornece uma maneira eficiente de reproduzir a junção tridimensional entre as passagens de passagem e ramificação, mantendo o corpo como uma peça fundida integrada.
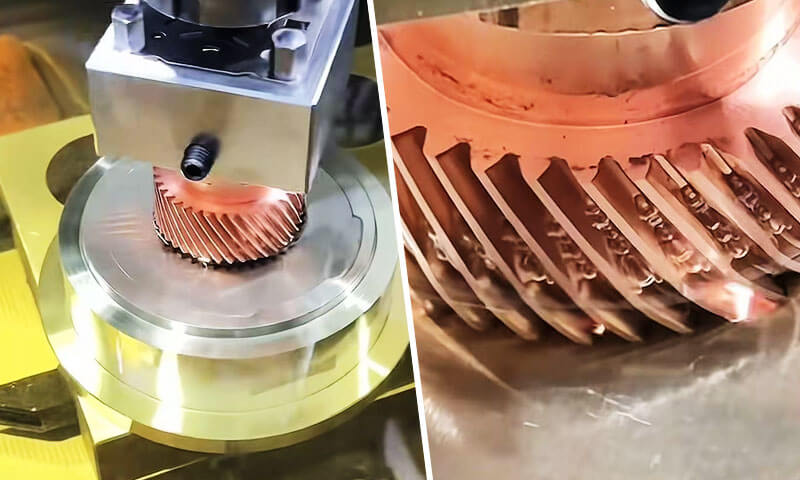
A fundição estabelece a geometria estrutural geral, enquanto a usinagem CNC pode posteriormente produzir roscas, chatos, superfícies de vedação, dimensões do soquete, e outras interfaces funcionais para as tolerâncias exigidas.
1. O que é uma camiseta de aço inoxidável?
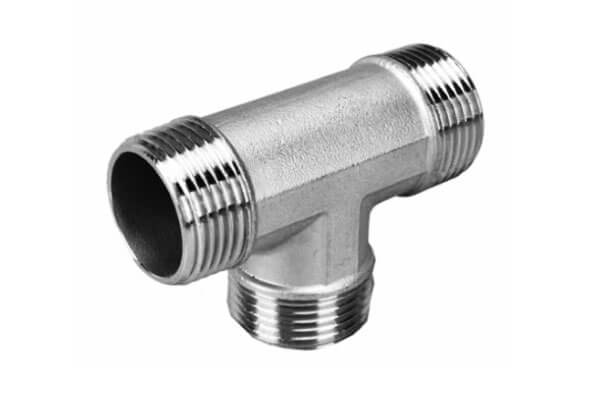
UM camiseta de aço inoxidável é uma conexão de tubo de três vias com uma passagem principal e uma passagem de ramal que se cruzam em uma geometria controlada.
É usado para dividir um fluxo de fluido em duas direções, combinar dois fluxos em um, ou fornecer uma conexão ramificada para outra seção de um sistema de tubulação.
As três aberturas são normalmente referidas como as duas extremidades do correr e o filial. Em uma camiseta igual, os três tamanhos de conexão são nominalmente iguais. Em uma camiseta redutora, o galho ou um lado do trecho tem um diâmetro menor.
Porque as três passagens se cruzam dentro de um corpo relativamente compacto, a junção é mais exigente tecnicamente do que uma conexão de tubo reto.
O fabricante deve controlar simultaneamente a geometria da passagem interna, espessura da parede externa, solidez material, e dimensões de conexão.
2. Engenharia de Materiais & Metalurgia
A seleção de materiais é fundamental para o desempenho de um projeto personalizado aço inoxidável tee porque a conexão deve suportar simultaneamente a pressão interna, corrosão, temperatura, carregamento mecânico, e as condições de fabricação da fundição de precisão.
Aços Inoxidáveis Austeníticos: CF8, CF8M, CF3, e CF3M
CF8 Aço Inoxidável
ASTM A351 CF8 é um aço inoxidável austenítico fundido que corresponde amplamente ao aço forjado 304 aço inoxidável.
Geralmente contém aproximadamente 18–21% em peso de cromo e 8–11% em peso de níquel, com carbono limitado a aproximadamente 0.08 % em peso máximo.
CF8 oferece boa resistência geral à corrosão, resistência, e moldabilidade, tornando-o adequado para água, vapor, processamento de alimentos, e muitos sistemas de fluidos industriais em geral.
CF8M Aço Inoxidável
ASTM A351 CF8M é a classe fundida do tipo 316 e normalmente contém aproximadamente 18–21% em peso de cromo, 9–12% em peso de níquel, e 2–3% em peso de molibdênio.
A adição de molibdênio melhora a resistência à corrosão localizada, particularmente corrosão por pites e frestas, em muitos ambientes contendo cloreto.
CF8M é, portanto, amplamente considerado onde a exposição química, condições marinhas, ou serviço de fluido mais exigente está envolvido.
Para montagens soldadas ou reparadas por solda, as classes de baixo carbono CF3 e CF3M pode fornecer uma importante vantagem metalúrgica.
Seu conteúdo de carbono é geralmente limitado a 0.03 % em peso máximo, reduzindo a tendência de precipitação de carboneto de cromo nos limites dos grãos durante a exposição térmica.
Isso ajuda a reduzir o risco de sensibilização e corrosão intergranular associada, particularmente em torno de regiões soldadas.
Aços inoxidáveis duplex e super duplex
Quando um tee de aço inoxidável é exposto a altas concentrações de cloreto, água do mar, ambientes offshore, ou condições exigentes de pressão e temperatura, os aços inoxidáveis duplex podem fornecer uma combinação útil de resistência e resistência à corrosão.
Dúplex 2205 Aço inoxidável
Dúplex 2205, comumente identificado por US S32205 e grau de elenco associado CD3MN, contém uma microestrutura mista ferrítica-austenítica, normalmente direcionado perto de uma proporção de fase equilibrada após tratamento de solução apropriado.
Esta estrutura bifásica confere à liga um limite de escoamento substancialmente maior do que os aços inoxidáveis fundidos austeníticos convencionais, ao mesmo tempo que mantém forte resistência aos mecanismos de corrosão relacionados ao cloreto..
Comparado com CF8M, 2205 pode fornecer aproximadamente o dobro do limite de escoamento, dependendo da especificação do produto aplicável e da condição de tratamento térmico.
Também oferece boa resistência à corrosão sob tensão por cloretos, corrosão, e corrosão em fendas.
Super duplex 2507 Aço inoxidável
Super duplex 2507, comumente designado US S32750 e associado ao grau de elenco CD3MWCuN, contém níveis mais elevados de cromo, molibdênio, e nitrogênio do que 2205.
Portanto, fornece maior resistência e maior resistência à corrosão localizada, tornando-o apropriado para condições marítimas severas, offshore, e ambientes de processo.
Aço inoxidável CK3MCuN
Ck3mcun é diferente dos aços inoxidáveis duplex. É um aço inoxidável austenítico de alta liga com adições substanciais de molibdênio e nitrogênio e é destinado a ambientes altamente corrosivos onde os convencionais 304- ou materiais do tipo 316 podem não fornecer resistência suficiente.
Deve, portanto, ser considerado separadamente dos materiais duplex e super duplex ao selecionar um T fundido de aço inoxidável..
3. Engenharia de Precisão & Fluxo do Processo de Produção
Produzindo uma camiseta de aço inoxidável personalizada por fundição de investimento envolve uma sequência de etapas cuidadosamente controladas.
Cada etapa influencia a qualidade final, precisão dimensional, e propriedades mecânicas.

Simulação de ferramentas de molde CAD/CAM e solidificação
O processo começa com o desenho ou modelo 3D do cliente. A equipe de engenharia da fundição cria um modelo CAD do tee, incluindo subsídios para encolhimento, usinagem, e rascunho.
As ferramentas de molde são então projetadas e usinadas usando software CAM.
Antes do corte da ferramenta, solidificação e simulação de fluxo é realizado usando software como ProCAST ou MAGMA. Esta simulação prevê:
- Comportamento de preenchimento de molde e possíveis fechamentos a frio.
- Sequência de solidificação e porosidade de contração.
- Pontos quentes e tensões residuais.
- Localização de risers e calafrios.
A simulação permite que a fundição otimize o canal e o riser antes de qualquer metal ser derramado, reduzindo tentativa e erro e encurtando o tempo de desenvolvimento.
Injeção automatizada de padrões e construção robótica de cascas de cerâmica
Os padrões de cera são produzidos pela injeção de cera derretida nas ferramentas do molde sob pressão.
Máquinas de injeção automatizadas garantem dimensões consistentes do padrão, densidade, e acabamento superficial. Os padrões são então montados em um canal central ou canal, formando uma árvore.
A árvore é mergulhada repetidamente em lama cerâmica e revestida com estuque para construir uma casca cerâmica..
Isso geralmente é feito usando construção de concha robótica sistemas, que garantem espessura e secagem consistentes do revestimento.
O processo de sol de sílica é comumente usado para peças fundidas de aço inoxidável porque produz uma superfície lisa, casca forte com excelente estabilidade dimensional.
DeWaxing, Sinterização de casca, e derretendo
Depois que a casca atingir espessura suficiente, é aquecido para derreter a cera (DeWaxing) e depois sinterizado em alta temperatura para fortalecer a cerâmica.
A casca sinterizada é um molde oco pronto para vazar.
A fusão é realizada em forno de indução, no ar ou sob vácuo, dependendo da liga e dos requisitos de qualidade.
A química é verificada por análise espectrográfica antes do vazamento. O metal fundido é derramado na casca pré-aquecida, e a peça fundida pode solidificar sob condições controladas.
Acabamento Pós-Fundição
Após a solidificação, A concha de cerâmica é quebrada, e as peças fundidas são cortadas da árvore. Portões e risers são removidos por esmerilhamento ou corte.
As peças fundidas são então submetidas:
- Tiro jateando: Para remover resíduos de cerâmica e incrustações de superfície.
- Desbaste e acabamento: Para remover tocos de portão e misturar superfícies.
- Recozimento da solução: Para restaurar a resistência à corrosão e otimizar propriedades.
- Passivação: Para remover o ferro livre e melhorar a camada de óxido passivo.
- Rosqueamento CNC: Para TNP, BSP, ou extremidades roscadas métricas.
- Preparação da extremidade da solda de soquete ou topo: Para atender aos requisitos ASME B16.9 ou B16.11.
- Inspeção e testes: Dimensional, visual, END, e teste de pressão.
Cada etapa é documentada e rastreável, garantindo que o tee acabado atenda às especificações do cliente.
4. T de aço inoxidável vs.. Camisetas forjadas e fabricadas
Elenco de investimento, forjado, e tês fabricados em aço inoxidável podem ser usados para criar conexões de tubulação de três vias,
mas suas rotas de fabricação produzem diferentes combinações de geometria, estrutura metalúrgica, requisitos de usinagem, economia de produção, e capacidade de personalização.
A escolha deve, portanto, basear-se na classe de pressão real, Grau de material, geometria, volume de produção, e requisitos de tubulação aplicáveis, em vez de assumir que um processo de fabricação é universalmente superior.
| Característica Central | Tee de aço inoxidável fundido | T de aço inoxidável forjado | T fabricado em aço inoxidável |
| Princípio de Fabricação | O aço inoxidável fundido solidifica em um molde cerâmico de precisão | O tarugo forjado aquecido é deformado plasticamente sob forças controladas de forjamento | Cano, placa, ou componentes forjados são cortados, equipado, e soldado |
| Geometria Complexa | Excelente | Bom, mas a forma é limitada pela prática de forjamento | Alto, mas a geometria complexa pode exigir várias peças |
| Construção de peça única | Sim | Sim | Geralmente montado e soldado |
| Geometria de Passagem Interna | Excelente para projetos adequados de fundição de investimento | Bom para passagens relativamente convencionais | Altamente flexível, mas a fabricação está mais envolvida |
| Estrutura Material | Microestrutura fundida, controlado através de solidificação e tratamento térmico | Forjado, estrutura trabalhada | Material forjado/fabricado mais zonas de solda |
| Personalização | Excelente para dimensões não padronizadas e configurações de ramificação | Bom, mas as restrições de ferramentas e forjamento aumentam com a complexidade | Excelente para configurações especiais ou muito grandes |
| Requisito de usinagem | Moderado; superfícies de conexão e vedação normalmente usinadas | Frequentemente moderado a alto | Moderado a alto dependendo da fabricação |
Soldas |
Nenhuma solda estrutural necessária no corpo em T básico | Nenhuma solda estrutural necessária no corpo forjado | Múltiplas soldas podem ser necessárias |
| Requisito de ferramentas | Padrão/ferramenta necessária | Matrizes de forjamento podem ser necessárias | Menor necessidade de ferramentas dedicadas |
| Peças complexas de pequeno a médio porte | Altamente adequado | Adequado | Pode ser menos econômico |
| Camisetas especiais grandes | Dependente do processo | Dependente do processo | Muitas vezes prático |
| Repetir produção | Excelente quando as ferramentas são estabelecidas | Excelente | Bom |
| Principal vantagem de fabricação | Geometria integrada complexa com formato quase líquido | Estrutura mecânica forjada e rotas de forjamento estabelecidas | Fabricação flexível com ferramentas iniciais relativamente baixas |
| Limitação Principal | Requer controle rigoroso da solidez e solidificação da peça fundida | Menos flexível para geometria complexa | Qualidade de solda, distorção, e tensão residual requerem controle |
5. Aplicações Industriais & Estudos de caso do mundo real
Tees de aço inoxidável personalizados são usados em uma ampla gama de indústrias e aplicações.

Química e Petroquímica: Sistemas de tubulação para ácidos, solventes, e produtos químicos reativos. CF8M e ligas duplex são comuns.
Petróleo e gás: Plataformas offshore, refinarias, e oleodutos. Tees duplex e super duplex são usados para água do mar e serviços com alto teor de cloreto.
Geração de energia: Vapor, água de resfriamento, e sistemas de dessulfurização de gases de combustão. CF8M e aços inoxidáveis de alta liga são usados.
Farmacêutica e biotecnologia: Vapor limpo, água purificada, e tubulação de processo. CF3M e tees eletropolidos são comuns.
Alimentos e bebidas: Tubulação de processo para laticínios, cerveja, e processamento de alimentos. CF8M e designs higiênicos são usados.
Marinho: Tubulação de água do mar, sistemas de lastro, e drenagem do convés. Tees duplex e super duplex são preferidos.
Tratamento de água: Dessalinização, águas residuais, e sistemas de dosagem de produtos químicos. CF8M e ligas duplex são usadas.
6. Escolha DEZE como seu fabricante de camisetas de aço inoxidável personalizadas
ESTA Tecnologia fornece soluções integradas personalizadas de fundição de aço inoxidável e usinagem CNC para acessórios de tubos complexos e componentes industriais.
Desde a revisão inicial de engenharia e seleção de materiais até a fundição de precisão, tratamento térmico, Usinagem CNC, acabamento superficial, e inspeção final, ESSE gerencia os principais estágios de fabricação em um fluxo de trabalho integrado.
Como um ISO 9001:2015-certificado fabricante, ESSE mantém a rastreabilidade da produção e o controle de qualidade em todo o processo de fabricação. Inspeção e testes podem ser organizados de acordo com os requisitos do projeto.
Entre em contato com ESTE com seu desenho, 3Modelo D, especificação de materiais, dimensões, ou requisitos de aplicação.
Nossa equipe de engenharia pode revisar o projeto e desenvolver uma solução personalizada adequada de fundição em T de aço inoxidável para o seu projeto.
7. Conclusão
Tees de aço inoxidável personalizados são componentes críticos em sistemas de tubulação onde a resistência à corrosão, integridade de pressão, e confiabilidade são essenciais.
A fundição de precisão oferece uma combinação única de liberdade de design, flexibilidade do material, e custo-benefício que o torna ideal para tees complexos em volumes médios a altos.
Desde classes austeníticas CF8 e CF8M até ligas duplex e super duplex, a seleção do material deve corresponder ao ambiente de serviço.
O recozimento em solução é essencial para restaurar a resistência à corrosão e otimizar as propriedades mecânicas.
A usinagem de precisão garante que os preparativos finais, tópicos, e as dimensões atendem aos requisitos do sistema de tubulação.
Escolher o parceiro de fabricação certo é essencial. Uma fundição com experiência em engenharia, usinagem interna, capacidades de tratamento térmico, e um forte sistema de qualidade pode ajudar a garantir que cada T tenha um desempenho confiável na aplicação pretendida.
A DEZE posiciona-se como tal parceiro, oferecendo a profundidade técnica e a capacidade de produção necessárias para projetos personalizados de tees de aço inoxidável.
Perguntas frequentes
Por que usar fundição de precisão para um tee de aço inoxidável?
A fundição de precisão é adequada para geometria complexa em T porque pode produzir o trecho, filial, junção, e estrutura externa como uma fundição integrada.
Interfaces críticas, como threads, chatos, e as superfícies de vedação podem então ser usinadas CNC.
Um tee de aço inoxidável requer tratamento térmico?
Muitas classes de aço inoxidável fundido exigem ou se beneficiam de uma condição específica de tratamento térmico.
Para fundições austeníticas e duplex, o tratamento da solução é comumente importante para alcançar as propriedades metalúrgicas e de corrosão exigidas. O ciclo exato é específico da série.
Qual é a diferença entre um tee igual e um tee redutor?
Um tee igual tem todas as três aberturas do mesmo tamanho. Um tee redutor tem uma abertura de ramificação menor que as aberturas de passagem. Os tês redutores são usados quando apenas uma parte do fluxo é desviada.
Os tês fundidos podem ser usados em serviços de alta pressão?
Sim, quando adequadamente projetado, elenco, tratado térmico, e inspecionado. Os tês fundidos podem atender aos requisitos de pressão e teste de vazamento para muitas aplicações de alta pressão.
Para pressões extremas, camisetas forjadas podem ser preferidas.
Quais preparações finais estão disponíveis para tees de aço inoxidável?
As preparações finais comuns incluem roscadas (TNP, BSP), solda do soquete, solda de bunda, e flangeado. A escolha depende do sistema de tubulação, pressão, e requisitos de montagem.