

Em sistemas mecânicos exigentes, uma polia é muito mais do que uma simples roda ranhurada.
É um componente de transmissão de suporte de carga que deve gerenciar continuamente o movimento do cabo ou corda, forças radiais, Cargas de impacto, atrito, e estresse cíclico repetido.
Quando uma polia opera em guindastes, equipamento de mineração, máquinas marítimas, sistemas de levantamento pesado, ou outros ambientes de serviço severo, a qualidade do seu material e processo de fabricação influencia diretamente na confiabilidade do equipamento.
É aqui que polias de aço fundido personalizadas oferecem uma vantagem de engenharia decisiva.
Este artigo explora as considerações técnicas por trás da produção personalizada de polias de aço fundido, desde classes de aço e fundição de precisão até usinagem, tratamento térmico, inspeção, aplicações, e seleção de fornecedores.
1. O que é uma polia de aço fundido?
UM polia de aço fundido é um componente mecânico rotativo fabricado fundindo aço em um molde e subsequentemente usinando superfícies críticas nas dimensões exigidas.
Em sistemas de elevação e manuseio de cabos, também é comumente referido como roldana.
Sua principal função é orientar, redirecionar, ou apoiar um cabo de aço ou elemento flexível semelhante enquanto transfere a carga mecânica associada através do cubo e eixo ou conjunto de rolamento.
Ao contrário de uma roda simples, uma polia possui geometria funcional cuidadosamente projetada. O ranhura de corda controla como a corda fica na polia, enquanto o cubo e o furo transmitem a carga ao eixo de suporte ou ao arranjo de rolamentos.
Os flanges ajudam a reter o cabo dentro da ranhura e podem contribuir para a rigidez estrutural geral do componente.
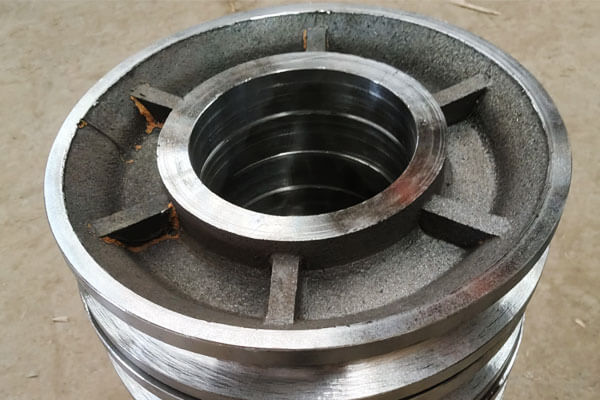
Principais componentes de uma polia de aço fundido
| Componente | Função | Consideração chave sobre fabricação |
| Polia/Aro | Suporta e guia a corda | Perfil de ranhura, espessura da parede, resistência ao desgaste |
| Ranhura de corda | Recebe e guia a corda | Raio, profundidade, precisão do perfil, condição de superfície |
| Flange | Ajuda a reter a corda na polia | Altura, grossura, concentricidade |
Eixo |
Conecta a polia ao eixo ou rolamento | Precisão dimensional, força estrutural |
| Furo | Acomoda eixo, casquilho, ou arranjo de rolamentos | Diâmetro, redondeza, concentricidade |
| Chaveta | Transmite torque quando aplicável | Posição e precisão dimensional |
| Recursos de montagem | Interfaces com equipamentos circundantes | Posição, planicidade, alinhamento |
Para uma polia de aço fundido de precisão, nem todos esses recursos exigem a mesma precisão de fabricação.
O processo de fundição pode estabelecer a maior parte da geometria estrutural, enquanto a usinagem CNC é usada para o furo, Superfícies de rolamento, sulco, chaveta, faces finais, e outras interfaces críticas.
2. Classes comuns de aço fundido para polias personalizadas
A seleção do material para uma polia de aço fundido deve ser baseada na carga de trabalho, condições de impacto, requisitos de desgaste, temperatura operacional, exposição à corrosão, e vida útil necessária.
Além do aço fundido carbono convencional, projetos de polias personalizados podem usar aços de baixa liga, aço resistente ao desgaste com alto teor de manganês, ou aço inoxidável resistente à corrosão quando o ambiente operacional exige desempenho adicional.
| Material / Nota | Família de ligas | Principais atributos de desempenho | Aplicações típicas de polias |
| ASTM A216 Gr. WCB | Aço fundido carbono | Boa força, Excelente castabilidade, boa usinabilidade, econômico | Polias de uso geral, movimentação de materiais industriais, luz- para sistemas de elevação de serviço médio |
| ASTM A216 Gr. WCC | Aço fundido carbono | Resistência especificada mais alta que WCB, boa tenacidade e moldabilidade | Polias industriais para serviços pesados, componentes do guindaste, exigentes sistemas de manuseio de materiais |
| Aço fundido de baixa liga, Cr-Mo / Ni-Cr-Mo | Aço fundido de baixa liga | Maior força, temperabilidade melhorada, boa resistência, melhor desempenho de fadiga após tratamento térmico | Polias de guindaste para serviço pesado, guinchos de construção, equipamento de mineração, polias de alta carga |
| Classes de alta resistência ASTM A148 | Aço fundido de alta resistência | Alta resistência à tração e ao escoamento, adequado para tratamento térmico, forte capacidade de carga | Polias principais, equipamento de levantamento pesado, grandes polias industriais, máquinas de alta carga |
ASTM A352 LCB / LCC |
Aço fundido de baixa temperatura | Maior resistência ao impacto em baixas temperaturas, adequado para condições de serviço frio | Guindastes ao ar livre, equipamentos de mineração para regiões frias, sistemas de elevação marítima e offshore |
| Aço fundido inoxidável austenítico, CF8 / CF8M | Aço fundido inoxidável | Excelente resistência à corrosão, boa resistência, adequado para ambientes contendo cloreto com limitações específicas de grau | Polias marítimas, sistemas de manuseio de materiais corrosivos, equipamentos químicos e de processamento de alimentos |
| Hadfield Steel, ASTM A128 Gr. B | Aço austenítico com alto teor de manganês | Excelente resistência ao impacto e forte resposta de endurecimento sob serviço abrasivo | Equipamento de mineração, manuseio de materiais abrasivos, aplicações de polias e roldanas de alto impacto |
| Aço fundido com liga de boro | Aço de liga de boro | Alta temperabilidade, forte resistência ao desgaste após tratamento térmico, adequado para cargas cíclicas exigentes | Médio- para polias reforçadas, equipamento de manuseio de materiais de alto desgaste |
3. Processo de fabricação de polia de aço fundido personalizado
O processo de fabricação de uma polia de aço fundido personalizada é uma sequência controlada na qual a precisão do padrão.
Porque a polia é um componente de suporte de carga, a fundição deve prestar atenção especial à seção da polia, eixo, transições de flange, e outras áreas onde mudanças locais na espessura da seção podem influenciar a solidificação e a qualidade interna da peça fundida.
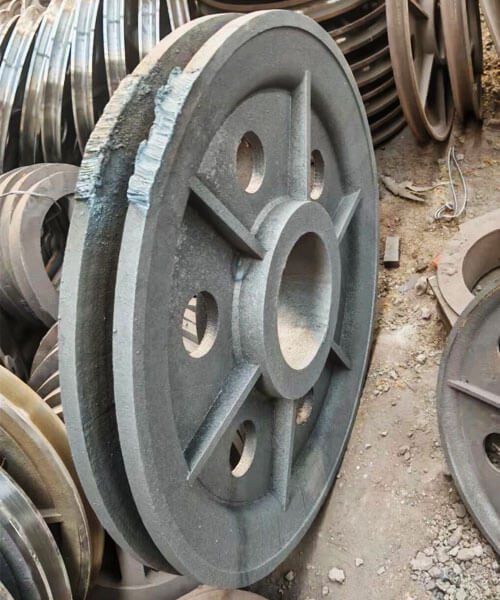
Criação de padrões
A criação de padrões determina a geometria básica da cavidade da polia e, portanto, tem uma influência direta na precisão da fundição.
O padrão deve reproduzir a polia, eixo, flange, e outras características fundidas, ao mesmo tempo que incorpora tolerância de encolhimento e tolerância de usinagem apropriadas.
Para fundição de investimento, um padrão de cera é normalmente produzido pela injeção de cera em uma matriz de precisão.
O padrão de cera representa de perto a geometria final da polia e é posteriormente usado para criar o revestimento cerâmico.
Para fundição em areia, o padrão é normalmente feito de resina, madeira, metal, ou outros materiais adequados e é usado para formar a cavidade do molde.
Dependendo do design da polia, o padrão também pode incorporar arranjos de rascunho e separação para permitir a remoção confiável do molde.
Para produção de polias personalizadas, o projeto do padrão deve distinguir claramente entre superfícies fundidas e superfícies que requerem usinagem final.
A tolerância excessiva à usinagem aumenta a remoção de material e o custo, embora a tolerância insuficiente possa dificultar o alcance das dimensões finais especificadas.
Fabricação de moldes e núcleos
O molde define a geometria externa da polia de aço fundido, enquanto os núcleos são usados onde cavidades ou passagens internas não podem ser formadas diretamente pelo padrão.
Em fundição em areia, sistemas selecionados de areia e aglutinante são compactados em torno do padrão para criar a cavidade do molde.
Um núcleo pode ser posicionado para produzir o furo central ou outras características internas.
Força central, precisão dimensional, permeabilidade, e o posicionamento são particularmente importantes porque o deslocamento durante o vazamento pode afetar o alinhamento do furo e a espessura da parede.
Em fundição de investimento, o padrão de cera é repetidamente revestido com pasta de cerâmica refratária e estuque para construir uma concha multicamadas.
Depois que a resistência suficiente da casca for alcançada, a cera é removida e o molde cerâmico é queimado.
O molde ou casca deve fornecer resistência suficiente para suportar o aço fundido, ao mesmo tempo que fornece permeabilidade e comportamento térmico adequados..
Para fundições de polias de precisão, defeitos no molde podem ser transferidos diretamente para a superfície de fundição ou alterar a precisão dimensional de características críticas.
Fusão de Aço e Controle Químico
O aço fundido selecionado é fundido de acordo com os requisitos da liga especificada.
A fusão por indução ou fusão por arco elétrico pode ser usada dependendo da liga, equipamento de fundição, e requisitos de produção.
Antes de derramar, o metal fundido normalmente é verificado por meio de análise química, frequentemente com um espectrômetro, para verificar se os elementos de carbono e liga estão dentro da faixa de composição especificada.
A preparação do fundido também pode envolver:
- Remoção de escória
- Desoxidação
- Ajuste de temperatura
- Controle de inclusão
- Identificação e rastreabilidade de calor
O controle químico é particularmente importante para polias personalizadas porque o tipo de aço determina a resposta ao tratamento térmico subsequente e influencia a resistência, resistência, comportamento de desgaste, e desempenho em baixa temperatura.
Bloqueio, Alimentação, e derramando
O sistema de canal e alimentação deve ser projetado de modo que o aço fundido preencha suavemente a cavidade da polia e que a contração de solidificação possa ser compensada de forma eficaz.
A geometria da polia pode incluir seções relativamente pesadas ao redor do cubo e na transição do cubo para a polia.
Estas regiões podem permanecer líquidas por mais tempo do que seções mais finas e, portanto, requerem alimentação adequada.
O sistema de gate e riser é projetado para controlar:
Fluxo de metal → sequência de enchimento → equilíbrio térmico → solidificação direcional → compensação de contração
Durante o vazamento, a temperatura e a taxa de vazamento devem ser controladas dentro da janela de processo estabelecida para o sistema de liga e molde.
A temperatura excessivamente baixa do metal pode causar enchimento incompleto ou fechamento a frio, enquanto condições de fluxo inadequadas podem aumentar a turbulência e a possibilidade de óxido ou defeitos relacionados à inclusão.
Sempre que necessário, a simulação de fundição pode ser usada para avaliar o enchimento e a solidificação antes da produção e para identificar potenciais pontos quentes ou problemas de alimentação.
Solidificação e resfriamento
Uma vez preenchida a cavidade, o aço fundido começa a solidificar.
Esta etapa é crítica porque o aço sofre contração volumétrica durante o resfriamento., e a solidificação mal controlada pode produzir cavidades de contração, porosidade interna, rachadura quente, e tensão residual.
O objetivo geralmente é promover um padrão de solidificação controlado e preferencialmente direcional, com seções mais pesadas permanecendo alimentáveis até que metal suficiente tenha solidificado em outro lugar.
Dependendo do projeto de fundição, a fundição pode usar:
- Risers
- Calafrios
- Temperaturas controladas do molde
- Transições de seção otimizadas
- Condições específicas de vazamento
O comportamento de resfriamento também influencia a microestrutura e as propriedades mecânicas resultantes.
Gradientes térmicos excessivamente severos ou irregulares podem contribuir para distorção e tensão residual, particularmente em polias grandes ou geometricamente complexas.
Limpeza de agitação e fundição
Após a peça fundida ter esfriado o suficiente, o molde ou casca de cerâmica é removido.
Para fundições em areia, esta operação é geralmente chamada de Shakeout, durante o qual o molde de areia endurecida e os núcleos são separados da peça fundida.
Para fundições de investimento, o revestimento cerâmico é removido mecanicamente ou processado de outra forma para expor a peça fundida de aço.
A peça fundida é então separada do seu sistema de comporta e riser. As operações de limpeza típicas incluem:
- Cortando portões e risers
- Moagem
- Tiro jateando
- Remoção de material de molde aderente
- Curativo local de irregularidades superficiais não funcionais
O objetivo desta etapa é obter uma peça fundida limpa, adequada para tratamento térmico e inspeção, evitando a remoção desnecessária do metal base..
4. Usinagem de precisão de polias de aço fundido
Precisão Usinagem CNC converte a polia de aço fundido de uma peça fundida quase perfeita em um componente funcional acabado.
A ranhura da corda, furo, chaveta, eixo, e as faces de montagem são os principais recursos usinados porque sua precisão dimensional e relação posicional afetam diretamente o rastreamento do cabo, rotação, distribuição de carga, e montagem.
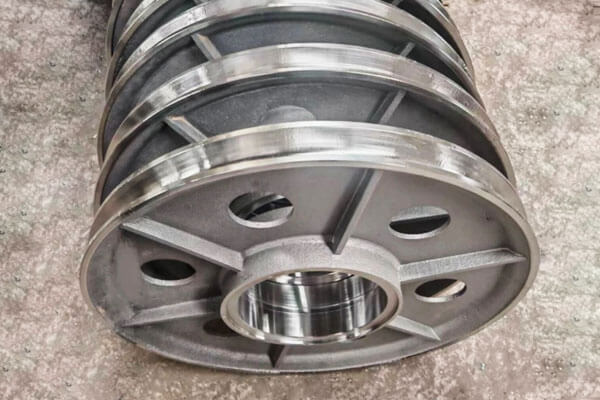
Usinagem de ranhuras em corda
A ranhura do cabo é uma das superfícies funcionais mais críticas da polia. Seu raio, profundidade, largura, e o perfil devem corresponder ao tipo e diâmetro do cabo.
Uma ranhura subdimensionada pode restringir excessivamente o cabo, enquanto uma ranhura superdimensionada ou de formato inadequado pode fornecer suporte insuficiente e aumentar a deformação e o desgaste do cabo.
Para polias de cabo de aço, o raio da ranhura é, portanto, normalmente projetado para fornecer assentamento adequado do cabo, em vez de simplesmente corresponder ao raio nominal do cabo.
A ranhura é comumente usinada em um torno CNC usando uma ferramenta de conformação ou perfilamento.
Depois de desbaste e acabamento de torneamento, lixamento ou polimento podem ser aplicados onde uma superfície mais fina e consistente é necessária.
Usinagem de Furo
O furo fornece a interface com o eixo, consequência, ou bucha, então seu diâmetro, redondeza, e a concentricidade deve ser cuidadosamente controlada.
O furo é normalmente produzido por mandrilamento, alargamento, ou moagem de precisão.
Dependendo do ajuste e aplicação necessários, as tolerâncias dimensionais podem ser especificadas em centésimos de milímetro, por exemplo, cerca de ±0,02 a ±0,05 mm para algumas aplicações de precisão.
A tolerância real deve ser determinada pelo ajuste do eixo/rolamento, tamanho da polia, e especificação de engenharia aplicável.
Mais importante ainda, o furo deve manter a relação posicional necessária com a ranhura do cabo e a superfície externa da roldana.
Usinagem de chaveta e spline
Onde a polia é montada diretamente em um eixo chaveado, a largura da chaveta, profundidade, e a posição angular devem ser usinadas com precisão.
Seu alinhamento com a ranhura da polia é importante para a correta montagem e transmissão de carga.
Para aplicações que exigem maior capacidade de torque ou engate rotacional mais preciso, conexões estriadas podem ser usadas.
Em qualquer caso, precisão de usinagem é necessária para evitar folga excessiva, concentração de tensão local, ou interferência de montagem.
Eixo, Face, e usinagem de flanges
O cubo e as faces finais podem exigir torneamento, fresagem, ou retificação para obter as dimensões e condições de superfície necessárias.
As faces de montagem devem ser suficientemente planas e devidamente alinhadas para garantir uma montagem consistente.
A geometria do flange também requer controle porque a variação excessiva pode afetar a retenção do cabo e a relação entre a ranhura e a estrutura circundante.
Concentricidade e Runout
A concentricidade do furo em relação à ranhura do cabo é particularmente importante para uma polia rotativa.
Excentricidade excessiva ou desvio radial podem produzir movimentos não uniformes do cabo, vibração, carregamento irregular, e tensão adicional do rolamento.
O desvio normalmente é verificado usando um relógio comparador, medidor de precisão, ou equipamento de medição coordenada.
Para componentes críticos, o aplicável Tir (Leitura total do indicador) O requisito deve ser definido no desenho de engenharia em vez de usar um valor genérico.
Balanceamento Dinâmico
Polias rotativas de alta velocidade podem exigir balanceamento dinâmico após a usinagem.
Um desequilíbrio gera forças centrífugas que aumentam com a velocidade de rotação e podem contribuir para a vibração e a carga do rolamento.
O balanceamento é realizado em uma máquina de balanceamento dedicada. Dependendo do método de correção, pequenas quantidades de material podem ser removidas ou pesos de equilíbrio podem ser adicionados para atingir a condição de equilíbrio necessária.
Para baixa velocidade, feixes fortemente carregados, os requisitos de balanceamento podem ser menos rigorosos do que para polias rotativas de alta velocidade.
5. Acabamento superficial e tratamento térmico de polias de aço fundido
O tratamento térmico determina a condição mecânica do aço fundido, enquanto o acabamento superficial estabelece a condição necessária das superfícies funcionais e expostas.
Ambos devem ser considerados em conjunto com a carga pretendida, vestir, tipo de corda, ambiente operacional, e vida de serviço.
Tratamento térmico
O ciclo de tratamento térmico é selecionado de acordo com o tipo de aço fundido e as propriedades mecânicas exigidas. Os tratamentos comuns incluem:
| Tratamento térmico | Propósito primário |
| Normalizando | Refine a microestrutura da fundição e estabeleça uma condição mecânica mais uniforme |
| Recozimento | Reduza a dureza, melhorar a usinabilidade, e aliviar tensões internas |
| Têmpera e Revenimento | Desenvolva maior resistência e tenacidade com dureza controlada |
| Alívio do estresse | Reduza as tensões residuais da fundição, soldagem, ou usinagem |
| Endurecimento da superfície | Aumentar a resistência ao desgaste de superfícies selecionadas, como a ranhura do cabo |
Para polias portantes, têmpera e revenido podem ser selecionados para aços fundidos de carbono e de baixa liga adequados quando um desempenho mecânico mais alto é necessário.
A temperatura de revenimento deve ser estabelecida de acordo com o tipo de aço e o equilíbrio necessário entre dureza e tenacidade.
Endurecimento superficial da ranhura
Onde o contato do cabo produz desgaste significativo, o endurecimento superficial localizado pode ser considerado.
Dependendo do material e design, métodos como endurecimento por indução, endurecimento por chama, ou nitretação pode ser aplicável.
O tratamento deve ser aplicado seletivamente porque a dureza superficial excessiva ou uma profundidade de endurecimento inadequada podem reduzir a tenacidade ou criar tensões residuais indesejáveis.
A condição do material da ranhura, portanto, precisa ser considerada em conjunto com o material do cabo e as condições reais de contato.
Acabamento de superfície ranhurada
O acabamento superficial afeta diretamente a interação entre a ranhura da polia e o cabo.
Uma superfície áspera pode aumentar a abrasão local e acelerar o desgaste do cabo, enquanto uma ranhura com acabamento adequado proporciona um contato mais suave.
Um alvo típico para ranhuras de polias usinadas pode ser em torno RA 1.6-3,2 μm, embora o valor requerido deva ser especificado de acordo com o tipo de cabo, velocidade de operação, carregando, lubrificação, e padrão de design.
O acabamento superficial não deve ser considerado independentemente da geometria da ranhura.
Uma ranhura lisa, mas com perfil incorreto, ainda pode causar desgaste excessivo do cabo, enquanto o perfil correto com textura de superfície controlada proporciona uma condição de contato mais estável.
Revestimento e proteção contra corrosão
Polias de aço fundido usadas ao ar livre ou em ambientes úmidos e corrosivos podem exigir revestimentos protetores. As opções comuns incluem:
- Revestimentos epóxi
- Revestimentos de poliuretano
- Primers ricos em zinco
- Outros sistemas industriais de proteção contra corrosão
Para serviço marítimo ou offshore, sistemas de proteção contra corrosão mais agressivos podem ser especificados de acordo com a exposição ambiental e as especificações do revestimento.
A ranhura de contato do cabo geralmente é tratada de forma diferente das superfícies sem contato. A espessura do revestimento não deve alterar as dimensões da ranhura nem interferir no assentamento do cabo.
Em aplicações onde a precisão dimensional é crítica, a ranhura pode, portanto, permanecer sem revestimento ou receber um tratamento cuidadosamente controlado.
Compatibilidade de corda
O acabamento superficial e a geometria da ranhura devem ser considerados em conjunto com a especificação do cabo. Cabo de aço e cabo sintético não exigem necessariamente designs de ranhura idênticos.
Para cabo de aço, a ranhura deve fornecer suporte adequado, evitando compressão ou deformação excessiva.
Cordas sintéticas podem exigir diferentes geometrias de ranhura e características de superfície devido à sua menor rigidez à flexão e diferente comportamento de contato.
Portanto, o fabricante da polia deve confirmar o diâmetro do cabo, construção, material, carga operacional, e condições de serviço antes de finalizar a usinagem de canais e o tratamento de superfície.
Isto garante que a polia de aço fundido acabada seja projetada como uma parte integrada do sistema de manuseio de cabos, e não como um componente rotativo isolado..
6. Principais requisitos de qualidade para polias de aço fundido
Os requisitos de qualidade para polias de aço fundido são orientados pela segurança, confiabilidade, e vida de serviço. Os seguintes são essenciais.
Certificação de Materiais. A composição química e as propriedades mecânicas devem ser verificadas e documentadas. Certificados de análise e relatórios de testes mecânicos deverão acompanhar cada lote de produção.
Solidez Interna. As peças fundidas devem estar livres de defeitos prejudiciais, como porosidade de contração, porosidade do gás, inclusões, e rachaduras. Testes não destrutivos são usados para verificar a qualidade interna.
Precisão Dimensional. Perfil de ranhura, tamanho do furo, concentricidade, acabar, e as dimensões da chaveta devem atender aos requisitos do desenho. Relatórios de inspeção dimensional devem ser fornecidos.
Qualidade de Superfície. As superfícies da ranhura e do furo devem estar livres de defeitos que possam danificar o cabo ou causar desalinhamento. A rugosidade da superfície deve ser medida e documentada.
Verificação de Tratamento Térmico. Testes de dureza e, onde necessário, exame de microestrutura confirma que o tratamento térmico foi realizado corretamente.
Teste de carga. Para aplicações críticas, testes de carga de prova ou testes destrutivos podem ser necessários para verificar a resistência e a segurança.
7. Aplicações de polias de aço fundido personalizadas
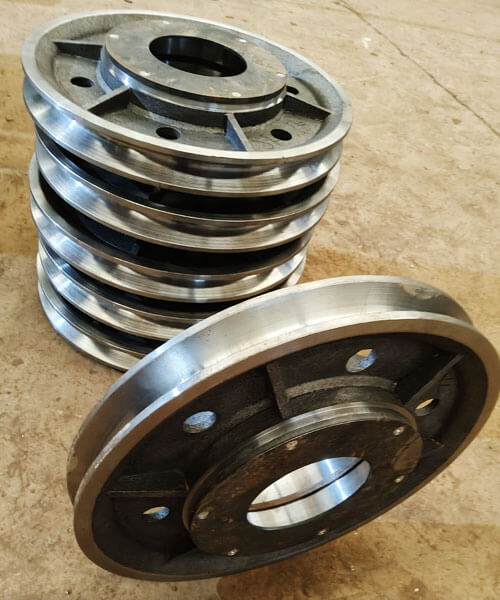
Guindastes e equipamentos de elevação
Guindastes são uma das aplicações mais importantes para polias de aço fundido.
As roldanas em sistemas de içamento transferem repetidamente cargas do cabo de aço para o eixo ou conjunto de rolamento e podem sofrer carga de choque durante a elevação, abaixando, aceleração, e parando.
Polias de aço fundido personalizadas são usadas em:
- Pontes rolantes
- Guindastes de pórtico
- Guindastes móveis
- Guindastes de torre
- Guindastes portuários
- Blocos de guindaste e conjuntos de ganchos
- Sistemas de guincho e reeving
Para aplicações em guindastes, o perfil da ranhura, relação entre o diâmetro da polia e o diâmetro do cabo, furo, e a integridade estrutural deve ser compatível com o sistema de elevação.
Equipamento de mineração
As máquinas de mineração impõem condições particularmente severas aos componentes mecânicos devido às altas cargas, pó abrasivo, impacto, operação contínua, e ambientes de manutenção difícil.
Polias e roldanas de aço fundido podem ser usadas em equipamentos de elevação, sistemas de manuseio de corda, transportadores, e outras máquinas pesadas.
Em aplicações que envolvem impacto severo e abrasão, a seleção do material e a dureza da superfície podem se tornar particularmente importantes.
Equipamentos de construção e manuseio de materiais
As máquinas de construção muitas vezes incorporam sistemas de polias para elevação, posicionamento, tensionamento, ou redirecionando o cabo de aço.
As aplicações típicas incluem:
- Guindastes de construção
- Sistemas de manuseio de materiais
- Guinchos
- Acessórios de elevação
- Sistemas de guiamento de cabos
- Máquinas de movimentação especializadas
A fundição personalizada é particularmente útil quando uma polia padrão não consegue atender às dimensões ou configuração de montagem exigidas.
Equipamentos Marítimos e Offshore
Ambientes marítimos e offshore combinam carga mecânica com umidade, exposição à água salgada, corrosão, e acesso limitado para manutenção.
Polias de aço fundido personalizadas podem ser incorporadas em:
- Guindastes marítimos
- Equipamento de elevação offshore
- Guinchos de bordo
- Sistemas de amarração
- Máquinas de convés
- Equipamento para manuseio de cabos e cordas
Para essas aplicações, o material e o sistema de proteção contra corrosão devem ser selecionados de acordo com o ambiente marinho real.
O aço fundido inoxidável pode ser considerado quando a resistência à corrosão é um requisito primário.
Equipamentos de Petróleo e Gás
Equipamentos de petróleo e gás podem expor polias e roldanas a cargas elevadas, vibração, atmosferas corrosivas, e ciclos operacionais contínuos.
Componentes de aço fundido personalizados podem ser usados em içamento, içar, e equipamentos especializados de manuseio de materiais.
Onde a aplicação é crítica para a segurança, a especificação do material, Requisitos de END, tratamento térmico, e a rastreabilidade devem ser definidas antecipadamente.
Máquinas Industriais
Polias personalizadas também são usadas em equipamentos industriais para:
- Roteamento de cabos
- Sistemas de tensionamento
- Talhas
- Sistemas transportadores
- Equipamento de transmissão especializado
- Máquinas de manuseio automatizadas
A principal vantagem de um projeto personalizado é que a polia pode ser desenvolvida em torno da interface completa do equipamento, em vez de forçar o equipamento a acomodar uma polia padrão..
8. Principais vantagens das polias de aço fundido de precisão
Polias de aço fundido de precisão oferecem diversas vantagens em relação às alternativas.
- Alta resistência e resistência: O aço fundido pode suportar cargas pesadas, impacto, e fadiga melhor que ferro fundido ou alumínio.
- Flexibilidade de projeto: A fundição permite formas complexas, Recursos integrados, e distribuição otimizada de materiais.
- Forma próxima da rede: A fundição reduz o tempo de usinagem e o desperdício de material em comparação com a fabricação de chapa ou barra.
- Soldabilidade: Fundições de aço podem ser soldadas e reparadas, ao contrário do ferro fundido.
- Escalabilidade: A fundição é econômica para pequenas e grandes tiragens de produção, e para polias muito grandes que seriam difíceis de fabricar.
- Qualidade consistente: Um processo de fundição controlado produz propriedades e dimensões repetíveis.
- Personalização: Ligas, tratamentos térmicos, e a usinagem pode ser adaptada à aplicação.
- Custo-efetividade: Para muitas aplicações, polias de aço fundido oferecem a melhor combinação de desempenho e custo total.
9. Polia de aço fundido vs polias de ferro fundido
Polias de aço fundido e ferro fundido podem ser produzidas por fundição, mas seu comportamento mecânico, resistência ao impacto, capacidade de carga, e as condições típicas de serviço são significativamente diferentes.
| Característica Central | Polia de aço fundido | Polia de ferro fundido |
| Força | Alta resistência à tração e ao escoamento; adequado para componentes fortemente carregados | Geralmente menor, especialmente para ferro fundido cinzento |
| Resistência | Alta tenacidade e melhor resistência a cargas de choque | Menor tenacidade; o ferro cinzento é relativamente frágil |
| Resistência ao Impacto | Excelente para carregamento repetido ou repentino | Limitado sob condições de impacto severo |
| Ductilidade | Capacidade significativa de deformação plástica antes da fratura | Baixo para ferro fundido cinzento; altamente dependente da nota |
| Desempenho de fadiga | Geralmente melhor para carregamento cíclico e dinâmico | Mais limitado, particularmente onde existem concentrações de tensão |
| Resistência ao desgaste | Pode ser melhorado através da seleção de ligas e tratamento térmico | Bom em algumas classes de ferro fundido, especialmente sob condições de deslizamento estável ou abrasivas |
Usinabilidade |
Bom, mas ligas mais duras podem exigir usinagem CNC controlada | Geralmente excelente, especialmente para ferro fundido cinzento |
| Capacidade de fundição | Adequado para complexo, geometrias de suporte de carga integradas | Excelente moldabilidade e adequada para formas complexas |
| Tratamento térmico | Pode ser normalizado, recozido, extinto e temperado, ou superfície endurecida dependendo do grau | As opções de tratamento térmico dependem fortemente do tipo de ferro e são geralmente mais limitadas para ferro cinzento |
| Serviço Pesado | Bem adequado para guindastes, mineração, guinchos, e máquinas para serviços pesados | Mais adequado para condições de carga mais leves ou mais estáveis |
| Comportamento de fratura | Mais tolerante à sobrecarga e ao impacto antes da fratura | Mais suscetível a fraturas frágeis sob choque excessivo |
| Custo de materiais | Geralmente mais alto | Geralmente menor |
| Melhor vantagem central | Força, resistência, e confiabilidade sob cargas exigentes | Eficiência de custos, castabilidade, e usinabilidade |
10. Por que escolher a DEZE como seu fabricante de polias de aço fundido personalizado?
ESTA Tecnologia fornece fabricação personalizada de polias de aço fundido desde fundição de precisão até usinagem CNC e inspeção final, permitindo que o componente completo seja desenvolvido e produzido dentro de um fluxo de trabalho de fabricação integrado.
Nossa abordagem de fabricação começa com revisão de engenharia e seleção de materiais, seguido pelo desenvolvimento de padrões, fabricação de moldes, fusão e vazamento controlados de aço, solidificação, tratamento térmico, usinagem de precisão, e inspeção de qualidade.
Diferentes sistemas de materiais de aço fundido podem ser selecionados de acordo com a carga de trabalho, condições de impacto, temperatura, vestir, e exposição à corrosão.
Onde necessário, o processo de fabricação pode incorporar verificação de dureza e END apropriado, incluindo o PT, Mt, EUA, ou TR, de acordo com a especificação do componente.
O objetivo não é simplesmente fornecer uma peça fundida bruta. É fornecer uma polia personalizada acabada com propriedades de material controladas, geometria funcional precisa, usinagem consistente, e documentação de qualidade rastreável.
11. Conclusão
Polias de aço fundido personalizadas são componentes projetados para aplicações onde a capacidade de carga, resistência ao impacto, use desempenho, precisão dimensional, e confiabilidade a longo prazo são importantes.
Seu desempenho depende da qualidade combinada do material, fundição, tratamento térmico, usinagem, e inspeção.
A fundição de precisão fornece uma rota eficiente para a produção de geometrias complexas de polias com uma estrutura integrada de roldana e cubo, reduzindo ao mesmo tempo a usinagem desnecessária.
A usinagem CNC subsequente estabelece as dimensões críticas da ranhura do cabo, furo, chaveta, eixo, e superfícies de montagem.
O tratamento térmico pode então fornecer o equilíbrio necessário de força, dureza, e resistência, enquanto a inspeção confirma a integridade da fundição e a precisão dimensional.
Para guindaste, mineração, construção, marinho, offshore, petróleo e gás, e aplicações de máquinas industriais, a polia correta deve ser selecionada de acordo com a especificação do cabo, condição de carregamento, ambiente operacional, e requisitos técnicos aplicáveis.
Uma polia de aço fundido adequadamente projetada não é simplesmente uma roda com ranhura; é um componente de suporte de carga cuja geometria e condição do material influenciam diretamente a confiabilidade do sistema completo de manuseio de cabos.
Perguntas frequentes
Qual é a diferença entre polias de aço fundido e ferro fundido?
O aço fundido tem maior resistência e tenacidade e é soldável.
O ferro fundido é mais barato e mais fácil de usinar, mas é mais frágil e não é facilmente soldado..
Qual é o perfil da ranhura de uma polia?
O perfil da ranhura é o formato do canal que assenta a corda ou cabo.
Deve corresponder ao diâmetro e à construção do cabo para garantir o assentamento adequado, minimizar o desgaste, e evitar descarrilamento.
Por que o tratamento térmico é importante para polias de aço fundido?
O tratamento térmico controla a força, dureza, resistência, e tensões residuais. Garante que a polia possa suportar suas cargas de serviço sem falha prematura.
Como é verificada a qualidade da polia?
A qualidade é verificada através da certificação de materiais, Inspeção dimensional, testes não destrutivos (penetrante de corante, partícula magnética, ultrassônico, radiográfico), teste de dureza, e testes de carga quando necessário.
As polias de aço fundido podem ser reparadas?
Sim. Fundições de aço podem ser soldadas e reparadas, ao contrário do ferro fundido. Os reparos devem ser realizados por soldadores qualificados usando procedimentos aprovados.
Qual acabamento superficial é necessário para uma ranhura de polia?
O acabamento necessário depende do tipo de corda, condições operacionais, e especificação de projeto.
Uma ranhura usinada ao redor RA 1.6-3,2 μm pode ser apropriado para algumas aplicações, mas não existe um valor universal de rugosidade para cada polia.
Por que a concentricidade é importante para uma polia?
O furo e a ranhura do cabo devem manter uma relação posicional apropriada. Excentricidade excessiva ou desvio pode causar rotação irregular, movimento instável da corda, vibração, e carregamento não uniforme.

