

Prasīgās mehāniskās sistēmās, skriemelis ir daudz vairāk nekā vienkāršs ritenis ar rievām.
Tā ir nesoša transmisijas sastāvdaļa, kurai nepārtraukti jāpārvalda virves vai troses kustība, radiālie spēki, trieciena slodzes, berze, un atkārtots ciklisks stress.
Kad celtņos darbojas skriemelis, kalnrūpniecības iekārtas, jūras tehnika, smago celšanas sistēmas, vai citās smagas apkalpošanas vidēs, tā materiālu un ražošanas procesa kvalitāte tieši ietekmē iekārtu uzticamību.
Tas ir kur pielāgoti lietie tērauda skriemeļi piedāvāt izšķirošas inženierijas priekšrocības.
Šajā rakstā ir apskatīti tehniskie apsvērumi, kas saistīti ar lējuma tērauda skriemeļu ražošanu pēc pasūtījuma, no tērauda markām un precīzas liešanas līdz apstrādei, termiskā apstrāde, pārbaude, pieteikumi, un piegādātāja izvēle.
1. Kas ir lieta tērauda skriemelis?
Izšķirt liets tērauda skriemelis ir rotējoša mehāniska sastāvdaļa, ko ražo, tēraudu lejot veidnē un pēc tam apstrādājot kritiskās virsmas līdz vajadzīgajiem izmēriem.
Pacelšanas un virvju pārvietošanas sistēmās, to parasti dēvē arī par a skuveklis.
Tās galvenā funkcija ir vadīt, novirzīt, vai atbalstīt stiepļu trosi vai līdzīgu elastīgu elementu, vienlaikus pārnesot saistīto mehānisko slodzi caur rumbu un vārpstu vai gultņa bloku.
Atšķirībā no vienkārša riteņa, trīsim ir rūpīgi izstrādāta funkcionālā ģeometrija. Līdz virves grope kontrolē, kā virve atrodas uz skriemeļa, kamēr rumba un urbums pārnes slodzi uz atbalsta vārpstu vai gultņa izvietojumu.
Atloki palīdz noturēt virvi rievā un var veicināt komponenta kopējo konstrukcijas stingrību.
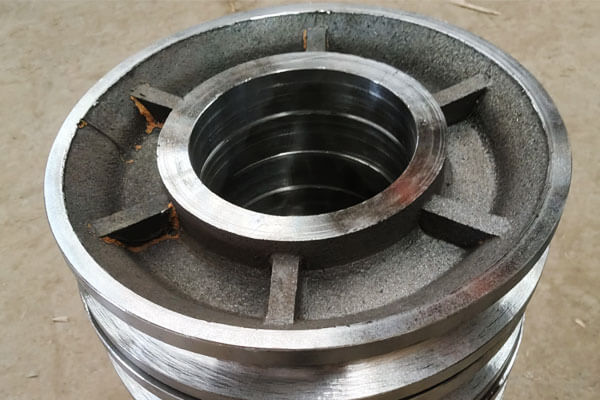
Lieta tērauda skriemeļa galvenās sastāvdaļas
| Komponents | Darbība | Galvenie apsvērumi par ražošanu |
| Skrivelis/Rim | Atbalsta un vada virvi | Rievu profils, sienas biezums, nodilums pretestība |
| Virves grope | Saņem un vada virvi | Rādiuss, dziļums, profila precizitāte, virsmas stāvoklis |
| Atloks | Palīdz noturēt virvi uz skriemeļa | Augstums, biezums, koncentriskums |
Centrmezgls |
Savieno skriemeli ar vārpstu vai gultni | Izmēru precizitāte, strukturālā izturība |
| Urbums | Uzņem šahtu, bukse, vai gultņu izvietojums | Diametrs, apaļums, koncentriskums |
| Atslēgas ceļš | Ja nepieciešams, pārraida griezes momentu | Pozīcija un izmēru precizitāte |
| Montāžas funkcijas | Saskarnes ar apkārtējo aprīkojumu | Pozīcija, plakanums, izlīdzināšana |
Precīzi lietam tērauda skriemeli, visām šīm funkcijām nav nepieciešama vienāda ražošanas precizitāte.
Liešanas process var noteikt lielāko daļu konstrukcijas ģeometrijas, savukārt urbumam tiek izmantota CNC apstrāde, nesošās virsmas, rieva, atslēgas rievas, gala sejas, un citas kritiskas saskarnes.
2. Parastās liešanas tērauda markas pielāgotiem skriemeļiem
Lieta tērauda skriemeļa materiāla izvēlei jābalstās uz darba slodzi, ietekmes apstākļi, nodiluma prasības, darba temperatūra, korozijas iedarbība, un nepieciešamais kalpošanas laiks.
Papildus parastajam oglekļa lietam tēraudam, pielāgotos skriemeļu konstrukcijās var izmantot mazleģētus tēraudus, nodilumizturīgs tērauds ar augstu mangāna saturu, vai korozijizturīgs nerūsējošais tērauds, ja darbības vide prasa papildu veiktspēju.
| Materiāls / Pakāpe | Sakausējumu ģimene | Galvenie veiktspējas atribūti | Tipiski skriemeļu pielietojumi |
| ASTM A216 gr. WCB | Oglekļa tērauds | Labs spēks, Lieliska liešanas spējas, laba apstrādājamība, rentabls | Universālie skriemeļi, rūpniecisko materiālu apstrāde, gaismas- vidējas slodzes pacelšanas sistēmām |
| ASTM A216 gr. WCC | Oglekļa tērauds | Augstāka norādītā izturība nekā WCB, laba stingrība un liejamība | Lieljaudas industriālie skriemeļi, celtņa sastāvdaļas, prasīgas materiālu apstrādes sistēmas |
| Mazleģētais tērauds, CR-MO / Ni-Cr-Mo | Mazleģētais tērauds | Augstāks spēks, uzlabota rūdāmība, laba izturība, labāka noguruma veiktspēja pēc termiskās apstrādes | Lieljaudas celtņa skrituļi, celtniecības pacēlāji, kalnrūpniecības iekārtas, augstas slodzes skriemeļi |
| ASTM A148 augstas stiprības klases | Augstas stiprības lietie tēraudi | Augsta stiepes un tecēšanas izturība, piemērots termiskai apstrādei, spēcīga nestspēja | Galvenie skrituļi, smagās celšanas iekārtas, lieli rūpnieciskie skriemeļi, augstas slodzes tehnika |
ASTM A352 LCB / LCC |
Zemas temperatūras liešanas tērauds | Uzlabota triecienizturība zemā temperatūrā, piemērots aukstiem ekspluatācijas apstākļiem | Āra celtņi, aukstā reģiona kalnrūpniecības iekārtas, jūras un jūras pacelšanas sistēmas |
| Austenīta nerūsējošais tērauds, CF8 / Cf8m | Nerūsējošais tērauds | Lieliska izturība pret koroziju, laba izturība, piemērots hlorīdu saturošām vidēm ar pakāpes specifiskiem ierobežojumiem | Jūras skriemeļi, kodīgas materiālu apstrādes sistēmas, ķīmiskās un pārtikas pārstrādes iekārtas |
| Hadfīlda tērauds, ASTM A128 gr. Bārts | Austenīta tērauds ar augstu mangāna saturu | Lieliska triecienizturība un spēcīga reakcija uz sacietēšanu abrazīvā apstrādē | Kalnrūpniecības iekārtas, abrazīvo materiālu apstrāde, augstas trieciena skriemeļu un skrituļu pielietojumi |
| Ar boru leģēts tērauds | Bora sakausējuma tērauds | Augsta rūdāmība, spēcīga nodilumizturība pēc termiskās apstrādes, piemērots prasīgai cikliskai slodzei | Vidējs- uz lieljaudas skriemeļiem, augstas nodiluma materiālu apstrādes iekārtas |
3. Pielāgots tērauda skriemeļu ražošanas process
Pielāgota tērauda skriemeļa ražošanas process ir kontrolēta secība, kurā tiek nodrošināta raksta precizitāte.
Tā kā skriemelis ir nesoša sastāvdaļa, lietuvei īpaša uzmanība jāpievērš skriemeļu sekcijai, centrs, atloku pārejas, un citās vietās, kur lokālas griezuma biezuma izmaiņas var ietekmēt sacietēšanu un iekšējās liešanas kvalitāti.
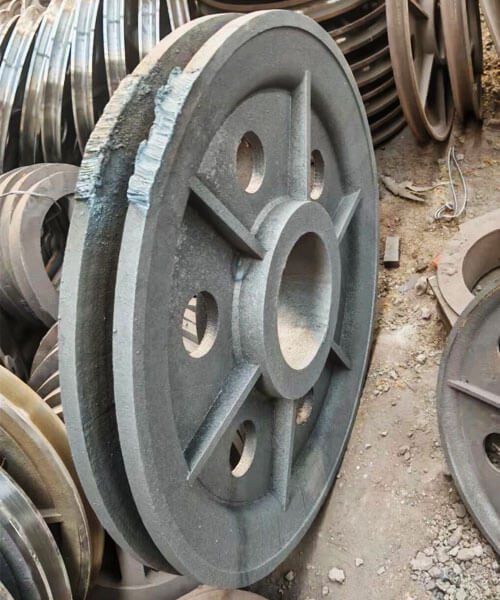
Rakstu veidošana
Rakstu veidošana nosaka skriemeļa dobuma pamata ģeometriju un tāpēc tieši ietekmē liešanas precizitāti.
Rakstam ir jāatveido skriemeļa, centrs, atloku, un citas liešanas īpašības, vienlaikus iekļaujot atbilstošu saraušanās pielaidi un apstrādes pielaidi.
Par investīciju liešana, vaska zīmējums parasti tiek iegūts, injicējot vasku precīzajā veidnē.
Vaska raksts precīzi atspoguļo galīgo skriemeļa ģeometriju un pēc tam tiek izmantots, lai izveidotu keramikas apvalku.
Smilšu liešanai, modelis parasti ir izgatavots no sveķiem, malka, metāls, vai citiem piemērotiem materiāliem, un to izmanto veidnes dobuma veidošanai.
Atkarībā no skriemeļa konstrukcijas, modelis var ietvert arī iegrimes un atdalīšanas mehānismus, lai nodrošinātu uzticamu pelējuma noņemšanu.
Trīšu ražošanai pēc pasūtījuma, raksta dizainā skaidri jānošķir liešanas virsmas un virsmas, kurām nepieciešama galīgā apstrāde.
Pārmērīga apstrādes pielaide palielina materiāla izņemšanu un izmaksas, savukārt nepietiekama pielaide var apgrūtināt noteikto galīgo izmēru sasniegšanu.
Veidņu un serdeņu izgatavošana
Veidne nosaka lietā tērauda skriemeļa ārējo ģeometriju, savukārt serdes tiek izmantotas vietās, kur iekšējos dobumus vai ejas nevar izveidot tieši pēc raksta.
Iekšā smilšu liešana, izvēlētās smilšu un saistvielu sistēmas tiek sablīvētas ap rakstu, lai izveidotu veidnes dobumu.
Var novietot serdi, lai izveidotu centrālo urbumu vai citus iekšējos elementus.
Pamata spēks, Izmēra precizitāte, caurlaidība, un pozicionēšana ir īpaši svarīgas, jo pārvietošanās liešanas laikā var ietekmēt urbuma izlīdzināšanu un sienas biezumu.
Iekšā investīciju liešana, vaska raksts tiek atkārtoti pārklāts ar ugunsizturīgu keramikas vircu un apmetumu, lai izveidotu daudzslāņu apvalku.
Pēc tam, kad ir sasniegts pietiekams apvalka stiprums, vasks tiek noņemts un keramikas veidne tiek apdedzināta.
Veidnei vai apvalkam jānodrošina pietiekama izturība, lai izturētu izkausētu tēraudu, vienlaikus nodrošinot atbilstošu caurlaidību un termisko izturēšanos.
Precīzai skriemeļu lējumiem, veidnes defektus var pārnest tieši uz liešanas virsmu vai mainīt kritisko īpašību izmēru precizitāti.
Tērauda kausēšana un ķīmiskā kontrole
Izvēlētais liešanas tērauds tiek izkausēts atbilstoši norādītā sakausējuma prasībām.
Atkarībā no sakausējuma var izmantot indukcijas kausēšanu vai elektriskā loka kausēšanu, lietuves iekārtas, un ražošanas prasības.
Pirms liešanas, izkausēto metālu parasti pārbauda, izmantojot ķīmisko analīzi, bieži ar a spektrometrs, lai pārbaudītu, vai oglekļa un leģējošie elementi ietilpst norādītajā sastāva diapazonā.
Var ietvert arī kausējuma sagatavošanu:
- Sārņu noņemšana
- Deoksidācija
- Temperatūras regulēšana
- Iekļaušanas kontrole
- Siltuma identifikācija un izsekojamība
Ķīmiskā kontrole ir īpaši svarīga pielāgotiem skriemeļiem, jo tērauda marka nosaka reakciju uz turpmāko termisko apstrādi un ietekmē izturību., izturība, nodiluma uzvedība, un veiktspēja zemā temperatūrā.
Nospiešana, Barošana, un Liešana
Vārtu un padeves sistēmai jābūt konstruētai tā, lai izkausētais tērauds vienmērīgi aizpildītu skriemeļa dobumu un lai varētu efektīvi kompensēt sacietēšanas saraušanos.
Trīša ģeometrija var ietvert salīdzinoši smagas sekcijas ap rumbu un pāreju no rumbas uz skritu.
Šie apgabali var palikt šķidri ilgāk nekā plānāki sekcijas, un tāpēc tiem ir nepieciešama atbilstoša barošana.
Vārtu un stāvvadu sistēma ir paredzēta kontrolei:
Metāla plūsma → uzpildīšanas secība → termiskais līdzsvars → virziena sacietēšana → saraušanās kompensācija
Liešanas laikā, temperatūra un liešanas ātrums jākontrolē procesa logā, kas izveidots sakausējuma un veidņu sistēmai.
Pārāk zema metāla temperatūra var izraisīt nepilnīgu pildījumu vai aukstu aizvēršanos, savukārt nepiemēroti plūsmas apstākļi var palielināt turbulenci un ar oksīdu vai iekļaušanu saistītu defektu iespējamību.
Kur nepieciešams, liešanas simulāciju var izmantot, lai novērtētu pildījumu un sacietēšanu pirms ražošanas un identificētu iespējamos karstos punktus vai barošanas problēmas.
Cietināšana un dzesēšana
Kad dobums ir piepildīts, izkausētais tērauds sāk sacietēt.
Šis posms ir kritisks, jo tērauds dzesēšanas laikā tiek pakļauts tilpuma kontrakcijai, un slikti kontrolēta sacietēšana var radīt saraušanās dobumus, iekšējā porainība, karstā plaisāšana, and residual stress.
Mērķis parasti ir veicināt kontrolētu un vēlams virzītu sacietēšanas modeli, ar smagākām sekcijām, kas paliek barojamas, līdz pietiekami daudz metāla ir sacietējis citur.
Atkarībā no liešanas dizaina, lietuve var izmantot:
- Stāvvieta
- Drebuļi
- Kontrolēta pelējuma temperatūra
- Optimizētas sadaļu pārejas
- Īpaši liešanas apstākļi
Dzesēšanas uzvedība ietekmē arī iegūto mikrostruktūru un mehāniskās īpašības.
Pārāk spēcīgi vai nevienmērīgi termiskie gradienti var veicināt deformāciju un atlikušo spriegumu, īpaši lielos vai ģeometriski sarežģītos skriemeļos.
Shakeout un Casting tīrīšana
Pēc tam, kad liešana ir pietiekami atdzisusi, tiek noņemta veidne vai keramikas apvalks.
Smilšu lējumiem, šo darbību parasti sauc par shakeout, kura laikā no lējuma tiek atdalīta sacietējusī smilšu veidne un serdeņi.
Investīciju lējumiem, keramikas apvalks tiek mehāniski noņemts vai citādi apstrādāts, lai atklātu tērauda lējumu.
Pēc tam lējums tiek atdalīts no tā vārtu un stāvvadu sistēmas. Tipiskas tīrīšanas darbības ietver:
- Vārtu un stāvvadu nogriešana
- Slīpēšana
- Šāvienu spridzināšana
- Pielipušās veidnes materiāla noņemšana
- Nefunkcionālu virsmas nelīdzenumu lokāla apstrāde
Šī posma mērķis ir iegūt tīru lējumu, kas piemērots termiskai apstrādei un pārbaudei, vienlaikus izvairoties no nevajadzīgas parastā metāla noņemšanas..
4. Lieto tērauda skriemeļu precīza apstrāde
Precizitāte CNC apstrāde pārvērš liešanas tērauda skriemeli no gandrīz tīkla formas lējuma gatavā funkcionālā komponentā.
Virves rieva, urbt, atslēgas rievas, centrs, un montāžas virsmas ir galvenās apstrādātās īpašības, jo to izmēru precizitāte un pozicionālā attiecība tieši ietekmē virves izsekošanu, rotācija, slodzes sadalījums, un montāža.
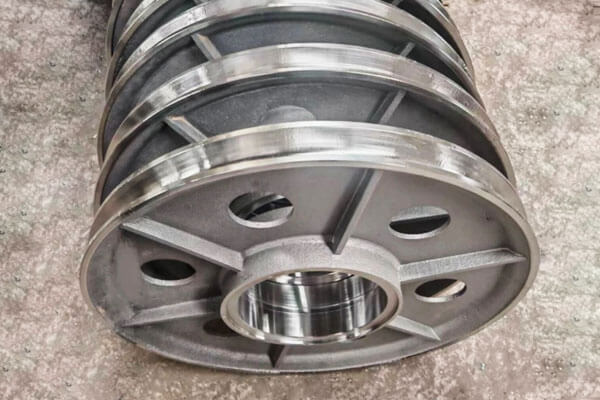
Virvju rievu apstrāde
Troses rieva ir viena no vissvarīgākajām skriemeļa funkcionālajām virsmām. Tās rādiuss, dziļums, platums, un profilam jābūt saskaņotam ar virves veidu un diametru.
Neliela rieva var pārmērīgi nospiest virvi, savukārt pārāk liela vai nepareizas formas rieva var nodrošināt nepietiekamu atbalstu un palielināt virves deformāciju un nodilumu.
Stiepļu trošu skriemeļiem, tāpēc rievas rādiuss parasti ir paredzēts, lai nodrošinātu pareizu virves novietojumu, nevis vienkārši atbilstu nominālajam virves rādiusam.
Rievu parasti apstrādā CNC virpošanas mašīnā, izmantojot formu vai profilēšanas instrumentu.
Pēc raupjuma un griešanas pabeigšanas, var izmantot slīpēšanu vai pulēšanu, ja nepieciešama smalkāka un vienmērīgāka virsma.
Urbuma apstrāde
Urbums nodrošina saskarni ar vārpstu, gultnis, vai bukse, tātad tā diametrs, apaļums, un koncentriskums ir rūpīgi jākontrolē.
Urbumu parasti ražo, urbjot, applūdināt, vai precīza slīpēšana.
Atkarībā no nepieciešamās atbilstības un pielietojuma, izmēru pielaides var norādīt milimetra simtdaļās, piemēram, aptuveni ±0,02 līdz ±0,05 mm dažiem precizitātes lietojumiem.
Faktiskā pielaide jānosaka pēc vārpstas/gultņa stiprinājuma, skriemeļa izmērs, un piemērojamo inženiertehnisko specifikāciju.
Pats galvenais, urbumam jāsaglabā vajadzīgā pozicionālā attiecība ar troses rievu un ārējo skriemeļa virsmu.
Atslēgas rievu un splainu apstrāde
Kur skriemelis ir piestiprināts tieši pie atslēgas vārpstas, atslēgas rievas platums, dziļums, un leņķiskais stāvoklis ir precīzi jāapstrādā.
Tā izlīdzināšana ar skriemeļa rievu ir svarīga pareizai montāžai un slodzes pārnešanai.
Lietojumiem, kuriem nepieciešama lielāka griezes momenta jauda vai precīzāka rotācijas ieslēgšanās, var izmantot šķelto savienojumus.
Jebkurā gadījumā, ir nepieciešama apstrādes precizitāte, lai novērstu pārmērīgu pretreakciju, lokālā stresa koncentrācija, vai montāžas traucējumi.
Centrmezgls, Seja, un atloku apstrāde
Rumba un gala virsmas var būt jāpagriež, frizēšana, vai slīpēšana, lai iegūtu nepieciešamos izmērus un virsmas stāvokli.
Montāžas virsmām jābūt pietiekami plakanām un pareizi izlīdzinātām, lai nodrošinātu konsekventu montāžu.
Arī atloka ģeometrijai ir nepieciešama kontrole, jo pārmērīgas izmaiņas var ietekmēt virves aizturi un attiecības starp rievu un apkārtējo konstrukciju..
Koncentriskums un izskrējiens
Urbuma koncentriskums attiecībā pret troses rievu ir īpaši svarīgs rotējošam skriemelim.
Pārmērīga ekscentriskums vai radiāls izskrējiens var radīt nevienmērīgu virves kustību, vibrācija, nevienmērīga slodze, un papildu gultņu spriegums.
Darbību parasti pārbauda, izmantojot ciparnīcas indikatoru, precizitātes mērītājs, vai koordinēt mērīšanas aprīkojumu.
Kritiskām sastāvdaļām, piemērojamais TIR (Kopējais indikatoru nolasījums) prasība jādefinē inženiertehniskajā rasējumā, nevis jāizmanto vispārīga vērtība.
Dinamiskā balansēšana
Ātrgaitas rotējošiem skriemeļiem pēc apstrādes var būt nepieciešama dinamiska balansēšana.
Nelīdzsvarotība rada centrbēdzes spēkus, kas palielinās līdz ar rotācijas ātrumu un var veicināt vibrāciju un gultņu slodzi.
Balansēšana tiek veikta uz speciālas balansēšanas iekārtas. Atkarībā no korekcijas metodes, var noņemt nelielu daudzumu materiāla vai pievienot balansēšanas svarus, lai sasniegtu vajadzīgo līdzsvara stāvokli.
Mazam ātrumam, smagi noslogoti skriemeļi, balansēšanas prasības var būt mazāk stingras nekā ātrgaitas rotējošiem skriemeļiem.
5. Lieto tērauda skriemeļu virsmas apdare un termiskā apstrāde
Termiskā apstrāde nosaka lietā tērauda mehānisko stāvokli, savukārt virsmas apdare nosaka nepieciešamo funkcionālo un atklāto virsmu stāvokli.
Abi jāņem vērā kopā ar paredzēto slodzi, valkāt, virves veids, darbības vide, un kalpošanas laiks.
Termiskā apstrāde
Termiskās apstrādes cikls tiek izvēlēts atbilstoši liešanas tērauda markai un nepieciešamajām mehāniskajām īpašībām. Kopējās ārstēšanas metodes ietver:
| Termiskā apstrāde | Primārais mērķis |
| Normalizēšana | Uzlabojiet liešanas mikrostruktūru un izveidojiet vienmērīgāku mehānisko stāvokli |
| Rūdīšana | Samazināt cietību, uzlabot apstrādājamību, un mazināt iekšējo stresu |
| Rūdīšana un rūdīšana | Attīstiet lielāku izturību un stingrību ar kontrolētu cietību |
| Stresa mazināšana | Samaziniet atlikušos spriegumus no liešanas, metināšana, vai mehāniskā apstrāde |
| Virsmas sacietēšana | Palieliniet atlasīto virsmu, piemēram, virves rievas, nodilumizturību |
Nesošajiem skriemeļiem, rūdīšanu un rūdīšanu var izvēlēties piemērotiem oglekļa un mazleģētiem tēraudiem, ja nepieciešama lielāka mehāniskā veiktspēja.
Rūdīšanas temperatūra jānosaka atbilstoši tērauda markai un vajadzīgajam līdzsvaram starp cietību un stingrību.
Rievas virsmas sacietēšana
Kur virves kontakts rada ievērojamu nodilumu, var apsvērt lokālu virsmas sacietēšanu.
Atkarībā no materiāla un dizaina, metodes, piemēram, indukcijas rūdīšana, liesmas sacietēšana, vai var tikt piemērota nitrēšana.
Apstrāde jāveic selektīvi, jo pārmērīga virsmas cietība vai nepiemērots sacietēšanas dziļums var samazināt stingrību vai radīt nevēlamus atlikušos spriegumus..
Tāpēc rievas materiāla stāvoklis ir jāņem vērā kopā ar virves materiālu un faktiskajiem saskares apstākļiem.
Rievu virsmas apdare
Virsmas apdare tieši ietekmē mijiedarbību starp skriemeļa rievu un virvi.
Rupja virsma var palielināt lokālo noberšanos un paātrināt virves nodilumu, savukārt atbilstoši pabeigta rieva nodrošina vienmērīgāku kontaktu.
Tipisks mērķis apstrādātām skriemeļa rievām var būt ap Ra 1,6–3,2 μm, lai gan vajadzīgā vērtība jānorāda atbilstoši virves veidam, darbības ātrums, iekraušana, eļļošana, un dizaina standarts.
Virsmas apdare nav jāņem vērā neatkarīgi no rievas ģeometrijas.
Gluda, bet nepareizi profilēta rieva joprojām var izraisīt pārmērīgu virves nodilumu, savukārt pareizais profils ar kontrolētu virsmas tekstūru nodrošina stabilāku kontakta stāvokli.
Pārklājums un aizsardzība pret koroziju
Lietiem tērauda skriemeļiem, ko izmanto ārpus telpām vai mitrā un korozīvā vidē, var būt nepieciešams aizsargpārklājums. Kopējās iespējas ietver:
- Epoksīda pārklājumi
- Poliuretāna pārklājumi
- Ar cinku bagāti grunti
- Citas rūpnieciskās pretkorozijas aizsardzības sistēmas
Jūras vai ārzonas pakalpojumiem, var norādīt agresīvākas pretkorozijas aizsardzības sistēmas atbilstoši vides iedarbībai un pārklājuma specifikācijām.
Troses saskares rievu bieži apstrādā atšķirīgi no bezkontakta virsmām. Pārklājuma biezums nedrīkst mainīt rievas izmērus vai traucēt virves nostiprināšanos.
Lietojumos, kur izmēru precizitāte ir kritiska, tāpēc rieva var palikt nepārklāta vai tikt rūpīgi kontrolēta apstrādāta.
Saderība ar virvi
Virsmas apdare un rievu ģeometrija galu galā jāņem vērā kopā ar troses specifikāciju. Stiepļu trosēm un sintētiskajai virvei nav obligāti nepieciešams identisks rievu dizains.
Stiepļu trosēm, gropei jānodrošina atbilstošs atbalsts, vienlaikus izvairoties no pārmērīgas saspiešanas vai deformācijas.
Sintētiskajām virvēm var būt nepieciešama atšķirīga rievas ģeometrija un virsmas raksturlielumi to zemākas lieces stingrības un atšķirīgās saskares izturēšanās dēļ.
Tāpēc, skriemeļa ražotājam jāapstiprina troses diametrs, būvniecība, materiāls, ekspluatācijas slodze, un ekspluatācijas apstākļi pirms rievu apstrādes un virsmas apstrādes pabeigšanas.
Tas nodrošina, ka gatavais liešanas tērauda skriemelis ir veidots kā integrēta virves apstrādes sistēmas daļa, nevis kā izolēta rotējoša sastāvdaļa.
6. Galvenās kvalitātes prasības tērauda skriemeļiem
Lētā tērauda skriemeļu kvalitātes prasības nosaka drošība, uzticamība, un kalpošanas laiks. Tālāk ir svarīgi.
Materiālu sertifikācija. Ķīmiskais sastāvs un mehāniskās īpašības ir jāpārbauda un jādokumentē. Katrai ražošanas partijai jāpievieno analīzes sertifikāti un mehāniskās pārbaudes ziņojumi.
Iekšējā stingrība. Lējumiem nedrīkst būt kaitīgi defekti, piemēram, saraušanās porainība, gāzes porainība, ieslēgumi, un plaisas. Lai pārbaudītu iekšējo kvalitāti, tiek izmantota nesagraujošā pārbaude.
Izmēra precizitāte. Rievu profils, urbuma izmērs, koncentriskums, izsīkums, un atslēgas rievas izmēriem jāatbilst rasējuma prasībām. Jāiesniedz dimensiju pārbaudes ziņojumi.
Virsmas kvalitāte. Rievu un urbuma virsmām jābūt bez defektiem, kas varētu sabojāt virvi vai izraisīt novirzes. Virsmas raupjums ir jāmēra un jādokumentē.
Termiskās apstrādes verifikācija. Cietības pārbaude un, ja nepieciešams, mikrostruktūras pārbaude apstiprina, ka termiskā apstrāde ir veikta pareizi.
Slodzes pārbaude. Kritiskām lietojumprogrammām, var būt nepieciešama slodzes pārbaude vai destruktīva pārbaude, lai pārbaudītu izturību un drošību.
7. Pielāgotu tērauda skriemeļu pielietojumi
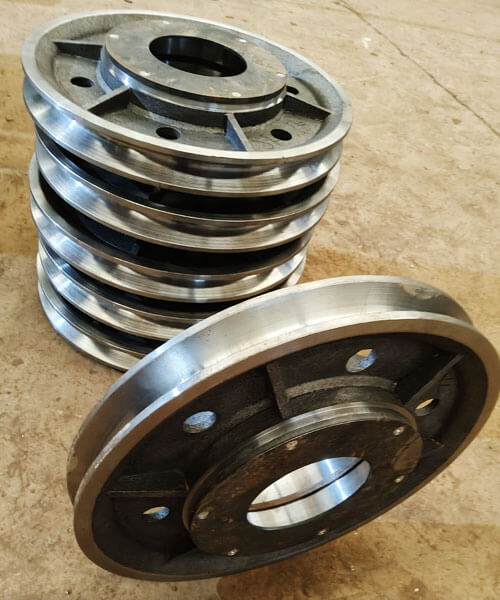
Celtņi un celšanas iekārtas
Celtņi ir viens no svarīgākajiem lieta tērauda skriemeļu lietojumiem.
Pacelšanas sistēmu skrituļi atkārtoti pārvieto slodzi no troses uz vārpstu vai gultņu bloku, un pacelšanas laikā var rasties triecienslodze, nolaišana, paātrinājums, un apstāšanās.
Tiek izmantoti pielāgoti lietie tērauda skriemeļi:
- Gaisa celtņi
- Portāla celtņi
- Mobilie celtņi
- Torņa celtņi
- Ostas celtņi
- Celtņa bloki un āķu komplekti
- Vinčas un rievošanas sistēmas
Izmantošanai celtņiem, rievas profils, skriemeļa diametra un virves diametra attiecība, urbt, un konstrukcijas integritātei jābūt saskaņotai ar pacelšanas sistēmu.
Kalnrūpniecības aprīkojums
Kalnrūpniecības tehnika lielās slodzes dēļ mehāniskajām sastāvdaļām rada īpaši smagus apstākļus, abrazīvie putekļi, trieciens, nepārtraukta darbība, un sarežģītas apkopes vide.
Pacelšanas iekārtās var izmantot lietie tērauda skriemeļus un skriemeļus, virvju apstrādes sistēmas, konveijeri, un citas lieljaudas tehnikas.
Lietojumos, kas saistīti ar spēcīgu triecienu un noberšanos, materiāla izvēle un virsmas cietība var kļūt īpaši svarīgas.
Celtniecības un materiālu apstrādes iekārtas
Celtniecības mašīnās bieži ir iekļautas celšanas skriemeļu sistēmas, pozicionēšana, spriegošana, vai novirzot stiepļu trosi.
Tipiski lietojumi ietver:
- Celtniecības pacēlāji
- Materiālu apstrādes sistēmas
- Vinčas
- Pacelšanas piederumi
- Kabeļu vadīšanas sistēmas
- Specializēta kraušanas tehnika
Pielāgota liešana ir īpaši noderīga, ja standarta skriemelis neatbilst nepieciešamajiem izmēriem vai montāžas konfigurācijai.
Jūras un ārzonas aprīkojums
Jūras un piekrastes vide apvieno mehānisko slodzi ar mitrumu, saltwater exposure, korozija, un ierobežota piekļuve apkopei.
Var iestrādāt pielāgotus liešanas tērauda skriemeļus:
- Jūras celtņi
- Jūras pacelšanas iekārtas
- Kuģa vinčas
- Pietauvošanās sistēmas
- Klāja tehnika
- Kabeļu un trošu pārkraušanas iekārtas
Šiem lietojumiem, materiāls un pretkorozijas aizsardzības sistēma jāizvēlas atbilstoši faktiskajai jūras videi.
Ja galvenā prasība ir izturība pret koroziju, var apsvērt nerūsējošā tērauda liešanu.
Naftas un gāzes iekārtas
Naftas un gāzes iekārtas var pakļaut skriemeļus un skrituļus lielai slodzei, vibrācija, kodīgas atmosfēras, un nepārtraukti darbības cikli.
Pacelšanai var izmantot pielāgotas liešanas tērauda detaļas, pacelšana, un specializētas materiālu apstrādes iekārtas.
Ja lietojumprogramma ir svarīga drošībai, materiāla specifikācija, NDT prasības, termiskā apstrāde, un izsekojamība būtu jādefinē iepriekš.
Rūpnieciskā mašīna
Pielāgoti skriemeļi tiek izmantoti arī rūpnieciskajās iekārtās:
- Kabeļu maršrutēšana
- Spriegošanas sistēmas
- Pacēlāji
- Konveijera sistēmas
- Specializēta pārraides iekārta
- Automatizētas apstrādes iekārtas
Pielāgota dizaina galvenā priekšrocība ir tā, ka skriemeli var izveidot ap visu aprīkojuma saskarni, nevis piespiest iekārtu pielāgot standarta skriemeli..
8. Precīzijas tērauda skriemeļu galvenās priekšrocības
Precīzi lietie tērauda skriemeļi piedāvā vairākas priekšrocības salīdzinājumā ar alternatīvām.
- Augsta izturība un stingrība: Lietais tērauds var izturēt lielas slodzes, trieciens, un nogurums labāks nekā čuguns vai alumīnijs.
- Dizaina elastība: Liešana ļauj veidot sarežģītas formas, integrētās funkcijas, un optimizēta materiālu izplatīšana.
- Gandrīz tīkla forma: Liešana samazina apstrādes laiku un materiāla atkritumus, salīdzinot ar izgatavošanu no plāksnes vai stieņa.
- Metināmība: Tērauda lējumus var metināt un salabot, atšķirībā no čuguna.
- Mērogojamība: Liešana ir ekonomiska gan mazām, gan lielām ražošanas sērijām, un ļoti lieliem skriemeļiem, kurus būtu grūti izgatavot.
- Konsekventa kvalitāte: Kontrolēts liešanas process rada atkārtojamas īpašības un izmērus.
- Pielāgošana: Sakausējumi, termiskās apstrādes, un apstrādi var pielāgot pielietojumam.
- Izmaksu efektivitāte: Daudzām lietojumprogrammām, lietie tērauda skriemeļi piedāvā vislabāko veiktspējas un kopējo izmaksu kombināciju.
9. Lietie tērauda skriemeļi pret čuguna skriemeļiem
Gan čuguna, gan čuguna skriemeļus var izgatavot ar liešanu, bet to mehāniskā uzvedība, trieciena pretestība, kravnesība, un tipiskie apkalpošanas nosacījumi būtiski atšķiras.
| Galvenā īpašība | Lieta tērauda skriemelis | Čuguna skriemelis |
| Izturība | Augsta stiepes un tecēšanas izturība; piemērots ļoti noslogotām sastāvdaļām | Parasti zemāks, īpaši pelēkajam čugunam |
| Stingrība | Augsta izturība un labāka izturība pret triecienu slodzi | Zemāka stingrība; pelēkais dzelzs ir salīdzinoši trausls |
| Trieciena pretestība | Lieliski piemērots atkārtotai vai pēkšņai iekraušanai | Ierobežots smagas ietekmes apstākļos |
| Elastība | Būtiska plastiskā deformācijas spēja pirms lūzuma | Zems pelēkajam čugunam; ļoti atkarīgs no pakāpes |
| Noguruma veiktspēja | Parasti labāks cikliskai un dinamiskai slodzei | Vairāk ierobežots, īpaši, ja pastāv stresa koncentrācija |
| Nodilums pretestība | Var uzlabot, izvēloties sakausējumu un termisko apstrādi | Labs dažās čuguna kategorijās, īpaši stabilos slīdēšanas vai abrazīvos apstākļos |
Mašīnīgums |
Labs, bet cietākiem sakausējumiem var būt nepieciešama kontrolēta CNC apstrāde | Vispār lieliski, īpaši pelēkajam čugunam |
| Liešanas iespēja | Piemērots kompleksam, integrētas nesošās ģeometrijas | Lieliska liešanas spēja un piemērota sarežģītām formām |
| Termiskā apstrāde | Var normalizēt, rūdīts, rūdīts un rūdīts, vai virsma rūdīta atkarībā no pakāpes | Termiskās apstrādes iespējas lielā mērā ir atkarīgas no dzelzs kvalitātes un parasti ir ierobežotākas pelēkajam čugunam |
| Lieljaudas serviss | Labi piemērots celtņiem, ieguve, pacēlāji, un smagas slodzes mašīnas | Labāk piemērots vieglākiem vai stabilākiem iekraušanas apstākļiem |
| Lūzumu uzvedība | Vairāk izturīgs pret pārslodzi un triecienu pirms lūzuma | Vairāk uzņēmīgi pret trausliem lūzumiem pārmērīga trieciena laikā |
| Materiālo izmaksas | Kopumā augstāks | Parasti zemāks |
| Labākā galvenā priekšrocība | Izturība, izturība, un uzticamība pie lielas slodzes | Izmaksu efektivitāte, liešana, un apstrādājamību |
10. Kāpēc izvēlēties DEZE kā savu pielāgoto tērauda skriemeļu ražotāju?
Šī tehnoloģija nodrošina Tērauda skriemeļu izgatavošana pēc pasūtījuma no precīzas liešanas līdz CNC apstrādei un galīgajai pārbaudei, kas ļauj izstrādāt un ražot visu komponentu integrētā ražošanas darbplūsmā.
Mūsu ražošanas pieeja sākas ar inženiertehnisko pārbaudi un materiālu izvēli, kam seko modeļa attīstība, veidņu izgatavošana, kontrolēta tērauda kausēšana un liešana, sacietēšana, termiskā apstrāde, precīza apstrāde, un kvalitātes pārbaude.
Atkarībā no darba slodzes var izvēlēties dažādas liešanas tērauda materiālu sistēmas, ietekmes apstākļi, temperatūra, valkāt, un korozijas iedarbība.
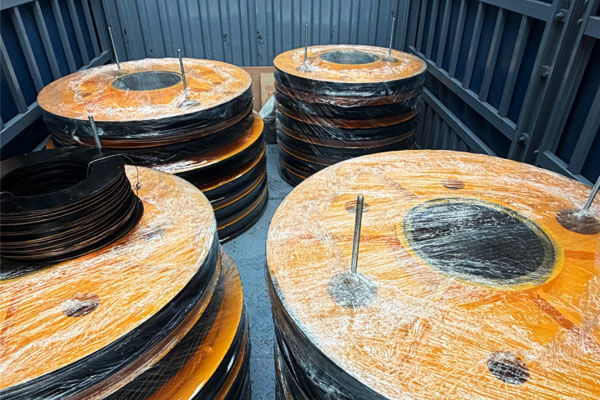
Kur nepieciešams, ražošanas procesā var iekļaut cietības pārbaudi un atbilstošu NDT, ieskaitot PT, MT, Ut, vai RT, saskaņā ar komponentu specifikāciju.
Mērķis nav vienkārši piegādāt neapstrādātu lējumu. Tas ir paredzēts, lai nodrošinātu gatavu pielāgotu skriemeli ar kontrolētām materiāla īpašībām, precīza funkcionālā ģeometrija, konsekventa apstrāde, un izsekojamu kvalitātes dokumentāciju.
11. Secinājums
Pielāgoti lietie tērauda skriemeļi ir konstruēti komponenti lietojumiem ar kravnesību, trieciena pretestība, nodiluma veiktspēja, Izmēra precizitāte, un ilgtermiņa uzticamība ir svarīga.
To veiktspēja ir atkarīga no materiāla kombinētās kvalitātes, liešana, termiskā apstrāde, apstrāde, un pārbaude.
Precīza liešana nodrošina efektīvu ceļu sarežģītas skriemeļa ģeometrijas izgatavošanai ar integrētu skriemeļu un rumbas struktūru, vienlaikus samazinot nevajadzīgu apstrādi.
Turpmākā CNC apstrāde nosaka virves rievas kritiskos izmērus, urbt, atslēgas rievas, centrs, un montāžas virsmas.
Pēc tam termiskā apstrāde var nodrošināt nepieciešamo spēka līdzsvaru, cietība, un izturība, kamēr pārbaude apstiprina liešanas integritāti un izmēru precizitāti.
Par celtni, ieguve, būvniecība, jūras, jūrā, nafta un gāze, un rūpniecisko mašīnu lietojumi, pareizais skriemelis jāizvēlas atbilstoši troses specifikācijai, iekraušanas stāvoklis, darbības vide, un piemērojamās tehniskās prasības.
Pareizi izgatavots liets tērauda skriemelis nav vienkārši ritenis ar rievu; tā ir nesoša sastāvdaļa, kuras ģeometrija un materiāla stāvoklis tieši ietekmē visas trošu pārvietošanas sistēmas uzticamību.
FAQ
Kāda ir atšķirība starp čuguna un čuguna skriemeļiem?
Lietam tēraudam ir lielāka izturība un stingrība, un tas ir metināms.
Čuguns ir lētāks un vieglāk apstrādājams, taču tas ir trauslāks un nav viegli metināms.
Kāds ir skriemeļa rievas profils?
Rievas profils ir tā kanāla forma, kurā atrodas virve vai kabelis.
Tam ir jāatbilst virves diametram un konstrukcijai, lai nodrošinātu pareizu sēdvietu, samazināt nodilumu, un novērstu noskriešanu no sliedēm.
Kāpēc lieta tērauda skriemeļiem ir svarīga termiskā apstrāde??
Termiskā apstrāde kontrolē spēku, cietība, izturība, un atlikušie spriegumi. Tas nodrošina, ka skriemelis var izturēt ekspluatācijas slodzes bez priekšlaicīgas atteices.
Kā tiek pārbaudīta skriemeļa kvalitāte?
Kvalitāte tiek pārbaudīta ar materiālu sertifikāciju, izmēru pārbaude, nesagraujošā pārbaude (krāsviela, magnētiskā daļiņa, ultraskaņas, radiogrāfiska), cietības pārbaude, un slodzes pārbaude, ja nepieciešams.
Vai var salabot lietie tērauda skriemeļus?
Jā. Tērauda lējumus var metināt un salabot, atšķirībā no čuguna. Remonts jāveic kvalificētiem metinātājiem, izmantojot apstiprinātas procedūras.
Kāda virsmas apdare nepieciešama skriemeļa rievai?
Nepieciešamā apdare ir atkarīga no virves veida, ekspluatācijas apstākļi, un dizaina specifikācija.
Apkārt apstrādāta rieva Ra 1,6–3,2 μm var būt piemērota dažām lietojumprogrammām, taču nav universālas raupjuma vērtības katram skriemelim.
Kāpēc skriemelim ir svarīga koncentriskums?
Urbumam un troses rievai jāsaglabā atbilstoša pozicionālā attiecība. Pārmērīga ekscentriskums vai noplūde var izraisīt nevienmērīgu rotāciju, nestabila virves kustība, vibrācija, un nevienmērīga slodze.

