
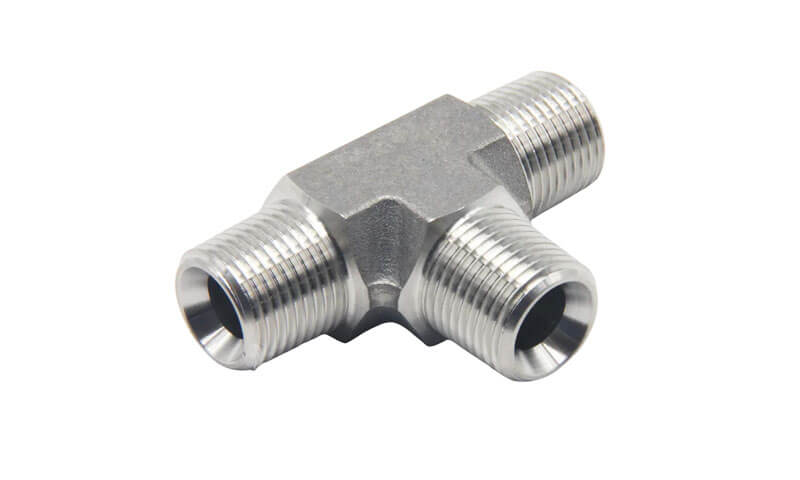
A kaus baja tahan karat adalah fitting pipa tiga port yang dirancang untuk membelah, menggabungkan, atau mengarahkan aliran fluida dalam sistem perpipaan.
Berbeda dengan bagian pipa yang sederhana, tee harus mengintegrasikan tiga saluran aliran ke dalam satu badan yang mengandung tekanan sambil mempertahankan kekuatan mekanik yang cukup, ketebalan dinding terkontrol, akurasi dimensi, dan koneksi yang andal ke perpipaan yang berdekatan.
Dalam aplikasi yang menuntut, geometri persimpangan cabang juga mempengaruhi distribusi aliran, konsentrasi stres lokal, kehilangan tekanan, dan keandalan layanan jangka panjang.
Untuk kaos khusus yang rumit, casting investasi (pengecoran lilin yang hilang) menyediakan cara yang efisien untuk mereproduksi persimpangan tiga dimensi antara jalur lari dan cabang sambil menjaga bodi sebagai pengecoran yang terintegrasi.
Pengecoran membentuk geometri struktural keseluruhan, sedangkan pemesinan CNC selanjutnya dapat menghasilkan benang, membosankan, permukaan penyegelan, dimensi soket, dan antarmuka fungsional lainnya dengan toleransi yang diperlukan.
1. Apa Itu Kaos Stainless Steel?
A kaus baja tahan karat adalah sambungan pipa tiga arah dengan satu saluran utama dan satu saluran cabang yang berpotongan pada geometri terkendali.
Ini digunakan untuk membagi aliran fluida menjadi dua arah, menggabungkan dua aliran menjadi satu, atau menyediakan koneksi cabang ke bagian lain dari sistem perpipaan.
Tiga bukaan biasanya disebut sebagai dua ujung berlari dan cabang. Dalam tee yang sama, ketiga ukuran koneksi secara nominal sama. Dalam tee pereduksi, cabang atau salah satu sisi lintasan memiliki diameter yang lebih kecil.
Pasalnya ketiga lintasan tersebut berpotongan dalam satu tubuh yang relatif kompak, persimpangan ini lebih menuntut secara teknis daripada pemasangan pipa lurus.
Pabrikan harus secara bersamaan mengontrol geometri jalur internal, ketebalan dinding luar, kesehatan material, dan dimensi sambungan.
2. Rekayasa Material & Metalurgi
Pemilihan material merupakan hal mendasar dalam pelaksanaan suatu adat baja tahan karat tee karena fitting harus menahan tekanan internal secara bersamaan, korosi, suhu, pembebanan mekanis, dan kondisi pembuatan pengecoran investasi.
Baja Tahan Karat Austenitik: CF8, CF8M, CF3, dan CF3M
CF8 Stainless Steel
ASTM A351 CF8 adalah baja tahan karat austenitik cor yang secara luas setara dengan baja tempa 304 baja tahan karat.
Biasanya berisi sekitar 18–21% berat kromium dan 8–11% berat nikel, dengan karbon terbatas sekitar 0.08 berat% maksimum.
CF8 memberikan ketahanan korosi umum yang baik, kekerasan, dan castability, sehingga cocok untuk air, uap, pengolahan makanan, dan banyak sistem fluida industri umum.
CF8M Stainless Steel
ASTM A351 CF8M adalah kelas tipe 316 cor dan biasanya berisi kira-kira 18–21% berat kromium, 9–12% berat nikel, dan 2–3% berat molibdenum.
Penambahan molibdenum meningkatkan ketahanan terhadap korosi lokal, khususnya korosi pitting dan celah, di banyak lingkungan yang mengandung klorida.
Oleh karena itu CF8M secara luas dipertimbangkan di tempat yang terkena paparan bahan kimia, kondisi laut, atau layanan cairan yang lebih menuntut terlibat.
Untuk rakitan yang dilas atau diperbaiki dengan las, nilai rendah karbon CF3 dan CF3M dapat memberikan keuntungan metalurgi yang penting.
Kandungan karbonnya umumnya terbatas pada 0.03 berat% maksimum, mengurangi kecenderungan pengendapan kromium-karbida pada batas butir selama paparan termal.
Hal ini membantu mengurangi risiko sensitisasi dan korosi antar butir terkait, khususnya di sekitar daerah yang dilas.
Baja Tahan Karat Dupleks dan Super Dupleks
Ketika tee baja tahan karat terkena konsentrasi klorida yang tinggi, air laut, lingkungan lepas pantai, atau menuntut kondisi tekanan dan suhu, baja tahan karat dupleks dapat memberikan kombinasi kekuatan dan ketahanan korosi yang berguna.
Rangkap 2205 Baja tahan karat
Rangkap 2205, umumnya diidentifikasi oleh S32205 AS dan tingkat pemeran terkait CD3MN, mengandung struktur mikro campuran feritik-austenitik, biasanya ditargetkan mendekati rasio fase seimbang setelah perawatan larutan yang tepat.
Struktur dua fase ini memberikan paduan kekuatan luluh yang jauh lebih tinggi dibandingkan baja tahan karat cor austenitik konvensional, namun tetap mempertahankan ketahanan yang kuat terhadap mekanisme korosi yang berhubungan dengan klorida..
Dibandingkan dengan CF8M, 2205 dapat memberikan sekitar dua kali kekuatan luluh, tergantung pada spesifikasi produk yang berlaku dan kondisi perlakuan panas.
Ia juga menawarkan ketahanan yang baik terhadap retak korosi tegangan klorida, pitting, dan korosi celah.
Super dupleks 2507 Baja tahan karat
Super dupleks 2507, umumnya ditunjuk S32750 AS dan dikaitkan dengan kelas cor CD3MWCuN, mengandung kadar kromium yang lebih tinggi, Molybdenum, dan nitrogen daripada 2205.
Oleh karena itu, ia memberikan kekuatan yang lebih tinggi dan ketahanan yang lebih kuat terhadap korosi lokal, membuatnya sesuai untuk kelautan yang parah, di lepas pantai, dan lingkungan proses.
Baja Tahan Karat CK3MCuN
CK3MCuN berbeda dari baja tahan karat dupleks. Itu adalah baja tahan karat austenitik paduan tinggi dengan penambahan molibdenum dan nitrogen yang substansial dan ditujukan untuk lingkungan yang sangat korosif jika konvensional 304- atau material tipe 316 mungkin tidak memberikan ketahanan yang cukup.
Oleh karena itu, bahan ini harus dipertimbangkan secara terpisah dari bahan dupleks dan super dupleks saat memilih tee baja tahan karat cor.
3. Rekayasa Presisi & Alur Proses Produksi
Memproduksi kaos stainless steel custom oleh casting investasi melibatkan serangkaian langkah yang dikontrol dengan cermat.
Setiap langkah mempengaruhi kualitas akhir, akurasi dimensi, dan sifat mekanik.

Perkakas Cetakan CAD/CAM dan Simulasi Solidifikasi
Prosesnya dimulai dengan gambar atau model 3D pelanggan. Tim teknik pengecoran membuat model tee CAD, termasuk tunjangan penyusutan, pemesinan, dan draf.
Perkakas cetakan kemudian dirancang dan dikerjakan menggunakan perangkat lunak CAM.
Sebelum perkakas dipotong, solidifikasi dan simulasi aliran dilakukan menggunakan perangkat lunak seperti ProCAST atau MAGMA. Simulasi ini memprediksi:
- Perilaku pengisian jamur dan potensi penutupan dingin.
- Urutan pemadatan dan porositas penyusutan.
- Titik panas dan tegangan sisa.
- Lokasi bangun dan kedinginan.
Simulasi memungkinkan pengecoran mengoptimalkan gating dan risering sebelum logam apa pun dituang, mengurangi trial-and-error dan memperpendek waktu pengembangan.
Injeksi Pola Otomatis dan Pembuatan Cangkang Keramik Robot
Pola lilin dihasilkan dengan menyuntikkan lilin cair ke dalam cetakan perkakas di bawah tekanan.
Mesin injeksi otomatis memastikan dimensi pola yang konsisten, kepadatan, dan permukaan akhir. Pola kemudian dirangkai menjadi pelari pusat atau sariawan, membentuk sebuah pohon.
Pohon itu dicelupkan berulang kali ke dalam bubur keramik dan dilapisi dengan plesteran untuk membuat cangkang keramik.
Ini sering dilakukan dengan menggunakan pembuatan cangkang robot sistem, yang memastikan ketebalan dan pengeringan lapisan yang konsisten.
Itu proses sol silika biasa digunakan untuk coran stainless steel karena menghasilkan hasil yang halus, cangkang kuat dengan stabilitas dimensi yang sangat baik.
Dewaxing, Sintering Cangkang, dan Mencair
Setelah cangkang mencapai ketebalan yang cukup, itu dipanaskan untuk melelehkan lilin (dewaxing) dan kemudian disinter pada suhu tinggi untuk memperkuat keramik.
Cangkang sinter adalah cetakan berongga yang siap dituang.
Peleburan dilakukan di sebuah tungku induksi, baik di udara atau di bawah vakum, tergantung pada paduan dan persyaratan kualitas.
Kimia diverifikasi dengan analisis spektrografi sebelum dituangkan. Logam cair dituangkan ke dalam cangkang yang sudah dipanaskan sebelumnya, dan pengecoran dibiarkan mengeras dalam kondisi terkendali.
Penyelesaian Pasca Pengecoran
Setelah pemadatan, cangkang keramiknya pecah, dan corannya dipotong dari pohonnya. Gerbang dan anak tangga dihilangkan dengan cara digiling atau dipotong.
Pengecoran kemudian dilakukan:
- Tembakan peledakan: Untuk menghilangkan sisa keramik dan kerak permukaan.
- Penggilingan dan penyelesaian akhir: Untuk menghilangkan potongan gerbang dan memadukan permukaan.
- Solusi anil: Untuk mengembalikan ketahanan terhadap korosi dan mengoptimalkan sifat.
- Pasifan: Untuk menghilangkan besi bebas dan meningkatkan lapisan oksida pasif.
- benang CNC: Untuk NPT, BSP, atau ujung berulir metrik.
- Persiapan ujung soket atau butt weld: Untuk memenuhi persyaratan ASME B16.9 atau B16.11.
- Inspeksi dan pengujian: Dimensi, visual, Ndt, dan pengujian tekanan.
Setiap langkah didokumentasikan dan dapat dilacak, memastikan bahwa tee yang sudah jadi memenuhi spesifikasi pelanggan.
4. Kaus Baja Tahan Karat vs. Tee yang Ditempa dan Dibuat
Pemeran investasi, tertempa, dan kaos baja tahan karat buatan semuanya dapat digunakan untuk membuat sambungan pipa tiga arah,
tetapi jalur produksinya menghasilkan kombinasi geometri yang berbeda, struktur metalurgi, persyaratan pemesinan, ekonomi produksi, dan kemampuan penyesuaian.
Oleh karena itu pilihannya harus didasarkan pada kelas tekanan sebenarnya, kelas materi, geometri, volume produksi, dan persyaratan perpipaan yang berlaku daripada berasumsi bahwa satu proses manufaktur lebih unggul secara universal.
| Karakteristik Inti | Tee Stainless Steel Cor Investasi | Tee Baja Tahan Karat Tempa | Tee Baja Tahan Karat Pabrikan |
| Prinsip Manufaktur | Baja tahan karat cair mengeras dalam cetakan keramik presisi | Billet tempa yang dipanaskan mengalami deformasi plastis di bawah gaya tempa yang terkendali | Pipa, piring, atau komponen palsu dipotong, pas, dan dilas |
| Geometri kompleks | Bagus sekali | Bagus, tetapi bentuknya dibatasi oleh latihan menempa | Tinggi, tetapi geometri yang kompleks mungkin memerlukan banyak bagian |
| Konstruksi Satu Bagian | Ya | Ya | Umumnya dirakit dan dilas |
| Geometri Bagian Internal | Sangat baik untuk desain investasi yang sesuai | Bagus untuk jalur yang relatif konvensional | Sangat fleksibel, tetapi fabrikasi lebih terlibat |
| Struktur Bahan | Struktur mikro cor, dikendalikan melalui pemadatan dan perlakuan panas | Ditempa, struktur yang dikerjakan | Bahan tempa/fabrikasi ditambah zona las |
| Kustomisasi | Sangat baik untuk dimensi non-standar dan konfigurasi cabang | Bagus, namun kendala perkakas dan penempaan meningkat seiring dengan kompleksitas | Sangat baik untuk konfigurasi khusus atau sangat besar |
| Persyaratan Pemesinan | Sedang; sambungan dan permukaan penyegelan biasanya dikerjakan dengan mesin | Seringkali sedang hingga tinggi | Sedang hingga tinggi tergantung pada fabrikasi |
Pengelasan |
Tidak diperlukan pengelasan struktural pada badan tee dasar | Tidak diperlukan pengelasan struktural pada bodi tempa | Beberapa pengelasan mungkin diperlukan |
| Persyaratan Perkakas | Pola/peralatan diperlukan | Penempaan cetakan mungkin diperlukan | Persyaratan perkakas khusus yang lebih rendah |
| Bagian Kecil-Menengah yang Kompleks | Sangat cocok | Sesuai | Bisa jadi kurang ekonomis |
| Kaos Spesial Besar | Bergantung pada proses | Bergantung pada proses | Seringkali praktis |
| Ulangi Produksi | Sangat baik setelah perkakas dipasang | Bagus sekali | Bagus |
| Keuntungan Manufaktur Utama | Geometri terintegrasi yang kompleks dengan bentuk mendekati jaring | Struktur mekanis tempa dan rute penempaan yang ditetapkan | Fabrikasi fleksibel dengan perkakas awal yang relatif rendah |
| Batasan Utama | Membutuhkan kontrol yang ketat terhadap kesehatan dan pemadatan pengecoran | Kurang fleksibel untuk geometri yang rumit | Kualitas las, distorsi, dan tegangan sisa memerlukan pengendalian |
5. Aplikasi Industri & Studi Kasus Dunia Nyata
Kaus baja tahan karat khusus digunakan di berbagai industri dan aplikasi.

Kimia dan petrokimia: Sistem perpipaan untuk asam, pelarut, dan bahan kimia reaktif. CF8M dan paduan dupleks adalah hal yang umum.
Minyak dan gas: Platform lepas pantai, kilang, dan jaringan pipa. Tee duplex dan super duplex digunakan untuk layanan air laut dan klorida tinggi.
Pembangkit listrik: Uap, air pendingin, dan sistem desulfurisasi gas buang. CF8M dan baja tahan karat paduan tinggi digunakan.
Farmasi dan bioteknologi: Uap bersih, air murni, dan memproses perpipaan. CF3M dan tee yang dipoles secara elektro adalah hal yang umum.
Makanan dan minuman: Proses perpipaan untuk produk susu, pembuatan bir, dan pengolahan makanan. CF8M dan desain higienis digunakan.
Laut: Perpipaan air laut, sistem pemberat, dan drainase dek. Tee duplex dan super duplex lebih disukai.
Pengolahan air: Desalinasi, Air limbah, dan sistem dosis kimia. CF8M dan paduan dupleks digunakan.
6. Pilih DEZE sebagai Produsen Kaos Stainless Steel Kustom Anda
Teknologi ini menyediakan solusi pengecoran baja tahan karat khusus dan permesinan CNC yang terintegrasi untuk alat kelengkapan pipa yang rumit dan komponen industri.
Dari tinjauan teknik awal dan pemilihan material hingga pengecoran investasi, perlakuan panas, Pemesinan CNC, finishing permukaan, dan pemeriksaan akhir, INI mengelola tahapan manufaktur utama dalam alur kerja yang terintegrasi.
Sebagai Iso 9001:2015-bersertifikat pabrikan, INI menjaga keterlacakan produksi dan kontrol kualitas di seluruh proses produksi. Inspeksi dan pengujian dapat diatur sesuai dengan kebutuhan proyek.
Hubungi yang ini dengan gambarmu, 3model D, spesifikasi bahan, ukuran, atau persyaratan aplikasi.
Tim teknik kami dapat meninjau desain dan mengembangkan solusi pengecoran tee baja tahan karat khusus yang sesuai untuk proyek Anda.
7. Kesimpulan
Tee baja tahan karat khusus adalah komponen penting dalam sistem perpipaan yang tahan terhadap korosi, integritas tekanan, dan keandalan sangat penting.
Pengecoran investasi menawarkan kombinasi unik dari kebebasan desain, fleksibilitas bahan, dan efektivitas biaya yang menjadikannya ideal untuk tee kompleks dalam volume sedang hingga tinggi.
Dari nilai austenitik CF8 dan CF8M hingga paduan duplex dan super duplex, pemilihan material harus sesuai dengan lingkungan layanan.
Solution annealing sangat penting untuk mengembalikan ketahanan terhadap korosi dan mengoptimalkan sifat mekanik.
Pemesinan presisi memastikan persiapan akhir, utas, dan dimensinya memenuhi persyaratan sistem perpipaan.
Memilih mitra manufaktur yang tepat sangatlah penting. Sebuah pengecoran dengan keahlian teknik, permesinan internal, kemampuan perlakuan panas, dan sistem kualitas yang kuat dapat membantu memastikan bahwa setiap tee memiliki kinerja yang andal dalam penerapan yang dimaksudkan.
DEZE diposisikan sebagai mitra tersebut, menawarkan kedalaman teknis dan kemampuan produksi yang diperlukan untuk proyek tee baja tahan karat khusus.
FAQ
Mengapa menggunakan pengecoran investasi untuk tee stainless steel?
Pengecoran investasi cocok untuk geometri tee yang rumit karena dapat menghasilkan run, cabang, persimpangan, dan struktur luar sebagai pengecoran terpadu.
Antarmuka penting seperti utas, membosankan, dan permukaan penyegelan kemudian dapat dikerjakan dengan mesin CNC.
Apakah tee stainless steel memerlukan perlakuan panas?
Banyak jenis baja tahan karat cor memerlukan atau mendapat manfaat dari kondisi perlakuan panas tertentu.
Untuk pengecoran austenitik dan dupleks, perawatan larutan umumnya penting untuk mencapai sifat metalurgi dan korosi yang diperlukan. Siklus pastinya bergantung pada tingkatan tertentu.
Apa perbedaan antara tee sama dan tee pereduksi?
Tee yang sama memiliki ketiga bukaan dengan ukuran yang sama. Tee pereduksi memiliki bukaan cabang yang lebih kecil dari bukaan run. Reducing tees digunakan ketika hanya sebagian aliran yang dialihkan.
Dapatkah tee cor investasi digunakan dalam layanan bertekanan tinggi?
Ya, bila dirancang dengan benar, pemeran, Perlakuan panas, dan diperiksa. Tee cor investasi dapat memenuhi persyaratan uji tekanan dan kebocoran untuk banyak aplikasi bertekanan tinggi.
Untuk tekanan ekstrim, kaos palsu mungkin lebih disukai.
Persiapan akhir apa yang tersedia untuk kaos baja tahan karat?
Persiapan akhir yang umum termasuk berulir (NPT, BSP), las soket, las pantat, dan bergelang. Pilihannya tergantung pada sistem perpipaan, tekanan, dan persyaratan perakitan.

