

Dalam sistem mekanis yang menuntut, katrol lebih dari sekadar roda beralur sederhana.
Merupakan komponen transmisi penahan beban yang harus mengatur pergerakan tali atau kabel secara terus menerus, kekuatan radial, beban dampak, gesekan, dan stres siklik yang berulang.
Saat katrol beroperasi di crane, peralatan pertambangan, mesin kelautan, sistem angkat berat, atau lingkungan layanan berat lainnya, kualitas bahan dan proses pembuatannya secara langsung mempengaruhi keandalan peralatan.
Di sinilah katrol baja cor khusus menawarkan keunggulan teknik yang menentukan.
Artikel ini membahas pertimbangan teknis di balik produksi katrol baja cor khusus, mulai dari kualitas baja dan pengecoran presisi hingga permesinan, perlakuan panas, inspeksi, aplikasi, dan pemilihan pemasok.
1. Apa Itu Katrol Baja Cor?
A katrol baja tuang adalah komponen mekanis berputar yang diproduksi dengan menuang baja ke dalam cetakan dan kemudian mengerjakan permukaan kritis hingga dimensi yang diperlukan.
Dalam sistem pengangkatan dan penanganan tali, biasa juga disebut dengan a mundur.
Fungsi utamanya adalah untuk membimbing, mengarahkan ulang, atau menopang tali kawat atau elemen fleksibel serupa sambil memindahkan beban mekanis terkait melalui hub dan poros atau rakitan bantalan.
Berbeda dengan roda sederhana, sebuah katrol telah merancang geometri fungsional dengan cermat. Itu alur tali mengontrol bagaimana tali menempel pada berkas, sedangkan hub dan bore meneruskan beban ke poros pendukung atau susunan bantalan.
Flensa membantu menahan tali di dalam alur dan dapat berkontribusi terhadap kekakuan struktural komponen secara keseluruhan.
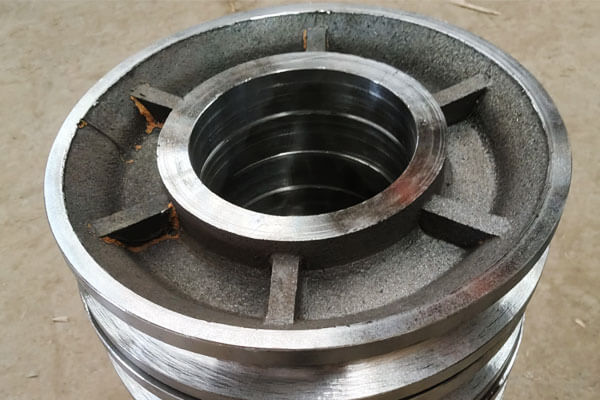
Komponen Utama Katrol Baja Cor
| Komponen | Fungsi | Pertimbangan Manufaktur Utama |
| Sheave / Pelek | Mendukung dan memandu tali | Profil alur, ketebalan dinding, Pakai ketahanan |
| Alur Tali | Menerima dan memandu tali | Radius, kedalaman, akurasi profil, kondisi permukaan |
| Flens | Membantu mempertahankan tali pada katrol | Tinggi, ketebalan, konsentrisitet |
Pusat |
Menghubungkan puli dengan poros atau bantalan | Akurasi dimensi, kekuatan struktural |
| Membosankan | Mengakomodasi poros, bos, atau pengaturan bantalan | Diameter, kebulatan, konsentrisitet |
| alur pasak | Mengirimkan torsi jika memungkinkan | Akurasi posisi dan dimensi |
| Fitur Pemasangan | Antarmuka dengan peralatan di sekitarnya | Posisi, kebosanan, penyelarasan |
Untuk katrol baja cor presisi, fitur-fitur ini tidak semuanya memerlukan akurasi produksi yang sama.
Proses pengecoran dapat membentuk sebagian besar geometri struktur, sedangkan mesin CNC digunakan untuk lubangnya, permukaan bantalan, alur, alur pasak, wajah akhir, dan antarmuka penting lainnya.
2. Nilai Baja Cor Umum untuk Katrol Khusus
Pemilihan material katrol baja tuang harus didasarkan pada beban kerja, kondisi dampak, persyaratan keausan, suhu operasi, paparan korosi, dan masa pakai yang diperlukan.
Selain baja cor karbon konvensional, desain katrol yang disesuaikan mungkin menggunakan baja paduan rendah, baja tahan aus mangan tinggi, atau baja tahan karat tahan korosi ketika lingkungan pengoperasian menuntut kinerja tambahan.
| Bahan / Nilai | Keluarga Paduan | Atribut Kinerja Utama | Aplikasi Katrol Khas |
| ASTM A216 Gr. WCB | Baja cor karbon | Kekuatan yang bagus, Castability yang sangat baik, kemampuan mesin yang baik, hemat biaya | Katrol serba guna, penanganan material industri, lampu- untuk sistem pengangkatan tugas menengah |
| ASTM A216 Gr. WCC | Baja cor karbon | Kekuatan spesifik lebih tinggi dari WCB, ketangguhan dan castability yang baik | Katrol industri tugas berat, komponen derek, menuntut sistem penanganan material |
| Baja Tuang Paduan Rendah, Cr-Mo / Ni-Cr-Mo | Baja cor paduan rendah | Kekuatan yang lebih tinggi, peningkatan pengerasan, ketangguhan yang baik, kinerja kelelahan yang lebih baik setelah perlakuan panas | Berkas derek tugas berat, kerekan konstruksi, peralatan pertambangan, katrol dengan beban tinggi |
| Kelas Kekuatan Tinggi ASTM A148 | Baja tuang berkekuatan tinggi | Kekuatan tarik dan luluh tinggi, cocok untuk perlakuan panas, kemampuan menahan beban yang kuat | Berkas utama, alat angkat berat, katrol industri besar, mesin dengan beban tinggi |
ASTM A352 LCB / LCC |
Baja tuang suhu rendah | Peningkatan ketangguhan dampak pada suhu rendah, cocok untuk kondisi layanan dingin | Derek luar ruangan, peralatan penambangan wilayah dingin, sistem pengangkatan laut dan lepas pantai |
| Baja Tuang Tahan Karat Austenitik, CF8 / CF8M | Baja cor tahan karat | Resistensi korosi yang sangat baik, ketangguhan yang baik, cocok untuk lingkungan yang mengandung klorida dengan batasan kelas tertentu | Katrol laut, sistem penanganan material korosif, peralatan kimia dan pengolahan makanan |
| Baja Hadfield, ASTM A128 Gr. B | Baja austenitik mangan tinggi | Ketangguhan benturan yang luar biasa dan respons pengerasan kerja yang kuat dalam servis abrasif | Peralatan pertambangan, penanganan bahan abrasif, aplikasi katrol dan katrol berdampak tinggi |
| Baja Tuang Paduan Boron | Baja paduan boron | Kemampuan pengerasan yang tinggi, ketahanan aus yang kuat setelah perlakuan panas, cocok untuk menuntut pembebanan siklik | Sedang- ke katrol tugas berat, peralatan penanganan material dengan tingkat keausan tinggi |
3. Proses Pembuatan Katrol Baja Cor Kustom
Proses pembuatan katrol baja cor khusus adalah urutan terkontrol yang mengutamakan akurasi pola.
Karena katrol merupakan komponen penahan beban, pengecoran harus memberikan perhatian khusus pada bagian katrol, pusat, transisi flensa, dan area lain di mana perubahan lokal pada ketebalan bagian dapat mempengaruhi pemadatan dan kualitas pengecoran internal.
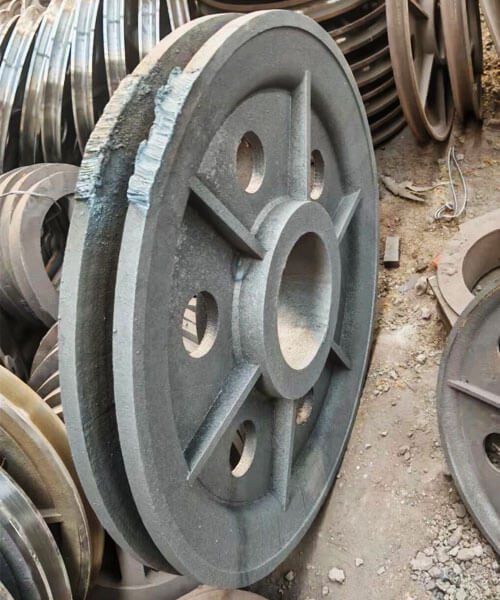
Pembuatan Pola
Pembuatan pola menentukan geometri dasar rongga katrol dan oleh karena itu mempunyai pengaruh langsung terhadap akurasi pengecoran.
Polanya harus mereproduksi berkas gandum, pusat, flens, dan fitur cor lainnya sambil menyertakan tunjangan penyusutan dan tunjangan pemesinan yang sesuai.
Untuk casting investasi, pola lilin biasanya dihasilkan dengan menyuntikkan lilin ke dalam cetakan presisi.
Pola lilin sangat mewakili geometri katrol akhir dan selanjutnya digunakan untuk membuat cangkang keramik.
Untuk pengecoran pasir, polanya biasanya terbuat dari resin, kayu, logam, atau bahan lain yang sesuai dan digunakan untuk membentuk rongga cetakan.
Tergantung pada desain katrol, polanya juga dapat menggabungkan pengaturan rancangan dan perpisahan untuk memungkinkan penghilangan jamur yang andal.
Untuk produksi katrol khusus, desain pola harus membedakan dengan jelas antara permukaan cor dan permukaan yang memerlukan pemesinan akhir.
Tunjangan pemesinan yang berlebihan meningkatkan pemindahan material dan biaya, sedangkan kelonggaran yang tidak mencukupi dapat menyulitkan pencapaian dimensi akhir yang ditentukan.
Pembuatan Cetakan dan Inti
Cetakan menentukan geometri luar katrol baja tuang, sedangkan inti digunakan dimana rongga atau saluran internal tidak dapat dibentuk secara langsung oleh pola.
Di dalam casting pasir, sistem pasir dan pengikat yang dipilih dipadatkan di sekitar pola untuk membuat rongga cetakan.
Sebuah inti dapat diposisikan untuk menghasilkan lubang pusat atau fitur internal lainnya.
Kekuatan inti, akurasi dimensi, permeabilitas, dan penentuan posisi sangat penting karena perpindahan selama penuangan dapat mempengaruhi keselarasan lubang dan ketebalan dinding.
Di dalam casting investasi, pola lilin berulang kali dilapisi dengan bubur keramik tahan api dan plesteran untuk membangun cangkang multilapis.
Setelah kekuatan cangkang yang cukup tercapai, lilin dihilangkan dan cetakan keramik dibakar.
Cetakan atau cangkang harus memberikan kekuatan yang cukup untuk menahan baja cair sekaligus memberikan permeabilitas dan perilaku termal yang sesuai.
Untuk pengecoran katrol presisi, cacat pada cetakan dapat ditransfer langsung ke permukaan pengecoran atau mengubah keakuratan dimensi fitur-fitur penting.
Peleburan Baja dan Pengendalian Kimia
Baja tuang yang dipilih dilebur sesuai dengan persyaratan paduan yang ditentukan.
Peleburan induksi atau peleburan busur listrik dapat digunakan tergantung pada paduannya, peralatan pengecoran, dan persyaratan produksi.
Sebelum menuangkan, logam cair biasanya diperiksa menggunakan analisis kimia, sering dengan a spektrometer, untuk memverifikasi bahwa unsur karbon dan paduan berada dalam kisaran komposisi yang ditentukan.
Persiapan lelehan mungkin juga melibatkan:
- Penghapusan terak
- Deoksidasi
- Penyesuaian suhu
- Kontrol inklusi
- Identifikasi panas dan ketertelusuran
Kontrol kimiawi sangat penting untuk katrol khusus karena mutu baja menentukan respons terhadap perlakuan panas selanjutnya dan memengaruhi kekuatan, kekerasan, perilaku memakai, dan kinerja suhu rendah.
Gating, Makanan, dan Menuangkan
Sistem gating dan feeding harus dirancang sedemikian rupa sehingga baja cair mengisi rongga katrol dengan lancar dan penyusutan solidifikasi dapat dikompensasi secara efektif..
Geometri katrol dapat mencakup bagian yang relatif berat di sekitar hub dan transisi hub-ke-kain.
Daerah ini mungkin tetap cair lebih lama dibandingkan daerah yang lebih tipis sehingga memerlukan pemberian makanan yang tepat.
Sistem gating dan riser dirancang untuk mengontrol:
Aliran logam → urutan pengisian → keseimbangan termal → pemadatan terarah → kompensasi penyusutan
Selama penuangan, suhu dan laju penuangan harus dikontrol dalam jendela proses yang ditetapkan untuk sistem paduan dan cetakan.
Temperatur logam yang terlalu rendah dapat menyebabkan pengisian tidak sempurna atau penutupan dingin, sedangkan kondisi aliran yang tidak sesuai dapat meningkatkan turbulensi dan kemungkinan cacat terkait oksida atau inklusi.
Jika diperlukan, simulasi pengecoran dapat digunakan untuk mengevaluasi pengisian dan pemadatan sebelum produksi dan untuk mengidentifikasi potensi titik panas atau masalah pengumpanan.
Solidifikasi dan Pendinginan
Setelah rongga telah terisi, baja cair mulai mengeras.
Tahap ini penting karena baja mengalami kontraksi volumetrik selama pendinginan, dan solidifikasi yang tidak terkontrol dengan baik dapat menghasilkan rongga penyusutan, porositas internal, retak panas, dan tegangan sisa.
Tujuannya umumnya untuk mendorong pola solidifikasi yang terkendali dan terarah, dengan bagian yang lebih berat tetap dapat diumpankan sampai logam yang cukup mengeras di tempat lain.
Tergantung pada desain pengecoran, pengecoran dapat digunakan:
- Bangkit
- Panas dingin
- Suhu cetakan terkontrol
- Transisi bagian yang dioptimalkan
- Kondisi penuangan tertentu
Perilaku pendinginan juga mempengaruhi struktur mikro dan sifat mekanik yang dihasilkan.
Gradien termal yang terlalu parah atau tidak merata dapat menyebabkan distorsi dan tegangan sisa, khususnya pada katrol yang besar atau rumit secara geometri.
Pembersihan Pengguncangan dan Pengecoran
Setelah cetakan cukup dingin, cetakan atau cangkang keramik dihilangkan.
Untuk pengecoran pasir, operasi ini umumnya disebut sebagai pengguncangan, di mana cetakan dan inti pasir yang mengeras dipisahkan dari pengecoran.
Untuk casting investasi, cangkang keramik dihilangkan secara mekanis atau diproses dengan cara lain untuk mengekspos pengecoran baja.
Pengecoran kemudian dipisahkan dari sistem gating dan risernya. Operasi pembersihan yang umum meliputi:
- Memotong gerbang dan anak tangga
- Menggiling
- Tembakan peledakan
- Penghapusan bahan cetakan yang menempel
- Pembalut lokal pada ketidakteraturan permukaan yang tidak berfungsi
Tujuan dari tahap ini adalah untuk mendapatkan pengecoran bersih yang sesuai untuk perlakuan panas dan inspeksi sambil menghindari penghilangan logam dasar yang tidak perlu.
4. Pemesinan Presisi Katrol Baja Cor
Presisi Pemesinan CNC mengubah katrol baja tuang dari pengecoran bentuk hampir jaring menjadi komponen fungsional jadi.
Alur tali, membosankan, alur pasak, pusat, dan permukaan pemasangan adalah fitur mesin utama karena keakuratan dimensi dan hubungan posisinya secara langsung memengaruhi pelacakan tali, rotasi, distribusi beban, dan perakitan.
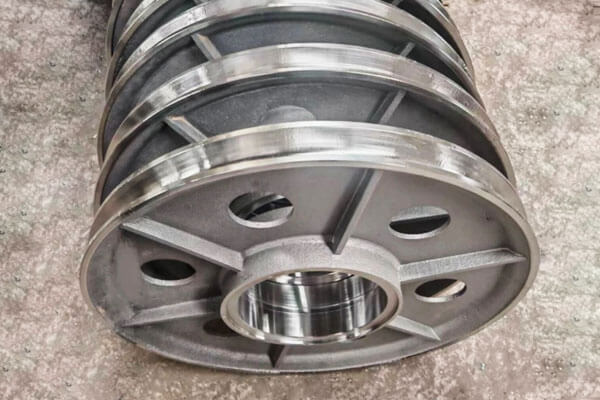
Pemesinan Alur Tali
Alur tali adalah salah satu permukaan fungsional katrol yang paling penting. Jari-jarinya, kedalaman, lebar, dan profil harus disesuaikan dengan jenis dan diameter tali.
Alur yang terlalu kecil dapat membatasi tali secara berlebihan, sedangkan alur yang terlalu besar atau bentuknya tidak tepat dapat memberikan dukungan yang tidak memadai dan meningkatkan deformasi dan keausan tali.
Untuk katrol tali kawat, Oleh karena itu, radius alur biasanya dirancang untuk menyediakan tempat duduk tali yang tepat, bukan sekadar mencocokkan radius tali nominal.
Alur biasanya dikerjakan pada mesin bubut CNC menggunakan alat bentuk atau profil.
Setelah kasar dan selesai diputar, penggilingan atau pemolesan dapat diterapkan jika diperlukan permukaan yang lebih halus dan konsisten.
Pemesinan Bor
Lubang menyediakan antarmuka dengan poros, bantalan, atau busing, jadi diameternya, kebulatan, dan konsentrisitas harus dikontrol dengan hati-hati.
Bor biasanya dihasilkan dengan cara membosankan, reaming, atau penggilingan presisi.
Tergantung pada kecocokan dan aplikasi yang dibutuhkan, toleransi dimensi dapat ditentukan dalam seperseratus milimeter, misalnya sekitar ±0,02 hingga ±0,05 mm untuk beberapa aplikasi presisi.
Toleransi sebenarnya harus ditentukan oleh kesesuaian poros/bantalan, ukuran katrol, dan spesifikasi teknik yang berlaku.
Yang paling penting, lubang harus menjaga hubungan posisi yang diperlukan dengan alur tali dan permukaan lapisan luar.
Pemesinan Alur Pasak dan Spline
Dimana katrol dipasang langsung pada poros berkunci, lebar alur pasak, kedalaman, dan posisi sudut harus dikerjakan secara akurat.
Keselarasannya dengan alur katrol penting untuk perakitan dan transmisi beban yang benar.
Untuk aplikasi yang memerlukan kapasitas torsi lebih besar atau keterlibatan rotasi yang lebih presisi, koneksi splined dapat digunakan.
Dalam kedua kasus tersebut, akurasi pemesinan diperlukan untuk mencegah serangan balik yang berlebihan, konsentrasi stres lokal, atau gangguan perakitan.
Pusat, Menghadapi, dan Pemesinan Flange
Permukaan hub dan ujung mungkin perlu diputar, penggilingan, atau penggilingan untuk mendapatkan dimensi dan kondisi permukaan yang dibutuhkan.
Permukaan pemasangan harus cukup rata dan sejajar dengan benar untuk memastikan perakitan yang konsisten.
Geometri flensa juga memerlukan pengendalian karena variasi yang berlebihan dapat mempengaruhi retensi tali dan hubungan antara alur dan struktur sekitarnya.
Konsentrisitas dan Runout
Konsentrisitas lubang relatif terhadap alur tali sangat penting untuk katrol yang berputar.
Eksentrisitas yang berlebihan atau runout radial dapat menghasilkan pergerakan tali yang tidak seragam, getaran, pemuatan yang tidak merata, dan tegangan bantalan tambahan.
Runout biasanya diverifikasi menggunakan indikator dial, pengukur presisi, atau mengoordinasikan peralatan pengukuran.
Untuk komponen penting, yang berlaku Tir (Pembacaan Indikator Total) persyaratan harus ditentukan pada gambar teknik daripada menggunakan nilai umum.
Penyeimbangan Dinamis
Katrol yang berputar dengan kecepatan tinggi mungkin memerlukan keseimbangan dinamis setelah pemesinan.
Ketidakseimbangan menghasilkan gaya sentrifugal yang meningkat seiring dengan kecepatan rotasi dan dapat berkontribusi terhadap getaran dan pembebanan bantalan.
Penyeimbangan dilakukan pada mesin penyeimbang khusus. Tergantung pada metode koreksinya, sejumlah kecil material dapat dihilangkan atau beban penyeimbang dapat ditambahkan untuk mencapai kondisi keseimbangan yang diperlukan.
Untuk kecepatan rendah, berkas gandum yang penuh muatan, persyaratan penyeimbangan mungkin tidak seketat katrol berputar kecepatan tinggi.
5. Penyelesaian Permukaan dan Perlakuan Panas Katrol Baja Cor
Perlakuan panas menentukan kondisi mekanis baja tuang, sedangkan penyelesaian permukaan menetapkan kondisi yang diperlukan dari permukaan fungsional dan terbuka.
Keduanya harus diperhatikan bersamaan dengan beban yang dimaksudkan, memakai, jenis tali, lingkungan operasi, dan kehidupan pelayanan.
Perlakuan panas
Siklus perlakuan panas dipilih sesuai dengan kualitas baja tuang dan sifat mekanik yang diperlukan. Perawatan umum meliputi:
| Perlakuan panas | Tujuan utama |
| Menormalkan | Sempurnakan struktur mikro pengecoran dan buat kondisi mekanis yang lebih seragam |
| Anil | Mengurangi kekerasan, meningkatkan kemampuan mesin, dan menghilangkan tekanan internal |
| Pendinginan dan temper | Kembangkan kekuatan dan ketangguhan yang lebih tinggi dengan kekerasan yang terkontrol |
| Menghilangkan stres | Mengurangi tegangan sisa dari pengecoran, pengelasan, atau permesinan |
| Pengerasan Permukaan | Meningkatkan ketahanan aus pada permukaan tertentu seperti alur tali |
Untuk katrol penahan beban, pendinginan dan temper dapat dipilih untuk baja tuang karbon dan paduan rendah yang sesuai bila diperlukan kinerja mekanis yang lebih tinggi.
Temperatur temper harus diatur sesuai dengan grade baja dan keseimbangan yang diperlukan antara kekerasan dan ketangguhan.
Pengerasan Permukaan Alur
Dimana kontak tali menghasilkan keausan yang signifikan, pengerasan permukaan lokal dapat dipertimbangkan.
Tergantung bahan dan desainnya, metode seperti pengerasan induksi, pengerasan api, atau nitridasi mungkin berlaku.
Perlakuan harus diterapkan secara selektif karena kekerasan permukaan yang berlebihan atau kedalaman pengerasan yang tidak sesuai dapat mengurangi ketangguhan atau menimbulkan tegangan sisa yang tidak diinginkan..
Oleh karena itu, kondisi material alur perlu diperhatikan bersama dengan material tali dan kondisi kontak sebenarnya.
Permukaan Alur Selesai
Permukaan akhir secara langsung mempengaruhi interaksi antara alur katrol dan tali.
Permukaan yang kasar dapat meningkatkan abrasi lokal dan mempercepat keausan tali, sementara alur yang diselesaikan dengan tepat memberikan kontak yang lebih mulus.
Target tipikal untuk alur katrol yang dikerjakan mungkin ada di sekitar Ra 1,6–3,2 m, meskipun nilai yang diperlukan harus ditentukan sesuai dengan jenis tali, kecepatan operasi, memuat, Pelumasan, dan standar desain.
Permukaan akhir tidak boleh dianggap terlepas dari geometri alur.
Alur yang halus namun profilnya tidak tepat masih dapat menyebabkan keausan tali yang berlebihan, sedangkan profil yang benar dengan tekstur permukaan yang terkontrol memberikan kondisi kontak yang lebih stabil.
Pelapisan dan Perlindungan Korosi
Katrol baja tuang yang digunakan di luar ruangan atau di lingkungan lembab dan korosif mungkin memerlukan lapisan pelindung. Pilihan umum meliputi:
- Pelapis epoksi
- Lapisan poliuretan
- Primer kaya seng
- Sistem perlindungan korosi industri lainnya
Untuk layanan kelautan atau lepas pantai, sistem perlindungan korosi yang lebih agresif dapat ditentukan sesuai dengan paparan lingkungan dan spesifikasi pelapisan.
Alur kontak tali sering kali diperlakukan berbeda dari permukaan non-kontak. Ketebalan lapisan tidak boleh mengubah dimensi alur atau mengganggu dudukan tali.
Dalam aplikasi di mana akurasi dimensi sangat penting, Oleh karena itu, alurnya mungkin tetap tidak dilapisi atau menerima perawatan yang dikontrol dengan cermat.
Kompatibilitas Tali
Permukaan akhir dan geometri alur pada akhirnya harus dipertimbangkan bersama dengan spesifikasi tali. Tali kawat dan tali sintetis tidak selalu memerlukan desain alur yang sama.
Untuk tali kawat, alur harus memberikan dukungan yang memadai sambil menghindari terjepit atau berubah bentuk secara berlebihan.
Tali sintetis mungkin memerlukan geometri alur dan karakteristik permukaan yang berbeda karena kekakuan lenturnya yang lebih rendah dan perilaku kontak yang berbeda.
Karena itu, produsen katrol harus memastikan diameter tali, konstruksi, bahan, beban operasi, dan kondisi servis sebelum menyelesaikan pemesinan alur dan perawatan permukaan.
Hal ini memastikan bahwa katrol baja tuang yang sudah jadi dirancang sebagai bagian terpadu dari sistem penanganan tali dan bukan sebagai komponen berputar yang terisolasi..
6. Persyaratan Kualitas Utama untuk Katrol Baja Cor
Persyaratan kualitas untuk katrol baja tuang didorong oleh keselamatan, keandalan, dan kehidupan pelayanan. Hal-hal berikut ini penting.
Sertifikasi Bahan. Komposisi kimia dan sifat mekanik harus diverifikasi dan didokumentasikan. Sertifikat analisis dan laporan pengujian mekanis harus disertakan pada setiap lot produksi.
Kesehatan Internal. Coran harus bebas dari cacat berbahaya seperti porositas susut, porositas gas, inklusi, dan retak. Pengujian non-destruktif digunakan untuk memverifikasi kualitas internal.
Akurasi dimensi. Profil alur, ukuran lubang, konsentrisitet, kehabisan, dan dimensi alur pasak harus memenuhi persyaratan gambar. Laporan inspeksi dimensi harus disediakan.
Kualitas Permukaan. Permukaan alur dan lubang harus bebas dari cacat yang dapat merusak tali atau menyebabkan ketidaksejajaran. Kekasaran permukaan harus diukur dan didokumentasikan.
Verifikasi Perlakuan Panas. Pengujian kekerasan dan, jika diperlukan, pemeriksaan struktur mikro memastikan bahwa perlakuan panas telah dilakukan dengan benar.
Pengujian Beban. Untuk aplikasi penting, pengujian beban bukti atau pengujian destruktif mungkin diperlukan untuk memverifikasi kekuatan dan keamanan.
7. Aplikasi Katrol Baja Cor Kustom
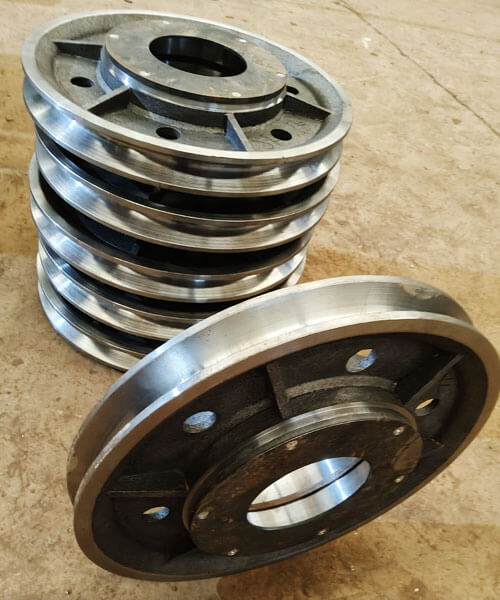
Derek dan Peralatan Pengangkat
Derek adalah salah satu aplikasi terpenting untuk katrol baja tuang.
Berkas dalam sistem pengangkat berulang kali memindahkan beban dari tali kawat ke poros atau rakitan bantalan dan mungkin mengalami pembebanan kejut selama pengangkatan, penurunan, percepatan, dan berhenti.
Katrol baja cor khusus digunakan:
- Derek di atas kepala
- Derek gantry
- Derek bergerak
- Derek menara
- Derek pelabuhan
- Blok derek dan rakitan kait
- Sistem winch dan reeving
Untuk aplikasi derek, profil alur, hubungan diameter katrol dengan diameter tali, membosankan, dan integritas struktural harus disesuaikan dengan sistem pengangkatan.
Peralatan pertambangan
Mesin pertambangan memberikan kondisi yang sangat parah pada komponen mekanis karena beban yang tinggi, debu abrasif, dampak, operasi berkelanjutan, dan lingkungan pemeliharaan yang sulit.
Katrol dan berkas baja tuang dapat digunakan dalam peralatan pengangkat, sistem penanganan tali, Konveyor, dan mesin tugas berat lainnya.
Dalam aplikasi yang melibatkan benturan dan abrasi parah, pemilihan material dan kekerasan permukaan mungkin menjadi sangat penting.
Peralatan Konstruksi dan Penanganan Material
Mesin konstruksi sering kali menggunakan sistem katrol untuk mengangkat, penentuan posisi, ketegangan, atau mengarahkan tali kawat.
Aplikasi yang umum termasuk:
- Kerekan konstruksi
- Sistem penanganan material
- Derek
- Mengangkat lampiran
- Sistem pemandu kabel
- Mesin penanganan khusus
Pengecoran khusus sangat berguna ketika katrol standar tidak dapat memenuhi dimensi atau konfigurasi pemasangan yang diperlukan.
Peralatan Kelautan dan Lepas Pantai
Lingkungan laut dan lepas pantai menggabungkan pembebanan mekanis dengan kelembapan, Paparan air asin, korosi, dan terbatasnya akses untuk pemeliharaan.
Katrol baja cor khusus dapat dimasukkan ke dalamnya:
- Derek laut
- Peralatan pengangkat lepas pantai
- Derek kapal
- Sistem tambatan
- Mesin dek
- Peralatan penanganan kabel dan tali
Untuk aplikasi ini, material dan sistem perlindungan korosi harus dipilih sesuai dengan lingkungan laut yang sebenarnya.
Baja tuang tahan karat dapat dipertimbangkan jika ketahanan terhadap korosi merupakan persyaratan utama.
Peralatan Minyak dan Gas
Peralatan minyak dan gas dapat membuat katrol dan katrol terkena beban tinggi, getaran, atmosfer korosif, dan siklus operasi berkelanjutan.
Komponen baja cor khusus dapat digunakan dalam pengangkatan, mengangkat, dan peralatan penanganan material khusus.
Dimana aplikasi tersebut sangat penting bagi keselamatan, spesifikasi bahannya, Persyaratan NDT, perlakuan panas, dan ketertelusuran harus didefinisikan terlebih dahulu.
Mesin industri
Katrol khusus juga digunakan pada peralatan industri untuk:
- Perutean kabel
- Sistem ketegangan
- Kerekan
- Sistem konveyor
- Peralatan transmisi khusus
- Mesin penanganan otomatis
Keuntungan utama dari desain khusus adalah bahwa katrol dapat dikembangkan di sekitar antarmuka peralatan yang lengkap daripada memaksa peralatan untuk mengakomodasi katrol standar..
8. Keunggulan Inti Katrol Baja Cor Presisi
Katrol baja cor presisi menawarkan beberapa keunggulan dibandingkan alternatif lainnya.
- Kekuatan dan ketangguhan yang tinggi: Baja tuang dapat menahan beban berat, dampak, dan kelelahan lebih baik daripada besi cor atau aluminium.
- Fleksibilitas desain: Pengecoran memungkinkan bentuk yang rumit, fitur terintegrasi, dan distribusi material yang optimal.
- Bentuk mendekati jaring: Pengecoran mengurangi waktu pemesinan dan pemborosan material dibandingkan dengan fabrikasi dari pelat atau batangan.
- Kemampuan las: Coran baja dapat dilas dan diperbaiki, tidak seperti besi cor.
- Skalabilitas: Pengecoran ekonomis untuk proses produksi kecil dan besar, dan untuk katrol yang sangat besar sehingga sulit untuk dibuat.
- Kualitas yang konsisten: Proses pengecoran yang terkontrol menghasilkan sifat dan dimensi yang dapat diulang.
- Kustomisasi: Paduan, perawatan panas, dan pemesinan dapat disesuaikan dengan aplikasi.
- Efektivitas biaya: Untuk banyak aplikasi, katrol baja cor menawarkan kombinasi terbaik antara kinerja dan total biaya.
9. Katrol Baja Cor vs Katrol Besi Cor
Katrol baja tuang dan besi tuang keduanya dapat diproduksi dengan cara pengecoran, tetapi perilaku mekanisnya, Dampak resistensi, kapasitas beban, dan kondisi layanan pada umumnya berbeda secara signifikan.
| Karakteristik Inti | Katrol Baja Cor | Katrol Besi Cor |
| Kekuatan | Kekuatan tarik dan luluh tinggi; cocok untuk komponen dengan beban berat | Umumnya lebih rendah, khusus untuk besi cor kelabu |
| Kekerasan | Ketangguhan tinggi dan ketahanan yang lebih baik terhadap beban kejut | Ketangguhan yang lebih rendah; besi abu-abu relatif rapuh |
| Dampak resistensi | Sangat baik untuk pemuatan berulang atau tiba-tiba | Terbatas pada kondisi dampak parah |
| Keuletan | Kapasitas deformasi plastis yang signifikan sebelum patah | Rendah untuk besi cor kelabu; sangat bergantung pada kelas |
| Kinerja Kelelahan | Umumnya lebih baik untuk pembebanan siklik dan dinamis | Lebih terbatas, khususnya di mana terdapat konsentrasi tegangan |
| Pakai ketahanan | Dapat ditingkatkan melalui pemilihan paduan dan perlakuan panas | Bagus di beberapa tingkatan besi cor, terutama pada kondisi geser atau abrasif yang stabil |
Kemampuan mesin |
Bagus, tetapi paduan yang lebih keras mungkin memerlukan pemesinan CNC yang terkontrol | Secara umum sangat baik, khususnya untuk besi cor kelabu |
| Kemampuan Pengecoran | Cocok untuk kompleks, geometri penahan beban yang terintegrasi | Castability yang sangat baik dan cocok untuk bentuk yang kompleks |
| Perlakuan panas | Dapat dinormalisasi, dianil, padam dan marah, atau permukaan mengeras tergantung pada tingkatannya | Pilihan perlakuan panas sangat bergantung pada kualitas besi dan umumnya lebih terbatas untuk besi abu-abu |
| Layanan Tugas Berat | Sangat cocok untuk crane, pertambangan, kerekan, dan mesin tugas berat | Lebih cocok untuk kondisi pemuatan yang lebih ringan atau lebih stabil |
| Perilaku Fraktur | Lebih toleran terhadap beban berlebih dan benturan sebelum patah | Lebih rentan terhadap patah getas akibat guncangan yang berlebihan |
| Biaya material | Umumnya lebih tinggi | Umumnya lebih rendah |
| Keunggulan Inti Terbaik | Kekuatan, kekerasan, dan keandalan di bawah beban berat | Efisiensi biaya, kemampuan cast, dan kemampuan mesin |
10. Mengapa Memilih DEZE sebagai Produsen Katrol Baja Cor Kustom Anda?
Teknologi ini menyediakan pembuatan katrol baja cor khusus dari pengecoran presisi hingga pemesinan CNC dan pemeriksaan akhir, memungkinkan komponen lengkap untuk dikembangkan dan diproduksi dalam alur kerja manufaktur yang terintegrasi.
Pendekatan manufaktur kami dimulai dengan tinjauan teknik dan pemilihan material, diikuti dengan pengembangan pola, pembuatan cetakan, peleburan dan penuangan baja yang terkontrol, Solidifikasi, perlakuan panas, pemesinan presisi, dan pemeriksaan kualitas.
Sistem material baja cor yang berbeda dapat dipilih sesuai dengan beban kerja, kondisi dampak, suhu, memakai, dan paparan korosi.
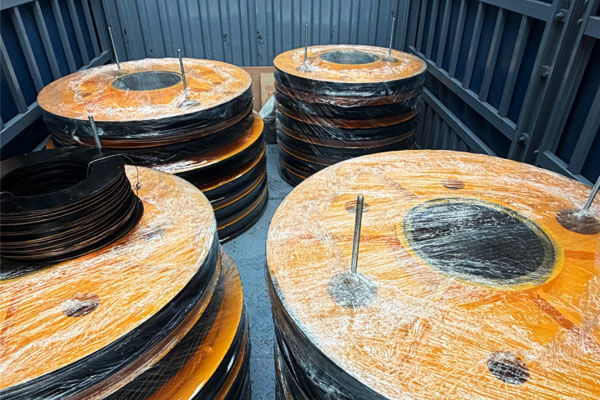
Jika diperlukan, proses pembuatannya dapat mencakup verifikasi kekerasan dan NDT yang sesuai, termasuk PT, MT, Ut, atau RT, sesuai dengan spesifikasi komponen.
Tujuannya bukan hanya untuk memasok pengecoran mentah. Hal ini untuk menyediakan katrol khusus yang sudah jadi dengan sifat material yang terkontrol, geometri fungsional yang akurat, pemesinan yang konsisten, and traceable quality documentation.
11. Kesimpulan
Custom cast steel pulleys are engineered components for applications where load capacity, Dampak resistensi, memakai kinerja, akurasi dimensi, and long-term reliability are important.
Their performance depends on the combined quality of the material, pengecoran, perlakuan panas, pemesinan, dan inspeksi.
Precision casting provides an efficient route for producing complex pulley geometry with an integrated sheave and hub structure while reducing unnecessary machining.
Subsequent CNC machining establishes the critical dimensions of the rope groove, membosankan, alur pasak, pusat, and mounting surfaces.
Heat treatment can then provide the required balance of strength, kekerasan, dan ketangguhan, while inspection confirms casting integrity and dimensional accuracy.
For crane, pertambangan, konstruksi, laut, di lepas pantai, minyak dan gas, and industrial machinery applications, the correct pulley should be selected according to the rope specification, kondisi pemuatan, lingkungan operasi, and applicable technical requirements.
A properly engineered cast steel pulley is not simply a wheel with a groove; it is a load-bearing component whose geometry and material condition directly influence the reliability of the complete rope-handling system.
FAQ
Apa perbedaan antara katrol baja tuang dan besi tuang?
Cast steel has higher strength and toughness and is weldable.
Cast iron is cheaper and easier to machine but is more brittle and not easily welded.
Bagaimanakah profil alur pada katrol?
The groove profile is the shape of the channel that seats the rope or cable.
It must match the rope diameter and construction to ensure proper seating, meminimalkan keausan, and prevent derailment.
Mengapa perlakuan panas penting untuk katrol baja tuang?
Heat treatment controls strength, kekerasan, kekerasan, and residual stresses. It ensures the pulley can withstand its service loads without premature failure.
Bagaimana kualitas katrol diverifikasi?
Quality is verified through material certification, Inspeksi Dimensi, pengujian non-destruktif (penetran pewarna, magnetic particle, ultrasonik, Radiografi), pengujian kekerasan, and load testing where required.
Bisakah katrol baja tuang diperbaiki?
Ya. Coran baja dapat dilas dan diperbaiki, tidak seperti besi cor. Repairs should be performed by qualified welders using approved procedures.
Permukaan akhir apa yang diperlukan untuk alur katrol?
The required finish depends on the rope type, kondisi pengoperasian, and design specification.
A machined groove around Ra 1,6–3,2 m may be appropriate for some applications, but there is no universal roughness value for every pulley.
Mengapa konsentrisitas penting pada katrol?
The bore and rope groove must maintain an appropriate positional relationship. Excessive eccentricity or runout can cause uneven rotation, unstable rope movement, getaran, and nonuniform loading.

