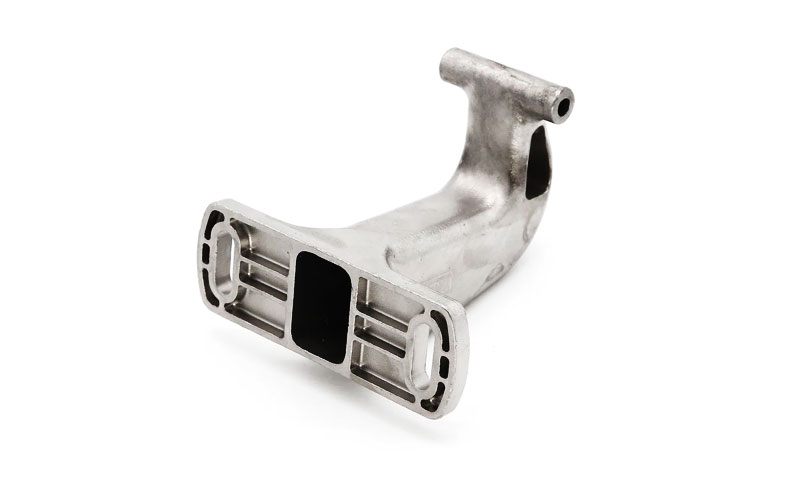
Braket otomotif sering kali diperlukan untuk menahan kombinasi beban statis yang kompleks, stres siklik, getaran, dan dampak sesekali.
Mulai dari braket pemasangan suspensi dan penyangga mesin hingga rumah transmisi dan komponen sasis, suku cadang ini harus memberikan kinerja mekanis yang andal sekaligus memenuhi beban yang semakin berat, biaya, dan persyaratan produksi.
Besi ulet banyak digunakan untuk aplikasi semacam itu karena menawarkan kombinasi kekuatan yang bermanfaat, kekerasan, kemampuan cast, dan efisiensi biaya.
Namun, saat memilih grade besi ulet, produsen menghadapi keputusan penting: haruskah komponen disuplai dalam kondisi as-cast, atau haruskah dilakukan austemper menjadi Besi Ulet Austemper (Adi)?
Reaksi pertama dari sebagian besar tim desain dapat diprediksi: bahan yang diberi perlakuan panas memiliki sifat yang lebih baik, jadi pilih ADI.
Reaksi tersebut dapat dimengerti, tapi itu salah sebagai aturan umum. Pemilihan material bukan tentang memilih performa tertinggi.
Ini tentang mencocokkan material dengan siklus kerja, menjaga biaya tetap terkendali, dan memastikan bahwa proses tersebut dapat diulangi dengan andal dalam produksi.
1. Apa Perbedaan Besi Ulet As-Cast dan ADI?
Baik besi ulet as-cast maupun ADI termasuk dalam keluarga besi ulet. Perbedaan utamanya terletak pada struktur mikro matriks dan proses manufaktur yang digunakan untuk mencapai sifat mekanik yang diperlukan.
Besi Ulet As-Cast
Sebagai pemeran Besi ulet diproduksi melalui peleburan, penyesuaian komposisi kimia, spheroidisasi, inokulasi, dan solidifikasi terkendali.
Perawatan magnesium mengubah grafit menjadi nodul yang kira-kira berbentuk bola, yang mengurangi konsentrasi tegangan dibandingkan dengan grafit serpihan yang ditemukan pada besi cor kelabu.
Tergantung pada komposisi kimianya, ketebalan bagian, laju pendinginan, dan praktik inokulasi, matriks besi ulet as-cast sebagian besar bersifat feritik, Pearlitic, atau kombinasi keduanya.
Untuk braket otomotif berkekuatan tinggi, matriks perlitik atau sebagian besar perlitik sering dipilih karena perlit memberikan kekuatan tarik dan kekerasan yang lebih tinggi daripada ferit.

Keunggulan utama dari besi ulet as-cast antara lain:
- Tidak diperlukan proses austempering tambahan.
- Siklus produksi yang relatif singkat dan biaya produksi yang lebih rendah.
- Kemampuan pengecoran yang baik untuk komponen dengan geometri kompleks.
- Sifat mekanik yang cocok untuk banyak aplikasi struktural otomotif konvensional.
- Integrasi yang lebih mudah ke dalam produksi pengecoran volume tinggi.
Misalnya, bahan sumbernya menetapkan target besi ulet berkekuatan tinggi as-cast paling sedikit 900 kekuatan tarik MPa dan 5% pemanjangan.
Kombinasi ini dapat dicapai melalui desain paduan yang tepat dan pengendalian proses pengecoran, meskipun memerlukan perhatian yang cermat terhadap ukuran bagian, struktur matriks, dan kualitas pengecoran.
Seleksi kelas internasional: EN-GJS-900-2 kelas Eropa adalah referensi besi ulet berkekuatan tinggi yang umum dikenal dengan kekuatan tarik minimum sebesar 900 MPa.
Namun, perpanjangan minimum yang ditentukan adalah 2%, bukan 5%. Karena itu, itu tidak boleh diperlakukan sebagai persamaan langsung dengan sumbernya 900 MPa / 5% persyaratan.
Ketika 5% target perpanjangan adalah wajib, gambar atau spesifikasi pembelian harus secara eksplisit menyatakan sifat mekanik yang diperlukan daripada hanya mengandalkan penunjukan kadar saja.
Besi ulet yang austemperpered (Adi)
ADI diproduksi dengan menerapkan proses perlakuan panas terkontrol pada besi ulet.
Berbeda dengan quenching dan tempering konvensional, austempering dirancang untuk menciptakan struktur mikro khas yang terutama terdiri dari ausferit, campuran ferit acicular dan austenit sisa yang diperkaya karbon.

Proses ADI yang khas melibatkan tiga tahap utama:
- Austenitizing: Pengecoran dipanaskan sampai suhu yang sesuai, umumnya berkisar antara 850–950°C, untuk mendapatkan matriks austenitik.
- Tempering timur: Komponen tersebut dengan cepat dipindahkan ke penangas suhu terkontrol, sering mandi garam, dan diadakan dalam rentang transformasi yang dipilih.
- Pendinginan terkendali: Setelah transformasi yang diperlukan tercapai, komponen didinginkan sampai suhu kamar.
Sifat mekanik akhir bergantung pada suhu austenisasi, suhu austempering, waktu penahanan, komposisi paduan, dan ketebalan bagian.
Dibandingkan dengan besi ulet perlitik as-cast konvensional, ADI dapat memberikan kombinasi kekuatan tarik yang lebih baik, kekuatan luluh, pemanjangan, Dampak resistensi, dan kinerja kelelahan.
Namun, ADI bukan sekadar besi ulet dengan langkah perlakuan panas tambahan. Sifatnya bergantung pada proses transformasi yang dikontrol dengan cermat.
Kontrol suhu yang tidak memadai, waktu penahanan yang tidak mencukupi, atau kondisi pendinginan yang tidak sesuai dapat mengakibatkan struktur mikro yang tidak diinginkan dan kinerja mekanis yang tidak konsisten.
2. Perbandingan Biaya: Dimana ADI Membayar Premi
ADI melibatkan lebih dari sekedar biaya perlakuan panas tambahan. Total biaya produksinya mencakup beberapa persyaratan pemrosesan dan kontrol kualitas tambahan:
- Austenitisasi energi tungku: Memanaskan coran sampai suhu austenitisasi yang diperlukan akan meningkatkan konsumsi energi.
- Pengolahan rendaman garam dan pengelolaan lingkungan: Austempering membutuhkan kondisi mandi yang terkendali, bersama dengan pemeliharaan garam, penanganan, dan biaya pembuangan.
- Padamkan kontrol distorsi dan pelurusan: Perlakuan panas dapat menyebabkan distorsi dimensi. Braket ADI mungkin memerlukan pelurusan dan pemeriksaan tambahan, meningkatkan biaya tenaga kerja dan berpotensi menimbulkan tegangan sisa.
- Pembersihan dan peledakan tembakan: Pembersihan tambahan dan perawatan permukaan umumnya diperlukan setelah pemrosesan rendaman garam.
- Risiko sisa yang lebih tinggi: ADI sensitif terhadap kualitas casting aslinya. Penyusutan, inklusi, dan cacat lainnya mungkin tidak dapat diterima selama pemeriksaan akhir, meningkatkan risiko penolakan setelah perlakuan panas.
Sebagai akibat, Braket ADI biasanya membutuhkan biaya produksi yang jauh lebih mahal dibandingkan dengan braket as-castnya, dengan lead time produksi yang lebih lama.
Untuk braket sasis konvensional dengan persyaratan pembebanan dan kelelahan sedang, besi ulet as-cast memenuhi spesifikasi 900 kekuatan tarik MPa dan 5% target perpanjangan mungkin cukup, asalkan properti ini diverifikasi dalam pengecoran sebenarnya.
Dalam kasus seperti itu, biaya tambahan ADI mungkin tidak memberikan manfaat teknis yang berarti.
Pertimbangan utamanya adalah bahwa kinerja material yang lebih tinggi tidak secara otomatis berarti nilai keseluruhan yang lebih baik.
Menentukan braket secara berlebihan akan meningkatkan biaya material dan pemrosesan, memperpanjang waktu tunggu, dan menimbulkan risiko tambahan yang terkait dengan variabilitas perlakuan panas.
ADI bernilai premium karena meningkatkan ketahanan terhadap lelah, kekuatan, atau potensi penghematan berat memenuhi persyaratan desain yang jelas—bukan hanya karena sifat mekaniknya lebih tinggi.
3. Cara Memilih Antara Besi Ulet As-Cast dan ADI untuk Braket Otomotif
Bahan yang paling tepat bergantung pada kondisi pengoperasian braket, persyaratan struktural, dan target produksi.
Kapan Memilih Besi Ulet As-Cast
Besi ulet as-cast umumnya merupakan pilihan yang lebih ekonomis:
- Sasis konvensional dan braket struktural.
- Komponen yang terkena beban statis dan siklik sedang.
- Aplikasi dengan persyaratan kelelahan yang dapat dikelola.
- Produksi bervolume tinggi dengan target biaya yang ketat.
- Komponen dimana kekuatan dan perpanjangan yang dibutuhkan dapat dicapai melalui proses pengecoran yang stabil.
Misalnya, braket pemasangan otomotif konvensional mungkin tidak mendapatkan keuntungan yang signifikan dari ADI jika tingkat tegangan dan umur kelelahannya sudah dalam batas yang dapat diterima dengan menggunakan kelas besi ulet as-cast yang dirancang dengan baik.
Dalam situasi ini, menambahkan proses austempering akan meningkatkan biaya dan kompleksitas produksi tanpa serta merta memberikan peningkatan yang berarti pada kinerja komponen.
Kapan Memilih ADI
ADI layak dipertimbangkan ketika aplikasi memerlukannya:
- Pembebanan siklik yang tinggi dan umur lelah yang menuntut.
- Kekuatan tinggi tanpa bobot komponen yang berlebihan.
- Keseimbangan kekuatan-ketangguhan yang lebih baik daripada yang dapat diberikan oleh grade as-cast yang dipilih.
- Keandalan struktural yang tinggi di bawah beban pengoperasian yang kompleks.
- Potensi pengurangan bobot melalui geometri komponen yang dioptimalkan.
ADI dapat sangat berguna untuk komponen suspensi dengan beban berat, braket pemasangan struktural, dan suku cadang otomotif lainnya di mana kinerja kelelahan dan rasio kekuatan terhadap berat merupakan pertimbangan desain utama.
Namun, biaya material dan pemrosesan yang lebih tinggi harus dibenarkan dengan peningkatan terukur dalam kinerja komponen atau efisiensi desain.
4. Jangan Memilih Berdasarkan Kekuatan Tarik Saja
Kekuatan tarik merupakan salah satu sifat material yang penting, namun hal ini tidak boleh menjadi satu-satunya kriteria pemilihan braket otomotif.
Dalam layanan sebenarnya, Kegagalan braket sering dikaitkan dengan kelelahan, pemuatan dampak, inklusi terak, dan porositas susut, daripada kekuatan tarik yang tidak mencukupi.
Apakah komponen dipasok sebagai cetakan atau diproses menjadi ADI, kinerja yang andal dimulai dengan kualitas pengecoran yang konsisten.
Parameter berikut memerlukan perhatian khusus:
- Nodularitas grafit: Nodul grafit yang terbentuk dengan benar mengurangi konsentrasi tegangan. Nodularitas di bawah 85% dapat berdampak negatif terhadap kekuatan lelah dan keuletan.
- sisa magnesium: Sisa magnesium yang tidak mencukupi dapat menyebabkan spheroidisasi grafit yang buruk, sementara kadar yang berlebihan dapat meningkatkan risiko pembentukan karbida dan cacat terkait terak.
- Efektivitas inokulasi: Inokulasi yang konsisten membantu mengontrol ukuran dan distribusi grafit sekaligus mengurangi risiko pembentukan dingin dan karbida.
- Kontrol inklusi: Inklusi terak dan oksida dapat bertindak sebagai tempat inisiasi retak lelah. Perlakuan panas tidak dapat menghilangkan cacat ini.
ADI sangat sensitif terhadap kualitas casting aslinya. Nodularitas yang buruk, inklusi terak, dan porositas penyusutan dapat menyebabkan penolakan setelah austempering, bahkan ketika pengecoran tampak dapat diterima sebelum perlakuan panas.
Karena itu, kualitas pengecoran harus ditetapkan sebelum memilih rute ADI. Austempering dapat memperbaiki struktur mikro matriks, tetapi tidak dapat mengkompensasi cacat pengecoran yang mendasar.
| Parameter Kualitas | Persyaratan Sebagai Pemeran | Sensitivitas ADI |
| Nodularitas | ≥85% | Kritis; nodularitas yang buruk mengurangi umur kelelahan |
| Sementit gratis | Tidak ada yang diizinkan | Kritis; karbida dapat merusak keuletan dan ketangguhan |
| sisa magnesium | Dikendalikan dalam rentang yang ditentukan | Membutuhkan kontrol yang ketat |
| Inokulasi | Efektif dan konsisten | Penting untuk penyempurnaan dan distribusi grafit |
| Terak / inklusi | Diminimalkan | Kritis; lokasi inisiasi retak lelah yang potensial |
| Porositas penyusutan | Diminimalkan | Kritis; cacat internal dapat menyebabkan kegagalan dini |
Prinsip kuncinya sederhana: kontrol kualitas casting terlebih dahulu, kemudian tentukan apakah ADI diperlukan. Pengecoran suara adalah fondasi kinerja yang andal di kedua jalur produksi.
5. Alur Kerja Seleksi Praktis
Ketika program braket datang kepada saya, Saya mengikuti urutan ini:
Melangkah 1: Tentukan spektrum beban. Berapakah beban tetapnya, beban siklik, dan beban kejut? Berapa jumlah siklus yang diharapkan selama umur layanan?
Melangkah 2: Tentukan klasifikasi keamanan. Apa yang terjadi jika braket gagal? Apakah itu pull-over yang terkendali, atau hilangnya fungsi kemudi atau suspensi?
Melangkah 3: Kaji kebutuhan kelelahan. Apakah braket membutuhkan umur yang tidak terbatas, atau apakah desain umur terbatas dapat diterima? Berapa amplitudo tegangan yang diijinkan?
Melangkah 4: Evaluasi opsi as-cast terlebih dahulu. Bisa sebagai cast 900-5 memenuhi persyaratan kelelahan dan dampak dengan margin yang memadai? Jika ya, Berhenti di sini. Jangan terlalu spesifik.
Melangkah 5: Jika as-cast marjinal, mengevaluasi ADI. Nilai ADI mana yang sesuai? Berapa data kelelahan dan dampak untuk tingkat tersebut pada rasio tegangan yang relevan? Apa dampak biaya dan waktu tunggu?
Melangkah 6: Kualifikasi prosesnya. Untuk ADI, memenuhi syarat kontrol suhu austenisasi pada perlakuan panas, kontrol suhu rendaman garam, memegang kontrol waktu, dan pengendalian distorsi. Untuk pemeran, memenuhi syarat nodularitas pengecoran, inokulasi, dan kontrol inklusi.
Melangkah 7: Validasi dengan pengujian. Pengujian kelelahan bangku, pengujian dampak, dan inspeksi dimensi pada sampel yang mewakili produksi. Jangan hanya mengandalkan nilai datasheet saja.
Melangkah 8: Dokumentasikan keputusannya. Catat spektrum beban, persyaratan kelelahan, kelas yang dipilih, kualifikasi proses, dan hasil tesnya. Ini adalah ketertelusuran yang dibutuhkan oleh program braket yang kritis terhadap keselamatan.
6. Putusan Akhir: Besi Ulet As-Cast atau ADI?
Tidak ada pemenang universal antara besi ulet as-cast dan ADI. Setiap material mempunyai peranan yang berbeda-beda dalam pembuatan braket otomotif.
- Pilihlah besi ulet as-cast bila kekuatan komponennya, pemanjangan, dan persyaratan kelelahan dapat dipenuhi melalui proses pengecoran yang stabil.
Ini menawarkan rute produksi yang lebih pendek, biaya lebih rendah, dan kesesuaian yang kuat untuk braket otomotif konvensional bervolume tinggi. - Pilih ADI ketika pembebanan siklik tinggi, menuntut kinerja kelelahan, atau pengurangan berat membenarkan biaya perlakuan panas tambahan dan kompleksitas proses.
Keputusan pemilihan harus didorong oleh siklus tugas, klasifikasi keselamatan, dan keekonomian produksi—bukan dengan asumsi bahwa perlakuan panas selalu lebih baik.
Dan dalam kedua kasus tersebut, fondasinya adalah kualitas pengecoran: nodularitas, inokulasi, kontrol sisa magnesium, dan tingkat inklusi. Tidak ada perlakuan panas yang dapat mengimbangi pengecoran yang dibuat dengan buruk.
Cocokkan materi dengan pekerjaan. Itulah keseluruhan disiplin.
FAQ
Apakah ADI selalu lebih baik dibandingkan besi ulet as-cast?
TIDAK. ADI menawarkan sifat mekanik yang lebih baik, tapi biayanya lebih mahal, mempunyai waktu tunggu yang lebih lama, dan membutuhkan kontrol proses yang lebih ketat.
Untuk braket standar dengan persyaratan kelelahan sedang, sebagai pemeran 900-5 sepenuhnya memadai dan lebih ekonomis.
Mengapa ADI memiliki tingkat scrap yang lebih tinggi?
ADI lebih sensitif terhadap kualitas casting asli.
Masalah nodularitas, inklusi terak, dan porositas penyusutan yang mungkin ditoleransi dalam material as-cast dapat diekspos atau diperkuat oleh siklus austempering, meningkatkan tingkat scrap.
Berapa selisih biaya as-cast 900-5 dan ADI?
ADI jauh lebih mahal daripada as-cast 900-5. Biaya tambahan termasuk energi austenitisasi dan rendaman garam, penanganan lingkungan hidup, kontrol distorsi dan pelurusan, pasca-pemrosesan, dan risiko sisa yang lebih tinggi.
Bagaimana cara memilih antara as-cast dan ADI untuk braket?
Tentukan spektrum beban, klasifikasi keselamatan, dan kebutuhan kelelahan. Evaluasi pemerannya terlebih dahulu. Jika memenuhi persyaratan dengan margin yang memadai, menggunakannya. Jika tidak, mengevaluasi ADI dan memenuhi syarat proses perlakuan panas.