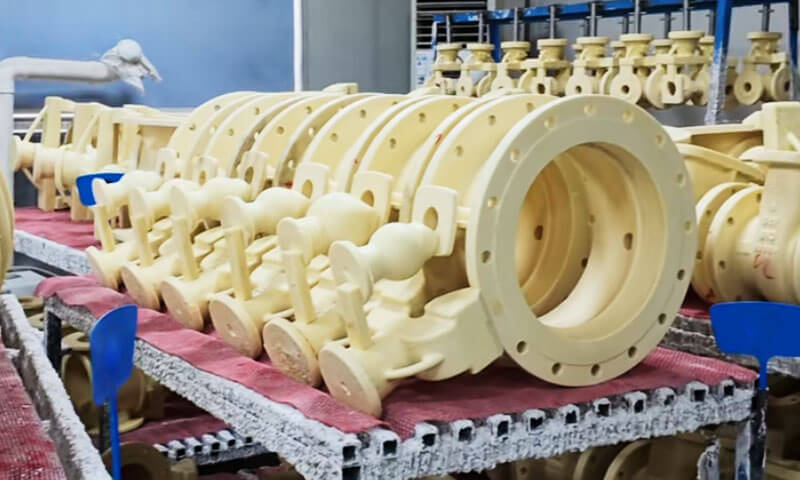
u casting dućan, vosak nije samo potrošni materijal. To je temelj dimenzionalne točnosti, površinski završetak, i prinos.
Vidio sam kako se voštani uzorak na niskoj temperaturi urušava u vrućoj radionici, i vidio sam kako voštani uzorak srednje temperature isporučuje tisuće preciznih dijelova s jedva odbijanjem.
Razlika nije marketing. To je kemija, kontrola procesa, i znati koji alat koristiti za koji posao.
Pojmovi "niskotemperaturni vosak" i "srednjetemperaturni vosak" su stari nazivi radionica.
Strogo govoreći, odnose se na uzorci materijala klasificirani prema toplinskoj stabilnosti i talištu.
Danas, obitelj uključuje na bazi voska, na bazi kolofonije, na bazi plastike, topiv u vodi, i ispunjeni uzorci materijala, plus novi voskovi za proizvodnju aditiva.
Ali stara podjela između voska niske temperature i voska srednje temperature ostaje jedna od najpraktičnijih razlika u ljevaonici.
Ovaj članak objašnjava tu razliku sa stajališta procesnog inženjera, čuva ključne podatke, i daje vam jasan okvir za odabir između njih.
1. Kako klasificiramo materijale za uzorke?
U investicijskom kastingu, Materijali uzorka obično se klasificiraju pomoću dvije metode: toplinska stabilnost i talište, ili sastav osnovnog materijala.
Klasifikacija prema toplinskoj stabilnosti i talištu dijeli materijale uzorka na nisko-, srednje-, i visokotemperaturne kategorije.
Niskotemperaturni materijali općenito imaju talište ispod 70°C, srednjotemperaturni materijali su unutar 70–100°C, a visokotemperaturni materijali imaju talište iznad 100°C.
Ovo je klasifikacija koja se najčešće koristi kada inženjeri ljevaonica raspravljaju o niskotemperaturnom i srednjetemperaturnom vosku.
Klasifikacija prema sastavu osnovnog materijala uključuje na bazi voska, na bazi kolofonije, na bazi plastike, topiv u vodi, i ispunjeni uzorci materijala.
Moderno livenje za ulaganje također koristi materijale za brzu izradu prototipova namijenjene aditivnoj proizvodnji.
Iako tehničke reference mogu različito grupirati ove kategorije, temeljno načelo je razlikovati materijale prema njihovim primarnim sastojcima i karakteristikama obrade.
Za ovaj članak, fokusiramo se na prvu klasifikaciju: niskotemperaturni i srednjetemperaturni vosak, s voskom visoke temperature spomenutim radi konteksta.
| Klasifikacija | Tipično talište | Toplinska stabilnost (Referenca) | Tipična kompatibilnost Shell sustava | Tipična metoda oblikovanja | Ponovno korištenje |
| Niska temperatura uzorak materijal | Ispod 70°C | Relativno nizak (oko 30°C) | Natrijev silikat | Oblikovanje paste, ručne ili jednostavne metode kalupljenja | Općenito visoka |
| Srednjetemperaturni uzorak materijal | 70–100 ° C | Bolje (oko 35°C) | Silika sol | Injektiranje u tekućem stanju pomoću stroja za injektiranje voska | Općenito dobro |
| Visoka temperatura uzorak materijal | Iznad 100°C | Općenito visoka | Silika sol ili specijalizirani sustavi ljuski | Specijalizirani procesi oblikovanja i uklanjanja | Općenito ograničeno; ovisno o formulaciji |
Bilješka: Vrijednosti temperature za toplinsku stabilnost su tradicionalne referentne brojke, ne univerzalna radna ograničenja.
Stvarna izvedba ovisi o formulaciji materijala i uvjetima procesa. Kompatibilnost školjke i mogućnost ponovne upotrebe također se moraju provjeriti za određeni materijal i proizvodni sustav.
U tradicionalnom lijevanju uloškom, uobičajeno pravilo je da se materijali uzorka niske temperature često koriste sa sustavima školjki od natrij silikata, dok se srednjotemperaturni materijali obično spajaju s ljuskama silika-sola.
Ovo je korisna polazna točka, ali konačni odabir treba uzeti u obzir geometriju uzorka, dimenzionalni zahtjevi, svojstva ljuske, i uvjetima deparafinacije.
3. Niskotemperaturni vosak u lijevanju za investicije
Sastav i osnovna svojstva
Niskotemperaturni uzorci materijala općenito imaju talište ispod 70°C.
Tradicionalni primjer koji se koristi u nekim operacijama livenja u kalupe sastoji se od 50% parafinski vosak i 50% stearinska kiselina.
Ova formulacija ilustrira karakteristike konvencionalnih niskotemperaturnih materijala, iako stvarne industrijske formulacije variraju ovisno o proizvođaču i primjeni.
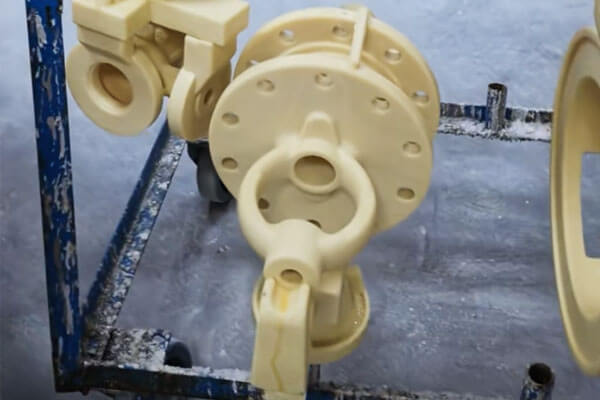
Glavne karakteristike uključuju:
- Relativno niska čvrstoća i ograničena otpornost na deformacije.
- Niža toplinska stabilnost, s otprilike 30°C koja se navodi kao reprezentativna razina temperature u tradicionalnim opisima.
- Relativno veliko skupljanje i veća dimenzijska osjetljivost na promjene sobne temperature.
- Relativno gruba obrada površine u tradicionalnim uvjetima obrade.
- Jednostavna priprema i relativno niska cijena materijala.
- Dobar potencijal za oporavak i ponovnu upotrebu prilikom prikupljanja, filtracija, i pravilno se upravlja postupcima kontrole kvalitete.
Navedenu vrijednost od 30°C treba shvatiti kao tradicionalnu referencu za toplinsku stabilnost, ne kao univerzalna maksimalna radna temperatura.
Stvarna deformacija može započeti na različitim temperaturama, ovisno o formulaciji, geometrija uzorka, učitavanje, i vrijeme izlaganja.
Proces izrade uzorka
Tradicionalni niskotemperaturni materijali često se pripremaju u obliku paste ili polukrutog stanja i formiraju pomoću relativno jednostavne opreme ili ručnih metoda.
Ovisno o formulaciji i sustavu proizvodnje, uzorci se mogu utisnuti u matrice, formiran kroz specijalizirani alat, ili proizvedene drugim tehnikama kalupljenja na niskim temperaturama.
U usporedbi sa sustavima ubrizgavanja na srednjoj temperaturi, tradicionalni niskotemperaturni procesi mogu zahtijevati manje složenu opremu.
To može smanjiti početno ulaganje i učiniti ih praktičnim za ljevaonice s relativno jednostavnim geometrijama uzorka i zahtjevima proizvodnje koji su osjetljivi na troškove.
Međutim, manja čvrstoća i toplinska stabilnost ovih materijala stvaraju ograničenja.
Tanki dijelovi, dugo nepodržane značajke, a zamršeni detalji mogu biti osjetljiviji na deformacije tijekom rukovanja uzorkom i sastavljanja.
Također se mogu pojaviti promjene dimenzija ako su uzorci izloženi nedosljednim temperaturama skladištenja ili produljenom izlaganju toplim okruženjima.
Za inženjera ljevaonice, to znači da dizajn uzorka, uvjeti skladištenja, i postupci rukovanja moraju kompenzirati ograničenja materijala.
Kompatibilnost sa Shell sustavima i deparafinizacijom
Niskotemperaturni uzorci tradicionalno se koriste s vodenim staklom, ili natrijev silikat, sustavi vezanih ljuski.
Sustavi ljuski od vodenog stakla privlačni su zbog svoje relativno niske cijene i jednostavnih proizvodnih zahtjeva. Niskotemperaturni obrasci mogu biti kompatibilni s ovim sustavima kada su formulacija uzorka i proces izgradnje ljuske pravilno usklađeni.
Deparafinizacija se može provesti vrućom vodom ili drugim prikladnim metodama, ovisno o materijalu uzorka i sustavu školjke. Točan postupak mora uzeti u obzir čvrstoću ljuske, volumen uzorka, toplinsko širenje, i rizik od pucanja tijekom uklanjanja uzorka.
Gdje ne uspijeva
Nedostatak je toplinska stabilnost. Otprilike 30° C toplinska stabilnost, uzorak voska na niskim temperaturama može omekšati ili se iskriviti u toploj prostoriji za pregled, tijekom transporta, ili u neklimatiziranoj radionici. Skupljanje je veliko, tako da je konzistencija dimenzija loša. Hrapavost površine je gruba, što ograničava konačni završetak lijevanja. Tanke peraje i oštre rubove teško je držati.
Iz iskustva: ako temperatura vaše radionice nije kontrolirana, vosak niske temperature kaznit će vas ljeti. Vidjet ćete iskrivljenje uzorka, dimenzionalni pomak, a viši škart. Nije vosak kriv. To je okruženje procesa.
4. Srednjetemperaturni vosak u lijevanju za investicije
Sastav i osnovna svojstva
Srednjetemperaturni materijali uzorka općenito imaju talište između 70°C i 100°C. Uobičajene vrste uključuju materijale na bazi smole i voska i materijale s punim uzorkom.
U usporedbi s tradicionalnim niskotemperaturnim formulacijama, srednjotemperaturni materijali općenito nude veću čvrstoću, bolja toplinska stabilnost, manje skupljanje, i poboljšana konzistentnost dimenzija.

Njihove tipične karakteristike uključuju:
- Veća mehanička čvrstoća i bolja otpornost na deformaciju uzorka.
- Poboljšana toplinska stabilnost, s otprilike 35°C koja se navodi kao reprezentativna referentna razina u tradicionalnim opisima.
- Manje skupljanje i bolja stabilnost dimenzija.
- Finiji uzorak površine kada se obrađuje pod odgovarajućim uvjetima.
- Dobra replikacija zamršenih značajki matrice.
- Kompatibilnost s injekcijskim prešanjem u tekućem stanju i automatiziranom proizvodnjom uzoraka.
Kao i kod brojke od 30°C za materijale niske temperature, navedena vrijednost od 35°C je tradicionalna referenca, a ne univerzalna ocjena materijala. Stvarni temperaturni raspon koji se može koristiti ovisi o formulaciji, omekšavanje ponašanja, uvjeti utovara, i zahtijevanu točnost dimenzija.
Brizganje i točnost uzorka
Srednjetemperaturni materijali obično se obrađuju pomoću strojeva za ubrizgavanje voska. Materijal se zagrijava do odgovarajućih uvjeta obrade, ubrizgava u preciznu matricu, i ostaviti da se dovoljno ohladi prije uklanjanja uzorka.
Ovaj proces podržava ponovljivu proizvodnju i posebno je vrijedan kada odljev zahtijeva složenu geometriju, dosljedna debljina stijenke, fine površinske detalje, ili preciznu kontrolu dimenzija.
Iz perspektive proizvodnog inženjera, jedna od ključnih prednosti materijala srednje temperature je njihova sposobnost reproduciranja geometrije kalupa uz održavanje odgovarajuće čvrstoće tijekom rukovanja uzorkom i sastavljanja.
Međutim, dobra točnost uzorka ne može se pripisati samo materijalu. Tlak ubrizgavanja, temperatura materijala, temperatura matrice, vrijeme hlađenja, gating dizajn, i tehnika uklanjanja uzorka utječu na konačni rezultat. Neodgovarajuće postavke procesa još uvijek mogu uzrokovati varijacije skupljanja, iskrivljenost, površinski nedostaci, ili nedosljednost dimenzija.
Kompatibilnost sa Silica-Sol Shell sustavima
Srednjetemperaturni materijali za uzorke često se koriste sa sustavima keramičkih ljuski vezanih silika-solom. Silika-sol ljuske naširoko se primjenjuju kada odljevci zahtijevaju dobru površinsku obradu, točnost dimenzije, i pouzdana svojstva ljuske.
Materijal uzorka i sustav školjke moraju biti kompatibilni tijekom proizvodnog ciklusa. Tijekom izgradnje školjke, uzorak mora zadržati svoj oblik dok se keramička kaša nanosi i ljuska suši. Tijekom deparafinacije, uzorak se mora ukloniti bez izazivanja pretjeranog naprezanja ili pucanja u keramičkoj ljusci.
Ovisno o formulaciji materijala i opremi ljevaonice, deparafinacija može koristiti vruću vodu, pari, ili mikrovalni sustavi. Nije svaki pripravak srednje temperature prikladan za svaku metodu uklanjanja, tako da proces mora slijediti preporuke dobavljača materijala i validirane radne parametre ljevaonice.
Troškovna strana
Vosak srednje temperature skuplji je od voska niske temperature. Sam materijal uzorka košta više, injektor voska zahtijeva kapitalna ulaganja, a i upravljanje procesom je zahtjevnije. Ali slika ukupnih troškova često je bolja zbog većeg prinosa, donji škart, i manje nizvodnih problema.
Vidio sam kako se projekti prebacuju s voska niske temperature na vosak srednje temperature i smanjuju otpad vezan uz uzorke za više od pola. Cijena voska je porasla; ukupni trošak je pao.
4. Vosak visoke temperature: Kratka napomena za kontekst
Visokotemperaturni vosak ima talište iznad 100° C. Glavne obitelji su kolofonij-plastika, plastični, i uzorci na bazi soli. Nude visoku čvrstoću, dobra toplinska stabilnost, i malo skupljanje, ali je proces proizvodnje složen, materijal općenito nije za ponovno korištenje, a deparafinizacija zahtijeva bljeskalicu, voda, ili organska otapala. Trošak je visok.
Vodotopivi materijali za uzorke i materijali za 3D ispis uzoraka također spadaju u ovu široku kategoriju visokih temperatura u praksi. Važna je jedna klasična udžbenička napomena: visokotemperaturni uzorci imaju veliko toplinsko širenje, a tijekom deparafinizacije ljuska može popucati zbog nedovoljne čvrstoće. To je pravi rizik, ne teorijski.
Za većinu velikih odljevaka od nehrđajućeg čelika, vosak srednje temperature praktično je mjerilo kvalitete. Vosak visoke temperature je za posebne slučajeve.
5. Niska temperatura vs. Vosak srednje temperature: Ključne razlike
Temeljna razlika između ove dvije kategorije nije samo temperatura na kojoj se tope.
To je način na koji njihova mehanička i toplinska svojstva utječu na proizvodnju uzorka i kasniji proces lijevanja uloškom.
Usporedna usporedba
| Kriterij usporedbe | Materijal uzorka za niske temperature | Materijal uzorka srednje temperature |
| Tipično područje tališta | Ispod 70°C | 70–100 ° C |
| Reprezentativna tradicionalna formulacija | 50% parafinski vosak + 50% stearinska kiselina | Formulacije na bazi kolofonija ili voska s punjenjem |
| Jačina | Relativno nizak | Općenito viši |
| Toplinska stabilnost | Donji; približno 30°C navedeno u tradicionalnim opisima | Bolje; približno 35°C navedeno u tradicionalnim opisima |
| Skupljanje | Relativno visoka | Relativno nizak |
| Dimenzijska stabilnost | Osjetljiviji na temperaturu okoline | Općenito stabilniji |
| Površinska obrada | Relativno grubo u tradicionalnim procesima | Finija obrada se postiže kontroliranim ubrizgavanjem |
| Izrada uzorka | Mogu se koristiti jednostavne metode oblikovanja ili prešanja | Obično koristi kontrolirano injekcijsko prešanje |
Zahtjevi za opremu |
Često relativno jednostavno | Obično zahtijeva opremu za ubrizgavanje i strožu kontrolu procesa |
| Oporaba materijala | Često ekonomičan i praktičan | moguće, ali ovisi o formulaciji i kontrolama oporavka |
| Relativni trošak | Općenito niže | Općenito viši |
| Sustav zajedničke ljuske | Školjka vezana vodenim staklom | Školjka vezana silika-solom |
| Tipični naglasak primjene | Troškovno osjetljivi i relativno jednostavni odljevci | Precizni odljevci sa složenim značajkama ili strožim tolerancijama |
To su opće tendencije, ne apsolutna pravila. Moderne formulacije mogu se značajno razlikovati, a odabir materijala treba temeljiti na izmjerenim svojstvima, podatke dobavljača, i proizvodna ispitivanja, a ne samo ime kategorije.
Čvrstoća i otpornost na deformacije
Čvrstoća uzorka utječe na to može li voštani sklop izdržati rukovanje, gating, školjkasta zgrada, i prijenos između faza proizvodnje bez gubitka predviđene geometrije.
Niskotemperaturni materijali imaju relativno nisku čvrstoću, tako tanki zidovi, duge projekcije, a nepodržani detalji zahtijevaju pažljivo rukovanje.
Srednjetemperaturni materijali općenito pružaju bolju otpornost na deformacije, čineći ih prikladnijima za zamršene uzorke i ponovljivu proizvodnju.
Ipak, jači uzorak nije automatski i bolji uzorak.
Pretjerana krutost, neprikladno ponašanje skupljanja, ili loše oslobađanje matrice može uvesti druge probleme u proizvodnji. Kompletna formulacija materijala mora biti usklađena s dizajnom uzorka.
Toplinska stabilnost i konzistencija dimenzija
Modeli livenja za ulaganje mogu doživjeti promjene temperature tijekom skladištenja, skupština, školjkasta zgrada, i rukovanje.
Ako je materijal uzorka osjetljiv na temperaturu, promjene dimenzija mogu utjecati na gotovi odljev.
Niskotemperaturni materijali općenito pokazuju veću osjetljivost na uvjete okoline.
Srednjetemperaturni materijali nastoje osigurati bolju dimenzijsku stabilnost, iako njihova stvarna izvedba i dalje ovisi o formulaciji, uvjeti skladištenja, i kontrolu procesa.
Za komponente s malim tolerancijama dimenzija, dimenzionalnu stabilnost treba procijeniti mjerenjem uzoraka i studijama sposobnosti procesa, a ne zaključivati isključivo na temelju klasifikacije tališta.
Površinska obrada i replikacija detalja
Kvaliteta površine uzorka jedan je čimbenik koji utječe na kvalitetu površine keramičke ljuske i, u konačnici, lijevanje.
Srednjetemperaturni materijali obrađeni kontroliranim ubrizgavanjem mogu reproducirati fine detalje kalupa i postići relativno glatku površinu uzorka.
Ovo je osobito vrijedno za odljevke za ulaganje od nehrđajućeg čelika sa složenim konturama, funkcionalne površine, i ograničeni dodaci za strojnu obradu.
Niskotemperaturni materijali još uvijek mogu proizvesti zadovoljavajuće uzorke za mnoge primjene, ali tradicionalne metode oblikovanja i manje stabilna geometrija uzorka mogu ograničiti postizanje konzistentnosti finih detalja.
Također je važno prepoznati da konačna površina odljevka ovisi o cijelom lancu procesa, uključujući die stanje, priprema gnojnice, veličina vatrostalnih čestica, sušenje ljuske, pucajući, nalijevanje, i čišćenje nakon lijevanja.
6. Kako odabir voska utječe na kvalitetu odljeva za ulaganje
Odabir materijala uzorka je prethodna odluka s posljedicama tijekom cijelog proizvodnog procesa.
Neprikladna formulacija može povećati nedostatke, smanjiti prinos, i stvoriti dodatnu strojnu obradu ili završne radove.
Skupljanje uzorka i dimenzije lijevanja
Skupljanje uzorka utječe na dimenzije koje se prenose s kalupa na uzorak i na kraju na odljevak.
Niskotemperaturni materijali općenito pokazuju veće skupljanje i veću osjetljivost na promjene temperature, pa se njihovo dimenzionalno ponašanje mora pažljivo kontrolirati.
Srednjetemperaturni materijali općenito omogućuju manje skupljanje i bolju stabilnost dimenzija.
Međutim, ljevaonice i dalje moraju voditi računa o dimenzijama kalupa, skupljanje uzorka, ponašanje ljuske, skrućivanje legure skrućivanje, i naknadnu toplinsku obradu ili strojnu obradu.
Praktična preporuka: Za precizne komponente, uspostaviti kompenzaciju dimenzija korištenjem izmjerenih proizvodnih podataka. Nemojte se oslanjati na generičko dopuštenje za skupljanje bez provjere cijelog procesa.
Deformacija uzorka i pucanje ljuske
Uzorak koji se deformira tijekom rukovanja ili izrade ljuske može uzrokovati pogreške u dimenzijama i nedosljednu debljinu ljuske.
Tijekom deparafinacije, toplinsko širenje i karakteristike uklanjanja materijala uzorka također mogu utjecati na naprezanja nametnuta keramičkoj ljusci.
Odnos nije samo u tome da materijal s višim talištem uvijek uzrokuje veće ili manje naprezanje ljuske.
Proširenje uzorka, omekšavanje, drenaža, čvrstoća ljuske, brzina zagrijavanja, i metoda deparafinacije igraju važnu ulogu.
Da bi se smanjio rizik, ljevaonice treba:
- Kontrolirajte temperaturu skladištenja uzoraka i postupke rukovanja.
- Izbjegavajte nepotrebno opterećenje tankih ili nepodržanih značajki uzorka.
- Optimizirajte sušenje ljuske i osigurajte odgovarajuću čvrstoću ljuske prije deparafinizacije.
- Potvrdite temperaturu deparafinacije, pritisak, i brzinu zagrijavanja za odabrani materijal.
- Provjerite ima li na školjkama pukotina i drugih nedostataka prije izlijevanja.
Površinski nedostaci i dodaci za strojnu obradu
Hrapavost površine uzorka i nedostaci mogu se prenijeti na ljusku i odljevak.
Srednjetemperaturni materijali mogu pomoći u postizanju finije površine uzorka, ali ne mogu nadoknaditi oštećene matrice, loša priprema gnojnice, ili neadekvatno sušenje ljuske.
Za uložne odljevke koji zahtijevaju visoku kvalitetu površine, ljevaonica bi trebala upravljati kvalitetom uzorka, priprema keramičke ljuske, i uvjete izlijevanja kao jedan integrirani sustav.
Dodatke za strojnu obradu treba odrediti prema funkcionalnim zahtjevima i mogućnostima procesa, umjesto da se koristi kao zamjena za kontrolu uzvodnih nedostataka.
7. Praktične bilješke o radnji
Kontrolirajte temperaturu u radionici.
Vosak na niskim temperaturama pri 30°C toplinska stabilnost osjetljiv je na ljetne vrućine.
Vosak srednje temperature na 35°C je bolji, ali nije otporan. Klimatizacija ili kontrolirano skladištenje nisu luksuz; to je dio procesa.
Ne miješajte sustave voska.
Voskovi niske i srednje temperature imaju različite zahtjeve za obnavljanje i deparafinaciju. Križna kontaminacija uzrokuje saponifikaciju, inkluzije, i nedostatke ljuske. Držite ih odvojeno.
Ozbiljno se odnosite prema obnovljenom vosku.
Oporaba voska na srednjoj temperaturi zahtijeva pravilno taloženje, filtracija, i tretman kiselinom. Loše tretirani obnovljeni vosak skriveni je izvor grešaka uzorka.
Uskladite vosak s ljuskom, ne samo na crtež.
Uzorak voska srednje temperature u ljusci od natrijeva silikata je neusklađen. Niskotemperaturni voštani uzorak u ljusci silicijevog sola također je neusklađen. Par vosak–vezivo je sustav.
Potvrdite probom.
Prije pokretanja proizvodne serije, kalup uzorak uzorka, izmjeri ga, pohranite ga, oljuštiti ga, i ulijte ga. Podaci pobjeđuju mišljenje.
8. Zaključak
Niskotemperaturni i srednjotemperaturni uzorci materijala razlikuju se po svojim rasponima tališta, jačina, toplinska stabilnost, skupljanje, površinski završetak, i zahtjevi za obradu.
Niskotemperaturni materijali, obično ispod 70°C, ponuditi niske cijene, relativno jednostavna proizvodnja, i dobar potencijal oporavka.
Materijali srednje temperature, uglavnom između 70°C i 100°C, pružaju veću čvrstoću, bolja dimenzijska stabilnost, manje skupljanje, i finije repliciranje uzorka pod odgovarajućim uvjetima ubrizgavanja.
Još uvijek vrijedi pravilo starog inženjera: spojite vosak s ljuskom, zahtjev za lijevanje, i okruženje radionice.
Učini to, a vosak će obaviti svoj posao. Ignorirajte to, i nikakva količina podešavanja procesa neće spasiti rad.
Česta pitanja
Koja je glavna razlika između niskotemperaturnog i srednjetemperaturnog voska?
Vosak na niskim temperaturama topi se ispod 70°C i ima lošu toplinsku stabilnost (oko 30°C).
Srednjetemperaturni vosak topi se na 70–100°C i ima bolju toplinsku stabilnost (oko 35°C), veća snaga, i finija površinska reprodukcija.
Zašto je srednjetemperaturni vosak skuplji?
Materijal uzorka košta više, injektor voska zahtijeva kapitalna ulaganja, a upravljanje procesima je zahtjevnije. Međutim, veći prinos i manji otpad često nadoknađuju trošak.
Može li se vosak srednje temperature obnoviti?
Da, ali oporavak zahtijeva pravilno taloženje, filtracija, i liječenje. Loše tretirani obnovljeni vosak uzrokuje nedostatke.
Koji vosak daje bolju završnu obradu?
Vosak srednje temperature, posebno kod ubrizgavanja tekućine, daje finiju površinsku obradu i bolju reprodukciju detalja uzorka.