
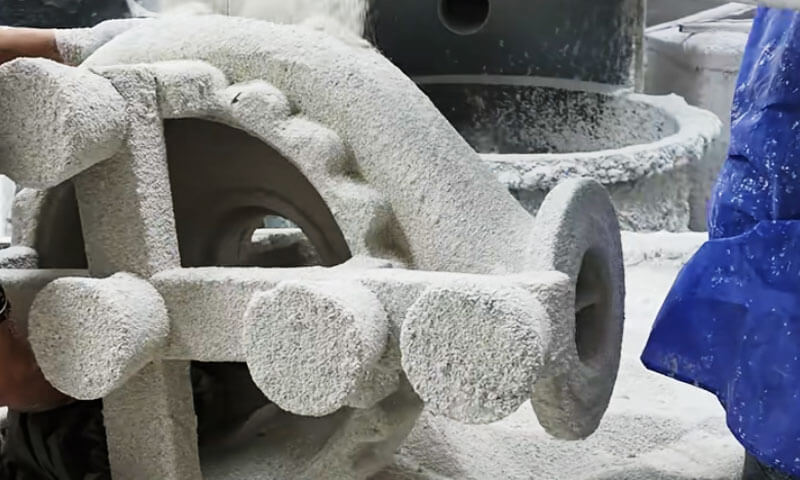
Većinu svog radnog vijeka proveo sam u prostorijama za precizni lijev oplate.
Vidio sam školjku koja je izgledala savršeno u sušionici kako ne uspijeva u autoklavu; Vidio sam jeftinu školjku od natrijevog silikata koja je uštedjela novac na ponudi i dva puta izgubila u otpadu.
Vidio sam i dobro kontroliranu liniju silicijevog sola kako proizvodi velike odljevke od nehrđajućeg čelika koje su kupci jedva morali dotaknuti nakon pjeskarenja.
Za velike odljevke od nehrđajućeg čelika, školjka nije periferni potrošni materijal. To je temelj dimenzionalne točnosti, kvaliteta površine, i prinos.
U kineskoj industriji preciznog lijevanja, naširoko se koriste četiri puta izrade školjki:
- A. Ljuska od natrijevog silikata
- B. Kompozitna školjka
- C. Silikatna solna ljuska s niskotemperaturnim voskom
- D. Silica sol školjka s voskom srednje temperature
Prva tri načina općenito koriste voštane uzorke niske temperature. Sa stajališta kvalitete lijevanja, natrijev silikat je najslabiji; kompozit i silika sol–niskotemperaturni vosak su u sredini; silika sol–vosak srednje temperature daje najbolji rezultat.
Sa stajališta troškova ljuske, natrijev silikat je najjeftiniji, dok je silika sol–srednjetemperaturni vosak najskuplji.
Ovaj članak uspoređuje ove četiri rute iz perspektive inženjera ljevaonice—ne iz kataloga.
1. Zašto je izrada školjki važna za velike odljevke od nehrđajućeg čelika
Keramička ljuska služi i kao negativni kalup i kao strukturni spremnik za rastaljeni metal.
Njegova izvedba izravno utječe na kvalitetu površine, točnost dimenzije, unutarnja ispravnost, i proizvodni prinos gotovog odljevka.
Za velike komponente od nehrđajućeg čelika, pet karakteristika ljuske zaslužuje posebnu pozornost.

Čvrstoća na visoke temperature i otpornost na puzanje
Nehrđajući čelik općenito se lije na relativno visokoj temperaturi, ovisno o kvaliteti legure, bacanje geometrije, i ljevaonička praksa.
Keramička ljuska mora zadržati dovoljnu mehaničku čvrstoću tijekom predgrijavanja, nalijevanje, i skrućivanje.
Ljuska s neodgovarajućom čvrstoćom na visokim temperaturama može se deformirati pod težinom rastaljenog metala.
To može uzrokovati odstupanja u dimenzijama, nejednaka debljina stijenke, lokalno ispupčenje, ili izobličenja kritičnih obrađenih površina.
Otpornost na puzanje jednako je važna. Keramičke ljuske doživljavaju trajno opterećenje na povišenim temperaturama, a njihovo deformacijsko ponašanje može utjecati na točnost dimenzija čak i kada ne dođe do trenutnog loma.
Ovo je jedan od razloga zašto školjke vezane na silika-sol općenito rade bolje od školjki vezanih na natrijev silikat u zahtjevnim primjenama velikog lijevanja.
Propusnost i evakuacija plina
Tijekom izlijevanja, zrak i drugi plinovi unutar šupljine kalupa moraju izaći dok rastaljeni metal ispunjava ljusku.
vlaga, zaostali vosak, i proizvodi razgradnje veziva također mogu doprinijeti kvarovima povezanim s plinom.
Ako je propusnost ljuske nedovoljna, plinovi se mogu zarobiti i uzrokovati poroznost, puhalice, ili nepotpuno punjenje.
Sekcije tankih stijenki, uski prolazi, a složene geometrije impelera posebno su osjetljive na te uvjete.
Propusnost ovisi o nekoliko čimbenika:
- Raspodjela veličine čestica vatrostalnog materijala i oblik zrna.
- Debljina navlake i broj slojeva ljuske.
- Sadržaj veziva i omjer praha i tekućine.
- Uvjeti sušenja i pečenja.
- Prisutnost ostataka voska, vlage, ili drugih zagađivača.
Visokokvalitetna ljuska mora osigurati odgovarajuću ravnotežu između čvrstoće i plinopropusnosti.
Povećanje udjela veziva ili stvaranje pretjerano gustog sloja na licu može poboljšati određene aspekte cjelovitosti ljuske dok ograničava evakuaciju plina.
Površinska obrada i točnost dimenzija
Površinski sloj izravno je u kontaktu s rastaljenim nehrđajućim čelikom i uvelike određuje stanje lijevane površine.
Njegova vatrostalna kvaliteta, raspodjela čestica, ponašanje mokrenja, i otpornost na reakcije metala i kalupa utječu na hrapavost površine i stvaranje nedostataka.
Za visoku preciznost investicijski odljevci, hrapavost površine oko Ra 0,8–4,3 μm i stupnjevi tolerancije dimenzija CT3–CT5 navedeni su u izvornoj tehničkoj usporedbi za zahtjevne primjene.
Ove brojke treba shvatiti kao referentne vrijednosti ovisne o procesu, a ne kao univerzalna jamstva, posebno za velike odljevke.
Srednje veliki i veliki odljevci od nehrđajućeg čelika s manje zahtjevnim površinskim zahtjevima možda neće opravdati dodatne troškove srednjetemperaturnog sustava ljuske od voska i silika-sola.
U takvim slučajevima, niskotemperaturni procesi voska ili kompozitne ljuske mogu ponuditi bolju ukupnu ekonomiju.
Otpornost na toplinski udar i cjelovitost kućišta
Veliki odljevci stvaraju značajna toplinska opterećenja na ljusci. Neravnomjerno zagrijavanje, zaostalu vlagu, nedovoljno sušenje, brza deparafinizacija, a neodgovarajući uvjeti pečenja mogu stvoriti toplinska naprezanja.
Pucanje školjke može dovesti do prodora metala, peraje, dimenzionalne greške, ili potpuno odbacivanje lijevanja.
Za teške komponente, popravak ili zamjena pokvarene ljuske također oduzima znatan rad, energija, i vrijeme proizvodnje.
Robustan proces izrade ljuske stoga zahtijeva kontrolirano sušenje, ravnomjerno pucanje, prikladni vatrostalni materijali, i debljina ljuske usklađena s masom i geometrijom odljevka.
Trošak proizvodnje i vrijeme isporuke
Proces izrade školjke utječe više od izravne cijene keramičkih materijala.
Također određuje zahtjeve za radom, ulaganje u opremu, potrošnja energije, iskorištenost podnog prostora, i vrijeme potrebno za oslobađanje sklopa uzorka za izlijevanje.
Za veliki impeler ili tijelo ventila koji teže desetke kilograma, postupak koji štedi malu količinu vatrostalnog materijala, ali zahtijeva nekoliko dodatnih dana sušenja, možda nije ekonomičan.
Obrnuto, vrhunski sustav ljuske može biti opravdan kada njegova veća točnost dimenzija i niža stopa odbacivanja znatno smanjuju troškove strojne obrade i kvalitete.
Najekonomičniji postupak je stoga onaj koji daje potrebnu kvalitetu lijevanja uz najniže ukupne troškove proizvodnje, ne nužno onaj s najnižim troškom materijala za školjku.
2. Pregled četiriju procesa izrade školjki
Četiri procesa razlikuju se prvenstveno u kemiji veziva, face-coat vatrostalni materijali, backup-shell konstrukcija, zahtjevi voštanog uzorka, i kontrole proizvodnje.
| Proces | Sustav veziva | Tipični sustav voska | Glavne prednosti | Glavna ograničenja |
| Ljuska od natrijevog silikata | Natrijev silikat | Vosak niske temperature | Nisko trošak, kratki ciklus, visoka propusnost, relativno lako uklanjanje ljuske | Niža otpornost na visoke temperature, manje stabilna kvaliteta, veće dimenzionalne varijacije |
| Kompozitna školjka | Silika sol u kaputima za lice; natrijev silikat u pomoćnim premazima | Vosak niske temperature | Bolja kvaliteta površine od konvencionalnih školjki od natrijevog silikata; relativno kratak proizvodni ciklus | Učinkovitost rezervne ljuske ostaje ograničena natrijevim silikatom |
Silika-sol školjka s niskotemperaturnim voskom |
Sol silicijevog dioksida u cijelom sustavu školjke | Vosak niske temperature | Dobra čvrstoća školjke, dimenzionalna stabilnost, kvaliteta površine, i prilagodljivost velikim odljevcima | Veći trošak i duži ciklus sušenja |
| Silica-sol školjka s voskom srednje temperature | Sol silicijevog dioksida u cijelom sustavu školjke | Vosak srednje temperature | Visoka točnost dimenzija, Dobar površinski završetak, nizak potencijal kvara u kontroliranim uvjetima | Visoki troškovi voska i opreme; veće investicijske i operativne zahtjeve |
3. Natrijev silikatni omotač: jeftino, dokazano, Ali ograničena kvaliteta
Izrada školjke od natrijevog silikata ima povijest proizvodnje od gotovo 60 godina u Kini. Još uvijek iznosi oko 70% kineskih tvornica preciznog lijevanja.
To nije zato što daje najbolje odljevke. To je zato što je jeftino, brzo, i opraštajući.
Tijekom desetljeća, poboljšanja pomoćnih vatrostalnih materijala i novi učvršćivači više su nego udvostručili čvrstoću ljuske.
Mogućnost obrade lijevanja, točnost dimenzije, i prinos se poboljšao. Školjke od natrijevog silikata još uvijek drže veliki tržišni udio i zamijenile su neke prekomorske pješčane odljevke u narudžbama za serijski izvoz.
Prednosti su stvarne: nisko trošak, kratki proizvodni ciklus, dobro nokaut ponašanje, i visoku propusnost. Nijedan drugi postupak s ljuskom ne odgovara natrijevom silikatu u tim točkama.
Ali kvaliteta lijevanja — hrapavost površine, broj nedostataka, točnost dimenzije, prinos, i stopa neuspjeha—lošija je od ostale tri rute.

Temeljni problemi
Osnovna slabost je samo vezivo. Natrijev silikat sadrži visoku razinu Na₂O.
Njegova visokotemperaturna čvrstoća i otpornost na puzanje daleko su ispod onih ljuski silicijevog sola - samo oko 1/30 do 1/60 silika sol.
Zbog ovoga, mnoge ljevaonice koriste jeftine, niskokvalitetni kvarcni pijesak i brašno s lošim razvrstavanjem veličine čestica za pomoćne slojeve.
Učvršćivači su još uvijek uglavnom ograničeni na amonijev klorid. Pod tim uvjetima, visokokvalitetni precizni odljevci jednostavno nisu mogući.
Drugi problem je kontrola procesa. Proizvodnja školjki uvelike varira od serije do serije. Mnogim radionicama nedostaje stroga kontrola parametara procesa.
Učvršćivač je korozivan, oprema za usisavanje prašine često je istrošena, i nekoliko radionica ima temperaturu-, vlažnost-, i okruženja s kontrolom prašine.
Priprema premaza, stvrdnjavanje, sušenje, i deparafinizacija rijetko se kontroliraju prema industrijskim radnim standardima—viskoznost, specifična težina, koncentracija učvršćivača, i pH se ne provjeravaju prema rasporedu.
Sobna temperatura za sušenje, vlažnost, i brzina zraka često su nekontrolirani. Kao rezultat, visoka- ili vrijeme niske temperature i vlažna godišnja doba mogu proizvesti šaržni otpad.
Drugim riječima, mnoge tvornice ostaju na razini manualne radionice, oslanjajući se na iskustvo, a ne na znanstvenu kontrolu kvalitete.
To je ključni razlog zašto su odljevci od natrijeva silikata imali nestabilnu kvalitetu, visoke stope odbijanja, i visoke stope kvarova desetljećima.
Smjer poboljšanja
Prvi, zamijenite obično brašno od kvarcnog pijeska niskog stupnja mikroprahom silicija visoke čistoće, kao što je žilni kvarc.
Upotrijebiti a bimodalna distribucija veličine čestica zaobljenog kvarcnog praha za pripremu kaše za lice.
To poboljšava termokemijsku stabilnost školjke lica i omogućuje visok omjer pudera i tekućine.
U jednom proizvodnom primjeru, s natrijevim silikatom modul 3.4 i gustoća 1.28 g/cm³, postignut omjer praha i tekućine 2.7.
Nakon mokrog kugličnog mljevenja, single-tank taloženje, magnetska separacija, i obrada deionizirane vode, zaobljeni, bimodalni, prah visoke čistoće pokazao se boljim od umjetno umiješanog praha.
Drugi, poboljšati kontrolu kvalitete na licu mjesta i slijediti nacionalne standarde. Odvojite premaz, žbukanje, i područja kaljenja iz sušionice školjki.
Kontrolirajte temperaturu i vlažnost u prvom; poboljšati uklanjanje prašine i zaštitu od korozije u potonjem. To stabilizira kvalitetu ljuske i poboljšava radnu okolinu.
Treći, zamijenite prvi i drugi sloj kalcitno-natrijevog silikatnog omotača s a kalcit–silika sol lice i prijelazni sloj, potpuno eliminirajući natrijev silikat i učvršćivač amonijevog klorida s lica i prijelaznih slojeva.
Izračuni troškova pokazali su da se cijena lijevanja povećala za samo 0.46 juana/kg, dok je ciklus izrade školjke ostao usporediv s onim školjke od natrijeva silikata.
4. Silika Sol Shell s niskotemperaturnim voskom: Pragmatični srednji put
Ruta silicijevog dioksida – niskotemperaturni vosak dobro odgovara kineskom tržištu.
Posebno je prilagodljiv za odljeve u okolici 1 kg, a posebno okolo 5 kg i više—srednje teški odljevci—gdje nudi veću fleksibilnost i prednost od voska srednje temperature.
Za većinu srednjih i velikih odljevaka, hrapavost površine, točnost dimenzije, a zahtjevi za toleranciju nisu izrazito visoki.
Nema potrebe za korištenjem srednje temperaturnog voska visokog tališta. Vosak srednje temperature zahtijeva ubrizgavanje voska pod visokim pritiskom—gore 6–7 MPa—ili ubrizgavanje tekućeg voska.
To znači velika ulaganja u opremu. Debeo, teški voštani uzorci srednje temperature skloni su skupljanju, deformacija, i veći trošak.
Vosak na niskim temperaturama lako se oblikuje, zahtijeva jednostavnu opremu, a razlika u hrapavosti uzorka voska nije velika.
U usporedbi s kompozitnim školjkama, ova ruta daje stabilniju kvalitetu, posebno točnost dimenzija. Ne sadrži natrijev silikat, pa ljuska ima dobra svojstva pri visokim temperaturama.
Nakon sinteriranja na oko 1,500° C, ljuska ima visoku propusnost i jaku otpornost na puzanje.
Može se koristiti za dijelove tankih stijenki i složene srednje velike dijelove, a također i za teške dijelove do 60– 100 kg-kućišta pumpe, ronilaca, školjke za odbijanje vode, pumpanja, tijela ventila, i slične komponente.
Za srednje velike ili teške dijelove debelih stijenki, izlijevanje pomoću vilice ili ljuske izravno ispred peći može postići visok prinos.
Problemi
Prvi, jer se koristi niskotemperaturni vosak, većina školjki se deparafinizira u vodi.
Saponificirani ostatak neizbježno ulazi u ljusku—posebice kada se kompozitne ljuske i ljuske od natrijevog silikata deparafiniziraju u istom spremniku za vodu—uzrokujući površinske inkluzije i nešto veću stopu kvarova. Ovo je glavna slabost.
Drugi, dugi ciklus izrade školjke najveći je nedostatak. Za teške dijelove s dubokim rupama ili dubokim utorima, svaki sloj može trebati 24– 47 sati sušenja.
A 60 kg dvokanalni rotor često zahtijeva 10– 15 dana izrade školjki. Svaka neosušena slijepa zona može uzrokovati ponovno otapanje silikasola tijekom deparafinacije vodom i dovesti do pukotina ljuske.
Treći, trošak je oko 5 puta da je od natrijevog silikatnog omotača — otprilike 6,000 juana po toni odljevaka za izradu školjki — i 18% viši nego kompozitna ljuska. Trošak lijevanja je stoga relativno visok.
Smjer poboljšanja
Kako bi se izbjegle saponificirane inkluzije od nepotpuno obrađenog voska niske temperature i dijeljenja istog spremnika tople vode s kompozitnim ili natrijevim silikatnim školjkama, koristiti deparafinizacija parom na 0.3–0,5 MPa i 130–140°C umjesto vodene deparafinacije.
Time se izbjegavaju saponifikacijske inkluzije i pucanje ljuske.
Ako se koristi deparafinacija toplom vodom, dodati 1–3% volumena industrijske klorovodične kiseline do vode, i nakon deparafinizacije isperite ljuske vrućom vodom koja sadrži kiselinu kako biste smanjili saponificirane ostatke.
Nemojte dijeliti isti spremnik s natrijevim silikatnim ili kompozitnim školjkama. Zasebno promijenite vodu ili deparafinizirajte kako biste smanjili ulazak saponificirane tvari u ljusku.
Za tretman obnovljenim voskom, koristiti 3–5% volumena sumporne kiseline u kipućoj vodi, uz dovoljno vremena vrenja i taloženja.
Zimi, temperatura tvrde vode je niska, natrijev silikat i kompozitne ljuske sadrže više Na₂O, a saponifikacija voska je ozbiljnija.
Dodajte više sumporne kiseline u obnovljeni vosak. Nakon tretmana voskom, također je važno trenutno dodavanje polietera.
Kako bi se skratio ciklus izrade školjke, koristiti brzo sušeći silika sol. Ovaj proces sazrijeva. Vrijeme sušenja za svaki sloj može se smanjiti za oko pola.
Za velike dijelove, svaki sloj osim završnog sloja treba samo oko 3 sate. Vrijeme za izradu školjki može pasti od 62 sati do 24 sate.
Za srednje teške dijelove, smanjenje je oko 60% u usporedbi s konvencionalnim silika solom.
Tržišna cijena je samo 20–30% više, a ta se premija može nadoknaditi smanjenom površinom, potrošnja topline, i veći prinos. Brzosušeći silika sol neizbježan je smjer za reformu ljuske silicijevog sola.
Za smanjenje troškova, najučinkovitiji put je zamjena cirkona taljeni kvarc ili sintetski kvarc za vatrostalni premaz za lice. Cirkon čini oko 65% ukupnog troška ljuske silicijevog sola.
Zamjena cirkona kalcitom ili kvarcom smanjila je cijenu školjke 6,000 yuan/t lijevanje na 2,210 juana/t, a 55.8% smanjenje. Za srednje teške dijelove, spojeni kvarcni pijesak/brašno postupno zamjenjuje cirkonski pijesak/brašno.
5. Silika Sol Shell s voskom srednje temperature: Mjerilo kvalitete
Silika sol – vosak srednje temperature međunarodno je uobičajen način preciznog lijevanja. Omogućuje najbolju kvalitetu lijevanja i najmanju stopu kvarova.
Posebno je prikladan za srednje velike i posebno velike dijelove koji zahtijevaju visoku hrapavost površine—Ra 0,8–4,3—i visoka točnost dimenzija—CT3–CT5.
Zbog ograničenja opreme i troškova, međutim, rijetko se koristi za srednje teške dijelove u 5– 100 kg domet.

Problemi
Prvi, koštati. Cijena školjke je oko 8 puta onaj natrijeva silikata, i oko 20% viši nego niskotemperaturni vosak–silika sol.
Glavni razlozi su veći troškovi materijala za ljusku i vosak, mnogo veća potrošnja energije opreme, i veća ulaganja u opremu.
Drugi, proizvodni ciklus sličan je niskotemperaturnom voštano-silicijevom solu i puno dulji od natrijeva silikata ili kompozitnih ljuski.
Treći, za 5–60 kg srednje teški odljevci, tekući vosak srednje temperature pri 63–75°C i visokim tlakom ubrizgavanja od oko 7.1–8,0 MPa je potrebno.
Voštani uzorci tankih stijenki skloni su skupljanju. Točnost dimenzija nije osobito visoka.
Budući da srednje teški dijelovi ne zahtijevaju istu točnost dimenzija i hrapavost kao veliki dijelovi, silika sol–vosak srednje temperature za njih se rijetko odabire.
Smjer poboljšanja
Za kontrolu troškova uz održavanje kvalitete, nakon rješavanja slabe močivosti kalcita voskom srednje temperature, zamjena cirkona sa sintetičkim kvarcom ili fuzioniranim kvarcom je jasno smjer.
Taljeni kvarc ima koeficijent linearnog širenja od samo 5 × 10⁻⁷/°C, a cijena mu je samo 1/6 onaj od cirkona. Inozemstvo, topljeni kvarc postupno se širi u primjeni.
Brzo sušeći silicij dioksid za skraćivanje ciklusa ljuske čest je smjer u industriji.
Razvijanje domaćeg srednjetemperaturnog voska ili poboljšanje parafinsko-polieterskog niskotemperaturnog voska važan je zadatak.
Ključ je riješiti problem obrade recikliranog voska tako da svojstva voska ostanu stabilna u proizvodnji.
6. Kompozitna školjka: Kompromis, Nije konačan odgovor
Za prevladavanje slabosti natrijevih silikatnih ljuski, mnoge tvornice sada koriste cirkon i mulit-silika sol za prvi i drugi sloj, zadržavajući izvorni proces natrijevog silikata za pomoćne slojeve.
Ovo je kompromis koji kombinira dobru preradljivost silicijevog sola s niskom cijenom i kratkim ciklusom natrijevog silikata.
U usporedbi s natrijevim silikatnim školjkama, kompozitne ljuske znatno poboljšavaju obradivost lijevanja: manja hrapavost, manje površinskih defekata, i manju stopu neuspjeha.
Mogu se koristiti za nehrđajući čelik, čelik otporan na toplinu, i drugi visokolegirani čelici. Proizvodni ciklus mnogo je kraći od niskotemperaturnog voštano-silikatnoga sola i sličan je natrijevom silikatu.
Ključni problemi
Prvi, jer potporni slojevi zadržavaju natrijevo silikatno vezivo, ukupna visokotemperaturna čvrstoća i otpornost na puzanje ljuske niži su od onih za ljusku od silicijevog sola.
Temperatura sinteriranja ljuske ograničena je na niže 960° C. Iznad 800° C, deformacija ljuske se povećava za 30%.
Ljuska silicijevog sola može se sinterirati do otprilike 1,500° C i ne deformira se prije te temperature.
Stoga, točnost dimenzija odljevaka od kompozitnih ljuski, uključujući tolerancije, je inferioran u odnosu na ljuske silicijevog sola.
Prilikom izlijevanja velikih odljevaka uokolo 10 kg, dodatni slojevi silika sola—obično najmanje 2 više slojeva—potrebni su za postizanje čvrstoće na visokim temperaturama i sprječavanje deformacije.
Drugi, prva dva sloja su glavni faktor koji utječe na propusnost ljuske. Promjena s natrijevog silikata na silika sol naglo smanjuje ukupnu propusnost ljuske.
Kada je temperatura sinteriranja niska i vrijeme zadržavanja nedovoljno, plinska poroznost, zabludi, a često dolazi i do hladnih zatvaranja.
Kompozitne ljuske stoga je teško koristiti za dijelove tankih stijenki d ≤ 3 mm, velike dijelove, i posebno veliki dijelovi ispod oko 60 kg.
Budući da je otpornost na visoke temperature niža od silicijevog sola, može rezultirati otpad. Drugim riječima, propusnost kompozitne ljuske niža je i od ljuski natrijevog silikata i silicijevog sola.
Treći, kvaliteta kompozitne ljuske je stabilnija od natrijevog silikata, ali manje stabilna od silicijevog sola. Popratni slojevi još uvijek sadrže vezivo natrijevog silikata.
Za kontrolu troškova, mnoge tvornice još uvijek koriste jeftine, nestabilni vatrostalni materijali poput gline i zrnastog pijeska. Kontrola procesa slična je natrijevom silikatu, tako da je stabilnost kvalitete loša.
Za teške dijelove okolo 10 kg a veliki dijelovi ispod 1 kg, stope odbacivanja i neuspjeha veće su nego kod silicijevih solnih ljuski.
Četvrti, jer kompozitne školjke koriste skupi cirkon za lice, trošak školjke je 6.3 puta onaj natrijeva silikata.
Ako se za pomoćne slojeve koristi mulitni pijesak/brašno, trošak školjke je gotovo isti kao i silika sol-samo oko 1 juana/kg lijevanje razlika. Prednost niske cijene nije značajna.
Peti, kompozitne školjke ne mogu koristiti vosak srednje temperature. Vosak srednje temperature ne može se deparafinirati u vrućoj vodi.
U autoklavu na 171° C i 0.6 MPA, srednjotemperaturna damar smola snažno reagira s natrijevim silikatom i ostatkom učvršćivača u pomoćnim slojevima, stvarajući bijelu ljepljivu saponificiranu tvar koja se ne može reciklirati bez obrade.
Silika sol školjke mogu koristiti i niske- a vosak srednje temperature bez ovog problema.
Sažetak, kompozitna ljuska je poboljšanje u odnosu na natrijev silikat. Bolji je u obradivosti lijevanja, prinos, i stopa neuspjeha, ali se još uvijek bitno razlikuje od ljuske silicijevog sola.
Osim kraćeg proizvodnog ciklusa i nešto niže cijene školjke, njegova kvaliteta lijevanja i pouzdanost su inferiorni u odnosu na silika sol.
Smjer poboljšanja
Prvi, zamijenite cirkonski pijesak s kalcitom za vatrostalni sloj za lice. Mogućnost obrade lijevanja ne ovisi u potpunosti o vatrostalnom materijalu za površinski sloj; usko je povezan s vezivom, a također i s uzorkom voska—hrapavost uzorka voska i saponificirani ostatak.
Kompozitne ljuske mogu koristiti samo niskotemperaturni vosak i uglavnom se koriste za precizne odljevke srednje hrapavosti—Ra 6,3–11,5—i niža dimenzijska točnost—CT4–CT6.
Iskustvo u proizvodnji pokazuje da je zamjena cirkon-silikasola s kalcit-silikasolom za premaz za lice sasvim izvediva.
To smanjuje troškove školjke 4,150–4,830 juana/t lijevanje u 1,360 juana/t, samo 460 juana više nego natrijev silikat.
Drugi, poboljšati kontrolu kvalitete i okruženje za izradu školjki, posebno rezervni slojevi.
Treći, rezervni slojevi trebaju koristiti stabilan, sposoban za visoke temperature, relativno jeftini vatrostalni materijali s sadržajem vlage kompatibilnim s površinskim premazom.
Preporučuju se dva uobičajena pomoćna materijala. Jedan je vatrostalna glina–kvarcni premaz u prahu 60%/40%, žbukano granuliranim pijeskom napravljenim od zdrobljenog otpada od korundne opeke i srodnog otpada od vatrostalne opeke.
Široko je dostupan, jeftino, i daje veću otpornost na visoke temperature i otpornost na puzanje od mulita ili boksita, samo na 1/2–1/3 cijena boksita.
Pristaje kaputima za lice od cirkona ili sintetičkog kvarca. Drugi je premaz od vatrostalne gline i granuliranog praha u volumenskom omjeru od 3:7, ožbukana zrnastim pijeskom.
Ova opcija odgovara samo školjkama od cirkon kompozita. Neke tvornice koriste mulitni pijesak/brašno ili boksit za kompozitne pomoćne slojeve.
Svojstva premaza su stabilna, ljuska je tanka i lako se sinteruje, ali cijena je previsoka, a svojstva pri visokim temperaturama su inferiorna u odnosu na dvije gore navedene opcije. Boksit ima loše ponašanje pri izbijanju.
Materijali izrađeni od drobljenog otpadnog porculana, glazirana pločica, ili podne pločice su jeftine, ali se ne peku na visokoj temperaturi, imaju složen sastav, pokazuju jaku tendenciju pucanja na visokoj temperaturi, imaju manju vatrostalnost, i teško ih je izbiti nakon izlijevanja—posebno za teške dijelove. Ne preporučuju se.
7. Budući razvojni trendovi u izradi oplate za velike odljevke od nehrđajućeg čelika
Razvoj tehnologije izrade školjki sve je više usmjeren na poboljšanje kvalitete lijevanja uz smanjenje troškova proizvodnje, vrijeme ciklusa, i utjecaj na okoliš.
Šira upotreba silika-sol veziva
Silika-sol sustavi nude snažnu tehničku osnovu za visokokvalitetno ulaganje zbog svojih povoljnih svojstava ljuske i potencijala za stabilnu proizvodnju.
Njihova šira primjena ovisi o smanjenju nedostataka povezanih s troškovima materijala i vremenom sušenja.
Brzosušeći silika sol, optimizirana konstrukcija školjke, a ekonomičniji vatrostalni sustavi mogu pomoći zatvoriti ovaj jaz.
Vatrostalna optimizacija
Zamjena skupog cirkona s kvalificiranim sintetičkim silicijevim dioksidom ili taljenim silicijevim dioksidom može smanjiti troškove materijala, ali supstitucije moraju očuvati kemijsku kompatibilnost i kvalitetu površine.
Budući razvoj procesa trebao bi se usredotočiti na cijeli sustav premaza za lice, uključujući kemiju veziva, punjenje praha, raspodjela veličine zrna, ponašanje mokrenja, i stabilnost sušenja.
Optimiziranje ovih varijabli zajedno je učinkovitije od smanjenja troškova vatrostalnog materijala zasebno.
Brže i dosljednije sušenje
Brzosušeća veziva, poboljšano upravljanje protokom zraka, kontrolirana vlažnost, a bolje praćenje okoliša u radionici može smanjiti vrijeme ciklusa izrade školjki.
Cilj nije jednostavno osušiti svaki sloj što je brže moguće. To je postizanje dovoljne čvrstoće i dimenzionalne stabilnosti uz minimalno vrijeme čekanja i prihvatljivu varijaciju procesa.
Kontrola procesa vođena podacima
Moderne ljevaonice mogu poboljšati konzistenciju bilježenjem svojstava kaše, uvjeti sušenja, shell-layer broji, parametri deparafinacije, profili pečenja, i rezultati pregleda lijevanja.
Analiza ovih zapisa pomaže u prepoznavanju uvjeta procesa povezanih s pukotinama ljuske, dimenzionalna odstupanja, i površinski nedostaci.
S vremenom, to omogućuje pouzdanije radne prozore i smanjuje ovisnost o iskustvu pojedinih operatera.
Ukupni troškovi proizvodnje
Dugoročni trend je prema ocjenjivanju procesa izrade školjki prema cijeni proizvodnje prihvaćenih odljevaka, a ne samo prema materijalima školjke.
Proces koji smanjuje odbijanje, dodaci za obradu, a kašnjenja u isporuci mogu ponuditi bolji komercijalni rezultat čak i kada su početni troškovi materijala viši.
Ovo je osobito važno za velike odljevke od nehrđajućeg čelika, gdje svaka odbačena komponenta može predstavljati značajan gubitak.
8. Zaključak
Četiri glavna procesa izrade ljuske koja se koriste u lijevanju po ulošku - ljuske od natrijeva silikata, kompozitne ljuske, silika-sol školjke s niskotemperaturnim voskom, i silika-sol školjke s voskom srednje temperature—svaka nudi različite prednosti u smislu kvalitete lijevanja, koštati, i ciklus proizvodnje.
Za velike odljevke od nehrđajućeg čelika, najučinkovitija poboljšanja su jačanje kontrole procesa, optimizirati vatrostalne materijale za površinski sloj, usvojiti validirane sustave silika-sola koji se brzo suše, poboljšati oporavak voska, i odaberite konstrukciju ljuske prema geometriji lijevanja i obujmu proizvodnje.
Konačno, najbolji proces izrade školjki nije nužno najjeftiniji ili najsofisticiraniji.
To je proces koji dosljedno proizvodi odljevke koji zadovoljavaju potrebne standarde kvalitete uz najniže ukupne troškove proizvodnje.
Za ljevaonice koje traže bolju kvalitetu i stabilniju proizvodnju, kombinacija odgovarajuće silika-sol tehnologije, kvalificirani vatrostalni materijali, kontrolirano sušenje, a upravljanje procesima vođeno podacima nudi praktičan put prema lijevanju ulaganja s većim prinosom.
Česta pitanja
Koji postupak izrade oplate daje najbolju kvalitetu za velike odljevke od nehrđajućeg čelika?
Silikatna solna ljuska s voskom srednje temperature daje najbolju kvalitetu lijevanja, točnost dimenzije, i najmanju stopu neuspjeha.
Silika sol s niskotemperaturnim voskom je praktična alternativa za srednje teške dijelove.
Zašto se natrijev silikat još uvijek koristi ako je njegova kvaliteta niža?
Natrijev silikat je jeftin, ima kratak proizvodni ciklus, dobro nokaut ponašanje, i visoku propusnost. Ostaje ekonomski atraktivan za manje zahtjevne odljevke.
Zašto kompozitne školjke ne mogu koristiti vosak srednje temperature?
U autoklavu deparafinizacija na 171°C i 0.6 MPA, srednjotemperaturna damar smola reagira s natrijevim silikatom i ostatkom učvršćivača u pomoćnim slojevima, stvarajući ljepljivu saponificiranu tvar koja se ne može reciklirati bez obrade.
Koji je budući smjer za velike lijevane školjke od nehrđajućeg čelika?
Školjke od silicijevog sola—posebice s jeftinim vatrostalnim materijalima za površinski sloj i brzosušećim vezivima—postupno će zamijeniti školjke od natrijevog silikata i kompozita kako zahtjevi kvalitete rastu.

