Uvod
Vruće izostatsko prešanje, obično skraćeno kao Bok, je jedna od najvažnijih tehnologija naknadne obrade i zgušnjavanja u modernom inženjerstvu materijala.
Koristi se za poboljšanje unutarnje čvrstoće, mehanička pouzdanost, te uslužna izvedba visokovrijednih metalnih i keramičkih komponenti kombiniranjem visoka temperatura s visoka, ravnomjerni tlak plina
Na prvi pogled, HIP se može činiti završnim korakom u niši. U praksi, daleko je više od toga.
To je ključna tehnologija koja omogućuje zrakoplovstvo, medicinski, energija, nuklearni, obrana, automobilski, i vrhunske industrijske primjene gdje je skrivena poroznost, unutarnji nedostaci, ili mikrostrukturna nestabilnost može ugroziti performanse.
Vruće izostatičko prešanje posebno je vrijedno kada je konvencionalna proizvodnja već proizvela dio blizu konačnog oblika, ali unutarnju kvalitetu ipak treba podići na viši standard.
1. Što je vruće izostatsko prešanje?
Vruće izostatsko prešanje, općenito poznat kao Bok, je tehnika naknadne obrade koja se koristi za poboljšanje unutarnje kvalitete odljevaka kombiniranjem visoka temperatura s ravnomjerni visoki tlak.
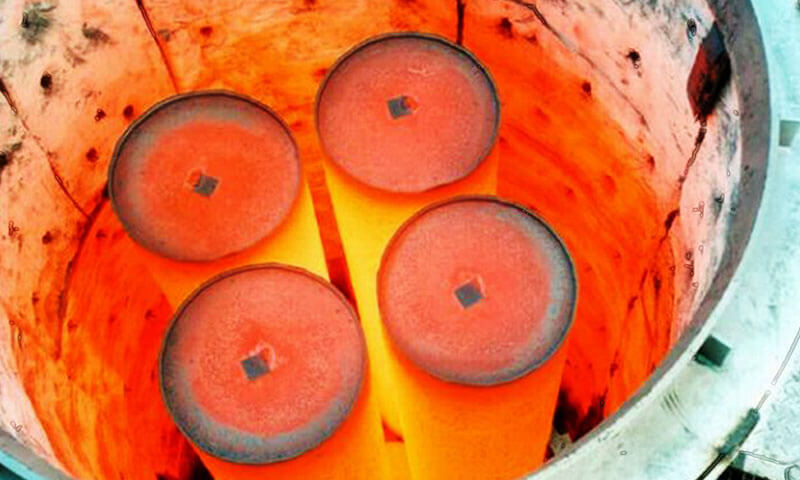
U tipičnom HIP ciklusu, komponenta je zatvorena u visokotlačnu posudu i izložena inertnom plinu, obično argon, pri pritiscima koji mogu dosegnuti oko 15,000 psi ili više.
Istovremeno, dio se zagrijava do temperature blizu solidusa legure, često u rasponu od 85% do 95% solidus temperature.

Pod ovim uvjetima, unutarnji nedostaci kao što su mikroporoznost, šupljine, i male praznine postupno se urušavaju i zatvaraju.
Primijenjena toplina čini metal osjetljivijim na difuziju i plastično strujanje, dok izostatski tlak spaja unutarnje površine pora.
Kao rezultat, odljevak postaje mnogo gušći i konstrukcijski pouzdaniji.
Ključna značajka HIP-a je izostatički prirodu pritiska. Za razliku od usmjerenog prešanja, koji primjenjuje silu samo s jedne strane i može iskriviti geometriju, HIP primjenjuje pritisak jednako iz svih smjerova.
To znači da proces poboljšava unutarnju čvrstoću bez značajnog mijenjanja vanjskog oblika ili točnosti dimenzija dijela.
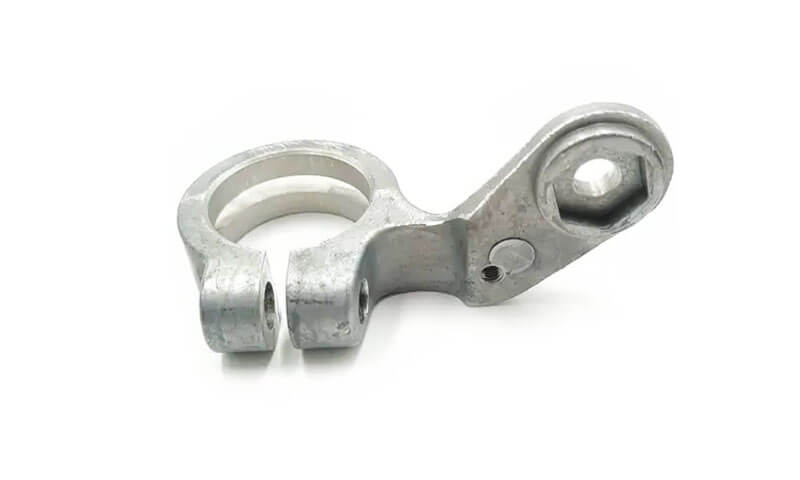
Za složene uložne odljevke, to je posebno vrijedno: komponenta zadržava svoju preciznu geometriju dok dobiva daleko robusniju unutarnju strukturu.
Za investicijski odljevci sa složenim geometrijama i uskim dimenzijskim tolerancijama,
ova karakteristika čini HIP jedinstveno prikladnim kao tretman za zgušnjavanje koji poboljšava unutarnji integritet bez ugrožavanja preciznosti dimenzija koje omogućuje livenje u kalupe.
2. Zašto je vruće izostatičko prešanje važno u naprednoj proizvodnji
Važnost vrućeg izostatičkog prešanja leži u jazu između oblika i kvalitete dijela.
Moderna proizvodnja sve više proizvodi složene komponente gotovo neto oblika, ali složeni oblik ne jamči automatski unutarnji integritet.
Lijevanje može stvoriti poroznost skupljanja. Aditivna proizvodnja može ostaviti nedostatke fuzije ili zarobljene pore. Metalurgija praha može zadržati zaostale šupljine. HIP se bavi upravo ovim problemima.
Vruće izostatičko prešanje je važno jer može:
- smanjiti unutarnju poroznost,
- poboljšati život umora,
- povećati otpornost na lom,
- stabilizirati mehanička svojstva,
- povećati povjerenje u kritične komponente,
- smanjiti stope odbijanja u dijelovima visoke vrijednosti.
Ovo je posebno važno u industrijama gdje cijena kvara nije ograničena na zamjenu. Kvar može značiti zastoj u radu zrakoplova, kirurški rizik, rizik reaktora, ili gašenje proizvodnje.
U takvim kontekstima, Vruće izostatičko prešanje često je racionalno ulaganje u pouzdanost, a ne izborna nadogradnja.
3. Glavni tijek procesa toplog izostatskog prešanja
Ciklus vrućeg izostatičkog prešanja obično slijedi jasan slijed: dio je opterećen, plovilo je evakuirano ili pripremljeno,
primjenjuje se tlak inertnog plina, temperatura je povišena, dio se drži na temperaturi i tlaku, a zatim se posuda hladi i istovara.
| Korak | Što se događa | Zašto je to važno |
| Učitavanje | Dijelovi se stavljaju u HIP posudu. | Priprema komponentu za kontrolirano zgušnjavanje. |
| Evakuacija / priprema atmosfere | Posuda je pripremljena za obradu inertnim plinom. | Smanjuje neželjenu atmosferu i rizik od kontaminacije. |
| Tlačenje | Tlak inertnog plina primjenjuje se ravnomjerno. | Potiče kolaps pora iz svih smjerova. |
| Grijanje | Dio se zagrijava do ciljanog toplinskog prozora. | Smanjuje granicu tečenja i aktivira zacjeljivanje potpomognuto difuzijom. |
| Držanje | Temperatura i tlak se održavaju određeno vrijeme. | Omogućuje potpunije zatvaranje nedostataka. |
| Hlađenje | Dio se kontrolirano hladi. | Čuva željenu mikrostrukturu i svojstva. |
| Inspekcija | Slijede dimenzionalne i metalurške provjere. | Potvrđuje da je HIP ciklus postigao ciljanu kvalitetu. |
4. Materijali koji se obično obrađuju vrućim izostatičkim prešanjem
Vruće izostatičko prešanje koristi se za širok raspon materijala, ali je posebno važno za lijevani metali, dijelovi metalurgije praha, i dijelovi za proizvodnju aditiva na bazi praha.
| Klasa materijala | Zašto je HIP koristan | Tipična uporaba |
| Legure od titana | Poboljšava otpornost na zamor i zatvara unutarnju poroznost | Zrakoplovstvo, medicinski, morski |
| Superlegure na bazi nikla | Povećava integritet u radu na visokim temperaturama | Turbine i energetske komponente |
| Nehrđajući čelici | Smanjuje unutarnje nedostatke i poboljšava pouzdanost | Industrijski dijelovi i dijelovi otporni na koroziju |
| Alatni čelici | Poboljšava gustoću i konzistenciju | Alati visokih performansi |
Legure na bazi kobalta |
Smanjuje poroznost i poboljšava pouzdanost trošenja | Primjene u medicini i odjeći |
| Aluminijske legure | Može poboljšati lokalno zgušnjavanje u kritičnim dijelovima | Zrakoplovne i specijalne komponente |
| Keramika | Zgušnjava i poboljšava čvrstoću u određenim primjenama | Napredna tehnička keramika |
| Materijali za aditivnu proizvodnju | Smanjuje poroznost zbog nedostatka fuzije i unutarnje šupljine | Kritični 3D ispisani dijelovi |
5. Ključni nedostaci koje vruće izostatičko prešanje može eliminirati ili smanjiti

Zašto je važno ukloniti kvar
U naprednoj proizvodnji, najopasniji nedostaci često su oni koji se ne vide izvana.
Dio može izgledati zvučno, ali još uvijek sadrže unutarnje praznine, mikropukotine, ili slabosti povezane sa skupljanjem koje smanjuju vijek trajanja od zamora, otpornost na pritisak, i dugoročna pouzdanost.
Vruće izostatičko prešanje osmišljeno je za rješavanje upravo ovog problema korištenjem visoke temperature i ravnomjernog tlaka plina za skupljanje ili zacjeljivanje unutarnjih nedostataka bez promjene vanjske geometrije dijela.
Unutarnja poroznost
Unutarnja poroznost jedan je od najčešćih i najvažnijih ciljeva vrućeg izostatičkog prešanja.
Može se pojaviti kao male plinske pore, izolirane praznine, ili nakupine finih pora zaostalih tijekom lijevanja ili konsolidacije praha.
Pod HIP uvjetima, te se pore mogu skupiti jer okolni materijal postaje deformabilniji na visokoj temperaturi.
U kritičnim komponentama, ovo poboljšanje je značajno jer poroznost djeluje kao koncentrator naprezanja i često postaje izvorište za početak pukotine.
Stezne šupljine i stezna poroznost
Defekti skupljanja nastaju kada se metal steže tijekom skrućivanja, a područje zadnjeg smrzavanja nije dovoljno opskrbljeno.
Vruće izostatičko prešanje može značajno smanjiti ove unutarnje šupljine, pogotovo kada su zatvoreni i izolirani unutar materijala.
Ovo je jedan od razloga zašto je HIP tako vrijedan za livenje u kalupe i druge dijelove gotovo neto oblika: pomaže vratiti unutarnji integritet koji je izgubljen tijekom skrućivanja.
Mikroporoznost
Mikroporoznost se odnosi na vrlo finu, raspodijeljena poroznost koja možda nije očita tijekom vizualnog pregleda, ali ipak može utjecati na mehaničku izvedbu.
U mnogim odljevcima, mikroporoznost je štetnija od nekoliko većih defekata jer je raširena i teško ju je predvidjeti.
Vruće izostatičko prešanje ovdje je posebno učinkovito jer kombinacija topline i tlaka potiče materijal da teče i veže se preko malih unutarnjih šupljina, smanjenje raspršenosti svojstava i poboljšanje konzistencije strukture.
Mikropukotine i fini unutarnji diskontinuiteti
U nekim materijalima i procesnim pravcima, Vruće izostatičko prešanje može smanjiti ili zatvoriti vrlo fine unutarnje pukotine koje nisu dosegle površinu.
Ovo je posebno važno za komponente visoke vrijednosti gdje čak i mali prekidi mogu skratiti vijek trajanja od zamora.
HIP nije univerzalna metoda popravka pukotina, ali za zatvorene unutarnje mikropukotine može biti vrlo učinkovit.
Kvarove HIP ne može u potpunosti riješiti
Vruće izostatičko prešanje je snažno, ali ima granice. Najučinkovitiji je na unutarnje, zatvoreni nedostaci.
Ako je defekt otvoren prema površini, plin pod tlakom može ući u pukotinu i spriječiti potpuno zatvaranje.
Također, veliki ili međusobno povezani nedostaci fuzije u aditivno proizvedenim dijelovima možda neće reagirati tako dobro kao izolirane pore.
Iz ovog razloga, HIP treba promatrati kao korak povećanja gustoće i pouzdanosti, ne kao zamjena za kvalitetu zvuka ili izrade.
6. Prednosti i ograničenja vrućeg izostatičkog prešanja
Beneficije
- zatvara unutarnju poroznost
- poboljšava učinak umora
- povećava pouzdanost kritičnih dijelova
- povećava gustoću i strukturnu čvrstoću
- podržava napredne proizvodne rute
- poboljšava povjerenje u dijelove gotovo neto oblika
Ograničenja
- visoka cijena
- dodatno vrijeme obrade
- ograničenja veličine komore
- ograničena mogućnost popravka većih kvarova
- može zahtijevati post-HIP strojnu obradu ili inspekciju
- procesni parametri moraju biti strogo kontrolirani
7. Vruće izostatičko prešanje u različitim proizvodnim rutama
Proces s različitim ulogama ovisno o načinu izrade dijela
Vruće izostatičko prešanje nije vezano uz jednu proizvodnu rutu.
Isti mehanizam jezgre - visoka temperatura plus ravnomjerni tlak inertnog plina - može se koristiti za poboljšanje kasting, dijelovi na bazi praha, i aditivno proizvedene komponente, ali se razlog korištenja HIP-a mijenja od rute do rute.
U odljevcima, glavni cilj je zatvaranje pora i unutarnja čvrstoća; u aditivnoj proizvodnji, to je ublažavanje nedostataka i homogenizacija mikrostrukture; u rutama gotovo neto oblika na bazi praha, to je zgušnjavanje i djelomična konsolidacija.
U odljevcima: korak zgušnjavanja za unutarnju čvrstoću
Za lijevane dijelove, Vruće izostatičko prešanje prvenstveno se koristi za zatvaranje unutarnjih šupljina nastalih tijekom skrućivanja.
Ovo je najpoznatija industrijska uporaba procesa, i izričito je obuhvaćen ASTM A1080/A1080M za čelik, nehrđajući čelik, i srodni odljevci od legura.
Cilj je jasan: smanjiti poroznost povezanu sa skupljanjem, zatvoriti plinske pore, i poboljšati unutarnji integritet visokovrijednih odljevaka koji moraju izdržati pritisak, umor, ili strogu službu.
U praksi, ovo čini HIP posebno atraktivnim za kritične odljevke gdje bi skriveni nedostaci inače ograničili pouzdanost.
Budući da proces radi pod jednolikim tlakom na povišenoj temperaturi, oblik dijela je sačuvan dok unutarnja struktura postaje gušća i pouzdanija.
U aditivnoj proizvodnji: popravak nakon izgradnje i nadogradnja performansi
Za aditivnu proizvodnju metala, HIP je postao jedan od najvažnijih koraka naknadne obrade.
Nedavne recenzije opisuju ga kao učinkovit toplinski naknadni proces za zgušnjavanje LPBF metala i za ublažavanje ili uklanjanje metalurških nedostataka kao što su poroznost i pucanje.
Ključna razlika u odnosu na odljevke je da AM dijelovi često sadrže različitu populaciju grešaka.
Vruće izostatičko prešanje može biti vrlo učinkovito za smanjenje poroznosti i poboljšanje konstrukcijske pouzdanosti,
ali ishod ovisi o vrsti kvara, jer se neki međusobno povezani nedostaci fuzije možda neće zatvoriti tako lako kao izolirane pore.
Zato je HIP u AM najbolje shvatiti kao a korak obnove i stabilizacije performansi, ne samo korak zgušnjavanja.
U metalurgiji praha i rutama gotovo neto oblika
Vruće izostatičko prešanje također ima veliku ulogu u proizvodnim rutama na bazi praha i gotovo neto oblika.
Recenzije HIP-a gotovo neto oblika opisuju ga kao put kojim se mogu oblikovati oblikovani artikli od praha s manjim mehaničkim radom,
dok se izbjegava dio energetskog opterećenja povezanog s topljenjem i sinteriranjem na visokim temperaturama.
To čini HIP strateški korisnim kada je cilj proizvodnje dobiti gustoću, složeni dio s ograničenom strojnom obradom nizvodno.
Drugim riječima, Vruće izostatičko prešanje nije samo korektivni proces nakon lijevanja ili AM. U rutama na bazi praha, može biti dio same osnovne proizvodne strategije.
Zato HIP nije važan samo kao tehnologija završne obrade, već kao proces definiranja rute za naprednu proizvodnju gotovo neto oblika.
8. Zaključak
Vruće izostatičko prešanje je termo-mehanička povezana napredna proizvodna tehnologija visoke barijere izgrađena na visokotlačnoj plastičnoj deformaciji i visokotemperaturnim mehanizmima atomske difuzije.
Razlikuje se od tradicionalne toplinske obrade i usmjerene plastične obrade, Bok koristi svesmjerni izostatski tlak inertnog plina za trajno uklanjanje nedostataka nepovezanih unutarnjih šupljina odljevaka,
tiskani dijelovi i praškasti obrasci uz zadržavanje izvornih vanjskih dimenzija i stvaranje jednolike izotropne mikrostrukture.
U dogledno vrijeme, s popularizacijom inteligentne simulacijske kontrole i niskoenergetske tehnologije brzog ciklusa, vruće izostatičko prešanje postupno će smanjiti sveobuhvatne troškove proizvodnje,
proširiti svoju pokrivenost u civilnim područjima visoke precizne proizvodnje, i kontinuirano promovirati nadogradnju globalne napredne tehnologije oblikovanja materijala visoke gustoće.
Česta pitanja
Koja je bitna razlika između HIP i konvencionalne toplinske obrade?
Konvencionalna toplinska obrada usmjerena je na optimizaciju mikrostrukture i smanjenje naprezanja;
HIP ostvaruje fizičko zatvaranje defekata unutarnjih šupljina putem spojene temperature i izostatičkog tlaka, postizanje potpunog zgušnjavanja materijala.
Zašto je argon odabran kao primarni tlačni medij?
Argon visoke čistoće karakterizira kemijska inertnost, stabilna fizička svojstva i izvrsne performanse prijenosa tlaka, sprječavanje visokotemperaturne oksidacije i kemijskih reakcija između plina i obratka.
Može vrućim izostatičkim prešanjem popraviti površinske otvorene pukotine?
Ne. Inertni plin prodire kroz otvorene pukotine pod visokim pritiskom i uravnotežuje vanjski stres; potrebno je brtvljenje prije zavarivanja za napuknute dijelove prije obrade.
Koje industrije imaju najviše koristi od HIP tehnologije?
Proizvodnja komponenti za zrakoplovstvo i proizvodnja aditiva za metal najveća su tržišta primjene, nakon čega slijedi ulje & proizvodnja plinskih visokotlačnih ventila i vrhunska metalurgija praha.
Hoće li vruće izostatičko prešanje promijeniti vanjsku veličinu komponenti?
Samo ravnomjerno mikroskupljanje ispod 0.3% odvija se bez deformacije ili savijanja; proizvođači mogu rezervirati malu toleranciju skupljanja kako bi zajamčili konačnu točnost dimenzija.