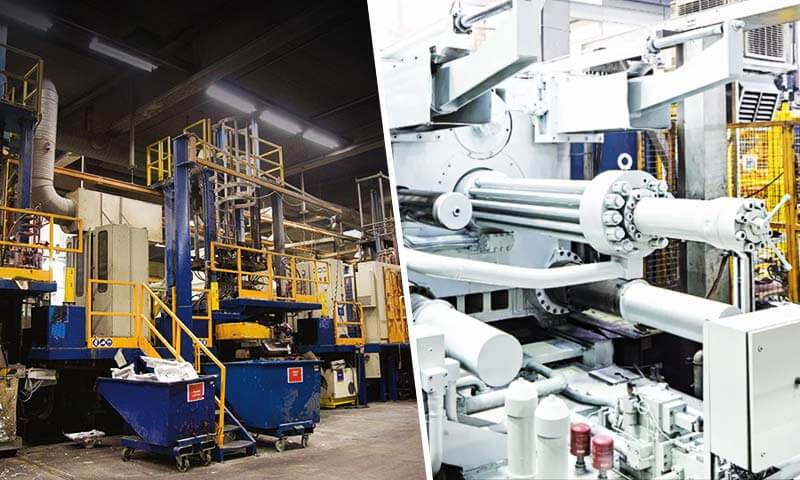
1. Uvod
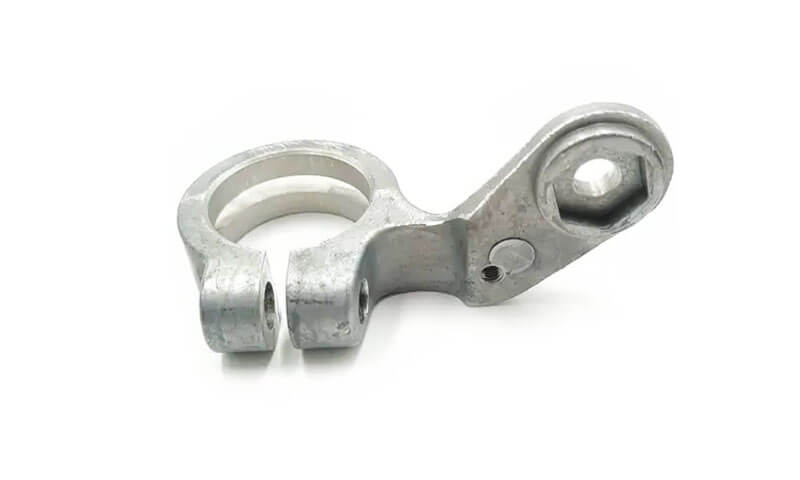
A nosač za lijevanje vodenog stakla obično se odnosi na nosač proizveden od strane proces livenog lijevanja vodenog stakla, također poznat kao proces izgubljenog voska natrijevog silikata.
U industrijskoj praksi, vodeno staklo i silicijev dioksid dvije su glavne metode lijevanja uloškom, ali ne donose istu ravnotežu troškova, kvaliteta površine, i dimenzionalna preciznost.
Lijevanje vodenog stakla obično se odabire kada dio treba praktičnu kombinaciju slobode oblika i isplativosti, nego vrhunska završna obrada površine.
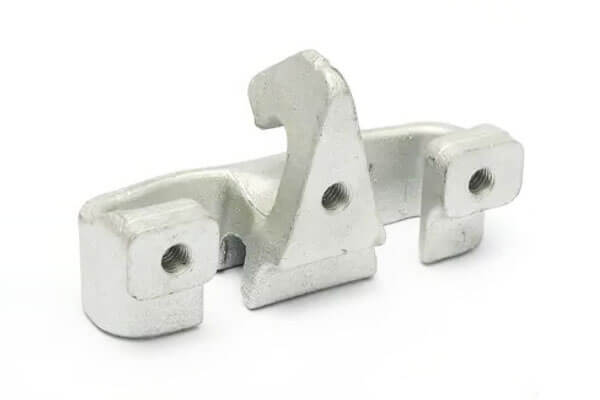
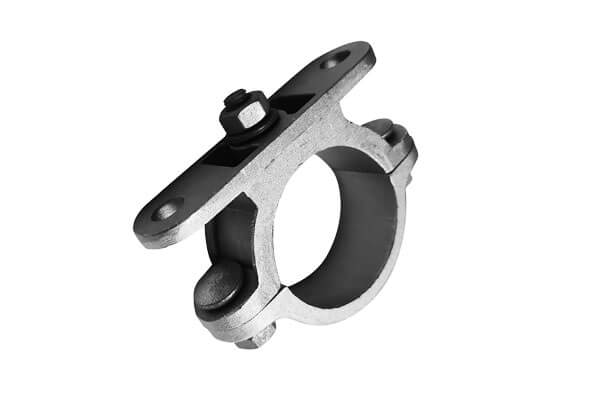
Nosači prirodno odgovaraju ovoj ruti jer su često kompaktna podrška, lociranje, ili spojne komponente koje se koriste u strojevima, arhitektura, sklopovi opreme, i hardverski sustavi.
Obično im je potreban oblik koji je složeniji od jednostavne ploče, ali ne uvijek vrlo čvrsta završna obrada površine koju zahtijevaju vrhunski precizni odljevci.
2. Što je nosač za lijevanje vodenog stakla?
Ljevačkim rječnikom rečeno, a lijevanje vodenog stakla nosač je nosač izrađen investicijskim lijevanjem s a natrijev silikat vezivo u sustavu ljuske.
Procesi ljuske vodenog stakla opisani su kao da imaju stabilne performanse, niska cijena, i kratki ciklus izrade ljuske,
i naširoko se koriste za ugljični čelik, niskolegirani čelik, aluminijska legura, i odljevci od bakrenih legura kada površinski zahtjevi nisu tako strogi kao u sustavima silika-sol.
To čini postupak posebno korisnim za zagrade koje moraju biti strukturno pouzdane i razumno točne, ali ne trebaju vrhunsku završnu obradu ljuske i razinu tolerancije skupljeg preciznog livenja za ulaganje.
U mnogim slučajevima, nosači za vodeno staklo koriste se tamo gdje bi strojna obrada od šipke trošila materijal ili gdje bi lijevanje u pijesak ostavilo previše posla na čišćenju.
3. Temeljni tehnički princip lijevanja vodenog stakla za nosače
Kemijski mehanizam otvrdnjavanja
Ljuska koja se koristi u lijevanju vodenog stakla ovisi o industrijska otopina natrijeva silikata kao vezivo jezgre.
Za razliku od vezivnih sustava koji se uglavnom oslanjaju na sušenje, sustavi ljuski natrijevog silikata skrućuju kemijsko umrežavanje.
U proizvodnji, to se obično postiže putem CO₂ otvrdnjavanje ili metode stvrdnjavanja na bazi soli.
Kada se CO₂ uvede u obloženu ljusku, reagira s natrijevim silikatom i pretvara vezivo u netopljivi silikagel, a također stvara natrijev karbonat.
Silikagel stvara krute mostove između vatrostalnih čestica, brzo pretvaranje rastresitog sloja kaše u stvrdnuti kalup.
Ovo brzo stvrdnjavanje jedan je od glavnih razloga zašto lijevanje vodenog stakla podržava učinkovitu serijsku proizvodnju.
Visokotemperaturni nosivi mehanizam školjke
Nakon kemijskog stvrdnjavanja, čaura se ispaljuje na visokoj temperaturi, obično u rasponu od oko 850-950°C.
Ovaj korak uklanja zaostalu vodu i hlapljive tvari i dodatno jača školjku.
Sinterirana ljuska postaje sposobna izdržati toplinski udar i metalni udar rastaljenog čelika, čelik, duktilno željezo, ili drugi materijali za nosače.
Ovo je posebno važno za strukture nosača, koji često sadrže:
- debeli zidovi,
- ojačanje rebra,
- konzolni putevi opterećenja,
- i asimetrične vruće točke.
Slaba ljuska bi se deformirala, pukotina, ili erodirati pod takvim uvjetima. Pravilno pečena školjka, za razliku od, održava oblik i otporan je na trenje rastopljenog metala.
Logika skrućivanja za geometrije zagrada
Većina zagrada nisu uniformni blokovi. Tipično su ojačan rebrima, lokalno zadebljao, a geometrijski asimetrična. To znači da skrućivanje mora biti pažljivo usmjereno.
Nosači za lijevanje vodenog stakla sekvencijalno skrućivanje kada su zatvaranje i podizanje pravilno projektirani.
Prijelazi s tankog na deblji, korijenje rebra, i nosive vruće točke moraju se hraniti na uredan način kako bi se kompenziralo skupljanje i očuvala unutarnja kompaktnost.
Kad se ovom logikom dobro upravlja, nosač može postići zdravu unutarnju strukturu i stabilne dugoročne performanse.
4. Standardizirani radni tijek punog procesa proizvodnje nosača za lijevano vodeno staklo
Nosač za lijevanje vodenog stakla trebao bi biti proizveden kroz a zatvorena petlja, tijek rada kontroliran procesom nego jednostavan slijed koraka oblikovanja.
Budući da su nosači nosivi konstrukcijski dijelovi, proces mora integrirati geometrijski dizajn, kvaliteta ljuske, Otopite čistoću, kontrola skrućivanja, toplinska obrada, i konačnu inspekciju u jedan koordinirani sustav.
4.1 DFM strukturna optimizacija za komponente nosača
Tijek rada počinje s dizajn za mogućnost izrade (DFM) analiza.
Za razliku od običnih odljevaka, nosači obično funkcioniraju kao strukturni nosači, konektori, ili sučelja za montažu, tako da se geometrija mora procijeniti iz perspektive lijevanja i usluge.
Ključne radnje dizajna uključuju:
- uklanjanje oštrih prijelaza pod pravim kutom na korijenima rebara kako bi se smanjila koncentracija naprezanja;
- dodavanje glatkih zaobljenja na spojevima debelih i tankih zidova;
- balansiranje debljine rebra s okolnom strukturom zida;
- postavljanje uspona blizu debelih vrućih točaka radi poboljšanja hranjenja;
- ojačanje konzolnih dijelova kako bi se smanjila šupljina skupljanja i rizik od vrućeg kidanja;
- zadržavanje dodatka za strojnu obradu samo na površinama za sklapanje ključeva i lociranje.
Ova faza je kritična jer kvarovi nosača često nisu uzrokovani jednom dramatičnom greškom, ali kumulativnim slabostima na mjestima osjetljivim na stres.
Dobar dizajn nosača bi stoga trebao podržavati oboje zvučni casting i stabilno servisno ponašanje.
4.2 Izrada šablona od voska i sastavljanje drvca
Nakon što je geometrija optimizirana, zagrada je prevedena u a voštani uzorak.
Za standardnu proizvodnju, poželjan je vosak srednje temperature s malim skupljanjem i jakom dimenzijskom stabilnošću.
To pomaže u očuvanju predviđene geometrije nosača tijekom rukovanja, skupština, i građenje školjke.
Za male serije ili nosače po narudžbi, 3D-tiskani uzorci smole može se koristiti za smanjenje troškova alata i skraćivanje vremena isporuke.
Ovo je posebno korisno kada je zagrada složena, nisko volumen, ili još u fazi validacije dizajna.
Uzorci se zatim sastavljaju u strukturu stabla. Raspored stabala treba pažljivo planirati kako bi se sustav ograde:
- izbjegava izravan udar na kritične nosive površine;
- smanjuje turbulencije tijekom izlijevanja;
- smanjuje rizik od zarobljavanja oksida;
- i smanjuje mogućnost lijepljenja pijeska ili oštećenja školjke u osjetljivim zonama.
4.3 Izrada višeslojne ljuske od vodenog stakla
Ljuska je izgrađena pomoću a slojeviti sustav premazivanja vodenog stakla. Ovaj korak određuje kvalitetu površine, čvrstoća ljuske, i toplinska otpornost konačnog kalupa.
Standardna struktura ljuske obično uključuje:
- sloj lica: molohitni prah visoke čistoće i fini kvarcni pijesak za poboljšanje glatkoće površine i točnosti reprodukcije;
- rezervni slojevi: grublji vatrostalni agregati za povećanje krutosti, toplinski otpor, i otpornost na udarce.
Svaki sloj je otvrdnut stvrdnjavanje CO₂, i vrijeme stvrdnjavanja i debljina ljuske moraju se pažljivo kontrolirati.
Ako je stvrdnjavanje neravnomjerno, ljuska može puknuti, guliti, ili se iskriviti tijekom izlijevanja. Dok, Ako je debljina ljuske premala, kalup možda neće izdržati udar metala.
Ako je previsoka, propusnost može patiti. Školjka stoga mora biti projektirana kao funkcionalni strukturni medij, ne kao generički spremnik.
4.4 Dewaxing, Visokotemperaturno sinteriranje, i Predgrijavanje
Nakon formiranja ljuske, vosak se mora potpuno ukloniti do steam autoclave deparafinizacija ili ekvivalentan proces.
Potpuna deparafinacija je neophodna jer se zaostali vosak mogu karbonizirati i stvoriti unutarnje nedostatke ili površinsku kontaminaciju tijekom izlijevanja.
Ljuska se tada sinteruje na približno 880–930°C za uklanjanje vlage, ispariti nečistoće, i ublažiti stres povezan s vezivom.
Ovaj korak također značajno poboljšava čvrstoću ljuske na visokim temperaturama.
Prije ulijevanja, ljusku treba prethodno zagrijati na oko 280–350°C. Pravilno predgrijavanje pomaže:
- smanjiti toplinski udar rastaljenog metala,
- sačuvati protočnost u tankim prijelaznim zonama,
- spriječiti hladna zatvaranja,
- i poboljšati punjenje rebrastih ili umjereno tankih dijelova nosača.
Ova faza je posebno važna jer nosači često sadrže lokalne prijelaze između debelih nosivih područja i tanjih spojnih elemenata.
Bez predgrijavanja ljuske, ta će se područja vjerojatno prerano zamrznuti.
4.5 Pročišćeno taljenje i kontrolirano izlijevanje
Talina mora biti pripremljena prema sustavu materijala nosača, da li ugljični čelik, niskolegirani čelik, ili nodularnog lijeva. Prije ulijevanja, talina bi trebala pretrpjeti:
- uklanjanje troske,
- dehidrogenacija,
- i rafinirajuće pročišćavanje.
Ovi koraci smanjuju rizik od unutarnjih nedostataka i poboljšavaju čvrstoću konstrukcije.
Zagrada nije samo oblik; to je nosiva komponenta, tako da je unutarnja čistoća važna koliko i kvaliteta vidljive površine.
Ulijevanje treba obaviti u a stabilan način gravitacije s kontroliranom brzinom.
Pretjerana turbulencija može zadržati plin, složiti okside u talinu, i stvoriti diskontinuitete unutar rebrastih struktura ili na dnu nosača.
Kontrolirano izlijevanje potiče kompaktno hranjenje, pravilno punjenje kalupa, i bolji integritet u zonama debelih stijenki.
4.6 Toplinska obrada i oslobađanje od stresa
Nakon skrućivanja i istresanja, zagrada obično zahtijeva standardizirana toplinska obrada.
Za nosače na bazi čelika, normalizacija se obično koristi za pročišćavanje strukture zrna i poboljšanje vlačne čvrstoće i udarne žilavosti.
U mnogim primjenama, stress-relief žarenje također je potrebno. Ovo uklanja zaostalo naprezanje lijevanja koje bi inače moglo dovesti do:
- dugoročni dimenzionalni pomak,
- deformacija u radu,
- ili strukturalni kvar u fiksnim potpornim nosačima.
Toplinska obrada je posebno važna za nosače koji će doživjeti statičko opterećenje, vibracija, ili ponovljeno naprezanje sklopa.
Bez toplinske stabilizacije, čak i dobro izlivena konzola može s vremenom raditi nepredvidivo.
4.7 Završna i hijerarhijska kontrola kvalitete
Završna faza uključuje uklanjanje oklopa, čišćenje površine, strojna obrada ključnih sučelja, i potpuni pregled.
Tipični koraci dorade i pregleda uključuju:
- uklanjanje sprueva, raskalaša, i ostaci ljuske;
- poliranje sklopa i kontaktnih površina;
- provjera tolerancije dimenzija;
- vizualni pregled stanja površine;
- izvođenje rendgenske ili druge nedestruktivne detekcije unutarnjih nedostataka;
- i, gdje je potrebno, provjera mehaničkih svojstava.
Za zagradu, inspekcija bi trebala biti hijerarhijska. Kritične nosive i montažne površine zahtijevaju strožu kontrolu od nefunkcionalnih kozmetičkih područja.
Taj pristup uravnotežuje osiguranje performansi s učinkovitošću proizvodnje.
5. Uobičajeni nedostaci i praktične protumjere
| Vrsta kvara | Učinak na zagradu | Glavni uzrok | Praktična kontrola |
| Lijepljenje pijeska | Gruba površina, veće opterećenje obrade | Slabo sinteriranje ljuske, loša vatrostalna kvaliteta, visoko pregrijavanje | Poboljšajte ispaljivanje granata, nadogradite kaput za lice, kontrolirati temperaturu |
| Šupljina skupljanja / poroznost | Niža strukturna kompaktnost | Loše postavljanje uspona, slabo hranjenje | Redizajnirajte uspon i hranjenje, simulirati skrućivanje |
| Vruće kidanje korijena rebara | Mikropukotine, rizik od umora | Oštri fileti, suzdržana kontrakcija | Povećajte polumjer ispuna, ravnotežna debljina rebra |
Uključivanje oksidne troske |
Inicijacija pukotine, manja žilavost | Burno izlijevanje, loša rafinacija | Poboljšajte čistoću taline i hvatanje troske |
| Pucanje ljuske / izobličenje | Pogreška dimenzija | Neravnomjeran stres pri stvrdnjavanju ili pečenju | Koristite kontrolirani profil stvrdnjavanja i pečenja |
| Hladno zatvoreno / Egipat | Nepotpuna formacija tankih stijenki | Nisko prethodno zagrijavanje ljuske, sporo točenje | Povećajte temperaturu ljuske, stabilizirati brzinu izlijevanja |
6. Osnovne konkurentske prednosti nosača za liveno staklo
Snažna sposobnost oblikovanja debelih stijenki
Lijevanje vodenog stakla posebno je pogodno za debelih stijenki, ojačan rebrima, i asimetrične strukture zagrada.
Natrij-silikatna ljuska razvija dovoljnu čvrstoću na visokim temperaturama nakon stvrdnjavanja i sinteriranja kako bi se oduprla eroziji rastaljenog metala tijekom izlijevanja.
Kao rezultat, proces može pouzdano oblikovati nosive konzole sa značajnim dijelovima zida, lokalna vruća mjesta, i složena geometrija potpore bez kolapsa ljuske ili ozbiljnog ispiranja koje često predstavlja izazov za sustave kalupa manje čvrstoće.
Za proizvode s nosačima, ovo je velika tehnička prednost.
Mnogi konstrukcijski nosači nisu jednostavni ravni dijelovi; sadrže debele nosače, ojačani korijeni rebara, i konzolne zone opterećenja.
Lijevanje vodenog stakla nosi ove značajke s relativno stabilnim ponašanjem skrućivanja, što pomaže u održavanju cjelovitosti gotove strukture.
Visoka učinkovitost serijske proizvodnje
Druga važna snaga je brzina proizvodnje.
Sustavi školjki od vodenog stakla stvrdnjavaju se brzim kemijskim stvrdnjavanjem, tako da je izmjena ljuski mnogo brža nego u procesima silika sol koji ovise o duljim prirodnim ciklusima sušenja.
Ovaj kraći ciklus izrade ljuske omogućuje ljevaonicama da podrže proizvodnju velike količine i bržu isporuku projekta.
U industrijskoj proizvodnji nosača, ovo je važnije nego što se možda čini.
Nosači su često komponente koje se ponavljaju u strojevima, prijevoz, konstrukcija, i sklopove opreme.
Proces koji podržava brži obrt i stabilno ponavljanje serije može značajno poboljšati odziv opskrbe i planiranje proizvodnje.
Izvrsna ravnoteža cijene i učinka
Posebno je atraktivan lijev vodenog stakla omjer cijene i učinka.
Vezivo i vatrostalni materijali općenito su niži, ulaganje u opremu je manje zahtjevno, a postupak je dobro prilagođen konvencionalnim geometrijama nosača koje ne zahtijevaju vrhunsko dotjerivanje površine.
Za mnoge industrijske programe nosača, proces donosi značajnu troškovnu prednost bez žrtvovanja osnovne strukturne funkcije.
Praktično, često je pravo rješenje kada nosač mora biti jak, ponovljiv, i ekonomičan, ali ne zahtijeva vrhunsku završnu obradu vrhunske precizne rute.
Stabilna mehanička nosivost
U kombinaciji s pravilnom toplinskom obradom, nosači za lijevanje vodenog stakla mogu se razviti a gusta unutarnja struktura, stabilan raspored zrna, i pouzdane mehaničke performanse.
To omogućuje gotovom nosaču da izdrži dugotrajno statičko opterećenje, kao i povremena izmjenična opterećenja.
Ta je stabilnost osobito važna za potporne nosače koji se koriste u bazama opreme, pričvršćivanje okvira, konstrukcije vozila, hidraulički sustavi,
i drugi dijelovi kod kojih mali gubitak krutosti ili unutarnjeg integriteta može utjecati na cijeli sklop.
Proces stoga nije samo ekonomičan, ali strukturalno vjerodostojan kada je ispravno izveden.
Široka prilagodljivost materijala
Lijevanje vodenog stakla kompatibilno je sa širokim rasponom uobičajenih materijala za nosače, uključujući ugljični čelik, niskolegirani čelik, i nodularnog lijeva.
Ova fleksibilnost daje inženjerima slobodu da usklade materijal s uvjetima rada umjesto da prisiljavaju dizajn na jednu obitelj legura.
Ta je prilagodljivost jedna od najpraktičnijih prednosti procesa. Nosač se može optimizirati za:
- veća krutost,
- bolja žilavost,
- niža cijena,
- ili poboljšana obradivost,
ovisno o odabranoj leguri i radnom okruženju.
7. Tipične primjene
Nosači za lijevanje vodenog stakla uobičajeni su u dijelovi strojeva, hardver, građevinska oprema, dijelovi vezani za vozila, i komponente za montažu/potporu.
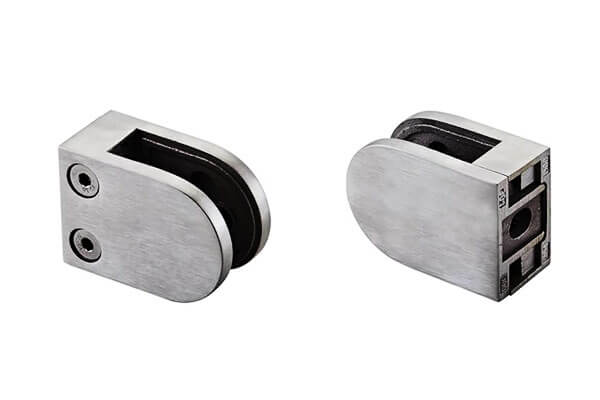
Primjeri javnih proizvoda pokazuju odljevke u obliku nosača koji se koriste za dijelove strojeva, stakleni nosači, kutne zagrade, držači, i hardver za strukturnu potporu, što odražava prikladnost procesa za kompaktne funkcionalne komponente.
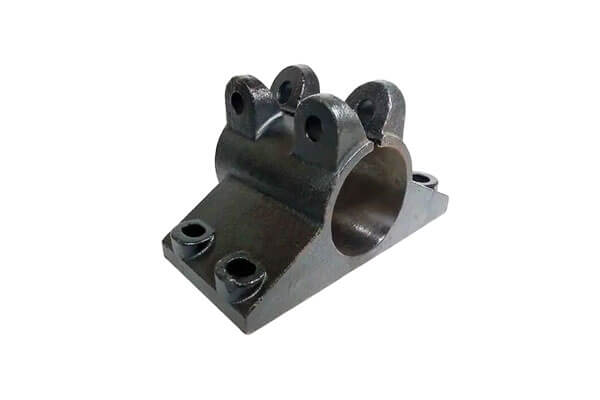
Tipični scenariji zagrada
- nosači za montažu stroja
- nosači za hardverske sustave
- kutni nosači i držači
- stezaljka za staklo i fasadna brava
- konektori opreme i dijelovi za lociranje
- automobilske ili industrijske potporne armature
8. Inherentna ograničenja procesa i znanstvene strategije izbjegavanja
Lijevanje vodenog stakla vrlo je korisno, ali nije bez kompromisa. Njegova ograničenja uglavnom se odnose na preciznost, kvaliteta površine, i kemija veziva.
Ključ uspješne upotrebe nije ignoriranje ovih ograničenja, već inteligentno dizajnirati oko njih.
Ograničena preciznost dimenzija i završna obrada površine
Lijevanje vodenog stakla općenito se ne može mjeriti s visoka preciznost i fina završna obrada površine silicij-dioksid sola investicijskog lijevanja.
Proces je ekonomičniji, ali je sustav školjke manje rafiniran, tako da konačni odljev obično zahtijeva više dopuštenja za strojnu obradu i čišćenje.
To čini proces manje prikladnim za:
- ultraprecizne montažne površine,
- zahtjevi za zrcalnu završnicu,
- ili dijelovi gdje sam odljev mora biti završna kozmetička površina.
Strategija izbjegavanja:
Koristite lijevanje vodenog stakla za geometriju gotovo mreže, ali rezerva naknadna strojna obrada za kritične montažne površine, lociranje rupa, i druga funkcionalna sučelja.
Ako nosač zahtijeva ultra-visoku preciznost na većini svojih površina, silika sol lijevanje je bolji put.
U usporedbi s ljuskama silicijevog sola, školjke od vodenog stakla općenito imaju nešto manju gustoću i mogu biti sklonije lijepljenje pijeska, mikro-piting, i manja hrapavost površine.
To obično nisu katastrofalni nedostaci, ali mogu povećati opterećenje obrade i smanjiti vizualnu kvalitetu ako nisu kontrolirani.
Strategija izbjegavanja:
Poboljšajte formulacija premaza za lice, ojačati proces sinteriranja, i primijeniti odgovarajuće naknadna završna obrada površine.
Cilj je smanjiti broj nedostataka na razini ljuske, a ne oslanjati se u potpunosti na naknadno čišćenje. Dobro kontrolirani proces ljuske može značajno smanjiti jaz u kvaliteti.
Preostali utjecaj natrij-iona
Sustavi vodenog stakla odlaze ostaci vezani za natrij koji mogu malo smanjiti učinkovitost pri ultra-visokim temperaturama ili visoko zahtjevnim primjenama legura.
Za obične konstrukcijske nosače to obično nije ozbiljan problem, ali u vrlo teškim toplinskim uvjetima to može postati ograničenje dizajna.
Strategija izbjegavanja:
Izbjegavajte lijevanje vodenog stakla za nosače namijenjene usluga na ekstremno visokim temperaturama ili visoko specijalizirana okruženja legura.
Za te aplikacije, silika sol precizno lijevanje obično je sigurniji i stabilniji izbor.
9. Horizontalna usporedba procesa: Lijev od vodenog stakla u odnosu na lijev od silicijevog dioksida za nosače
Za aplikacije nosača, glavna razlika između lijevanje vodenog stakla i silika sol lijevanje je kompromis između troškova i učinkovitosti proizvodnje naspram preciznost i kvalitetu površine.
| Dimenzija usporedbe | Odljevak vodenog stakla za nosače | Silika Sol odljevak za zagrade |
| Tipični stupanj tolerancije dimenzija (ISO 8062) | Obično CT7–CT9. | Obično CT4–CT6. |
| Površinska obrada | Umjeren; općenito grublji od silicijevog sola. | Bolje; glatkija površina ljuske i finija reprodukcija. |
| Proizvodni ciklus | Kraći ciklus izrade ljuske jer se ljuska stvrdnjava brzim kemijskim stvrdnjavanjem. | Dulji ciklus izrade ljuske zbog sporijeg stvaranja ljuske i sušenja. |
| Trošak proizvodnje | Jeftiniji sustav školjke i općenito bolja isplativost za konvencionalne nosače. | Veći trošak zbog profinjenijih materijala školjke i dužeg vremena ciklusa. |
| Izvedba oblikovanja debelih stijenki | jaka; dobro odgovara debelim stijenkama, rebrasti, i asimetrične strukture zagrada. | Također sposoban, ali općenito se bira kada je preciznost važnija od ekonomičnosti školjke. |
Sklonost unutarnjim defektima |
Prihvatljivo za većinu industrijskih nosača, ali osjetljiviji na kvalitetu ljuske i kontrolu površinskog sloja. | Općenito manji rizik kvara kada je kontrola procesa jaka, posebno za precizne dijelove. |
| Potreban dodatak za strojnu obradu | Obično viši, jer su lijevana površina i pojas tolerancije manje pročišćeni. | Obično niže, jer je odljevak bliži konačnoj geometriji. |
| Najbolja vrsta nosača | Industrijski potporni nosači, nosači strojeva, nosači vozila, debelozidne nosive konzole. | Nosači za preciznu montažu, sklopovi visokog prianjanja, nosači sa strožim dimenzionalnim i površinskim zahtjevima. |
10. Zaključak
Nosač za lijevanje vodenog stakla je isplativ, visokostabilna i masovno proizvediva industrijska strukturna komponenta izrađena tehnologijom lijevanja natrijevim silikatnim kemijskim otvrdnjavanjem.
Njegove glavne prednosti leže u velikoj brzini kemijskog oblikovanja, izvrsna sposobnost oblikovanja strukture debelih stijenki, stabilne mehaničke nosivosti i vrhunske sveobuhvatne troškovne performanse,
nadoknađivanje niske preciznosti lijevanja u pijesak i skupog troška lijevanja silicijevog sola u konvencionalnoj proizvodnji nosača.
Iako je ograničeno umjerenim stupnjem preciznosti, obična završna obrada površine i manji zaostali ionski nedostaci, ciljana optimizacija procesa i naknadna obrada mogu u potpunosti zadovoljiti zahtjeve primjene većine industrijskih nosača srednje preciznosti.
S kontinuiranim ponavljanjem modificirane tehnologije veziva i inteligentne proizvodne opreme, nosači za lijevanje vodenog stakla dodatno će poboljšati točnost oblikovanja i kvalitetu površine,
i ostati glavno preferirano rješenje za masovnu proizvodnju industrijskih konstrukcijskih nosača srednjeg opterećenja u globalnoj proizvodnoj industriji.
Česta pitanja
Koja je ključna prednost nosača od vodenog stakla u usporedbi s nosačima od pijeska?
Lijevane ljuske vodenog stakla imaju veću čvrstoću i bolju dimenzijsku stabilnost, s manje unutarnjih nedostataka,
veća kompaktnost konstrukcije i niži dopuštenje za obradu, pružajući daleko bolju sveobuhvatnu kvalitetu od nosača za lijevanje u pijesak.
Zašto ne koristiti silika sol odljevak za sve nosače?
Lijevanje silicijevog sola ima visoku preciznost, ali visoku cijenu i nisku učinkovitost.
Za većinu uobičajenih nosivih nosača bez zahtjeva za iznimno visokom preciznošću, lijevanje vodenog stakla može zadovoljiti zahtjeve performansi i uvelike smanjiti troškove proizvodnje.
Koji je uobičajeni nedostatak nosača za lijevanje vodenog stakla?
Lijepljenje pijeska, manje površinske jame i lokalna poroznost skupljanja najčešći su nedostaci, koji se može učinkovito kontrolirati optimizacijom formule ljuske i procesa izlijevanja.
Je li nosač za lijevanje vodenog stakla prikladan za dugotrajne radne uvjete vibracija?
Da. Nakon toplinske obrade za ublažavanje stresa, nosač ima nisko zaostalo naprezanje i izvrsnu otpornost na zamor, prilagođavanje dugotrajnim izmjeničnim radnim okruženjima vibracija i statičkih opterećenja.