U zahtjevnim mehaničkim sustavima, remenica je daleko više od jednostavnog užljebljenog kotača.
To je nosiva prijenosna komponenta koja mora kontinuirano upravljati kretanjem užeta ili kabela, radijalne sile, Utjecaj opterećenja, trenje, i ponavljani ciklički stres.
Kada u dizalicama radi remenica, rudarska oprema, brodski strojevi, sustavi za dizanje teških tereta, ili drugim teškim radnim okruženjima, kvaliteta materijala i proizvodnog procesa izravno utječe na pouzdanost opreme.
Ovdje je prilagođene remenice od lijevanog čelika nude odlučujuću inženjersku prednost.
Ovaj članak istražuje tehnička razmatranja iza proizvodnje remenica od lijevanog čelika po narudžbi, od vrsta čelika i preciznog lijevanja do strojne obrade, toplotna obrada, inspekcija, prijava, i izbor dobavljača.
1. Što je remenica od lijevanog čelika?
A koloturnik od lijevanog čelika je rotirajuća mehanička komponenta proizvedena lijevanjem čelika u kalup i naknadnom strojnom obradom kritičnih površina na potrebne dimenzije.
U sustavima za dizanje i rukovanje užetom, također se obično naziva a snop.
Njegova primarna funkcija je usmjeravanje, preusmjeriti, ili poduprijeti žičano uže ili sličan fleksibilni element dok prenosi povezano mehaničko opterećenje kroz glavčinu i osovinu ili sklop ležaja.
Za razliku od jednostavnog kotača, remenica ima pažljivo projektiranu funkcionalnu geometriju. A žlijeb za uže kontrolira kako uže sjedi na kolutu, dok glavčina i provrt prenose opterećenje na noseću osovinu ili sklop ležaja.
Prirubnice pomažu zadržati uže unutar utora i mogu pridonijeti ukupnoj strukturnoj krutosti komponente.
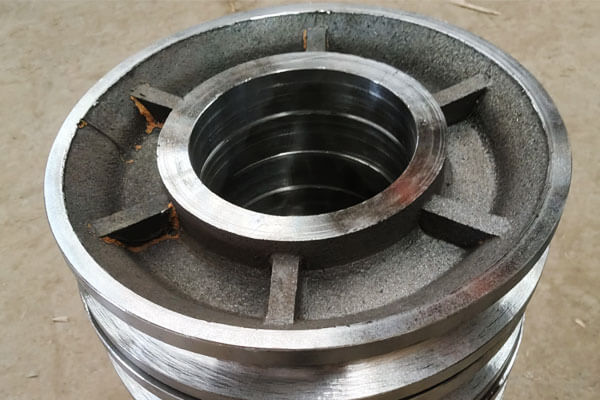
Glavne komponente remenice od lijevanog čelika
| Komponenta | Funkcija | Ključno razmatranje proizvodnje |
| Sheave/Rim | Podržava i vodi uže | Profil utora, debljina stijenke, nositi otpor |
| Utor za uže | Prima i vodi uže | Radius, dubina, točnost profila, stanje površine |
| Prirubnica | Pomaže u zadržavanju užeta na kolutu | Visina, debljina, koncentričnost |
Središte |
Spaja remenicu s osovinom ili ležajem | Dimenzijska točnost, strukturna snaga |
| dosadno | Prilagođava osovinu, čahura, ili raspored ležajeva | Promjer, oblina, koncentričnost |
| Utor za ključ | Prenosi okretni moment gdje je primjenjivo | Točnost položaja i dimenzija |
| Značajke montaže | Sučelja s okolnom opremom | Položaj, ravan, poravnanje |
Za remenicu od preciznog lijevanog čelika, ove značajke ne zahtijevaju sve istu točnost proizvodnje.
Postupkom lijevanja može se uspostaviti većina strukturne geometrije, dok se za provrt koristi CNC obrada, nosive površine, utor, utor za ključ, krajnja lica, i druga kritična sučelja.
2. Uobičajene vrste lijevanog čelika za prilagođene remenice
Izbor materijala za remenicu od lijevanog čelika trebao bi se temeljiti na radnom opterećenju, uvjeti udara, zahtjevi za habanje, radna temperatura, izloženost koroziji, i potreban vijek trajanja.
Uz konvencionalni ugljični lijevani čelik, prilagođeni dizajni remenica mogu koristiti niskolegirane čelike, čelik otporan na habanje s visokim sadržajem mangana, ili nehrđajućeg čelika otpornog na koroziju kada radno okruženje zahtijeva dodatnu izvedbu.
| Materijal / Razred | Obitelj legura | Ključni atributi izvedbe | Tipične primjene remenica |
| ASTM A216 gr. WCB | Ugljični lijevani čelik | Dobra snaga, Izvrsna odljevanost, Dobra obradivost, isplativ | Koloturnice opće namjene, industrijsko rukovanje materijalom, svjetlo- do sustava za dizanje srednjeg opterećenja |
| ASTM A216 gr. WCC | Ugljični lijevani čelik | Veća navedena čvrstoća od WCB, dobra žilavost i livljivost | Industrijske remenice za teške uvjete rada, komponente dizalice, zahtjevni sustavi za rukovanje materijalom |
| Niskolegirani lijevani čelik, Cr-Mo / Ni-Cr-Mo | Niskolegirani lijevani čelik | Veća čvrstoća, poboljšana kaljivost, Dobra žilavost, bolja izvedba zamora nakon toplinske obrade | Užari kranova za teške uvjete rada, građevinske dizalice, rudarska oprema, remenice za velika opterećenja |
| ASTM A148 Ocjene visoke čvrstoće | Lijevani čelik visoke čvrstoće | Visoka zatezna i prinos čvrstoća, pogodan za toplinsku obradu, snažna nosivost | Glavni snopovi, oprema za dizanje teških tereta, velike industrijske remenice, visokoopterećeni strojevi |
ASTM A352 LCB / LCC |
Niskotemperaturni lijevani čelik | Poboljšana udarna žilavost na niskim temperaturama, pogodan za radne uvjete u hladnom stanju | Vanjske dizalice, rudarska oprema za hladno područje, brodski i offshore sustavi dizanja |
| Austenitni nehrđajući lijevani čelik, Cf8 / Cf8m | Nehrđajući lijevani čelik | Izvrsna otpornost na koroziju, Dobra žilavost, prikladno za okruženja koja sadrže kloride s ograničenjima specifičnim za stupanj | Brodski remenici, sustavi za rukovanje korozivnim materijalima, kemijska i prehrambena oprema |
| Hadfield Steel, ASTM A128 gr. B | Austenitni čelik s visokim sadržajem mangana | Izvrsna udarna žilavost i snažan odziv otvrdnjavanja pri radu s abrazivom | Rudarska oprema, rukovanje abrazivnim materijalom, primjene remenica i užnica s velikim udarom |
| Lijevani čelik legiran borom | Čelik legiran borom | Visoka kaljivost, jaka otpornost na habanje nakon toplinske obrade, pogodan za zahtjevna ciklička opterećenja | Srednji- na remenice za teške uvjete rada, visoko habajuća oprema za rukovanje materijalom |
3. Proces proizvodnje remenica od lijevanog čelika po narudžbi
Proces proizvodnje prilagođene remenice od lijevanog čelika je kontrolirani slijed u kojem točnost uzorka.
Budući da je remenica nosiva komponenta, ljevaonica mora obratiti posebnu pozornost na dio užnice, središte, prirubni prijelazi, i druga područja gdje lokalne promjene u debljini presjeka mogu utjecati na skrućivanje i unutarnju kvalitetu lijevanja.
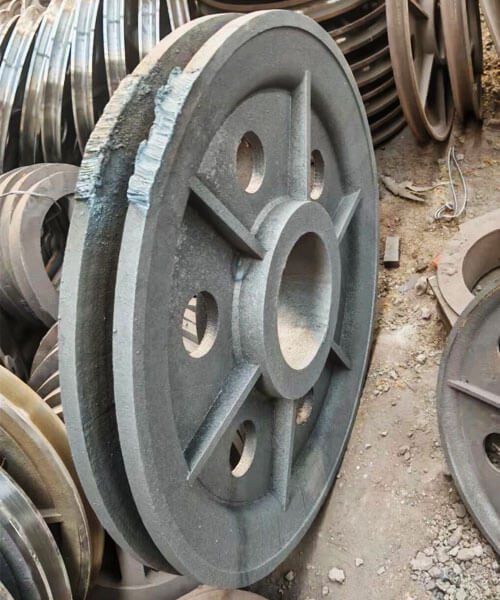
Izrada uzoraka
Izrada uzorka određuje osnovnu geometriju šupljine remenice i stoga ima izravan utjecaj na točnost lijevanja.
Uzorak mora reproducirati snop, središte, prirubnica, i druge lijevane značajke dok uključuje odgovarajući dodatak za skupljanje i dodatak za strojnu obradu.
Za casting, voštani uzorak se obično proizvodi ubrizgavanjem voska u preciznu matricu.
Voštani uzorak usko predstavlja konačnu geometriju remenice i naknadno se koristi za izradu keramičke ljuske.
Za lijevanje u pijesak, uzorak je obično napravljen od smole, drvo, metal, ili drugih prikladnih materijala i koristi se za oblikovanje šupljine kalupa.
Ovisno o izvedbi remenice, uzorak također može sadržavati propuh i raspored rastavljanja kako bi se omogućilo pouzdano uklanjanje plijesni.
Za izradu kolotura po narudžbi, dizajn uzorka treba jasno razlikovati između lijevanih površina i površina koje zahtijevaju konačnu strojnu obradu.
Prekomjerni dodatak za strojnu obradu povećava uklanjanje materijala i troškove, dok nedovoljan dodatak može otežati postizanje navedenih konačnih dimenzija.
Izrada kalupa i jezgri
Kalup definira vanjsku geometriju remenice od lijevanog čelika, dok se jezgre koriste tamo gdje unutarnje šupljine ili prolazi ne mogu biti formirani izravno uzorkom.
U lijevanje pijeska, odabrani sustavi pijeska i veziva zbijaju se oko uzorka kako bi se stvorila šupljina kalupa.
Jezgra se može postaviti za izradu središnjeg provrta ili drugih unutarnjih značajki.
Snaga jezgre, točnost dimenzije, propusnost, i pozicioniranje su posebno važni jer pomak tijekom izlijevanja može utjecati na poravnanje provrta i debljinu stijenke.
U casting, voštani uzorak se opetovano oblaže vatrostalnom keramičkom kašom i žbukom kako bi se izgradila višeslojna ljuska.
Nakon što je postignuta dovoljna čvrstoća ljuske, vosak se uklanja i keramički kalup peče.
Kalup ili ljuska moraju osigurati dovoljnu čvrstoću da izdrže rastaljeni čelik, a istovremeno moraju osigurati odgovarajuću propusnost i toplinsko ponašanje.
Za precizne odljevke remenica, nedostaci u kalupu mogu se prenijeti izravno na površinu odljevka ili promijeniti dimenzionalnu točnost kritičnih značajki.
Taljenje čelika i kemijska kontrola
Odabrani lijevani čelik tali se prema zahtjevima navedene legure.
Ovisno o leguri može se koristiti indukcijsko taljenje ili taljenje električnim lukom, oprema za ljevaonice, i proizvodnim zahtjevima.
Prije ulijevanja, rastaljeni metal se obično provjerava kemijskom analizom, često s a spektrometar, kako bi se potvrdilo da ugljik i legirajući elementi spadaju unutar specificiranog raspona sastava.
Priprema taline također može uključivati:
- Uklanjanje troske
- Deoksidacija
- Podešavanje temperature
- Kontrola uključivanja
- Identifikacija i sljedivost topline
Kemijska kontrola posebno je važna za prilagođene remenice jer klasa čelika određuje reakciju na naknadnu toplinsku obradu i utječe na čvrstoću, žilavost, ponašanje kod nošenja, i rad na niskim temperaturama.
Kapiranje, Hranjenje, i Izlijevanje
Sustav zatvaranja i dodavanja mora biti dizajniran tako da rastaljeni čelik glatko ispunjava šupljinu remenice i da se skrućivanje skupljanja može učinkovito kompenzirati.
Geometrija remenice može uključivati relativno teške dijelove oko glavčine i prijelaz između glavčine i kotura.
Ta područja mogu ostati tekuća dulje od tanjih dijelova i stoga zahtijevaju odgovarajuće hranjenje.
Sustav zatvarača i uspona dizajniran je za kontrolu:
Strujanje metala → redoslijed punjenja → toplinska ravnoteža → usmjereno skrućivanje → kompenzacija skupljanja
Tijekom izlijevanja, temperatura i brzina lijevanja moraju se kontrolirati unutar procesnog prozora utvrđenog za sustav legure i kalupa.
Pretjerano niska temperatura metala može dovesti do nepotpunog punjenja ili hladnog zatvaranja, dok neprikladni uvjeti strujanja mogu povećati turbulenciju i mogućnost oštećenja povezanih s oksidima ili inkluzijama.
Gdje je potrebno, simulacija lijevanja može se koristiti za procjenu punjenja i skrućivanja prije proizvodnje i za prepoznavanje potencijalnih vrućih točaka ili problema s ubacivanjem.
Stvrdnjavanje i hlađenje
Nakon što je šupljina ispunjena, rastaljeni čelik počinje skrućivati.
Ova faza je kritična jer čelik prolazi kroz volumetrijsku kontrakciju tijekom hlađenja, a loše kontrolirano skrućivanje može proizvesti šupljine skupljanja, unutarnja poroznost, vruće pucanje, i zaostalo naprezanje.
Cilj je općenito promovirati kontrolirani i po mogućnosti usmjereni uzorak skrućivanja, s težim dijelovima koji se mogu dodavati dok se drugdje ne skrutne dovoljna količina metala.
Ovisno o izvedbi odljevka, ljevaonica može koristiti:
- Raskalaša
- Zimica
- Kontrolirane temperature kalupa
- Optimizirani prijelazi odjeljaka
- Specifični uvjeti izlijevanja
Ponašanje pri hlađenju također utječe na rezultirajuću mikrostrukturu i mehanička svojstva.
Pretjerano jaki ili neravnomjerni toplinski gradijenti mogu pridonijeti izobličenju i zaostalom naprezanju, osobito kod velikih ili geometrijski složenih kolotura.
Shakeout i čišćenje odljevaka
Nakon što se odljevak dovoljno ohladi, uklanja se kalup ili keramička ljuska.
Za odljevke u pijesku, ova operacija se općenito naziva istresanje, pri čemu se stvrdnuti pješčani kalup i jezgre odvajaju od odljevka.
Za uložne odljevke, keramička ljuska se mehanički uklanja ili na drugi način obrađuje kako bi se otkrio čelični odljevak.
Odljevak se zatim odvaja od sustava zatvaranje i uspona. Tipični postupci čišćenja uključuju:
- Rezanje vrata i uspona
- Mljevenje
- Pucanj
- Uklanjanje zalijepljenog materijala kalupa
- Lokalno previjanje nefunkcionalnih površinskih neravnina
Svrha ove faze je dobiti čisti odljevak prikladan za toplinsku obradu i inspekciju uz izbjegavanje nepotrebnog uklanjanja osnovnog metala.
4. Precizna obrada lijevanih čeličnih remenica
Preciznost CNC obrada pretvara lijevanu čeličnu remenicu iz odljevka gotovo mrežastog oblika u gotovu funkcionalnu komponentu.
Utor za uže, dosaditi, utor za ključ, središte, i montažne površine su primarne značajke strojne obrade jer njihova točnost dimenzija i položajni odnos izravno utječu na praćenje užeta, rotacija, raspodjela opterećenja, i montaža.
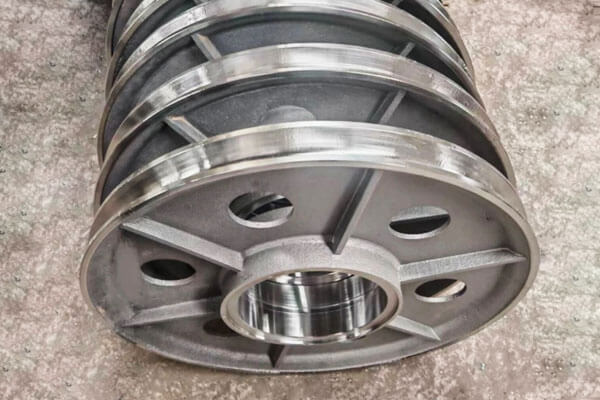
Obrada žljebova za uže
Žlijeb za uže je jedna od najkritičnijih funkcionalnih površina remenice. Njegov radijus, dubina, širina, i profil mora biti usklađen s vrstom i promjerom užeta.
Premali utor može pretjerano ograničiti uže, dok predimenzioniran ili nepravilno oblikovan utor može pružiti nedovoljnu potporu i povećati deformaciju i trošenje užeta.
Za koloturnike za žičanu užad, radijus utora je stoga normalno dizajniran da osigura pravilno postavljanje užeta, a ne jednostavno odgovara nazivnom polumjeru užeta.
Žlijeb se obično obrađuje na CNC stroju za tokarenje pomoću kalupa ili alata za profiliranje.
Nakon grubog i završnog tokarenja, brušenje ili poliranje može se primijeniti tamo gdje je potrebna finija i postojanija površina.
Obrada provrta
Provrt osigurava sučelje s osovinom, ležaj, odnosno čahure, pa njegov promjer, oblina, a koncentričnost se mora pažljivo kontrolirati.
Provrt se obično proizvodi bušenjem, razvrtanje, ili precizno brušenje.
Ovisno o potrebnom pristajanju i primjeni, dopuštena odstupanja dimenzija mogu se specificirati u stotinkama milimetra, na primjer oko ±0,02 do ±0,05 mm za neke precizne primjene.
Stvarna tolerancija trebala bi se odrediti prema pristajanju vratila/ležaja, veličina remenice, i primjenjive tehničke specifikacije.
što je najvažnije, provrt mora održavati traženi položajni odnos s utorom za uže i vanjskom površinom kotura.
Obrada utora i klinova
Gdje je remenica montirana izravno na osovinu s klinom, širina utora za klin, dubina, a kutni položaj mora biti precizno obrađen.
Njegovo poravnanje s utorom remenice važno je za ispravnu montažu i prijenos opterećenja.
Za primjene koje zahtijevaju veći kapacitet zakretnog momenta ili precizniji rotacijski angažman, mogu se koristiti klinaste veze.
U oba slučaja, potrebna je točnost obrade kako bi se spriječio pretjerani zazor, lokalna koncentracija naprezanja, ili smetnje u montaži.
Središte, Lice, i Obrada prirubnica
Možda će biti potrebno okretanje glavčine i čeonih strana, mljevenje, ili brušenje za dobivanje potrebnih dimenzija i stanja površine.
Montažne površine moraju biti dovoljno ravne i pravilno poravnate kako bi se osigurala dosljedna montaža.
Geometrija prirubnice također zahtijeva kontrolu jer pretjerana varijacija može utjecati na zadržavanje užeta i odnos između utora i okolne strukture.
Koncentričnost i odstupanje
Koncentričnost provrta u odnosu na utor za uže je posebno važna za rotirajuću remenicu.
Pretjerani ekscentricitet ili radijalno odstupanje mogu uzrokovati nejednoliko kretanje užeta, vibracija, neravnomjerno opterećenje, i dodatno opterećenje ležaja.
Istjecanje se obično provjerava pomoću brojčanika, precizni mjerač, ili opremu za mjerenje koordinata.
Za kritične komponente, primjenjivo TIR (Ukupno očitavanje indikatora) Zahtjev treba definirati na inženjerskom crtežu, a ne korištenjem generičke vrijednosti.
Dinamičko balansiranje
Rotirajuće remenice velike brzine mogu zahtijevati dinamičko balansiranje nakon strojne obrade.
Neravnoteža stvara centrifugalne sile koje se povećavaju s brzinom vrtnje i mogu pridonijeti vibracijama i opterećenju ležaja.
Balansiranje se izvodi na namjenskom stroju za balansiranje. Ovisno o načinu korekcije, male količine materijala mogu se ukloniti ili se mogu dodati utezi za ravnotežu kako bi se postigla potrebna ravnoteža.
Za male brzine, teško opterećeni snopovi, Zahtjevi za balansiranje mogu biti manje strogi nego za remenice koje se brzo okreću.
5. Površinska obrada i toplinska obrada lijevanih čeličnih remenica
Toplinska obrada određuje mehaničko stanje čeličnog lijeva, dok se površinskom obradom uspostavlja potrebno stanje funkcionalnih i vidljivih površina.
Oba se moraju uzeti u obzir zajedno s predviđenim opterećenjem, nositi, vrsta užeta, radno okruženje, i radni vijek.
Toplotna obrada
Ciklus toplinske obrade odabire se prema vrsti lijevanog čelika i zahtijevanim mehaničkim svojstvima. Uobičajeni tretmani uključuju:
| Toplotna obrada | Primarna namjena |
| Normaliziranje | Pročistite mikrostrukturu odljevka i uspostavite ujednačenije mehaničko stanje |
| Žalost | Smanjiti tvrdoću, poboljšati obradivost, i osloboditi unutarnjih naprezanja |
| Gašenje i ublažavanje | Razvijte veću čvrstoću i žilavost uz kontroliranu tvrdoću |
| Ublažavanje stresa | Smanjite zaostala naprezanja od lijevanja, zavarivanje, odnosno strojna obrada |
| Površinsko otvrdnjavanje | Povećajte otpornost na habanje odabranih površina kao što je utor za uže |
Za nosive remenice, kaljenje i popuštanje mogu se odabrati za prikladne ugljične i niskolegirane lijevane čelike kada su potrebne veće mehaničke karakteristike.
Temperatura kaljenja mora se odrediti prema vrsti čelika i potrebnoj ravnoteži između tvrdoće i žilavosti.
Površinsko otvrdnjavanje utora
Gdje kontakt s užetom uzrokuje značajno trošenje, može se razmotriti lokalizirano površinsko otvrdnjavanje.
Ovisno o materijalu i dizajnu, metode kao što je indukcijsko kaljenje, kaljenje plamenom, ili nitriranje može biti primjenjivo.
Tretman treba primijeniti selektivno jer prekomjerna površinska tvrdoća ili neprikladna kaljena dubina mogu smanjiti žilavost ili stvoriti nepoželjna zaostala naprezanja.
Stanje materijala utora stoga treba razmotriti zajedno s materijalom užeta i stvarnim uvjetima kontakta.
Završna obrada utora
Površinska obrada izravno utječe na interakciju između utora remenice i užeta.
Hrapava površina može povećati lokalnu abraziju i ubrzati trošenje užeta, dok prikladno završeni utor osigurava glatkiji kontakt.
Tipična meta za strojno obrađene utore remenica može biti okolo Ra 1,6–3,2 μm, iako se potrebna vrijednost treba specificirati prema vrsti užeta, radna brzina, učitavanje, podmazivanje, i standard dizajna.
Završna obrada površine ne treba se razmatrati neovisno o geometriji utora.
Glatki, ali nepravilno profilirani žlijeb ipak može uzrokovati prekomjerno trošenje užeta, dok ispravan profil s kontroliranom teksturom površine osigurava stabilnije stanje kontakta.
Premazivanje i zaštita od korozije
Koloturnice od lijevanog čelika koje se koriste na otvorenom ili u vlažnim i korozivnim okruženjima mogu zahtijevati zaštitne premaze. Uobičajene opcije uključuju:
- Epoksidni premazi
- Poliuretanski premazi
- Primeri bogati cinkom
- Ostali industrijski sustavi zaštite od korozije
Za pomorske ili offshore usluge, mogu se specificirati agresivniji sustavi zaštite od korozije u skladu s izloženošću okoliša i specifikacijom premaza.
Žlijeb za kontakt užeta često se tretira drugačije od beskontaktnih površina. Debljina premaza ne smije mijenjati dimenzije utora niti ometati postavljanje užeta.
U primjenama gdje je točnost dimenzija kritična, utor stoga može ostati bez premaza ili biti pažljivo kontroliran.
Kompatibilnost užeta
Završna obrada površine i geometrija utora moraju se u konačnici uzeti u obzir zajedno sa specifikacijom užeta. Žičana užad i sintetička užad ne zahtijevaju nužno identične dizajne utora.
Za žičano uže, žlijeb bi trebao pružiti odgovarajuću potporu uz izbjegavanje pretjeranog uklještenja ili deformacije.
Sintetička užad može zahtijevati drugačiju geometriju utora i karakteristike površine zbog njihove manje krutosti na savijanje i različitog kontaktnog ponašanja.
Stoga, proizvođač remenica treba potvrditi promjer užeta, konstrukcija, materijal, operativno opterećenje, i uvjete rada prije završne obrade utora i površinske obrade.
To osigurava da je gotova remenica od lijevanog čelika dizajnirana kao integrirani dio sustava za rukovanje užetom, a ne kao izolirana rotirajuća komponenta.
6. Ključni zahtjevi kvalitete za remenice od lijevanog čelika
Zahtjevi kvalitete za remenice od lijevanog čelika vođeni su sigurnošću, pouzdanost, i radni vijek. Sljedeće je bitno.
Certifikacija materijala. Kemijski sastav i mehanička svojstva moraju biti provjereni i dokumentirani. Potvrde analize i izvješća o mehaničkim ispitivanjima trebaju pratiti svaku proizvodnu seriju.
Unutarnja ispravnost. Odljevci ne smiju imati štetnih nedostataka kao što je poroznost stezanja, plinska poroznost, inkluzije, i pukotine. Ispitivanje bez razaranja koristi se za provjeru unutarnje kvalitete.
Točnost dimenzije. Profil utora, veličina provrta, koncentričnost, istrčavanje, a dimenzije utora za klin moraju zadovoljiti zahtjeve crteža. Treba dostaviti izvješća o inspekciji dimenzija.
Kvaliteta površine. Površine utora i provrta moraju biti bez nedostataka koji bi mogli oštetiti uže ili uzrokovati neusklađenost. Hrapavost površine treba izmjeriti i dokumentirati.
Provjera toplinske obrade. Ispitivanje tvrdoće i, po potrebi, ispitivanje mikrostrukture potvrđuje da je toplinska obrada pravilno obavljena.
Testiranje opterećenja. Za kritične primjene, možda će biti potrebno ispitivanje opterećenja ili ispitivanje razaranjem za provjeru čvrstoće i sigurnosti.
7. Primjene prilagođenih remenica od lijevanog čelika
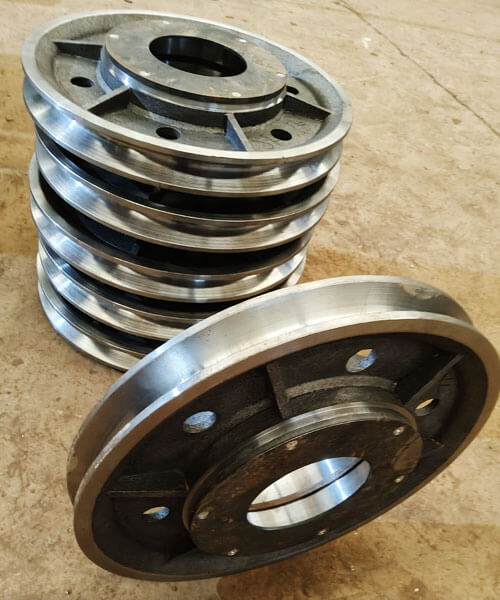
Dizalice i oprema za dizanje
Dizalice su jedna od najvažnijih primjena remenica od lijevanog čelika.
Koluti u sustavima za podizanje opetovano prenose opterećenje sa žičane užadi na osovinu ili sklop ležaja i mogu doživjeti udarna opterećenja tijekom podizanja, spuštanje, ubrzanje, i zaustavljanje.
Koriste se prilagođene remenice od lijevanog čelika:
- Mosne dizalice
- Portalne dizalice
- Pokretne dizalice
- Toranjske dizalice
- Lučke dizalice
- Blokovi dizalice i sklopovi kuka
- Vitlo i sustavi za rezanje
Za primjene dizalica, profil utora, odnos promjera užeta i promjera užeta, dosaditi, a strukturni integritet mora biti usklađen sa sustavom dizanja.
Rudarska oprema
Rudarski strojevi postavljaju posebno teške uvjete na mehaničke komponente zbog velikih opterećenja, abrazivna prašina, utjecaj, kontinuirani rad, i teška okruženja za održavanje.
Koloturnice i ušci od lijevanog čelika mogu se koristiti u opremi za podizanje, sustavi za rukovanje užetom, pokretne trake, i druge teške strojeve.
U primjenama koje uključuju jak udar i abraziju, odabir materijala i tvrdoća površine mogu postati osobito važni.
Građevinska oprema i oprema za rukovanje materijalom
Građevinski strojevi često uključuju sustave remenica za podizanje, pozicioniranje, zatezanje, ili preusmjeravanje žičane užadi.
Tipične primjene uključuju:
- Građevinske dizalice
- Sustavi za rukovanje materijalom
- Vitla
- Priključci za podizanje
- Sustavi za vođenje kabela
- Specijalizirani strojevi za rukovanje
Prilagođeno lijevanje je osobito korisno kada standardna remenica ne može zadovoljiti potrebne dimenzije ili konfiguraciju ugradnje.
Pomorska i offshore oprema
Morsko i pučinsko okruženje kombinira mehaničko opterećenje s vlagom, izlaganje slanim vodama, korozija, i ograničen pristup radi održavanja.
Mogu se ugraditi prilagođene remenice od lijevanog čelika:
- Brodske dizalice
- Oprema za dizanje na moru
- Brodska vitla
- Sustavi za privez
- Palubni strojevi
- Oprema za rukovanje kabelima i užadima
Za ove aplikacije, materijal i sustav zaštite od korozije treba odabrati prema stvarnom morskom okolišu.
Nehrđajući lijevani čelik može se uzeti u obzir kada je otpornost na koroziju primarni zahtjev.
Oprema za naftu i plin
Oprema za naftu i plin može izložiti remenice i koturove velikim opterećenjima, vibracija, korozivne atmosfere, i kontinuirani radni ciklusi.
Prilagođene komponente od lijevanog čelika mogu se koristiti za podizanje, dizanje, i specijalizirana oprema za rukovanje materijalima.
Gdje je aplikacija kritična za sigurnost, specifikacija materijala, NDT zahtjevi, toplotna obrada, a sljedivost treba definirati unaprijed.
Industrijski stroj
Prilagođene remenice također se koriste u industrijskoj opremi za:
- Usmjeravanje kabela
- Sustavi zatezanja
- Dizalice
- Transportni sustavi
- Specijalizirana oprema za prijenos
- Automatizirani strojevi za rukovanje
Glavna prednost prilagođenog dizajna je da se remenica može razviti oko sučelja kompletne opreme, umjesto da se oprema prisiljava da prilagodi standardnu remenicu.
8. Osnovne prednosti remenica od preciznog lijevanog čelika
Koloturnice od preciznog lijevanog čelika nude nekoliko prednosti u odnosu na alternative.
- Visoka čvrstoća i žilavost: Lijevani čelik može izdržati velika opterećenja, utjecaj, a zamor bolji od lijevanog željeza ili aluminija.
- Fleksibilnost dizajna: Lijevanje omogućuje složene oblike, integrirane značajke, i optimiziranu distribuciju materijala.
- Gotovo neto oblik: Lijevanje smanjuje vrijeme obrade i gubitak materijala u usporedbi s proizvodnjom od ploče ili šipke.
- Zavarivost: Čelični odljevci mogu se zavarivati i popravljati, za razliku od lijevanog željeza.
- Skalabilnost: Lijevanje je ekonomično i za male i za velike proizvodne serije, i za vrlo velike remenice koje bi bilo teško proizvesti.
- Dosljedna kvaliteta: Kontrolirani proces ljevanja proizvodi ponovljiva svojstva i dimenzije.
- Prilagođavanje: Legure, toplinski tretmani, a obrada se može prilagoditi primjeni.
- Isplativost: Za mnoge primjene, koloturnici od lijevanog čelika nude najbolju kombinaciju performansi i ukupne cijene.
9. Kolotur od lijevanog čelika protiv remenica od lijevanog željeza
Koloturnice od lijevanog čelika i lijevanog željeza mogu se proizvesti lijevanjem, već njihovo mehaničko ponašanje, otpor udara, nosivost, a tipični radni uvjeti značajno su drugačiji.
| Osnovna karakteristika | Kolotur od lijevanog čelika | Koloturnica od lijevanog željeza |
| Jačina | Visoka zatezna i prinos čvrstoća; pogodan za jako opterećene komponente | Općenito niže, posebno za sivi lijev |
| Žilavost | Visoka žilavost i bolja otpornost na udarna opterećenja | Niža žilavost; sivo željezo je relativno krto |
| Otpor udara | Izvrsno za ponovljena ili iznenadna opterećenja | Ograničeno u teškim uvjetima udara |
| Duktilnost | Značajna sposobnost plastične deformacije prije loma | Niska za sivi lijev; jako ovisi o ocjeni |
| Performanse umor | Općenito bolje za cikličko i dinamičko opterećenje | Ograničeniji, posebno tamo gdje postoje koncentracije naprezanja |
| Nositi otpor | Može se poboljšati izborom legure i toplinskom obradom | Dobar u nekim vrstama lijevanog željeza, posebno pod stabilnim kliznim ili abrazivnim uvjetima |
Obradivost |
Dobro, ali tvrđe legure mogu zahtijevati kontroliranu CNC obradu | Općenito izvrsno, posebno za sivi lijev |
| Sposobnost lijevanja | Prikladno za složene, integrirane nosive geometrije | Izvrsna livljivost i pogodan za složene oblike |
| Toplotna obrada | Može se normalizirati, žarkin, ugasio i temperirao, ili površinski kaljeno ovisno o stupnju | Mogućnosti toplinske obrade uvelike ovise o stupnju željeza i općenito su ograničenije za sivo željezo |
| Usluga za teške uvjete rada | Dobro prilagođen dizalicama, rudarstvo, dizalice, i teške strojeve | Bolje odgovara lakšim ili stabilnijim uvjetima opterećenja |
| Ponašanje prijeloma | Tolerantniji na preopterećenje i udar prije loma | Podložniji krhkom lomu pod pretjeranim udarom |
| Materijalni trošak | Općenito viši | Općenito niže |
| Najbolja prednost jezgre | Jačina, žilavost, i pouzdanost pod zahtjevnim opterećenjima | Troškovna učinkovitost, odljenost, i obradivost |
10. Zašto odabrati DEZE kao svog proizvođača remenica od lijevanog čelika?
Ova tehnologija osigurati proizvodnja remenica od lijevanog čelika po narudžbi od preciznog lijevanja preko CNC obrade i završne inspekcije, omogućujući da se kompletna komponenta razvije i proizvede unutar integriranog tijeka proizvodnje.
Naš pristup proizvodnji počinje inženjerskim pregledom i odabirom materijala, nakon čega slijedi razvoj uzorka, izrada kalupa, kontrolirano taljenje i lijevanje čelika, skrućivanje, toplotna obrada, precizna obrada, i inspekciju kvalitete.
Različiti sustavi materijala od lijevanog čelika mogu se odabrati prema radnom opterećenju, uvjeti udara, temperatura, nositi, i izloženost koroziji.
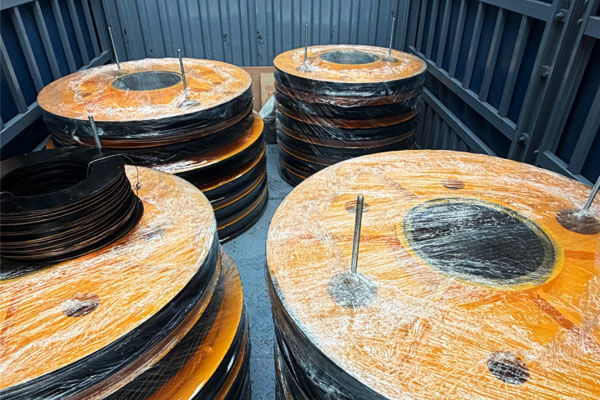
Gdje je potrebno, proizvodni proces može uključivati provjeru tvrdoće i odgovarajući NDT, uključujući PT, MT, UT, ili RT, prema specifikaciji komponente.
Cilj nije samo nabava sirovog odljevka. To je osigurati gotovu prilagođenu remenicu s kontroliranim svojstvima materijala, točna funkcionalna geometrija, dosljedna strojna obrada, i sljedivu dokumentaciju o kvaliteti.
11. Zaključak
Prilagođene remenice od lijevanog čelika su projektirane komponente za primjene gdje je nosivost, otpor udara, performanse trošenja, točnost dimenzije, i dugoročna pouzdanost su važni.
Njihov učinak ovisi o kombiniranoj kvaliteti materijala, lijevanje, toplotna obrada, obrada, i inspekcija.
Precizno lijevanje pruža učinkovit put za proizvodnju složene geometrije remenice s integriranom strukturom utora i glavčine, a istovremeno smanjuje nepotrebnu strojnu obradu.
Naknadna CNC obrada utvrđuje kritične dimenzije utora za uže, dosaditi, utor za ključ, središte, i montažne površine.
Toplinska obrada tada može osigurati potrebnu ravnotežu čvrstoće, tvrdoća, i žilavost, dok se pregledom potvrđuje cjelovitost odljevka i točnost dimenzija.
Za dizalicu, rudarstvo, konstrukcija, morski, na obali, nafta i plin, i primjene industrijskih strojeva, treba odabrati ispravnu koloturnicu prema specifikaciji užeta, stanje utovara, radno okruženje, i primjenjivim tehničkim zahtjevima.
Pravilno konstruirana remenica od lijevanog čelika nije samo kotač s utorom; to je nosiva komponenta čija geometrija i stanje materijala izravno utječu na pouzdanost cjelokupnog sustava za rukovanje užetom.
Česta pitanja
Koja je razlika između kolotura od lijevanog čelika i lijevanog željeza?
Lijevani čelik ima veću čvrstoću i žilavost te je zavarljiv.
Lijevano željezo je jeftinije i lakše se obrađuje, ali je lomljivije i nije ga lako zavariti.
Što je profil utora remenice?
Profil utora je oblik kanala koji postavlja uže ili kabel.
Mora odgovarati promjeru užeta i konstrukciji kako bi se osiguralo pravilno postavljanje, minimizirati trošenje, i spriječiti iskliznuće.
Zašto je toplinska obrada važna za remenice od lijevanog čelika?
Toplinska obrada kontrolira snagu, tvrdoća, žilavost, i zaostalih naprezanja. Osigurava da remenica može izdržati radna opterećenja bez preranog kvara.
Kako se provjerava kvaliteta remenice?
Kvaliteta se potvrđuje certificiranjem materijala, dimenzionalni pregled, ispitivanje bez razaranja (penetrant boje, magnetska čestica, ultrazvučni, radiografski), ispitivanje tvrdoće, i ispitivanje opterećenja gdje je potrebno.
Mogu li se remenice od lijevanog čelika popraviti?
Da. Čelični odljevci mogu se zavarivati i popravljati, za razliku od lijevanog željeza. Popravke trebaju obavljati kvalificirani zavarivači koristeći odobrene postupke.
Kakva je završna obrada površine potrebna za utor remenice?
Potrebna završna obrada ovisi o vrsti užeta, radni uvjeti, i specifikacija dizajna.
Oko strojno obrađen utor Ra 1,6–3,2 μm može biti prikladno za neke aplikacije, ali ne postoji univerzalna vrijednost hrapavosti za svaku remenicu.
Zašto je koncentričnost važna za remenicu?
Provrt i utor za uže moraju održavati odgovarajući položajni odnos. Pretjerana ekscentričnost ili odstupanje mogu uzrokovati neravnomjernu rotaciju, nestabilno kretanje užeta, vibracija, i nejednoliko opterećenje.