
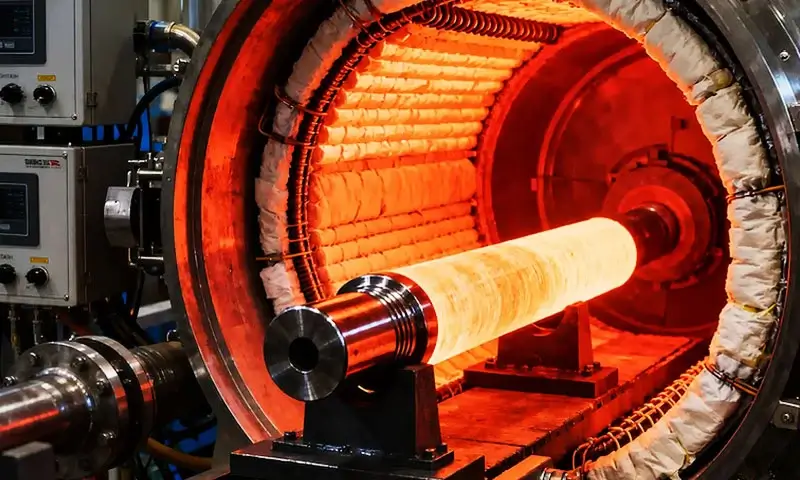
Kaljenje je jedan od temeljnih, ali često pogrešno shvaćenih procesa toplinske obrade u proizvodnji metala.
Gotovo svaka kaljena čelična komponenta prolazi kaljenje kao obveznu sekundarnu operaciju nakon kaljenja, no mnogi inženjeri i proizvodni timovi to tretiraju kao trivijalnost, standardizirani korak, a ne precizno kontrolirani proces koji definira konačnu čvrstoću, žilavost, stanje unutarnjeg naprezanja, i radni vijek.
U praksi, kaljenje bravica u tvrdom, krhki, martenzitna struktura opterećena naprezanjem koja je funkcionalno neupotrebljiva za većinu inženjerskih primjena.
Kaljenje — pažljivo kontrolirano zagrijavanje ispod kritične temperature transformacije — kroji tu kaljenu mikrostrukturu za postizanje točne ravnoteže tvrdoće, žilavost, dimenzionalna stabilnost, i otpornost na zamor potrebna za rad.
Kaljenje se stoga obično koristi u proizvodnji alatnih čelika, čelici za kalupe, opružni čelici, komponente, zupčanici, osovine, Automobilski dijelovi, kalupi, i konstrukcijske komponente strojeva.
1. Što je kaljenje?
U metalurgiji, odmrzavanje je postupak toplinske obrade u kojem se prethodno očvrsnuta željezna legura ponovno zagrijava do temperature ispod donje kritične temperature (A₁), održavaju određeno razdoblje, a zatim se ohladi u kontroliranim uvjetima.
Za običnu-ugljični čelici, eutektoidna temperatura povezana s linijom A₁ je približno 727° C (1341° F), iako stvarne kritične temperature variraju s kemijskim sastavom.
Kaljenje se prvenstveno primjenjuje nakon kaljenja kako bi se modificirala kaljena martenzitna struktura.
Glavni ciljevi su smanjiti krtost i zaostalo naprezanje uz zadržavanje odgovarajuće razine tvrdoće i čvrstoće.
Odabirom temperature kaljenja i vremena držanja, proizvođači mogu prilagoditi ravnotežu između tvrdoće, žilavost, duktilnost, nositi otpor, i dimenzijska stabilnost.

Glavni učinci kaljenja uključuju:
| Cilj | Učinak kaljenja |
| Smanjite lomljivost | Poboljšava žilavost i otpornost na lom |
| Ublažite naprezanja pri kaljenju | Smanjuje zaostalo naprezanje i rizik od odgođenog pucanja |
| Podesite tvrdoću | Smanjuje prekomjernu tvrdoću nakon kaljenja na potrebnu razinu |
| Poboljšajte duktilnost | Omogućuje veću plastičnu deformaciju prije kvara |
| Stabilizirati mikrostrukturu | Smanjuje promjene dimenzija tijekom naknadnog servisiranja |
| Kontrola performansi usluge | Uspostavlja potrebnu kombinaciju snage, žilavost, I nositi otpor |
Temperatura kaljenja odabire se prema vrsti čelika i željenim konačnim svojstvima.
A niske temperature temper može se koristiti kada se mora zadržati visoka tvrdoća, dok viša temperatura kaljenja općenito proizvodi veću žilavost i duktilnost s odgovarajućim smanjenjem tvrdoće.
Kaljenje se ne smije brkati s žarenjem. Žarenje je obično namijenjeno omekšavanju čelika i poticanju njegove relativno stabilnosti, duktilna mikrostruktura, često uključuje zagrijavanje iznad kritične temperature transformacije nakon čega slijedi sporo hlađenje.
Odmrzavanje, u suprotnosti, primjenjuje se na očvrsli čelik i izvodi se ispod kritičnog raspona transformacije kako bi se modificiralo, a ne potpuno eliminiralo očvrslo stanje.
U praktičnoj proizvodnji čelika, kaljenje je stoga najbolje shvatiti kao kontroliranu prilagodbu mikrostrukture stvorene kaljenjem.
Cilj nije samo učiniti očvrsli čelik mekšim, ali pretvoriti pretjerano lomljivu kaljenu strukturu u onu koja pruža korisniju inženjersku kombinaciju svojstava.
2. Zašto je kaljenje potrebno: Znanost iza kaljenog čelika
Za razumijevanje kaljenja, prvo se mora razumjeti što kaljenje čini.
Kada se čelik zagrije u fazno polje austenita—obično iznad 800-900°C, ovisno o sastavu—njegova kristalna struktura postaje kubična s centrom na površini (FCC).
Austenit može otopiti značajne količine ugljika. Ako se čelik zatim brzo ohladi, obično u vodi, ulje, ili polimera, atomi ugljika nemaju vremena za difuziju.
Kristalna struktura pokušava se transformirati u tjelesno usredotočenu kubičnu (BCC) ferit, ali zarobljeni ugljik iskrivljuje rešetku u tetragonal s tjelesnim središtem (BCT) struktura poznata kao martenzit.
Martenzit karakterizira:
- Vrlo visoka tvrdoća.
- Visoka granica razvlačenja.
- Niska duktilnost i žilavost.
- Visoka zaostala naprezanja.
- Sklonost odgođenom pucanju.
- Prisutnost zadržanog austenita u mnogim legurama.
U ovom ugašenom stanju, čelik je često previše krt za praktičnu upotrebu. Alat za rezanje bi mogao puknuti. Osovina bi mogla puknuti tijekom sastavljanja. Zupac zupčanika može se slomiti pod udarnim opterećenjem.
Kaljenje smanjuje te rizike dopuštajući kontroliranu difuziju i mikrostrukturnu reorganizaciju.
Nužnost kaljenja je stoga i znanstvena i praktična.
Znanstveno gledano, omogućuje čeliku da se približi ravnoteži ublažavanjem naprezanja rešetke i taloženjem karbida. Praktički, omogućuje čeliku da preživi stvarne uvjete rada.
3. Koji su glavni temperaturni rasponi kaljenja?
Temperatura kaljenja je jedna od najvažnijih varijabli u toplinskoj obradi čelika jer izravno kontrolira opseg mikrostrukturne promjene nakon kaljenja.
Kako se temperatura kaljenja povećava, difuzija ugljika, oborine karbida, oporavak, a transformacija zadržanog austenita općenito postaju izraženija.
Ne postoji jedinstveno temperaturno područje koje se odnosi na svaki čelik.
Kaljenje na niskim temperaturama
Kaljenje na niskim temperaturama obično se koristi kada komponenta mora zadržati visoku razinu tvrdoće i otpornosti na habanje uz smanjenje lomljivosti povezane sa svježim martenzitom.
Tipične temperature su približno 150–250°C (300–480°F), iako pogodan raspon ovisi o čeliku.
U ovoj fazi, ugljik se počinje redistribuirati iz prezasićenog martenzita, mogu se razviti fine karbidne faze, a zaostala naprezanja od kaljenja se smanjuju.
Smanjenje tvrdoće obično je ograničeno u usporedbi s kaljenjem na višim temperaturama.
Ovaj tretman je uobičajen za aplikacije kao što su:
- Alati za rezanje
- Umire
- Komponente otporne na habanje
- Određene komponente ležaja
- Dijelovi od alatnog čelika visoke tvrdoće
Kompromis je da žilavost ostaje relativno ograničena u usporedbi sa srednjom- ili kaljeni uvjeti visoke temperature.
Kaljenje na srednjoj temperaturi
Kaljenje na srednjoj temperaturi, približno 250–450°C (480–840°F), proizvodi veću modifikaciju kaljene mikrostrukture.
Taloženje karbida postaje sve razvijenije, martenzit postaje manje prezasićen, a unutarnja naprezanja nastavljaju se smanjivati.
Ovo područje može biti korisno kada komponenta zahtijeva uravnoteženiju kombinaciju jačina, tvrdoća, žilavost, I nositi otpor.
Točan odgovor znatno varira ovisno o čeliku. Neki čelici također pokazuju fenomene krtosti u određenim temperaturnim rasponima, što znači da i temperatura kaljenja i kasnija praksa hlađenja mogu zahtijevati pozornost.
Kaljenje na visokim temperaturama
Kaljenje na visokoj temperaturi općenito se izvodi na približno 450–700°C (840–1290°F), pod uvjetom da temperatura ostaje prikladna za određeni čelik i ispod relevantnog kritičnog raspona transformacije.
Na ovim temperaturama, mikrostruktura prolazi kroz mnogo opsežniji oporavak i razvoj karbida.
Zaostala naprezanja su znatno smanjena, i materijal općenito razvija značajno veću žilavost i duktilnost nego u kaljenom ili nisko kaljenom stanju.
Kaljenje na visokim temperaturama široko je povezano s kaljenim i kaljenim konstrukcijskim čelicima, legura, osovine, zupčanici, komponente koje sadrže pritisak, te jako opterećeni dijelovi strojeva.
Posebno važna razlika je da kaljenje na visokim temperaturama ne znači nužno i slabu čvrstoću.
Ispravno legirani i toplinski obrađeni čelici mogu zadržati značajno popuštanje i vlačnu čvrstoću dok dobivaju puno bolju otpornost na lom.
Sekundarno kaljenje tijekom kaljenja
Određeni visokolegirani alatni čelici ponašaju se drugačije. Umjesto stalnog smanjenja tvrdoće kako se temperatura kaljenja povećava, mogu pokazati a secondary-hardening peak, često unutar višeg raspona kaljenja.
To se događa kod legiranja elemenata kao što je krom, molibden, volfram, ili talog vanadija kao fini, stabilni legirani karbidi.
Te čestice ometaju kretanje dislokacija i mogu povećati ili sačuvati tvrdoću.
Sekundarno kaljenje posebno je važno za brzorezne čelike i odabrane alatne čelike namijenjene radu na povišenim temperaturama.
4. Što je proces kaljenja?
Proces kaljenja je kontrolirani toplinski ciklus koji se izvodi nakon stvrdnjavanja ili drugog tretmana koji je proizveo dovoljno očvrsnutu mikrostrukturu.
Iako se postupak čini jednostavnim, postizanje dosljednih rezultata zahtijeva kontrolu temperature, vrijeme, jednolikost peći, učitavanje, hlađenje, i stanje kaljenog čelika.
Tipični industrijski slijed kaljenja može se prikazati kao:
Kaljenje → Prijelaz na kaljenje → Grijanje → Namakanje → Kontrolirano hlađenje → Pregled

Korak 1: Ugasi čelik
Kaljenje obično počinje pravilno kaljenom komponentom.
Čelik se najprije austenitizira, a zatim brzo hladi dovoljnom brzinom da se dobije željena očvrsla struktura.
Medij za gašenje može uključivati:
- Ulje
- Voda
- Otopina polimera
- Plin pod tlakom
- Rastaljena sol
Ispravan medij ovisi o leguri i geometriji komponente.
Cilj je postići potrebnu očvrsljivost i mikrostrukturu uz smanjenje pukotina i deformacija.
Korak 2: Prenesite komponentu u peć za kaljenje
Nakon gašenja, komponentu treba temperirati u skladu s navedenim proizvodnim postupkom.
Za mnoge ocjene, poželjno je brzo kaljenje jer svježe kaljeno stanje sadrži visoka zaostala naprezanja.
Postupkom prijenosa također se mora izbjeći nepotreban toplinski šok ili nekontrolirano hlađenje koje bi moglo utjecati na konačno stanje toplinske obrade.
Za kritične komponente, zapisi o peći trebali bi dokumentirati stvarni temperaturni ciklus, a ne oslanjati se samo na zadanu vrijednost peći.
Korak 3: Zagrijte do navedene temperature kaljenja
Komponenta se zagrijava do odabrane temperature kaljenja, koji može varirati od otprilike 150°C do 700 °C ovisno o čeliku.
Grijanje treba biti dovoljno kontrolirano kako bi se spriječili pretjerani gradijenti temperature, posebno u velikim ili složenim komponentama.
Peć treba osigurati odgovarajuće:
- Ujednačenost temperature
- Kontrola atmosfere gdje je to potrebno
- Kruženje opterećenja
- Kalibracija instrumenta
- Snimanje temperature
Za preciznu toplinsku obradu, the stvarna temperatura obratka je važnija od programirane temperature peći.
Korak 4: Namočiti na temp
Nakon što komponenta postigne potrebnu temperaturu, održava se određeno razdoblje.
Tijekom ove faze namakanja, mikrostruktura prolazi kroz reakcije kaljenja primjerene čeliku:
- Preraspodjela ugljika
- Taloženje karbida
- Razgradnja martenzita
- Opuštanje stresa
- Oporavak matrice
- Transformacija zadržanog austenita
- Taloženje legiranog karbida u čelicima sekundarnog kaljenja
Potrebno vrijeme namakanja ovisi o veličini komponente, geometrija, legura, vrsta peći, i primjenjivu specifikaciju.
Korak 5: Kontrolirano hlađenje
Nakon potrebnog vremena držanja, komponenta se hladi prema specifikaciji procesa.
Mnogi se čelici nakon kaljenja mogu ohladiti na zraku, dok određeni sustavi legura ili kritične komponente mogu zahtijevati posebnu praksu hlađenja.
Uvjeti hlađenja mogu utjecati na dimenzijsku stabilnost i, kod nekih čelika, osjetljivost na temper krtost. Stoga, “hlađenje” ne treba tretirati kao beznačajan završni korak.
Korak 6: Ponovite kaljenje po potrebi
Neki čelici zahtijevaju dvostruko ili trostruko kaljenje nego jedan ciklus.
Može se koristiti ponovljeno kaljenje:
- Dodatno stabilizirati zadržani austenit
- Otpuštanje novoformiranog martenzita nakon transformacije zadržanog austenita
- Poboljšajte dimenzijsku stabilnost
- Razvijte stabilniju karbidnu strukturu
- Postignite dosljedna svojstva kroz cijelu komponentu
Ova praksa je osobito uobičajena za visokolegirane alatne čelike.
5. Zašto neki čelici zahtijevaju dvostruko ili trostruko kaljenje?
Za mnoge kaljene čelike dovoljan je jedan ciklus kaljenja, ali visokolegirani alatni čelici a određeni visokougljični čelici često zahtijevaju dva ili čak tri ciklusa kaljenja.
Glavni razlog je taj što prvi tretman kaljenja može promijeniti stabilnost zadržanog austenita i proizvesti svježi martenzit tijekom naknadnog hlađenja.
Drugo ili treće kaljenje zatim temperira ovaj novonastali martenzit i poboljšava stabilnost konačne mikrostrukture.
Zaostali austenit glavni je razlog
Nakon gašenja, neki čelici zadržavaju dio izvornog austenita jer martenzitna transformacija ne ide do kraja.
Ovo je posebno važno za čelike koji sadrže relativno visoke razine ugljika i legirajućih elemenata.
Tijekom prvog ciklusa kaljenja, stabilnost zadržanog austenita može se promijeniti. Hlađenjem nakon temperiranja, nešto od ovog zadržanog austenita može se pretvoriti u svježe, netemperirani martenzit.
To stvara novi problem: iako je originalni martenzit kaljen, novonastali martenzit nema.
Stoga se koristi drugi ciklus kaljenja za kaljenje ovog svježeg martenzita.
Zašto je svježi martenzit problem?
Svježi martenzit ima iste osnovne nedostatke kao izvorna kaljena struktura:
- Visoka tvrdoća
- Visoko zaostalo naprezanje
- Niska duktilnost
- Relativno slaba žilavost
- Povećana osjetljivost na pucanje
Ostavljanje ove strukture neobrađene može uzrokovati lokalne varijacije u tvrdoći i žilavosti. U čelicima za precizne alate, također može pridonijeti dimenzionalnoj nestabilnosti.
Dvostruko kaljenje stoga pomaže osigurati da i originalni martenzit i martenzit formiran nakon prvog ciklusa kaljenja budu pravilno kaljeni.
Kada se koristi trostruko kaljenje?
Trostruko kaljenje koristi se kada je potreban još veći stupanj mikrostrukturne stabilizacije.
Osobito je čest u nekim brzoreznim čelicima, alatni čelici za vrući rad, i visokolegirani čelici za kalupe, ovisno o proizvođačevoj specifikaciji toplinske obrade.
Može se odabrati treći ciklus:
- Dodatno stabilizirati zadržani austenit
- Otpustite svaki novonastali martenzit
- Poboljšajte ravnotežu između tvrdoće i žilavosti
- Poboljšajte dimenzijsku stabilnost
- Uspostavite tražene uvjete sekundarnog otvrdnjavanja
Trostruko kaljenje ne smije se primjenjivati automatski. Opravdano je samo kada to zahtijevaju kvaliteta čelika i tražena svojstva.
Tipični čelici koji zahtijevaju ponovljeno kaljenje
Ponovljeno kaljenje posebno je važno za čelike kao što su:
- H13 alatni čelik za vrući rad
- Brzorezni čelici
- Visokolegirani alatni čelici za hladnu obradu
- Odabrani čelici za vruću obradu i kalupljenje
- Određeni alatni čelici za taloženje ili sekundarno otvrdnjavanje
Stvarni broj ciklusa kaljenja treba uvijek slijediti određenu vrstu čelika i kvalificirani postupak toplinske obrade. Više ciklusa ne znači automatski bolje performanse.
6. Što je sekundarno kaljenje tijekom kaljenja?
Sekundarno otvrdnjavanje je pojava u kojoj određeni visokolegirani čelici razvijaju povećanu tvrdoću tijekom kaljenja na relativno visokim temperaturama, iako obično kaljenje ugljičnih čelika općenito uzrokuje smanjenje tvrdoće.
Ovo ponašanje je karakteristično za čelike koji sadrže značajne količine legirajućih elemenata koji tvore karbid, posebno molibden, volfram, vanadijum, i krom.
Zašto dolazi do sekundarnog otvrdnuća?
Tijekom konvencionalnog kaljenja, tvrdoća kaljenog martenzita obično opada kako ugljik napušta prezasićenu matricu i karbidi postaju stabilniji.
Kod visokolegiranih alatnih čelika, međutim, kod viših temperatura kaljenja može se dogoditi drugačiji proces. Legirajući elementi difundiraju i formiraju se vrlo fino legirani karbidi.
Ti precipitati mogu biti izuzetno učinkoviti u otporu kretanju dislokacija.
Nastalo jačanje može nadoknaditi, a ponekad i premašiti, tvrdoća izgubljena tijekom ranijih faza kaljenja.
Opći slijed je:
Kaljenje → Početno kaljenje/omekšavanje → Taloženje legura-karbida → Sekundarno kaljenje
Uključeni legirajući elementi
Najvažniji elementi uključuju:
| Legirajući element | Uloga u sekundarnom otvrdnjavanju |
| Mokar | Potiče fino taloženje legura-karbida i poboljšava otpornost na temperaturu |
| W | Stvara stabilne karbide bogate volframom u odgovarajućim alatnim čelicima |
| V | Proizvodi vrlo tvrde vanadijeve karbide sa snažnim učinkom ojačavanja |
| CR | Doprinosi stvaranju legiranog karbida i poboljšava kaljivost i otpornost na temperaturu |
| Co | Može neizravno poboljšati sekundarno otvrdnjavanje utječući na ponašanje matrice i taloženja karbida |
Točna vrsta karbida ovisi o sastavu čelika i povijesti toplinske obrade.
Zašto je važno sekundarno otvrdnjavanje?
Sekundarno kaljenje omogućuje određenim alatnim čelicima postizanje visoke tvrdoće nakon kaljenja na temperaturama znatno višim od onih koje se koriste za konvencionalno kaljenje na niskim temperaturama.
Ovo je vrijedno jer se kaljenje na visokim temperaturama također može poboljšati:
- Otpornost na temperaturu
- Dimenzijska stabilnost
- Strukturna stabilnost
- Vruća tvrdoća
- Otpornost na omekšavanje tijekom rada
Za alate koji rade na povišenim temperaturama, zadržavanje tvrdoće tijekom upotrebe može biti važnije od postizanja najveće moguće tvrdoće na sobnoj temperaturi.
Sekundarno kaljenje i alatni čelik H13
H13 je reprezentativni alatni čelik za vruću obradu u kojem taloženje legiranog karbida doprinosi njegovom odzivu tijekom kaljenja na visokim temperaturama.
Njegova toplinska obrada namijenjena je uspostavljanju odgovarajuće ravnoteže tvrdoće, žilavost, otpornost na toplinski zamor, i otpornost na omekšavanje.
Točan odgovor sekundarnog otvrdnjavanja ovisi o kemijskom sastavu čelika, temperatura austenitizacije, metoda kaljenja, temperatura kaljenja, i vrijeme držanja.
Stoga je netočno tretirati sekundarno otvrdnjavanje jednostavno kao "otvrdnjavanje ponovnim zagrijavanjem".
Fenomen je rezultat kontroliranog taloženja karbida bogatih legurama unutar prethodno očvrsnute mikrostrukture.
7. Kako kaljenje utječe na mehanička svojstva?
Kaljenje mijenja mehanička svojstva čelika modificiranjem visoko prezasićene i napregnute martenzitne strukture nastale kaljenjem.
Veličina i smjer ovih promjena ovise o vrsti čelika i uvjetima kaljenja, pa odnos treba shvatiti kao opći trend, a ne kao fiksno pravilo.
Sveukupni učinak kaljenja
| Imovina | Opći učinak povećanja ozbiljnosti kaljenja* |
| Tvrdoća | ↓ Općenito opada |
| Snaga popuštanja | ↓ Općenito opada |
| Zatečna čvrstoća | ↓ Općenito opada |
| Duktilnost | ↑ Općenito raste |
| Žilavost | ↑ Općenito raste |
| Preostalo naprezanje | ↓ Smanjuje |
| Dimenzijska stabilnost | ↑ Općenito se poboljšava |
| Nositi otpor | Razred- i ovisno o stanju |
| Otpornost na umor | Često se poboljšava kroz bolju žilavost i ublažavanje stresa |
| Otpornost na omekšavanje na visokim temperaturama | Može se značajno poboljšati u odgovarajućim legiranim alatnim čelicima |
*Opći trendovi za konvencionalno kaljene čelike; visokolegirani čelici mogu pokazati drugačije ponašanje, posebno tamo gdje dolazi do sekundarnog otvrdnjavanja.
Praktični cilj kaljenja je stoga odabrati pravu ravnotežu svojstava, a ne maksimizirati bilo koje pojedinačno mehaničko svojstvo.
Alat za rezanje može zahtijevati maksimalnu praktičnu tvrdoću i otpornost na trošenje, dok zupčanik ili osovina mogu zahtijevati znatno veću žilavost i otpornost na zamor.
Kontrolom temperature i vremena kaljenja za određeni čelik, proizvođači mogu konačnu mikrostrukturu prilagoditi stvarnim zahtjevima usluge.
8. Što je kaljenje vs žarenje vs normaliziranje vs ublažavanje stresa?
Odmrzavanje, žalost, normaliziranje, i otpuštanje naprezanja su svi postupci toplinske obrade, ali jesu nije zamjenjiv.
Njihovi temperaturni rasponi, polazne mikrostrukture, metode hlađenja, metalurški mehanizmi, a željeni rezultati su različiti.
| Usporedba | Odmrzavanje | Žalost | Normaliziranje | Ublažavanje stresa |
| Primarna namjena | Smanjite lomljivost i zaostalo naprezanje nakon stvrdnjavanja uz zadržavanje korisne tvrdoće | Omekšati čelik, Poboljšajte duktilnost, osloboditi se stresa, i modificirati mikrostrukturu | Pročistite strukturu zrna i proizvedite relativno ujednačenu mikrostrukturu | Smanjite zaostalo naprezanje s minimalnom promjenom postojeće mikrostrukture |
| Tipično početno stanje | Kaljeni ili kaljeni čelik | Kao lijevano, radio, hladno obrađen, ili prethodno toplinski obrađen čelik | Kao lijevano, kovani, smotan, ili obrađeni čelik | Zavareni, cast, strojno obrađen, formirana, ili toplinski obrađenu komponentu |
| Temperaturni raspon | Ispod A₁; obično ~150–700°C ovisno o stupnju | Obično na ili iznad kritičnih temperatura transformacije, ovisno o vrsti žarenja | Općenito iznad kritičnog raspona transformacije | Obično ispod kritičnog raspona transformacije |
| Metoda hlađenja | Obično hlađenje zrakom ili određeno kontrolirano hlađenje | Obično sporo hlađenje peći | Obično hlađenje zrakom | Kontrolirano hlađenje, često hlađenje peći ili zrakom |
Glavni mikrostrukturni učinak |
Razgrađuje ili modificira kaljeni martenzit; potiče taloženje i obnavljanje karbida | Proizvodi mekši, stabilniju mikrostrukturu | Promiče prekristalizaciju/pročišćavanje i relativno ujednačenu strukturu ferit-perlita u primjenjivim čelicima | Ublažava unutarnji stres s ograničenom faznom transformacijom |
| Tvrdoća | Općenito se smanjuje u odnosu na gašeno stanje | Općenito se značajno smanjuje | Obično niže od kaljenog i poboljšanog čelika | Obično se neznatno mijenja |
| Žilavost & Duktilnost | Općenito se povećava | Znatno se povećava | Općenito se poboljšava u usporedbi s grubim ili visokonapetim početnim uvjetima | Obično poboljšava pouzdanost povezanu s naprezanjem bez većih promjena svojstava |
| Tipične primjene | Zupčanici, osovine, alata, umiroviti, opruge, kaljeni dijelovi strojeva | Zalihe za strojnu obradu, otkovci, kasting, hladno obrađenih dijelova | Odbrojavanja, strukturne komponente, barovi, i tretman predkaljenja | Zavarene konstrukcije, veliki odljevci, obrađeni dijelovi, proizvedene komponente |
9. Kaljenje različitih vrsta čelika
Različite vrste čelika različito reagiraju na kaljenje. Razumijevanje ovih razlika bitno je za odabir pravog rasporeda kaljenja.
Obični ugljični čelici:
Jednostavan za kaljenje. Niskougljični čelici (<0.3% C) rijetko se kale i otpuštaju jer se značajno ne stvrdnjavaju.
Srednje ugljični čelici (0.3–0,6% C) obično se kale i temperiraju za osovine, zupčanici, i osovine. Visoko ugljični čelici (>0.6% C) koriste se za alate, opruge, i noževi.
Legura:
Sadrže elemente kao što je krom, nikla, molibden, i vanadija.
Imaju bolju kaljivost i dobro reagiraju na kaljenje. Sekundarno kaljenje je uobičajeno u legurama s jakim karbidnim tvornicima.
Alatni čelici:
Uključite stvrdnjavanje vodom, kaljenje u ulju, kaljenje na zraku, brza brzina, i čelika za vruću obradu.
Rasporedi kaljenja uvelike variraju. Brzorezni čelici su trostruko kaljeni na 540–560°C. Čelici za vruću obradu poput H13 dvostruko su kaljeni na 500–550°C.
Nehrđajući čelici:
Martenzitni nehrđajući čelici (Npr., 410, 420, 440C) mogu se kaliti i kaliti. Austenitni nehrđajući čelici (Npr., 304, 316) ne mogu se kaliti kaljenjem i nisu kaljeni.
Feritni nehrđajući čelici općenito nisu kaljeni. Nehrđajući čelici koji otvrdnjavaju taloženjem stare, nije temperirano.
Martenzitni čelici:
Ovo su niske emisije ugljika, legure s visokim udjelom nikla koje su ojačane starenjem, ne martenzitnim popuštanjem.
Međutim, mogu biti podvrgnuti obradi otopinom i procesu starenja koji je konceptualno sličan kaljenju.
10. Alatni čelik za kaljenje H13: Praktičan primjer
H13 alatni čelik je krom-molibden-vanadij alatni čelik za vruću obradu koji se široko koristi za kalupe za lijevanje pod pritiskom, kovačke matrice, alat za istiskivanje, i drugi alati izloženi opetovanom zagrijavanju i hlađenju.
Njegova kombinacija vruće snage, žilavost, otpornost na temperaturu, i otpornost na toplinski zamor čini ga reprezentativnim primjerom zašto se kaljenje mora pažljivo kontrolirati kod legiranih alatnih čelika.
Nakon austenitizacije i kaljenja, H13 razvija tvrdu martenzitnu strukturu s zaostalim naprezanjima i nešto zadržanog austenita.
Naknadni tretman kaljenja je stoga osmišljen ne samo za smanjenje lomljivosti, ali i razviti potrebnu reakciju sekundarnog otvrdnjavanja i mikrostrukturnu stabilnost.
Tipični H13 raspored kaljenja
H13 je uobičajen dvostruko kaljeno, s trećim stanjem koje se ponekad navodi za velike ili posebno kritične komponente.
Točni parametri trebaju slijediti primjenjivu specifikaciju materijala i kvalificirani postupak toplinske obrade.
| Korak kaljenja | Temperatura | Vrijeme držanja | Hlađenje | Primarna namjena |
| Prva ćud | 500–550°C | ~2 h | Zrak cool | Smanjite naprezanja kaljenja i pokrenite reakcije kaljenja/sekundarnog otvrdnjavanja |
| Druga ćud | 500–550°C | ~2 h | Zrak cool | Kaljenje novoformiranog martenzita i daljnja stabilizacija mikrostrukture |
| Neobavezna treća ćud | 500–550°C | ~2 h | Zrak cool | Dodatno poboljšati strukturnu i dimenzijsku stabilnost, posebno u velikim dijelovima |
Stvarni uvjeti austenitizacije i gašenja također su važni.
H13 se obično austenizira na približno 1,020–1050°C, nakon čega slijedi kontrolirano hlađenje kao što je kaljenje zrakom ili plinom, ovisno o veličini odjeljka, oprema, i tražena svojstva.
Tipična rezultirajuća tvrdoća
Pravilno toplinski obrađena H13 komponenta obično postiže konačnu tvrdoću u području od približno 48–52 HRC, iako stvarna tvrdoća ovisi o stanju austenitizacije, brzina kaljenja, temperatura kaljenja, vrijeme držanja, i kemija materijala.
Unutar navedenog područja kaljenja, opći trend je:
- Oko 500°C: veća tvrdoća, s manje omekšavanja vezanog uz kaljenje.
- Oko 550°C: nešto niža tvrdoća, općenito s većom žilavošću i smanjenjem stresa.
Odnos nije striktno linearan, i H13 može izlagati sekundarno otvrdnjavanje zbog taloženja finih legiranih karbida tijekom kaljenja na visokim temperaturama.
Zašto je H13 dvostruko kaljen?
Glavni razlog dvostrukog kaljenja je ponašanje zadržani austenit nakon kaljenja.
Nakon prvog ciklusa kaljenja, nešto zadržanog austenita može se tijekom hlađenja pretvoriti u svježi martenzit.
Ovaj novonastali martenzit još nije podvrgnut kaljenju i stoga može sadržavati relativno visoko zaostalo naprezanje i lomljivost.
Drugi ciklus kaljenja tretira ovaj svježi martenzit i pomaže u stvaranju ujednačenije konačne mikrostrukture:
Kaljenje → Prvo kaljenje → Transformacija zadržanog austenita → Svježi martenzit → Drugo kaljenje
Dvostruko kaljenje također pomaže dovršiti željene reakcije taloženja i poboljšati postojanost tvrdoće i dimenzijsku stabilnost.
Za velike ili vrlo kritične H13 komponente, a treća ćud mogu se koristiti kada to zahtijeva specifikacija toplinske obrade, posebno tamo gdje je dodatna stabilizacija korisna.
Inženjerski značaj
Cilj H13 kaljenja nije jednostavno maksimizirati tvrdoću.
Konačno stanje mora uravnotežiti tvrdoću, vruća snaga, žilavost, otpornost na toplinski zamor, i dimenzijska stabilnost.
Iz ovog razloga, H13 matrica kaljena na približno 500–550°C projektirana je da zadrži dovoljnu tvrdoću za otpornost na habanje dok razvija žilavost i otpornost na temperaturu potrebne za ponavljane toplinske cikluse i mehanička opterećenja tijekom rada.
11. Industrijska primjena kaljenog čelika
Kaljeni čelik naširoko se koristi u industrijskoj proizvodnji jer pruža kontroliranu ravnotežu između čvrstoće, tvrdoća, žilavost, duktilnost, otpornost na umor, i dimenzijska stabilnost.
Zupčanici i komponente prijenosa
Zupčanici se obično podvrgavaju kaljenju nakon čega slijedi kaljenje kako bi se postigla visoka čvrstoća i odgovarajuća žilavost.
Tretman kaljenja smanjuje krtost i zaostala naprezanja povezana s otvrdnutim stanjem dok održava dovoljnu tvrdoću za kontakt zuba i otpornost na trošenje.
Tipične komponente uključuju:
- Prijenosni zupčanici
- Zupčanici
- Pogonski zupčanici
- Nosač
- Osovine i osovine zupčanika
Za jako opterećene zupčanike, konačni uvjeti toplinske obrade obično su projektirani oko čvrstoće na zamor, kontaktni stres, i otpornost na lom zuba, a ne samo tvrdoću.
Osovine, Osovine, i pribadače
Kaljeni i poboljšani legirani čelici naširoko se koriste za osovine, osovina, igle, i slični elementi strojeva podvrgnuti kombiniranom savijanju, torzija, utjecaj, i cikličko opterećenje.
U usporedbi s kaljenom strukturom, pravilno kaljena martenzitna struktura osigurava znatno bolju žilavost i otpornost na širenje pukotina, što ga čini prikladnijim za dinamički opterećene komponente.
Izvori
Opružni čelici zahtijevaju visoku elastičnu čvrstoću i otpornost na zamor.
Kaljenje nakon kaljenja koristi se za podešavanje tvrdoće i ublažavanje unutarnjih naprezanja uz održavanje čvrstoće potrebne za ponovljeno elastično opterećenje.
Prijave uključuju:
- Zavojne opruge
- Lisnate opruge
- Torzijske opruge
- Komponente ovjesa
- Opruge ventila
Uvjeti kaljenja moraju se pažljivo kontrolirati jer i pretjerana mekoća i pretjerana lomljivost mogu smanjiti vijek trajanja opruge.
Matrice i alati
Alatni čelici se obično temperiraju kako bi se postigla kontrolirana kombinacija tvrdoće, nositi otpor, žilavost, i otpornost na omekšavanje.
Alatni čelici za vruću obradu kao što je H13 kaljeni su na relativno visokim temperaturama kako bi se postigla toplinska stabilnost i otpornost na opetovano zagrijavanje i hlađenje.
Alatni čelici za rad u hladnom stanju i alatni čelici za velike brzine koriste različite rasporede kaljenja ovisno o njihovim sustavima legura i potrebnim performansama rezanja ili oblikovanja.
Automobilske komponente
Kaljeni čelik intenzivno se koristi u proizvodnji automobila za komponente koje moraju izdržati opetovana mehanička opterećenja i udarce.
Primjeri uključuju:
- Osovinske osovine
- Komponente upravljanja
- Pogonske osovine
- Spojne komponente
- Dijelovi ovjesa
- Komponente prijenosa
Tretman kaljenja i temperiranja omogućuje ovim komponentama postizanje visoke čvrstoće bez žrtvovanja žilavosti potrebne za stvarne uvjete rada.
Građevinska i teška oprema
Komponente teških strojeva često su pod velikim opterećenjem, šok, abrazija, i ciklički stres. Stoga se kaljeni legirani čelici široko koriste za:
- Igle i čahure
- Hidrauličke komponente
- Dijelovi za bager i utovarivač
- Komponente dizalica
- Komponente poljoprivrednih strojeva
- Dijelovi rudarske opreme
U ovim aplikacijama, potrebni uvjeti kaljenja obično se odabiru prema dominantnoj kombinaciji otpornosti na udarce, Snaga umora, I nositi otpor.
Tlačna i energetska oprema
Određene komponente koje nose pritisak i komponente energetskih sustava koriste kaljene i poboljšane čelike jer obrada može pružiti visoku čvrstoću zajedno s poboljšanom žilavošću.
Prijave mogu uključivati:
- Tlačne komponente visoke čvrstoće
- Mehanički dijelovi vezani uz turbine
- Industrijski spojni elementi
- Komponente za prijenos snage
- Strukturne komponente za teške uvjete rada
Za sigurnosno kritične komponente, proces toplinske obrade obično je podržan ispitivanjem tvrdoće, mechanical testing, dimenzionalni pregled, i metalurška provjera.
12. Kaljenje iznad čelika: Staklo, Čokolada, i ostali materijali
Riječ "kaljenje" također se koristi u drugim područjima, ali mehanizmi su različiti.
Kaljenje stakla
Kaljenje stakla uključuje zagrijavanje stakla na oko 600-700°C i zatim brzo hlađenje površina mlaznicama zraka.
Površina se skuplja brže od unutrašnjosti, stvarajući tlačna naprezanja na površini i vlačna naprezanja u jezgri.
To čini kaljeno staklo puno jačim i uzrokuje njegovo pucanje u sitne dijelove, tupi fragmenti, a ne oštre krhotine. Koristi se u prozorima automobila, tuš vrata, i arhitektonsko ostakljenje.
Temperiranje čokolade
Temperiranje čokolade je kontrolirani proces zagrijavanja i hlađenja koji potiče kristalizaciju kakao maslaca u stabilnom obliku, poznat kao obrazac V (beta kristali).
Pravilno temperirana čokolada ima sjajan završetak, svjež udarac, i glatko taljenje. Nekaljena čokolada može procvjetati, osjetiti zrnato, ili prelako omekšati.
Ostali materijali
Neke legure obojenih metala, kao što su određene legure aluminija i bakra, podvrgnuti tretmanima taložnog otvrdnjavanja ili starenja koji se ponekad slobodno nazivaju kaljenjem.
Međutim, termin je najprecizniji kada se primjenjuje na crnu metalurgiju.
13. Zaključak
Kaljenje je temeljni proces toplinske obrade za transformaciju kaljenog, jako pod stresom, i relativno krhkog čelika u stabilniji inženjerski materijal.
Njegova važnost nije samo u smanjenju tvrdoće, već u kontroli mikrostrukturne evolucije martenzita i uspostavljanju potrebne ravnoteže između tvrdoće, jačina, žilavost, duktilnost, i dimenzijska stabilnost.
Temperatura kaljenja je najutjecajnija varijabla procesa, ali se mora uzeti u obzir zajedno s vremenom zadržavanja, sastav čelika, prethodni uvjeti austenitizacije i gašenja, veličina komponente, i tražena konačna svojstva.
Ispravan tretman kaljenja je stoga specifičan za vrstu čelika, a ne univerzalan.
Ugljični čelici, legirani konstrukcijski čelici, visokougljični čelici, alatni čelici, brzorezni čelici, čelici za vrući rad, i svi martenzitni nehrđajući čelici mogu pokazivati različite reakcije na kaljenje.
U industrijskoj proizvodnji, uspješno kaljenje treba procijeniti prema konačnim performansama komponente—ne samo prema temperaturi.
Pravilno kontrolirani proces kaljenja pretvara ekstremnu tvrdoću kaljenog stanja u pouzdanu kombinaciju mehaničkih svojstava prikladnih za zupčanike, osovine, opruge, umiroviti, Automobilski dijelovi, teška oprema, i druge zahtjevne aplikacije.
Česta pitanja
Što je kaljenje u čeliku?
Kaljenje je proces toplinske obrade u kojem se kaljeni čelik ponovno zagrijava do temperature ispod kritičnog raspona transformacije, održava određeno vrijeme, a zatim ohladiti.
Prvenstveno se koristi za smanjenje krtosti i zaostalog naprezanja uz postizanje potrebne ravnoteže tvrdoće, jačina, i žilavost.
Smanjuje li kaljenje tvrdoću?
Za većinu konvencionalnih kaljenih čelika, povećanje temperature kaljenja općenito smanjuje tvrdoću i čvrstoću dok poboljšava žilavost i duktilnost.
Visokolegirani alatni čelici mogu se ponašati drugačije zbog sekundarnog otvrdnjavanja.
Koja je razlika između kaljenja i žarenja?
Kaljenje se obično izvodi na kaljenom čeliku ispod kritičnog raspona transformacije kako bi se modificirao martenzit.
Žarenje je općenito namijenjeno omekšavanju čelika i uspostavljanju veće duktilnosti, stabilna mikrostruktura, često koristeći sporo kontrolirano hlađenje.
Kako se kontrolira kaljeni čelik?
Tipična inspekcija može uključivati ispitivanje tvrdoće, dimenzionalni pregled, metalografsko ispitivanje, i mehanička ispitivanja, s dodatnim ispitivanjem površine ili ispitivanjem bez razaranja ako to zahtijeva primjena ili specifikacija.

