A medida que los robots humanoides pasan de los laboratorios de investigación a los industriales, comercial, y eventualmente aplicaciones domésticas, la demanda de peso ligero, Los componentes estructurales de alto rendimiento están creando nuevas oportunidades para la industria de la fundición a presión..
Las aleaciones de magnesio y aluminio son dos opciones de materiales importantes para estas aplicaciones.. Ambos ofrecen buena castabilidad., densidad relativamente baja, y el potencial para producir complejos, componentes integrados.
Sin embargo, no funcionan de manera idéntica, y ninguno de los materiales es adecuado para todos los subsistemas robóticos.
Un error común en la selección de materiales es suponer que todos los componentes fundidos en un robot humanoide comparten las mismas prioridades.: bajo peso, alta rigidez, fuerza suficiente, y bajo coste de fabricación.
En la práctica, Los requisitos varían significativamente según la ubicación y función del componente..
Una carcasa de antebrazo de paredes delgadas tiene diferentes prioridades de diseño que una carcasa de articulación de cadera que soporta carga o un componente estructural cerca de la base del robot..
Esta guía examina las diferencias entre las aleaciones de magnesio y aluminio para piezas robóticas, explica cómo varían los requisitos entre los subsistemas de robots humanoides, y analiza cómo los ingenieros de fundición a presión pueden desarrollar soluciones de fabricación rentables para estas aplicaciones emergentes..
1. El principio de segmentación: Diferentes partes, Diferentes requisitos
El primer paso en cualquier proyecto de fundición de robots es segmentar el robot por función.. La siguiente tabla resume el patrón general que he observado en todos los proyectos..
| Zona de robots | Requisito primario | Espesor de pared típico | Preferencia de proceso |
| Antebrazo, muñeca, efector final | masa minima, alta rigidez | pared delgada, 1.5–2,5 milímetros | HPDC, capaz de pared delgada |
| brazo superior, hombro | Rigidez, masa moderada | 2–3 mm con nervaduras | HPDC, semisólido |
| Torso, cadera | Rigidez, transmisión de carga | 3–5 mm | HPDC, semisólido |
| Base, parte inferior del cuerpo | Estabilidad, centro de gravedad bajo | Secciones gruesas, 5–10 milímetros | Semisólido, gravedad |
| Viviendas conjuntas | Tener puesto, disipación de calor | 3–6 mm | HPDC con inserciones |
| Paneles exteriores visibles | Estética, finalizar | 1.5–3 mm | HPDC, pulido/anodizado |
2. Aleaciones de magnesio versus aluminio: Diferencias fundamentales de materiales
Tanto el magnesio como el aluminio son atractivos para piezas fundidas a presión ligeras., pero sus características físicas y mecánicas conducen a diferentes oportunidades de diseño..
Las aleaciones de magnesio ofrecen una menor densidad., haciéndolos particularmente atractivos para componentes móviles donde la reducción de masa también reduce la inercia rotacional..
También proporcionan buenas características de amortiguación de vibraciones y pueden moldearse en geometrías de paredes delgadas relativamente complejas..
Las aleaciones de aluminio generalmente proporcionan un módulo elástico más alto., Mejor rigidez estructural con la misma geometría., y buena conductividad térmica.
También ofrecen una amplia gama de aleaciones de fundición establecidas., tratamientos superficiales, y soluciones de mecanizado.
Comparación de propiedades clave
La siguiente tabla proporciona rangos de ingeniería representativos.. Los valores reales dependen del grado de aleación., proceso de fundición, espesor del componente, tratamiento térmico, y condiciones de prueba.
No deben reemplazar el certificado de material ni los datos de diseño a nivel de componente..
| Propiedad | Aleaciones de magnesio | Aleaciones de aluminio | Relevancia para la robótica |
| Densidad | Aproximadamente 1,74–1,85 g/cm³ | Aproximadamente 2,65–2,80 g/cm³ | El magnesio puede reducir la masa del componente aproximadamente 30% comparado con el aluminio a igual volumen. |
| módulo elástico | Aproximadamente 45 GPa | Aproximadamente 69 a 72 GPa | El aluminio aporta mayor rigidez a la misma geometría. |
| Rigidez específica (E/r) | Aproximadamente 24-26 GPa/(gramos/cm³) | Aproximadamente 25–27 GPa/(gramos/cm³) | La ventaja de rigidez del aluminio es menor cuando se normaliza por densidad.. |
| Conductividad térmica | Aproximadamente 50–100 W/(m·K), dependiente de la aleación | Aproximadamente 90–220 W/(m·K), dependiente de la aleación | El aluminio es generalmente más adecuado para estructuras que difunden el calor.. |
| Amortiguación de vibraciones | Generalmente más alto | Generalmente más bajo | El magnesio puede ayudar a reducir la transmisión de vibraciones en conjuntos en movimiento. |
| Comportamiento de corrosión | Requiere una cuidadosa protección de la aleación y la superficie. | Opciones de protección contra la corrosión generalmente más establecidas | Se debe considerar el tratamiento de la superficie y la exposición ambiental.. |
Castabilidad |
Excelente para paredes delgadas, Componentes ligeros con control de proceso adecuado. | Excelente para complejos, componentes integrados; dependiente de la aleación | Ambos pueden soportar geometrías complejas de fundición a presión.. |
| maquinabilidad | Generalmente bueno, pero los controles de seguridad contra incendios y chips son esenciales | Generalmente bueno, con amplia experiencia industrial | Ambos admiten el mecanizado de precisión de interfaces y asientos de rodamientos.. |
| Acabado superficial | Requiere pretratamiento y protección específicos del proceso. | Amplia gama de opciones de acabado establecidas | Importante para carcasas de robots expuestas y paneles exteriores. |
Una distinción importante: La menor densidad del magnesio no hace que una pieza fundida de magnesio sea automáticamente más liviana en su aplicación estructural final..
Porque el magnesio tiene un módulo elástico más bajo., los ingenieros pueden necesitar paredes más gruesas, costillas más profundas, o refuerzo adicional para lograr la rigidez requerida.
Por lo tanto, la ventaja de peso final debe evaluarse después de la optimización estructural., no solo por la densidad.
3. Diseño liviano: Por qué el magnesio es atractivo para los componentes móviles de robots
En robots humanoides, Reducir el peso de los componentes móviles es particularmente importante porque su masa afecta directamente las cargas del actuador y el consumo de energía..
Cuando un robot extiende su brazo, cuanto más lejos esté el componente de la articulación del hombro, mayor será su contribución a la inercia rotacional.
Como resultado, El peso del antebrazo crea una carga mucho mayor de lo que su masa por sí sola podría sugerir..
Los actuadores de hombro y codo deben soportar no sólo el propio peso del brazo sino también las fuerzas adicionales generadas durante la aceleración., desaceleración, y manejo de carga útil.
Por lo tanto, reducir la masa de la estructura del brazo puede reducir los requisitos del actuador., mejorar la eficiencia del movimiento, o aumentar la capacidad de carga útil disponible del robot.
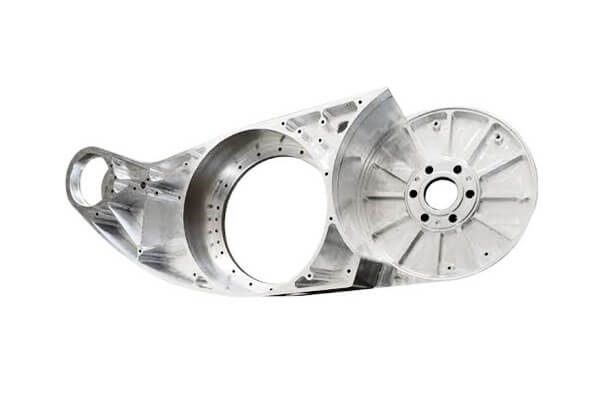
Aquí es donde las aleaciones de magnesio y la fundición a presión de paredes delgadas se vuelven atractivas.. La baja densidad del magnesio ayuda a reducir la masa del componente, mientras que la fundición a alta presión (HPDC) Puede producir carcasas complejas con paredes delgadas., costillas integradas, y características de montaje.
Consideraciones prácticas para HPDC de pared delgada
El diseño de pared delgada debe equilibrar la reducción de peso con la viabilidad de la fundición y el rendimiento estructural.:
- Limitaciones de llenado:Grosor de la pared debajo 1.5 mm puede ser difícil de llenar de manera confiable, particularmente cuando el metal fundido debe viajar una larga distancia a través de la cavidad del troquel.
- Rigidez estructural:La reducción del espesor de la pared también reduce la rigidez.. Las nervaduras de refuerzo y la optimización de la topología son esenciales para controlar la deformación..
- Enfriamiento rápido:Las secciones delgadas se enfrían rápidamente, aumentando el riesgo de cierres fríos, relleno incompleto, y mala calidad de la superficie si los parámetros del proceso no se controlan adecuadamente.
- Expulsión y manipulación:Las piezas fundidas de paredes delgadas son más susceptibles a la deformación durante la expulsión y la manipulación posterior., que requieren diseños de eyectores y accesorios de soporte cuidadosamente diseñados.
Para muchas piezas fundidas de brazos robóticos, un espesor de pared de aproximadamente 1,5 a 2,5 mm puede servir como referencia de diseño inicial, sujeto a aleación, geometría, longitud del flujo, y capacidad de fundición a presión.
Un patrón de costillas diseñado adecuadamente es igualmente importante.
Una pared plana y delgada puede ser liviana pero carecer de rigidez suficiente; una pared delgada reforzada con nervaduras puede proporcionar un equilibrio mucho mejor entre masa y rigidez estructural.
4. La base es diferente: Estabilidad sobre aligeramiento
A diferencia de los componentes móviles como los brazos robóticos, Las piezas fundidas cerca de la base del robot priorizan la estabilidad sobre la reducción de peso..
La masa adecuada en el extremo inferior de la estructura ayuda a bajar el centro de gravedad., reducir el riesgo de vuelco, y mejorar la estabilidad al caminar, torneado, y otros movimientos dinámicos.
Un aligeramiento excesivo en estas áreas puede comprometer el equilibrio del robot y la resistencia a las vibraciones..
Como consecuencia, Los componentes de la base pueden utilizar paredes más gruesas y secciones reforzadas localmente cuando las cargas estructurales lo requieran..
La reofusión semisólida es una opción adecuada para dichos componentes., particularmente cuando una sola pieza combina protuberancias gruesas, áreas de montaje, y delgadas redes de conexión.
Las ventajas clave de la reofusión semisólida para piezas fundidas de bases de robots incluyen:
- Menor porosidad:es globular, La microestructura no dendrítica y el flujo de metal controlado pueden ayudar a reducir la porosidad en comparación con el HPDC convencional..
- Mejor adaptabilidad del espesor:Se adapta a transiciones entre secciones gruesas y delgadas., soportar refuerzos localizados sin hacer que todo el componente sea innecesariamente pesado.
- Rendimiento mecánico mejorado:El procesamiento adecuadamente controlado puede ofrecer propiedades mecánicas favorables, incluyendo elongación y resistencia a la fatiga.
- Atrapamiento de óxido reducido:El comportamiento de llenado menos turbulento ayuda a limitar el arrastre de la película de óxido y mejorar la integridad de la fundición..
Esta combinación de características del proceso es valiosa para las estructuras de base de robots., donde los diseñadores a menudo necesitan elementos de soporte de carga gruesos junto con secciones más delgadas para controlar la masa general y mantener la estabilidad estructural.
5. La disipación de calor es una función estructural
Los robots humanoides contienen numerosos actuadores., baterías, y unidades de procesamiento de IA, todo lo cual genera calor durante el funcionamiento.
Uniones de alta carga, particularmente alrededor de las rodillas y las caderas, puede experimentar cargas térmicas sustanciales.
Algunos diseños de robots incorporan tubos de calor cerca de las articulaciones de las rodillas para proporcionar enfriamiento específico para actuadores de alta carga..
Como resultado, una fundición tiene más que un propósito estructural. Las carcasas de juntas y los componentes de soporte también pueden funcionar como parte del sistema de gestión térmica del robot..
Por lo tanto, la conductividad térmica se convierte en un criterio importante para la selección de materiales, junto con la resistencia., rigidez, y elongación.
Este requisito también crea nuevas oportunidades para el desarrollo de aleaciones de fundición..
Las aleaciones futuras para aplicaciones robóticas deben equilibrar el rendimiento mecánico, conductividad térmica, y moldeabilidad en lugar de centrarse exclusivamente en la resistencia y la ductilidad..
Comparación de conductividad térmica de aleaciones de aluminio y magnesio
| Aleación | Conductividad térmica (W/m·K) | Características clave |
| A380 (Al-Si-Cu) | ~96 | Aleación de fundición a presión común |
| A360 (Al-Si-Mg) | ~113 | Mejor resistencia a la corrosión |
| A413 (Al-Si) | ~121 | Alta conductividad térmica, fuerza relativamente menor |
| AM60 (magnesio) | ~62 | Menor conductividad que las aleaciones de aluminio. |
| AZ91 (magnesio) | ~51 | Menor conductividad que las aleaciones de aluminio. |
La comparación muestra que estas aleaciones de aluminio generalmente ofrecen una mayor conductividad térmica que las aleaciones de magnesio enumeradas..
Esto hace que el aluminio sea especialmente adecuado para carcasas de juntas y carcasas de actuadores que necesitan transferir calor lejos de motores y componentes electrónicos de potencia..
El magnesio sigue siendo atractivo cuando el objetivo principal es reducir la masa en movimiento, pero su menor conductividad térmica puede requerir medidas de enfriamiento adicionales en áreas con mucho calor.
Para componentes con requisitos exigentes de disipación de calor, El aluminio es generalmente la opción más práctica.; El magnesio es más adecuado cuando la reducción de peso tiene prioridad y el diseño térmico puede adaptarse a sus limitaciones..
6. La rigidez importa más que la fuerza máxima
Una distinción importante entre las piezas fundidas de robots humanoides y las piezas fundidas de automóviles convencionales es el énfasis en la rigidez estructural en lugar de simplemente maximizar la resistencia del material..
Los profesionales de la industria sugieren que, para ciertos componentes de la robótica, una vez que la resistencia a la tracción alcanza un mínimo específico de la aplicación de aproximadamente 200 MPa, mayores aumentos de resistencia pueden ofrecer menos beneficios que mejorar la rigidez.
El requisito de resistencia real depende de las condiciones de carga del componente., geometría, y factor de seguridad.
La rigidez está determinada en gran medida por el diseño estructural.. Costillas de refuerzo, rutas de carga optimizadas, diseño generativo, y la optimización de la topología puede mejorar la resistencia a la deformación sin depender únicamente de aleaciones de mayor resistencia.
Un material de alta resistencia en una estructura mal diseñada aún puede deformarse excesivamente, mientras que una aleación de resistencia moderada con una geometría optimizada puede proporcionar suficiente rigidez y estabilidad dimensional.
La fundición a presión ofrece una considerable flexibilidad de diseño a este respecto.. Redes de costillas complejas, espesores de pared variables, y los salientes de montaje integrados se pueden incorporar en un solo componente, reduciendo la necesidad de múltiples piezas y operaciones de ensamblaje secundario.
El desafío clave es garantizar que la geometría optimizada siga siendo fabricable y económicamente viable en el volumen de producción requerido..
Consideraciones clave de diseño
- Diseño para el casting desde el principio:Evite simplemente convertir un componente mecanizado en una pieza fundida.. Grosor de la pared, ángulos de tiro, filetes, y las líneas de separación deben considerarse durante el diseño inicial..
- Utilice nervaduras y refuerzos:Reforzar las áreas críticas para mejorar la rigidez y minimizar el material adicional.
- Aplicar optimización de topología:Retenga el material a lo largo de rutas de carga efectivas y retírelo de áreas que contribuyen poco al desempeño estructural..
- Explora el diseño generativo:Desarrollar geometrías alternativas que aprovechen la capacidad de la fundición a presión para producir características integradas complejas..
- Validar con FEA:Evaluar la deformación, distribución de estrés, y rendimiento de carga a través del análisis de elementos finitos antes de finalizar el diseño y las herramientas.
Para proyectos de robótica, un proveedor de fundición a presión capaz debe contribuir a la selección del material, diseño orientado a la fundición, y evaluación de la capacidad de fabricación, no simplemente proporcionar una cotización basada en el peso de la pieza.
7. Resistencia al impacto y ductilidad: Diseñar para caídas inesperadas
Para robots humanoides bípedos, La rigidez estructural por sí sola no es suficiente.. A diferencia del equipo estacionario, estos robots deben mantener el equilibrio mientras caminan, torneado, y manipular objetos, lo que significa que las caídas y colisiones ocasionales son consideraciones de diseño inevitables..
Un robot que pesa entre 80 y 100 kg puede generar importantes cargas de impacto cuando golpea el suelo., Colocar sus componentes fundidos bajo condiciones de carga mucho más allá de su funcionamiento normal..
Esto hace que el alargamiento y la tenacidad al impacto sean propiedades esenciales del material.. Una pieza de fundición frágil puede soportar cargas operativas rutinarias pero agrietarse o fracturarse bajo un impacto repentino..
Un alargamiento de sólo el 0,5 % suele ser inadecuado para componentes expuestos a importantes riesgos de colisión.. El material debe proporcionar suficiente ductilidad para absorber la energía del impacto y resistir fallas catastróficas..
Las aleaciones de fundición a presión convencionales no cumplen automáticamente estos requisitos.
AlSi9Cu3 se usa ampliamente para componentes de fundición a presión de aluminio debido a su buena capacidad de fundición y resistencia., pero su alargamiento y dureza relativamente limitados pueden restringir su uso en estructuras robóticas de impacto crítico..
Consideraciones de aleación para la resistencia al impacto
| Aleación | Alargamiento típico | Dureza al impacto | Idoneidad para estructuras robóticas |
| Alsi9cu3 | 1–3% | Moderado | Limitado para componentes de impacto crítico |
| A356-T6 | 5–10% | Bien | Adecuado donde se requieren propiedades de tratamiento térmico |
| A360 | 3–5% | Bien | Ofrece mejor ductilidad que el AlSi9Cu3 convencional. |
| AM60 (magnesio) | 6–12% | Bien | Buen alargamiento, pero menor rigidez |
| AZ91 (magnesio) | 3–5% | Moderado | Menor alargamiento que AM60 |
Nota: El rendimiento de elongación y impacto varía según la composición de la aleación., proceso de fundición, porosidad, tratamiento térmico, geometría de la muestra, y condiciones de prueba.
Los valores anteriores son comparaciones indicativas., propiedades de los componentes no garantizadas.
Para aplicaciones de impacto crítico, Generalmente son preferibles las aleaciones con mayor alargamiento y tenacidad..
Tratamiento térmico, como T6 para aleaciones de aluminio adecuadas, puede mejorar el rendimiento mecánico.
Sin embargo, También aumenta el costo de producción y puede causar distorsión en piezas fundidas de paredes delgadas., hacer del control dimensional una consideración importante.
Al final, Las piezas fundidas de robots humanoides requieren una combinación de fuerza cuidadosamente equilibrada, rigidez, ductilidad, resistencia al impacto, y castabilidad.
La selección del material debe reflejar la exposición real del componente a cargas de colisión en lugar de depender únicamente de las especificaciones de fundición a presión convencionales..
8. Aleaciones de magnesio para robótica: Ventajas y limitaciones
Aleaciones de magnesio Son particularmente atractivos cuando el objetivo principal es reducir la masa de estructuras en movimiento..
Su densidad es sustancialmente menor que la del aluminio., y su capacidad relativamente alta de amortiguación de vibraciones puede ser útil en mecanismos robóticos.
Sin embargo, El magnesio no es un sustituto automático del aluminio.. Su módulo elástico inferior, comportamiento de corrosión, requisitos de tratamiento de superficie, y se deben abordar todas las consideraciones de seguridad del mecanizado.
Ventajas clave de las aleaciones de magnesio
Menor densidad: El magnesio puede reducir la masa de un componente en aproximadamente 30% en comparación con una fundición de aluminio del mismo volumen.
Esto puede ser valioso para los antebrazos., muñecas, muelas, y otras estructuras móviles.
Buena amortiguación de vibraciones: Las aleaciones de magnesio generalmente amortiguan mejor las vibraciones que las aleaciones de aluminio..
Esto puede ayudar a reducir la transmisión de vibraciones en ciertos conjuntos móviles., aunque el resultado final también depende de la geometría, articulaciones, y amortiguación a nivel del sistema.
Potencial de fundición de paredes delgadas: Las aleaciones de magnesio adecuadas para fundición a presión pueden producir complejos, componentes de paredes delgadas con nervaduras integradas, jefe, y características de montaje.
Buena maquinabilidad: Las aleaciones de magnesio se pueden mecanizar de manera eficiente. Sin embargo, parámetros de mecanizado, recogida de fichas, selección de refrigerante, y los procedimientos de prevención de incendios requieren controles específicos porque las finas virutas y el polvo de magnesio pueden encenderse.
Limitaciones que los ingenieros deben considerar
Menor rigidez: El módulo de elasticidad del magnesio es menor que el del aluminio.. Un componente de magnesio puede necesitar paredes más gruesas o refuerzo adicional para lograr el mismo límite de deflexión..
Protección contra la corrosión: Las aleaciones de magnesio pueden ser susceptibles a la corrosión galvánica cuando se acoplan eléctricamente con metales diferentes en presencia de un electrolito..
sujetadores, interfaces de rodamientos, revestimientos, y el diseño del drenaje deben considerarse juntos.
Acabado superficial: El magnesio requiere un pretratamiento y un acabado cuidadosamente controlados.. No todos los sistemas de recubrimiento utilizados para el aluminio se pueden transferir directamente al magnesio sin una calificación del proceso..
Seguridad en el mecanizado: El mecanizado de magnesio requiere una gestión adecuada de la viruta, gestión interna, medidas de prevención de incendios, y procedimientos del equipo.
Las virutas finas y el polvo presentan un mayor riesgo de incendio que el metal a granel ordinario..
Cualificación de materiales y procesos.: La selección de la aleación debe considerar el proceso de fundición requerido., espesor del componente, propiedades mecánicas, exposición a la corrosión, y requisitos de seguridad aplicables.
Cuándo vale la pena considerar el magnesio
| Componente o aplicación | Beneficio potencial del magnesio | Principal preocupación de diseño |
| Fundas para antebrazo y muñeca. | Masa en movimiento e inercia reducidas. | Rigidez y resistencia al impacto. |
| Cubiertas de actuador livianas | Menor peso y amortiguación de vibraciones | Fuerza de montaje local |
| Pinzas robóticas | Masa efectora final reducida | Carga y desgaste repetidos en las interfaces. |
| Cerramientos de juntas móviles | Menor inercia rotacional | Rigidez y fatiga del asiento del rodamiento. |
| Carcasas electrónicas ligeras | Reducción de masa y potencial de blindaje electromagnético. | Gestión térmica y protección contra la corrosión. |
9. Aleaciones de aluminio para robótica: Fortaleza, Rigidez, y versatilidad de fabricación
Aleaciones de aluminio Siguen siendo muy prácticos para las piezas robóticas porque combinan una densidad moderada con una rigidez relativamente alta., buena conductividad térmica, y un ecosistema de fabricación maduro.
Son adecuados para una amplia gama de componentes estructurales y funcionales., incluyendo carcasas de actuador, estructuras conjuntas, carcasas de motores, componentes básicos, y carcasas electrónicas.
Ventajas clave de las aleaciones de aluminio
Mayor módulo elástico: Las aleaciones de aluminio tienen un módulo elástico de aproximadamente 69 a 72 GPa., comparado con aproximadamente 45 GPa para aleaciones de magnesio comunes.
Esto hace que el aluminio sea atractivo donde el control de la deformación es fundamental..
Buena conductividad térmica: Muchas aleaciones de fundición de aluminio proporcionan una transferencia de calor eficaz., que es valioso para el motor, batería, y carcasas para electrónica.
Tecnología de fundición a presión establecida: La fundición a presión de aluminio a alta presión se utiliza ampliamente para componentes complejos y admite una amplia gama de volúmenes de producción., configuraciones de herramientas, y operaciones secundarias.
Acabado de superficies flexible: Las piezas fundidas de aluminio pueden someterse a un recubrimiento en polvo., cuadro, revestimiento de conversión, Anodizado cuando la aleación y la calidad de la fundición lo permitan., y otros procesos de acabado.
Opciones maduras de mecanizado y unión: Los componentes de aluminio se pueden mecanizar mediante CNC para lograr asientos de rodamiento precisos., agujeros roscados, superficies de sellado, e interfaces de montaje.
Limitaciones de las aleaciones de aluminio
El aluminio es más pesado que el magnesio., que puede aumentar la inercia de los componentes robóticos en movimiento. Esto es particularmente importante para brazos largos y efectores finales..
Algunas aleaciones de aluminio fundido a alta presión también tienen un alargamiento limitado., especialmente cuando la porosidad, películas de óxido, u otros defectos de fundición están presentes.
Su idoneidad para estructuras cargadas de impacto debe verificarse mediante pruebas de materiales y validación de componentes..
La conductividad térmica también varía según la aleación.. Es posible que una aleación de aluminio seleccionada por su resistencia y capacidad de fundición no proporcione la mayor conductividad térmica posible..
Opciones comunes de aleación de aluminio
Los siguientes son ejemplos de aleaciones de aluminio utilizadas en aplicaciones de fundición a presión.. Su idoneidad para la robótica depende de las características mecánicas del componente., térmico, y requisitos de fabricación.
| Aleación | Características generales | Posibles aplicaciones de la robótica |
| Alsi9cu3 | Buena capacidad, fortaleza, y estabilidad dimensional; ampliamente utilizado en fundición a presión | Alojamiento del actuador, carcasas de motores, cerramientos estructurales |
| A380 | Buena fluidez, potencial de estanqueidad a la presión, y rendimiento de fundición a presión de uso general | Viviendas complejas, cajas electrónicas, estructuras mecanicas |
| ADC12 | Buena moldeabilidad y consistencia de producción en fundición a presión de gran volumen. | Carcasas compactas, cubre, y componentes integrados |
| AlSi10Mg | Buen potencial de relación resistencia-peso; Las propiedades dependen en gran medida de la ruta de fundición y del tratamiento térmico. | Componentes estructurales donde el rendimiento mecánico es importante |
| AlSi12 | Alto contenido de silicio y buena moldeabilidad., particularmente para geometrías complejas | Carcasas de pared delgada y componentes de fundición complejos |
10. Elegir el proceso de fundición adecuado: Fundición a presión a alta presión frente a fundición semisólida
La selección de materiales y la selección del proceso de fundición deben desarrollarse juntas..
Una aleación adecuada aún puede producir un componente inadecuado si el proceso no puede alcanzar consistentemente el espesor de pared requerido., propiedades mecánicas, precisión dimensional, o calidad interna.
Casting de alta presión
Casting de alta presión (HPDC) se adapta bien a complejos, Carcasas y componentes robóticos de paredes delgadas que requieren una alta eficiencia de producción..
Sus principales ventajas incluyen:
- Altas tasas de producción y repetibilidad.
- Geometría compleja y características estructurales integradas..
- Buen acabado superficial en comparación con muchos procesos de fundición convencionales..
- Capacidad de pared delgada con aleación y diseño de matriz adecuados.
- Mecanizado y montaje reducidos gracias a la integración funcional.
Sin embargo, Las altas velocidades de inyección pueden introducir atrapamiento de gas y defectos relacionados con la turbulencia.. Estos defectos pueden limitar el rendimiento mecánico y las opciones de tratamiento térmico de algunos componentes..
Para piezas robóticas, Los ingenieros deben prestar especial atención al control del vacío., diseño de portón y corredor, desfogue, solidificación local, y la ubicación de superficies mecanizadas críticas.
Fundición a presión semisólida: Una opción para componentes con diferentes espesores de pared
Procesos de fundición semisólidos., incluyendo reocasting, Utilice una suspensión de metal que contenga una fracción sólida controlada en lugar de metal completamente líquido..
El material fluye hacia el troquel bajo presión manteniendo una microestructura semisólida..
Este proceso puede resultar atractivo para componentes robóticos con secciones tanto delgadas como gruesas., especialmente cuando se requiere un mejor comportamiento de llenado y una reducción de las turbulencias.
Las ventajas potenciales incluyen:
- Flujo de metal más controlado.
- Reducción de turbulencias y atrapamiento de gas en condiciones adecuadas..
- Potencial mejorado para producir componentes con diferentes espesores de pared..
- Oportunidades para obtener una mejor calidad interna y consistencia mecánica.
- Compatibilidad con geometrías complejas que requieren tanto paredes delgadas como secciones reforzadas localmente.
Para una carcasa de brazo robótico, Por ejemplo, La carcasa principal puede diseñarse con paredes relativamente delgadas para reducir la masa., mientras que los puntos de montaje del actuador y los soportes de los cojinetes requieren secciones más gruesas.
La fundición semisólida puede ofrecer una ruta de proceso útil para esta combinación.
Sin embargo, La fundición semisólida no es automáticamente adecuada para todos los componentes..
preparación de lechada, fracción sólida, control de temperatura, el relleno, y la repetibilidad del proceso requieren un control estricto. Su ventaja económica también debe evaluarse frente a las herramientas., equipo, Tiempo de ciclo, y volumen de producción.
11. Acabado superficial y apariencia
A diferencia de muchas piezas fundidas para automóviles, que permanecen ocultos dentro de la estructura del vehículo, un número significativo de piezas fundidas de robots humanoides son visibles externamente.
Por lo tanto, la calidad de su superficie afecta no sólo a la protección contra la corrosión sino también a la apariencia general y la calidad percibida del robot terminado..
Los proveedores de fundición a presión deben prestar especial atención a la calidad de la fundición., preparación de la superficie, y consistencia final.
Defectos visibles como marcas de flujo., cierres frios, porosidad superficial, y las texturas desiguales pueden hacer que un componente sea inaceptable incluso cuando cumple con sus requisitos mecánicos..
Dependiendo del diseño, disparo, anodizado, recubrimiento en polvo, o puede ser necesario pulir para lograr la apariencia requerida.
Sin embargo, the corrosion requirements for many indoor robots differ from those of automotive components exposed to road salt, humedad, and changing outdoor conditions.
Robots operating in factories, almacenes, and homes may place greater emphasis on appearance, surface cleanliness, and wear resistance than on extreme salt-spray performance.
The actual protection requirements should still reflect the robot’s operating environment.
Opciones de acabado de superficies para piezas fundidas por robots
- As-cast surface: Requires consistent quality, with no unacceptable flow marks, cierres frios, or visible porosity in appearance-critical areas.
- Disparo: Creates a more uniform matte texture and removes surface contaminants and loose residues.
- Anodizado: Provides aluminum castings with a durable oxide layer and, depending on the alloy and process, a range of color options. Magnesium requires specialized surface-treatment processes.
- Recubrimiento en polvo: Offers a broad choice of colors, cobertura uniforme, y buena durabilidad de la superficie.
- Pulido: Mejora la suavidad y la calidad visual de los componentes expuestos con requisitos de apariencia premium..
El diseño de la conexión también merece atención. A diferencia de muchas estructuras automotrices que utilizan extensas uniones adhesivas, Los conjuntos de robots humanoides comúnmente dependen de pernos., actuadores, e interfaces mecánicas.
Características de fundición como bridas., jefe, Por lo tanto, las superficies de contacto deben proporcionar áreas de soporte adecuadas., compromiso del hilo, y precisión dimensional para garantizar un montaje fiable.
Al final, El acabado de la superficie y el diseño de la conexión deben considerarse durante la etapa de diseño de la fundición., en lugar de tratarse como operaciones secundarias después de la producción.
12. Por qué la mejor solución de fundición robótica comienza con el subsistema
El desarrollo de robots humanoides está creando una nueva oportunidad para los fabricantes de fundición a presión, pero también cambia la forma en que los proveedores deben abordar el desarrollo de componentes..
Los proyectos de fundición tradicionales suelen comenzar con un dibujo., una especificación de aleación, y un precio objetivo. Los proyectos de robótica requieren una discusión de ingeniería más amplia.
El proveedor de fundición debe comprender dónde está instalado el componente., que cargas lleva, como se mueve, cómo se conecta a otros componentes, y si debe transferir calor o resistir impactos accidentales.
Por ejemplo, una carcasa para el antebrazo puede priorizar una masa baja y una inercia rotacional reducida. La carcasa de la articulación de la rodilla puede necesitar mayor rigidez, resistencia a la fatiga, y tolerancia al impacto.
Un gabinete de motor puede requerir una transferencia de calor efectiva, mientras que un componente estructural de la parte inferior de la carrocería puede beneficiarse más de la rigidez y la distribución de masa controlada.
Por lo tanto, un fabricante de fundición a presión competente debería proporcionar más que una aleación estándar y una cotización de producción..
La solución de fabricación debe considerar:
- Selección de materiales basada en las condiciones operativas reales del componente..
- Optimización del diseño estructural para rigidez., fortaleza, y peso.
- Compatibilidad con aleaciones y procesos de fundición.
- Diseño de troquel, relleno, solidificación, y prevención de defectos.
- Mecanizado CNC de interfaces de precisión..
- Acabado de superficies y protección contra la corrosión..
- Dimensional, mecánico, e inspección de calidad interna.
En ESTE, El desarrollo de componentes de fundición personalizados se puede abordar como un proceso integrado que implica la viabilidad de la fundición., evaluación de materiales, diseño de herramientas, Mecanizado CNC, y terminando.
El objetivo es ayudar a los clientes a convertir diseños complejos de componentes robóticos en piezas fabricables con calidad constante..
13. Conclusión
Las piezas fundidas de robots humanoides no son un mercado único con un único requisito. Son una colección de subsistemas con necesidades diferentes, a veces opuestas..
El brazo debe ser lo más ligero posible.; la base puede beneficiarse de una masa adicional; la carcasa conjunta necesita disipar el calor; el panel visible debe verse bien; el robot que cae necesita dureza, no solo fuerza.
Tanto el aluminio como el magnesio tienen un lugar en este paisaje., pero tampoco es una solución universal. El aluminio ofrece una mejor rigidez., conductividad térmica, y acabado superficial.
El magnesio ofrece menor densidad y mejor amortiguación., pero a costa de la rigidez, rendimiento térmico, y complejidad de procesamiento.
El espacio de diseño para piezas robóticas está muy abierto. Los robots necesitan aligerarse, alta rigidez, alta dureza, disipación de calor, precisión dimensional, y calidad de apariencia, pero no todas las piezas necesitan todo esto a la vez.
La oportunidad es desarrollar soluciones de fundición adaptadas a cada función.. Se trata de un desafío mucho más interesante que competir en precio por kilogramo..
Preguntas frecuentes
¿Es el magnesio mejor que el aluminio para las piezas fundidas de robots humanoides??
No en todas las aplicaciones. El magnesio tiene una densidad más baja y, en general, una mejor amortiguación de las vibraciones., haciéndolo atractivo para componentes móviles.
El aluminio ofrece mayor rigidez con la misma geometría y, en general, mejor conductividad térmica..
La elección depende de la carga del componente., límites de deformación, requisitos térmicos, y limitaciones de fabricación.
¿Por qué es importante la rigidez en las piezas fundidas de robots humanoides??
La rigidez controla cuánto se deforma un componente bajo carga.. La deformación excesiva puede afectar la alineación de los rodamientos., engranaje, posicionamiento del actuador, y precisión del movimiento.
Para estructuras robóticas de precisión, controlar la deflexión puede ser tan importante como lograr suficiente resistencia a la tracción.
¿Por qué se utiliza habitualmente el aluminio para las carcasas de los motores de los robots??
El aluminio combina una densidad relativamente baja con una mayor rigidez que el magnesio y, en general, una buena conductividad térmica..
Estas propiedades lo hacen adecuado para carcasas de motores y actuadores que deben soportar cargas mecánicas y al mismo tiempo ayudar a transferir calor lejos de los componentes internos..
¿Es AlSi9Cu3 adecuado para piezas fundidas de robots humanoides??
AlSi9Cu3 es una aleación de aluminio de fundición a presión a alta presión ampliamente utilizada con buena capacidad de fundición y propiedades mecánicas útiles..
Sin embargo, su idoneidad depende de la rigidez requerida del componente, alargamiento, rendimiento de impacto, calidad interna, y condiciones de funcionamiento.
No debe tratarse como una solución universal para todas las estructuras robóticas..