sobre mi 29 Años diseñando y produciendo piezas fundidas de aleaciones de precisión resistentes a la corrosión para la desalinización de agua de mar., aceite en alta mar & gas, y sistemas de fluidos marinos,
He visto un error consistente y costoso: Los equipos de ingeniería especifican un grado de acero dúplex o súper dúplex en un plano., y supongamos que cualquier fundición puede producir una pieza fundida que iguale el rendimiento de las barras forjadas..
Ese nunca es el caso. Los aceros inoxidables dúplex son notoriamente sensibles a la solidificación de la fundición., tratamiento térmico, y control de impurezas.
Equivocarse cualquiera de esas variables, y terminas con una pieza que tiene la misma química nominal en el papel, pero 50% menor resistencia a la corrosión, comportamiento de fractura frágil, o porosidad interna oculta que se filtra bajo presión.
Para ósmosis inversa (RO), destilación multiefecto (CON), y plantas desaladoras térmicas, Los componentes dúplex y superdúplex fabricados con precisión personalizados no son sólo algo “agradable de tener”.
Son la barrera crítica contra fallas prematuras en aplicaciones con alto contenido de cloruro., de alta presión, corrientes de proceso propensas a la erosión.
Este artículo desglosa la selección de aleaciones., ingeniería de procesos de fundición, componentes específicos de la aplicación, Modos de falla comunes, y los controles de proceso que separan las piezas fundidas probadas en el campo de las piezas del catálogo que fallan temprano.
1. ¿Por qué dúplex? & Las piezas de fundición de acero súper dúplex definen la confiabilidad de la desalinización
Los sistemas de desalinización de agua de mar operan bajo algunas de las condiciones de servicio más agresivas en el manejo de fluidos industriales.: 30,000–Concentraciones de cloruro de 45.000 ppm, presiones de funcionamiento hasta 80 barra para sistemas SWRO, erosión por flujo de alta velocidad, y carga térmica cíclica.
El acero inoxidable austenítico 316L estándar falla rápidamente en estas condiciones: la corrosión por picaduras se inicia en las soldaduras y los defectos superficiales en un plazo de 12 a 24 meses., y agrietamiento de la corrosión del estrés (CCS) puede romper componentes que contienen presión en menos 5 años.
Aceros dúplex, con una microestructura de ferrita-austenita de dos fases, Ofrecen aproximadamente el doble del límite elástico del 316L., Resistencia dramáticamente mejor a la corrosión por picaduras y grietas., y resistencia superior a SCC en entornos de cloruro.
Mientras que los tubos y barras forjados dúplex sirven como componentes lineales simples, Las partes más críticas de la desalinización: cuerpos de bombas., válvula, distribuidores de spray, placas tubulares: son geométricamente complejas.
Las fabricaciones soldadas dejan cordones de soldadura vulnerables que actúan como puntos de inicio de la corrosión..
La fundición a la cera perdida de precisión produce estos componentes como monolíticos., piezas sin costura, con geometría de flujo interno optimizada y rendimiento uniforme del material en toda la pieza.
2. Dúplex estándar vs.. Super dúplex: Grados, Actuación & Selección
En aplicaciones de desalinización, la diferencia práctica entre dúplex estándar y super dúplex es principalmente el nivel de aleación y la resistencia resultante a la corrosión localizada, resistencia mecánica, y margen de servicio.
Un primer parámetro de detección útil es el Número equivalente de resistencia a las picaduras (Madera), que refleja el aporte de cromo, molibdeno, y nitrógeno a la resistencia a las picaduras:
Tomar = %cr + 3.3(%Mes + 0.5%W.) + 16%norte
Como clasificación general de ingeniería., Los grados dúplex convencionales se encuentran comúnmente en el Gama PREN 30-40, mientras que los grados súper dúplex son generalmente arriba PREN 40.
PREN es útil para comparar aleaciones., pero no debe usarse solo para predecir el desempeño real de la desalinización.. Microestructura, condición superficial, temperatura, concentración de cloruro, y el diseño del servicio son importantes.
| Grado de aleación fundida | Familia de aleaciones típicas | Rango PREN típico | Rendimiento central | Aplicaciones típicas de desalinización |
| CD3MN / Grado 4A (2205-tipo) | Dúplex Estándar | ~ 35 | Buen equilibrio de resistencia a la corrosión por cloruro., fortaleza, y costo | Carcasas de bombas SWRO, cuerpos de válvulas, colectores, componentes generales en contacto con agua de mar |
| CE3MN / Grado 5A (2507-tipo) | Super dúplex | ~42+ | Mayor resistencia a las picaduras, corrosión por grietas, y cloruro SCC que el dúplex estándar | Componentes SWRO de alta presión, equipo de toma de agua de mar, carcasas que contienen presión, servicio severo de agua de mar |
CD3MWCuN / Grado 6A |
Súper dúplex de alta aleación | ~45+ | Resistencia mejorada a la corrosión localizada para entornos de cloruro particularmente agresivos. | Servicio de salmuera severo, exigentes componentes de agua de mar, aplicaciones con alto riesgo de corrosión |
Guía de selección
Regla general de selección basada en décadas de proyectos de desalinización: Para plantas SWRO estándar que funcionan por debajo 70 barra con salinidad de agua de mar estándar, CD3MN ofrece el mejor equilibrio entre rendimiento y costo.
Para sistemas de alta presión, salmuera de alta salinidad, o lugares costeros con agua de mar cálida, suba al súper dúplex de categoría 2507.
Reserve los grados premium con alto contenido de molibdeno sólo para servicios extremos donde 15+ Se requiere un año de vida útil.
No hay ningún beneficio en especificar en exceso el súper dúplex cuando el dúplex estándar es suficiente: el costo del material aumenta entre un 40% y un 60%., y la maquinabilidad cae notablemente.
3. Por qué la fundición a la cera perdida es el proceso óptimo
Muchos equipos preguntan por qué no mecanizamos únicamente piezas a partir de barras sólidas dúplex., o fabricarlos a partir de chapa soldada. La respuesta se reduce a la integridad, actuación, y costo total.
Integrado, Geometría de componentes monolíticos
Una de las principales ventajas de fundición a la cera perdida es que los cuerpos de válvulas complejos, componentes de la bomba, colectores, y las carcasas se pueden producir como componentes de fundición individuales en lugar de conjuntos de secciones fabricadas por separado
Esto elimina muchas uniones soldadas y las zonas asociadas afectadas por el calor..
Para aceros inoxidables dúplex y súper dúplex, Esto es particularmente valioso porque la soldadura requiere un control estricto del aporte de calor., temperatura entre pasadas, selección de relleno, y condición metalúrgica posterior.
Una fundición monolítica no elimina automáticamente el riesgo de corrosión: defectos de fundición, daño superficial, y el tratamiento térmico incorrecto aún puede causar problemas, pero reducir las uniones soldadas innecesarias puede simplificar la estrategia de corrosión e integridad..
Geometría de flujo casi neta
La fundición a la cera perdida se replica sin problemas, rutas de flujo internas contorneadas directamente a la forma casi neta.
Se eliminan los pasos mecanizados afilados y la turbulencia del cordón de soldadura., Reducir la erosión acelerada por el flujo entre un 30% y un 40% en comparación con las rutas de flujo mecanizadas o fabricadas..
Eficiencia de materiales
Para geometrías complejas de bombas y válvulas, La fundición a la cera perdida reduce el desperdicio de material entre un 60% y un 70% en comparación con el mecanizado a partir de barras sólidas.. Con aleaciones dúplex de alto valor, esto ofrece enormes ahorros de costos.
Consistencia dimensional
La fundición de precisión ofrece precisión dimensional repetible en todas las tiradas de producción., asegurando un ajuste consistente para las caras del sello y las conexiones de tuberías.
4. Controles de procesos críticos para piezas fundidas dúplex con grado de desalinización
La diferencia entre una fundición dúplex fiable y una defectuosa suele ser invisible durante la inspección visual..
Para aplicaciones de desalinización, resistencia a la corrosión, integridad de presión, y la vida útil dependen de un control estricto de todo el proceso de fabricación, desde la fusión y la fundición hasta el tratamiento térmico, mecanizado, y acondicionamiento final de la superficie.

Química de fusión y control de impurezas
El rendimiento del acero inoxidable dúplex depende en gran medida de su composición química..
Para piezas fundidas de grado desalinizador, Los materiales de carga se controlan cuidadosamente para mantener una química de aleación estable y predecible..
El uso de material revertido también está limitado para reducir el riesgo de contaminación y variación química..
Antes de verter, cada calor se analiza mediante espectrometría de emisión óptica (OES).
La composición química se compara con los requisitos de aleación especificados., con especial atención al cromo, molibdeno, níquel, y nitrógeno, que influyen directamente en la resistencia a la corrosión y el equilibrio ferrita-austenita.
También se monitorean elementos de impureza como azufre y fósforo porque niveles excesivos pueden afectar negativamente la calidad de la fundición y el rendimiento frente a la corrosión..
PREN se puede utilizar como referencia adicional al evaluar la resistencia de la aleación a la corrosión por picaduras y grietas..
Ingeniería de compuertas y solidificación
Fundición dúplex de acero inoxidable Requieren un control cuidadoso del llenado y la solidificación., especialmente para carcasas de bombas de paredes gruesas, cuerpos de válvulas, y otros componentes que contienen presión.
Las malas condiciones de alimentación pueden producir porosidad por contracción y otras discontinuidades internas que pueden no ser visibles en la superficie externa..
Por lo tanto, los sistemas de compuertas y elevadores se diseñan de acuerdo con la geometría del componente y las características de solidificación..
El objetivo principal es lograr una solidificación controlada y proporcionar una alimentación adecuada a las secciones más pesadas..
Para componentes críticos que contienen presión, La calidad interna se verifica mediante pruebas no destructivas adecuadas..
La inspección por rayos X se puede aplicar a los primeros artículos y a muestras de producción seleccionadas para detectar la porosidad interna., contracción, y otros defectos de fundición antes de que los componentes procedan al mecanizado y montaje final..
Control de equilibrio de fase y recocido de solución
El recocido por solución es uno de los pasos más críticos en la producción de fundición dúplex..
después del casting, Los componentes se tratan térmicamente con solución dentro del rango de temperatura especificado y luego se enfrían rápidamente., Normalmente mediante enfriamiento con agua cuando lo requiera el grado y el procedimiento..
El objetivo de este tratamiento es restablecer un equilibrio adecuado ferrita-austenita y eliminar fases intermetálicas indeseables que puedan haberse formado durante la fundición..
Para piezas fundidas dúplex de grado desalinizador, El objetivo es generalmente una microestructura equilibrada de dos fases., con el rango de aceptación exacto determinado por la especificación del material y los requisitos de los componentes.
Temperatura, tiempo de espera, y la velocidad de enfriamiento deben estar estrictamente controladas.
Una temperatura de tratamiento térmico inadecuada, remojo insuficiente, o un retraso excesivo en el enfriamiento puede resultar en un equilibrio de fases desfavorable o la formación de fases perjudiciales como sigma o chi.
Estas condiciones pueden reducir la resistencia a la corrosión y el rendimiento mecánico incluso aunque la pieza fundida pueda parecer completamente normal externamente..
Por lo tanto, el examen metalográfico se utiliza para verificar la microestructura y el equilibrio de fases de las piezas fundidas de grado desalinizador..
Los registros de tratamiento térmico y los resultados metalográficos deben seguir siendo trazables hasta el calor de producción correspondiente..
Política de reparación de soldadura
La reparación por soldadura de piezas fundidas dúplex debe controlarse estrictamente porque la soldadura cambia la microestructura del metal de soldadura y la zona afectada por el calor..
Cualquier soldadura de reparación debe realizarse únicamente de acuerdo con un procedimiento aprobado y apropiado para el grado y componente dúplex específicos..
Donde se requiere tratamiento térmico con solución posterior a la soldadura, La pieza fundida reparada debe someterse al tratamiento correspondiente para restablecer el equilibrio de fases y la resistencia a la corrosión requeridos..
El propósito de la reparación por soldadura no es simplemente eliminar un defecto de fundición visible..
El área reparada también debe cumplir con los mismos requisitos funcionales y metalúrgicos que la pieza fundida original., especialmente para componentes que contienen presión y humedecidos con agua de mar.
Mecanizado y Acondicionamiento de Superficies
Después del tratamiento térmico y la inspección de la fundición., Características críticas como caras de sellado., aburre, superficies de montaje, y las características de ubicación se mecanizan con precisión según las dimensiones y tolerancias especificadas..
Para superficies mojadas y relacionadas con el flujo, La rugosidad de la superficie también se controla porque una rugosidad excesiva o daños en el mecanizado pueden influir en las condiciones de flujo locales y en el comportamiento de corrosión de la superficie..
Estado de la herramienta, parámetros de mecanizado, Por lo tanto, el acabado superficial final se controla de acuerdo con los requisitos funcionales del componente..
Donde se especifica, La superficie final se pasiva o acondiciona de otro modo para eliminar el hierro libre y la contaminación de la superficie introducida durante la fabricación..
Este tratamiento final proporciona una superficie de acero inoxidable limpia y ayuda a preservar la resistencia a la corrosión establecida mediante la selección adecuada de la aleación., fundición controlada, tratamiento térmico, y mecanizado de precisión.
5. Comportamiento frente a la corrosión en entornos de desalinización
Corrosión por picaduras y grietas
El entorno de desalinización presenta múltiples amenazas de corrosión: Corrosión por picaduras debido a iones cloruro., Corrosión en grietas en juntas y juntas bridadas., y agrietamiento por corrosión bajo tensión bajo tensión de tracción en entornos que contienen cloruro.
Los aceros inoxidables dúplex ofrecen ventajas significativas sobre los grados austeníticos en los tres modos.
Los grados dúplex tienen la misma o incluso mejor resistencia a la corrosión y resistencia mecánica que sus homólogos austeníticos..
Comparado con los aceros austeníticos fundidos, Son más resistentes al agrietamiento por corrosión bajo tensión y menos susceptibles a la fatiga por corrosión en fluidos que contienen cloruro..
La clasificación del comportamiento frente a la corrosión en agua de mar sigue una jerarquía clara:
- Super dúplex (Madera > 40) — más resistente al ataque de corrosión general y localizada.
- Dúplex estándar (MADERA 35–40) — adecuado para temperaturas moderadas y niveles de cloruro.
- Austenítico 6Mo (Madera ~ 35) — comparable al dúplex estándar en PREN pero con menor resistencia.
- Austenítico 316L (Madera ~ 25) — adecuado para agua de mar ambiental pero propenso a picaduras en aguas cálidas, condiciones cloradas.
Efectos de temperatura
La temperatura es la variable crítica que determina si una aleación determinada funcionará o fallará..
El estudio comparativo de SDSS forjado y dúplex fundido demostró que la elevación de la temperatura degrada significativamente la estabilidad pasiva de la película..
Ambos grados SDSS (S32750 y S32760) Pasividad preservada en agua de mar sintética hasta 70°C..
La aleación fundida DIN/EN 1.4517 pasividad perdida por encima de 50°C. Valores de impedancia superiores 5 × 10⁵ Ω·cm² a 25°C disminuyó con la temperatura, más significativamente para la aleación fundida.
Las densidades de corriente de corrosión aumentaron tres- a cinco veces por incremento de 25°C.
Para aplicaciones de desalinización que operan por encima de 50°C, lo que incluye destilación de efectos múltiples y muchos procesos térmicos, las piezas fundidas súper dúplex con el tratamiento térmico adecuado son esenciales..
El dúplex estándar puede ser aceptable a temperaturas más bajas, pero el margen de error es pequeño.
Fatiga por corrosión
Las bombas desalinizadoras funcionan en condiciones de carga dinámica.. Los impulsores experimentan tensiones alternas a medida que giran a través del campo de flujo..
Los componentes de la válvula pueden experimentar fluctuaciones de presión.. En ambientes de cloruro, La fatiga por corrosión se convierte en un mecanismo que limita la vida..
Los aceros inoxidables dúplex son susceptibles al SCC inducido por cloruro y a la fatiga por corrosión., pero claramente ofrecen beneficios útiles sobre los grados austeníticos en términos de resistencia al agrietamiento..
Un nivel de ferrita de aproximadamente 55% se recomienda para la fuerza, resistencia a la fatiga por corrosión, y resistencia al agrietamiento por corrosión bajo tensión de cloruro.
6. Análisis de fallas: Lecciones del campo
Estudio de caso: Fase Sigma en un acoplamiento de desalinización
La falla de un acoplamiento Estilo D de 6 pulgadas fundido en acero inoxidable dúplex ASTM A820 Grado 2A en una planta desalinizadora proporciona un estudio de caso detallado sobre fallas inducidas por la fabricación..
Modo de falla:
Ataque de corrosión localizado que conduce a grietas y fractura final..
Causa principal:
El análisis microestructural confirmó la presencia de fase sigma frágil junto con ferrita y austenita en la matriz., lo cual era inusual considerando el servicio a temperatura ambiente del acoplamiento fallido.
La fase sigma se introdujo durante la fabricación debido a un tratamiento térmico inadecuado y una velocidad de enfriamiento insuficiente..
Remediación:
Tratamiento térmico de rejuvenecimiento a 1200°C para 30 minutos seguidos de enfriamiento restauraron la microestructura de ferrita/austenita y mejoraron la resistencia a la corrosión en aproximadamente 30%.
El análisis de elementos finitos mostró importantes tensiones térmicas residuales introducidas durante el enfriamiento, que debe gestionarse mediante prácticas de refrigeración adecuadas.
Lección de ingeniería:
Cada fundición dúplex debe tener registros documentados de recocido y enfriamiento de la solución.. Si el tratamiento térmico no es verificable, El componente no debe aceptarse para servicio con agua de mar..
Mecanismos de fallas comunes y prevención
| Modo de falla | Causa principal | Prevención |
| Fragilización en fase sigma | Enfriamiento lento por recocido; recalentar en un rango de 600 a 950 °C | Enfriamiento obligatorio con agua después del recocido en solución.; evitar el alivio del estrés en el rango sigma |
| Corrosión de picadura | PREN inadecuado; equilibrio de fase incorrecto; contaminación de la superficie | Especifique súper dúplex para >50° C Servicio; verificar PREN; pasivar después del mecanizado |
| Corrosión por grietas | Costuras de soldadura; mal diseño de junta; penetración incompleta | Utilice piezas fundidas de una sola pieza siempre que sea posible.; selección adecuada de juntas |
Fatiga por corrosión |
Porosidad; defectos superficiales; alta concentración de estrés | Controlar la calidad de la fundición; Granallado de superficies críticas; diseño para la fatiga |
| Fisuración por corrosión bajo tensión | Tensión de tracción residual; ambiente de cloruro | Alivio del estrés a 520°C; evitar el alivio del estrés a alta temperatura |
7. Componentes clave de fundición dúplex personalizados en sistemas de desalinización
Las piezas fundidas dúplex y súper dúplex son particularmente valiosas en equipos de desalinización donde la exposición al cloruro, presión, velocidad del fluido, y la geometría compleja ocurren juntas.
Desde la perspectiva de la ingeniería de fundición, El objetivo no es simplemente seleccionar una aleación resistente a la corrosión., sino producir una pieza fundida con buena metalurgia, geometría controlada, y suficiente margen de mecanizado para alcanzar las dimensiones funcionales finales.
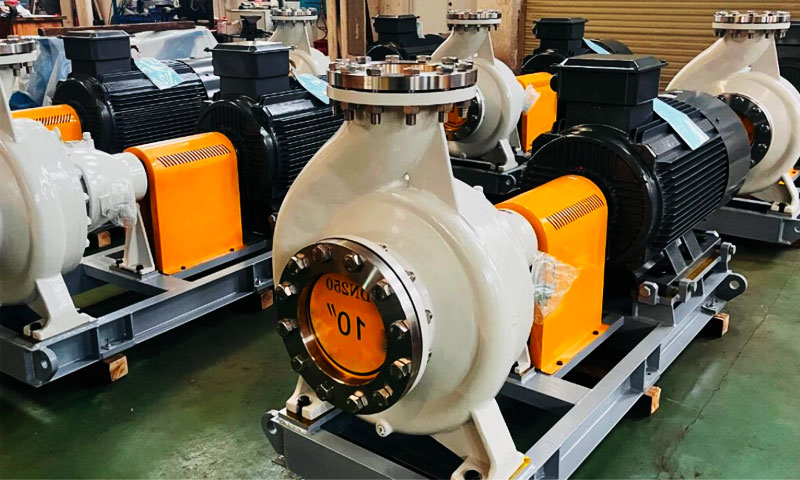
Carcasas de bombas SWRO de alta presión
Las bombas de alta presión son componentes críticos en los sistemas de ósmosis inversa de agua de mar.
Sus carcasas deben soportar una presión elevada., exposición continua al agua de mar, carga hidráulica, y posible erosión.
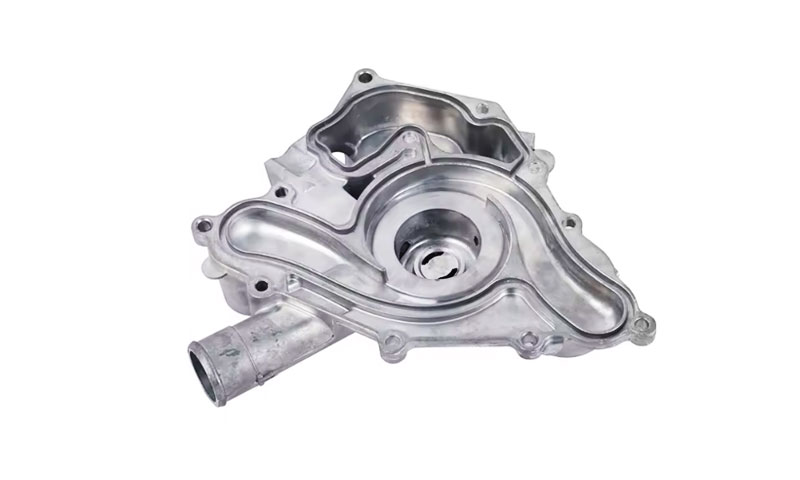
Las carcasas fundidas personalizadas dúplex o súper dúplex pueden proporcionar una estructura monolítica que contiene la presión y al mismo tiempo permiten pasajes de voluta complejos., secciones de succión y descarga, costillas, jefes de montaje, y conexiones de bridas que se producirán cerca de su geometría final.
El mecanizado CNC luego termina el orificio del eje., superficies de sellado, caras de brida, y otras dimensiones críticas.
Ejemplo de proyecto representativo: Un proyecto de servicio de agua de mar reemplazó las carcasas de bombas convencionales de 316L después de una corrosión localizada recurrente en áreas húmedas críticas.
Posteriormente se seleccionó una carcasa de fundición dúplex para proporcionar un mayor margen de resistencia a la corrosión y al mismo tiempo conservar la presión y la capacidad de mecanizado requeridas..
Cuerpos de válvulas y componentes de internos internos
válvulas utilizados en plantas desalinizadoras están expuestos a agua que contiene cloruros, fluctuaciones de presión, y ciclos repetidos de apertura y cierre.
El cuerpo debe mantener la integridad de la presión, mientras que el revestimiento interno debe proporcionar un sellado confiable y resistir la erosión local..
Los cuerpos de válvulas de fundición dúplex personalizados pueden integrar el límite de presión principal, puertos de conexión, y cavidades internas en un solo componente.
Luego, el mecanizado CNC establece los asientos de válvula críticos., aburre, trapos, caras de brida, y superficies de sellado.
Para un servicio de agua de mar o salmuera más agresivo, Se pueden seleccionar grados súper dúplex para componentes como asientos., enchufes, tallos, u otros adornos expuestos al flujo, dependiendo del diseño y los requisitos de corrosión.
Distribuidores de agua de mar y boquillas pulverizadoras
Los sistemas de desalinización térmica y ciertos sistemas de manejo de salmuera utilizan distribuidores y componentes de pulverización para controlar y distribuir el flujo de fluido..
Estas piezas suelen contener orificios relativamente pequeños., pasajes curvos, y regiones localizadas de flujo de alta velocidad.
La fundición a la cera perdida se adapta bien a estas geometrías porque puede reproducir formas externas complejas y características de flujo interno al mismo tiempo que minimiza la cantidad de mecanizado posterior..
Para componentes de pulverización dúplex o superdúplex, El proceso de fundición debe mantener una buena integridad de la superficie alrededor de los orificios., transiciones de flujo, y áreas de conexión, ya que los defectos superficiales locales pueden convertirse en puntos de inicio de erosión o corrosión localizada.
Placas de tubos y componentes de intercambiadores de calor
Las placas de tubos son componentes estructurales que soportan una gran cantidad de tubos de intercambiadores de calor y deben mantener la estabilidad dimensional mientras se exponen a medios de proceso corrosivos..
La ruta de fundición puede producir una forma estructural casi neta., mientras que el mecanizado CNC establece los orificios del tubo, caras de sellado, características de montaje, y otras interfaces de precisión.
Cuando un componente incorpora superposiciones soldadas, revestimiento, o múltiples materiales, Las interfaces se convierten en áreas adicionales que requieren atención de ingeniería..
Una fundición dúplex homogénea puede simplificar el material y la estructura de fabricación cuando la aplicación es adecuada para una solución de fundición..
Componentes del dispositivo de recuperación de energía
Los dispositivos de recuperación de energía en los sistemas SWRO funcionan bajo alta presión y ciclos de presión repetidos..
Por lo tanto, sus componentes internos requieren una combinación de resistencia mecánica, resistencia a la corrosión, consistencia dimensional, y buen estado superficial.
Se pueden considerar piezas fundidas súper dúplex personalizadas para carcasas seleccionadas que contienen presión., colectores, rotores, mangas, y componentes de control de flujo, dependiendo de la tecnología específica de recuperación de energía.
Para estas partes, El control dimensional se vuelve especialmente importante porque las pequeñas desviaciones en los espacios internos, superficies de sellado, o los conductos de flujo pueden afectar el rendimiento operativo.
8. Dúplex 2205 vs. Super dúplex 2507: ¿Cómo deben elegir los compradores??
Para equipos de desalinización, la elección entre Dúplex 2205 y Super dúplex 2507 debe basarse en la exposición al cloruro, temperatura de funcionamiento, gravedad de la corrosión, presión, geometría del componente, y vida útil requerida, no simplemente en la resistencia nominal de la aleación.
Para componentes fundidos, Los compradores también deben prestar atención a la correspondiente grados de fundición en lugar de especificar únicamente las designaciones labradas "2205" o "2507".
Las contrapartes típicas del elenco incluyen CD3MN (2205-tipo) y CE3MN (2507-tipo).
| Factor de selección | Dúplex tipo 2205 | Súper Dúplex Tipo 2507 |
| Grado de fundición típico | CD3MN / ASTM A890/A995 Grado 4A | CE3MN / ASTM A890/A995 Grado 5A |
| Categoría de aleación | Acero inoxidable dúplex estándar | Acero inoxidable súper dúplex |
| Resistencia a la corrosión | Alta resistencia a la corrosión por picaduras y grietas inducida por cloruro | Mayor resistencia, particularmente en ambientes de cloruro más agresivos |
| Nivel típico de PREN | Aproximadamente 35 como referencia general | Típicamente 42+ como referencia general |
| Resistencia mecánica | Alto | Muy alto |
| Resistencia al cloruro SCC | Excelente en comparación con los aceros inoxidables austeníticos convencionales. | Excelente, con mayor margen de corrosión en servicio severo |
| Servicio de agua de mar | Adecuado para muchas aguas de mar., SWRO, y componentes generales de desalinización | Preferido donde la exposición al cloruro, temperatura, concentración, o las condiciones de flujo son más severas |
| Salmuera con alto contenido de cloruro | Adecuado cuando las condiciones de operación están controladas | Más adecuado para salmuera altamente concentrada y exposición severa al cloruro. |
| Sensibilidad a la temperatura | Requiere un control adecuado para evitar la precipitación de fase perjudicial | Más sensible a la exposición térmica y, por lo tanto, requiere un control de tratamiento térmico particularmente estricto. |
Aplicaciones típicas |
Carcasas de bombas, cuerpos de válvulas, colectores, distribuidores, piezas fundidas estructurales que contienen presión | Componentes de la bomba de alta presión, cuerpos de válvulas para servicio severo, componentes humedecidos críticos, sistemas de salmuera agresivos |
| Dificultad de fabricación | Relativamente más fácil de lanzar, tratamiento térmico, y maquina | Más exigente debido a un mayor contenido de aleación y un control metalúrgico más estricto. |
| Costo de material y procesamiento. | Generalmente más bajo | Generalmente más alto |
| Prioridad del comprador | Resistencia a la corrosión equilibrada, fortaleza, fabricación, y costo | Máximo margen de corrosión y confiabilidad a largo plazo en condiciones severas |
| Base de selección recomendada | Servicio de agua de mar de moderado a severo donde el rendimiento tipo 2205 es suficiente | Cloruro severo, salmuera concentrada, temperatura más alta, o aplicaciones que requieren un margen de corrosión adicional |
9. Tendencias del mercado y perspectivas futuras
El mercado mundial de acero inoxidable dúplex estaba valorado en aproximadamente Dólar estadounidense 4.4 mil millones en 2025 y se prevé que alcance Dólar estadounidense 6.1 mil millones por 2031, logrando una tasa de crecimiento anual compuesta de aproximadamente 5.7%.
El segmento de desalinización es un motor clave de este crecimiento..
La demanda mundial de agua dulce sigue aumentando, Impulsar la expansión de plantas de desalinización y tratamiento de agua., particularmente en las regiones áridas del Medio Oriente, África del Norte, y Asia-Pacífico.
Las intensas concentraciones de cloruro presentes en los procesos de desalinización hacen de los aceros inoxidables dúplex y superdúplex el material elegido para componentes críticos..
Sólo en los Emiratos Árabes Unidos, Se prevé que la demanda de acero inoxidable dúplex crezca a una CAGR superior a 7% Durante los próximos cinco años, impulsado principalmente por aplicaciones de desalinización y tratamiento de agua.
Tres tendencias tecnológicas marcarán el futuro de las piezas fundidas dúplex para la desalinización:
- Grados súper dúplex con mayor aleación con PREN excediendo 45 para las altas temperaturas más agresivas, aplicaciones con alto contenido de cloruro.
- Fabricación aditiva de componentes dúplex complejos, ofreciendo libertad de diseño más allá de la fundición convencional.
- Garantía de calidad digital — trazabilidad de materiales basada en blockchain y registros de tratamiento térmico digitales para la gestión del ciclo de vida.
10. Conclusión
Las piezas fundidas de precisión dúplex y súper dúplex son la columna vertebral no reconocida de los sistemas de desalinización confiables..
Ofrecen la combinación de alta resistencia, excelente resistencia a la corrosión por cloruro, y una construcción monolítica sin costuras que ninguna otra combinación de materiales y procesos puede igualar para componentes complejos de presión y flujo..
Pero la calificación en el dibujo es sólo el punto de partida.. El rendimiento real se construye mediante la fusión controlada., solidificación diseñada, recocido de solución precisa, y rigurosa verificación de calidad.
Cortar esquinas en cualquiera de esos pasos, y obtendrá una pieza que se ve bien en el papel y falla prematuramente en el campo.
Después 29 años en esta industria, mi consejo es simple: no obtenga piezas fundidas dúplex para desalinización basándose únicamente en el precio.
El pequeño porcentaje que ahorra en la fundición le costará 10 veces más en reemplazo prematuro, tiempo de inactividad no planificado, y pérdida de producción.
Trabajar con una fundición que se especializa en aleaciones dúplex., documenta cada paso del proceso, y valida el equilibrio y la integridad de las fases en cada serie..
A medida que la capacidad mundial de desalinización continúa expandiéndose para hacer frente al creciente estrés hídrico, Los componentes confiables y resistentes a la corrosión seguirán siendo el factor más importante para la disponibilidad de la planta y el bajo costo del ciclo de vida..
Las fundiciones que dominen los matices de la ingeniería de fundición de acero dúplex seguirán siendo fundamentales para ese crecimiento..
Preguntas frecuentes
¿Por qué es obligatorio el recocido en solución para las piezas fundidas dúplex??
El recocido en solución disuelve la fase sigma y otras fases secundarias que se forman durante la solidificación y el enfriamiento lento..
sin eso, La fundición tendrá una resistencia a la corrosión reducida., menor ductilidad, y una mayor susceptibilidad al agrietamiento.
Es esencial el recocido en solución a 1050-1130 °C seguido de un enfriamiento inmediato con agua..
¿Se pueden soldar piezas fundidas dúplex??
Las piezas fundidas dúplex se pueden soldar con procedimientos calificados., pero se debe controlar el equilibrio ferrita-austenita en el metal de soldadura y la zona afectada por el calor..
El aporte de calor debe ser limitado, Temperatura entre pasadas mantenida por debajo de 100°C., y, si es posible, se realiza un recocido con solución posterior a la soldadura. Se desaconseja encarecidamente la soldadura en campo..
¿Cómo se compara el dúplex fundido con el dúplex forjado en cuanto a su rendimiento frente a la corrosión??
El dúplex fundido tiene una microestructura más tosca que la forjada., con un espaciamiento interaustenítico aproximadamente tres veces mayor.
Esto reduce la estabilidad pasiva de la película., particularmente a temperaturas elevadas.
Elenco 1.4517 pierde pasividad por encima de 50°C en agua de mar sintética, mientras que el forjado S32760 resiste hasta 70°C. Un tratamiento térmico adecuado minimiza esta diferencia pero no la elimina..
¿Qué norma ASTM cubre las piezas fundidas de acero inoxidable dúplex??
ASTM A995/A995M cubre materiales austeníticos-ferríticos (dúplex) Piezas fundidas de acero inoxidable para piezas que contienen presión..
La norma ASTM A890 equivalente cubre piezas fundidas dúplex en general.. Los grados incluyen 1B, 2A, 3A, 4A, 5A, y 6A, siendo 5A y 6A grados súper dúplex.