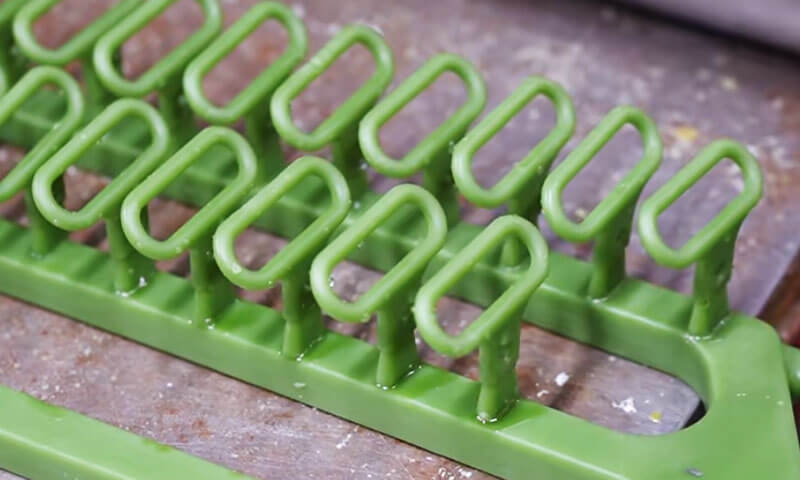
I Investeringsstøbning, vokstræet slår bro mellem mønsterfremstilling og skalbygning. Hvis træet er dårligt samlet, det bedste voksmønster og den bedste skal i verden vil ikke redde dig.
Jeg har set træer, der så fine ud på stativet og fejlede i autoklaven. Jeg har set træer med perfekt afstand, men dårlig port, og støbegodset kom ud med krympeporøsitet, der tog tre dage at diagnosticere.
Vokstræsamling er ikke bare "limning af mønstre på en indsprøjtning." Det er den første rigtige gating-beslutning i processen.
Det styrer metalstrømmen, fodring, størkningssekvens, skaldækning, afvoksningseffektivitet, og dimensionel stabilitet.
Få det rigtigt, og resten af processen bliver forudsigelig. Få det forkert, og du vil bekæmpe fejl under hele produktionsforløbet.
Denne vejledning dækker hele montageprocessen – fra kontrol før montering til opbevaring og transport – med de praktiske data og regler på butiksgulvet, som jeg har brugt i årtier.
1. Hvad er vokstræsamling i investeringsstøbning?
Vokstræsamling er processen med at sammenføje individuelle voksmønstre, porte, løbere, og en central indløbs- eller hældekopsamling i en komplet voksklase, almindeligvis kaldet et vokstræ eller et mønstertræ.
Det samlede træ tjener som mønster for efterfølgende keramisk skalproduktion. Under skalbygning, vokstræet dyppes gentagne gange i keramisk gylle og belægges med ildfast stuk.
Efter at skallen er tørret tilstrækkeligt, voksen fjernes, og den resterende keramiske skal danner hulrummet, hvori smeltet metal hældes.

2. Forberedelse før samling af vokstræ
Kvaliteten af et færdigt vokstræ begynder før den første fuge er lavet. Mønsterinspektion, indløbsforberedelse, værktøjets renhed, og miljøkontrol påvirker alle sammensætningsprocessens stabilitet.
Undersøg voksmønstre, Sprues, og portforbindelser
Før montering, undersøg hvert voksmønster, sprue, og portkomponent.
Defekte mønstre bør identificeres og adskilles i stedet for at inkorporeres i et træ og opdages senere.
Vær særlig opmærksom på følgende forhold:
| Inspektionsvare | Hvad skal man tjekke | Potentiel konsekvens hvis ignoreret |
| Mønster Geometri | Warpage, forvrængning, manglende funktioner, og dimensionelle afvigelser | Forkerte støbemål eller ufuldstændig geometri |
| Voks overflade | Revner, bobler, ridser, forurening, og overfladeskader | Overfladedefekter overføres til det keramiske hulrum |
| Port forbindelse områder | Overskydende voks, grater, ujævne overflader, og beskadigede kontaktflader | Dårlige led, gylleindtrængning, eller skaldefekter |
| Sprue og hælder hoved | Fladhed, ligehed, revner, og dimensionel konsistens | Fejljustering, ustabil samling, og inkonsekvent gating |
| Voks materiale tilstand | Overdreven blødhed, skørhed, eller deformation | Ledsvigt eller dimensionel ustabilitet |
Indløbet eller hældehovedet fortjener særlig opmærksomhed. I praksis, det er nemt at koncentrere sig om de enkelte mønstre og overse det centrale indløb.
Imidlertid, et skævt eller ujævnt indløb kan påvirke justeringen af hver komponent, der er fastgjort til den.
Det kan også skabe ujævn fugegeometri og gøre hele træet svært at placere konsekvent under skalbygning.
Inden du tiltræder, fjern voksrester og fremspring fra forbindelsesfladerne.
Sammenføjningsfladerne skal være rene, korrekt afstemt, og fri for defekter, der kunne forhindre intim kontakt.
Hvor dimensionskravene er stramme, brug godkendte inspektionsmålere eller armaturer til at verificere de kritiske dimensioner af mønstre og indløb i stedet for udelukkende at stole på visuel bedømmelse.
Forbered værktøjer og arbejdsområdet
Typiske værktøjer til montering af vokstræ inkluderer:
- Temperaturkontrollerede vokssvejsejern eller opvarmede samlingsværktøjer.
- Rengør knive, skrabere, og trimmeværktøj.
- Monteringsinventar, positionerende jigs, og justeringsmålere.
- Egnede stativer eller bakker til understøttelse af færdige træer.
- Godkendt reparationsvoks og værktøj til udbedring af mindre ledujævnheder.
Værktøj skal være fri for ophobet voks, carboniseret rest, olie, og andre forurenende stoffer. Snavset værktøj kan overføre fremmed materiale til voksoverfladen eller indføre partikler i samlinger.
Den anbefalede omgivelsestemperatur for montageoperationen i den medfølgende produktionsprocedure er 18–28°C.
Denne serie giver et praktisk udgangspunkt for miljøkontrol, men det faktiske driftsvindue bør valideres for voksformuleringen, mønster dimensioner, og planteforhold.
Hold arbejdsområdet rent, tørre, og tilstrækkeligt ventileret. Undgå direkte sollys, lokale varmekilder, kraftige temperaturudsving, og støvede forhold.
Overdreven varme kan blødgøre voksmønstre, mens temperaturændringer kan forårsage dimensionsbevægelser.
Støv eller olie på mønsteroverfladen kan forstyrre keramisk gyllebefugtning og bidrage til skaldefekter.
Bekræft det godkendte trælayout og procesparametre
Inden produktionen starter, bekræfte montagetegningen eller godkendt processpecifikation.
Antallet af mønstre pr. træ, antallet af etager, portpositioner, løber dimensioner, og mønsterorientering bør etableres i henhold til støbedesignet.
Den korrekte trækonfiguration afhænger af flere faktorer:
- Individuel støbestørrelse og vægt.
- Vægtykkelse og geometrisk kompleksitet.
- Legerings- og hældebetingelser.
- Påkrævet produktionsvolumen.
- Keramisk skalkapacitet og håndteringsbegrænsninger.
- Krav til metalpåfyldning og fodring.
- Ledig plads til dypning, stuk, tørring, og afvoksning.
Tilføjelse af flere mønstre til et træ kan forbedre output pr. shell og reducere antallet af produktionscyklusser.
Imidlertid, et overbelastet træ kan være svært at håndtere, kan blive mekanisk ustabil, og kan kompromittere skalbygning eller metaltilførsel.
Målet er ikke at maksimere antallet af mønstre på hvert træ. Det er for at opnå den bedste balance mellem produktionseffektivitet, skalkvalitet, fyldeevne, og støbeudbytte.
3. Vokstræsamlingsproces: Trin-for-trin
Vokstræsamling kræver gentagelige sammenføjningsteknikker og nøjagtig positionering.
Små variationer i fugekvalitet, portvinkel, eller mønsterafstanden kan blive betydelig, når den multipliceres over et stort produktionsparti.
Trin 1: Placer sprue og opret referencen
Fastgør den centrale indløbs- eller hældesamling i det godkendte armatur. Tjek dens ligehed, lodret justering, og stabilitet før påsætning af mønstre.
Indløbet fungerer som den vigtigste strukturelle reference for træet. Hvis den læner sig eller skifter under montering, det resulterende mønsterarrangement kan blive ubalanceret eller inkonsekvent.
Til gentagen produktion, et dedikeret armatur er ofte umagen værd. Det hjælper med at bevare den tilsigtede mønsterretning, etagehøjde, portposition, og overordnede trædimensioner, især når flere operatører samler den samme delfamilie.
Trin 2: Fastgør mønstrene ved hjælp af kontrolleret vokssvejsning
Fastgør hvert mønster til dens udpegede port eller løbegang ved hjælp af den godkendte vokssammenføjningsmetode.
Forbindelsen skal give tilstrækkelig bindingsstyrke uden at beskadige mønsteret eller forvrænge dets geometri.
To forhold er særligt vigtige:
- Utilstrækkelig varme:Sammenføjningsfladerne smelter muligvis ikke tilstrækkeligt sammen, efterlader en svag grænseflade eller et skjult hul.
- Overdreven varme:Voksen kan smelte for meget, forårsager lokalt kollaps, dimensionel forvrængning, eller et forstørret led.
Den korrekte temperatur og kontakttid afhænger af voksmaterialet, ledtværsnit, værktøj design, og monteringsmetode.
Der findes ikke en enkelt universel svejsetemperatur, der passer til ethvert mønstersystem.
Under tilslutning, sørg for, at forbindelsesfladerne er korrekt justeret og har fuld kontakt. Undgå at stole på en lille voksbro for at holde et stort eller tungt mønster på plads.
Efter tilslutning, lad leddet stabilisere sig, før du påfører yderligere kraft eller fastgør tilstødende mønstre.
Trin 3: Efterse og færdiggør hver samling
En sund voksfuge skal være kontinuerlig, sikker, og fri for huller, huller, eller ufuldstændig fusion.
Efter tilslutning, fjern overskydende voks med et passende trimmeværktøj. Glat uregelmæssige fremspring uden at skære ind i mønsteret eller reducere det nødvendige porttværsnit.
Hvor en lille overfladefordybning eller mellemrum kan korrigeres under den godkendte reparationsprocedure, brug kompatibel reparationsvoks og genskab fugeprofilen.
Dæk ikke blot en strukturelt svag samling med et tyndt lag voks.
| Leddefekt | Sandsynlig årsag | Anbefalet rettelse |
| Synlig hul | Dårlig tilpasning eller utilstrækkelig varme | Genbearbejd samlingen for at opnå fuld kontakt |
| Svag eller løs forbindelse | Utilstrækkelig sammensmeltning eller utilstrækkeligt bindingsområde | Forenes igen under kontrollerede forhold og bekræft stabiliteten |
| Overdreven voks opbygning | Overophedning eller dårlig trimning | Fjern overskydende voks uden at beskadige samlingen |
| Forvrænget mønster nær de led | Overdreven varme eller mekanisk kraft | Udskift eller reparer mønsteret i henhold til dimensionelle kriterier |
| Pinholes eller lille hulrum | Ufuldstændig fusion, indespærret luft, eller overfladeforurening | Efterse samlingen og reparer eller udskift den efter behov |
En samling, der ser glat ud, er ikke nødvendigvis stærk. Til kritiske eller tunge mønstre, brug en godkendt mekanisk stabilitetskontrol eller en valideret monteringsprocedure i stedet for udelukkende at stole på udseendet.
Trin 4: Arranger mønstre med passende mellemrum
Mønsterafstanden bestemmer, om keramisk gylle kan nå alle nødvendige overflader, og om ildfast stuk kan danne en kontinuerlig skal rundt om træet.
Den medfølgende procesvejledning angiver en minimumsafstand på 10 mm mellem tilstødende voksmønstre.
Behandl dette som et startkrav for den beskrevne proces, ikke en universel regel for alle investeringsstøbegeometrier.
Den nødvendige afstand skal verificeres i forhold til mønsterformen, skal-byggematerialer, opslæmmende viskositet, stuk partikelstørrelse, og samlingens evne til at dræne og tørre.
Utilstrækkelig afstand kan føre til:
- Ufuldstændig gylledækning mellem tilstødende mønstre.
- Indespærret luft eller dårligt våde områder.
- Ujævn fordeling af ildfast stuk.
- Lokal skaltykkelsesvariation.
- Vanskelig voksfjernelse og utilstrækkelig rengøring af skal.
- Skal revner eller lokal fejl under afvoksning og brænding.
Afstanden skal kontrolleres på de nærmeste punkter mellem mønstrene, ikke blot mellem deres centerlinjer eller gateforbindelser.
Komplekse støbegods med ribber, dybe fordybninger, eller udragende træk kan kræve mere plads end simple former.
På samme tid, for stor afstand kan øge skalstørrelsen, keramisk forbrug, og mængden af plads, der kræves i dyppe- og tørreudstyr.
Det passende arrangement er det, der opretholder pålidelig skaldækning, mens de opfylder de godkendte produktions- og portkrav.
Trin 5: Oprethold afbalanceret og konsistent trægeometri
Arranger mønstre symmetrisk, hvor støbedesignet tillader det. Fordel vægten rundt om det centrale indløb, opretholde ensartet rækkeafstand, og undgå unødvendige koncentrationer af tunge komponenter på den ene side.
Et ubalanceret træ kan være svært at transportere og dyppe. Det kan læne sig under skalbygning eller placere ujævne mekaniske belastninger på samlinger og inventar.
Når den keramiske skal tørrer, bevægelse eller forvrængning kan påvirke skallens tykkelse og dimensionelle konsistens.
Til træer, der indeholder støbegods af forskellig størrelse eller vægt, følg det godkendte layout i stedet for at fremtvinge et perfekt symmetrisk arrangement.
Funktionelle krav – herunder gating, fodring, skaldækning, og adgang til inspektion – prioriter visuel symmetri.
Trin 6: Bekræft portorientering og portlayout
Portorientering skal følge det godkendte portdesign. Kildeproceduren anbefaler en hældning nedad på ca. 30°–45° mellem porten og hovedløberen til konventionelle støbegods.
Dette interval kan være en nyttig indledende reference, men det er ikke et absolut krav for hver casting.
Portvinkel og tværsnit skal etableres efter legering, komponent geometri, fyldende adfærd, og størkningskrav.
Til tyndvæggede eller små komplekse støbegods, vinklen skal muligvis reduceres. Større eller tungere støbegods kan kræve et andet arrangement, underlagt portdesignet.
Et veldesignet port- og løbesystem skal:
- Lever smeltet metal til hulrummet uden unødvendige strømningsbegrænsninger.
- Minimer turbulens og reducer risikoen for, at luft eller oxid-film bliver indtrængt.
- Sørg for tilstrækkelig metalforsyning under påfyldning og størkning.
- Undgå at skabe ugunstige hot spots eller isolerede områder, der er svære at fodre.
- Lad voks løbe ud under afvoksning uden at skabe indelukkede lommer.
Det endelige layout bør være baseret på støberiets validerede portdesign, tekniske beregninger, simulering, hvor det er relevant, og produktionsresultater.
Trin 7: Gennemgå metalflow og fodringskrav
Vokstræet skal gengive det tilsigtede port- og fodersystem nøjagtigt.
Mønstersamling bør derfor kontrolleres i forhold til den forventede fyldningssekvens og størkningsadfærd.
Generelt, portdesignet skal hjælpe med at undgå for tidlig frysning ved kritiske strømningsveje og understøtte tilførsel af områder, der kræver yderligere flydende metal under størkning.
Tykke sektioner og termiske hot spots fortjener særlig opmærksomhed, fordi de kan være modtagelige for krympende porøsitet, hvis fodring er utilstrækkelig.
Imidlertid, det er ikke tilstrækkeligt at antage, at et bestemt træarrangement automatisk vil frembringe retningsbestemt størkning.
Resultatet afhænger af legeringen, Sektionstykkelse, skaltemperatur, Hældningstemperatur, portens dimensioner, og andre procesvariable.
Det centrale indløbs- og løbesystem skal også forblive åbent og tilstrækkeligt dimensioneret. Dårlige led, overdreven voksopbygning, eller en forkert placeret låge kan ændre den tilsigtede strømningsvej.
Før du slipper træet, verificere, at det samlede layout stemmer overens med den godkendte tegning, og at ingen forbindelse ved et uheld er blevet blokeret eller reduceret under trimning.
4. Kvalitetsinspektion af vokstræsamling
Hvert færdigt vokstræ skal gennemgå inspektion, før det flyttes til keramisk skalbygning.
Inspektion er ikke blot en sidste visuel kontrol; det er en verifikation af, at samlingen er i overensstemmelse med det godkendte procesdesign.
Visuel og overfladeinspektion
Undersøg hele træet for:
- Revner, skævhed, manglende funktioner, og beskadigede mønstre.
- Løse eller ufuldstændige sammensmeltede led.
- Huller, nålehuller, og overdreven voksopbygning.
- Støv, olie, voksrester, og anden forurening.
- Ujævn mønsterafstand og inkonsekvent portorientering.
- Skader forårsaget under montering eller trimning.
Brug tilstrækkelig belysning og inspicér områderne mellem mønstrene, omkring gatekryds, og nær den centrale indløb. Disse steder er særligt udsatte for monteringsfejl.
Strukturel stabilitet og justering
Tjek forsigtigt træet for løse mønstre og ustabile samlinger. Undgå overdreven rystning eller kraft, der kan beskadige ellers acceptable forbindelser.
Bekræft følgende:
| Kontrolpunkt | Overvejelse om accept |
| Sprue justering | Inden for de godkendte krav til rethed og vertikalitet |
| Mønster orientering | Matcher montagetegningen eller processpecifikationen |
| Fælles styrke | Ingen løshed, adskillelse, eller synlig ufuldstændig binding |
| Træ balance | Stabil under normal håndtering og skalbygningsoperationer |
| Mønster afstand | Opfylder den godkendte minimumsafstand, herunder 10 mm reference, hvor det er relevant |
| Port vinkel | I overensstemmelse med det specificerede portdesign |
| Mønster tælle | Korrekt antal dele pr. træ, uden manglende eller ekstra komponenter |
Hvor træet er stort eller indeholder tunge mønstre, brug passende støttearmaturer og håndteringsmetoder.
Et træ bør ikke accepteres, blot fordi det forbliver oprejst på en bænk; den skal også modstå normale overførsels- og dyppeoperationer uden uacceptabel bevægelse.
Bekræft procesoverholdelse og sporbarhed
Før frigivelse, bekræft, at træet svarer til det korrekte varenummer, revision, legeringsrute, og produktionsbatch.
Registrer de relevante monteringsparametre, når det er nødvendigt, inklusive antallet af mønstre, træ konfiguration, operatør eller arbejdscelle, inspektionsresultat, og eventuelle godkendte afvigelser.
Til gentagen produktion, standardiserede arbejdsinstruktioner og referencebeslag hjælper med at reducere operatør-til-operatør variation.
De gør det også lettere at undersøge defekter, når en bestemt trækonfiguration producerer inkonsekvent skalkvalitet eller støberesultater.
5. Opbevaring og håndtering af samlede vokstræer
Et vokstræ, der består inspektionen, kan stadig blive uoverensstemmelser, hvis det opbevares eller transporteres forkert.
Voks er følsom over for temperatur og mekanisk belastning, og selv en lille deformation kan påvirke støbedimensioner eller pasformen af den keramiske skal.
Anbefalede opbevaringsbetingelser
Den medfølgende produktionsprocedure anbefaler at opbevare de samlede vokstræer i højst 48 timer før næste operation.
Dette bør behandles som et plantespecifikt kontrolmål snarere end en universel holdbarhedsgrænse.
Den acceptable holdetid afhænger af voksformuleringen, mønstergeometri, Miljøforhold, og de dimensionelle krav til støbningen.
Anbefalet praksis omfatter:
- Placer færdige træer på rent, niveaustativer eller dedikerede transportarmaturer.
- Hold træer i et enkelt lag, medmindre et valideret støttesystem tillader et andet arrangement.
- Undgå stablingstryk eller kontakt mellem tilstødende mønstre.
- Oprethold en stabil temperatur og fugtighed inden for de fastsatte plantegrænser.
- Beskyt træerne mod direkte sollys, varmelegemer, og andre lokale varmekilder.
- Hold opbevaringsområdet rent og fri for støv, olie, og luftbåren forurening.
- Identificer hvert træ tydeligt for at forhindre forveksling mellem varenumre eller batcher.
Undgå at antage, at et vokstræ forbliver formstabilt, blot fordi der ikke er sket nogen synlig deformation.
Til kritiske komponenter, fastlægge en defineret maksimal holdetid og inspicere træet inden skalbygning, hvis opbevaringsperioden forlænges eller miljøforhold har afviget fra proceskravene.
Korrekt håndtering og transport
Flyt vokstræer forsigtigt og understøt dem ved den centrale indsprøjtning, grundlag, eller udpeget armatur. Løft ikke et træ ved at tage fat i et individuelt voksmønster, port, eller tyndvægget funktion.
Transportudstyr skal være rent, stabil, og fri for skarpe kanter eller fremspring, der kan ridse eller beskadige voksen.
Til tunge eller komplekse træer, brug dedikerede understøtninger, der fordeler belastningen uden at lægge for stor belastning på de enkelte led. Hold bevægelsen jævn og undgå pludselige stød, vridning, eller unødvendige vibrationer.
Efter transport, efterse træet for løse samlinger, beskadigede mønstre, og enhver ændring i justering, før den frigives til skalbygning.
6. Hvordan man forbedrer vokstræsamlingens konsistens i produktionen
For producenter, der producerer investeringsstøbegods gentagne gange, kvalitet afhænger af, at individuelle førerfærdigheder bliver til en stald, dokumenteret proces.
Standardiser monteringsbeslag og arbejdsinstruktioner
Dedikerede monteringsarmaturer kan kontrollere indløbsjustering, mønsterposition, lagafstand, og portorientering.
De er især nyttige til komplekse træer eller højvolumenordrer, hvor repeterbarhed er vigtig.
Arbejdsinstruktioner bør definere:
- Godkendte trælayouts og mønstertællinger.
- Kritiske samlingssteder og sammenføjningsmetoder.
- Påkrævet mønsterafstand og portorientering.
- Inspektionskriterier for samlinger, justering, og overfladetilstand.
- Håndtering, opbevaring, og frigivelseskrav.
Målet er at reducere unødvendig variation uden at forhindre operatører i at identificere ægte defekter eller eskalere usædvanlige forhold.
Kontrol sammenføjningsbetingelser
Registrer og valider de vigtige sammenføjningsparametre for hvert vokssystem.
Afhængig af metoden, disse kan omfatte værktøjstemperatur, kontakt tid, voks tilstand, samlingsgeometri, og afkøling eller stabiliseringstid.
Hvis en defekt gentagne gange opstår på samme samlingssted, inspicer armaturet og samlingsdesignet samt operatørteknik.
Problemet kan skyldes dårlig adgang, utilstrækkelig kontaktflade, eller en forbindelsesgeometri, der er svær at samle konsekvent.
Spor defekter og link dem til downstream-resultater
Et nyttigt forbedringsprogram registrerer ikke kun, om et vokstræ bestod inspektionen.
Den sporer også forholdet mellem monteringsbetingelser og efterfølgende skal- eller støbedefekter.
For eksempel:
- Gentagne skaldefekter omkring en specifik fuge kan indikere dårlig fugeafslutning.
- Skalskader i nærheden af mønstre med tæt afstand kan indikere utilstrækkelig frigang eller dræning.
- Dimensionsvariationer koncentreret i en træposition kan indikere mønsterdeformation eller inkonsekvent justering.
- Gentagen håndteringsskade kan pege på et overbelastet træ eller utilstrækkelige støttearmaturer.
Gennemgang af disse mønstre hjælper støberiet med at skelne monteringsrelaterede problemer fra defekter forårsaget af keramiske skalmaterialer, afvoksning, fyring, eller metalstøbning.
7. Ofte stillede spørgsmål om samling af vokstræer
Hvad er minimumsafstanden mellem voksmønstre?
Produktionsproceduren beskrevet i denne vejledning specificerer en minimumsafstand på 10 mm mellem tilstødende voksmønstre.
Dette er en nyttig startreference, men den faktiske frigang skal bekræftes i forhold til delens geometri, keramisk gylle, stuk størrelse, krav til dræning, og skal-bygningsproces.
Komplekse mønstre kan kræve større afstand for at sikre fuldstændig belægningsdækning.
Hvad er den anbefalede vinkel mellem porten og hovedindløbet?
Referenceproceduren anbefaler ca. 30°–45° nedadgående hældning for konventionelle støbegods.
Den passende vinkel afhænger af det godkendte portdesign, støbegeometri, legering, fyldende adfærd, og foderbehov.
Området bør ikke erstatte teknisk validering for en specifik komponent.
Hvor længe kan et samlet vokstræ opbevares?
Referenceproduktionsproceduren fastsætter en maksimal opbevaringsperiode på 48 timer. Dette bør bekræftes for det faktiske vokssystem og fabriksmiljø.
Stabil temperatur, ordentlig støtte, ren opbevaring, og beskyttelse mod mekaniske skader er essentielle i hele holdeperioden.
Hvorfor forårsager vokstræsamlinger keramiske skaldefekter?
Ufuldstændig fusion, huller, nålehuller, eller overdreven voksopbygning kan ændre den lokale overfladegeometri og forstyrre ensartet gylledækning.
Gylle kan trænge ind i åbne huller, mens uregelmæssige led kan påvirke dræning og lokal skaltykkelse. Disse forhold kan øge risikoen for skaldefekter under tørring, afvoksning, eller fyring.
Kan flere støbegods føjes til hvert vokstræ for at reducere omkostningerne?
Kun hvis træet forbliver mekanisk stabilt, og det godkendte portdesign kan levere den nødvendige fylde- og fodringsydelse.
Tilføjelse af mønstre uden at kontrollere mellemrum, træmasse, skaldækning, og portkapacitet kan øge skrot og reducere det samlede støbeudbytte.
Den bedste konfiguration er den, der minimerer de samlede produktionsomkostninger, samtidig med at kvalitetskravene overholdes.
8. Konklusion
Samling af vokstræ er meget mere end at forbinde individuelle voksmønstre til en central indsprøjtning.
Det etablerer geometrien af mønsterklyngen, kvaliteten af leddene, overfladernes tilgængelighed under skalbygning, og indretningen af portsystemet.
En pålidelig proces begynder med sunde voksmønstre og en straight, stabil indløb.
Det fortsætter med kontrolleret vokssvejsning, glatte og sikre samlinger, tilstrækkelig mønsterafstand, balanceret trægeometri, og et portarrangement, der følger det godkendte påfyldnings- og fodringsdesign.
Afsluttende inspektion, forsigtig håndtering, og kontrolleret opbevaring bevarer derefter kvaliteten opnået under montagen.
Fra en støberiingeniørs perspektiv, den mest effektive strategi er at forhindre defekter på voksstadiet i stedet for at forsøge at rette dem efter skalbygning eller udhældning.
Standardiserede armaturer, uddannede operatører, konsekvent inspektion, og sporbare proceskontroller hjælper med at reducere undgåelige defekter, forbedre støbeudbyttet, og opretholde gentagelig produktkvalitet.
Til investeringsstøbeproducenter, et velsamlet vokstræ er udgangspunktet for en sund keramisk skal og en mere pålidelig slutstøbning.