
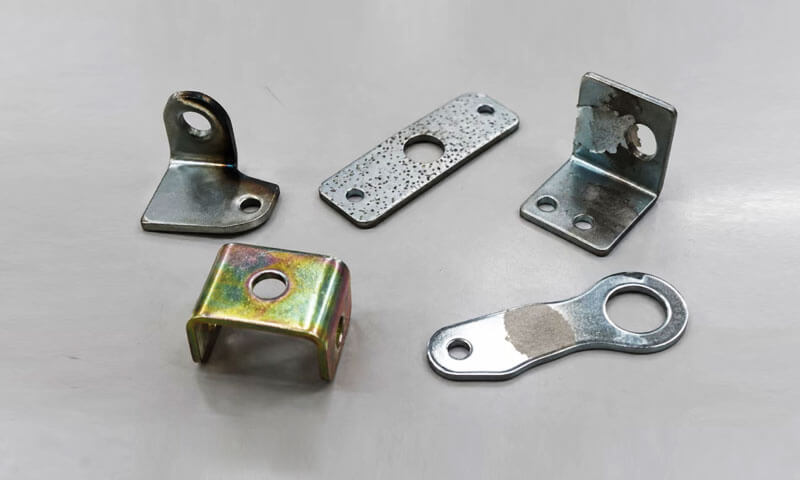
Efter mange år på elektroplettering linje, Jeg har lært én ting: en pletteringsdefekt er sjældent et problem med en enkelt parameter.
Peeling er ikke kun "dårlig vedhæftning". Pitting er ikke bare "beskidt bad". Afbrænding er ikke bare "for meget strøm." Farvevariation er ikke bare "dårlig passivering".
Hver defekt er den synlige ende af en proceskæde. Hvis du jagter defekten uden at spore kæden, du vil ordne det i en uge og se det igen i næste måned.
Derfor er det vigtigste spørgsmål ved pletteringsfejlfinding ikke "Hvad er fejlen?"men"Hvor i processen knækkede kæden? ”
Denne artikel dækker de fem defekter, jeg ser oftest: skrælning, pitting, brændende, bare pletter, og farvevariationer.
For hver enkelt, Jeg vil beskrive udseendet, de grundlæggende årsager, fejlfindingssekvensen, og rettelserne. Jeg vil også forklare, hvorfor den samme defekt bliver ved med at komme tilbage – og hvordan man stopper den.
1. Afskalning
Afskalning opstår, når den aflejrede metalbelægning ikke binder tilstrækkeligt til underlaget eller til et underliggende belægningslag.
Typiske tegn inkluderer lokaliserede blærer, løftede kanter, afskalning, eller store områder med belægning, der løsner sig efter bøjning, påvirkning, eller håndtering.
I produktion, afskalning er ofte et forbehandlingsproblem snarere end et pletteringstidsproblem. Hvis olie, oxid, rust, eller andre forurenende stoffer forbliver på overfladen, det aflejrede metal kan ikke danne en pålidelig binding.
En belægning kan i begyndelsen se acceptabel ud, men senere adskilles under bearbejdning, forsamling, termisk eksponering, eller service.

Almindelige årsager til galvanisering af skrælning
| Grundårsag | Mekanisme | Typiske tegn |
| Ufuldstændig affedning | Olie og fedt forhindrer intim kontakt mellem underlaget og aflejret metal | Lokaliseret afskalning, ofte i forurenede områder |
| Utilstrækkelig syre Pickling eller aktivering | Oxider, rust, eller skæl forbliver på overfladen | Dårlig vedhæftning på tværs af berørte områder |
| Krydskontaminering under skylning | Resterende kemikalier eller forurenende stoffer overføres mellem procestanke | Uregelmæssig adhæsionsfejl |
| Overdreven forsinke efter aktivering | Den aktiverede overflade reoxiderer eller bliver forurenet før plettering | Afskalning trods tilsyneladende acceptabel rengøring |
| Oxideret eller uegnet substrat | Grundmaterialet har en ustabil overfladetilstand eller er uforeneligt med processen | Gentagne adhæsionsfejl på bestemte materialer eller batcher |
| Dårlig mellemlag adhæsion | Grænsefladen mellem på hinanden følgende aflejrede lag er svag | Adskillelse mellem belægningslag frem for ved underlaget |
Sådan fejlfinder du peeling
Trin 1: Bekræft affedtningseffektiviteten.
Kontroller rengøringsmiddelkoncentrationen, temperatur, behandlingstid, og forureningsniveau.
En vandbrudstest kan hjælpe med at identificere resterende olie på egnede underlag, selvom det ikke erstatter en valideret renhedstest.
Trin 2: Undersøg bejdsnings- og aktiveringsprocessen.
Bekræft, at den valgte kemi fjerner det relevante oxid eller skæl uden at angribe uædle metallet for meget.
Oversyltning kan også give problemer, herunder runing, smutdannelse, eller brintrelaterede risici i modtagelige materialer.
Trin 3: Tjek skylningen mellem procestrinene.
Dårlig skylning kan bære renere, syre, salte, eller opløst metaller i efterfølgende tanke. Efterse skyllevandskvaliteten, flyde over, agitation, og udtrækskontrol.
Trin 4: Reducer unødvendige forsinkelser før plettering.
Etabler en kontrolleret maksimal overførselstid mellem aktivering og plettering. Hold aktiverede overflader beskyttet mod udtørring, forurening, og oxidation.
Trin 5: Bestem den faktiske fejlgrænseflade.
Undersøg den skrællede overflade og, hvor det er nødvendigt, brug mikroskopi eller tværsnitsanalyse til at fastslå, om adskillelse fandt sted ved substrat/belægningsgrænsefladen eller mellem belægningslag.
Ingeniørens note
Jeg starter altid med at affedte og skylle. Ni ud af ti gange, afskalning er et rengøringsproblem, ikke et pletteringsproblem. Hvis vandbrudstesten mislykkes før plettering, stop – læg ikke delen i badet.
2. Pitting
Pitting er kendetegnet ved små, kraterlignende fordybninger i den belagte overflade.
Gruberne kan ligne nålehuller, og en høj densitet af defekter kan få belægningen til at virke ru eller porøs.
Den vigtige skelnen er, at pitting er en forsænket defekt, ikke en hævet partikel. Hævede knuder eller ru aflejringer kan pege mod partikelforurening, dendritisk vækst, eller andre aflejringsproblemer.
Imidlertid, fangede partikler kan også skabe gruber, så visuel inspektion bør kombineres med yderligere undersøgelse.
Pitting kan stamme fra underlaget, under forbehandlingen, eller i selve pletteringsbadet.
Gasbobler, der klæber til emnet, er en anden almindelig årsag, især når delens geometri eller stativorientering tillader bobler at forblive fanget.

Vigtigste årsager til galvanisering
| Årsag | Hvordan det producerer gruber | Hvad skal man tjekke |
| Eksisterende substrat defekter | Støbeporøsitet, korrosionshuller, ridser, eller buler forbliver synlige efter plettering | Indgående overfladekvalitet og inspektion af forplettering |
| Utilstrækkelig rensning | Resterende olie, korrosionsprodukter, eller anden forurening forstyrrer ensartet aflejring | Affedning, Pickling, aktivering, og skylning |
| Partikler forurening | Faste partikler bliver indlejret i belægningen eller forstyrrer lokal aflejring | Badefiltrering, filterelementer, cirkulation, og tankens renhed |
Gasbobler klæber til overfladen |
Områder dækket af bobler får utilstrækkelig metalaflejring | Del orientering, agitation, befugtning, og gasudløsning |
| Ubalanceret bad kemi | Kemi uden for operationsvinduet kan fremme ru eller uregelmæssige aflejringer | Badeanalyse og procesregistreringer |
| Overdreven lokal strøm densitet | Ustabil aflejring kan bidrage til ruhed eller relaterede overfladedefekter | Strømtæthed, Geometri, og elektrisk distribution |
En praktisk metode til diagnosticering af pitting
En erfaren efterbehandlingsingeniør går ikke umiddelbart ud fra, at hver brønd stammer fra pletteringsbadet.
Det første trin er at fastslå, om defekten eksisterede før plettering.
- Undersøg substratet før bearbejdning. Gennemgå indgående dele og forbehandlingsprøver for at afgøre, om gruberne allerede er til stede.
- Undersøg afisolerede dele, hvor det er relevant. Hvis belægningen kan fjernes sikkert ved hjælp af en valideret stripningsproces, inspicer det udsatte underlag for resterende gruber.
Afisolering i sig selv kan angribe eller ændre underlaget, så metoden skal passe til materialet. - Tjek filtreringssystemet. Efterse filterelementer, cirkulationsflow, pumpens tilstand, tankaflejringer, og potentielle kilder til partikelforurening.
- Gennemgå defektfordelingen. Bestem, om gruber er tilfældige, koncentreret i forsænkede områder, forbundet med særlige orienteringer, eller begrænset til visse partier.
- Evaluer boblefrigivelsen. Kontroller rack-retningen, del afvanding, løsningsbevægelse, og om forsænkede funktioner kan fange luft- eller brintbobler.
Sådan forhindrer du pitting
- Forbedre inspektion af indgående materiale og forberedelse af overfladen.
- Vedligehold filtrering og cirkulation i henhold til badleverandørens krav.
- Fjern slam og akkumulerede aflejringer gennem kontrolleret tankvedligeholdelse.
- Brug passende befugtningsmidler eller andre godkendte badadditiver, når det kræves af processen.
- Optimer rack-orientering og omrøring for at forhindre vedvarende boblevedhæftning.
- Overvåg badkemi og driftsbetingelser inden for de specificerede kontrolgrænser.
Til støbte komponenter, Der bør lægges særlig vægt på støbeporøsitet og overfladeforbundne hulrum. Galvanisering følger den underliggende overflade i stedet for pålideligt at eliminere dens defekter.
Hvis underlaget indeholder åbne porer eller dybe korrosionshuller, polering, bearbejdning, imprægnering, hvor det er relevant, eller en anden valideret forbehandling kan være nødvendig før plettering.
Teknisk tip:
Et defektkort er ofte mere værdifuldt end en generel visuel bedømmelse. Optag placeringen, densitet, og fordeling af gruber på tværs af repræsentative dele.
Et repeterbart mønster kan hjælpe med at skelne substratporøsitet fra fangede bobler eller badkontamination.
3. Brændende
Brænding er en pletteringsdefekt, der almindeligvis opstår ved kanterne, skarpe hjørner, fremspring, og andre områder, hvor den lokale strømtæthed bliver for høj.
Den berørte aflejring kan se mørk ud, grå, ru, pulveragtig, eller dårligt konsolideret. I svære tilfælde, belægningen kan være skør eller løst vedhæftet.
Den underliggende mekanisme er normalt for høj lokal strømtæthed i forhold til badets evne til at afsætte lydmetal.
Selvom den overordnede aktuelle indstilling kan være inden for det normale driftsområde, den faktiske strøm er ikke fordelt jævnt over en komponents overflade.
Skarpe hjørner og udragende træk har en tendens til at koncentrere det elektriske felt.
Hvis disse områder får for meget strøm, den lokale aflejringshastighed kan overstige elektrolyttens praktiske driftsvindue, producerer en ru eller brændt aflejring.

Almindelige årsager til forbrænding
| Grundårsag | Hvorfor det sker | Typisk korrigerende handling |
| Overdreven strøm densitet | Strøm overstiger badets stabile aflejringsområde | Reducer strømtætheden og kontroller det effektive belagte område |
| Dårlig stativ orientering | Skarpe funktioner vender direkte mod anoden og modtager koncentreret strøm | Reorienter delen eller skift stativplacering |
| Utilstrækkelig anode afstand | Visse områder modtager uforholdsmæssig høj strøm | Juster afstanden mellem anode og emne, hvor det er praktisk muligt |
| Ubalanceret anode arrangement | Distribution af elektriske felter er koncentreret omkring udragende træk | Flyt eller redesign anodearrangementet |
Utilstrækkelig afskærmning |
Stærkstrømsområder er ikke beskyttet mod overdreven strøm | Brug skjolde, forvirrer, eller hjælpeelektroder efter behov |
| Bad kemi uden for specifikation | Lav metalkoncentration, uegnede tilsætningsstofniveauer, eller andre kemiafvigelser indsnævrer operationsvinduet | Analyser og gendan badet til dets specificerede driftsområde |
| Dårlig agitation eller masse overførsel | Lokale transportforhold er utilstrækkelige for den anvendte strøm | Optimer omrøring og opløsningsbevægelse |
Sådan fejlfinder du brænding
1. Bekræft strømtætheden i stedet for strøm alene.
Beregn strømtætheden ved hjælp af det faktiske effektive belagte areal og processens etablerede beregningsmetode.
Kontroller, om kompleks geometri har forårsaget lokal strømkoncentration, selv når den samlede strøm forekommer normal.
2. Undersøg stativets orientering.
Bestem, om de brændte områder vender direkte mod anoden eller rager ud mod den. En lille ændring i orientering kan nogle gange forbedre den nuværende fordeling betydeligt.
3. Gennemgå anodeplacering og -afstand.
Sammenlign afstanden mellem anoden og forskellige områder af emnet. Kontroller, om anodearrangementet skaber en højstrømszone nær hjørner eller hævede elementer.
4. Evaluer afskærmnings- og hjælpeelektroder.
Skjolde, isolerende bafler, tyve, og hjælpeanoder eller -katoder kan bruges til at omfordele strøm, afhængig af processen.
Den korrekte løsning afhænger af, om målet er at reducere overdreven deponering eller forbedre strømforsyningen til forsænkede områder.
5. Tjek badets betjeningsvindue.
Bekræft metalkoncentration, pH, hvor det er relevant, temperatur, additiv tilstand, agitation, og andre kemispecifikke parametre i forhold til leverandørens specifikationer.
Ingeniørens note
Afbrænding i kanterne er forudsigelig. Hvis du ser det, sænk ikke bare strømmen – tjek stativet.
En del, der hænger med en skarp kant mod anoden, vil brænde selv ved "normal" strøm. Nogle gange er rettelsen en simpel omorientering, ikke et bad skifte.
4. Bare Pletter
Bare pletter er områder, hvor den nødvendige metalbelægning ikke er dannet, efterlader substratet blottet eller dækket af en synligt anderledes overflade.
De kan fremstå som isolerede ikke-belagte pletter, uregelmæssige områder med en anden farve eller glans, eller tyndt belagte områder, der ikke opfylder specifikationerne.
I produktion, nøgne pletter kræver generelt undersøgelse i to retninger: om tilstrækkelig strøm nåede området, og om overfladen var kemisk klar til at modtage aflejringen.
En del kan have fremragende elektrisk kontakt, men stadig undlade at belægge, hvor resterende olie eller oxid forhindrer aflejring.
Omvendt, en helt ren overflade kan forblive ubeklædt, hvis rackforbindelsen er ustabil, eller geometrien forhindrer tilstrækkelig strømforsyning.

Almindelige årsager til bare pletter
| Årsag | Mekanisme | Inspektionsfokus |
| Dårlig stativ kontakte | Høj kontaktmodstand eller en ustabil forbindelse begrænser strømmen | Kontaktpunkter, klemmer, kroge, og rack renhed |
| Afbrudt Elektrisk sti | Strøm løber ikke pålideligt gennem komponenten | Ensretter udgang, kabler, stativforbindelser, og elektrisk kontinuitet |
| Rest olie eller fedt | Forurening forhindrer korrekt befugtning og aflejring | Verifikation af affedtning og overfladerenhed |
| Oxider eller Korrosion produkter | Substratet er ikke tilstrækkeligt aktiveret | Pickling, aktivering, og forpletteringsoverfladetilstand |
Lokaliseret forurening |
Berørte områder afviser opløsningen eller hæmmer aflejring | Håndteringspraksis, handsker, overføre udstyr, og skyllekvalitet |
| Dyb fordybninger eller afskærmet Geometri | Den lokale strømtæthed er for lav til at afsætte den nødvendige tykkelse | Del geometri, rack design, og nuværende fordeling |
| Utilstrækkelig forbehandling dækning | Visse overflader får utilstrækkelig rengøring eller aktivering | Spraydækning, nedsænkning, agitation, og dræning |
Fejlfinding af Bare Spots Trin for Trin
Trin 1: Kontroller rack-kontakter.
Se efter løse forbindelser, oxiderede kontaktflader, slidte klemmer, og kontaktpunkter med utilstrækkeligt tryk.
Bekræft, at kontaktområdet forbliver tilstrækkeligt under pletteringscyklussen.
Trin 2: Bekræft den elektriske kontinuitet.
Efterse kabler, samleskinner, ensretterforbindelser, og rack-komponenter. Gennemgå strøm- og spændingsregistreringer for afbrydelser eller usædvanlige udsving.
Trin 3: Undersøg det udsatte underlag.
Bestem, om overfladen er olieagtig, oxideret, tæret, eller på anden måde forurenet. Sammenlign det berørte område med et korrekt belagt område.
Trin 4: Undersøg lokal geometri.
Dybe huller, smalle riller, forsænkede ansigter, og afskærmede områder kan opleve lav strømtæthed. Vurder, om stativplacering eller elektrodeplacering begrænser aflejringen.
Trin 5: Gennemgå forbehandlingssekvensen.
Bekræft, at de relevante områder er korrekt affedtet, skyllet, aktiveret, og overført til pletteringstanken uden uacceptable forsinkelser.
Teknisk tip:
Bare pletter, der forekommer tilfældigt på tværs af et helt stativ, tyder på et andet problem end bare pletter, der altid vises inde i den samme fordybning.
Tilfældige defekter retfærdiggør ofte kontrol af kontaktstabilitet og kontaminering; gentagelige geometriske defekter kræver nærmere undersøgelse af strømfordeling og løsningsadgang.
5. Farvevariationer
Farvevariation opstår, når pletterede komponenter viser inkonsekvente nuancer, lysstyrke, glans, eller overordnet udseende.
Typiske eksempler omfatter dele fra samme batch, der ser mørkere eller lysere ud, forskellige områder af en komponent, der viser forskellige farver, eller successive produktionsbatcher med mærkbart forskellige toner.
Farvevariation er især vigtig for dekorativ belægning, synlig hardware, forbrugerprodukter, og komponenter med strenge krav til udseende.
Imidlertid, ikke enhver farveforskel indikerer en belægningsfejl. Betydningen afhænger af pletteringssystemet, den nødvendige finish, og om belægningen opfylder dens funktionelle specifikationer.
For eksempel, zinkbelagte dele med en passiverings- eller konverteringsbelægning kan vise farveforskelle forårsaget af variationer i efterbehandlingsprocessen.
Nikkel- eller kromsystemer kan vise forskellige glansniveauer på grund af substratforberedelse, aflejringstykkelse, eller overfladeruhed.
Den korrekte diagnostiske tilgang er at evaluere hele efterbehandlingssekvensen i stedet for at ændre badkemien med det samme.

Hovedårsager til galvaniseringsfarvevariation
| Faktor | Hvordan det påvirker udseendet | Hvad skal man tjekke |
| Ujævn belægning tykkelse | Forskellige aflejringstykkelser kan ændre lysstyrken, dækning, eller optisk udseende | Tykkelsesmålinger på flere steder |
| Anderledes stativ stillinger | Dele modtager forskellige strømfordelinger på grund af anodeafstand og geometri | Rack layout og positionsspecifikke trends |
| Inkonsekvent passivering betingelser | Tid, temperatur, koncentration, eller badets tilstand ændrer den endelige konverteringsbelægning | Passivationsregistreringer og badanalyse |
| Utilstrækkelig skylning | Resterende kemikalier eller forurening ændrer overfladen eller forstyrrer den efterfølgende behandling | Skyllevandskvalitet, flyde, og overførsel |
Ujævn tørring |
Resterende vand, dræningsmønstre, eller uensartet tørring kan efterlade pletter eller ændre udseendet | Tørretemperatur, tid, luftstrøm, og del orientering |
| Plating-bad variation | Ændringer i metalkoncentration, pH, tilsætningsstoffer, forurening, eller driftsbetingelser ændrer aflejringskarakteristika | Bad analyse, genopfyldningsregistreringer, og vedligeholdelseshistorik |
| Underlag variation | Forskelle i legering, overfladeruhed, polering, eller støbetilstand påvirker det endelige udseende | Indgående materiale og forbehandlingskonsistens |
| Visning og måling betingelser | Belysning, betragtningsvinkel, og overfladereflektivitet påvirker den opfattede farve | Inspektionsbelysning og måleprocedure |
Sådan undersøger du farveforskelle
1. Mål belægningens tykkelse.
Sammenlign tykkelse på repræsentative steder på den samme komponent og på tværs af forskellige stativpositioner.
Brug en passende metode til kombinationen af belægning/substrat, såsom røntgenfluorescens (XRF) eller en anden valideret tykkelsesmålingsteknik.
2. Gennemgå stativposition og orientering.
Bestem om mørkere, lettere, blankere, eller matere dele svarer til bestemte positioner i stativet.
Konsekvent positionsrelateret variation kan indikere forskelle i strømfordeling eller opløsningsflow.
3. Kontroller passiverings- eller konverteringsbelægningsbetingelser.
Til systemer, der bruger passivering, konverteringsbelægninger, eller andre efterbehandlinger, verificere behandlingstiden, temperatur, kemi, skylning, og tørreforhold.
4. Evaluer skyllevandets kvalitet og tørring.
Se efter vandpletter, kemikalierester, ufuldstændig dræning, og inkonsekvent tørring. Dybe hulrum og vandrette overflader kan tilbageholde væske længere end udsatte områder.
5. Analyser pletteringsbadet.
Gennemgå metalkoncentrationen, pH, hvor det er relevant, tilsætningsstoffer, forurening, temperatur, og genopfyldningsregistreringer. Bekræft, at processen forbliver inden for leverandørens specificerede grænser.
6. Standardiser udseende inspektion.
Sammenlign dele under ensartet belysning, betragtningsvinkler, og inspektionsforhold. Hvor farvekonsistens er afgørende, bruge godkendte referenceprøver og objektiv farvemåling.
Brug af L*a*b*og ΔE til farvekontrol
Til udseendekritiske komponenter, visuel inspektion alene giver muligvis ikke tilstrækkeligt gentagelige resultater.
Et kolorimeter eller spektrofotometer kan kvantificere farve ved hjælp af CIE L*a*b*farverummet:
- L* repræsenterer lethed, fra sort til hvid.
- a* repræsenterer den grøn-til-røde akse.
- b* repræsenterer den blå-til-gule akse.
- ΔE repræsenterer den beregnede farveforskel mellem en prøve og dens reference under en specificeret målemetode.
Den nøjagtige ΔE-acceptgrænse skal aftales med kunden og valideres for det relevante belægningssystem, substrat, glansniveau, og måleforhold.
Der er ingen enkelt ΔE-grænse, der er egnet for hvert galvaniseret produkt.
Til stabil produktion, etablere en standard masterprøve som målets udseende og brug grænseprøver til at definere det acceptable visuelle område.
Registrer måleresultater efter behov, især når man sammenligner forskellige partier eller undersøger tilbagevendende klager.
Teknisk tip:Hvis farveforskellen følger stativpositionen, undersøge pletterings- og efterbehandlingsfordelingen.
Hvis det følger materialepartiet, tjek underlaget og forbehandlingen. Hvis det primært vises efter passivering eller tørring, fokus på disse stadier, før du modificerer det primære pletteringsbad.
6. Sådan diagnosticeres tilbagevendende galvaniseringsfejl
En defekt, der forsvinder efter omarbejdelse, stripning, genplade, eller en tankjustering - men vender tilbage flere dage senere - angiver normalt, at den underliggende procestilstand ikke er blevet identificeret eller kontrolleret.
Erfarne efterbehandlingsingeniører leder efter mønstre. Beliggenheden, timing, materialebatch, og forhold til badets tilstand giver ofte mere brugbart bevis end defektens udseende alene.
Brug defektdistribution til at identificere rodårsagen
| Observeret mønster | Sandsynligt undersøgelsesområde | Anbefalet handling |
| Defekter koncentreret på fast steder på de del | Anode arrangement, rack design, afskærmning, lokal strømtæthed, eller geometriske udsparinger | Sammenlign defekter på tværs af dele, og gennemgå elektrode- og racklayouts |
| Defekter begrænset til -en særlig materiale batch | Underlagskvalitet, legeringsvariation, støbefejl, eller indgående overfladetilstand | Sammenlign materialecertifikater, indkommende inspektioner, og forbehandlingsresultater |
| Defekter koncentreret i en flytte | Operatør praksis, genopfyldning, behandlingstid, Temperaturkontrol, eller udstyrsindstillinger | Gennemgå vagtposter, proces logs, og operatørprocedurer |
Fejlene øges i takt med at badets tilstand ændres |
Badesammensætning, forurening, filtrering, eller vedligeholdelsesintervaller | Analyser badet og sammenlign resultater med historiske kontroldata |
| Defekter forekomme tilfældigt over anderledes stativ stillinger | Intermitterende kontakt, partikelforurening, inkonsekvent håndtering, eller ustabile procesforhold | Kontroller elektriske forbindelser, filtrering, og håndteringskontrol |
| Defekter dukke op efter Efterbehandling | Passivering, skylning, tørring, eller håndtering | Inspicer efterbehandlingsparametre og overførselspraksis |
En struktureret rodårsagsundersøgelse
Når der opstår en defekt, brug en gentagelig procedure i stedet for at foretage flere justeringer på én gang.
- Indeholder det berørte produkt. Identificer den potentielt berørte batch, og undgå, at ikke-overensstemmende dele frigives.
- Dokumenter fejlen. Fotografer repræsentative dele og noter fejltype, beliggenhed, sværhedsgrad, materialebatch, stativ position, og produktionstid.
- Gennemgå proceshistorikken. Kontroller driftsparametre, badeanalyser, genopfyldning, opretholdelse, og seneste procesændringer.
- Sammenlign overensstemmende og ikke-overensstemmende prøver. Se efter forskelle i underlagets tilstand, forbehandling, elektrisk kontakt, belægningstykkelse, og efterbehandling.
- Test én mistænkt årsag ad gangen, hvor det er praktisk muligt. Kontrollerede forsøg gør det lettere at afgøre, om en korrigerende handling rent faktisk løser problemet.
- Bekræft resultatet. Bekræft, at defekten er reduceret eller elimineret, og at andre krav - såsom tykkelse, adhæsion, Korrosionsmodstand, og udseende - forbliv acceptabelt.
- Opdater proceskontroller. Revidere arbejdsinstruktioner, inspektionspunkter, vedligeholdelsesplaner, eller procesgrænser, så problemet ikke vender tilbage.
Denne tilgang er mere pålidelig end at foretage samtidige ændringer af strøm, temperatur, kemi, og pletteringstid.
Hvis flere variabler ændres sammen, det bliver vanskeligt at fastslå, hvilken justering der løste manglen – eller om den tilsyneladende forbedring var midlertidig.
7. Forebyggelse af galvaniseringsfejl gennem proceskontrol
Selvom hver defekt har sin egen mekanisme, de fleste tilbagevendende galvaniseringsproblemer kan spores til variation i et begrænset antal procesområder.
Et robust forebyggelsessystem skal derfor kontrollere den fulde efterbehandlingssekvens, fra indgående materialekontrol til endelig emballage.
Styr processen på hvert trin
| Processtadium | Nøgle kontrolpunkter | Fejl, der kan forhindres |
| Indkommende materiale inspektion | Overfladeporøsitet, Korrosion, ridser, buler, legeringskonsistens | Pitting, ujævnt udseende |
| Affedning | Renere koncentration, temperatur, tid, forurening | Afskalning, bare pletter, pitting |
| Pickling og aktivering | Kemi, tid, temperatur, oxidfjernelse, substratkompatibilitet | Afskalning, bare pletter |
| Skylning | Vandkvalitet, flyde, flyde over, overførsel, dræning | Afskalning, farvevariation, farvning |
| Rack indlæsning | Kontaktkvalitet, afstand, orientering, belastningskonsistens | Bare pletter, brændende, farvevariation |
| Plettering | Strømtæthed, temperatur, badkemi, agitation, anode arrangement | Brændende, pitting, ujævn tykkelse, farvevariation |
| Filtrering og opretholdelse | Filtertilstand, cirkulation, fjernelse af slam, overvågning af forurening | Pitting, grove aflejringer |
| Passivering eller Efterbehandling | Koncentration, tid, temperatur, skylle, og tørreforhold | Farvevariation, farvning |
| Finale inspektion | Tykkelse, adhæsion, udseende, korrosionsevne, hvor det kræves | Påvisning af uoverensstemmende produkt |
Etabler kontrolgrænser og sporbarhed
Proceskontrol bør baseres på kravene til det specifikke pletteringssystem snarere end generiske indstillinger.
Strømtæthed, bad temperatur, kemisk koncentration, pH, behandlingstid, og additivniveauer har alle kemiafhængige betjeningsvinduer.
For produktionskonsistens, føre optegnelser over:
- Bad analyse og genopfyldning.
- Strøm, spænding, temperatur, og behandlingstid.
- Reolkonfiguration og læsseposition.
- Forbehandlings- og skyllebetingelser.
- Filterændringer, tank vedligeholdelse, og korrigerende handlinger.
- Belægningstykkelse, adhæsion, udseende, og andre specificerede acceptresultater.
Når der opstår defekter, disse optegnelser giver teamet mulighed for at sammenligne ikke-overensstemmende dele med tidligere godkendt produktion og identificere meningsfulde procesændringer.
Omarbejdet må ikke skjule den grundlæggende årsag
Afisolering og genplettering kan genoprette nogle ikke-overensstemmende komponenter, men efterbearbejdning skal valideres for underlaget og belægningssystemet.
Gentagen stripning kan angribe grundmaterialet, ændre dimensioner, beskadige overfladen, eller skabe yderligere risici.
Visse højstyrkestål og andre modtagelige materialer kan også kræve særlig overvejelse på grund af brintskørhed.
Før omarbejde, afgøre, om det originale substrat kan tåle den foreslåede proces, og om den endelige del stadig kan opfylde den nødvendige belægningstykkelse, adhæsion, Korrosionsmodstand, og dimensionelle specifikationer.
Hvis den samme defekt bliver ved med at vende tilbage, korrigerende handlinger bør målrettes mod den oprindelige proces i stedet for at stole på gentagne omarbejdninger.
8. Konklusion
Afskalning, pitting, brændende, bare pletter, og farvevariationer er blandt de mest almindelige galvaniseringsfejl, men de deler ikke én universel løsning.
Den mest effektive fejlfindingsmetode er at kombinere visuel inspektion, analyse af defekt-placering, procesoptegnelser, og målrettet test.
At fastslå hvornår og hvor en defekt opstår hjælper med at skelne substratproblemer fra forbehandlingsfejl, problemer med eldistribution, bad ustabilitet, og variation efter behandling.
For producenter, ensartet galvaniseringskvalitet afhænger af mere end at opnå den nødvendige belægningstykkelse.
Pålidelige resultater kræver kontrolleret forbehandling, stabil badkemi, passende stativ og anode design, effektiv filtrering, konsekvent efterbehandling, og dokumenterede inspektionskriterier.
Ved at identificere den sande årsag og verificere korrigerende handlinger, producenter kan reducere efterarbejde, forbedre produktionsudbyttet, og levere mere ensartet overfladekvalitet.
FAQS
Hvad er den mest almindelige årsag til afskalning ved galvanisering?
Dårlig vedhæftning forårsaget af ufuldstændig affedtning, utilstrækkelig bejdsning, skyl forurening, eller overdreven forsinkelse før plettering. Rengøring og skylning er de første kontroller.
Hvordan kan jeg skelne mellem pitting fra en knude eller partikel?
Pitting er en fordybning eller et krater. En knude eller partikel hæves. Inspicer med lavvinklet lys eller et mikroskop; afisoler belægningen og kontroller, om fejlen findes i underlaget.
Hvorfor opstår der altid brænding i kanter og hjørner?
Fordi strømtætheden er højest ved kanter og skarpe hjørner. Løsningen er at reducere den lokale strømtæthed ved at justere strømmen, rack orientering, anode afstand, eller afskærmning.
Hvad forårsager bare pletter ved galvanisering?
Bare pletter kommer fra dårlig stativkontakt, afbrudt strømvej, overfladeforurening, eller lav strømtæthed i forsænkede områder. Kontroller først den elektriske kontakt, derefter overfladetilstand.
Hvorfor vender den samme defekt tilbage efter omarbejde?
Fordi årsagen ikke blev identificeret. Spor om defekten er fast-placeret, materiale-batch-relateret, skifterelateret, eller badrelateret. Mønsteret peger på årsagen.
Kan jeg rette afskalning ved at øge strømmen?
Ingen. Peeling er et vedhæftningsproblem. Stigende strøm kan brænde belægningen eller forværre defekten. Fix rengøring, Pickling, skylning, og overførselstid først.

