
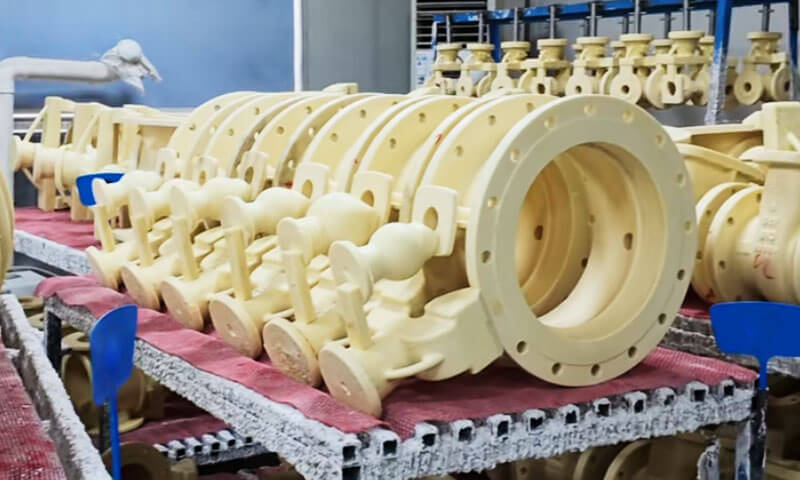
I Investeringsstøbning butik, voks er ikke kun et forbrugsstof. Det er grundlaget for dimensionel nøjagtighed, overfladefinish, og udbytte.
Jeg har set et lavtemp-voksmønster falde sammen i et varmt værksted, og jeg har set et medium-temp voksmønster levere tusindvis af præcisionsdele med knap et afslag.
Forskellen er ikke markedsføring. Det er kemi, processtyring, og ved, hvilket værktøj der skal bruges til hvilket job.
Udtrykkene "lavtemperaturvoks" og "mellemtemperaturvoks" er gamle værkstedsnavne.
Strengt taget, de henviser til mønstermaterialer klassificeret efter termisk stabilitet og smeltepunkt.
I dag, familien omfatter voksbaseret, kolofonium-baseret, plastikbaseret, vandopløselige, og udfyldte mønstermaterialer, plus nye additiv-fremstillingsvoks.
Men den gamle opdeling mellem lav- og mellemtemperatur voks er stadig en af de mest praktiske forskelle på støbegulvet.
Denne artikel forklarer denne sondring fra en procesingeniørs synspunkt, bevarer nøgledata, og giver dig klare rammer for valget mellem dem.
1. Hvordan klassificerer vi mønstermaterialer?
I investeringsstøbning, mønstermaterialer klassificeres almindeligvis ved hjælp af to metoder: termisk stabilitet og smeltepunkt, eller basismaterialesammensætning.
Klassificering efter termisk stabilitet og smeltepunkt opdeler mønstermaterialer i lav-, medium-, og højtemperaturkategorier.
Lavtemperaturmaterialer har generelt smeltepunkter under 70°C, mellemtemperaturmaterialer falder inden for 70-100°C, og højtemperaturmaterialer har smeltepunkter over 100°C.
Dette er den klassifikation, der oftest bruges, når støberiingeniører diskuterer lavtemperatur- og mellemtemperaturvoks.
Klassificering efter basismaterialesammensætning inkluderer voksbaseret, kolofonium-baseret, plastikbaseret, vandopløselige, og udfyldte mønstermaterialer.
Moderne investeringsstøbning bruger også hurtige prototypematerialer designet til additiv fremstilling.
Selvom tekniske referencer kan gruppere disse kategorier forskelligt, det underliggende princip er at skelne materialer i henhold til deres primære bestanddele og forarbejdningsegenskaber.
Til denne artikel, vi fokuserer på den første klassificering: lav- og mellemtemperatur voks, med højtemperaturvoks nævnt for sammenhæng.
| Klassifikation | Typisk smeltepunkt | Termisk stabilitet (Reference) | Typisk Shell-systemkompatibilitet | Typisk formningsmetode | Genanvendelighed |
| Lav temperatur mønster materiale | Under 70°C | Relativt lavt (ca. 30°C) | Natriumsilikat | Pasta danner, manuelle eller simple støbemetoder | Generelt høj |
| Middel temperatur mønster materiale | 70–100°C | Bedre (ca. 35°C) | Silica sol | Injektion i flydende tilstand ved hjælp af en voksinjektionsmaskine | Generelt godt |
| Høj temperatur mønster materiale | Over 100°C | Generelt høj | Silica sol eller specialiserede skalsystemer | Specialiserede formnings- og fjernelsesprocesser | Generelt begrænset; formuleringsafhængig |
Note: Temperaturværdierne for termisk stabilitet er traditionelle referencetal, ikke universelle driftsgrænser.
Den faktiske ydeevne afhænger af materialeformulering og procesbetingelser. Shell-kompatibilitet og genanvendelighed skal også verificeres for det specifikke materiale og produktionssystem.
I traditionel investeringsstøbning, en almindelig tommelfingerregel er, at lavtemperatur-mønstermaterialer ofte bruges sammen med natriumsilikatskalsystemer, mens middeltemperaturmaterialer almindeligvis er parret med silica-sol-skaller.
Dette er et nyttigt udgangspunkt, men det endelige valg skal tage højde for mønstergeometrien, dimensionskrav, skal egenskaber, og afvoksningsbetingelser.
3. Lavtemperaturvoks i investeringsstøbning
Sammensætning og grundlæggende egenskaber
Lavtemperaturmønstermaterialer har generelt smeltepunkter under 70°C.
Et traditionelt eksempel, der bruges i nogle investeringsstøbeoperationer, består af 50% paraffinvoks og 50% stearinsyre.
Denne formulering illustrerer egenskaberne ved konventionelle lavtemperaturmaterialer, selvom faktiske industrielle formuleringer varierer afhængigt af producent og anvendelse.
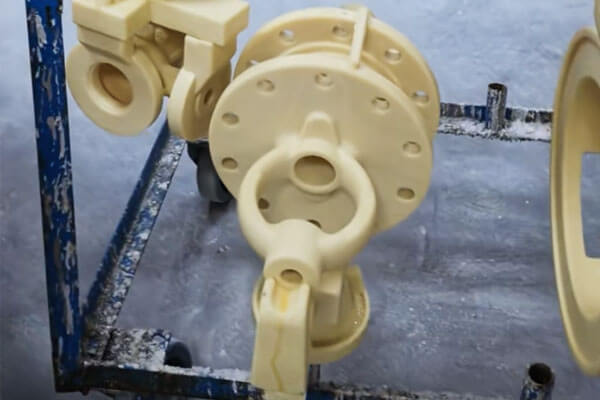
De vigtigste egenskaber omfatter:
- Relativ lav styrke og begrænset modstand mod deformation.
- Lavere termisk stabilitet, med ca. 30°C angivet som et repræsentativt temperaturniveau i traditionelle beskrivelser.
- Relativt højt svind og større dimensionsfølsomhed over for ændringer i stuetemperatur.
- En forholdsvis grov overfladefinish under traditionelle forarbejdningsforhold.
- Enkel forberedelse og relativt lave materialeomkostninger.
- Godt potentiale for nyttiggørelse og genbrug ved indsamling, filtrering, og kvalitetskontrolprocedurer forvaltes korrekt.
Den anførte 30°C-værdi skal forstås som en traditionel reference for termisk stabilitet, ikke som en universel maksimal driftstemperatur.
Faktisk deformation kan begynde ved forskellige temperaturer afhængigt af formulering, mønstergeometri, indlæsning, og eksponeringstid.
Mønsterfremstillingsproces
Traditionelle lavtemperaturmaterialer fremstilles ofte i en pasta-lignende eller halvfast tilstand og dannes ved hjælp af relativt simpelt udstyr eller manuelle metoder.
Afhængig af formulering og produktionssystem, mønstre kan presses ind i matricer, dannet gennem specialiseret værktøj, eller fremstillet ved hjælp af andre lavtemperaturstøbeteknikker.
Sammenlignet med medium-temperatur injektionssystemer, traditionelle lavtemperaturprocesser kan kræve mindre komplekst udstyr.
Dette kan reducere initialinvesteringer og gøre dem praktiske for støberier med relativt enkle mønstergeometrier og omkostningsfølsomme produktionskrav.
Imidlertid, den lavere styrke og termiske stabilitet af disse materialer skaber begrænsninger.
Tynde sektioner, længe ikke-understøttede funktioner, og indviklede detaljer kan være mere modtagelige for deformation under mønsterhåndtering og samling.
Dimensionsændringer kan også forekomme, hvis mønstre oplever inkonsekvente opbevaringstemperaturer eller langvarig eksponering for varme omgivelser.
For støberiingeniøren, dette betyder, at mønster design, opbevaringsforhold, og håndteringsprocedurer skal kompensere for materialets begrænsninger.
Kompatibilitet med Shell-systemer og afvoksning
Mønstermaterialer med lav temperatur er traditionelt blevet brugt sammen med vandglas, eller natriumsilikat, bundne skalsystemer.
Vandglasskalsystemer er attraktive på grund af deres relativt lave omkostninger og ligefremme produktionskrav. Lavtemperaturmønstre kan være kompatible med disse systemer, når mønsterformuleringen og skalbygningsprocessen er korrekt afstemt.
Afvoksning kan udføres med varmt vand eller andre egnede metoder, afhængig af mønstermaterialet og skalsystemet. Den nøjagtige procedure skal tage højde for skalstyrken, mønstervolumen, Termisk ekspansion, og risikoen for revner under mønsterfjernelse.
Hvor det fejler
Svagheden er termisk stabilitet. Omtrent kl 30° C. termisk stabilitet, et lavtemp-voksmønster kan blive blødt eller forvrænget i et varmt inspektionsrum, under transport, eller i et værksted uden aircondition. Svindet er stort, så dimensionskonsistensen er dårlig. Overfladeruheden er grov, hvilket begrænser den endelige støbefinish. Tynde finner og skarpe kanter er svære at holde.
Af erfaring: hvis dit værkstedstemperatur ikke er kontrolleret, lav-temp voks vil straffe dig om sommeren. Du vil se mønsterforvrængning, dimensionsdrift, og højere skrot. Det er ikke voksens skyld. Det er procesmiljøet.
4. Mellemtemperatur voks i investeringsstøbning
Sammensætning og grundlæggende egenskaber
Mellemtemperatur-mønstermaterialer har generelt smeltepunkter mellem 70°C og 100°C. Almindelige typer omfatter kolofonium-voks-baserede materialer og fyldte mønstermaterialer.
Sammenlignet med traditionelle lavtemperaturformuleringer, mellemtemperaturmaterialer giver generelt højere styrke, bedre termisk stabilitet, lavere svind, og forbedret dimensionskonsistens.

Deres typiske egenskaber omfatter:
- Højere mekanisk styrke og bedre modstand mod mønsterdeformation.
- Forbedret termisk stabilitet, med ca. 35°C angivet som et repræsentativt referenceniveau i traditionelle beskrivelser.
- Lavere svind og bedre dimensionsstabilitet.
- Finere mønster overfladefinish, når den behandles under passende forhold.
- God replikering af indviklede matricefunktioner.
- Kompatibilitet med sprøjtestøbning i flydende tilstand og automatiseret mønsterproduktion.
Som med 30°C-tallet for materialer med lav temperatur, den nævnte 35°C værdi er en traditionel reference snarere end en universel materialeklassificering. Det faktiske anvendelige temperaturområde afhænger af formuleringen, blødgørende adfærd, belastningsforhold, og krævet dimensionsnøjagtighed.
Sprøjtestøbning og mønsternøjagtighed
Mellemtemperaturmaterialer behandles almindeligvis ved hjælp af voksinjektionsmaskiner. Materialet opvarmes til en passende forarbejdningstilstand, indsprøjtet i en præcisionsmatrice, og får lov til at køle tilstrækkeligt af, før mønsteret fjernes.
Denne proces understøtter gentagelig produktion og er især værdifuld, når støbningen kræver kompleks geometri, ensartet vægtykkelse, fine overfladedetaljer, eller nøjagtig dimensionskontrol.
Fra en produktionsingeniørs perspektiv, en af de vigtigste fordele ved middeltemperaturmaterialer er deres evne til at reproducere matricegeometri og samtidig bevare tilstrækkelig styrke under mønsterhåndtering og samling.
Imidlertid, god mønsternøjagtighed kan ikke tilskrives materialet alene. Indsprøjtningstryk, materialetemperatur, matricetemperatur, afkølingstid, portdesign, og teknik til mønsterfjernelse har alle indflydelse på det endelige resultat. Forkerte procesindstillinger kan stadig forårsage krympningsvariationer, skævhed, overfladefejl, eller dimensionel inkonsistens.
Kompatibilitet med Silica-Sol Shell-systemer
Mellemtemperatur-mønstermaterialer bruges ofte sammen med silica-sol-bundne keramiske skalsystemer. Silica-sol-skaller anvendes bredt, når støbegods kræver god overfladefinish, Dimensionel nøjagtighed, og pålidelige skalegenskaber.
Mønstermaterialet og skalsystemet skal være kompatible gennem hele produktionscyklussen. Under skalbygning, mønsteret skal bevare sin form, mens den keramiske gylle påføres og skallen tørrer. Under afvoksning, mønsteret skal fjernes uden at forårsage for stor belastning eller revner i den keramiske skal.
Afhængig af materialesammensætning og støbeudstyr, afvoksning kan bruge varmt vand, damp, eller mikrobølgebaserede systemer. Ikke enhver middeltemperaturformulering er egnet til enhver fjernelsesmetode, så processen skal følge materialeleverandørens anbefalinger og støberiets validerede driftsparametre.
Omkostningssiden
Mellemtemp voks er dyrere end lavtemp voks. Selve mønstermaterialet koster mere, voksinjektoren kræver kapitalinvestering, og processtyringen er mere krævende. Men det samlede omkostningsbillede er ofte bedre på grund af højere udbytte, nederste skrot, og færre downstream-problemer.
Jeg har set projekter skifte fra lavtemp til mellemtemp voks og reducere mønsterrelateret skrot med mere end halvdelen. Voksprisen steg; de samlede omkostninger faldt.
4. Højtemperatur voks: En kort bemærkning til kontekst
Højtemperaturvoks har et smeltepunkt over 100° C.. Hovedfamilierne er kolofonium-plast, plast, og saltbaserede mønstermaterialer. De tilbyder høj styrke, god termisk stabilitet, og lavt svind, men produktionsprocessen er kompleks, materialet er generelt ikke genanvendeligt, og afvoksning kræver flashudfyring, vand, eller organiske opløsningsmidler. Omkostningerne er høje.
Vandopløselige mønstermaterialer og 3D-printmønstermaterialer falder også ind under denne brede højtemperaturkategori i praksis. En klassisk lærebogsnote er vigtig: højtemperatur mønster materialer har stor termisk udvidelse, og under afvoksning kan skallen revne på grund af utilstrækkelig styrke. Det er en reel risiko, ikke en teoretisk.
Til de fleste store støbegods i rustfrit stål, medium-temp voks er det praktiske kvalitets benchmark. Højtemperaturvoks er til specielle tilfælde.
5. Lav temperatur vs. Mellemtemperatur voks: Nøgleforskelle
Den grundlæggende forskel mellem de to kategorier er ikke blot den temperatur, hvorved de smelter.
Det er den måde, deres mekaniske og termiske egenskaber påvirker mønsterproduktionen og den efterfølgende investeringsstøbeproces.
Side-by-side sammenligning
| Sammenligningskriterium | Lavtemperatur mønstermateriale | Middeltemperatur mønstermateriale |
| Typisk smeltepunktsområde | Under 70°C | 70–100°C |
| Repræsentativ traditionel formulering | 50% paraffinvoks + 50% stearinsyre | Rosin-voks-baserede eller fyldte formuleringer |
| Styrke | Relativt lavt | Generelt højere |
| Termisk stabilitet | Sænke; ca. 30°C citeret i traditionelle beskrivelser | Bedre; ca. 35°C citeret i traditionelle beskrivelser |
| Krympning | Relativt højt | Relativt lavt |
| Dimensionel stabilitet | Mere følsom over for omgivende temperatur | Generelt mere stabil |
| Overfladefinish | Relativt groft i traditionelle processer | Finere finish opnås med kontrolleret indsprøjtning |
| Mønsterproduktion | Kan bruge simple forme- eller pressemetoder | Bruger almindeligvis kontrolleret sprøjtestøbning |
Krav til udstyr |
Ofte relativt simpelt | Kræver typisk injektionsudstyr og strammere proceskontrol |
| Materialegenvinding | Ofte økonomisk og praktisk | Mulig, men afhænger af formulerings- og nyttiggørelseskontroller |
| Relativ omkostning | Generelt lavere | Generelt højere |
| Fælles skalsystem | Vandglas bundet skal | Silica-sol bundet skal |
| Typisk anvendelsesvægt | Omkostningsfølsomme og relativt simple afstøbninger | Præcisionsstøbegods med komplekse funktioner eller snævrere tolerancer |
Det er generelle tendenser, ikke absolutte regler. Moderne formuleringer kan afvige væsentligt, og materialevalg bør baseres på målte egenskaber, leverandørdata, og produktionsforsøg frem for kategorinavnet alene.
Styrke og modstand mod deformation
Mønsterstyrken påvirker, om en vokssamling kan tåle håndtering, gating, skalbygning, og overførsel mellem produktionsstadier uden at miste sin tilsigtede geometri.
Lavtemperaturmaterialer har relativt lav styrke, så tynde vægge, lange fremskrivninger, og ikke-understøttede detaljer kræver omhyggelig håndtering.
Mellemtemperaturmaterialer giver generelt bedre modstand mod deformation, gør dem mere velegnede til indviklede mønstre og gentagelig produktion.
Ikke desto mindre, et stærkere mønster er ikke automatisk et bedre mønster.
Overdreven stivhed, uhensigtsmæssig svindadfærd, eller dårlig frigivelse af matrice kan introducere andre fremstillingsproblemer. Den komplette materialeformulering skal matches til mønsterdesignet.
Termisk stabilitet og dimensionskonsistens
Investeringsstøbemønstre kan opleve temperaturændringer under opbevaring, forsamling, skalbygning, og håndtering.
Hvis mønstermaterialet er temperaturfølsomt, dimensionsændringer kan påvirke den færdige støbning.
Materialer med lav temperatur udviser generelt større følsomhed over for omgivende forhold.
Mellemtemperaturmaterialer har en tendens til at give bedre dimensionsstabilitet, selvom deres faktiske ydeevne stadig afhænger af formuleringen, opbevaringsforhold, og processtyring.
Til komponenter med snævre dimensionstolerancer, dimensionsstabilitet bør vurderes gennem mønstermåling og proceskapacitetsstudier i stedet for udelukkende at udledes fra smeltepunktsklassificering.
Overfladefinish og detalje replikering
Mønsterets overfladekvalitet er en faktor, der påvirker overfladekvaliteten af den keramiske skal og, i sidste ende, støbningen.
Mellemtemperaturmaterialer behandlet ved kontrolleret injektion kan reproducere fine matricedetaljer og opnå en relativt glat mønsteroverflade.
Dette er især værdifuldt for rustfrit stål støbegods med komplekse konturer, funktionelle overflader, og begrænsede bearbejdningstilladelser.
Lavtemperaturmaterialer kan stadig producere tilfredsstillende mønstre til mange anvendelser, men traditionelle formningsmetoder og mindre stabil mønstergeometri kan begrænse den opnåelige konsistens af fine detaljer.
Det er også vigtigt at erkende, at den endelige støbeflade afhænger af hele proceskæden, inklusive matricetilstand, gylletilberedning, ildfast partikelstørrelse, skaltørring, fyring, hælder, og efterstøbningsrengøring.
6. Hvordan voksvalg påvirker investeringsstøbekvaliteten
Valg af mønstermateriale er en opstrømsbeslutning med konsekvenser gennem hele produktionsprocessen.
En uegnet formulering kan øge defekter, reducere udbyttet, og skabe yderligere bearbejdning eller efterbehandling.
Mønsterkrympning og støbningsmål
Mønsterkrympning påvirker dimensionerne, der overføres fra matricen til mønsteret og til sidst til støbningen.
Lavtemperaturmaterialer udviser generelt højere krympning og større følsomhed over for temperaturvariationer, så deres dimensionelle adfærd skal kontrolleres omhyggeligt.
Mellemtemperaturmaterialer giver generelt lavere krympning og bedre dimensionsstabilitet.
Imidlertid, støberier skal stadig tage højde for matricedimensioner, mønsterkrympning, skaladfærd, legeringsstørkningssvind, og efterfølgende varmebehandling eller bearbejdning.
Praktisk anbefaling: Til præcisionskomponenter, etablere dimensionskompensation ved hjælp af målte produktionsdata. Stol ikke på en generisk svindgodtgørelse uden at verificere hele processen.
Mønsterdeformation og skalrevner
Et mønster, der deformeres under håndtering eller skalbygning, kan producere dimensionsfejl og inkonsistent skaltykkelse.
Under afvoksning, termisk ekspansion og mønstermaterialets fjernelsesegenskaber kan også påvirke spændingerne på den keramiske skal.
Forholdet er ikke blot, at et højere smeltende materiale altid forårsager større eller lavere skalspænding.
Mønsterudvidelse, blødgøring, dræning, skalstyrke, opvarmningshastighed, og afvoksningsmetoden spiller alle en rolle.
For at reducere risikoen, støberier bør:
- Styr mønsteropbevaringstemperatur og håndteringsprocedurer.
- Undgå unødvendig belastning på tynde eller ikke-understøttede mønsterfunktioner.
- Optimer skaltørringen og sørg for tilstrækkelig skalstyrke før afvoksning.
- Bekræft afvoksningstemperaturen, tryk, og opvarmningshastighed for det valgte materiale.
- Undersøg skallerne for revner og andre defekter, før de hældes.
Overfladefejl og bearbejdningsgodtgørelser
Mønsteroverfladeruhed og defekter kan overføres til skallen og støbningen.
Materialer med middel temperatur kan hjælpe med at opnå en finere mønsteroverflade, men de kan ikke kompensere for beskadigede dies, dårlig gylletilberedning, eller utilstrækkelig skaltørring.
Til investeringsstøbegods, der kræver høj overfladekvalitet, støberiet skal klare mønsterkvaliteten, forberedelse af keramiske skal, og hældeforhold som ét integreret system.
Bearbejdningstillæg bør bestemmes i henhold til funktionelle krav og proceskapacitet, i stedet for at blive brugt som en erstatning for at kontrollere opstrømsdefekter.
7. Praktiske noter på butiksgulvet
Styr værkstedets temperatur.
Lavtemperatur voks ved 30°C termisk stabilitet er følsom over for sommervarme.
Medium-temp voks ved 35°C er bedre, men ikke immun. Aircondition eller kontrolleret opbevaring er ikke en luksus; det er en del af processen.
Bland ikke vokssystemer.
Lav- og mellemtemperatur voks har forskellige krav til genvinding og afvoksning. Krydskontaminering forårsager forsæbning, indeslutninger, og skalfejl. Hold dem adskilt.
Behandl genvundet voks seriøst.
Medium-temp voksgenvinding kræver korrekt bundfældning, filtrering, og syrebehandling. Dårligt behandlet regenereret voks er en skjult kilde til mønsterfejl.
Match voks til skal, ikke kun til tegningen.
Et medium-temp voksmønster i en natriumsilikatskal er et misforhold. Et lavtemp-voksmønster i en silica sol-skal er også et misforhold. Voks-binder-parret er et system.
Bekræft med en prøveperiode.
Før du begår en produktionskørsel, forme et prøvemønster, måle det, gemme det, skalle den, og hæld det. Data slår mening.
8. Konklusion
Mønstermaterialer med lav temperatur og mellemtemperatur adskiller sig i deres smeltepunktsområder, styrke, termisk stabilitet, Krympning, overfladefinish, og behandlingskrav.
Materialer med lav temperatur, typisk under 70°C, tilbyde lave omkostninger, relativt simpel produktion, og et godt restitutionspotentiale.
Middeltemperatur materialer, generelt mellem 70°C og 100°C, give højere styrke, bedre dimensionsstabilitet, lavere svind, og finere mønsterreplikation under passende injektionsbetingelser.
Den gamle ingeniørregel gælder stadig: match voksen med skallen, støbekravet, og værkstedsmiljøet.
Gør det, og voksen vil gøre sit arbejde. Ignorer det, og ingen mængde procesjustering vil redde kørslen.
FAQS
Hvad er den største forskel mellem lav-temp og medium-temp voks?
Lavtemperaturvoks smelter under 70°C og har dårlig termisk stabilitet (ca. 30°C).
Mellemtemp voks smelter ved 70-100°C og har bedre termisk stabilitet (ca. 35°C), højere styrke, og finere overfladegengivelse.
Hvorfor er medium-temp voks dyrere?
Mønstermaterialet koster mere, voksinjektoren kræver kapitalinvestering, og processtyring er mere krævende. Imidlertid, højere udbytte og lavere skrot opvejer ofte omkostningerne.
Kan mellemtemp voks genvindes?
Ja, men genopretning kræver korrekt afvikling, filtrering, og behandling. Dårligt behandlet regenereret voks forårsager defekter.
Hvilken voks giver bedre overfladefinish?
Mellemtemp voks, især ved væskeindsprøjtning, giver finere overfladefinish og bedre gengivelse af mønsterdetaljer.

