
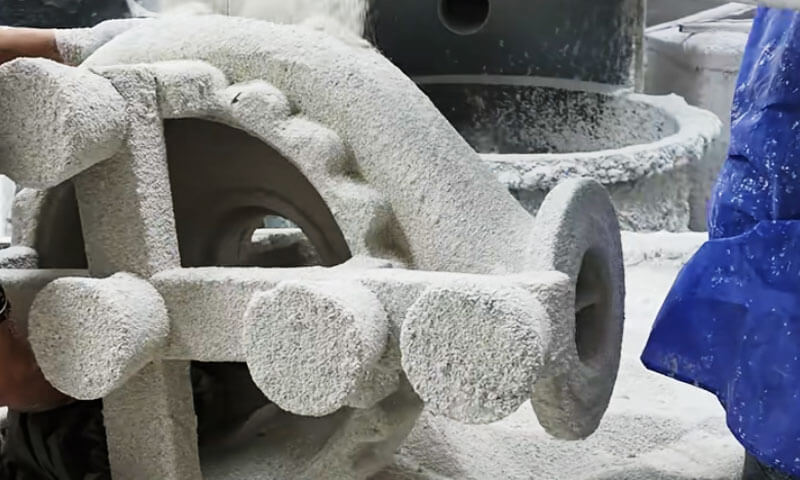
Jeg har brugt det meste af mit arbejdsliv i præcisionsstøbning af skalrum.
Jeg har set en skal, der så perfekt ud i tørrerummet, fejle i autoklaven; Jeg har set en billig natriumsilikatskal spare penge på tilbuddet og miste den to gange i skrot.
Og jeg har set en velkontrolleret silica sol-linje vise store støbegods i rustfrit stål, som kunderne knap behøvede at røre efter skubblæsning.
Til store støbegods i rustfrit stål, skallen er ikke en perifer forbrugsvare. Det er grundlaget for dimensionel nøjagtighed, overfladekvalitet, og udbytte.
I Kinas præcisionsstøbeindustri, fire skalfremstillingsruter er meget brugt:
- EN. Natriumsilikat skal
- B. Komposit skal
- C. Silica sol skal med lavtemperatur voks
- D. Silica sol skal med mellemtemperatur voks
De første tre ruter bruger generelt lavtemperatur-voksmønstre. Fra et støbekvalitetssynspunkt, natriumsilikat er det svageste; komposit og silica sol-lavtemperatur voks er i midten; silica sol-mellemtemperatur voks giver det bedste resultat.
Fra et shell-omkostningssynspunkt, natriumsilikat er det billigste, mens silica sol-mellemtemperatur voks er den dyreste.
Denne artikel sammenligner disse fire ruter fra en støberiingeniørs perspektiv – ikke et katalog.
1. Hvorfor skalfremstilling er vigtig for store støbegods i rustfrit stål
Den keramiske skal fungerer som både negativ form og strukturbeholder til smeltet metal.
Dens ydeevne påvirker direkte overfladekvaliteten, Dimensionel nøjagtighed, intern sundhed, og produktionsudbytte af den færdige støbning.
Til store komponenter i rustfrit stål, fem skalkarakteristika fortjener særlig opmærksomhed.

Høj temperatur styrke og krybemodstand
Rustfrit stål hældes generelt ved en relativt høj temperatur, afhængig af legeringskvaliteten, støbegeometri, og støberi praksis.
Den keramiske skal skal opretholde tilstrækkelig mekanisk styrke under forvarmningen, hælder, og størkning.
En skal med utilstrækkelig højtemperaturstyrke kan deformeres under vægten af det smeltede metal.
Dette kan forårsage dimensionelle afvigelser, ujævn vægtykkelse, lokal svulmning, eller forvrængning af kritiske bearbejdede overflader.
Krybemodstand er lige så vigtig. Keramiske skaller oplever vedvarende belastning ved forhøjede temperaturer, og deres deformationsadfærd kan påvirke dimensionsnøjagtigheden, selv når der ikke umiddelbart forekommer brud.
Dette er en af grundene til, at silica-sol-bundne skaller generelt yder bedre end natriumsilikat-bundne skaller i krævende store støbeanvendelser.
Permeabilitet og gasevakuering
Under hældning, luft og andre gasser inde i formhulrummet skal undslippe, da det smeltede metal fylder skallen.
Fugtighed, resterende voks, og bindemiddelnedbrydningsprodukter kan også bidrage til gasrelaterede defekter.
Hvis skalpermeabiliteten er utilstrækkelig, gasser kan blive fanget og forårsage porøsitet, blæsehuller, eller ufuldstændig påfyldning.
Tyndvæggede sektioner, smalle passager, og komplekse pumpehjulsgeometrier er særligt følsomme over for disse forhold.
Permeabilitet afhænger af flere faktorer:
- Ildfast partikelstørrelsesfordeling og kornform.
- Ansigtsbelægningens tykkelse og antallet af skallag.
- Bindemiddelindhold og pulver-til-væske-forholdet.
- Tørrings- og brændingsforhold.
- Tilstedeværelsen af resterende voks, fugtighed, eller andre forurenende stoffer.
En skal af høj kvalitet skal give en passende balance mellem styrke og gaspermeabilitet.
Forøgelse af bindemiddelindhold eller frembringelse af en alt for tæt ansigtslag kan forbedre visse aspekter af skallens integritet og samtidig begrænse gasevakuering.
Overfladefinish og dimensionsnøjagtighed
Ansigtspladen kommer i direkte kontakt med det smeltede rustfri stål og bestemmer i høj grad den støbte overfladetilstand.
Dens ildfaste kvalitet, partikelfordeling, befugtningsadfærd, og modstand mod metal-skimmelreaktioner påvirker overfladeruhed og defektdannelse.
For høj præcision investeringsstøbegods, overfladeruhed omkring Ra 0,8–4,3 μm og dimensionstolerancegrader CT3–CT5 er nævnt i den originale tekniske sammenligning for krævende applikationer.
Disse tal skal forstås som procesafhængige benchmarks snarere end universelle garantier, især til store støbegods.
Mellemstore og store støbegods i rustfrit stål med mindre krævende overfladekrav retfærdiggør muligvis ikke de ekstra omkostninger ved et mellemtemperatur voks- og silica-sol-skalsystem.
I sådanne tilfælde, lavtemperatur voks eller komposit-skal-processer kan give bedre overordnet økonomi.
Termisk stødmodstand og skalintegritet
Store støbegods påfører skallen betydelige termiske belastninger. Ujævn opvarmning, resterende fugt, utilstrækkelig tørring, hurtig afvoksning, og uhensigtsmæssige brændingsforhold kan generere termiske spændinger.
Revner i skallen kan føre til metalgennemtrængning, finner, dimensionsfejl, eller fuldstændig støbeafvisning.
Til tunge komponenter, reparation eller udskiftning af en defekt skal spilder også betydelig arbejdskraft, energi, og produktionstid.
En robust skalfremstillingsproces kræver derfor kontrolleret tørring, ensartet affyring, egnede ildfaste materialer, og en skaltykkelse, der passer til støbningens masse og geometri.
Produktionsomkostninger og leveringstid
Skalfremstillingsprocessen påvirker mere end de direkte omkostninger ved keramiske materialer.
Det bestemmer også arbejdskravene, investering i udstyr, energiforbrug, gulvarealudnyttelse, og den nødvendige tid til at frigive en mønstersamling til hældning.
Til et stort pumpehjul eller ventilhus, der vejer ti kilo, en proces, der sparer en lille mængde ildfast materiale, men som kræver flere dages tørring, er muligvis ikke økonomisk.
Omvendt, et premium shell-system kan være berettiget, når dets højere dimensionelle nøjagtighed og lavere afvisningshastighed væsentligt reducerer downstream-bearbejdning og kvalitetsomkostninger.
Den mest økonomiske proces er derfor den, der leverer den nødvendige støbekvalitet til de laveste samlede produktionsomkostninger, ikke nødvendigvis den med den laveste skalmaterialepris.
2. Oversigt over de fire shell-fremstillingsprocesser
De fire processer adskiller sig primært i bindemiddelkemi, ansigtsbelægning ildfaste materialer, backup-shell konstruktion, krav til voksmønster, og produktionskontrol.
| Behandle | Bindemiddel system | Typisk vokssystem | Vigtigste fordele | Vigtigste begrænsninger |
| Natriumsilikat skal | Natriumsilikat | Lav temperatur voks | Lave omkostninger, kort cyklus, høj permeabilitet, relativt let skalfjernelse | Lavere højtemperaturstyrke, mindre stabil kvalitet, større dimensionsvariation |
| Komposit skal | Silica sol i ansigtsfrakker; natriumsilikat i reservelag | Lav temperatur voks | Bedre overfladekvalitet end konventionelle natriumsilikatskaller; relativt kort produktionscyklus | Backup-shell ydeevne forbliver begrænset af natriumsilikat |
Silica-sol skal med lavtemperatur voks |
Silica sol i hele skalsystemet | Lav temperatur voks | God skalstyrke, Dimensionel stabilitet, overfladekvalitet, og tilpasningsevne til store støbegods | Højere omkostninger og længere tørrecyklus |
| Silica-sol skal med mellemtemperatur voks | Silica sol i hele skalsystemet | Mellemtemperatur voks | Høj dimensionel nøjagtighed, god overfladefinish, lavt defektpotentiale under kontrollerede forhold | Høje omkostninger til voks og udstyr; større investerings- og driftskrav |
3. Natriumsilikatskal: Billig, Bevist, Men kvalitetsbegrænset
Natriumsilikatskalfremstilling har en produktionshistorie på næsten 60 år i Kina. Det står stadig for ca 70% kinesiske præcisionsstøbning fabrikker.
Det er ikke, fordi det producerer de bedste støbninger. Det er fordi det er billigt, hurtig, og tilgivende.
Gennem årtierne, forbedringer i back-up ildfaste materialer og nye hærdere har mere end fordoblet skalstyrken.
Støbebearbejdelighed, Dimensionel nøjagtighed, og udbyttet er forbedret. Natriumsilikatskaller har stadig en stor markedsandel og har erstattet nogle oversøiske sandstøbegods i batch-eksportordrer.
Fordelene er reelle: lave omkostninger, kort produktionscyklus, god knock-out adfærd, og høj permeabilitet. Ingen anden skalproces matcher natriumsilikat på disse punkter.
Men støbekvalitet - overfladeruhed, antal fejl, Dimensionel nøjagtighed, udbytte, og fejlrate - er værre end de andre tre ruter.

Kerneproblemerne
Den grundlæggende svaghed er selve bindemidlet. Natriumsilikat indeholder et højt niveau af Na20.
Dens høje temperaturstyrke og krybemodstand er langt under dem for silica sol-skaller - kun ca 1/30 til 1/60 af silica sol.
På grund af dette, mange støberier bruger lavpris, lavkvalitets kvartssand og mel med dårlig partikelstørrelsesgradering for back-up lagene.
Hærdere er stadig stort set begrænset til ammoniumchlorid. Under de forhold, højkvalitets præcisionsstøbninger er simpelthen ikke opnåelige.
Det andet problem er processtyring. Skalproduktionen varierer meget fra batch til batch. Mange værksteder mangler streng kontrol med procesparametre.
Hærder er ætsende, støvudsugningsudstyr er ofte slidt, og få værksteder har temperatur-, fugtighed-, og støvkontrollerede miljøer.
Forberedelse af belægning, Hærdning, tørring, og afvoksning kontrolleres sjældent i henhold til industristandarder - viskositet, specifik vægtfylde, hærder koncentration, og pH kontrolleres ikke efter tidsplanen.
Tørre-stuetemperatur, fugtighed, og lufthastigheden er ofte ukontrolleret. Som et resultat, høj- eller vejr ved lav temperatur og fugtige årstider kan producere batchskrot.
Med andre ord, mange fabrikker forbliver på niveau med et manuelt værksted, afhængig af erfaring frem for videnskabelig kvalitetskontrol.
Det er en nøgleårsag til, at natriumsilikatstøbegods har haft ustabil kvalitet, høje afslagsrater, og høje fejlrater i årtier.
Forbedringsretning
Først, erstatte almindeligt lavkvalitets kvartssandmel med højrent silica-mikropulver, såsom venekvarts.
Brug en bimodal partikelstørrelsesfordeling af afrundet kvartspulver til at forberede ansigts-coat-opslæmningen.
Dette forbedrer den termokemiske stabilitet af ansigtsskallen og tillader et højt pulver-til-væske-forhold.
I et produktionseksempel, med natriumsilikat af modul 3.4 og densitet 1.28 g/cm³, pulver-til-væske-forholdet nåede 2.7.
Efter våd kuglefræsning, enkelt-tank bundfældning, magnetisk adskillelse, og deioniseret vandbehandling, det afrundede, bimodal, pulver med høj renhed klarede sig bedre end et kunstigt blandet pulver.
Anden, forbedre kvalitetskontrollen på stedet og følge nationale standarder. Adskil belægningen, stuk, og hærdningsområder fra skaltørrerummet.
Styr temperatur og fugtighed i førstnævnte; forbedre støvfjernelse og korrosionsbeskyttelse i sidstnævnte. Dette stabiliserer skalkvaliteten og forbedrer arbejdsmiljøet.
Tredje, udskift det første og andet lag af calcit-natriumsilicatskal med en calcit-silica sol ansigt og overgangslag, helt fjerner natriumsilikat og ammoniumchloridhærder fra ansigtet og overgangslagene.
Omkostningsberegninger viste, at støbeomkostningerne kun steg med 0.46 yuan/kg, mens skalfremstillingscyklussen forblev sammenlignelig med den for en natriumsilikatskal.
4. Silica Sol Shell med lavtemperatur voks: Den pragmatiske mellemvej
Silicasol-lavtemperatur-voksruten passer godt til det kinesiske marked.
Den er især velegnet til støbninger rundt omkring 1 kg, og især omkring 5 kg og derover - mellemtunge støbegods - hvor det giver større fleksibilitet og fordel end mellemtemperatur voks.
Til de fleste mellemstore og store støbninger, overfladeruhed, Dimensionel nøjagtighed, og tolerancekravene er ikke ekstremt høje.
Der er ingen grund til at bruge højsmeltende middeltemperatur voks. Mellemtemperatur voks kræver højtryksvoksinjektion - ovenfor 6–7 MPa- eller flydende voksinjektion.
Det betyder store udstyrsinvesteringer. Tyk, tunge mellemtemperatur voksmønstre er tilbøjelige til at krympe, deformation, og højere omkostninger.
Lavtemperaturvoks er let at danne, kræver simpelt udstyr, og voksmønsterruhedsforskellen er ikke stor.
Sammenlignet med kompositskaller, denne rute giver mere stabil kvalitet, især dimensionel nøjagtighed. Den indeholder ikke natriumsilikat, så skallen har gode højtemperaturegenskaber.
Efter sintring ca 1,500° C., skallen har høj permeabilitet og stærk krybemodstand.
Den kan bruges til tyndvæggede dele og komplekse mellemstore dele, og også til tunge dele op til 60–100 kg— pumpehuse, skader, vandafviserskaller, pumpelegemer, Ventillegemer, og lignende komponenter.
Til tykvæggede mellemstore eller tunge dele, gaffel- eller lift-skal hældes direkte foran ovnen kan opnå højt udbytte.
Problemer
Først, fordi der bruges lavtemperatur voks, de fleste skaller afvokses i vand.
Forsæbede rester kommer uundgåeligt ind i skallen - især når komposit- og natriumsilikatskaller afvokses i den samme vandtank - hvilket forårsager overfladeindeslutninger og en lidt højere fejlrate. Dette er den største svaghed.
Anden, den lange skalfremstillingscyklus er den største ulempe. Til tunge dele med dybe huller eller dybe riller, hvert lag kan have brug for 24–47 timer af tørring.
EN 60 kg to-kanals pumpehjul kræver ofte 10–15 dage af skalfremstilling. Enhver utørret blindzone kan forårsage genopløsning af silicasol under vandafvoksning og føre til revner i skallen.
Tredje, prisen er ca 5 gange det af en natriumsilikatskal - ca 6,000 yuan pr. ton støbegods til skalfremstilling — og 18% højere end en sammensat skal. Støbeomkostningerne er derfor relativt høje.
Forbedringsretning
For at undgå forsæbede indeslutninger fra ufuldstændigt forarbejdet lavtemperaturvoks og fra at dele den samme varmtvandsbeholder med komposit- eller natriumsilikatskaller, bruge dampafvoksning på 0.3–0,5 MPa og 130–140°C i stedet for vandafvoksning.
Dette undgår forsæbningsindeslutninger og skallerevnelse.
Hvis der anvendes varmtvandsafvoksning, tilføje 1–3 volumenprocent industriel saltsyre til vandet, og efter afvoksning skylles skallerne med syreholdigt varmt vand for at reducere forsæbede rester.
Del ikke den samme tank med natriumsilikat eller kompositskaller. Skift vandet eller afvokset separat for at reducere forsæbet materiale, der trænger ind i skallen.
Til genvundet voksbehandling, bruge 3–5 volumenprocent svovlsyre i det kogende vand, med tilstrækkelig koge- og bundfældningstid.
Om vinteren, hårdt vands temperatur er lav, natriumsilikat og kompositskaller indeholder mere Na2O, og voksforsæbning er mere alvorlig.
Tilføj mere svovlsyre til den genvundne voks. Efter voksbehandling, øjeblikkelig tilsætning af polyether er også vigtig.
For at forkorte skalfremstillingscyklussen, bruge hurtigtørrende silicasol. Denne proces er ved at modnes. Tørretiden for hvert lag kan reduceres med ca halv.
Til store dele, hvert lag undtagen det sidste lag behøver kun ca 3 timer. Shell-fremstillingstiden kan falde fra 62 timer til 24 timer.
Til mellemtunge dele, reduktionen drejer sig om 60% sammenlignet med konventionel silicasol.
Markedsprisen er kun 20–30 % højere, og den præmie kan genvindes gennem reduceret gulvplads, varmeforbrug, og højere udbytte. Hurtigtørrende silica sol er en uundgåelig retning for silica sol shell reform.
For at reducere omkostningerne, den mest effektive vej er at erstatte zircon med smeltet kvarts eller syntetisk kvarts til den ildfaste ansigtsbelægning. Zirkon står for ca 65% af de samlede omkostninger til silica sol shell.
Udskiftning af zirkon med calcit eller kvarts reduceret skalomkostninger fra 6,000 yuan/t støbning til 2,210 yuan/t, -en 55.8% reduktion. Til mellemtunge dele, smeltet kvartssand/mel erstatter gradvist zirkonsand/mel.
5. Silica Sol Shell med mellemtemperatur voks: Kvalitetsbenchmark
Silica sol-mellemtemperatur voks er den internationalt almindelige præcisionsstøberute. Det giver den bedste støbekvalitet og den laveste fejlrate.
Den er især velegnet til mellemstore og ekstra store dele, der kræver høj overfladeruhed—Ra 0,8-4,3-og høj dimensionel nøjagtighed-CT3-CT5.
På grund af udstyr og omkostningsgrænser, imidlertid, den bruges sjældent til mellemtunge dele i 5–100 kg rækkevidde.

Problemer
Først, koste. Shell omkostninger er ca 8 gange det af natriumsilicat, og om 20% højere end lavtemperatur voks-silica sol.
Hovedårsagerne er højere omkostninger til skal- og voksmateriale, meget højere udstyrs strømforbrug, og højere udstyrsinvesteringer.
Anden, produktionscyklussen ligner lavtemperatur voks-silica sol og meget længere end natriumsilikat eller kompositskaller.
Tredje, for 5–60 kg mellemtunge støbegods, mellemtemperatur flydende voks ved 63–75°C og højt indsprøjtningstryk på ca 7.1–8,0 MPa er nødvendig.
Tyndvæggede voksmønstre er tilbøjelige til at krympe. Dimensionsnøjagtigheden er ikke særlig høj.
Da mellemtunge dele ikke kræver samme dimensionelle nøjagtighed og ruhed som store dele, silica sol-mellemtemperatur voks er sjældent valgt til dem.
Forbedringsretning
At kontrollere omkostningerne og samtidig bevare kvaliteten, efter at have løst den dårlige befugtningsevne af calcit med middeltemperatur voks, at erstatte zirkon med syntetisk kvarts eller smeltet kvarts er klart retningen.
Sammensmeltet kvarts har en lineær ekspansionskoefficient på kun 5 x 10⁻⁷/°C, og dens pris er kun 1/6 det af zirkon. Oversøisk, smeltet kvarts udvider sig gradvist i anvendelse.
Hurtigtørrende silicasol for at forkorte skalcyklussen er en almindelig retning i industrien.
Udvikling af husholdningsmiddeltemperaturvoks eller forbedring af paraffin-polyetherlavtemperaturvoks er en vigtig opgave.
Nøglen er at løse problemet med regenereret voksbehandling, så voksegenskaberne forbliver stabile i produktionen.
6. Komposit skal: Et kompromis, Ikke et endeligt svar
For at overvinde svaghederne ved natriumsilikatskaller, mange fabrikker bruger nu zircon og mullit-silica sol til det første og andet lag, samtidig med at den oprindelige natriumsilikatproces bevares til backup-lagene.
Dette er et kompromis, der kombinerer den gode bearbejdelighed af silica sol med den lave pris og korte cyklus af natriumsilikat.
Sammenlignet med natriumsilikatskaller, kompositskaller forbedrer støbebearbejdeligheden betydeligt: lavere ruhed, færre overfladefejl, og lavere fejlrate.
De kan bruges til rustfrit stål, varmebestandigt stål, og andre højlegerede stål. Produktionscyklussen er meget kortere end lavtemperatur voks-silica sol og ligner natriumsilicat.
Nøgleproblemer
Først, fordi back-up lagene bevarer natriumsilikat bindemiddel, den samlede højtemperaturstyrke og krybemodstanden af skallen er lavere end for en silica sol-skal.
Skalsintringstemperaturen er begrænset til under 960° C.. Over 800° C., skaldeformation øges med 30%.
En silica sol-skal kan sintres op til ca 1,500° C. og deformeres ikke før den temperatur.
Derfor, den dimensionelle nøjagtighed af komposit-skal støbegods, inklusive tolerancer, er ringere end silica sol skaller.
Når man hælder store støbegods rundt 10 kg, yderligere silica sol lag - normalt mindst 2 flere lag- er nødvendige for at opnå høj temperaturstyrke og forhindre deformation.
Anden, de første to lag er den vigtigste faktor, der påvirker skalpermeabiliteten. Skift fra natriumsilikat til silicasol reducerer kraftigt den samlede skalpermeabilitet.
Når sintringstemperaturen er lav, og holdetiden er utilstrækkelig, gas porøsitet, Misruns, og kolde lukker forekommer ofte.
Kompositskaller er derfor svære at bruge til tyndvæggede dele d ≤ 3 mm, store dele, og ekstra store dele nedenfor ca 60 kg.
Fordi højtemperaturstyrken er lavere end silicasol, skrot kan blive resultatet. Med andre ord, kompositskalpermeabiliteten er lavere end både natriumsilikat- og silicasolskaller.
Tredje, komposit-skal kvalitet er mere stabil end natriumsilikat, men mindre stabil end silica sol. Back-up lagene indeholder stadig natriumsilikatbindemiddel.
For at kontrollere omkostningerne, mange fabrikker bruger stadig lavpris, ustabile ildfaste materialer som ler og granulært sand. Proceskontrol ligner natriumsilikat, så kvalitetsstabiliteten er dårlig.
Til tunge dele rundt omkring 10 kg og store dele nedenfor 1 kg, afvisnings- og fejlraten er højere end med silica sol-skaller.
Fjerde, fordi sammensatte skaller bruger dyr zirkon til ansigtspladen, shell omkostninger er 6.3 gange det af natriumsilicat.
Hvis der anvendes mullitsand/mel til støttelagene, skalprisen er næsten den samme som silica sol - kun ca 1 yuan/kg støbning forskel. Lavprisfordelen er ikke væsentlig.
Femte, kompositskaller kan ikke bruge mellemtemperatur voks. Mellemtemperatur voks kan ikke afvokses i varmt vand.
I en autoklave kl 171° C og 0.6 MPA, middeltemperatur damar-harpiks reagerer kraftigt med natriumsilikat og resterende hærder i back-up lagene, danner et hvidt klæbrigt forsæbet stof, der ikke kan genbruges uden behandling.
Silica sol skaller kan bruge både lav- og mellemtemperatur voks uden dette problem.
Sammenfattende, den sammensatte skal er en forbedring i forhold til natriumsilikat. Det er bedre i støbebearbejdelighed, udbytte, og fejlrate, men den er stadig fundamentalt forskellig fra en silica sol-skal.
Bortset fra en kortere produktionscyklus og lidt lavere skalomkostninger, dens støbekvalitet og pålidelighed er ringere end silicasol.
Forbedringsretning
Først, udskift zirkonsand med calcit til den ildfaste overfladebelægning. Støbebearbejdeligheden afhænger ikke helt af den ildfaste overfladebelægning; det er tæt forbundet med bindemidlet og også til voksmønsteret - voksmønsterruhed og forsæbede rester.
Kompositskaller kan kun bruge lavtemperaturvoks og bruges mest til præcisionsstøbninger med medium ruhed—Ra 6,3-11,5-og lavere dimensionel nøjagtighed-CT4-CT6.
Produktionserfaring viser, at det er fuldt ud muligt at erstatte zircon-silica sol med calcit-silica sol til ansigtspladen.
Dette reducerer shell omkostninger fra 4,150–4.830 yuan/t støbning til 1,360 yuan/t, kun 460 yuan mere end natriumsilikat.
Anden, forbedre kvalitetskontrollen og miljøet for skalfremstilling, især back-up lagene.
Tredje, backup-lagene skal være stabile, egnet til høje temperaturer, relativt billige ildfaste materialer med fugtindhold, der er kompatibelt med ansigtspladen.
To almindelige backup-materialer anbefales. Den ene er ildfast ler-kvarts pulverlakering ved 60%/40%, pudset med granulært sand lavet af knust korundmurstensaffald og tilhørende ildfast murstensaffald.
Det er bredt tilgængeligt, billig, og giver højere højtemperaturstyrke og krybemodstand end mullit eller bauxit, kun kl 1/2–1/3 prisen på bauxit.
Den passer til ansigtslag i zirkon eller syntetisk kvarts. Den anden er ildfast ler-granulær pulverbelægning i et volumenforhold på 3:7, pudset med granulært sand.
Denne mulighed passer kun til zirkonkompositskaller. Nogle fabrikker bruger mullitsand/mel eller bauxit til sammensatte back-up lag.
Belægningsegenskaberne er stabile, skallen er tynd og let at sintre, men prisen er for høj, og højtemperaturegenskaber er ringere end de to ovenstående muligheder. Bauxit har dårlig knock-out adfærd.
Materialer fremstillet af knust affaldsporcelæn, glaseret flise, eller gulvfliser er billige, men de brændes ikke ved høj temperatur, har kompleks sammensætning, viser en stærk tendens til at revne ved høj temperatur, har lavere ildfasthed, og er svære at slå ud efter hældning - især for tunge dele. De anbefales ikke.
7. Fremtidige udviklingstendenser inden for skalfremstilling til store støbegods i rustfrit stål
Udviklingen af skalfremstillingsteknologi er i stigende grad fokuseret på at forbedre støbekvaliteten og samtidig reducere produktionsomkostningerne, cyklus tid, og miljøpåvirkning.
Bredere brug af Silica-Sol bindemidler
Silica-sol systemer tilbyder et stærkt teknisk grundlag for investeringsstøbning af høj kvalitet på grund af deres gunstige skalegenskaber og potentiale for stabil produktion.
Deres bredere anvendelse afhænger af at reducere ulemperne forbundet med materialeomkostninger og tørretid.
Hurtigttørrende silica sol, optimeret skalkonstruktion, og mere økonomiske ildfaste systemer kan hjælpe med at lukke dette hul.
Ildfast optimering
Udskiftning af dyr zirkon med kvalificeret syntetisk silica eller smeltet silica kan reducere materialeomkostningerne, men substitutioner skal bevare kemisk kompatibilitet og overfladekvalitet.
Fremtidig procesudvikling bør fokusere på hele face-coat-systemet, herunder bindemiddelkemi, pulverladning, kornstørrelsesfordeling, befugtningsadfærd, og tørringsstabilitet.
At optimere disse variabler sammen er mere effektivt end at reducere ildfaste omkostninger isoleret set.
Hurtigere og mere konsekvent tørring
Hurtigttørrende bindemidler, forbedret luftstrømsstyring, kontrolleret fugtighed, og bedre værkstedsmiljøovervågning kan reducere cyklustider for skalfremstilling.
Målet er ikke blot at tørre hvert lag så hurtigt som muligt. Det er for at opnå tilstrækkelig styrke og dimensionsstabilitet med minimal ventetid og acceptabel procesvariation.
Datadrevet proceskontrol
Moderne støberier kan forbedre konsistensen ved at registrere gylleegenskaber, tørre forhold, skal-lag tæller, afvoksningsparametre, skydeprofiler, og støbeinspektionsresultater.
Analyse af disse registreringer hjælper med at identificere procesbetingelserne forbundet med skalrevner, dimensionelle afvigelser, og overfladefejl.
Over tid, dette muliggør mere pålidelige betjeningsvinduer og reducerer afhængigheden af den enkelte operatørs erfaring.
Total-Cost Manufacturing
Den langsigtede tendens går i retning af at evaluere skalfremstillingsprocesser ud fra omkostningerne ved at producere accepterede støbegods snarere end efter skalmaterialer alene.
En proces, der reducerer afvisning, bearbejdningstillæg, og leveringsforsinkelser kan give et bedre kommercielt resultat, selv når dets oprindelige materialeomkostninger er højere.
Dette er især vigtigt for store støbegods i rustfrit stål, hvor hver afvist komponent kan udgøre et væsentligt tab.
8. Konklusion
De fire store skalfremstillingsprocesser, der bruges i investeringsstøbning - natriumsilicatskaller, sammensatte skaller, silica-sol skaller med lavtemperatur voks, og silica-sol skaller med mellemtemperatur voks - hver giver forskellige fordele med hensyn til støbekvalitet, koste, og produktionscyklus.
Til store støbegods i rustfrit stål, de mest effektive forbedringer er at styrke proceskontrollen, optimere ildfaste overfladebelægninger, vedtage validerede hurtigtørrende silica-sol-systemer, forbedre voksgenvinding, og vælg skalkonstruktion i henhold til støbegeometri og produktionsvolumen.
I sidste ende, den bedste skalfremstillingsproces er ikke nødvendigvis den billigste eller den mest sofistikerede.
Det er den proces, der konsekvent producerer støbegods, der opfylder de krævede kvalitetsstandarder til de laveste samlede produktionsomkostninger.
Til støberier, der søger bedre kvalitet og mere stabil produktion, kombinationen af passende silica-sol teknologi, kvalificerede ildfaste materialer, kontrolleret tørring, og datadrevet processtyring tilbyder en praktisk vej mod investeringsstøbning med højere udbytte.
FAQS
Hvilken skalfremstillingsproces giver den bedste kvalitet til store støbegods i rustfrit stål?
Silica sol skal med mellemtemperatur voks giver den bedste støbekvalitet, Dimensionel nøjagtighed, og laveste fejlrate.
Silica sol med lavtemperatur voks er et praktisk alternativ til mellemtunge dele.
Hvorfor bruges natriumsilikat stadig, hvis kvaliteten er lavere?
Natriumsilikat er billigt, har en kort produktionscyklus, god knock-out adfærd, og høj permeabilitet. Det forbliver økonomisk attraktivt til mindre krævende støbegods.
Hvorfor kan kompositskaller ikke bruge mellemtemperatur voks?
I autoklavafvoksning ved 171°C og 0.6 MPA, middeltemperatur damar-harpiks reagerer med natriumsilikat og resterende hærder i back-up lagene, danner et klæbrigt forsæbet stof, der ikke kan genanvendes uden behandling.
Hvad er fremtidens retning for store støbeskaller i rustfrit stål?
Silica sol-skaller - især med billige ildfaste overfladebelægninger og hurtigtørrende bindemidler - vil gradvist erstatte natriumsilikat- og kompositskaller, efterhånden som kvalitetskravene stiger.

