
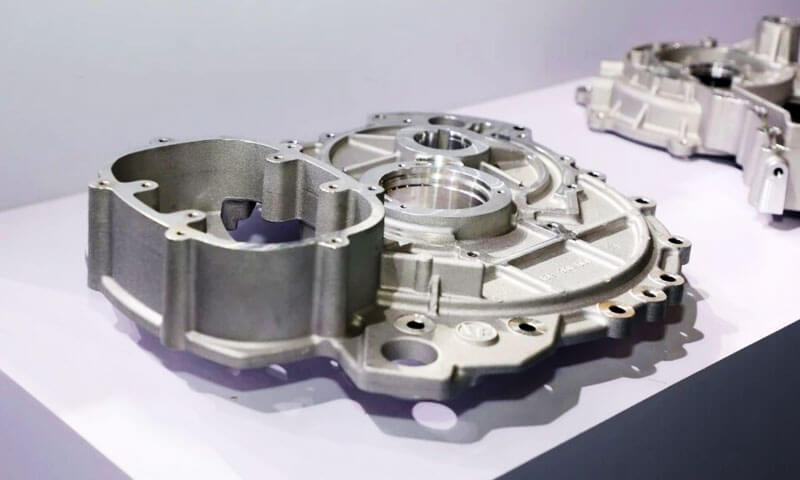
Efter mere end 20 år i overfladebehandling — løb Anodisering linjer, fejlfinding af defekte dele, og skændes med designingeniører, der insisterer på "det er bare aluminium, den skal anodisere som 6061” — Jeg kan fortælle dig, at det spørgsmål, jeg oftest hører, er dette: "Kan du anodisere trykstøbt aluminium?”
Det korte svar er ja. Det ærlige svar er: ikke med din standard anodiseringsproces, og ikke uden at forstå hvorfor støbegods opfører sig så anderledes end smedede ekstruderinger.
Jeg har set for mange butikker forsøge at køre ADC12 trykstøbte dele gennem en almindelig anodiseringslinje, komme ud med plettet, grå, ujævne dele dækket af snavs, og erklærer, at "støbt aluminium ikke kan anodiseres."
Det er forkert. Det kan anodiseres - men det kræver en dedikeret forbehandlingsproces, realistiske forventninger til overfladekvalitet, og en klar forståelse af, hvor procesgrænserne er.
Denne vejledning er skrevet fra anodiseringslinjens gulv.
Det forklarer præcis hvorfor trykstøbt aluminium modstår standard anodisering, hvad silicium har med det at gøre, hvilke forbehandlingsændringer der kræves, hvilke problemer forbliver selv efter afsilikonisering, og hvilke alternative efterbehandlingsprocesser man skal overveje, når anodisering ikke er det rigtige valg.
1. Det lige svar: Ja - men ikke med standardproces
Lad mig først give dig konklusionen, før vi graver i kemien:
- Trykstøbt aluminium kan anodiseres.
- Standard anodiseringsproces giver meget dårlige resultater på ADC12.
- En dedikeret desilikonisering (afsmudsning) forbehandlingstrin er obligatorisk.
- Selv med perfekt afsilikonisering, problemer med porøsitet og farveabsorption forbliver.
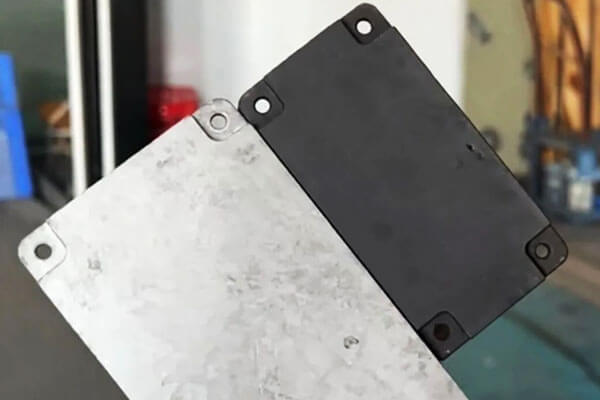
I vores egen butik, vi kørte en kontrolleret test: to ADC12 trykstøbte dele, ingen særlig forbehandling, køre gennem vores standard anodiseringslinje. Den ene var klar (naturlig) anodiseret, den ene var sort.
Resultatet var forudsigeligt: ujævn, plettet farve, plettede pletter, og et lag af grå snavs på overfladen, der tørres af på dine fingre.
Dette er ikke en defekt i vores linje. Det er det forventede resultat, når du anodiserer en trykstøbt legering med højt silicium, som du ville anodisere 6061 ekstruderinger.
2. Hvorfor er trykstøbt aluminium svært at anodisere?
Vanskeligheden kommer primært fra tre faktorer: højt siliciumindhold, støbeporøsitet, og begrænsningerne ved konventionel forbehandling.
Højt siliciumindhold forstyrrer anodisering
Mange trykstøbelegeringer indeholder betydelige mængder silicium for at forbedre fluiditeten, reducere størkningssvind, og understøtte produktionen af tyndvæggede, komplekse komponenter.
ADC12 er en repræsentativ Al-Si-Cu trykstøbelegering.
Imidlertid, silicium opfører sig anderledes end aluminium under kemisk forbehandling og anodisering.
I en konventionel alkalisk ætsningsproces, aluminium opløses let, mens siliciumrige faser kan forblive på overfladen.
Afhængig af legeringens sammensætning og procesbetingelser, disse rester kan danne et gråt eller mørkt smudslag.
Hvis den efterfølgende afsmutningsproces er utilstrækkelig, resterende siliciumrigt materiale og andre legeringselementrester kan forstyrre ensartet oxidfilmdannelse og udseende.
Dette forklarer de defekter, der blev observeret i ADC12-forsøget:
- Plettet udseende: Forskellige områder af støbningen reagerer forskelligt på forbehandling og anodisering.
- Ujævn farve: Variationer i overfladens mikrostruktur og oxidlag producerer inkonsekvent lysabsorption og farvestofoptagelse.
- Grå snavs: Rester af overfladeaflejringer forbliver efter utilstrækkelig rengøring eller affugtning.
- Dårlig sort farve: Oxidlaget og overfladetilstanden understøtter muligvis ikke ensartet farvestofabsorption.
Det centrale er, at problemet ikke blot er tilstedeværelsen af silicium i bulklegeringen. Det er interaktionen mellem legeringsmikrostruktur, overfladebehandling, og anodisk filmdannelse.
Støbeporøsitet skaber yderligere defekter
Trykstøbt aluminium kan indeholde gasporøsitet, Krympehulrum, og andre underjordiske diskontinuiteter.
Deres fordeling afhænger af matricens design, metal temperatur, injektionsparametre, udluftning, og størkningsbetingelser.
Disse defekter bliver særligt besværlige under anodisering, fordi forbehandlings- og farvningsstadierne udsætter støbegodset for vandige kemiske opløsninger.
Porøsitet kan bidrage til:
- Lokaliseret misfarvning og mørke pletter.
- Ujævn farvestofabsorption.
- Syretilbageholdelse og efterfølgende farvning.
- Overfladenålehuller og inkonsekvent udseende.
- Reduceret korrosionsbeskyttelse hvor belægningen er diskontinuerlig eller den underliggende støbning er defekt.
Ikke al porøsitet er synlig på den støbte overflade. Nogle defekter viser sig først efter bearbejdning, ætsning, eller anodisering.
Fra et produktionssynspunkt, det betyder, at overfladebehandling ikke kan kompensere for fundamentalt dårlig støbekvalitet.
Hvis en komponent kræver en ensartet sort anodiseret finish, porøsitetskontrol skal begynde under støbeudviklingen i stedet for efter, at delen når målstregen.
3. Hvorfor desmutting ikke løser alle anodiseringsproblemer
Fjernelse af siliciumrige overfladerester er en vigtig forbedring, men tre store udfordringer kan forblive.
| Defekt | Hovedårsag | Potentielle kontrolforanstaltninger |
| Grå snavs eller pulveragtige rester | Utilstrækkelig fjernelse af siliciumrige rester og andre legeringselementaflejringer | Optimer legeringsspecifik affugtning og skylning |
| Ujævn eller plettet farve | Variationer i legeringsmikrostruktur, oxiddannelse, overflade tilstand, eller farvestofabsorption | Forbedre forbehandlingens konsistens og valider farveprocessen |
| Hvide pletter eller lokaliseret farvesvigt | Porøsitet, kemisk tilbageholdelse, lokale overfladedefekter, eller inkonsekvent oxiddannelse | Forbedre støbekvaliteten, dræning, skylning, og processtyring |
| Nålehuller og overfladegruber | Gas porøsitet, svindfejl, indeslutninger, eller overdreven ætsning | Forbedre støbeparametre og kontroller forbehandlingens sværhedsgrad |
| Inkonsekvent filmtykkelse | Variationer i geometri, elektrisk kontakt, nuværende fordeling, eller lokal legeringsrespons | Optimer fastgørelsen, elektrisk kontakt, og anodiseringsparametre |
Porøsitet og syreretention
En støbning med åbne porer kan fange forbehandlings- eller farveopløsninger. Hvis disse kemikalier ikke fjernes tilstrækkeligt, de kan fortsætte med at reagere lokalt og forårsage farvning, hvide pletter, eller andre defekter.
Løsningen er ikke blot at forlænge afsmutningstiden. Overdreven kemisk eksponering kan yderligere angribe overfladen uden at eliminere den underliggende porøsitet.
Hvor krav til udseende er strenge, støbetæthed, overfladeintegritet, design af dræning, og skylleeffektivitet skal vurderes sammen.
Farveensartethed
Sort anodisering er ofte mere krævende end en naturlig eller let farvet finish, fordi selv små variationer i overfladens tilstand kan blive visuelt tydelige.
Det endelige udseende afhænger af legeringen, støbning mikrostruktur, forbehandling, oxid-film egenskaber, farvestofkemi, og tætningsproces.
To komponenter fremstillet af den samme nominelle legering giver muligvis ikke identiske resultater, hvis deres støbebetingelser eller overfladehistorier er forskellige.
Af denne grund, kvalifikationsforsøg bør bruge produktionsrepræsentative støbegods frem for polerede laboratoriekuponer alene.
Overfladeudseende versus funktionel ydeevne
En anodiseret komponent kan se acceptabel ud, mens den ikke opfylder dens påkrævede filmtykkelse eller korrosionsbestandighedskriterier.
Omvendt, en visuelt ufuldkommen belægning kan stadig opfylde visse funktionelle krav, afhængig af specifikationen.
Acceptkriterierne bør derfor skelne mellem:
- Kosmetiske krav, inklusive farve, glans, og synlige defekter.
- Funktionelle krav, inklusive filmtykkelse, Korrosionsmodstand, slidstyrke, og tætningsydelse.
Disse krav bør aftales inden produktionen påbegyndes.
4. ADC12 Anodizing Reality Check
Lad mig være direkte om, hvad du kan og ikke kan forvente.
| Aspekt | Smedet aluminium (6061/6063) | Die-Cast ADC12 (Standard proces) | Die-Cast ADC12 (Med afsiliconisering) |
| Filmens ensartethed | Fremragende | Dårlig - plettet, diskontinuerlig | God - men ikke lig med smedede |
| Overflade udseende | Klar metallic, glat | Grå snavs, plettet | Forbedret, men mikroporøsitet synlig på tæt hold |
| Farvekonsistens | Fremragende - batch-to-batch uniform | Meget dårlig — ujævn farvestofoptagelse | Moderat — mørke farver viser stadig variation |
| Smut / grå rest | Ingen | Tung — tørres af på hænderne | Minimal — fjernet af HF desmut |
| Korrosionsbeskyttelse | God | Variabel — film er diskontinuerlig | God, men porerne forbliver som svage punkter |
| Typisk udbytte (gode dele) | 95%+ | 30–50% | 70–85 % |
Hvad dette betyder i praksis
Hvis du anodiserer ADC12 uden afsilikonisering, forventer, at omkring halvdelen af dine dele er kosmetiske afvisninger.
Med et ordentligt afsilikoneringstrin, udbyttet forbedres dramatisk - men du vil aldrig matche det rene, fejlfri overflade af et smedeværk 6063 ekstrudering.
Enhver, der lover anodisering af "ekstruderingskvalitet" på en trykstøbning, lyver enten eller bruger en speciallegering med lavt siliciumindhold.
5. Alternative og konkurrerende efterbehandlingsprocesser
Fordi trykstøbt aluminium med højt silicium er svært at anodisere konsekvent, alternative overfladebehandlinger bør overvejes, når konventionel anodisering ikke kan opfylde det krævede udseende, Korrosionsmodstand, eller produktionsomkostninger.
| Overflade Efterbehandling Behandle | Udseende | Korrosion Modstand | Slid Modstand | Slægtning Koste | Typisk Applikationer |
| Konventionel Anodisering | Ensartet dekorativ finish på passende legeringer; ofte inkonsekvent på trykstøbegods med højt siliciumindhold | Godt, når den anodiske film er ordentligt dannet og forseglet | God, afhængig af filmtykkelse og type | Medium | Bearbejdede aluminiumskomponenter og kompatible trykstøbegods, der kræver en anodisk film |
| Anodisering med Desmutting | Forbedret ensartethed, selvom siliciumrelateret misfarvning kan forblive | Godt, hvis forbehandlingen og anodefilmen er ordentligt kontrolleret | God, afhængig af belægningsspecifikationer | Medium – Høj | Funktionelle trykstøbte dele, der kræver anodisering med moderate kosmetiske krav |
| Micro-Arc Oxidation (MAO) | Keramiklignende overflade; farve og tekstur afhænger af legeringen og processen | God til fremragende, afhængig af belægningsstruktur og tætning | Fremragende til egnede slidbestandige belægninger | Høj | Komponenter, der kræver høj overfladehårdhed, slidstyrke, og elektrisk isolering |
Kemisk konverteringscoating |
Tynd, sædvanligvis mat eller let farvet finish | Moderat til godt, afhængigt af konverteringssystemet | Begrænset | Lav | Komponenter, der kræver grundlæggende korrosionsbeskyttelse eller en forbehandling til maling |
| Elektrostatisk Pulver Belægning | Ensartet farve med en bred vifte af glansniveauer og teksturer | God til fremragende med passende forbehandling og belægningstykkelse | God, afhængig af pulverformulering og hærdning | Lav -medium | Boliger, parenteser, Automotive komponenter, og industrielle kabinetter, der kræver holdbar dekorativ beskyttelse |
| Bagemaling (Bagt-på flydende belægning) | Glat dekorativ finish med kontrolleret farve og glans | Godt når belægningen er ordentligt påført og hærdet | Moderat til godt, afhængig af malingskemi og filmtykkelse | Medium | Trykstøbte huse, forbrugerprodukter, Automotive dele, og komponenter, der kræver et raffineret overfladeudseende |
Sådan vælger du den rigtige proces
- Vælg anodisering med afsiliconisering når komponenten kræver et anodisk oxidlag, og dens funktionelle ydeevne er vigtigere end en perfekt ensartet dekorativ finish.
- Vælg mikro-bue oxidation (MAO) når slidstyrke og overfladehårdhed er prioriteret.
Dens egnethed til legeringer med højt silicium og den nødvendige korrosionsydelse bør verificeres gennem test. - Vælg pulverlakering når ensartet farve og overfladedækning betyder mere end at bevare det metalliske udseende af anodiseret aluminium.
Den kan skjule mindre overfladevariationer, men det kan ikke pålideligt eliminere virkningerne af alvorlig porøsitet eller udgasning. - Vælg kemisk konverteringsbelægning eller vådmaling når en dekorativ anodisk film er unødvendig, og de primære krav er korrosionsbeskyttelse, maling vedhæftning, eller fleksible farvemuligheder.
Den bedste proces afhænger af komponentens servicemiljø, krav til udseende, og ydeevnespecifikationer.
Til ADC12 dele, der kræver en ensartet sort finish, pulverbelægning kan være mere praktisk end konventionel anodisering.
6. Valg af den rigtige trykstøbte legering til anodisering
Ikke alle trykstøbte aluminiumslegeringer giver de samme anodiseringsresultater. Siliciumindhold, urenhedsniveauer, Mikrostruktur, og støbekvalitet påvirker oxidfilmdannelsen og overfladens udseende.
Følgende tabel giver en foreløbig sammenligning af almindeligt omtalte aluminiumslegeringer.
Sammensætningsintervaller er vejledende og bør verificeres i forhold til den gældende materialestandard og leverandørcertifikat.
| Legering | Typisk siliciumindhold | Anodiseringssvær | Nøgleovervejelser |
| ADC12 (A383) | 9.6–12,0 % | Høj | Udbredt til trykstøbning; højt siliciumindhold kan forårsage ujævn anodisering og overfladesmuds |
| YL102 (AlSi12) | 10.5–13,5 % | Høj | Anodiseringsresultater afhænger af urenhedsniveauer, legeringsspecifikation, og støbekvalitet |
AlSi9Mg (A360) |
Cirka 9,0-10,0 % | Moderat til høj | Kan tilbyde forbedret anodiseringspotentiale under passende sammensætning og procesforhold |
| A413 / AlSi12(b) | Cirka 11,0-13,0 % | Høj | Højt siliciumindhold understøtter flydende støbeevne, men komplicerer ensartet dekorativ anodisering |
| Smed 6063 (reference) | Cirka 0,2-0,6 % | Lav | Fælles benchmark for ensartet dekorativ anodisering |
Note: Legeringsbetegnelser og sammensætningsgrænser varierer efter standard og marked.
YL102, A360, og andre nominelt lignende legeringer bør ikke behandles som udskiftelige uden at kontrollere deres kemiske sammensætning og mekaniske krav.
Praktiske anbefalinger
Hvis anodisering er et obligatorisk designkrav, og bearbejdet aluminium ikke er en mulighed, evaluere AlSi9Mg eller en passende specificeret trykstøbelegering med lav urenhed, før du forpligter dig til produktion.
Disse materialer kan give bedre overfladekonsistens under passende forhold, men de vil ikke nødvendigvis opnå samme udseende som anodiseret 6063.
For enhver kandidatlegering, bekræft indholdet af silicium og jern, støbekvalitet, nødvendige mekaniske egenskaber, og kompatibilitet med den foreslåede forbehandlingsproces.
Forsøgsanodisering bør udføres på produktionsrepræsentative dele for at verificere farveens ensartethed, filmkvalitet, og korrosionsevne.
I sidste ende, legeringsvalg og overfladebehandlingsudvikling skal overvejes under ét.
At vælge en potentielt mere anodiserbar legering kan forbedre resultatet, men ingen legeringsbetegnelse alene garanterer en fejlfri anodiseret finish.
7. Konklusion
Kan du anodisere trykstøbt aluminium? Ja, men legeringer med højt silicium såsom ADC12 kræver særlige overvejelser.
Konventionel anodisering uden legeringsspecifik forbehandling kan give plettet farve, dårlig filmens ensartethed, og grå snavs.
En passende afsmutningsproces - nogle gange ved at bruge en HF-holdig opløsning under kontrollerede industrielle forhold - kan forbedre overfladen væsentligt ved at fjerne siliciumrige rester.
Imidlertid, afsmuttning eliminerer ikke støbeporøsitet, garantere ensartet farveabsorption, eller korrigere defekter forårsaget af inkonsekvent størkning og overfladeforberedelse.
Disse problemer kræver koordineret kontrol af legeringsvalg, støbekvalitet, forbehandling, Anodisering, og farvelægning.
Den praktiske regel er enkel: trykstøbt aluminium er ikke umuligt at anodisere, men det bør ikke anodiseres, som om det var en konventionel bearbejdet aluminiumslegering.
Når en ensartet dekorativ finish er afgørende, kvalificere hele processen ved hjælp af produktionsrepræsentative dele og sammenlign anodisering med alternativer såsom pulverlakering eller mikrobueoxidation, før du forpligter dig til masseproduktion.
FAQS
Hvorfor bliver trykstøbt anodisering grå og plettet?
Højt indhold af silicium (9–12 % i ADC12) efterlader elementært silicium på overfladen efter ætsning.
Denne siliciumsmud forstyrrer oxidfilmen og skaber den grå, ujævnt udseende. Afsiliconisering fjerner dette lag.
Hvad er det bedste alternativ til anodisering til trykstøbt aluminium?
Pulvercoating er det mest populære alternativ - det dækker porøsitet, giver fremragende farvekonsistens, og giver god korrosionsbeskyttelse.
For slidstyrke, mikro-bue oxidation (MAO) fungerer godt på trykstøbegods med højt silicium.
Vil afsiliconisering få mine trykstøbte dele til at se ud 6063 anodiseret?
Ingen. Afsiliconisering fikserer smuds og diskontinuitet, men trykstøbt porøsitet forårsager stadig synlige ufuldkommenheder og farvepletter.
Resultatet er godt for funktionelle dele, men svarer ikke til bearbejdet aluminiumanodisering.
Har jeg brug for vakuumimprægnering til anodiserede trykstøbte dele?
Til kosmetiske eller forseglede applikationer, hvor syreudløb ville forårsage pletter, ja.
Vakuumimprægnering forsegler porøsiteten under overfladen før anodisering, forhindrer indesluttet syre i at udvaske efter efterbehandling.

