
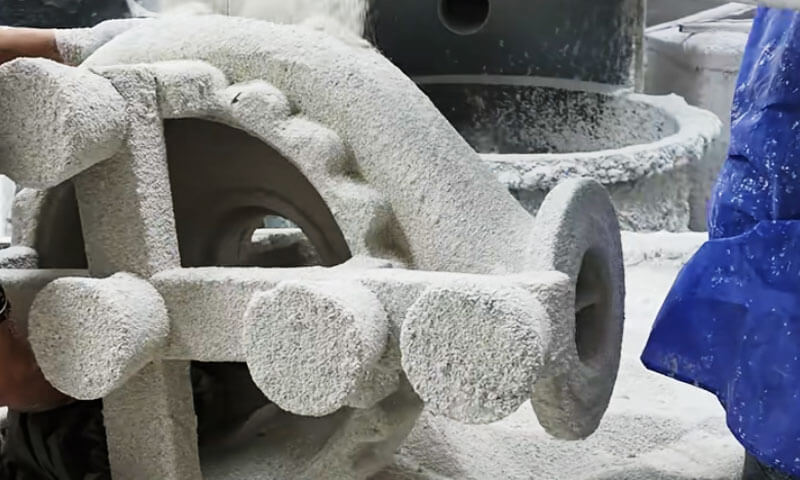
আমি আমার কাজের জীবনের বেশিরভাগ সময় কাটিয়েছি নির্ভুল কাস্টিং শেল রুমে.
আমি একটি শেল দেখেছি যা শুকানোর ঘরে নিখুঁত দেখায় অটোক্লেভে ব্যর্থ হয়েছে; আমি একটি সস্তা সোডিয়াম সিলিকেট শেল দেখেছি উদ্ধৃতিতে অর্থ সঞ্চয় করে এবং এটি স্ক্র্যাপে দুবার হারিয়ে যায়.
এবং আমি দেখেছি একটি সু-নিয়ন্ত্রিত সিলিকা সল লাইন বড় স্টেইনলেস স্টিলের কাস্টিং তৈরি করে যা গ্রাহকদের শট ব্লাস্টিংয়ের পরে খুব কমই স্পর্শ করতে হয়েছিল.
বড় স্টেইনলেস স্টীল ঢালাই জন্য, শেল একটি পেরিফেরাল ভোগ্য নয়. এটি মাত্রিক নির্ভুলতার ভিত্তি, পৃষ্ঠের গুণমান, এবং ফলন.
চীনের নির্ভুল ঢালাই শিল্পে, চারটি শেল তৈরির রুট ব্যাপকভাবে ব্যবহৃত হয়:
- ক. সোডিয়াম সিলিকেট শেল
- খ. যৌগিক শেল
- গ. কম-তাপমাত্রার মোমের সাথে সিলিকা সল শেল
- ডি. মাঝারি-তাপমাত্রার মোমের সাথে সিলিকা সল শেল
প্রথম তিনটি রুট সাধারণত কম-তাপমাত্রার মোমের প্যাটার্ন ব্যবহার করে. ঢালাই-মানের দৃষ্টিকোণ থেকে, সোডিয়াম সিলিকেট সবচেয়ে দুর্বল; যৌগিক এবং সিলিকা সল–নিম্ন-তাপমাত্রার মোম মাঝখানে রয়েছে; সিলিকা সল–মাঝারি-তাপমাত্রার মোম সেরা ফলাফল দেয়.
একটি শেল খরচ দৃষ্টিকোণ থেকে, সোডিয়াম সিলিকেট সবচেয়ে সস্তা, যখন সিলিকা সল–মাঝারি-তাপমাত্রার মোম সবচেয়ে ব্যয়বহুল.
এই নিবন্ধটি একটি ফাউন্ড্রি ইঞ্জিনিয়ারের দৃষ্টিকোণ থেকে এই চারটি রুটের তুলনা করে - একটি ক্যাটালগ নয়.
1. বড় স্টেইনলেস স্টীল কাস্টিংয়ের জন্য শেল তৈরির বিষয় কেন
সিরামিক শেল গলিত ধাতুর জন্য নেতিবাচক ছাঁচ এবং কাঠামোগত ধারক হিসাবে কাজ করে.
এর কার্যকারিতা সরাসরি পৃষ্ঠের গুণমানকে প্রভাবিত করে, মাত্রিক নির্ভুলতা, অভ্যন্তরীণ সুস্থতা, এবং সমাপ্ত ঢালাই উৎপাদন ফলন.
বড় স্টেইনলেস স্টীল উপাদান জন্য, পাঁচটি শেল বৈশিষ্ট্য বিশেষ মনোযোগ প্রাপ্য.

উচ্চ-তাপমাত্রার শক্তি এবং হামাগুড়ি প্রতিরোধ
স্টেইনলেস স্টিল সাধারণত তুলনামূলকভাবে উচ্চ তাপমাত্রায় ঢেলে দেওয়া হয়, খাদ গ্রেড উপর নির্ভর করে, ঢালাই জ্যামিতি, এবং ফাউন্ড্রি অনুশীলন.
সিরামিক শেল প্রিহিটিং এর সময় পর্যাপ্ত যান্ত্রিক শক্তি বজায় রাখতে হবে, ঢালা, এবং দৃঢ়ীকরণ.
অপর্যাপ্ত উচ্চ-তাপমাত্রার শক্তি সহ একটি শেল গলিত ধাতুর ওজনের নীচে বিকৃত হতে পারে.
এটি মাত্রিক বিচ্যুতির কারণ হতে পারে, অসম প্রাচীর বেধ, স্থানীয় bulging, বা সমালোচনামূলক মেশিনযুক্ত পৃষ্ঠতলের বিকৃতি.
ক্রীপ প্রতিরোধ সমান গুরুত্বপূর্ণ. সিরামিক শেলগুলি উন্নত তাপমাত্রায় টেকসই লোডিং অনুভব করে, এবং তাদের বিকৃতি আচরণ মাত্রিক নির্ভুলতাকে প্রভাবিত করতে পারে এমনকি যখন কোন তাৎক্ষণিক ফ্র্যাকচার ঘটে না.
এটি একটি কারণ সিলিকা-সল-বন্ডেড শেলগুলি সাধারণত বড়-কাস্টিং অ্যাপ্লিকেশনের দাবিতে সোডিয়াম সিলিকেট-বন্ডেড শেলগুলির চেয়ে ভাল কাজ করে।.
ব্যাপ্তিযোগ্যতা এবং গ্যাস উচ্ছেদ
ঢালা সময়, ছাঁচের গহ্বরের অভ্যন্তরে বায়ু এবং অন্যান্য গ্যাস অবশ্যই পালাতে হবে কারণ গলিত ধাতু শেলটি পূরণ করে.
আর্দ্রতা, অবশিষ্ট মোম, এবং বাইন্ডার পচনশীল পণ্যগুলিও গ্যাস-সম্পর্কিত ত্রুটিগুলিতে অবদান রাখতে পারে.
শেল ব্যাপ্তিযোগ্যতা অপর্যাপ্ত হলে, গ্যাসগুলি আটকে যেতে পারে এবং ছিদ্র সৃষ্টি করতে পারে, ব্লোহোল, বা অসম্পূর্ণ ভরাট.
পাতলা দেয়ালযুক্ত বিভাগ, সরু প্যাসেজ, এবং জটিল ইম্পেলার জ্যামিতি এই অবস্থার জন্য বিশেষভাবে সংবেদনশীল.
ব্যাপ্তিযোগ্যতা বিভিন্ন কারণের উপর নির্ভর করে:
- অবাধ্য কণা আকার বন্টন এবং শস্য আকৃতি.
- ফেস-কোটের বেধ এবং শেল স্তরের সংখ্যা.
- বাইন্ডার সামগ্রী এবং পাউডার থেকে তরল অনুপাত.
- শুকানো এবং ফায়ারিং অবস্থা.
- অবশিষ্ট মোমের উপস্থিতি, আর্দ্রতা, বা অন্যান্য দূষক.
একটি উচ্চ-মানের শেল অবশ্যই শক্তি এবং গ্যাস ব্যাপ্তিযোগ্যতার মধ্যে একটি উপযুক্ত ভারসাম্য প্রদান করবে.
বাইন্ডার কন্টেন্ট বাড়ানো বা অতিরিক্ত ঘন ফেস কোট তৈরি করা গ্যাস নির্বাসন সীমাবদ্ধ করার সময় শেল অখণ্ডতার কিছু দিক উন্নত করতে পারে.
সারফেস ফিনিশ এবং ডাইমেনশনাল অ্যাকুরেসি
মুখের কোট সরাসরি গলিত স্টেইনলেস স্টিলের সাথে যোগাযোগ করে এবং মূলত ঢালাই পৃষ্ঠের অবস্থা নির্ধারণ করে.
এর অবাধ্য গুণ, কণা বিতরণ, ভেজা আচরণ, এবং ধাতব-ছাঁচের প্রতিক্রিয়াগুলির প্রতিরোধ পৃষ্ঠের রুক্ষতা এবং ত্রুটি গঠনকে প্রভাবিত করে.
উচ্চ নির্ভুলতা জন্য বিনিয়োগ ঢালাই, Ra 0.8–4.3 μm এর আশেপাশে পৃষ্ঠের রুক্ষতা এবং মাত্রাগত সহনশীলতা গ্রেড CT3–CT5 দাবি করা অ্যাপ্লিকেশনগুলির জন্য মূল প্রযুক্তিগত তুলনাতে উল্লেখ করা হয়েছে.
এই পরিসংখ্যানগুলি সর্বজনীন গ্যারান্টির পরিবর্তে প্রক্রিয়া-নির্ভর বেঞ্চমার্ক হিসাবে বোঝা উচিত, বিশেষ করে বড় ঢালাই জন্য.
কম চাহিদাযুক্ত পৃষ্ঠের প্রয়োজনীয়তা সহ মাঝারি আকারের এবং বড় স্টেইনলেস স্টীল ঢালাই একটি মাঝারি-তাপমাত্রার মোম এবং সিলিকা-সল শেল সিস্টেমের অতিরিক্ত খরচকে সমর্থন করতে পারে না.
এই ধরনের ক্ষেত্রে, নিম্ন-তাপমাত্রার মোম বা যৌগিক-শেল প্রসেসগুলি সামগ্রিকভাবে আরও ভাল অর্থনীতি দিতে পারে.
তাপীয় শক প্রতিরোধ এবং শেল অখণ্ডতা
বড় ঢালাই শেলের উপর যথেষ্ট তাপীয় লোড চাপিয়ে দেয়. অসম গরম, অবশিষ্ট আর্দ্রতা, অপর্যাপ্ত শুকানোর, দ্রুত ডিওয়াক্সিং, এবং অনুপযুক্ত ফায়ারিং অবস্থা তাপীয় চাপ তৈরি করতে পারে.
শেল ক্র্যাকিং ধাতব অনুপ্রবেশ হতে পারে, পাখনা, মাত্রিক ত্রুটি, অথবা সম্পূর্ণ ঢালাই প্রত্যাখ্যান.
ভারী উপাদান জন্য, একটি ব্যর্থ শেল মেরামত বা প্রতিস্থাপনও যথেষ্ট শ্রম নষ্ট করে, শক্তি, এবং উত্পাদন সময়.
একটি শক্তিশালী শেল তৈরির প্রক্রিয়া তাই নিয়ন্ত্রিত শুকানোর প্রয়োজন, ইউনিফর্ম গুলি, উপযুক্ত অবাধ্য উপকরণ, এবং একটি শেল পুরুত্ব ঢালাইয়ের ভর এবং জ্যামিতির সাথে মিলে যায়.
উৎপাদন খরচ এবং সীসা সময়
শেল তৈরির প্রক্রিয়া সিরামিক উপকরণের সরাসরি খরচের চেয়ে বেশি প্রভাবিত করে.
এটি শ্রমের প্রয়োজনীয়তাও নির্ধারণ করে, সরঞ্জাম বিনিয়োগ, শক্তি খরচ, ফ্লোর-স্পেস ব্যবহার, এবং ঢালা জন্য একটি প্যাটার্ন সমাবেশ মুক্তি প্রয়োজন সময়.
দশ কিলোগ্রাম ওজনের একটি বড় ইম্পেলার বা ভালভ বডির জন্য, একটি প্রক্রিয়া যা অল্প পরিমাণে অবাধ্য উপাদান সংরক্ষণ করে কিন্তু কয়েক অতিরিক্ত দিন শুকানোর প্রয়োজন হয় তা লাভজনক নাও হতে পারে.
বিপরীতে, একটি প্রিমিয়াম শেল সিস্টেম ন্যায্য হতে পারে যখন এর উচ্চমাত্রিক নির্ভুলতা এবং নিম্ন প্রত্যাখ্যান হার উল্লেখযোগ্যভাবে ডাউনস্ট্রিম মেশিনিং এবং গুণমানের খরচ কমিয়ে দেয়.
তাই সবচেয়ে লাভজনক প্রক্রিয়া হল এমন একটি যা সর্বনিম্ন মোট উৎপাদন খরচে প্রয়োজনীয় ঢালাই গুণমান সরবরাহ করে, অগত্যা সর্বনিম্ন শেল উপাদান খরচ সঙ্গে এক.
2. চারটি শেল তৈরির প্রক্রিয়ার ওভারভিউ
চারটি প্রক্রিয়া প্রাথমিকভাবে বাইন্ডার রসায়নে পৃথক, মুখ-কোট অবাধ্য উপকরণ, ব্যাকআপ-শেল নির্মাণ, মোম-প্যাটার্ন প্রয়োজনীয়তা, এবং উৎপাদন নিয়ন্ত্রণ.
| প্রক্রিয়া | বাইন্ডার সিস্টেম | সাধারণ মোম সিস্টেম | প্রধান সুবিধা | প্রধান সীমাবদ্ধতা |
| সোডিয়াম সিলিকেট শেল | সোডিয়াম সিলিকেট | কম তাপমাত্রার মোম | কম খরচে, সংক্ষিপ্ত চক্র, উচ্চ ব্যাপ্তিযোগ্যতা, অপেক্ষাকৃত সহজ শেল অপসারণ | নিম্ন উচ্চ-তাপমাত্রা শক্তি, কম স্থিতিশীল গুণমান, বৃহত্তর মাত্রিক বৈচিত্র |
| যৌগিক শেল | মুখের কোটগুলিতে সিলিকা সল; ব্যাকআপ কোটগুলিতে সোডিয়াম সিলিকেট | কম তাপমাত্রার মোম | প্রচলিত সোডিয়াম সিলিকেট শেলগুলির চেয়ে পৃষ্ঠের গুণমান ভাল; অপেক্ষাকৃত ছোট উৎপাদন চক্র | ব্যাকআপ-শেলের কর্মক্ষমতা সোডিয়াম সিলিকেট দ্বারা সীমাবদ্ধ থাকে |
কম-তাপমাত্রার মোম সহ সিলিকা-সল শেল |
শেল সিস্টেম জুড়ে সিলিকা সল | কম তাপমাত্রার মোম | ভাল শেল শক্তি, মাত্রিক স্থায়িত্ব, পৃষ্ঠের গুণমান, এবং বড় ঢালাই অভিযোজনযোগ্যতা | উচ্চ খরচ এবং দীর্ঘ শুকানোর চক্র |
| মাঝারি-তাপমাত্রার মোমের সাথে সিলিকা-সল শেল | শেল সিস্টেম জুড়ে সিলিকা সল | মাঝারি-তাপমাত্রার মোম | উচ্চ মাত্রিক নির্ভুলতা, ভাল পৃষ্ঠ ফিনিস, নিয়ন্ত্রিত অবস্থার অধীনে কম ত্রুটি সম্ভাবনা | উচ্চ মোম এবং সরঞ্জাম খরচ; বৃহত্তর বিনিয়োগ এবং অপারেটিং প্রয়োজনীয়তা |
3. সোডিয়াম সিলিকেট শেল: সস্তা, প্রমাণিত, কিন্তু কোয়ালিটি-লিমিটেড
সোডিয়াম সিলিকেট শেল তৈরি প্রায় একটি উত্পাদন ইতিহাস আছে 60 বছর চীনে. এটা এখনও প্রায় জন্য অ্যাকাউন্ট 70% চীনা নির্ভুলতা ঢালাই কারখানা.
এটি এমন নয় যে এটি সেরা কাস্টিং তৈরি করে. কারণ এটি সস্তা, দ্রুত, এবং ক্ষমাশীল.
কয়েক দশক ধরে, ব্যাক-আপ অবাধ্য উপকরণ এবং নতুন হার্ডনারের উন্নতিতে শেল শক্তি দ্বিগুণেরও বেশি.
ঢালাই প্রক্রিয়াযোগ্যতা, মাত্রিক নির্ভুলতা, এবং ফলন উন্নত হয়েছে. সোডিয়াম সিলিকেট শেল এখনও একটি বৃহৎ বাজারের শেয়ার ধারণ করে এবং ব্যাচ রপ্তানি আদেশে কিছু বিদেশী বালি ঢালাই প্রতিস্থাপন করেছে.
সুবিধা বাস্তব: স্বল্প ব্যয়, সংক্ষিপ্ত উত্পাদন চক্র, ভালো নক-আউট আচরণ, এবং উচ্চ ব্যাপ্তিযোগ্যতা. অন্য কোন শেল প্রক্রিয়া ঐ পয়েন্টে সোডিয়াম সিলিকেটের সাথে মেলে না.
কিন্তু ঢালাই গুণমান - পৃষ্ঠের রুক্ষতা, ত্রুটি গণনা, মাত্রিক নির্ভুলতা, ফলন, এবং ব্যর্থতার হার-অন্য তিনটি রুটের চেয়ে খারাপ.

মূল সমস্যা
মৌলিক দুর্বলতা বাইন্ডার নিজেই. সোডিয়াম সিলিকেটের উচ্চ মাত্রা রয়েছে Na₂O.
এর উচ্চ-তাপমাত্রার শক্তি এবং হামাগুড়ি প্রতিরোধ ক্ষমতা সিলিকা সল শেলগুলির তুলনায় অনেক নীচে - শুধুমাত্র প্রায় 1/30 থেকে 1/60 সিলিকা সল এর.
এই কারণে, অনেক ফাউন্ড্রি কম খরচে ব্যবহার করে, নিম্ন-গ্রেড কোয়ার্টজ বালি এবং ব্যাক-আপ স্তরগুলির জন্য দুর্বল কণা-আকারের গ্রেডিং সহ ময়দা.
হার্ডেনার্স এখনও অনেকাংশে সীমাবদ্ধ অ্যামোনিয়াম ক্লোরাইড. সেই শর্তে, উচ্চ-মানের নির্ভুলতা ঢালাই সহজভাবে অর্জনযোগ্য নয়.
দ্বিতীয় সমস্যা হল প্রক্রিয়া নিয়ন্ত্রণ. শেল উৎপাদন ব্যাচ থেকে ব্যাচ ব্যাপকভাবে পরিবর্তিত হয়. অনেক কর্মশালায় প্রক্রিয়া পরামিতিগুলির কঠোর নিয়ন্ত্রণের অভাব রয়েছে.
হার্ডেনার ক্ষয়কারী, ধুলো নিষ্কাশন সরঞ্জাম প্রায়ই জীর্ণ হয়, এবং কয়েকটি কর্মশালায় তাপমাত্রা রয়েছে-, আর্দ্রতা-, এবং ধুলো-নিয়ন্ত্রিত পরিবেশ.
আবরণ প্রস্তুতি, শক্ত করা, শুকানো, এবং ডিওয়াক্সিং খুব কমই শিল্প অপারেটিং মান - সান্দ্রতা অনুযায়ী নিয়ন্ত্রিত হয়, নির্দিষ্ট মাধ্যাকর্ষণ, হার্ডনার ঘনত্ব, এবং পিএইচ সময়সূচীতে পরীক্ষা করা হয় না.
শুকানোর ঘরের তাপমাত্রা, আর্দ্রতা, এবং বাতাসের বেগ প্রায়ই অনিয়ন্ত্রিত হয়. ফলস্বরূপ, উচ্চ- অথবা নিম্ন-তাপমাত্রা আবহাওয়া এবং আর্দ্র ঋতু ব্যাচ স্ক্র্যাপ উত্পাদন করতে পারে.
অন্য কথায়, অনেক কারখানা ম্যানুয়াল ওয়ার্কশপের স্তরে থাকে, বৈজ্ঞানিক মান নিয়ন্ত্রণের পরিবর্তে অভিজ্ঞতার উপর নির্ভর করা.
এটি একটি মূল কারণ সোডিয়াম সিলিকেট কাস্টিংয়ের অস্থির গুণমান রয়েছে, উচ্চ প্রত্যাখ্যান হার, এবং কয়েক দশক ধরে উচ্চ ব্যর্থতার হার.
উন্নতির দিক
প্রথম, উচ্চ-বিশুদ্ধ সিলিকা মাইক্রো-পাউডার দিয়ে সাধারণ নিম্ন-গ্রেড কোয়ার্টজ বালির ময়দা প্রতিস্থাপন করুন, যেমন শিরা কোয়ার্টজ.
ব্যবহার একটি বিমোডাল কণা-আকার বিতরণ বৃত্তাকার কোয়ার্টজ পাউডার ফেস-কোট স্লারি প্রস্তুত করতে.
এটি মুখের শেলের থার্মোকেমিক্যাল স্থায়িত্ব উন্নত করে এবং উচ্চ পাউডার-থেকে-তরল অনুপাতের অনুমতি দেয়.
একটি উত্পাদন উদাহরণে, এর সোডিয়াম সিলিকেট সহ মডুলাস 3.4 এবং ঘনত্ব 1.28 জি/সেমি³, পাউডার-থেকে-তরল অনুপাত পৌঁছেছে 2.7.
ভেজা বল মিলিং পরে, একক ট্যাংক নিষ্পত্তি, চৌম্বক বিচ্ছেদ, এবং deionised-জল চিকিত্সা, গোলাকার, বিমোডাল, উচ্চ-বিশুদ্ধতা পাউডার একটি কৃত্রিমভাবে মিশ্রিত পাউডার তুলনায় ভাল সঞ্চালিত.
দ্বিতীয়, সাইটের মান নিয়ন্ত্রণ উন্নত করুন এবং জাতীয় মান অনুসরণ করুন. লেপ আলাদা করুন, stuccoing, এবং শেল শুকানোর ঘর থেকে শক্ত হয়ে যাওয়া অঞ্চলগুলি.
পূর্বে তাপমাত্রা এবং আর্দ্রতা নিয়ন্ত্রণ করুন; পরবর্তীতে ধুলো অপসারণ এবং জারা সুরক্ষা উন্নত করুন. এটি শেল গুণমানকে স্থিতিশীল করে এবং কাজের পরিবেশ উন্নত করে.
তৃতীয়, ক্যালসাইট-সোডিয়াম সিলিকেট শেলের প্রথম এবং দ্বিতীয় স্তরগুলি a দিয়ে প্রতিস্থাপন করুন ক্যালসাইট-সিলিকা সল মুখ এবং রূপান্তর স্তর, মুখ এবং ট্রানজিশন লেয়ার থেকে সোডিয়াম সিলিকেট এবং অ্যামোনিয়াম ক্লোরাইড হার্ডেনার সম্পূর্ণরূপে নির্মূল করা.
খরচ গণনা দেখায় যে ঢালাই খরচ বেড়েছে মাত্র 0.46 ইউয়ান/কেজি, যখন শেল তৈরির চক্রটি সোডিয়াম সিলিকেট শেলের সাথে তুলনীয় ছিল.
4. কম-তাপমাত্রার মোম সহ সিলিকা সল শেল: বাস্তবসম্মত মধ্য রুট
সিলিকা সল-নিম্ন-তাপমাত্রার মোমের রুট চীনা বাজারে ভালোভাবে মানায়.
এটি চারপাশে ঢালাই জন্য বিশেষভাবে অভিযোজিত 1 কেজি, এবং বিশেষ করে চারপাশে 5 কেজি এবং উপরে-মাঝারি-ভারী ঢালাই-যেখানে এটি মাঝারি-তাপমাত্রার মোমের চেয়ে বেশি নমনীয়তা এবং সুবিধা প্রদান করে.
অধিকাংশ মাঝারি এবং বড় ঢালাই জন্য, পৃষ্ঠের রুক্ষতা, মাত্রিক নির্ভুলতা, এবং সহনশীলতার প্রয়োজনীয়তা খুব বেশি নয়.
উচ্চ-গলানোর-বিন্দু মাঝারি-তাপমাত্রা মোম ব্যবহার করার প্রয়োজন নেই. মাঝারি-তাপমাত্রার মোমের জন্য উচ্চ-চাপের মোম ইনজেকশন প্রয়োজন—উপরে 6-7 এমপিএ—অথবা তরল মোম ইনজেকশন.
এর মানে বড় যন্ত্রপাতি বিনিয়োগ. পুরু, ভারী মাঝারি-তাপমাত্রার মোমের নিদর্শনগুলি সঙ্কুচিত হওয়ার প্রবণ, বিকৃতি, এবং উচ্চ খরচ.
নিম্ন-তাপমাত্রার মোম গঠন করা সহজ, সহজ সরঞ্জাম প্রয়োজন, এবং মোম প্যাটার্ন রুক্ষতা পার্থক্য বড় নয়.
যৌগিক শেল সঙ্গে তুলনা, এই রুট আরো স্থিতিশীল মানের দেয়, বিশেষ করে মাত্রিক নির্ভুলতা. এতে কোন সোডিয়াম সিলিকেট নেই, তাই শেলের ভাল উচ্চ-তাপমাত্রার বৈশিষ্ট্য রয়েছে.
প্রায় এ sintering পরে 1,500° সে, শেল উচ্চ ব্যাপ্তিযোগ্যতা এবং শক্তিশালী হামাগুড়ি প্রতিরোধের আছে.
এটি পাতলা-প্রাচীরের অংশ এবং জটিল মাঝারি-বড় অংশগুলির জন্য ব্যবহার করা যেতে পারে, এবং ভারী অংশ পর্যন্ত জন্য 60-100 কেজি- পাম্প casings, impellers, জল বিক্ষেপক শেল, পাম্প সংস্থা, ভালভ দেহ, এবং অনুরূপ উপাদান.
পুরু-প্রাচীর মাঝারি-বড় বা ভারী অংশের জন্য, কাঁটা-খোলা বা লিফট-শেল সরাসরি চুল্লির সামনে ঢালা উচ্চ ফলন অর্জন করতে পারে.
সমস্যা
প্রথম, কারণ কম তাপমাত্রার মোম ব্যবহার করা হয়, বেশিরভাগ শাঁস পানিতে ময়লা হয়ে যায়.
স্যাপোনিফাইড অবশিষ্টাংশ অনিবার্যভাবে শেলের মধ্যে প্রবেশ করে - বিশেষ করে যখন যৌগিক এবং সোডিয়াম সিলিকেট শেল একই জলের ট্যাঙ্কে ডিওয়াক্স করা হয় - যার ফলে পৃষ্ঠের অন্তর্ভুক্তি এবং ব্যর্থতার হার কিছুটা বেশি হয়. এটি প্রধান দুর্বলতা.
দ্বিতীয়, দীর্ঘ শেল তৈরির চক্র সবচেয়ে বড় অপূর্ণতা. গভীর গর্ত বা গভীর খাঁজ সহ ভারী অংশগুলির জন্য, প্রতিটি স্তর প্রয়োজন হতে পারে 24-47 ঘন্টা শুকানোর.
ক 60 কেজি ডুয়াল-চ্যানেল ইমপেলার প্রায়ই প্রয়োজন 10-15 দিন শেল তৈরির. যেকোন শুকনো অন্ধ অঞ্চল জল ডিওয়াক্সিংয়ের সময় সিলিকা সল পুনরায় দ্রবীভূত করতে পারে এবং শেল ফাটল সৃষ্টি করতে পারে.
তৃতীয়, খরচ প্রায় 5 বার একটি সোডিয়াম সিলিকেট শেল - সম্পর্কে 6,000 ঢালাই প্রতি টন ইউয়ান শেল তৈরির জন্য-এবং 18% উচ্চতর একটি যৌগিক শেল তুলনায়. ঢালাই খরচ তাই তুলনামূলকভাবে বেশি.
উন্নতির দিক
অসম্পূর্ণভাবে প্রক্রিয়াকৃত নিম্ন-তাপমাত্রার মোম থেকে স্যাপোনিফাইড অন্তর্ভুক্তি এড়াতে এবং কম্পোজিট বা সোডিয়াম সিলিকেট শেলগুলির সাথে একই গরম জলের ট্যাঙ্ক ভাগ করা থেকে, ব্যবহার বাষ্প ডিওয়াক্সিং এ 0.3-0.5 এমপিএ এবং 130-140°সে পরিবর্তে জল dewaxing.
এটি স্যাপোনিফিকেশন অন্তর্ভুক্তি এবং শেল ক্র্যাকিং এড়ায়.
যদি গরম জল ডিওয়াক্সিং ব্যবহার করা হয়, যোগ করুন 1-3% আয়তনে শিল্প হাইড্রোক্লোরিক অ্যাসিড জলের কাছে, এবং ডিওয়াক্স করার পরে খোসাগুলিকে অ্যাসিডযুক্ত গরম জল দিয়ে ধুয়ে ফেলুন যাতে স্যাপোনিফাইড অবশিষ্টাংশ কম হয়.
সোডিয়াম সিলিকেট বা যৌগিক শেলগুলির সাথে একই ট্যাঙ্ক ভাগ করবেন না. খোসায় প্রবেশ করা স্যাপোনিফাইড পদার্থ কমাতে আলাদাভাবে জল বা ডিওয়াক্স পরিবর্তন করুন.
পুনরুদ্ধার করা মোম চিকিত্সার জন্য, ব্যবহার 3-5% আয়তনের সালফিউরিক অ্যাসিড দ্বারা ফুটন্ত জলে, পর্যাপ্ত ফুটন্ত এবং নিষ্পত্তির সময় সহ.
শীতকালে, কঠিন জলের তাপমাত্রা কম, সোডিয়াম সিলিকেট এবং যৌগিক খোসায় বেশি Na₂O থাকে, এবং মোমের স্যাপোনিফিকেশন আরও গুরুতর.
পুনরুদ্ধারকৃত মোমে আরও সালফিউরিক অ্যাসিড যোগ করুন. মোম চিকিত্সা পরে, পলিথার অবিলম্বে যোগ করাও গুরুত্বপূর্ণ.
শেল তৈরির চক্রকে ছোট করতে, ব্যবহার দ্রুত শুকনো সিলিকা সল. এই প্রক্রিয়া পরিপক্ক হয়. প্রতিটি স্তরের জন্য শুকানোর সময় প্রায় দ্বারা হ্রাস করা যেতে পারে অর্ধেক.
বড় অংশ জন্য, চূড়ান্ত স্তর ছাড়া প্রতিটি স্তর শুধুমাত্র সম্পর্কে প্রয়োজন 3 ঘন্টা. শেল তৈরির সময় থেকে ড্রপ হতে পারে 62 ঘন্টা থেকে 24 ঘন্টা.
মাঝারি-ভারী অংশের জন্য, হ্রাস সম্পর্কে হয় 60% প্রচলিত সিলিকা সল সঙ্গে তুলনা.
বাজার মূল্য মাত্র 20-30% বেশি, এবং সেই প্রিমিয়াম মেঝেতে কম জায়গার মাধ্যমে পুনরুদ্ধার করা যেতে পারে, তাপ খরচ, এবং উচ্চ ফলন. সিলিকা সল শেল সংস্কারের জন্য দ্রুত-শুকনো সিলিকা সল একটি অনিবার্য দিক.
খরচ কমাতে, সবচেয়ে কার্যকর রুট হল জিরকন প্রতিস্থাপন করা ফিউজড কোয়ার্টজ বা সিন্থেটিক কোয়ার্টজ মুখ-কোট অবাধ্য জন্য. জিরকন প্রায় জন্য অ্যাকাউন্ট 65% মোট সিলিকা সল শেল খরচ.
ক্যালসাইট বা কোয়ার্টজ দিয়ে জিরকন প্রতিস্থাপন করা থেকে শেল খরচ কমে যায় 6,000 ইউয়ান/টি ঢালাই 2,210 ইউয়ান/টি, ক 55.8% হ্রাস. মাঝারি-ভারী অংশের জন্য, ফিউজড কোয়ার্টজ বালি/ময়দা ধীরে ধীরে জিরকন বালি/ময়দা প্রতিস্থাপন করছে.
5. মাঝারি-তাপমাত্রার মোম সহ সিলিকা সল শেল: গুণমান বেঞ্চমার্ক
সিলিকা সল-মাঝারি-তাপমাত্রার মোম হল আন্তর্জাতিকভাবে সাধারণ নির্ভুলতা ঢালাই রুট. এটি সেরা কাস্টিং গুণমান এবং সর্বনিম্ন ব্যর্থতার হার দেয়.
এটি বিশেষত মাঝারি-বড় এবং অতিরিক্ত-বড় অংশগুলির জন্য উপযুক্ত যার জন্য উচ্চ পৃষ্ঠের রুক্ষতা প্রয়োজন-রা 0.8-4.3এবং উচ্চ মাত্রিক নির্ভুলতা-CT3–CT5.
সরঞ্জাম এবং খরচ সীমা কারণ, তবে, এটি মাঝারি-ভারী অংশগুলির জন্য খুব কমই ব্যবহৃত হয় 5-100 কেজি পরিসীমা.

সমস্যা
প্রথম, ব্যয়. শেল খরচ প্রায় 8 বার যে সোডিয়াম সিলিকেটের, এবং সম্পর্কে 20% উচ্চতর কম-তাপমাত্রার মোমের চেয়ে-সিলিকা সল.
প্রধান কারণ হল উচ্চ খোল এবং মোম উপাদান খরচ, অনেক বেশি সরঞ্জাম শক্তি খরচ, এবং উচ্চতর সরঞ্জাম বিনিয়োগ.
দ্বিতীয়, উৎপাদন চক্র নিম্ন-তাপমাত্রার মোম-সিলিকা সল-এর অনুরূপ এবং সোডিয়াম সিলিকেট বা যৌগিক শেলগুলির চেয়ে অনেক বেশি দীর্ঘ.
তৃতীয়, জন্য 5-60 কেজি মাঝারি-ভারী ঢালাই, মাঝারি-তাপমাত্রা তরল মোম এ 63-75°C এবং প্রায় উচ্চ ইনজেকশন চাপ 7.1-8.0 MPa প্রয়োজন হয়.
পাতলা-প্রাচীর মোমের নিদর্শন সংকোচন প্রবণ হয়. মাত্রিক নির্ভুলতা বিশেষ করে উচ্চ নয়.
যেহেতু মাঝারি-ভারী অংশগুলির জন্য বড় অংশগুলির মতো একই মাত্রিক নির্ভুলতা এবং রুক্ষতার প্রয়োজন হয় না, সিলিকা সল–মাঝারি-তাপমাত্রার মোম তাদের জন্য খুব কমই নির্বাচিত হয়.
উন্নতির দিক
মান বজায় রেখে খরচ নিয়ন্ত্রণ করা, মাঝারি-তাপমাত্রার মোম দিয়ে ক্যালসাইটের দুর্বল ভেজাতা সমাধান করার পরে, সিন্থেটিক কোয়ার্টজ বা ফিউজড কোয়ার্টজ দিয়ে জিরকন প্রতিস্থাপন স্পষ্টভাবে দিক.
ফিউজড কোয়ার্টজের একটি রৈখিক সম্প্রসারণ সহগ মাত্র 5 × 10⁻⁷/°সে, এবং এর দাম মাত্র 1/6 জিরকনের যে. বিদেশী, ফিউজড কোয়ার্টজ ধীরে ধীরে প্রয়োগে প্রসারিত হচ্ছে.
শেল চক্রকে ছোট করার জন্য দ্রুত-শুকনো সিলিকা সল শিল্পে একটি সাধারণ দিক.
ঘরোয়া মাঝারি-তাপমাত্রার মোম তৈরি করা বা প্যারাফিন-পলিথার কম-তাপমাত্রার মোম উন্নত করা একটি গুরুত্বপূর্ণ কাজ.
চাবিকাঠি হল পুনরুদ্ধার করা-মোম চিকিত্সা সমস্যার সমাধান করা যাতে মোমের বৈশিষ্ট্যগুলি উত্পাদনে স্থিতিশীল থাকে.
6. যৌগিক শেল: একটি আপস, একটি চূড়ান্ত উত্তর না
সোডিয়াম সিলিকেট খোসার দুর্বলতা কাটিয়ে উঠতে, অনেক কারখানা এখন প্রথম এবং দ্বিতীয় স্তরের জন্য জিরকন এবং মুলাইট-সিলিকা সল ব্যবহার করে, ব্যাক-আপ স্তরগুলির জন্য মূল সোডিয়াম সিলিকেট প্রক্রিয়া রাখার সময়.
এটি একটি আপস যা কম খরচে এবং সোডিয়াম সিলিকেটের সংক্ষিপ্ত চক্রের সাথে সিলিকা সলের ভাল প্রক্রিয়াযোগ্যতাকে একত্রিত করে।.
সোডিয়াম সিলিকেট শেল সঙ্গে তুলনা, যৌগিক শেলগুলি কাস্টিং প্রক্রিয়াযোগ্যতাকে যথেষ্ট উন্নত করে: নিম্ন রুক্ষতা, কম পৃষ্ঠের ত্রুটি, এবং কম ব্যর্থতার হার.
তারা স্টেইনলেস স্টীল জন্য ব্যবহার করা যেতে পারে, তাপ-প্রতিরোধী ইস্পাত, এবং অন্যান্য উচ্চ খাদ ইস্পাত. উৎপাদন চক্র নিম্ন-তাপমাত্রার মোম-সিলিকা সল থেকে অনেক ছোট এবং সোডিয়াম সিলিকেটের মতো.
মূল সমস্যা
প্রথম, কারণ ব্যাক-আপ স্তরগুলি সোডিয়াম সিলিকেট বাইন্ডারকে ধরে রাখে, শেলের সামগ্রিক উচ্চ-তাপমাত্রার শক্তি এবং ক্রীপ প্রতিরোধ ক্ষমতা সিলিকা সল শেলের তুলনায় কম.
শেল সিন্টারিং তাপমাত্রা নীচে সীমাবদ্ধ 960° সে. উপরে 800° সে, শেল বিকৃতি দ্বারা বৃদ্ধি পায় 30%.
একটি সিলিকা সল শেল প্রায় পর্যন্ত sintered করা যেতে পারে 1,500° সে এবং সেই তাপমাত্রার আগে বিকৃত হয় না.
সুতরাং, কম্পোজিট-শেল ঢালাইয়ের মাত্রিক নির্ভুলতা, সহনশীলতা সহ, সিলিকা সল শেল থেকে নিকৃষ্ট.
চারপাশে বড় ঢালাই যখন 10 কেজি, অতিরিক্ত সিলিকা সল স্তর - সাধারণত অন্তত 2 আরও স্তরউচ্চ-তাপমাত্রা শক্তি পেতে এবং বিকৃতি রোধ করার জন্য প্রয়োজন.
দ্বিতীয়, প্রথম দুটি স্তর শেল ব্যাপ্তিযোগ্যতা প্রভাবিত করার প্রধান কারণ. সোডিয়াম সিলিকেট থেকে সিলিকা সোলে পরিবর্তন করা সামগ্রিক শেল ব্যাপ্তিযোগ্যতাকে তীব্রভাবে হ্রাস করে.
যখন sintering তাপমাত্রা কম এবং ধারণ সময় অপর্যাপ্ত হয়, গ্যাস ছিদ্র, মিসরানস, এবং ঠান্ডা বন্ধ প্রায়ই ঘটতে.
কম্পোজিট শেল তাই পাতলা-প্রাচীর অংশের জন্য ব্যবহার করা কঠিন d ≤ 3 মিমি, বড় অংশ, এবং অতিরিক্ত-বড় অংশ নীচে প্রায় 60 কেজি.
কারণ উচ্চ-তাপমাত্রার শক্তি সিলিকা সল থেকে কম, স্ক্র্যাপ ফলাফল হতে পারে. অন্য কথায়, কম্পোজিট-শেলের ব্যাপ্তিযোগ্যতা সোডিয়াম সিলিকেট এবং সিলিকা সল উভয়ের চেয়ে কম.
তৃতীয়, কম্পোজিট-শেলের গুণমান সোডিয়াম সিলিকেটের চেয়ে বেশি স্থিতিশীল কিন্তু সিলিকা সল থেকে কম স্থিতিশীল. ব্যাক-আপ স্তরগুলিতে এখনও সোডিয়াম সিলিকেট বাইন্ডার রয়েছে.
খরচ নিয়ন্ত্রণ করতে, অনেক কারখানা এখনও কম খরচে ব্যবহার করে, অস্থির অবাধ্য যেমন কাদামাটি এবং দানাদার বালি. প্রক্রিয়া নিয়ন্ত্রণ সোডিয়াম সিলিকেট অনুরূপ, তাই মানের স্থিতিশীলতা খারাপ.
চারপাশে ভারী অংশ জন্য 10 কেজি এবং নীচে বড় অংশ 1 কেজি, প্রত্যাখ্যান এবং ব্যর্থতার হার সিলিকা সল শেলগুলির তুলনায় বেশি.
চতুর্থ, কারণ যৌগিক শাঁস মুখের কোটের জন্য ব্যয়বহুল জিরকন ব্যবহার করে, শেল খরচ হয় 6.3 বার যে সোডিয়াম সিলিকেটের.
যদি ব্যাক-আপ স্তরগুলির জন্য mullite বালি/ময়দা ব্যবহার করা হয়, শেল খরচ প্রায় সিলিকা সল-এর মতোই 1 ইউয়ান/কেজি ঢালাই পার্থক্য. কম খরচে সুবিধা উল্লেখযোগ্য নয়.
পঞ্চম, যৌগিক শাঁস মাঝারি-তাপমাত্রার মোম ব্যবহার করতে পারে না. মাঝারি-তাপমাত্রার মোম গরম জলে ডিওয়াক্স করা যাবে না.
একটি অটোক্লেভ এ 171°সে এবং 0.6 এমপিএ, মাঝারি-তাপমাত্রার ডামার রজন ব্যাক-আপ স্তরগুলিতে সোডিয়াম সিলিকেট এবং অবশিষ্ট হার্ডনারের সাথে দৃঢ়ভাবে প্রতিক্রিয়া দেখায়, একটি সাদা আঠালো স্যাপোনিফাইড পদার্থ তৈরি করে যা চিকিত্সা ছাড়া পুনর্ব্যবহার করা যায় না.
সিলিকা সল শেল উভয় কম ব্যবহার করতে পারেন- এবং এই সমস্যা ছাড়াই মাঝারি-তাপমাত্রার মোম.
সংক্ষেপে, যৌগিক শেল সোডিয়াম সিলিকেটের চেয়ে একটি উন্নতি. এটি ঢালাই প্রক্রিয়াযোগ্যতার ক্ষেত্রে ভাল, ফলন, এবং ব্যর্থতার হার, কিন্তু এটি এখনও একটি সিলিকা সল শেল থেকে মৌলিকভাবে আলাদা.
একটি সংক্ষিপ্ত উত্পাদন চক্র এবং সামান্য কম শেল খরচ ছাড়াও, এর ঢালাই গুণমান এবং নির্ভরযোগ্যতা সিলিকা সল থেকে নিকৃষ্ট.
উন্নতির দিক
প্রথম, মুখ-কোট অবাধ্য জন্য ক্যালসাইট দিয়ে জিরকন বালি প্রতিস্থাপন করুন. কাস্টিং প্রক্রিয়াযোগ্যতা সম্পূর্ণরূপে মুখ-কোট অবাধ্যতার উপর নির্ভর করে না; এটি বাইন্ডারের সাথে এবং মোমের প্যাটার্নের সাথে ঘনিষ্ঠভাবে সম্পর্কিত - মোমের প্যাটার্নের রুক্ষতা এবং স্যাপোনিফাইড অবশিষ্টাংশ.
যৌগিক শেলগুলি শুধুমাত্র নিম্ন-তাপমাত্রার মোম ব্যবহার করতে পারে এবং বেশিরভাগই মাঝারি রুক্ষতা সহ নির্ভুল ঢালাইয়ের জন্য ব্যবহৃত হয়-রা 6.3-11.5-এবং নিম্ন মাত্রিক নির্ভুলতা-CT4–CT6.
উৎপাদন অভিজ্ঞতা দেখায় যে মুখের আবরণের জন্য জিরকন-সিলিকা সলকে ক্যালসাইট-সিলিকা সল দিয়ে প্রতিস্থাপন করা সম্পূর্ণরূপে সম্ভব।.
এই থেকে শেল খরচ হ্রাস 4,150-4,830 ইউয়ান/টি কাস্টিং-এ 1,360 ইউয়ান/টি, শুধুমাত্র 460 ইউয়ান সোডিয়াম সিলিকেটের চেয়ে বেশি.
দ্বিতীয়, শেল তৈরির জন্য মান নিয়ন্ত্রণ এবং পরিবেশ উন্নত করুন, বিশেষ করে ব্যাক-আপ স্তরগুলি.
তৃতীয়, ব্যাক আপ স্তর স্থিতিশীল ব্যবহার করা উচিত, উচ্চ-তাপমাত্রা-সক্ষম, মুখের কোটের সাথে সামঞ্জস্যপূর্ণ আর্দ্রতা সামগ্রী সহ অপেক্ষাকৃত সস্তা অবাধ্য.
দুটি সাধারণ ব্যাক আপ উপকরণ সুপারিশ করা হয়. একটি হল অবাধ্য কাদামাটি-কোয়ার্টজ পাউডার আবরণ এ 60%/40%, চূর্ণ করান্ডাম ইটের বর্জ্য এবং সম্পর্কিত অবাধ্য ইটের বর্জ্য থেকে তৈরি দানাদার বালি দিয়ে আটকানো.
এটি ব্যাপকভাবে পাওয়া যায়, সস্তা, এবং মুলাইট বা বক্সাইটের তুলনায় উচ্চ-তাপমাত্রা শক্তি এবং ক্রীপ প্রতিরোধ ক্ষমতা দেয়, শুধুমাত্র 1/2-1/3 বক্সাইটের দাম.
It suits zircon or synthetic quartz face coats. The second is refractory clay–granular powder coating at a volume ratio of 3:7, stuccoed with granular sand.
This option suits only zircon composite shells. Some factories use mullite sand/flour or bauxite for composite back-up layers.
Coating properties are stable, the shell is thin and easy to sinter, but the cost is too high and high-temperature properties are inferior to the two options above. Bauxite has poor knock-out behaviour.
Materials made from crushed waste porcelain, glazed tile, or floor tile are cheap, but they are not fired at high temperature, have complex composition, show a strong tendency to crack at high temperature, have lower refractoriness, and are difficult to knock out after pouring—especially for heavy parts. They are not recommended.
7. বড় স্টেইনলেস স্টীল ঢালাই জন্য শেল তৈরি ভবিষ্যত উন্নয়ন প্রবণতা
শেল তৈরির প্রযুক্তির বিকাশ ক্রমবর্ধমানভাবে ঢালাইয়ের গুণমান উন্নত করার দিকে মনোনিবেশ করছে এবং উৎপাদন খরচ কমিয়েছে, চক্র সময়, এবং পরিবেশগত প্রভাব.
সিলিকা-সল বাইন্ডারের ব্যাপক ব্যবহার
সিলিকা-সল সিস্টেমগুলি তাদের অনুকূল শেল বৈশিষ্ট্য এবং স্থিতিশীল উত্পাদনের সম্ভাবনার কারণে উচ্চ-মানের বিনিয়োগ ঢালাইয়ের জন্য একটি শক্তিশালী প্রযুক্তিগত ভিত্তি সরবরাহ করে.
তাদের বিস্তৃত গ্রহণ উপাদান খরচ এবং শুকানোর সময় সম্পর্কিত অসুবিধাগুলি হ্রাস করার উপর নির্ভর করে.
দ্রুত শুকানোর সিলিকা সল, অপ্টিমাইজ করা শেল নির্মাণ, এবং আরও অর্থনৈতিক অবাধ্য সিস্টেম এই ফাঁক বন্ধ করতে সাহায্য করতে পারে.
অবাধ্য অপ্টিমাইজেশান
যোগ্য সিন্থেটিক সিলিকা বা ফিউজড সিলিকা দিয়ে ব্যয়বহুল জিরকন প্রতিস্থাপন করা উপাদান খরচ কমাতে পারে, কিন্তু প্রতিস্থাপন রাসায়নিক সামঞ্জস্য এবং পৃষ্ঠ গুণমান সংরক্ষণ করা আবশ্যক.
ভবিষ্যত প্রক্রিয়া উন্নয়নের পুরো মুখ-কোট সিস্টেমের উপর ফোকাস করা উচিত, বাইন্ডার কেমিস্ট্রি সহ, পাউডার লোড হচ্ছে, শস্য-আকার বিতরণ, ভেজা আচরণ, এবং শুকানোর স্থিতিশীলতা.
এই ভেরিয়েবলগুলিকে একসাথে অপ্টিমাইজ করা বিচ্ছিন্নতায় অবাধ্য খরচ কমানোর চেয়ে বেশি কার্যকর.
দ্রুত এবং আরো সামঞ্জস্যপূর্ণ শুকানো
দ্রুত শুকানোর binders, উন্নত বায়ুপ্রবাহ ব্যবস্থাপনা, নিয়ন্ত্রিত আর্দ্রতা, এবং আরও ভাল কর্মশালার পরিবেশগত পর্যবেক্ষণ শেল তৈরির চক্রের সময় কমাতে পারে.
প্রতিটি স্তরকে যত তাড়াতাড়ি সম্ভব শুকানোই উদ্দেশ্য নয়. এটি ন্যূনতম অপেক্ষার সময় এবং গ্রহণযোগ্য প্রক্রিয়া পরিবর্তনের সাথে পর্যাপ্ত শক্তি এবং মাত্রিক স্থিতিশীলতা অর্জন করা।.
ডেটা-চালিত প্রক্রিয়া নিয়ন্ত্রণ
আধুনিক ফাউন্ড্রিগুলি স্লারি বৈশিষ্ট্যগুলি রেকর্ড করে ধারাবাহিকতা উন্নত করতে পারে, শুকানোর অবস্থা, শেল-স্তর গণনা, ডিওয়াক্সিং পরামিতি, ফায়ারিং প্রোফাইল, এবং ঢালাই-পরিদর্শন ফলাফল.
এই রেকর্ড বিশ্লেষণ শেল ফাটল সঙ্গে যুক্ত প্রক্রিয়া শর্ত সনাক্ত করতে সাহায্য করে, মাত্রিক বিচ্যুতি, এবং পৃষ্ঠের ত্রুটি.
সময়ের সাথে সাথে, এটি আরও নির্ভরযোগ্য অপারেটিং উইন্ডো সক্ষম করে এবং পৃথক অপারেটরদের অভিজ্ঞতার উপর নির্ভরতা হ্রাস করে.
টোটাল-কস্ট ম্যানুফ্যাকচারিং
দীর্ঘমেয়াদী প্রবণতা হল শেল তৈরির প্রক্রিয়াগুলিকে শুধুমাত্র শেল সামগ্রীর পরিবর্তে গৃহীত ঢালাই উৎপাদনের খরচ দ্বারা মূল্যায়ন করার দিকে.
একটি প্রক্রিয়া যা প্রত্যাখ্যান হ্রাস করে, মেশিনিং ভাতা, এবং ডেলিভারি বিলম্ব একটি ভাল বাণিজ্যিক ফলাফল দিতে পারে এমনকি যখন এর প্রাথমিক উপাদান খরচ বেশি হয়.
এটি বড় স্টেইনলেস স্টীল ঢালাই জন্য বিশেষভাবে গুরুত্বপূর্ণ, যেখানে প্রতিটি প্রত্যাখ্যাত উপাদান একটি উল্লেখযোগ্য ক্ষতির প্রতিনিধিত্ব করতে পারে.
8. উপসংহার
বিনিয়োগ ঢালাইয়ে ব্যবহৃত চারটি প্রধান শেল তৈরির প্রক্রিয়া—সোডিয়াম সিলিকেট শেল, যৌগিক শাঁস, কম-তাপমাত্রার মোম সহ সিলিকা-সল শেল, এবং মাঝারি-তাপমাত্রার মোমের সাথে সিলিকা-সল শেল—প্রত্যেকটি ঢালাই মানের ক্ষেত্রে বিভিন্ন সুবিধা দেয়, ব্যয়, এবং উত্পাদন চক্র.
বড় স্টেইনলেস স্টীল ঢালাই জন্য, সবচেয়ে কার্যকর উন্নতি প্রক্রিয়া নিয়ন্ত্রণ শক্তিশালী করা হয়, ফেস-কোট অবাধ্য অপ্টিমাইজ করুন, বৈধ দ্রুত-শুকানোর সিলিকা-সল সিস্টেম গ্রহণ করুন, মোম পুনরুদ্ধার উন্নত, এবং ঢালাই জ্যামিতি এবং উত্পাদন ভলিউম অনুযায়ী শেল নির্মাণ নির্বাচন করুন.
শেষ পর্যন্ত, সর্বোত্তম শেল তৈরির প্রক্রিয়াটি অগত্যা সবচেয়ে সস্তা বা সবচেয়ে পরিশীলিত নয়.
এটি এমন একটি প্রক্রিয়া যা ধারাবাহিকভাবে সর্বনিম্ন মোট উৎপাদন খরচে প্রয়োজনীয় মানের মান পূরণ করে কাস্টিং তৈরি করে.
উন্নত মানের এবং আরো স্থিতিশীল উত্পাদন খুঁজছেন ফাউন্ড্রিজ জন্য, উপযুক্ত সিলিকা-সল প্রযুক্তির সংমিশ্রণ, যোগ্য অবাধ্য উপকরণ, নিয়ন্ত্রিত শুকানো, এবং ডেটা-চালিত প্রক্রিয়া ব্যবস্থাপনা উচ্চ-ফলন বিনিয়োগ কাস্টিংয়ের দিকে একটি ব্যবহারিক পথ সরবরাহ করে.
FAQS
কোন শেল তৈরির প্রক্রিয়াটি বড় স্টেইনলেস স্টীল ঢালাইয়ের জন্য সর্বোত্তম মানের দেয়?
মাঝারি-তাপমাত্রার মোমের সাথে সিলিকা সল শেল সেরা ঢালাই গুণমান দেয়, মাত্রিক নির্ভুলতা, এবং সর্বনিম্ন ব্যর্থতার হার.
নিম্ন-তাপমাত্রার মোমের সাথে সিলিকা সল মাঝারি-ভারী অংশগুলির জন্য একটি ব্যবহারিক বিকল্প.
কেন সোডিয়াম সিলিকেট এখনও ব্যবহার করা হয় যদি এর গুণমান কম হয়?
সোডিয়াম সিলিকেট সস্তা, একটি সংক্ষিপ্ত উত্পাদন চক্র আছে, ভালো নক-আউট আচরণ, এবং উচ্চ ব্যাপ্তিযোগ্যতা. It remains economically attractive for less demanding castings.
কেন কম্পোজিট শেল মাঝারি-তাপমাত্রার মোম ব্যবহার করতে পারে না?
In autoclave dewaxing at 171°C and 0.6 এমপিএ, medium-temperature damar resin reacts with sodium silicate and residual hardener in the back-up layers, forming a sticky saponified substance that cannot be recycled without treatment.
বড় স্টেইনলেস স্টীল ঢালাই শেল জন্য ভবিষ্যত দিক কি?
Silica sol shells—especially with low-cost face-coat refractories and quick-dry binders—will gradually replace sodium silicate and composite shells as quality requirements rise.

