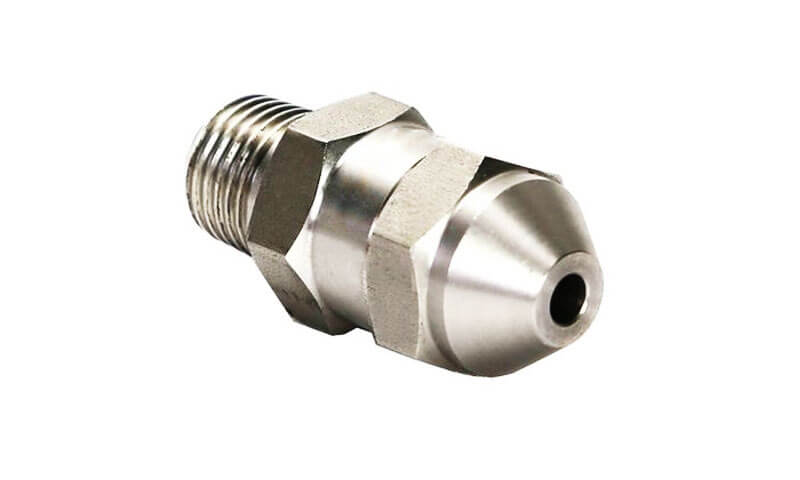
স্প্রে অগ্রভাগ হল গুরুত্বপূর্ণ তরল-নিয়ন্ত্রণ উপাদান যা তরল বন্টন নিয়ন্ত্রণ করতে শিল্প ব্যবস্থায় ব্যাপকভাবে ব্যবহৃত হয়, পরমাণুকরণ, শীতল, পরিষ্কার করা, তৈলাক্তকরণ, আবরণ, এবং রাসায়নিক প্রক্রিয়াকরণ.
যদিও একটি অগ্রভাগ একটি সাধারণ উপাদান বলে মনে হতে পারে, এর অভ্যন্তরীণ জ্যামিতি, ছিদ্র নির্ভুলতা, পৃষ্ঠ সমাপ্তি, এবং উপাদান নির্বাচন সরাসরি স্প্রে দক্ষতা প্রভাবিত করে, শক্তি খরচ, প্রক্রিয়া স্থিতিশীলতা, এবং সরঞ্জাম নির্ভরযোগ্যতা.
সিএনসি মেশিনিং অতুলনীয় নির্ভুলতা প্রদান করে, উপাদান নমনীয়তা, এবং কাস্টম স্প্রে অগ্রভাগ জন্য নকশা স্বাধীনতা.
ঢালাই বা ছাঁচনির্মাণ থেকে ভিন্ন, যার জন্য ব্যয়বহুল টুলিং প্রয়োজন এবং নির্দিষ্ট জ্যামিতিতে সীমাবদ্ধ, CNC যন্ত্র জটিল অভ্যন্তরীণ প্রবাহ চ্যানেল তৈরি করতে পারে, টাইট-সহনশীলতা orifices, এবং ব্যতিক্রমী নির্ভুলতা এবং পুনরাবৃত্তিযোগ্যতার সাথে জটিল স্প্রে নিদর্শন.
এই নিবন্ধটি CNC মেশিনের মাধ্যমে তৈরি কাস্টম স্প্রে অগ্রভাগের জন্য একটি বিস্তৃত নির্দেশিকা প্রদান করে.
আমরা স্প্রে অগ্রভাগের প্রকারগুলি অন্বেষণ করব, বিকল্প উত্পাদন পদ্ধতির উপর CNC মেশিনিং এর সুবিধা, ধাপে ধাপে উত্পাদন প্রক্রিয়া, উপকরণ নির্বাচন, কর্মক্ষমতা কারণ, মানের মান, শিল্প অ্যাপ্লিকেশন, এবং বিনিয়োগ ঢালাই সঙ্গে একটি তুলনামূলক বিশ্লেষণ.
1. স্প্রে অগ্রভাগ কি?
স্প্রে অগ্রভাগের সংজ্ঞা এবং কাজের নীতি
ক স্প্রে অগ্রভাগ তরল চাপকে একটি নিয়ন্ত্রিত স্প্রে প্যাটার্নে রূপান্তর করার জন্য ডিজাইন করা একটি নির্ভুল তরল-নিয়ন্ত্রণ ডিভাইস.
একটি বিশেষভাবে পরিকল্পিত খোলার বা অভ্যন্তরীণ প্রবাহ উত্তরণ মাধ্যমে তরল জোর করে, অগ্রভাগ নিয়ন্ত্রণ করে কিভাবে তরল বের হয়, যেমন সমালোচনামূলক বৈশিষ্ট্য নির্ধারণ:
- প্রবাহ হার
- স্প্রে কোণ
- ফোঁটা আকার
- স্প্রে বিতরণ
- অ্যাটোমাইজেশন দক্ষতা
- তরল বেগ
মৌলিক অপারেটিং নীতিটি চাপ শক্তিকে গতিশক্তিতে রূপান্তরের উপর ভিত্তি করে.
যখন তরল চাপে অগ্রভাগে প্রবেশ করে, অভ্যন্তরীণ জ্যামিতি তরল প্রবাহকে ত্বরান্বিত করে এবং পুনঃনির্দেশিত করে.
অগ্রভাগ নকশা উপর নির্ভর করে, আউটপুট একটি ঘনীভূত জেট স্ট্রিম থেকে অত্যন্ত ছোট ফোঁটা ধারণকারী সূক্ষ্ম কুয়াশা পর্যন্ত হতে পারে.
উদাহরণস্বরূপ:
- ক উচ্চ চাপ পরিষ্কার অগ্রভাগ একটি সংকীর্ণ মধ্যে তরল শক্তি ফোকাস, উচ্চ-বেগ প্রবাহ.
- ক কুলিং অগ্রভাগ তাপ স্থানান্তর সর্বাধিক করার জন্য একটি নিয়ন্ত্রিত স্প্রে প্যাটার্ন তৈরি করে.
- আ পারমাণবিক অগ্রভাগ দহনের জন্য তরলকে সূক্ষ্ম ফোঁটায় ভেঙে দেয়, আবরণ, বা আর্দ্রতা প্রক্রিয়া.
একটি স্প্রে অগ্রভাগের কার্যকারিতা শুধুমাত্র বাহ্যিক আকৃতির উপর নয় বরং অভ্যন্তরীণ বৈশিষ্ট্য যেমন ফ্লো চ্যানেলের নির্ভুলতার উপরও নির্ভর করে।, swirl চেম্বার, এবং ছিদ্র মাত্রা.

স্প্রে অগ্রভাগের প্রধান কর্মক্ষমতা পরামিতি
বিভিন্ন শিল্প প্রক্রিয়ার জন্য বিভিন্ন স্প্রে বৈশিষ্ট্য প্রয়োজন. সুতরাং, স্প্রে অগ্রভাগ নকশা সাধারণত বিভিন্ন কী পরামিতি অনুযায়ী মূল্যায়ন করা হয়.
| পারফরম্যান্স প্যারামিটার | বর্ণনা | ইঞ্জিনিয়ারিং এর গুরুত্ব |
| প্রবাহ হার | প্রতি ইউনিট সময় নিঃসৃত তরলের পরিমাণ, সাধারণত L/min বা m³/h এ পরিমাপ করা হয়. | উপাদান খরচ নির্ধারণ করে, শীতল ক্ষমতা, এবং প্রক্রিয়া দক্ষতা. |
| স্প্রে প্যাটার্ন | নিঃসৃত তরলের আকৃতি এবং বিতরণ, যেমন শঙ্কু, পাখা, বা স্ট্রিম প্যাটার্ন. | ইউনিফর্ম কভারেজ এবং অপ্টিমাইজ করা প্রক্রিয়া ফলাফল নিশ্চিত করে. |
| ফোঁটা আকার | অগ্রভাগ দ্বারা উত্পন্ন তরল ফোঁটাগুলির গড় আকার বিতরণ. | বাষ্পীভবনের হারকে প্রভাবিত করে, আবরণ গুণমান, এবং তাপ স্থানান্তর দক্ষতা. |
| স্প্রে কোণ | স্প্রে শঙ্কু বা ফ্যান প্যাটার্ন দ্বারা গঠিত কোণ. | কভারেজ এলাকা এবং ইনস্টলেশন ব্যবস্থা নির্ধারণ করে. |
প্রেসার রেটিং |
সর্বাধিক অপারেটিং চাপ অগ্রভাগ সহ্য করতে পারে. | চাহিদাপূর্ণ পরিস্থিতিতে নিরাপদ অপারেশন নিশ্চিত করে. |
| তাপমাত্রা প্রতিরোধের | উন্নত তাপমাত্রার অধীনে কর্মক্ষমতা বজায় রাখার ক্ষমতা. | ধাতুবিদ্যার জন্য অপরিহার্য, রাসায়নিক প্রক্রিয়াজাতকরণ, এবং তাপ ব্যবস্থা. |
| উপাদান সামঞ্জস্যতা | জারা প্রতিরোধের, ক্ষয়, এবং রাসায়নিক আক্রমণ. | কঠোর পরিবেশে পরিষেবা জীবন নির্ধারণ করে. |
2. কেন সিএনসি মেশিনিং স্প্রে অগ্রভাগ চয়ন করুন?
প্রথাগত উৎপাদন প্রক্রিয়ার বিপরীতে যা ছাঁচের উপর নির্ভর করে, মারা, বা ভর-উৎপাদন টুলিং, সিএনসি মেশিনিং কম্পিউটার-নিয়ন্ত্রিত কাটিং অপারেশনের মাধ্যমে সরাসরি ধাতব বা প্লাস্টিকের ওয়ার্কপিস থেকে উপাদান সরিয়ে দেয়.
এটি নির্মাতাদের কাস্টমাইজড অভ্যন্তরীণ চ্যানেলগুলির সাথে অত্যন্ত সঠিক অগ্রভাগের উপাদানগুলি উত্পাদন করতে দেয়, micro-orifices, এবং বিশেষ প্রবাহ কাঠামো.
মহাকাশের মতো শিল্পের জন্য, রাসায়নিক প্রক্রিয়াজাতকরণ, সেমিকন্ডাক্টর উত্পাদন, স্বয়ংচালিত আবরণ, চিকিত্সা সরঞ্জাম, এবং নির্ভুল পরিষ্কারের সিস্টেম, অগ্রভাগ কর্মক্ষমতা মাত্রিক নির্ভুলতা এবং পৃষ্ঠ মানের উপর অত্যন্ত নির্ভরশীল.
এমনকি ছিদ্র ব্যাস ছোট বিচ্যুতি, অভ্যন্তরীণ উত্তরণ জ্যামিতি, বা পৃষ্ঠের রুক্ষতা উল্লেখযোগ্যভাবে স্প্রে কোণকে প্রভাবিত করতে পারে, ফোঁটা আকার বিতরণ, প্রবাহ হার, এবং পরমাণুকরণ দক্ষতা.
স্প্রে অগ্রভাগের জন্য CNC মেশিনিং এর মূল সুবিধা
| সুবিধা | ব্যাখ্যা |
| ব্যতিক্রমী নির্ভুলতা | ±0.005 মিমি সহনশীলতা অর্জন করে, স্প্রে প্যাটার্ন এবং প্রবাহ হার নিয়ন্ত্রণের জন্য গুরুত্বপূর্ণ. |
| চমৎকার পৃষ্ঠ ফিনিস | Ra 0.4–1.6 µm লেমিনার প্রবাহ নিশ্চিত করে, টার্বুলেন্স হ্রাস, এবং ধারাবাহিক পরমাণুকরণ. |
| উপাদান বহুমুখিতা | মেশিন সব ধাতু (স্টেইনলেস স্টিল, পিতল, অ্যালুমিনিয়াম, টাইটানিয়াম, সুপারলয়েস) এবং ইঞ্জিনিয়ারিং প্লাস্টিক. |
| নকশা নমনীয়তা | দ্রুত নকশা পুনরাবৃত্তি; কোন টুলিং সীমাবদ্ধতা; জটিল অভ্যন্তরীণ জ্যামিতি সম্ভব. |
ছোট ছিদ্র ক্ষমতা |
হিসাবে ছোট orifices উত্পাদন 0.1 উচ্চ নির্ভুলতার সাথে মিমি. |
| কম-ভলিউম খরচ-কার্যকারিতা | কোন টুলিং বিনিয়োগ; ছোট থেকে মাঝারি ব্যাচের জন্য লাভজনক. |
| দ্রুত প্রোটোটাইপিং | দিনের মধ্যে ডিজাইন-টু-পার্ট, দ্রুত পণ্য বিকাশ সক্ষম করে. |
| ট্রেসেবিলিটি | সমালোচনামূলক অ্যাপ্লিকেশনের জন্য সম্পূর্ণ উপাদান এবং প্রক্রিয়া ডকুমেন্টেশন. |
3. কাস্টম স্প্রে অগ্রভাগের জন্য CNC মেশিনিং প্রক্রিয়া
কাস্টম স্প্রে অগ্রভাগের উত্পাদনের জন্য একটি অত্যন্ত নিয়ন্ত্রিত মেশিনিং প্রক্রিয়া প্রয়োজন কারণ অগ্রভাগের কার্যক্ষমতা সরাসরি মাত্রিক নির্ভুলতার দ্বারা প্রভাবিত হয়, অভ্যন্তরীণ জ্যামিতি, পৃষ্ঠ সমাপ্তি, এবং উপাদান বৈশিষ্ট্য.
সাধারণ যান্ত্রিক উপাদান থেকে ভিন্ন, স্প্রে অগ্রভাগ যেমন নির্ভুল orifices হিসাবে সমালোচনামূলক বৈশিষ্ট্য আছে, অভ্যন্তরীণ প্রবাহ চ্যানেল, থ্রেড, এবং sealing পৃষ্ঠতল, যেখানে এমনকি ছোট বিচ্যুতিও স্প্রে কোণকে প্রভাবিত করতে পারে, প্রবাহের ধারাবাহিকতা, পরমাণুকরণের গুণমান, এবং অপারেটিং দক্ষতা.
একটি পেশাদার সিএনসি মেশিনিং প্রক্রিয়া ইঞ্জিনিয়ারিং ডিজাইনকে সংহত করে, নির্ভুলতা যন্ত্র, পৃষ্ঠ চিকিত্সা, কর্মক্ষমতা পরীক্ষা, এবং প্রতিটি অগ্রভাগ প্রয়োজনীয় অ্যাপ্লিকেশন স্পেসিফিকেশন পূরণ করে তা নিশ্চিত করার জন্য গুণমান পরিদর্শন.

CNC মেশিনযুক্ত স্প্রে অগ্রভাগের সম্পূর্ণ উত্পাদন কর্মপ্রবাহ
দ্য সিএনসি মেশিনিং প্রক্রিয়াটি সাধারণত গ্রাহকের প্রয়োজনীয়তা বিশ্লেষণের সাথে শুরু হয় এবং ডিজাইন অপ্টিমাইজেশনের মাধ্যমে চলতে থাকে, নির্ভুলতা যন্ত্র, সমাপ্তি, এবং কার্যকরী পরীক্ষা.
| মঞ্চ | প্রক্রিয়া ধাপ | উদ্দেশ্য | কী কন্ট্রোল ফ্যাক্টর |
| ইঞ্জিনিয়ারিং ডিজাইন | গ্রাহক স্পেসিফিকেশন বিশ্লেষণ | অগ্রভাগের প্রয়োজনীয়তা সংজ্ঞায়িত করুন, প্রবাহ হার সহ, চাপ রেটিং, স্প্রে প্যাটার্ন, অপারেটিং তাপমাত্রা, রাসায়নিক পরিবেশ, উপাদান নির্বাচন, এবং সংযোগের ধরন. | সঠিক প্রয়োজন সংগ্রহ এবং প্রযুক্তিগত যোগাযোগ. |
| CAD মডেলিং | অ্যাপ্লিকেশন প্রয়োজনীয়তার উপর ভিত্তি করে একটি 3D অগ্রভাগ মডেল তৈরি করুন এবং উত্পাদনের জন্য কাঠামোটি অপ্টিমাইজ করুন. | উত্পাদনের জন্য ডিজাইন (ডিএফএম), প্রবাহ পথ অপ্টিমাইজেশান, মেশিন অ্যাক্সেসযোগ্যতা. | |
| সিএএম প্রোগ্রামিং | CNC মেশিনিং প্রোগ্রাম তৈরি করুন এবং কাটিং পাথ অপ্টিমাইজ করুন. | টুলপথ নির্ভুলতা, যন্ত্র দক্ষতা, পৃষ্ঠের গুণমান. | |
উপাদান প্রস্তুতি |
কাঁচামাল নির্বাচন এবং প্রস্তুতি | বার আকারে উপযুক্ত উপকরণ নির্বাচন করুন, রডস, প্লেট, বা কর্মক্ষমতা প্রয়োজনীয়তা অনুযায়ী billets. | উপাদান গ্রেড যাচাইকরণ, মাত্রিক নির্ভুলতা, উপাদান সার্টিফিকেট. |
| যথার্থ মেশিনিং | সিএনসি বাঁক | নলাকার বৈশিষ্ট্য যেমন অগ্রভাগের বডি তৈরি করুন, বাহ্যিক ব্যাস, থ্রেড, এবং এককেন্দ্রিক খোলা. | ব্যাস নির্ভুলতা, একাগ্রতা, পৃষ্ঠের রুক্ষতা. |
| সিএনসি মিলিং | অ নলাকার বৈশিষ্ট্য উত্পাদন, মাউন্ট পৃষ্ঠতল, খাঁজ, স্লট, এবং জটিল বাহ্যিক জ্যামিতি. | অবস্থান নির্ভুলতা, মাত্রিক সহনশীলতা, পৃষ্ঠ সমাপ্তি. | |
| যথার্থ তুরপুন এবং মাইক্রো মেশিনিং | ছোট স্প্রে গর্ত এবং বিশেষ অভ্যন্তরীণ প্যাসেজ তৈরি করুন. | গর্ত ব্যাস, গোলতা, প্রান্তিককরণ, এবং প্রবাহের ধারাবাহিকতা. | |
| রিমিং এবং ফিনিশিং মেশিনিং | সমালোচনামূলক গর্ত এবং প্রবাহ প্যাসেজের সঠিকতা এবং পৃষ্ঠের গুণমান উন্নত করুন. | অরিফিস জ্যামিতি, মসৃণতা, মাত্রিক স্থায়িত্ব. | |
পোস্ট-প্রসেসিং |
Deburring এবং পরিষ্কার | তরল প্রবাহকে প্রভাবিত করতে পারে এমন মেশিনিং burrs এবং দূষকগুলি সরান. | প্রান্ত গুণমান, পরিচ্ছন্নতা, অবরোধ প্রতিরোধ. |
| পৃষ্ঠ চিকিত্সা | পলিশিং প্রয়োগ করুন, প্যাসিভেশন, ইলেক্ট্রোপোলিশিং, কলাই, বা আবেদন প্রয়োজনীয়তা অনুযায়ী আবরণ. | জারা প্রতিরোধের, পৃষ্ঠের রুক্ষতা, চেহারা. | |
| পরীক্ষা এবং পরিদর্শন | মাত্রিক পরিদর্শন | নির্ভুলতা পরিমাপের সরঞ্জাম ব্যবহার করে সমালোচনামূলক মাত্রা যাচাই করুন. | সিএমএম পরিদর্শন, অপটিক্যাল পরিমাপ, গেজ পরিদর্শন. |
| প্রবাহ এবং স্প্রে পরীক্ষা | অপারেটিং অবস্থার অধীনে প্রকৃত অগ্রভাগ কর্মক্ষমতা নিশ্চিত করুন. | প্রবাহ হার, স্প্রে প্যাটার্ন, চাপ ড্রপ, পরমাণুকরণ কর্মক্ষমতা. | |
| চূড়ান্ত প্রক্রিয়াকরণ | প্যাকেজিং এবং ডেলিভারি | পরিবহণের সময় নির্ভুল-মেশিনযুক্ত অগ্রভাগ রক্ষা করুন. | ক্ষতি প্রতিরোধ এবং ট্রেসেবিলিটি. |
স্প্রে অগ্রভাগের জন্য প্রধান CNC মেশিনিং অপারেশন
কাস্টম স্প্রে অগ্রভাগের জন্য সাধারণত একাধিক মেশিনিং অপারেশনের প্রয়োজন হয় কারণ তাদের কাঠামো ঘূর্ণনশীল বৈশিষ্ট্যগুলিকে একত্রিত করে, স্পষ্টতা গর্ত, এবং জটিল প্রবাহ চ্যানেল.
| মেশিনিং অপারেশন | যন্ত্রপাতি | সাধারণ ক্ষমতা | সাধারণ অ্যাপ্লিকেশন |
| সিএনসি টার্নিং | সিএনসি লেদ, বহু-অক্ষ বাঁক কেন্দ্র | ব্যাস পরিসীমা প্রায় 0.5-200 মিমি; ডিজাইনের প্রয়োজনীয়তার উপর নির্ভর করে মাত্রিক সহনশীলতা ±0.005 মিমি পর্যন্ত. | নজল বডি মেশিনিং, নলাকার পৃষ্ঠতল, থ্রেড, flanges, সীল এলাকা, এবং এককেন্দ্রিক খোলা. |
| সিএনসি মিলিং | 3-অক্ষ, 4-অক্ষ, বা 5-অক্ষ মেশিনিং কেন্দ্র | জটিল কনট্যুর মেশিনিং ক্ষমতা সহ উচ্চ অবস্থানগত নির্ভুলতা. | সাইড পোর্ট, মাউন্ট বৈশিষ্ট্য, স্লট, অনিয়মিত আকার, এবং বহুমুখী প্রবাহ চ্যানেল. |
মাইক্রো-ড্রিলিং |
যথার্থ ড্রিলিং মেশিন, লেজার তুরপুন, বা EDM সরঞ্জাম | উপাদান এবং প্রক্রিয়ার উপর নির্ভর করে মাইক্রো হোল প্রায় 0.05-1.0 মিমি; উচ্চ দিক অনুপাত মেশিনিং সম্ভব. | সূক্ষ্ম স্প্রে গর্ত, কুলিং চ্যানেল, পারমাণবিক orifices, এবং নির্ভুল তরল আউটলেট. |
| রিমিং | যথার্থ রিমিং টুল | গর্ত বৃত্তাকার এবং মাত্রিক নির্ভুলতা উন্নত. | স্থিতিশীল প্রবাহ কর্মক্ষমতা প্রয়োজন সমালোচনামূলক স্প্রে orifices চূড়ান্ত আকার. |
| থ্রেড মেশিনিং | সিএনসি থ্রেডিং সরঞ্জাম, ট্যাপ, থ্রেড মিল | মেট্রিকের জন্য উপযুক্ত, এনপিটি, বিএসপি, এবং কাস্টমাইজড থ্রেড মান. | পাইপ সংযোগ, মাউন্ট ইন্টারফেস, এবং পরিবর্তনযোগ্য অগ্রভাগ সমাবেশ. |
CNC যন্ত্রের গুণমানকে প্রভাবিত করে এমন জটিল কারণ
যদিও CNC মেশিনিং চমৎকার নির্ভুলতা প্রদান করে, স্প্রে অগ্রভাগ উত্পাদন ছোট মাত্রার কারণে বিভিন্ন প্রযুক্তিগত চ্যালেঞ্জ উপস্থাপন করে, কঠোর প্রবাহ প্রয়োজনীয়তা, এবং মেশিন থেকে কঠিন উপকরণ.
| প্রযুক্তিগত চ্যালেঞ্জ | অগ্রভাগ কর্মক্ষমতা উপর সম্ভাব্য প্রভাব | নিয়ন্ত্রণ ব্যবস্থা |
| টুল ডিফ্লেকশন | ছিদ্র ব্যাসে বিচ্যুতি ঘটায়, দরিদ্র ঘনত্ব, এবং অস্থির স্প্রে নিদর্শন. | কঠোর টুলিং সিস্টেম ব্যবহার করুন, টুল ওভারহ্যাং ছোট করুন, এবং কাটিং পরামিতি অপ্টিমাইজ করুন. |
| স্টেইনলেস স্টীল কঠিন কাজ | কাটার অসুবিধা বাড়ায়, হাতিয়ার পরিধান ত্বরান্বিত করে, এবং পৃষ্ঠের গুণমান হ্রাস করে. | ধারালো কার্বাইড সরঞ্জাম ব্যবহার করুন, উপযুক্ত কাটিয়া গতি, এবং কার্যকর কুল্যান্ট সিস্টেম. |
| চিপ নিয়ন্ত্রণ | চিপগুলি ছোট গর্ত বা অভ্যন্তরীণ চ্যানেলগুলিতে প্রবেশ করতে পারে, তরল প্রবাহকে প্রভাবিত করে এবং বাধা সৃষ্টি করে. | চিপ ব্রেকার প্রয়োগ করুন, অপ্টিমাইজ করা টুল পাথ, এবং উচ্চ-চাপ কুল্যান্ট সিস্টেম. |
তাপীয় বিকৃতি |
যন্ত্রের সময় উত্পন্ন তাপ মাত্রিক নির্ভুলতাকে প্রভাবিত করতে পারে, বিশেষ করে পাতলা দেয়ালের উপাদানগুলির জন্য. | যন্ত্রের তাপমাত্রা নিয়ন্ত্রণ করুন, মেশিনের অবস্থা স্থিতিশীল করুন, এবং কুল্যান্ট প্রবাহ অপ্টিমাইজ করুন. |
| Burr গঠন | স্প্রে খোলার ভিতরে বা চারপাশে বুরস তরল প্রবাহকে ব্যাহত করতে পারে এবং স্প্রে বৈশিষ্ট্য পরিবর্তন করতে পারে. | নির্ভুলতা ডিবারিং প্রয়োগ করুন, অতিস্বনক পরিষ্কার, বা ইলেক্ট্রোপলিশিং প্রক্রিয়া. |
| পৃষ্ঠ দূষণ | অবশিষ্ট কণা বা মেশিনিং তরল স্পষ্টতা প্রয়োগে পরিচ্ছন্নতা প্রভাবিত করতে পারে. | পরিষ্কারের পদ্ধতি এবং নিয়ন্ত্রিত প্যাকেজিং বাস্তবায়ন করুন. |
অভ্যন্তরীণ প্রবাহ চ্যানেল মেশিনিং মধ্যে যথার্থ নিয়ন্ত্রণ
একটি স্প্রে অগ্রভাগের অভ্যন্তরীণ গঠন তরল আচরণে একটি সিদ্ধান্তমূলক ভূমিকা পালন করে.
উদাহরণস্বরূপ, ঘূর্ণায়মান প্রবাহ উৎপন্ন করার জন্য ঘূর্ণায়মান অগ্রভাগগুলি সঠিকভাবে মেশিনযুক্ত অভ্যন্তরীণ চেম্বারগুলির উপর নির্ভর করে, পরমাণুকরণ করার সময় অগ্রভাগগুলিকে সামঞ্জস্যপূর্ণ ফোঁটা আকার তৈরি করতে সাবধানে নিয়ন্ত্রিত অরিফিস জ্যামিতির প্রয়োজন হয়.
CNC মেশিনের সময়, নির্মাতাদের অবশ্যই বেশ কয়েকটি গুরুত্বপূর্ণ পরামিতি নিয়ন্ত্রণ করতে হবে:
- ছিদ্রের ব্যাস এবং জ্যামিতি: প্রবাহের হার এবং স্প্রে বিতরণ নির্ধারণ করে.
- ইনলেট এবং আউটলেটের মধ্যে ঘনত্ব: ইউনিফর্ম তরল স্রাব নিশ্চিত করে.
- অভ্যন্তরীণ পৃষ্ঠের রুক্ষতা: অশান্তি এবং চাপ হ্রাস হ্রাস করে.
- চ্যানেলের মাত্রা: বেগ নিয়ন্ত্রণ করে, মিশ্রণ দক্ষতা, এবং atomization কর্মক্ষমতা.
উচ্চ কর্মক্ষমতা অ্যাপ্লিকেশনের জন্য, যেমন নির্ভুল নাকাল হিসাবে অতিরিক্ত প্রক্রিয়া, ইলেক্ট্রোপোলিশিং, অথবা অগ্রভাগের নির্ভরযোগ্যতা আরও উন্নত করতে প্রবাহ ক্রমাঙ্কন প্রয়োগ করা যেতে পারে.
4. CNC মেশিনযুক্ত স্প্রে অগ্রভাগের জন্য ব্যবহৃত সামগ্রী
উপাদান নির্বাচন কাস্টম স্প্রে অগ্রভাগ উত্পাদনের সবচেয়ে গুরুত্বপূর্ণ সিদ্ধান্তগুলির মধ্যে একটি কারণ অগ্রভাগ প্রায়শই চাহিদাযুক্ত পরিস্থিতিতে কাজ করে, উচ্চ চাপ সহ, উচ্চ তাপমাত্রা, ঘষিয়া তুলিয়া ফেলিতে সক্ষম মিডিয়া, এবং ক্ষয়কারী রাসায়নিক.
নির্বাচিত উপাদান অবশ্যই জারা প্রতিরোধের একটি উপযুক্ত ভারসাম্য প্রদান করবে, যান্ত্রিক শক্তি, প্রতিরোধ পরুন, তাপ স্থায়িত্ব, এবং machinability.
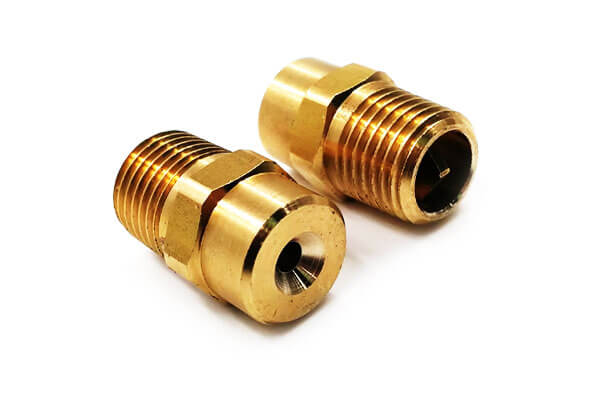
CNC মেশিন চমৎকার উপাদান নমনীয়তা প্রদান করে, নির্মাতাদের বিস্তৃত ধাতু এবং প্রকৌশল প্লাস্টিক থেকে স্প্রে অগ্রভাগ উত্পাদন করার অনুমতি দেয়.
চূড়ান্ত উপাদান পছন্দ প্রাথমিকভাবে কাজের পরিবেশের উপর নির্ভর করে, তরল বৈশিষ্ট্য, অপারেটিং তাপমাত্রা, চাপের প্রয়োজনীয়তা, এবং প্রত্যাশিত সেবা জীবন.
CNC মেশিন স্প্রে অগ্রভাগ জন্য সাধারণ ধাতু উপকরণ
| উপাদান | মূল বৈশিষ্ট্য | সাধারণ অ্যাপ্লিকেশন |
| স্টেইনলেস স্টিল (304/316/316এল) | দুর্দান্ত জারা প্রতিরোধের, ভাল যান্ত্রিক শক্তি, স্বাস্থ্যকর পৃষ্ঠ বৈশিষ্ট্য, এবং অনেক রাসায়নিকের সাথে সামঞ্জস্যপূর্ণ. 316এল ক্লোরাইড এবং অ্যাসিডিক পরিবেশে বর্ধিত প্রতিরোধের সরবরাহ করে. | রাসায়নিক স্প্রে করা, খাদ্য প্রক্রিয়াকরণ, ফার্মাসিউটিক্যাল সরঞ্জাম, জল চিকিত্সা, পরিষ্কারের সিস্টেম. |
| পিতল | চমৎকার machinability, ভাল পরিধান প্রতিরোধের, স্থিতিশীল মাত্রিক নির্ভুলতা, এবং অপেক্ষাকৃত কম খরচে. | সাধারণ শিল্প স্প্রে করা, কুলিং সিস্টেম, তৈলাক্তকরণ অগ্রভাগ, কৃষি অ্যাপ্লিকেশন. |
| অ্যালুমিনিয়াম অ্যালয় (6061, 7075, ইত্যাদি) | লাইটওয়েট, ভাল মেশিনিবিলিটি, উচ্চ শক্তি থেকে ওজন অনুপাত, এবং পৃষ্ঠ সুরক্ষা anodizing জন্য উপযুক্ত. | মহাকাশ উপাদান, হালকা স্প্রে করার সরঞ্জাম, পোর্টেবল সিস্টেম. |
| তামার মিশ্রণ / ব্রোঞ্জ | চমৎকার তাপ পরিবাহিতা, জারা প্রতিরোধের, এবং নির্দিষ্ট রাসায়নিক পরিবেশের প্রতিরোধ. | কুলিং অগ্রভাগ, তাপ স্থানান্তর সিস্টেম, বিশেষ শিল্প সরঞ্জাম. |
টাইটানিয়াম অ্যালয় (Ti-6Al-4V) |
অসামান্য শক্তি-থেকে-ওজন অনুপাত, চমৎকার জারা প্রতিরোধের, এবং উচ্চ-তাপমাত্রা ক্ষমতা. | মহাকাশ স্প্রে সিস্টেম, সামুদ্রিক পরিবেশ, রাসায়নিক প্রক্রিয়াজাতকরণ সরঞ্জাম. |
| নিকেল-ভিত্তিক অ্যালো (ইনকেল, তাড়াতাড়ি) | অক্সিডেশন ব্যতিক্রমী প্রতিরোধের, উচ্চ তাপমাত্রা, এবং আক্রমনাত্মক রাসায়নিক. | চুল্লি স্প্রে করা, রাসায়নিক চুল্লি, চরম-তাপমাত্রার অ্যাপ্লিকেশন. |
| সরঞ্জাম স্টিল / শক্ত ইস্পাত | উচ্চ কঠোরতা, চমৎকার পরিধান প্রতিরোধের, এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম তরল পরিবেশের জন্য উপযুক্ত. | ঘষিয়া তুলিয়া ফেলিতে সক্ষম বিস্ফোরণ অগ্রভাগ, উচ্চ পরিধান শিল্প স্প্রে সিস্টেম. |
বিশেষ অ্যাপ্লিকেশনের জন্য ইঞ্জিনিয়ারিং প্লাস্টিক
যদিও ধাতু উপকরণ শিল্প অগ্রভাগ উত্পাদন আধিপত্য, সিএনসি মেশিনিং রাসায়নিক প্রতিরোধের প্রয়োজন এমন অ্যাপ্লিকেশনগুলির জন্য প্লাস্টিকের স্প্রে অগ্রভাগ উত্পাদন করতে দেয়, বৈদ্যুতিক নিরোধক, বা হালকা কাঠামো.
| উপাদান | বৈশিষ্ট্য | অ্যাপ্লিকেশন |
| Ptfe (টেফলন) | চমৎকার রাসায়নিক প্রতিরোধের, কম ঘর্ষণ, এবং বিস্তৃত তাপমাত্রা পরিসীমা. | অত্যন্ত ক্ষয়কারী রাসায়নিক স্প্রে করার সিস্টেম. |
| উঁকি দিন | উচ্চ শক্তি, চমৎকার তাপমাত্রা প্রতিরোধের, এবং রাসায়নিক স্থিতিশীলতা. | সেমিকন্ডাক্টর সরঞ্জাম, মহাকাশ ব্যবস্থা, নির্ভুল রাসায়নিক অ্যাপ্লিকেশন. |
| পম (অ্যাসিটাল) | ভাল মাত্রিক স্থায়িত্ব, কম ঘর্ষণ, এবং সহজ মেশিনিং. | কম চাপ তরল সিস্টেম এবং সাধারণ শিল্প অ্যাপ্লিকেশন. |
| নাইলন | লাইটওয়েট, প্রভাব প্রতিরোধী, এবং অর্থনৈতিক. | কৃষি স্প্রে করার সরঞ্জাম এবং ভোক্তা অ্যাপ্লিকেশন. |
5. সিএনসি মেশিনিং দ্বারা নির্মিত স্প্রে অগ্রভাগের প্রকার
সিএনসি মেশিনিং নির্মাতাদের বিভিন্ন ধরণের কাস্টমাইজড স্প্রে উত্পাদন করতে সক্ষম করে অগ্রভাগ ডিজাইন.
স্ট্যান্ডার্ড ঢালাই বা ভর-উত্পাদিত অগ্রভাগ থেকে ভিন্ন, CNC মেশিনযুক্ত অগ্রভাগগুলি নির্দিষ্ট প্রবাহ বৈশিষ্ট্যের জন্য অপ্টিমাইজ করা যেতে পারে, স্প্রে নিদর্শন, চাপের অবস্থা, এবং ইনস্টলেশন প্রয়োজনীয়তা.
প্রধান অগ্রভাগ ধরনের অন্তর্ভুক্ত:
| অগ্রভাগের ধরন | অপারেটিং নীতি | প্রধান বৈশিষ্ট্য | সাধারণ অ্যাপ্লিকেশন |
| ফ্ল্যাট ফ্যান স্প্রে অগ্রভাগ | ফ্যান-আকৃতির স্প্রে প্যাটার্ন তৈরি করতে তরল একটি প্রসারিত ছিদ্র দিয়ে বেরিয়ে যায়. | ইউনিফর্ম কভারেজ, নিয়ন্ত্রিত স্প্রে প্রস্থ, দক্ষ পৃষ্ঠ কভারেজ. | আবরণ সিস্টেম, পরিষ্কারের সরঞ্জাম, কৃষি স্প্রে করা. |
| সম্পূর্ণ শঙ্কু স্প্রে অগ্রভাগ | অভ্যন্তরীণ ঘূর্ণায়মান চেম্বার পুরো শঙ্কু অঞ্চল জুড়ে বিতরণ করা ফোঁটা সহ একটি বৃত্তাকার স্প্রে প্যাটার্ন তৈরি করে. | উচ্চ প্রবাহ ক্ষমতা এবং চমৎকার কভারেজ. | কুলিং সিস্টেম, ধুলো দমন, রাসায়নিক স্প্রে করা. |
| ফাঁপা শঙ্কু স্প্রে অগ্রভাগ | বাইরের অঞ্চলের কাছাকাছি ঘনীভূত ফোঁটা সহ একটি রিং-আকৃতির স্প্রে প্যাটার্ন তৈরি করে. | চমৎকার পরমাণুকরণ এবং সূক্ষ্ম ফোঁটা. | বায়ু আর্দ্রতা, গ্যাস কুলিং, দূষণ নিয়ন্ত্রণ. |
অ্যাটোমাইজিং অগ্রভাগ |
চাপ ব্যবহার করে, বায়ু, বা অতিস্বনক শক্তি সূক্ষ্ম ফোঁটা মধ্যে তরল ভাঙ্গা. | খুব ছোট ফোঁটা আকার এবং সুনির্দিষ্ট স্প্রে নিয়ন্ত্রণ উত্পাদন করে. | জ্বালানী সিস্টেম, শিল্প আবরণ, জ্বলন সরঞ্জাম. |
| এয়ারলেস স্প্রে অগ্রভাগ | উচ্চ-চাপের তরল প্রবাহ বাহ্যিক বায়ু ছাড়াই পরমাণুকরণ তৈরি করে. | উচ্চ দক্ষতা এবং কম ওভারস্প্রে. | পেইন্টিং, প্রতিরক্ষামূলক আবরণ, পৃষ্ঠ চিকিত্সা. |
| মিস্টিং অগ্রভাগ | ক্ষুদ্র নির্ভুলতার মাধ্যমে অত্যন্ত সূক্ষ্ম জলের ফোঁটা তৈরি করে. | কম জল খরচ এবং কার্যকর শীতল. | গ্রীনহাউস, আর্দ্রতা, কুলিং সিস্টেম. |
জেট অগ্রভাগ |
একটি ঘনীভূত উচ্চ-গতির তরল প্রবাহ উত্পাদন করে. | উচ্চ প্রভাব বল এবং দিকনির্দেশক স্প্রে করা. | ক্লিনিং, কাটা সাহায্য, শিল্প ওয়াশিং. |
| ঘূর্ণি অগ্রভাগ | অভ্যন্তরীণ চ্যানেলগুলি স্রাবের আগে ঘূর্ণনশীল তরল আন্দোলন তৈরি করে. | উন্নত পরমাণুকরণ এবং অভিন্ন স্প্রে বিতরণ. | দহন সিস্টেম, শীতল, রাসায়নিক প্রক্রিয়া. |
| মাল্টি-হোল অগ্রভাগ | একাধিক নির্ভুল খোলার বিভিন্ন স্প্রে স্ট্রিম প্রদান করে. | কাস্টমাইজড প্রবাহ বিতরণ এবং কভারেজ. | সেমিকন্ডাক্টর পরিষ্কার করা, নির্ভুলতা উত্পাদন. |
6. স্প্রে অগ্রভাগ কর্মক্ষমতা প্রভাবিত মূল কারণ
| ফ্যাক্টর | কর্মক্ষমতা উপর প্রভাব | নকশা বিবেচনা |
| ছিদ্রের আকার | প্রবাহের হার এবং ফোঁটার আকার নির্ধারণ করে. | ±0.005 মিমি নির্ভুলতা যন্ত্র. |
| ছিদ্রের আকৃতি | স্প্রে প্যাটার্ন এবং অ্যাটোমাইজেশনকে প্রভাবিত করে. | ধারালো বা ব্যাসার্ধক; কাস্টম নকশা. |
| অভ্যন্তরীণ প্রবাহ পথ | অশান্তি এবং চাপ ড্রপ প্রভাবিত করে. | মসৃণ পৃষ্ঠতল; অপ্টিমাইজ করা জ্যামিতি. |
| সারফেস ফিনিস | প্রবাহ প্রতিরোধের এবং পরমাণুকরণকে প্রভাবিত করে. | গুরুত্বপূর্ণ পৃষ্ঠের জন্য Ra ≤0.8 µm. |
| চাপ | প্রবাহের হার এবং ফোঁটার আকার নির্ধারণ করে. | নির্দিষ্ট চাপ পরিসীমা জন্য পরিকল্পিত. |
তরল সান্দ্রতা |
প্রবাহের হার এবং পরমাণুকরণকে প্রভাবিত করে. | নকশায় তরল বৈশিষ্ট্য বিবেচনা করুন. |
| তরল তাপমাত্রা | সান্দ্রতা এবং উপাদান সামঞ্জস্য প্রভাবিত করে. | উপযুক্ত উপাদান এবং নকশা নির্বাচন করুন. |
| উপাদান সামঞ্জস্য | জারা প্রতিরোধের এবং সেবা জীবন প্রভাবিত করে. | উপযুক্ত খাদ বা আবরণ নির্বাচন করুন. |
| সংযোগের ধরন | ইনস্টলেশন এবং সিলিং প্রভাবিত করে. | এনপিটি, বিএসপি, ফ্ল্যাঞ্জড, বা কাস্টম. |
7. স্প্রে অগ্রভাগের জন্য সিএনসি মেশিনিং সহনশীলতা এবং গুণমানের মান
কারণ স্প্রে অগ্রভাগ সরাসরি তরল আচরণ নিয়ন্ত্রণ করে, অনেক প্রচলিত যান্ত্রিক উপাদানের তুলনায় উৎপাদন নির্ভুলতা বেশি চাহিদাপূর্ণ.
টাইট মাত্রিক নিয়ন্ত্রণ স্থিতিশীল স্প্রে নিদর্শন নিশ্চিত করে, সঠিক প্রবাহ হার, এবং ধারাবাহিক কর্মক্ষমতা.
সাধারণ সিএনসি মেশিনিং সহনশীলতা
| বৈশিষ্ট্য | সাধারণ নির্ভুলতা প্রয়োজন |
| বাহ্যিক মাত্রা | উপাদান আকারের উপর নির্ভর করে ±0.01 মিমি থেকে ±0.05 মিমি |
| নির্ভুল ছিদ্র ব্যাস | সমালোচনামূলক অ্যাপ্লিকেশনের জন্য ±0.005 মিমি বা উচ্চতর নির্ভুলতা |
| গর্ত অবস্থান নির্ভুলতা | ±0.01 মিমি |
| থ্রেড নির্ভুলতা | আইএসও অনুযায়ী, এনপিটি, বিএসপি, বা কাস্টমাইজড মান |
| পৃষ্ঠের রুক্ষতা | নির্ভুল প্রবাহ পৃষ্ঠের জন্য Ra 0.4–1.6 μm |
| একাগ্রতা | সাধারণত 0.005-0.01 মিমি এর মধ্যে |
প্রকৃত সহনশীলতা অগ্রভাগের আকারের উপর নির্ভর করে, উপাদান, যন্ত্র প্রক্রিয়া, এবং আবেদনের প্রয়োজনীয়তা.
গুণমান পরিদর্শন পদ্ধতি
পেশাদার CNC অগ্রভাগ নির্মাতারা পণ্য নির্ভরযোগ্যতা নিশ্চিত করতে একাধিক পরিদর্শন পদ্ধতি প্রয়োগ করে.
| পরিদর্শন পদ্ধতি | উদ্দেশ্য |
| সমন্বয়কারী পরিমাপ মেশিন (সিএমএম) | মাত্রিক নির্ভুলতা পরিমাপ করে, অবস্থান সহনশীলতা, এবং জ্যামিতিক বৈশিষ্ট্য. |
| অপটিক্যাল পরিমাপ | মাইক্রো-হোল পরিদর্শন করে, প্রান্ত, এবং জটিল ছোট বৈশিষ্ট্য. |
| সারফেস রুক্ষতা পরীক্ষা | অভ্যন্তরীণ এবং বাহ্যিক পৃষ্ঠ ফিনিস যাচাই করে. |
| থ্রেড পরিদর্শন | সঠিক সংযোগ এবং sealing কর্মক্ষমতা নিশ্চিত করে. |
| চাপ পরীক্ষা | কাঠামোগত অখণ্ডতা এবং ফুটো প্রতিরোধের নিশ্চিত করে. |
| প্রবাহ পরীক্ষা | প্রকৃত প্রবাহ হার যাচাই করে, স্প্রে কোণ, এবং চাপ কর্মক্ষমতা. |
8. কাস্টম সিএনসি মেশিনিং স্প্রে অগ্রভাগের অ্যাপ্লিকেশন
কাস্টম CNC মেশিনযুক্ত স্প্রে অগ্রভাগ ব্যাপকভাবে শিল্প জুড়ে ব্যবহৃত হয় যেখানে সুনির্দিষ্ট তরল নিয়ন্ত্রণ, ধারাবাহিক স্প্রে বিতরণ, এবং দীর্ঘমেয়াদী নির্ভরযোগ্যতা অপরিহার্য.
মান বাণিজ্যিক অগ্রভাগ সঙ্গে তুলনা, কাস্টমাইজড CNC অগ্রভাগ নির্দিষ্ট অপারেটিং অবস্থার অনুযায়ী ইঞ্জিনিয়ার করা যেতে পারে, চাপ সহ, তাপমাত্রা, তরল বৈশিষ্ট্য, ইনস্টলেশন প্রয়োজনীয়তা, এবং স্প্রে কর্মক্ষমতা লক্ষ্য.

শিল্প পরিষ্কার এবং পৃষ্ঠ চিকিত্সা
শিল্প পরিষ্কারের ব্যবস্থার জন্য স্থিতিশীল স্প্রে কভারেজ এবং পর্যাপ্ত প্রভাব শক্তি সরবরাহ করতে সক্ষম অগ্রভাগের প্রয়োজন হয়.
সিএনসি মেশিনযুক্ত অগ্রভাগ সাধারণত উচ্চ-চাপ পরিষ্কারের সরঞ্জামগুলিতে ব্যবহৃত হয়, উপাদান ওয়াশিং সিস্টেম, এবং পৃষ্ঠ প্রস্তুতি প্রক্রিয়া.
সাধারণ অ্যাপ্লিকেশন অন্তর্ভুক্ত:
- মোটরগাড়ি যন্ত্রাংশ পরিষ্কার;
- যথার্থ উপাদান ওয়াশিং;
- ধাতু পৃষ্ঠ প্রস্তুতি;
- শিল্প সরঞ্জাম পরিষ্কার;
- সেমিকন্ডাক্টর ওয়েফার পরিষ্কার.
রাসায়নিক প্রক্রিয়াকরণ এবং শিল্প উত্পাদন
সিএনসি মেশিনযুক্ত অগ্রভাগ যেমন উপকরণ থেকে তৈরি 316 স্টেইনলেস স্টিল, টাইটানিয়াম অ্যালো, বা Hastelloy জারা এবং রাসায়নিক আক্রমণের বিরুদ্ধে চমৎকার প্রতিরোধ প্রদান করে.
সাধারণ অ্যাপ্লিকেশন অন্তর্ভুক্ত:
- রাসায়নিক স্প্রে করার সিস্টেম;
- চুল্লি কুলিং;
- গ্যাস স্ক্রাবিং সরঞ্জাম;
- নিরপেক্ষকরণ সিস্টেম;
- প্রক্রিয়া তরল বিতরণ.
মোটরগাড়ি এবং পরিবহন শিল্প
মোটরগাড়ি উত্পাদন মধ্যে, স্প্রে অগ্রভাগ আবরণ অপরিহার্য উপাদান, শীতল, তৈলাক্তকরণ, এবং পরিষ্কারের প্রক্রিয়া.
উচ্চ নির্ভুলতা CNC অগ্রভাগ ব্যবহার করা হয়:
- স্বয়ংচালিত পেইন্টিং সিস্টেম;
- ইঞ্জিন কুলিং সিস্টেম;
- তৈলাক্তকরণ সরঞ্জাম;
- উইন্ডশীল্ড ওয়াশার সিস্টেম;
- বৈদ্যুতিক যানবাহনের জন্য ব্যাটারি কুলিং সিস্টেম.
মহাকাশ এবং প্রতিরক্ষা অ্যাপ্লিকেশন
মহাকাশ ব্যবস্থার জন্য অত্যন্ত নির্ভরযোগ্য উপাদান প্রয়োজন যা কঠোর কর্মক্ষমতা প্রয়োজনীয়তার অধীনে কাজ করতে সক্ষম.
সিএনসি মেশিনযুক্ত স্প্রে অগ্রভাগ ব্যবহার করা হয়:
- ফুয়েল ইনজেকশন সিস্টেম;
- ইঞ্জিন কুলিং সিস্টেম;
- হাইড্রোলিক স্প্রে সিস্টেম;
- তাপ ব্যবস্থাপনা সরঞ্জাম.
খাবার, ফার্মাসিউটিক্যাল, এবং চিকিৎসা শিল্প
খাদ্য ও চিকিৎসা পণ্যের সাথে জড়িত শিল্পের জন্য কঠোর স্বাস্থ্যবিধি মান এবং দূষণ নিয়ন্ত্রণ প্রয়োজন.
CNC মেশিনযুক্ত স্টেইনলেস স্টীল অগ্রভাগের বিস্তৃত অ্যাপ্লিকেশন রয়েছে, অন্তর্ভুক্ত:
- খাদ্য ধোয়ার ব্যবস্থা;
- স্প্রে জীবাণুমুক্তকরণ সরঞ্জাম;
- ফার্মাসিউটিক্যাল আবরণ সিস্টেম;
- জায়গায় পরিষ্কার করা (সিআইপি) সিস্টেম.
সেমিকন্ডাক্টর এবং ইলেকট্রনিক্স ম্যানুফ্যাকচারিং
সেমিকন্ডাক্টর উত্পাদনের জন্য অত্যন্ত সুনির্দিষ্ট তরল নিয়ন্ত্রণ প্রয়োজন কারণ দূষণ এবং মাত্রিক প্রকরণ পণ্যের গুণমানকে প্রভাবিত করতে পারে.
CNC মেশিনযুক্ত মাইক্রো-নজল এর জন্য ব্যবহার করা হয়:
- ওয়েফার পরিষ্কার করা;
- রাসায়নিক বিতরণ;
- যথার্থ কুলিং;
- আল্ট্রা-ক্লিন স্প্রে করার সিস্টেম.
কৃষি এবং পরিবেশগত অ্যাপ্লিকেশন
কাস্টম স্প্রে অগ্রভাগও কৃষি এবং পরিবেশগত ব্যবস্থায় গুরুত্বপূর্ণ ভূমিকা পালন করে.
অ্যাপ্লিকেশন অন্তর্ভুক্ত:
- কৃষি কীটনাশক স্প্রে করা;
- সেচ ব্যবস্থা;
- ধুলো দমন;
- বায়ু আর্দ্রতা;
- কুলিং টাওয়ার.
9. কর্মক্ষমতা তুলনা: সিএনসি মেশিন বনাম. লস্ট-মোম ঢালাই অগ্রভাগ
স্প্রে অগ্রভাগ বিভিন্ন ধাতব প্রক্রিয়ার মাধ্যমে তৈরি করা যেতে পারে, যার মধ্যে সিএনসি মেশিনিং এবং হারিয়ে যাওয়া মোম ঢালাই (বিনিয়োগ কাস্টিং) শিল্প অ্যাপ্লিকেশনের জন্য দুটি ব্যাপকভাবে ব্যবহৃত সমাধান.
উভয় প্রক্রিয়া উচ্চ মানের অগ্রভাগ উপাদান উত্পাদন করতে সক্ষম, কিন্তু নকশা জটিলতার উপর নির্ভর করে তাদের বিভিন্ন সুবিধা রয়েছে, উত্পাদন ভলিউম, উপাদান প্রয়োজনীয়তা, এবং কর্মক্ষমতা প্রত্যাশা.
| কর্মক্ষমতা ফ্যাক্টর | CNC মেশিন স্প্রে অগ্রভাগ | লস্ট-মোম ঢালাই স্প্রে অগ্রভাগ |
| উত্পাদন নীতি | উপাদান বাঁক মাধ্যমে অবিকল ধাতব স্টক থেকে সরানো হয়, মিলিং, ড্রিলিং, এবং ফিনিশিং অপারেশন | গলিত ধাতু একটি মোম প্যাটার্ন থেকে উত্পাদিত একটি সিরামিক ছাঁচ মধ্যে ঢালা হয় |
| মাত্রিক নির্ভুলতা | অত্যন্ত উচ্চ নির্ভুলতা, জটিল বৈশিষ্ট্যের জন্য সাধারণত ±0.005 মিমি | সাধারণত CT4–CT7 ঢালাই সহনশীলতা পরিসীমা আকার এবং খাদ উপর নির্ভর করে |
| সারফেস ফিনিস | দুর্দান্ত পৃষ্ঠের গুণমান; Ra 0.4–1.6 μm নির্ভুল মেশিনিং এবং পলিশিংয়ের পরে অর্জনযোগ্য | কাস্ট হিসাবে ভাল ফিনিস; সাধারণত সীল পৃষ্ঠ এবং নির্ভুল গর্ত জন্য সেকেন্ডারি মেশিনিং প্রয়োজন |
| ছিদ্র নির্ভুলতা | ছোট এবং জটিল স্প্রে খোলার জন্য উচ্চতর ক্ষমতা, নীচে মাইক্রো-ওরিফিস সহ 0.5 মিমি | বড় প্যাসেজ জন্য উপযুক্ত; মাইক্রো-হোল সাধারণত পোস্ট মেশিনিং প্রয়োজন |
| অভ্যন্তরীণ প্রবাহ চ্যানেলের সঠিকতা | ড্রিলিংয়ের মাধ্যমে অভ্যন্তরীণ জ্যামিতির চমৎকার নিয়ন্ত্রণ, রিমিং, ইডিএম, এবং মাল্টি-অক্ষ মেশিনিং | জটিল অভ্যন্তরীণ প্যাসেজ সম্ভব, কিন্তু মাত্রিক নিয়ন্ত্রণ আরো চ্যালেঞ্জিং |
নকশা নমনীয়তা |
উচ্চ নমনীয়তা; টুলিং পরিবর্তন ছাড়াই দ্রুত পরিবর্তন | নকশা পরিবর্তনের জন্য মোমের প্যাটার্ন এবং ছাঁচ পরিবর্তনের প্রয়োজন |
| জটিল জ্যামিতি ক্ষমতা | নির্ভুল বৈশিষ্ট্যের জন্য সেরা, পাতলা দেয়াল, এবং মেশিনযুক্ত অভ্যন্তরীণ কাঠামো | কাছাকাছি-নেট-আকৃতির জটিল বাহ্যিক জ্যামিতির জন্য চমৎকার |
| উপাদান বিকল্প | স্টেইনলেস স্টীল জন্য উপযুক্ত, পিতল, অ্যালুমিনিয়াম, টাইটানিয়াম, নিকেল খাদ, এবং ইঞ্জিনিয়ারিং প্লাস্টিক | প্রশস্ত খাদ সামঞ্জস্য, বিশেষ করে স্টেইনলেস স্টীল, তাপ-প্রতিরোধী খাদ, এবং জারা-প্রতিরোধী উপকরণ |
| উত্পাদন ভলিউম উপযুক্ততা | প্রোটোটাইপ জন্য আদর্শ, কাস্টমাইজড অংশ, এবং নিম্ন থেকে মাঝারি ব্যাচ উত্পাদন | মাঝারি থেকে উচ্চ ভলিউম উৎপাদনের জন্য আরো লাভজনক |
| সীসা সময় | সংক্ষিপ্ত বিকাশ চক্র; যন্ত্রাংশ প্রায়ই অনুমোদন অঙ্কন পরে দ্রুত উত্পাদিত করা যেতে পারে | টুলিং এবং ছাঁচ উত্পাদন কারণে দীর্ঘ প্রাথমিক প্রস্তুতি |
টুলিং বিনিয়োগ |
কোন ডেডিকেটেড টুলিং প্রয়োজন | মোম টুলিং এবং সিরামিক ছাঁচ প্রস্তুতি প্রয়োজন |
| খরচ দক্ষতা | অল্প পরিমাণে এবং অত্যন্ত কাস্টমাইজড ডিজাইনের জন্য আরও লাভজনক | বড় আয়তনের উৎপাদনের জন্য কম ইউনিট খরচ |
| ব্যাচের মধ্যে মাত্রিক সামঞ্জস্য | CNC প্রোগ্রাম পুনরাবৃত্তিযোগ্যতার কারণে চমৎকার | প্রক্রিয়া স্থিতিশীল করার পরে ভাল, কিন্তু ঢালাই ভেরিয়েবল দ্বারা প্রভাবিত |
| পোস্ট-প্রসেসিং প্রয়োজনীয়তা | পৃষ্ঠ চিকিত্সা বা সমাপ্তি ছাড়া সাধারণত ন্যূনতম | প্রায়শই সমালোচনামূলক মাত্রার মেশিনিং প্রয়োজন, থ্রেড, এবং সিলিং এলাকা |
হাইব্রিড উত্পাদন: কাস্টিং এবং সিএনসি মেশিনের সমন্বয়
অনেক চাহিদাপূর্ণ অ্যাপ্লিকেশনে, সর্বোত্তম সমাধান হল ঢালাই এবং যন্ত্রের মধ্যে নির্বাচন করা নয় বরং উভয় প্রযুক্তির সমন্বয় করা.
একটি সাধারণ হাইব্রিড প্রক্রিয়া অন্তর্ভুক্ত:
- বিনিয়োগ কাস্টিং কাছাকাছি-নেট-আকৃতির অগ্রভাগ উত্পাদন করতে.
- সিএনসি মেশিনিং গুরুত্বপূর্ণ কার্যকরী এলাকা শেষ করতে.
- নির্ভুলতা তুরপুন বা EDM সঠিক স্প্রে orifices উত্পাদন.
- পৃষ্ঠ চিকিত্সা জারা প্রতিরোধের বা পরিধান কর্মক্ষমতা উন্নত করতে.
এই পদ্ধতিটি জ্যামিতিক নমনীয়তা এবং ঢালাইয়ের উপাদান দক্ষতাকে সিএনসি যন্ত্রের নির্ভুলতার সাথে একত্রিত করে.
উদাহরণস্বরূপ, একটি স্টেইনলেস স্টীল শিল্প স্প্রে অগ্রভাগ একটি জটিল বাইরের হাউজিং তৈরি করতে বিনিয়োগ ঢালাই হতে পারে, যখন সিএনসি মেশিনিং ইনলেট থ্রেডগুলিতে প্রয়োগ করা হয়, সিল করা মুখ, এবং স্প্রে খোলা যেখানে মাত্রিক নির্ভুলতা সরাসরি কর্মক্ষমতা প্রভাবিত করে.
10. DEZE CNC মেশিনিং থেকে কাস্টম স্প্রে অগ্রভাগ সমাধান
DEZE CNC মেশিনিং শিল্প অ্যাপ্লিকেশনের চাহিদার জন্য নির্ভুল-মেশিনযুক্ত কাস্টম স্প্রে অগ্রভাগে বিশেষজ্ঞ.
আমাদের সাথে যোগাযোগ করুন কাস্টম স্প্রে অগ্রভাগ থেকে!
| সামর্থ্য | বিস্তারিত |
| উপকরণ | স্টেইনলেস স্টিল (304, 316, 316এল, 17-4PH), পিতল, ব্রোঞ্জ, অ্যালুমিনিয়াম, টাইটানিয়াম, তাড়াতাড়ি, ইনকেল, উঁকি দিন, Ptfe. |
| মেশিনিং | সিএনসি বাঁক (একক- এবং বহু-স্পিন্ডল); 3-, 4-, এবং 5-অক্ষ CNC মিলিং; মাইক্রো ড্রিলিং (0.05 মিমি+). |
| সহনশীলতা | ± 0.005 মিমি (সমালোচনামূলক বৈশিষ্ট্য); ±0.01 মিমি (সাধারণ). |
| সারফেস ফিনিস | যেমন-যন্ত্রযুক্ত (আরএ 0.4-1.6 মিমি); পালিশ করা; বৈদ্যুতিন; anodized; ধাতুপট্টাবৃত; লেপা. |
| গুণমান | আইএসও 9001:2015 প্রত্যয়িত; 100% পরিদর্শন. |
| সীসা সময় | প্রোটোটাইপ: 3-7 দিন; উত্পাদন: 1-3 সপ্তাহ. |
| কাস্টমাইজেশন | কাস্টম ছিদ্র আকার, স্প্রে প্যাটার্ন, সংযোগের ধরন, উপাদান, পৃষ্ঠ সমাপ্তি. |
11. উপসংহার
কাস্টম স্প্রে অগ্রভাগ একটি অনিবার্য প্রবণতা কারণ শিল্প প্রক্রিয়াগুলি আরও বিশেষায়িত হয় এবং কর্মক্ষমতা প্রয়োজনীয়তা আরও কঠোর হয়.
সিএনসি মেশিনিং, মাইক্রোন-স্তরের নির্ভুলতার সংমিশ্রণ সহ, বিস্তৃত উপাদান অভিযোজনযোগ্যতা এবং টুলিং-মুক্ত নমনীয় উত্পাদন, কম-থেকে-মাঝারি ভলিউম কাস্টম অগ্রভাগের জন্য সর্বোত্তম উত্পাদন সমাধান হিসাবে নিজেকে প্রতিষ্ঠিত করেছে.
পেশাদার সিএনসি মেশিনিং অগ্রভাগ নির্মাতারা কেবল ধাতু কাটার চেয়ে আরও বেশি কিছু করে - তারা তরল গতিবিদ্যা ইঞ্জিনিয়ারিংকে একীভূত করে, সম্পূর্ণ অ্যাপ্লিকেশন-নির্দিষ্ট সমাধান প্রদানের জন্য উপাদান বিজ্ঞানের দক্ষতা এবং কঠোর কর্মক্ষমতা বৈধতা.
যেহেতু শিল্প আপগ্রেডিং স্প্রে সিস্টেমের দক্ষতা এবং নির্ভরযোগ্যতার জন্য প্রত্যাশা বাড়াচ্ছে, সিএনসি কাস্টম অগ্রভাগ মানক ক্যাটালগ পণ্যগুলিকে কুলুঙ্গি অ্যাপ্লিকেশনের বিস্তৃত পরিসরে স্থানচ্যুত করবে, উন্নত নির্ভুল তরল সিস্টেমের জন্য একটি সক্ষম প্রযুক্তি হয়ে উঠছে.
FAQS
CNC মেশিন মাইক্রো স্প্রে অগ্রভাগ উত্পাদন করতে পারে?
হ্যাঁ. CNC নির্ভুলতা যন্ত্র, মাইক্রো ড্রিলিং, ইডিএম, এবং বিশেষ ফিনিশিং প্রযুক্তিগুলি সূক্ষ্ম পরমাণুকরণ বা সুনির্দিষ্ট তরল নিয়ন্ত্রণের প্রয়োজন হয় এমন অ্যাপ্লিকেশনগুলির জন্য খুব ছোট স্প্রে ওপেনিং তৈরি করতে পারে.
একটি সিএনসি-মেশিনযুক্ত স্প্রে অগ্রভাগের জন্য সাধারণ সহনশীলতা কী??
±0.005 মিমি গুরুত্বপূর্ণ বৈশিষ্ট্যগুলির জন্য যেমন ছিদ্রের ব্যাস এবং গোলাকার. সাধারণ সহনশীলতা হল ±0.01–0.02 মিমি.
কোন উপাদান উচ্চ-জারা অ্যাপ্লিকেশনের জন্য সেরা?
স্টেইনলেস স্টীল 316L, তাড়াতাড়ি, বা টাইটানিয়াম উচ্চ-জারা পরিবেশের জন্য সুপারিশ করা হয়. চরম অ্যাসিড প্রতিরোধের জন্য, খাদ 20 অথবা Hastelloy C-276 এর প্রয়োজন হতে পারে.
আমি কিভাবে একটি কাস্টম স্প্রে অগ্রভাগ নির্দিষ্ট করব??
প্রয়োজনীয় প্রবাহ হার প্রদান, চাপ, স্প্রে প্যাটার্ন (সম্পূর্ণ শঙ্কু, ফাঁপা শঙ্কু, সমতল পাখা, ইত্যাদি), ফোঁটার আকার, তরল বৈশিষ্ট্য, উপাদান, সংযোগের ধরন, এবং কোনো বিশেষ প্রয়োজনীয়তা. একটি CAD অঙ্কন বা স্কেচ সহায়ক.
কাস্টম সিএনসি-মেশিনযুক্ত স্প্রে অগ্রভাগের জন্য সাধারণ লিড টাইম কী?
প্রোটোটাইপ: 3-7 দিন; উত্পাদন: 1-3 সপ্তাহ, জটিলতা এবং পরিমাণের উপর নির্ভর করে.
CNC-মেশিনযুক্ত স্প্রে অগ্রভাগের জন্য কী পৃষ্ঠের সমাপ্তি উপলব্ধ?
যেমন-যন্ত্রযুক্ত (আরএ 0.4-1.6 মিমি), পালিশ করা, বৈদ্যুতিন, anodized, ধাতুপট্টাবৃত (নিকেল, ক্রোম, রূপা), এবং লেপা (Ptfe, পিভিডি).